
Optimisation de la conception et des coûts des vias de circuits imprimés percés au laser
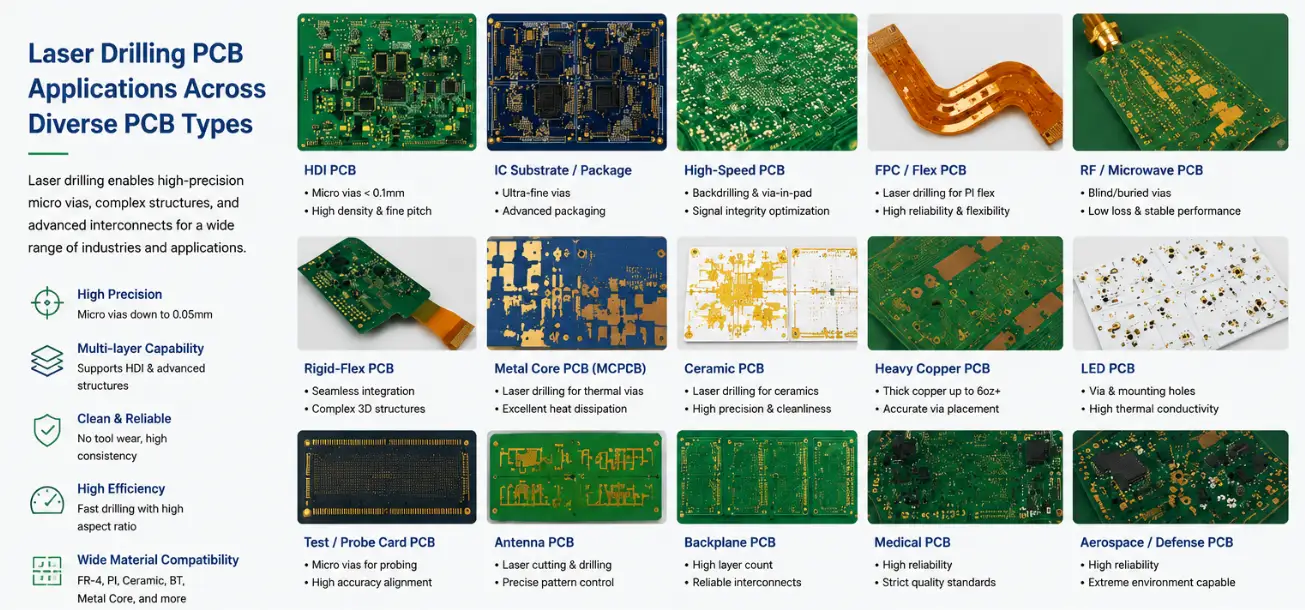
Figure 1. Circuit imprimé percé au laser
Table des Matières
- Quand votre circuit imprimé a-t-il réellement besoin d'un perçage laser ?
- Règles de conception des microvias : les chiffres exacts qui contrôlent les coûts et le rendement
- Format d'image : l'erreur la plus coûteuse dans la conception HDI
- Règles relatives aux vias dans les pads et aux défauts d'assemblage dont personne ne vous avertit
- Laser CO₂ ou laser UV : lequel convient à votre installation ?
- Comment les ingénieurs FAO traitent vos fichiers de perçage laser — et ce qui les aide
- Facteurs influençant le coût du perçage laser : qu’est-ce qui fait monter ou baisser votre devis HDI ?
- Les 8 erreurs de conception repérées lors de la revue DFM
Le perçage laser des microvias sur les circuits imprimés n'est pas une option de fabrication choisie pour des raisons de prestige ; il s'agit d'une solution spécifique à des problèmes de routage précis. L'opter pour cette solution sans en comprendre les règles de conception peut entraîner des devis 40 % plus élevés que prévu, des problèmes de fabricabilité (DFM) retardant le prototypage et des défaillances sur le terrain dues à des vias empilés remplis de vides, malgré leur réussite aux tests en usine. Ce guide s'adresse aux concepteurs de circuits imprimés et aux ingénieurs en électronique qui connaissent déjà le principe des microvias et qui ont besoin d'informations concrètes sur les règles de conception, les leviers de réduction des coûts, les contraintes liées au flux de travail FAO et les modes de défaillance ; il ne s'agit pas d'une introduction à la physique des lasers.
Obtenez une évaluation HDI DFM gratuite
1) Quand votre conception de circuit imprimé a-t-elle réellement besoin d'un perçage laser ?
1.1 Les trois problèmes de routage que le perçage laser résout
Avant de vous engager dans une construction HDI, vérifiez lequel de ces trois problèmes votre conception présente réellement :
Problème 1 — Le routage d’échappement des BGA est géométriquement bloqué par les trous traversants. Un BGA au pas de 0.50 mm possède un espacement de 0.50 mm entre les centres. Un via traversant mécanique nécessite un diamètre de plot de 0.60 mm (perçage de 0.30 mm + anneau de 0.15 mm de chaque côté). Ce diamètre est supérieur au pas ; il est donc physiquement impossible d’insérer un via traversant dans chaque rangée de BGA. Un microvia de 0.15 mm avec un plot de 0.30 mm résout ce problème. À un pas de 0.40 mm, même une valeur de 0.15 mm devient insuffisante, et une valeur de 0.10 mm est nécessaire.
Problème 2 — L’intégrité du signal au-delà de 5 à 10 GHz exige des vias sans stub. Un trou traversant mécanique transportant un signal de la couche 1 à la couche 4 sur une carte à 16 couches laisse un stub de cuivre inutilisé (couches 5 à couche 16) qui résonne aux hautes fréquences. Le perçage arrière en élimine la majeure partie, mais la longueur résiduelle du stub crée toujours des réflexions au-delà de 10 GHz. Un via borgne percé au laser ne comporte aucun stub par construction. Pour les voies SerDes, la DDR5 ou les signaux RF au-delà de 5 GHz sur les cartes multicouches, les vias borgnes peuvent constituer une exigence d’intégrité du signal, et non une option de densité.
Problème 3 — La surface de la carte doit être réduite sans que les performances le soient. Les cartes haute densité permettent parfois un routage propre sur les multicouches standard, mais nécessitent 20 % de surface supplémentaire par rapport à la capacité du boîtier. Une conception HDI avec une densité de microvias dans les pastilles permet de récupérer cet espace. Le coût au pouce carré d’une carte HDI est plus élevé, mais le coût total peut diminuer si la réduction de surface est suffisamment importante.
| État de conception | Besoin de perçage laser ? | Raisonnement |
|---|---|---|
| Pas BGA ≤ 0.50 mm | Oui | La méthode de raccordement en forme d'os de chien via une sortie en éventail échoue géométriquement à 0.50 mm et en dessous. |
| Pas BGA 0.65 mm, surface de la carte non contrainte | Non | Une solution mécanique standard via une sortie de faisceau est viable et moins coûteuse. |
| Fréquence du signal > 10 GHz sur multicouche | Oui | Le stub traversant dégrade l'intégrité du signal au-dessus de 5 GHz |
| Épaisseur totale du panneau < 0.8 mm | Oui | Les forets mécaniques ne permettent pas d'atteindre une profondeur de perçage contrôlée à cette épaisseur. |
| BGA 0.65 mm, carte de petite taille, routage dense | Évaluer | Effectuez d'abord un essai de routage — l'IDH pourrait ne pas être justifié. |
1.2 Quand le perçage laser est un mauvais choix
- Prototype uniquement ou <50 unités : Le délai de livraison pour le HDI est de 8 à 14 jours, contre 5 à 7 jours pour les multicouches standard. Pour la vérification fonctionnelle, les versions standard sont plus rapides.
- Carte permettant un routage propre grâce à des trous traversants : Un BGA 64 billes de 0.50 mm avec une surface de carte non contrainte peut souvent s'en sortir avec des vias en forme d'os de chien et une construction standard à 6 couches — à la moitié du coût d'une construction HDI.
- Conceptions où le gain de densité ne compense pas le surcoût : Certaines conceptions HDI ajoutent 50 à 80 % au coût de la carte nue pour des gains de routage qui auraient pu être obtenus en ajoutant simplement deux couches standard.
2) Règles de conception des microvias : les chiffres exacts qui contrôlent les coûts et le rendement
2.1 Diamètre du via — Valeur par défaut plus grande, sauf si le pas impose une valeur différente
La plupart des concepteurs utilisent par défaut des microvias de 0.10 mm car les schémas de référence HDI préconisent cette dimension. C'est une erreur : 0.10 mm est une dimension minimale imposée par les contraintes d'espacement, et non une dimension par défaut. Chaque microvia de 0.10 mm utilisée à la place d'une microvia de 0.15 mm engendre un surcoût de perçage (environ 1.6 fois supérieur à celui d'une microvia de 0.15 mm) sans aucun avantage en termes de routage.
Règle de sélection du diamètre :
- 0.10mm: Uniquement lorsque le pas du BGA ≤ 0.40 mm l'impose, ou lorsque la surface de la couche interne est limitée de manière critique.
- 0.125mm: Solution intermédiaire pratique pour un pas de 0.40 à 0.45 mm lorsque l'espacement le permet
- 0.15mm: Par défaut pour tous les autres routages HDI : meilleur rendement, coût de perçage inférieur, cuivrage facilité.
2.2 Taille de la zone d'atterrissage — Le chiffre le plus souvent erroné
La zone de contact entourant un via borgne doit compenser deux sources d'erreur : la précision du positionnement laser (±25 µm) et l'alignement des couches (±50 à 70 µm selon le nombre de cycles de fabrication). Ces erreurs s'accumulent dans le pire des cas.
| Par diamètre | Plateforme terrestre minimale absolue | Production recommandée | Anneau Min Annulaire |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
Un réglage minimal des pastilles rend la conception extrêmement sensible aux variations. Les pastilles recommandées pour la production offrent une marge de 0.06 à 0.07 mm qui compense les variations normales du processus. Cette surface de cuivre supplémentaire est sans coût de fabrication.
2.3 Poids de la feuille de cuivre sur les couches superposées
Les couches d'empilement HDI doivent utiliser une feuille de cuivre de 17 µm (½ oz), et non de 28 µm (1 oz). Pour le perçage au CO₂, une fenêtre en cuivre (masque conforme) est gravée chimiquement avant le perçage laser. Avec du cuivre de 28 µm (1 oz), la sous-gravure due à la gravure décale le diamètre minimal effectif des vias perçables de 0.10 mm à 0.12–0.13 mm. Avec du cuivre de 17 µm (½ oz), un diamètre de 0.10 mm est facilement atteignable. Spécifiez « cuivre de 17 µm (½ oz) sur toutes les couches d'empilement HDI » dans vos notes de fabrication. De nombreux concepteurs copient des empilements non HDI qui spécifient 28 µm (1 oz) partout et n'en mesurent pas l'impact.
3) Format d'image : l'erreur la plus coûteuse dans la conception HDI
3.1 Pourquoi le rapport d'aspect influe sur la fiabilité, et pas seulement sur le rendement
Le rapport d'aspect d'une microvia est égal à l'épaisseur du diélectrique divisée par le diamètre de la via. Lorsque ce rapport dépasse 0.8:1, le dépôt de cuivre atteint plus difficilement le fond de la via. Il en résulte une couche de cuivre mince au niveau du coude de la via, précisément là où les contraintes thermiques se concentrent lors des cycles de température. La défaillance ne se traduit pas par une coupure immédiate. Il s'agit d'une via qui réussit les tests en usine et le contrôle qualité à réception, mais qui tombe en panne après 200 à 400 cycles thermiques en service.
3.2 Coût et fiabilité selon le rapport d'aspect
| Via Dia. | Diélectrique | Ratio D'aspect | Coût de forage (relatif) | Rendement du premier passage | Durée de vie du cycle thermique |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | % 99 + | > 1,000 cycles |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | 97-98% | 800 à 1,000 cycles |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | 93-95% | 400 à 600 cycles |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | 88-92% | 200 à 400 cycles |
Comment les concepteurs créent involontairement des rapports d'aspect incorrects : en copiant une structure où l'épaisseur du diélectrique de base est de 75 µm, le fabricant utilise une variante de préimprégné légèrement plus épaisse (100 µm au lieu de 75 µm). Même via de 0.10 mm : le rapport d'aspect passe de 0.75:1 à 1.0:1. Il faut toujours préciser l'épaisseur du diélectrique polymérisé (par exemple : « préimprégné 1080, polymérisé 60 µm ±5 µm »), et non pas seulement la référence du préimprégné.
3.3 La solution : choisir le bon préimprégné
- Préimprégné 1080 à une teneur en résine de 65 à 70 % : Durcit jusqu'à 55–65 µm — idéal pour les vias de 0.10 mm (rapport d'aspect 0.55–0.65:1)
- Préimprégné 1080 à 55 % de résine : Durcissements jusqu'à 70–80 µm — acceptable pour 0.10 mm (0.70–0.80:1)
- 2116 préimprégné : Durcissements jusqu'à 110–130 µm — Ne pas utiliser comme seul diélectrique de construction pour les vias de 0.10 mm.
La plupart des violations de format d'image (DFM) sont dues à l'utilisation par les concepteurs de préimprégnés 2116 lors de la fabrication, car il s'agissait de la valeur par défaut dans leur outil d'empilage. Le passage à un préimprégné 1080 ne coûte rien et résout entièrement le problème.
4) Règles des vias dans les pastilles et les défauts d'assemblage dont personne ne vous avertit
4.1 Cas où le via-dans-le-pad est requis ou optionnel
La technique « via-in-pad » consiste à placer la microvia directement à l'intérieur de la pastille de connexion BGA ou QFN , et non à côté. Elle est requise lorsque le pas de la BGA est inférieur ou égal à 0.40 mm et qu'aucun canal de routage n'existe entre les pastilles pour une sortie classique. Elle n'est PAS systématiquement requise pour toutes les cartes HDI : de nombreuses BGA au pas de 0.50 mm sont équipées de vias borgnes entre les pastilles, et non à l'intérieur. L'utilisation d'une « via-in-pad » engendre des coûts supplémentaires liés au remplissage en cuivre et à la planarisation. Il est donc indispensable de vérifier que le routage l'exige réellement avant de la spécifier.
4.2 Pourquoi les vias non remplis dans les pastilles réduisent le rendement d'assemblage
Lors de la refusion, une interconnexion BGA ouverte laisse pénétrer la pâte à braser dans le trou. La brasure ne retourne pas à l'intérieur : elle imprègne les parois du trou et y reste. Il en résulte une jonction BGA sous-alimentée : suffisamment de brasure résiduelle pour assurer la continuité à température ambiante, mais une résistance mécanique insuffisante pour supporter les vibrations ou les cycles thermiques. Ce mode de défaillance passe systématiquement les tests électriques et radiographiques à température ambiante, et n'apparaît que lors des retours sur site ou des tests de durée de vie accélérés.
4.3 Spécifications du remplissage en cuivre — Ce qui doit figurer dans vos notes de fabrication
Spécifiez explicitement ces quatre éléments, sinon le fabricant appliquera des valeurs par défaut qui pourraient être erronées :
- Emplacements Via-in-pad : Liste par référence, nom de réseau ou indication sur le schéma de fabrication — et non pas « tous les vias sous BGA » (trop ambigu).
- Méthode de remplissage : « Remplissage électrolytique en cuivre » — et non « via rempli » (cela pourrait signifier un remplissage en résine, insuffisant pour un pas fin).
- Planarisation : « Planarisation CMP, saillie ≤ 15 µm au-dessus du cuivre environnant » pour un pas de 0.40 mm ; ≤ 25 µm acceptable pour un pas de 0.50 mm
- Spécification vide : « Surface de vide en section transversale ≤ 10 % selon la norme IPC-6012D » — exiger ≤ 8 % pour toute application avec des exigences thermiques > 500 cycles
4.4 L'ouverture du pochoir doit être réduite aux emplacements des vias dans les pastilles
La saillie du via rempli (même ≤ 15 µm) occupe du volume de pâte à braser. L'ouverture du pochoir de pâte à braser au niveau des pastilles BGA à via intégré doit représenter 80 à 90 % de la surface nominale de la pastille pour compenser. Votre ingénieur d'assemblage a besoin de la liste des emplacements des vias intégrés pour dimensionner correctement l'ouverture du pochoir ; cette information n'est pas automatiquement transmise de la fiche de fabrication du circuit imprimé à l'équipe d'assemblage.
5) Laser CO₂ ou laser UV : lequel convient à votre installation ?
5.1 La dépendance matérielle
Le laser CO₂ (infrarouge à 10.6 µm) ablate la résine diélectrique mais réfléchit sur le cuivre ; il est donc nécessaire de réaliser une fenêtre en cuivre pré-gravée (masque conforme) avant de percer le diélectrique sous-jacent. Le laser UV (355 nm) ablate directement le cuivre et perce le cuivre et le diélectrique en une seule opération.
| Matériau diélectrique | Laser requis | Diamètre minimal du via | Speed | Coût par rapport à la valeur de référence du CO₂ |
|---|---|---|---|---|
| FR4 standard, FR4 à haute Tg, FR4 sans halogène | CO₂ (standard) | 0.10mm | 400–600 via/min | 1.0 × |
| Couches flexibles en polyimide dans les systèmes rigides-flexibles | UV privilégié, CO₂ utilisable | 0.075 mm (UV) | 200–400 via/min | 1.15 à 1.25× |
| un stratifié spécial à faibles pertes, PTFE-céramique | UV requis | 0.075mm | 200–350 via/min | 1.20 à 1.35× |
| Noyau en verre, substrats céramiques | UV picoseconde requis | 0.025mm | 50–150 via/min | 2.5 à 4.0× |
Implications pour la conception : Si votre circuit imprimé haute fréquence utilise des stratifiés spéciaux à faibles pertes ou à base de PTFE dans les couches de construction, assurez-vous que votre fabricant dispose de la capacité de gravure laser UV avant de finaliser la conception. Les fabricants équipés uniquement de lasers CO₂ refuseront la commande ou utiliseront un autre diélectrique pour la couche de construction.
5.2 Panneaux hybrides CO₂ + UV
Certains modèles combinent des couches internes standard en FR4 avec des patchs spéciaux en stratifié à faibles pertes ou en matériau haute fréquence pour les sections RF. Si le diélectrique HDI de la zone RF n'est pas en FR4, le fabricant doit définir des procédures de perçage spécifiques à chaque zone : UV dans les zones en stratifié à faibles pertes, CO₂ ailleurs. Cette solution est réalisable, mais exige une délimitation claire des zones sur le plan de fabrication. Des indications vagues comme « patch spécial en stratifié à faibles pertes dans la zone RF » obligent l'ingénieur FAO à deviner, ce qui l'amènera à utiliser des paramètres conservateurs, optimaux pour aucune des deux zones.
6) Comment les ingénieurs FAO traitent vos fichiers de perçage laser — et ce qui les aide
6.1 Les quatre actions que CAM Engineering effectue sur vos fichiers HDI
Comprendre le flux de travail CAM vous permet de préparer des fichiers qui passent directement en production au lieu de déclencher un cycle de révision de 24 à 48 heures :
Étape 1 — Vérification de l'empilement. L'ingénieur FAO vérifie que les épaisseurs diélectriques spécifiées produisent les valeurs d'impédance correctes ET respectent les rapports d'aspect des vias dans la conception. Si vous avez spécifié le préimprégné uniquement par son numéro de style (sans indiquer l'épaisseur polymérisée), l'ingénieur FAO utilise la variante par défaut du fabricant pour ce style, qui peut différer de celle utilisée par votre outil EDA pour le calcul de l'impédance.
Étape 2 — Extraction des paires de vias borgnes. Le programme de perçage laser extrait les formes des vias présentes sur une couche mais pas sur l’autre. Si votre conception comporte des vias borgnes reliant des couches non adjacentes (l’erreur de conception HDI la plus courante), c’est à cette étape que le problème est détecté, après une journée d’attente pour obtenir le devis.
Étape 3 — Carte de compensation d'alignement. Une densité de cuivre irrégulière dans les couches internes entraîne une dilatation non uniforme du panneau lors de la stratification, décalant ainsi les positions réelles du cuivre par rapport aux coordonnées CAO. Le logiciel FAO calcule une carte de distorsion à l'échelle du panneau et pré-décale les positions de perçage laser pour compenser. Les couches internes présentant une distribution de cuivre très irrégulière (80 % au centre, 20 % sur les bords) rendent ce modèle moins précis, augmentant ainsi l'erreur de positionnement.
Étape 4 — Génération des fenêtres de masque de conformité. Pour le perçage au CO₂, le logiciel CAM génère des fenêtres de gravure en cuivre autour de chaque via borgne ; le diamètre de la fenêtre est égal au diamètre du via + 50 à 75 µm de chaque côté. Si la conception de la couche externe de la pastille ne laisse pas suffisamment de cuivre autour de ces fenêtres, le logiciel CAM signalera une géométrie limite.
6.2 Que faut-il inclure dans vos fichiers pour éviter les allers-retours ?
- Épaisseur du diélectrique polymérisé par couche, et non pas seulement du type préimprégné : « Préimprégné 1080, durci 60 µm ±5 µm » — et non « 1080 ». Cela verrouille simultanément le rapport d'aspect et le calcul d'impédance.
- Aveugle via des paires de couches explicitement indiquées : Dans les notes de fabrication, il est indiqué : « Vias borgnes couche 1→couche 2 (les deux faces) ». Les ingénieurs FAO ont vu suffisamment de paires de couches mal spécifiées pour qu’une mention explicite évite une demande de vérification.
- Emplacements des pastilles Via-in-pad identifiés : Veuillez fournir une liste par références, nom de réseau ou PDF annoté. À défaut, CAM applique sa procédure de remplissage standard, qui peut consister en un bouchon de résine et non en un remplissage en cuivre.
- Note sur l'équilibre du cuivre pour les couches clairsemées : Si une couche est intentionnellement clairsemée (30 % de cuivre pour des raisons d'impédance), notez-le explicitement afin que l'ingénieur CAM ne la signale pas comme une possible erreur de conception.
6.3 Quelles sont les principales causes des retards d'examen ?
- Le fichier de perçage des vias aveugles ne permet pas de distinguer les couches où s'arrêtent les vias ; le CAM doit donc reconstruire la géométrie à partir des superpositions.
- La spécification Stack-up indique uniquement le style du préimprégné ; le fabricant doit confirmer quelle variante est en stock et si elle respecte le rapport d'aspect.
- Les vias intégrés et les vias borgnes standard ne sont pas différenciés ; le fabricant ne peut donc pas déterminer les exigences du processus de remplissage.
- La spécification d'impédance fait référence à une couche plane qui n'existe pas dans l'empilement soumis.
Aucune de ces solutions ne nécessite de modification de conception. Elles requièrent une documentation qui prend 30 minutes et permet d'économiser 48 heures.
7) Facteurs de coût du perçage laser : Qu’est-ce qui fait monter ou baisser votre devis HDI ?
7.1 Cinq variables qui influencent le prix
Variable 1 — Nombre de vias. Le temps d’usinage laser est le facteur limitant de la technologie HDI. Le perçage de 6 000 vias borgnes par panneau prend trois fois plus de temps que celui de 2 000 vias borgnes. L’optimisation de la conception (utilisation de trous traversants enterrés pour remplacer les chaînes de vias borgnes empilées, partage des vias entre paires de signaux adjacentes) permet de réduire directement le nombre de vias et le coût.
Variable 2 — Diamètre et nombre de tirs laser. Un via de 0.10 mm nécessite 6 à 10 tirs laser (motif de trépanation). Un via de 0.15 mm en nécessite 3 à 5. Sur un panneau comportant 3 000 vias, le passage à des vias de 0.15 mm pour ceux qui ne nécessitent pas un diamètre de 0.10 mm permet d’économiser environ 30 à 40 % du temps machine laser. Une réduction de coût réelle et mesurable.
Variable 3 — Nombre de cycles de lamination. Chaque cycle supplémentaire ajoute 2 à 3 jours et un coût proportionnel. Type I (2 cycles) → Type II (3 cycles) → Type III (4 cycles et plus) : chaque cycle supplémentaire entraîne un surcoût d’environ 25 à 35 %.
Variable 4 — Remplissage en cuivre. Le remplissage par électrodéposition de cuivre des vias empilés ajoute 18 à 30 heures par cycle. Si votre routage utilise des vias décalés (décalage horizontal ≥ 0.20 mm entre paires adjacentes), la suppression du remplissage permet d’économiser 20 à 35 % du coût HDI par couche.
Variable 5 — Type de laser. Le laser CO₂ est au prix standard. Le laser UV (nécessaire pour les diélectriques autres que FR4) ajoute 15 à 25 %. Prévoyez ce coût si votre empilement utilise des stratifiés spéciaux à faibles pertes ou à base de PTFE dans les couches de construction.
7.2 Indice des coûts par type de construction
| Type de construction | Cycles de laminage | Coût par rapport à la MLB standard | Délai de livraison typique |
|---|---|---|---|
| multicouche standard (sans HDI) | 1 | 1.0 × | 5 à 7 jours |
| Vias décalés de type I (1+N+1) | 2 | 1.5 à 1.8× | 8 à 11 jours |
| Remplissage en cuivre de type I + via dans la pastille | 2 | 1.8 à 2.2× | 9 à 12 jours |
| Type II (2+N+2), décalé | 3 | 2.0 à 2.5× | 11 à 14 jours |
| Vias empilés de type II remplis de cuivre | 3 | 2.5 à 3.2× | 13 à 16 jours |
| Type III / HDI multicouche | 4+ | 3.5 à 5.0× | 14 à 21 jours |
8) Les 8 erreurs de conception repérées lors des revues DFM
Ces problèmes apparaissent le plus souvent dans les analyses DFM HDI. Tous sont corrigeables avant la fabrication ; aucun ne nécessite un changement de tracé complet.
- Aveugle par connexion de couches non adjacentes. Dans une structure de type I, un via borgne entre L1 et L3 est impossible à réaliser : le laser s’arrête dès qu’il rencontre le premier cuivre (L2). Solution : deux vias borgnes séquentiels via une configuration décalée ou empilée.
- Rapport d'aspect supérieur à 0.8:1 en raison d'un préimprégné incorrect. Ce problème est généralement dû à l'utilisation d'un préimprégné 2116 (épaisseur après polymérisation de 110 à 130 µm) avec des vias de 0.10 mm. Solution : utiliser un préimprégné de type 1080 d'une épaisseur après polymérisation de 60 à 70 µm.
- 1 oz de cuivre sur les couches d'accumulation HDI. Dégrade la qualité de la fenêtre du masque conforme et augmente le diamètre minimal effectif des vias à 0.12–0.13 mm. Solution : spécifier une couche de cuivre de 17 µm (½ oz) sur les couches d’empilement dans les notes de fabrication.
- Les parcelles de terrain sont dimensionnées au minimum absolu, sans aucune marge. Toute variation d'enregistrement, même minime, provoque une rupture. Solution : utiliser les valeurs recommandées en production dans la section 2.2.
- Le via-dans-la-pastille n'est pas identifié dans les notes de fabrication. Le fabricant applique un bouchon de résine standard sur tous les vias borgnes ; les emplacements des vias dans les pastilles sont traités incorrectement. Solution : spécifier explicitement les emplacements des vias dans les pastilles en indiquant le remplissage en cuivre et la planarisation CMP.
- Des vias empilés là où des vias décalés conviendraient. Cela engendre des coûts supplémentaires liés au remplissage en cuivre et plus de 30 heures de traitement inutiles. Solution : vérifier si un décalage horizontal de 0.20 mm entre les paires de vias est réalisable ; si oui, opter pour un décalage.
- L'épaisseur du diélectrique n'est pas spécifiée, seul le style de préimprégné est indiqué. Le fabricant utilise sa variante en stock, qui peut différer des 75 µm supposés par votre logiciel de CAO. Solution : spécifiez l’épaisseur du diélectrique polymérisé par couche, avec tolérance.
- Un déséquilibre de la densité du cuivre peut engendrer un risque de dérive d'enregistrement. Les couches internes contenant moins de 25 % de cuivre sur une moitié entraînent une dilatation non uniforme des panneaux et une accumulation d'erreurs d'alignement au fil des cycles de lamination. Solution : ajouter un remplissage de cuivre hachuré aux zones clairsemées ; ce remplissage n'a pas besoin d'être connecté à un réseau.
8.1 Infrastructure de forage laser de Highleap
Highleap Electronics offre une capacité de production HDI complète :
- Laser CO₂ : 6 systèmes, épaisseur minimale de 0.10 mm, 400 à 600 vias/min, procédé de masque conforme pour FR4 et tous les stratifiés compatibles FR4
- Laser UV: 2 systèmes, épaisseur minimale de 0.075 mm, ablation directe du cuivre — un stratifié spécial à faibles pertes, compatible PTFE et polyimide
- Remplissage en cuivre : Remplissage en cuivre électroplaqué avec CMP jusqu'à une saillie ≤ 15 µm ; spécification de vide ≤ 8 % (dépasse la norme IPC-6012D Classe 3 ≤ 10 %)
- Types de build : Types I à III, HDI multicouche jusqu'à 4 couches par face, hybride rigide-flexible
- Avis sur DFM : Chaque devis HDI inclut une vérification du format d'image, une vérification des paires de couches et un examen des spécifications de remplissage en cuivre sous 24 heures — avec des recommandations de correction spécifiques, et non des signaux de rejet.

messages recommandés

Fabricant chinois de circuits imprimés HDI 14 couches pour cartes microvia personnalisées
HIGHLEAP ELECTRONICS / MICROVIAS / SÉQUENTIEL...

Fabricant de circuits imprimés 14 couches en Chine
Circuit imprimé multicouche rigide personnalisé Highleap Electronics...

Assemblage de circuits imprimés 14 couches et fabrication de circuits imprimés tout-en-un
FABRICATION DE CIRCUITS IMPRIMÉS + PCBAHighleap Electronics fournit 14...

Empilage de circuits imprimés à 14 couches pour la fabrication à haute vitesse et multicouches
REVUE D'INGÉNIERIE ET D'EMPILAGE Une pile de circuit imprimé à 14 couches est...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Outre la fabrication de circuits imprimés, nous proposons une gamme complète de services électroniques, incluant la conception de circuits imprimés, l'assemblage de cartes de circuits imprimés et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous vous offrons un accompagnement complet pour garantir la réussite de votre projet.
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.