
Processus de fabrication des circuits imprimés : de la conception et de l’ingénierie FAO à la fabrication et à l’assemblage
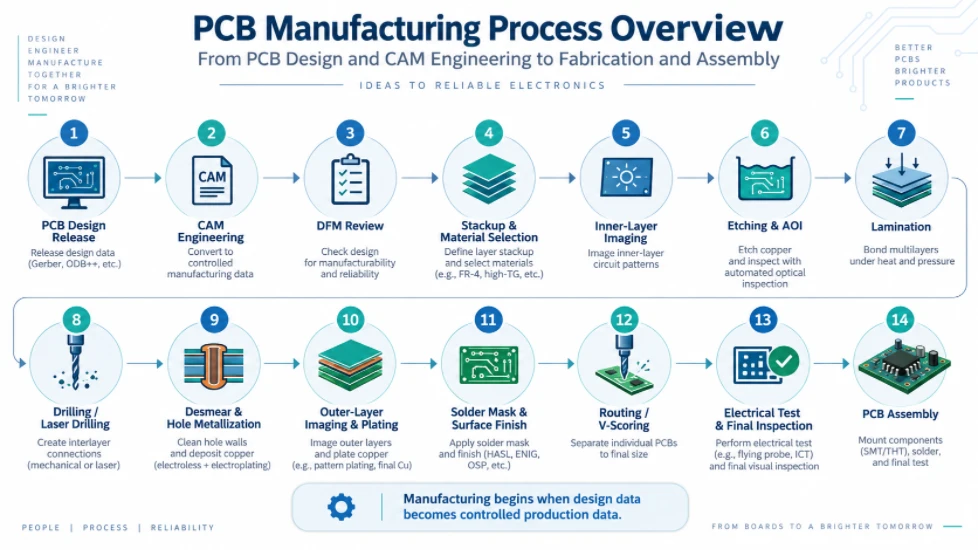
Figure 1. Aperçu du processus de fabrication des circuits imprimés
Le processus de fabrication des circuits imprimés ne commence pas lorsqu'un panneau cuivré arrive sur une ligne d'impression. Dans une usine spécialisée, la production débute lorsque les données du concepteur sont converties en données de production contrôlées. Cette conversion relève de la responsabilité du service FAO (Fabrication Assistée par Ordinateur).
Un concepteur de circuits imprimés définit les spécifications électriques, les contraintes mécaniques, les objectifs d'empilement et les interfaces des composants. Un ingénieur FAO convertit ces spécifications en fichiers de fabrication, programmes de perçage et de routage, données de panneau, références de contrôle, échantillons d'impédance et instructions de fabrication. Ces éléments sont ensuite diffusés via le système ERP ou le système de gestion des instructions de production de l'usine, permettant ainsi à chaque service de production de travailler à partir d'une définition unique et contrôlée.
Ce guide décrit l'intégralité du processus de fabrication des circuits imprimés, depuis la prise en charge par l'ingénierie jusqu'à l'inspection finale, en passant par la préparation des matériaux, le traitement des couches internes, la stratification, le perçage, la métallisation, l'impression des couches externes, le vernis épargne, la finition de surface, le profilage et les tests électriques. Il explique également les notions de FAO (Fabrication Assistée par Ordinateur) que les concepteurs de circuits imprimés doivent maîtriser afin que leurs cartes passent avec succès l'étape de validation technique, avec moins de questions, moins de compromis et un processus de production plus stable.
En quoi consiste réellement le processus de fabrication des circuits imprimés ?
Le processus de fabrication des circuits imprimés consiste en la conversion contrôlée des données de conception d'un circuit imprimé en une carte physique répondant aux exigences électriques, dimensionnelles, matérielles et de fiabilité. Il comprend bien plus que l'imagerie et la gravure. Un processus prêt pour la production comporte généralement quatre couches d'ingénierie interconnectées :
| couche d'ingénierie | Responsabilité principale | Sortie typique |
|---|---|---|
| Conception de PCB | Définit la connectivité des circuits, le routage, le placement, les interfaces mécaniques, les objectifs d'empilement et les contraintes de conception. | Données Gerber/ODB++/IPC-2581, fichiers de perçage CN, dessin de fabrication, empilage, netlist et notes de conception. |
| Ingénierie FAO et DFM | Vérifie la faisabilité de fabrication, résout les ambiguïtés des données, applique la compensation de processus approuvée et crée des données prêtes pour la production. | Dessins graphiques de production, programmes de perçage/roulement, données de panneaux, références AOI, données de test, coupons et questions d'ingénierie, le cas échéant. |
| Ingénierie de production / ERP-MI | Définit le processus de fabrication, les matériaux, les équipements, les instructions particulières, les inspections et les points de contrôle d'acceptation. | Voyageur ou MI, séquence du centre de travail, désignations de matériaux, notes sur les procédés spéciaux et exigences d'inspection. |
| Fabrication et vérification | Il assemble, finit et teste physiquement le circuit imprimé nu. | Cartes nues prêtes à être expédiées ou assemblées par circuit imprimé. |
Cette distinction est importante car de nombreuses descriptions de la fabrication des circuits imprimés commencent par « l'impression de la couche interne ». Dans une usine de fabrication industrielle de circuits imprimés, le panneau ne devrait pas atteindre cette étape tant que le logiciel de FAO n'a pas déterminé la signification de chaque couche, la faisabilité de la fabrication, la méthode de production applicable et le jeu de données compensées que chaque centre de travail doit utiliser.
Aperçu du processus de fabrication des circuits imprimés
Conception du circuit imprimé → Saisie des données → Normalisation FAO → Analyse de la fabricabilité et des capacités → Questions d'ingénierie si nécessaire → Analyse de l'empilement et de l'impédance → Compensation FAO → Panélisation et outillage → Définition des processus ERP/MI → Préparation des matériaux → Imagerie des couches internes → Gravure des couches internes → Inspection optique automatisée (AOI) des couches internes → Stratification et lamination → Perçage / Perçage laser → Élimination des impuretés et métallisation des trous → Imagerie des couches externes → Placage et gravure du cuivre → Inspection optique automatisée (AOI) des couches externes → Masque de soudure → Légende → Finition de surface → Profilage / Routage / Rainurage en V → Tests électriques et contrôle dimensionnel → Inspection finale et emballage → Assemblage optionnel du circuit imprimé.
Le processus exact varie en fonction du nombre de couches, de la structure des vias, de la masse de cuivre, du système de matériaux, de la finition de surface et des exigences mécaniques spécifiques. Une carte FR-4 deux couches peut ainsi s'affranchir de plusieurs opérations multicouches, tandis qu'une carte HDI peut subir plusieurs cycles de stratification et de perçage laser.
Pourquoi l'ingénierie FAO fait le lien entre la conception et la production de circuits imprimés
La CAO des circuits imprimés décrit les caractéristiques électriques et mécaniques du produit. Les équipements de fabrication nécessitent un niveau d'information différent : géométrie des conducteurs compensés, définitions des outils de perçage, coordonnées du panneau, polarité du processus, données d'imagerie, échantillons, caractéristiques d'outillage, chemins de routage, informations de marquage, références d'inspection et notes spécifiques au processus. L'ingénierie FAO assure cette couche de traduction.
Pour cette raison, la FAO ne doit pas être considérée comme une simple vérification Gerber de dernière minute. Une analyse FAO rigoureuse s'assure que la conception est compatible avec l'ensemble du processus de production. Par exemple, une via peut être conforme aux règles de conception CAO, mais présenter une marge annulaire insuffisante après prise en compte des tolérances de perçage et d'alignement. Une piste peut respecter la largeur nominale définie dans la conception, mais nécessiter une compensation de gravure en fonction de la masse de cuivre et du procédé d'imagerie/gravure choisi. Une fente mécaniquement valide peut exiger un procédé différent car elle est métallisée, irrégulière, à profondeur contrôlée ou située en bordure de carte.
L'ingénieur FAO doit préserver l'intention électrique du concepteur lors de la conversion des dimensions nominales en dimensions de production. C'est pourquoi une bonne usine distingue la compensation de processus de la modification de conception . La compensation de fabrication vise à obtenir les dimensions finales souhaitées par le client après gravure, métallisation, lamination ou usinage. Toute modification affectant la connectivité, le diamètre des trous finis, la géométrie d'impédance contrôlée, la définition du contour ou toute autre exigence fonctionnelle doit être considérée comme une question d'ingénierie et non comme une modification de conception à part entière.
Étape 1 : Dossier de données de fabrication et intention de conception
La qualité du processus de fabrication des circuits imprimés est fortement influencée par la qualité du dossier de validation. Le logiciel de FAO peut corriger les problèmes de formatage, mais il ne peut pas deviner avec certitude l'intention de conception manquante. Un dossier de validation optimal contient à la fois des données lisibles par machine et une définition de fabrication concise.
| Données ou exigences | Pourquoi CAM en a besoin | Ambiguïté courante à éviter |
|---|---|---|
| Couches de cuivre, de masque de soudure et de marquage | Définit l'image de construction prévue pour chaque face et couche interne. | Noms de calques imprécis, informations de polarité manquantes, calques dupliqués ou obsolètes. |
| Limes de perçage NC et table de perçage | Permet de séparer les exigences de perçage PTH, NPTH, microvia et spéciales et d'associer les trous finis aux outils de production. | Utiliser le même symbole pour les trous plaqués et non plaqués ou mélanger les diamètres finis et les diamètres d'outillage. |
| Couche de contour et de tracé du plateau | Définit les dimensions finies, les découpes internes, les fentes et les caractéristiques du profil. | Contour dupliqué sur plusieurs calques, contours ouverts, dimensions contradictoires ou géométrie de fente imprécise. |
| dessin de fabrication | Indique l'épaisseur, la tolérance, la finition, le cuivre, les caractéristiques mécaniques et les procédés spéciaux. | Remarques qui contredisent les données Gerber/drill ou les remarques génériques copiées qui ne s'appliquent pas au tableau. |
| Empilage des couches PCB | Définit les épaisseurs de cuivre, la construction diélectrique, l'épaisseur finale et l'architecture à impédance contrôlée. | Dimensions diélectriques nominales sans indication quant à la possibilité pour le fabricant d'optimiser les matériaux. |
| Tableau d'impédance contrôlée | Associe chaque cible d'impédance à la couche, à la géométrie de la piste, au plan de référence et à la tolérance. | Spécifier une cible sans identifier les réseaux ou la géométrie pertinents. |
| Liste de connexions IPC ou données de conception intelligente | Permet la comparaison de la connectivité et réduit le risque qu'une ambiguïté graphique se transforme en erreur électrique. | Netlist générée à partir d'une révision de conception différente. |
| Finition de surface et finitions sélectives | Détermine le routage du processus et influe sur la soudabilité, la planéité, l'usure des contacts et la compatibilité d'assemblage. | Faire la promotion de l'ENIG à l'échelle mondiale tout en exigeant des doigts en or dur sans définir de zones spécifiques. |
| exigences mécaniques particulières | Permet à la FAO de définir des fraisages, des lamages, des fraisages à profondeur contrôlée, des crénelures, des placages de chant ou des caractéristiques d'ajustement serré. | Indiquer uniquement la forme du dessin, sans le diamètre final, la profondeur/l'épaisseur restante ni la tolérance. |
Le format Gerber reste courant, tandis que les formats ODB++ et IPC-2581 peuvent véhiculer des informations plus structurées lorsque le concepteur et le fabricant les prennent en charge. Quel que soit le format, la gestion des versions est essentielle. Les données relatives aux pistes, aux perçages, aux plans, à l'empilage et à la netlist doivent toutes correspondre à la même version.
Étape 2 : Normalisation des données CAM et revue DFM
2.1 Normalisation des données : reconstruction d’une définition de carte fiable
La première étape de la FAO consiste à assurer la cohérence interne des données. Les unités, les coordonnées, l'origine, l'ordre des calques, l'état de symétrie, la polarité, les définitions d'ouverture, les formats de perçage et la géométrie des profils sont vérifiés avant toute modification de production. L'ingénieur FAO identifie également les données inutilisées, les calques dupliqués et les éléments qui pourraient avoir été exportés différemment depuis différents systèmes de CAO.
C’est là qu’un package de déploiement intelligent permet de gagner du temps. Moins l’ingénieur FAO a d’ambiguïté à interpréter, moins il risque de perdre du temps à distinguer une fonctionnalité intentionnelle d’un artefact d’exportation.
2.2 Vérifications de connectivité et de relations entre les couches
CAM compare la conception sur l'ensemble des couches de cuivre, les données de perçage et, le cas échéant, la netlist du client. L'objectif n'est pas seulement de détecter les circuits ouverts ou les courts-circuits évidents, mais aussi de vérifier les relations entre les pastilles et les trous, les structures de vias, la connectivité des plans, les zones anti-pastilles, les dégagements thermiques et la relation prévue entre le cuivre et les éléments mécaniques.
2.3 Examen de la largeur des lignes, de l'espacement et du poids du cuivre
La largeur et l'espacement minimaux des conducteurs ne peuvent être évalués indépendamment de l'épaisseur du cuivre et du procédé de fabrication. Plus le cuivre est épais, plus la gravure est difficile et plus la gravure latérale a d'impact sur la géométrie finale. Le logiciel CAM examine donc les dimensions minimales des lignes et des espacements en tenant compte de l'épaisseur du cuivre de base, du cuivre final et de la présence ou non de l'élément isolé ou intégré dans un champ de cuivre dense.
Les concepteurs doivent éviter de considérer les limites de fabrication des circuits imprimés comme une valeur universelle applicable à toutes les épaisseurs de cuivre et à toutes les couches. Une conception plus facilement industrialisable exploite les capacités de production standard de la construction choisie et réserve les géométries extrêmes aux seuls cas où la densité du circuit l'exige.
2.4 Anneau annulaire, tolérance de perçage et jeu trou-cuivre
Le diamètre d'un trou métallisé après finition diffère de celui du perçage de production. L'usine doit tenir compte du dépôt de cuivre sur les parois du trou, des tolérances de perçage et des variations de processus. Le logiciel de FAO évalue donc la géométrie de la pastille et de l'anneau après application des tolérances de perçage et de repérage.
Le même principe s'applique à l'espacement entre le trou et le conducteur. Une mesure CAO effectuée à partir du trou fini nominal peut ne pas refléter le risque de fabrication. La FAO contrôle le trou de production, sa compensation et la quantité de cuivre restante après perçage, métallisation et repérage. Ceci est particulièrement important pour les conceptions multicouches denses, les trous à ajustement serré et les conceptions proches de la capacité minimale de l'anneau annulaire de l'usine.
2.5 PTH, NPTH, fentes et trous irréguliers
Les trous métallisés et non métallisés doivent être clairement identifiés dans le dossier de conception. Le logiciel de FAO peut utiliser différentes étapes de perçage, règles de compensation ou séquences de traitement pour les trous métallisés et non métallisés. Les fentes métallisées et les ouvertures métallisées irrégulières nécessitent un examen plus approfondi, car leur fabrication dépend de la géométrie, de l'accès à l'outil, du parcours de métallisation, de l'anneau annulaire et du cuivre adjacent.
Les caractéristiques particulières telles que les trous crénelés, le placage de chant et les demi-trous plaqués doivent être clairement identifiées. Elles influent sur l'agencement et le profilage des panneaux, car elles doivent rester mécaniquement fixées jusqu'à l'étape de production appropriée.
2.6 Fabricabilité du masque de soudure
Le logiciel CAM effectue des contrôles DFM du vernis épargne en fonction de la géométrie des pastilles, de la largeur du barrage, des tolérances d'alignement, du traitement des vias et des exigences d'assemblage. Une ouverture de vernis épargne apparemment acceptable en CAO peut devenir problématique lorsque deux ouvertures adjacentes fusionnent, lorsqu'un barrage de vernis étroit ne peut être maintenu correctement ou lorsqu'un via est exposé par inadvertance dans une zone soudable.
Les concepteurs doivent préciser le traitement prévu pour les vias lorsque cela est pertinent : ouvert, obturé, bouché, rempli de résine et recouvert, ou toute autre structure contrôlée. Le logiciel de FAO ne doit pas déduire la haute fiabilité d’un traitement de via uniquement de la présence ou non d’une ouverture dans la couche de vernis épargne.
2.7 Légende et examen du marquage des composants
Le texte sérigraphié est contrôlé afin de vérifier sa lisibilité et l'absence de chevauchement avec les pastilles exposées, les points de test, les contacts dorés et autres zones où l'encre est interdite. Le système CAM peut rogner les marquages non critiques au niveau des pastilles selon une règle de production convenue, mais les marquages essentiels à l'assemblage doivent être conçus avec un dégagement suffisant plutôt que de dépendre d'un rognage automatique.
2.8 Dégagement des bords de la carte, des rainures en V et des pistes de routage
Les composants, le cuivre, les vias et les éléments métallisés proches du bord de la carte doivent être évalués en fonction de la méthode de dépanelisation prévue. Le rainurage en V, le fraisage des languettes, le perçage par estampage et l'usinage CNC créent différentes conditions mécaniques. Le logiciel de FAO doit également savoir si un bord de carte est destiné à être un diélectrique nu, métallisé, crénelé ou à faire partie d'un système de connecteurs/contacts.
2.9 Doigts en or et finitions de surface mixtes
Les contacts plaqués or dur sélectifs ne constituent pas une simple finition de surface pour circuit imprimé . Ils peuvent nécessiter des connexions de plaquage dédiées et une séquence de processus spécifique avant que ces connexions temporaires ne soient supprimées lors du profilage. Lorsqu'une conception combine des contacts plaqués or avec des finitions ENIG, OSP, étamage par immersion, argentage par immersion ou HASL sur le reste de la carte, le logiciel de FAO doit définir correctement les zones sélectives et l'ordre de fabrication.
Si le produit ne permet pas de connexions de placage temporaires, cette restriction doit être communiquée au plus tôt car elle peut modifier le processus recommandé. Il en va de même pour les exigences de chanfreinage, les tolérances de longueur des doigts et toute géométrie de « doigts longs/courts ».
2.10 Bilan du cuivre et cuivre résiduel
Les ingénieurs de CAM examinent également la quantité de cuivre restante sur chaque couche et sa répartition sur le panneau. Le taux de cuivre résiduel constitue une mesure technique utile :
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Ceci est important car la stratification est un procédé d'écoulement de résine. Des densités de cuivre très différentes entre les couches adjacentes peuvent modifier la demande en résine, l'épaisseur diélectrique locale et l'équilibre mécanique. Les circuits imprimés à forte épaisseur de cuivre amplifient cet effet. Une conception comportant de grandes zones sans cuivre à proximité de zones à forte densité de cuivre peut nécessiter des modifications de l'empilement, des stratégies d'équilibrage du cuivre ou des contrôles de procédé supplémentaires.
Pour le concepteur de circuits imprimés, la leçon est simple : l’équilibre du cuivre n’est pas qu’une question esthétique. Il influe sur la fabricabilité, le contrôle de l’épaisseur du circuit imprimé, le risque de déformation et, dans certaines constructions, le comportement diélectrique autour des structures d’impédance.
2.11 Matériaux à impédance contrôlée et haute fréquence
L'impédance contrôlée doit être envisagée comme un système d'empilement plutôt que comme une simple valeur de largeur de piste. La FAO et l'ingénierie des procédés prennent en compte l'épaisseur du diélectrique, l'épaisseur du cuivre, la géométrie du conducteur fini, la relation avec le plan de référence et le matériau lui-même. Pour les conceptions RF et micro-ondes utilisant des matériaux tels que Rogers , Taconic, Arlon ou d'autres stratifiés à faibles pertes, les procédés de fabrication spécifiques au matériau peuvent également affecter le perçage, la préparation de surface, la stratification et les dimensions.
La version de conception la plus sûre définit l'impédance cible, les tolérances et la géométrie électrique, tout en permettant au fabricant de proposer un empilage contrôlé le cas échéant. La géométrie finale de production doit ensuite être confirmée avant la fabrication, plutôt que de supposer que la largeur nominale des pistes CAO restera inchangée.
Étape 3 : Compensation CAM, panélisation et données de production
Une fois les problèmes de DFM résolus, le logiciel CAM convertit les données de conception nominales en données de fabrication. Ces modifications constituent des contrôles de processus délibérés et non des changements arbitraires du circuit.
3.1 Compensation de gravure et d'imagerie
Lors de la gravure, le cuivre est éliminé latéralement et verticalement. En fonction de la quantité de cuivre et du procédé, l'ingénieur FAO peut compenser les caractéristiques du conducteur afin que les dimensions finales des pistes et des pastilles correspondent aux spécifications après l'imagerie, le métallisation et la gravure. La stratégie de compensation peut différer entre les couches internes et externes, car leurs procédés de fabrication sont différents.
3.2 Compensation de perçage et de placage
Pour les perçages traversants (PTH), le foret de production est sélectionné de manière à ce que le trou fini réponde aux exigences du client après métallisation des parois. Les perçages non traversants (NPTH) sont traités séparément car ils ne sont pas destinés à recevoir la même couche de cuivre. Le logiciel de FAO permet également un regroupement efficace des outils de perçage tout en préservant les tolérances spécifiques et les ajustements précis.
3.3 Optimisation du masque de soudure et des légendes
Les ouvertures de production sont adaptées au procédé de vernis épargne et à la capacité de repérage. Le logiciel de FAO vérifie les marges minimales, les relations masque-pastille, le cuivre exposé et les ouvertures indésirables. Les marquages peuvent être masqués des surfaces soudables conformément aux règles établies, tandis que les marquages critiques doivent rester exactement à l'endroit indiqué sur le dessin.
3.4 Panélisation
La carte PCB personnalisée du client est généralement fabriquée sur un panneau de travail plus grand. Le logiciel de FAO détermine l'orientation, le nombre de composants, l'espacement, les rails, les trous d'outillage, les repères, les coupons, la méthode de séparation et la stratégie de routage en fonction de l'efficacité de fabrication et des besoins d'assemblage en aval. La panélisation peut influencer l'utilisation des matériaux, la répartition du métallisation, la rigidité de la carte, la faisabilité du rainurage en V et la manutention automatisée.
Lorsque le client fournit une matrice d'assemblage, le logiciel de FAO doit respecter les spécifications d'assemblage et vérifier la compatibilité de la matrice avec la fabrication. Lors de la fabrication du panneau en usine, les exigences d'assemblage doivent être prises en compte si les cartes sont directement destinées à la production CMS.
3.5 Coupons, outils et fonctionnalités non liées au produit
Le panneau de contrôle peut comprendre des coupons d'impédance, des cibles de référence, des coupons d'essai, des dispositifs de contrôle de processus et des outils. Ces éléments, situés hors du circuit fini, participent au contrôle de la production. Leur positionnement doit être optimisé afin de reproduire les conditions de production pertinentes sans interférer avec le produit ni avec la dépanelisation.
3.6 Ce que CAM ne doit pas changer silencieusement
Le fabricant ne doit pas se servir de la facilité de fabrication comme prétexte pour modifier la conception électrique du client. Toute modification des dimensions des trous finis, du contour de la carte, de la géométrie d'impédance en dehors d'un modèle de compensation convenu, de la connectivité, des dégagements de cuivre ayant une incidence sur les performances ou des caractéristiques mécaniques fonctionnelles doit susciter une question d'ingénierie. Un processus d'approbation rigoureux est essentiel à la fiabilité de la fabrication des circuits imprimés.
Étape 4 : Déploiement de l’ingénierie Stackup et du processus ERP/MI
Une fois les données FAO exploitables, l'usine doit définir comment la carte sera concrètement fabriquée. C'est à ce stade que la conception de l'empilement , le choix des matériaux et le routage des processus deviennent des instructions de fabrication formelles.
4.1 L'épaisseur du panneau fini est le résultat de l'empilement
L'épaisseur finale ne correspond pas simplement à la somme des valeurs indiquées dans le catalogue pour l'âme et le préimprégné. Les ingénieurs doivent prendre en compte la distribution du cuivre, l'écoulement de la résine, l'épaisseur du cuivre et la contribution des revêtements et finitions à l'épaisseur finale, le cas échéant. Un modèle conceptuel utile est le suivant :
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Pour les cartes multicouches, l'épaisseur diélectrique effective après pressage dépend du système de préimprégné et du motif de cuivre environnant. C'est une autre raison pour laquelle le taux de cuivre résiduel est important lors de l'analyse de l'empilement.
4.2 Construction en couches et matériaux spéciaux
Les stratifiés FR-4 standard, FR-4 à haute Tg, à faibles pertes, les matériaux RF à base de PTFE, les matériaux à âme métallique et les structures rigides-flexibles ne reposent pas sur une recette de stratification universelle. La FAO et l'ingénierie des procédés doivent garantir l'adéquation des performances requises par le client à un matériau et un procédé validés. Les structures hybrides haute fréquence nécessitent une attention particulière, car des matériaux dissemblables peuvent présenter des comportements différents en termes d'écoulement, de dimensions et de préparation de surface.
4.3 Le module ERP/MI convertit les décisions CAM en instructions de production.
Le document ERP ou MI de l'usine doit définir l'ensemble des matériaux, les exigences en cuivre, la méthode d'imagerie, la séquence de lamination, les programmes de perçage, le chemin de placage, les exigences en matière de masque de soudure et de légende, la finition de surface, les instructions de routage/rainure en V, les opérations mécaniques spéciales, les points d'inspection et les exigences de test électrique.
Les opérations spéciales doivent être explicitement décrites. Par exemple, une rainure ou un fraisage à profondeur contrôlée doit comporter l'identifiant du programme correspondant, le diamètre/la géométrie requis, la profondeur ou l'épaisseur restante et la tolérance. Un procédé de dopage sélectif à l'or doit préciser la finition sélective et la séquence de routage requises. La fabrication d'un via borgne/enterré doit définir le cycle de lamination utilisé pour chaque structure de via.
C’est à ce stade concret que la conception FAO devient le processus de fabrication. Si la fiche de production est imprécise, les opérateurs en aval sont contraints d’interpréter les instructions de manière indépendante. Un processus rigoureux élimine cette ambiguïté avant la mise en production du lot.
Étape 5 : Processus de fabrication des circuits imprimés, étape par étape
Après validation du CAM et de l'IM, la fabrication physique commence. La séquence suivante décrit un processus de fabrication soustractif multicouche courant. Le cheminement exact varie selon la conception.
Étape 1 : Préparation des matériaux et découpe des panneaux
Les âmes cuivrées, les feuilles de cuivre et les préimprégnés sont sélectionnés conformément à la composition approuvée. L'identité du matériau, le poids du cuivre, l'épaisseur et la traçabilité du lot sont vérifiés avant la découpe des panneaux aux dimensions finales. Les stratifiés haute fréquence et spéciaux peuvent nécessiter des précautions particulières de stockage, de manutention ou de préparation de surface.
Étape 2 : Imagerie des couches internes
Le motif CAM de la couche interne est transféré sur la résine photosensible par imagerie laser directe ou par une autre méthode d'imagerie approuvée. Des cibles de repérage intégrées aux données CAM permettent de contrôler l'alignement des couches. L'objectif est de créer un motif de résine qui protégera le cuivre restant après la gravure.
Étape 3 : Gravure de la couche interne et décapage de la résine
Le cuivre non protégé est éliminé chimiquement, révélant ainsi le motif conducteur interne. La résine photosensible est ensuite retirée et le panneau est nettoyé. Les paramètres de gravure sont contrôlés afin que la géométrie finale du conducteur corresponde à la cible FAO compensée et non aux dimensions nominales CAO d'origine.
Étape 4 : AOI de la couche interne
L'inspection optique automatisée compare la couche gravée à la référence CAM. Les circuits ouverts, les courts-circuits, les entailles, les protubérances et autres défauts conducteurs sont détectés avant la stratification, lorsque la couche est encore accessible. Ce contrôle empêche qu'un défaut connu de la couche interne ne soit définitivement enfoui à l'intérieur d'une carte multicouche.
Étape 5 : Traitement de liaison, stratification et repérage des couches
Les noyaux internes sont préparés pour le collage et recouverts de préimprégné et de feuille de cuivre selon la séquence approuvée. L'orientation et l'ordre des couches sont contrôlés avec précision. Pour les cartes multicouches, la stratification correspond à la matérialisation physique de l'empilement électrique.
Étape 6: Lamination
L'empilement est pressé sous un cycle de chaleur et de pression contrôlé. La résine préimprégnée s'écoule, remplit les espaces autour du cuivre et polymérise pour lier les couches. Les paramètres de pressage doivent être adaptés au système de matériaux et à la construction. La densité du cuivre, l'épaisseur du diélectrique et la géométrie des zones de cuivre épais influent toutes sur l'écoulement de la résine et l'épaisseur finale.
Étape 7 : Vérification de l’enregistrement et forage
Après la stratification, l'alignement peut être vérifié par radiographie ou d'autres méthodes avant le perçage mécanique. Le perçage CNC crée les trous traversants, les trous pour composants et les trous d'outillage selon le programme de perçage compensé. Le perçage laser est utilisé pour les microvias dans les circuits HDI. Des programmes spécifiques peuvent être utilisés pour les fraisages, les lamages et les profils à profondeur contrôlée.
Étape 8 : Dégraissage et préparation des parois du trou
Le perçage mécanique expose le diélectrique et peut laisser des traces de résine sur les interfaces internes en cuivre. Le décapage et le conditionnement du trou préparent la paroi afin que la métallisation ultérieure puisse établir une connexion électrique fiable avec les couches de cuivre internes.
Étape 9 : Cuivre autocatalytique et métallisation des trous traversants
Une fine couche de cuivre conductrice est déposée sur la paroi non conductrice du trou, créant ainsi le germe pour la future métallisation électrolytique. Cette étape transforme un trou percé en une structure permettant la connexion électrique des couches après le dépôt.
Étape 10 : Imagerie de la couche externe
Le motif compensé de la couche externe est imprimé sur le panneau. Selon le procédé de fabrication choisi, l'usine peut utiliser la métallisation de motifs ou une autre séquence qualifiée. La polarité et le choix du processus CAM doivent correspondre à la méthode de métallisation et de gravure prévue.
Étape 11 : Placage du cuivre et gravure de la couche externe
Du cuivre est déposé là où c'est nécessaire pour répondre aux exigences relatives aux conducteurs et aux parois des trous. Le système de protection métallique temporaire est ensuite traité afin d'éliminer par gravure le cuivre de base superflu. On obtient ainsi le circuit conducteur extérieur final.
Étape 12 : AOI de la couche externe
La couche de cuivre extérieure finie est inspectée par rapport à la référence CAM. Les circuits à lignes fines, les jonctions BGA denses et les transitions à forte épaisseur de cuivre nécessitent une imagerie et une gravure particulièrement stables, car les défauts à ce niveau affectent directement la connectivité finale.
Étape 13 : Application, exposition et polymérisation du vernis épargne
Un masque de soudure liquide photosensible est appliqué, imagé à partir des données de masque de soudure CAM, développé et polymérisé. Ce masque protège le cuivre de l'oxydation et contrôle les zones de soudure autorisées lors de l'assemblage. Le repérage CAM et la conception des ouvertures sont essentiels autour des pastilles à pas fin, des vias et des plots de composants rapprochés.
Étape 14 : Légende / sérigraphie
Les références, les marques de polarité, les logos, les codes de date et autres marquages homologués sont imprimés ou numérisés. Le marquage doit rester lisible sans contaminer les surfaces soudables ou de contact.
Étape 15 : Finition de surface
Le cuivre exposé reçoit la finition spécifiée. Les options courantes incluent ENIG, ENEPIG, OSP, HASL sans plomb, argenture par immersion, étamage par immersion et or dur sélectif. La finition appropriée dépend du processus d'assemblage, du pas des composants, des exigences de contact, des conditions de stockage, des performances RF et du coût.
Les finitions mixtes nécessitent une séquence définie. Par exemple, les contacts dorés peuvent être recouverts d'or dur de manière sélective, tandis que le reste du circuit imprimé reçoit une autre finition soudable. Les interfaces CAM et MI doivent clairement séparer ces zones.
Étape 16 : Profilage, fraisage, rainurage en V et travaux mécaniques spéciaux
Le fraisage CNC, le rainurage en V ou le poinçonnage permettent de séparer la géométrie du produit du panneau de fabrication. Les rainures, les finitions de bord, les chanfreins, les crénelures et les opérations à profondeur contrôlée sont réalisés conformément aux données mécaniques et au processus de fabrication. Le respect de la séquence est crucial lorsqu'un élément doit être maintenu en place pendant le placage ou une autre opération antérieure.
Étape 17 : Tests électriques et vérification d’impédance
Les tests électriques des circuits imprimés vérifient la continuité et l'isolation par rapport à la netlist ou aux données de test approuvées. Des coupons d'impédance contrôlée sont mesurés si nécessaire. L'objectif est de confirmer que le processus de fabrication a respecté le réseau électrique défini par la conception.
Étape 18 : Inspection dimensionnelle, visuelle et de qualité finale
L'inspection finale vérifie les dimensions clés, les perçages, le profil, les marquages, le vernis épargne, la finition, la qualité d'exécution et autres exigences spécifiques du client. Des inspections complémentaires ou des microsections peuvent être utilisées pour la validation des procédés, la qualification ou les exigences de haute fiabilité.
Étape 19 : Nettoyage, emballage et libération
Les cartes approuvées sont nettoyées, protégées des manipulations et des dommages environnementaux, étiquetées pour assurer la traçabilité et emballées conformément à la finition et aux exigences du client. À ce stade, le processus de fabrication des cartes nues de circuits imprimés est terminé.
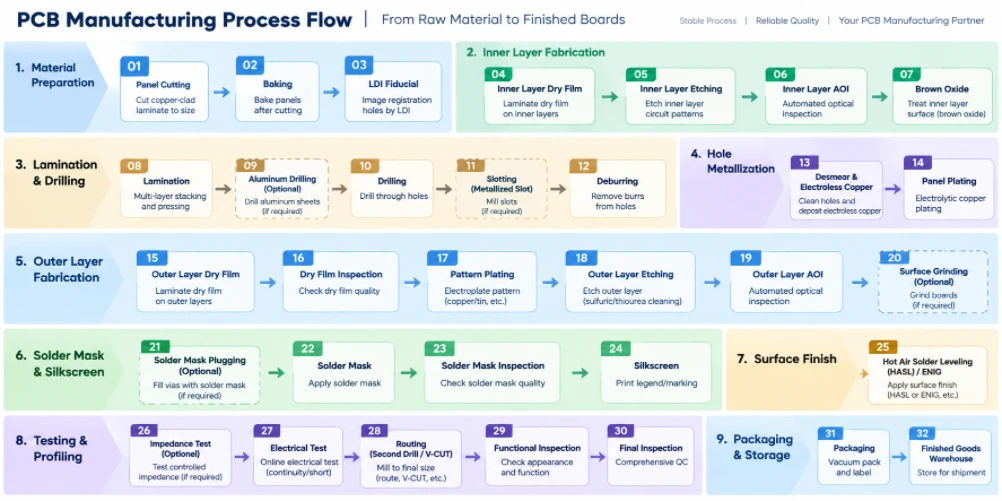
Figure 2. Flux du processus de fabrication des circuits imprimés
Branches spécialisées dans les procédés de fabrication de circuits imprimés
Le schéma de base décrit ci-dessus constitue un cadre général. Les cartes électroniques avancées ajoutent des boucles de processus ou des commandes spéciales qui doivent être résolues lors de la fabrication assistée par ordinateur (FAO) plutôt que d'être découvertes en atelier.
HDI et lamination séquentielle
La fabrication de circuits imprimés HDI peut utiliser des microvias borgnes, des microvias enterrées, des microvias empilées ou décalées, ainsi que des structures via-dans-pastille. Ces conceptions peuvent nécessiter des cycles répétés de création de sous-cartes, de stratification, de perçage laser, de métallisation et d'imagerie. L'ingénieur FAO doit associer chaque via à l'étape de stratification correspondante et s'assurer que l'empilement peut être physiquement réalisé dans l'ordre prévu. La capacité de fabrication de circuits imprimés HDI de Highleap est conçue pour les conceptions exigeant ce type de structure d'interconnexion contrôlée.
Fabrication de circuits imprimés à base de cuivre épais
La fabrication de circuits imprimés à forte épaisseur de cuivre modifie le comportement lors de la gravure, du placage, du remplissage en résine et de la stratification des conducteurs. Les fortes variations de densité du cuivre rendent la compression uniforme plus difficile, et le maintien d'espaces fins devient plus complexe à mesure que l'épaisseur du cuivre augmente. Les concepteurs doivent donc aborder conjointement les exigences en courant, la masse de cuivre et la géométrie minimale, plutôt que de les sélectionner indépendamment.
Fabrication de circuits imprimés RF et haute fréquence
La fabrication de circuits imprimés haute fréquence utilise souvent des matériaux spéciaux tels que Rogers, Taconic, Arlon, parfois en empilements hybrides avec du FR-4. Le perçage, la préparation de surface et la stratification doivent être adaptés au matériau, et la géométrie d'impédance doit être validée par rapport à l'empilement final. C'est pourquoi une revue FAO/DFM est indispensable avant le gel définitif d'un schéma RF dense.
Fabrication de circuits imprimés rigides-flexibles
La fabrication de circuits imprimés rigides-flexibles ajoute un matériau flexible, une couche de protection, un collage sélectif et des zones de transition mécanique. L'ingénieur FAO doit vérifier les limites entre les zones rigides et flexibles, les zones de courbure, la géométrie du cuivre, les ouvertures de la couche de protection, les exigences en matière de raidisseurs et la séquence de routage. Ces caractéristiques modifient à la fois la définition des couches et le flux de production mécanique.
Fonctions de contrôle de profondeur, de fraisage et de lamage
Les fonctions de contrôle de profondeur spécifiques doivent être définies par la géométrie finale, l'emplacement, la tolérance et une exigence de profondeur précise. Un dessin ne comportant qu'un symbole graphique est insuffisant pour une programmation CNC fiable. Si le client spécifie l'épaisseur de matière restante au lieu de la profondeur de coupe, la note de fabrication doit le préciser afin que le logiciel FAO et l'usinage utilisent la même référence.
Fentes métallisées, crénelures et placage de bord
Ces fonctionnalités associent le placage électrique au profilage mécanique final. Le logiciel de FAO doit déterminer le moment du perçage ou du fraisage, le mode de fixation pendant le placage et la présentation du bord fini. Leur emplacement peut également influer sur la panélisation et la conception des éléments détachables.
Ce que les concepteurs de circuits imprimés doivent savoir pour rendre l'ingénierie FAO plus rapide et plus sûre
Le concepteur n'a pas besoin de devenir opérateur FAO. Toutefois, comprendre les décisions de fabrication que la FAO doit prendre lui permet de créer des données qui parviennent à la production en posant moins de questions d'ingénierie.
| décision de conception de PCB | Ce que l'ingénieur FAO doit évaluer | Meilleures pratiques de conception et de publication |
|---|---|---|
| Trace et espace minimum | Poids du cuivre, comportement à la gravure, caractéristiques isolées ou denses et capacité de traitement en usine. | Utilisez les capacités de traitement normales autant que possible ; réservez la géométrie minimale aux zones véritablement denses. |
| Coussinet et anneau annulaire | Perçage de production, tolérance de placage, tolérance de perçage et alignement des couches. | Concevoir en prévoyant une marge de fabrication, notamment pour les couches internes et les trous à rapport d'aspect élevé. |
| Espacement entre le trou et le cuivre | Dimension réelle du perçage et tolérance de positionnement, et non seulement la dimension nominale du trou fini. | Mesurer les jeux en utilisant des hypothèses de fabrication réalistes et signaler les trous à ajustement serré ou critiques. |
| PTH et NPTH | Rémunération et acheminement des processus différents. | Séparez-les clairement dans les données de forage et les notes de fabrication. |
| Fentes et trous irréguliers | État plaqué/non plaqué, faisabilité de l'outil, anneau annulaire et séquence de processus. | Dimensionnez la largeur/longueur de la fente finie et indiquez si elle doit être plaquée. |
| Barrages de masque de soudure et traitement des vias | Tolérance d'alignement, largeur de barrage réalisable et état des vias (ouverts, couverts, bouchés ou remplis). | Spécifiez directement le traitement fonctionnel ; ne vous fiez pas aux ouvertures accidentelles de Gerber. |
| Sérigraphie sur coussinets | Exclusion de l'encre et écrêtage automatique. | Éloignez les marquages critiques pour l'assemblage du cuivre exposé et des pastilles de soudure. |
| Score V / routage | Distance entre le cuivre et le bord, dégagement des composants, épaisseur de la carte, orientation des rainures et stabilité de la matrice. | Définir la méthode de dépanelisation prévue et protéger les composants fragiles/lourds à proximité des lignes de rupture. |
| Doigts d'or | Finition sélective, raccordement par placage, chanfrein et séquence de processus. | Définir la zone en or dur, la géométrie des doigts et le chanfrein ; communiquer les restrictions relatives aux connexions de plaquage temporaires. |
| Impédance contrôlée | Système diélectrique réel, cuivre fini, compensation de piste et plan de référence. | Fournir les valeurs cibles/de tolérance et identifier les réseaux ; permettre l’optimisation de l’empilement lorsque cela est possible. |
| Cuivre lourd | Facteur de gravure, espacement, remplissage en résine et équilibre du cuivre. | Augmentez la marge géométrique et évitez les grandes différences incontrôlées de densité de cuivre. |
| Matériaux à haute fréquence | Disponibilité des matériaux, épaisseur, perçage, collage et comportement dimensionnel. | Ne bloquer la famille/spécification exacte du matériau que lorsque cela est électriquement nécessaire ; sinon, autoriser les équivalents approuvés par accord. |
| Usinage à profondeur contrôlée | Géométrie de l'outil, surface de référence, profondeur/épaisseur restante et tolérance. | Fournissez un dessin entièrement coté et une définition de profondeur unique et sans ambiguïté. |
| Épaisseur du panneau | Tolérances relatives au diélectrique pressé, à la structure en cuivre, aux revêtements et à l'empilement. | Indiquez l'épaisseur finie et la tolérance ; laissez le fabricant concevoir la construction détaillée pour la respecter. |
| Distribution du cuivre | Rapport cuivre résiduel, demande en résine, équilibre des épaisseurs et risque de déformation. | Utilisez du cuivre équilibré lorsque le fonctionnement du circuit le permet et examinez rapidement les combinaisons à très faible teneur en cuivre/à forte teneur en cuivre. |
Pourquoi la « conception conforme aux normes nominales » peut engendrer des problèmes de fabrication
Un système de CAO pour circuits imprimés représente généralement le résultat final souhaité. L'usine doit fabriquer le circuit en fonction de ce résultat final, par des procédés d'ajout et de retrait de matière. Le métallisation des trous réduit leur diamètre. La gravure enlève du cuivre latéralement. La stratification modifie l'épaisseur du diélectrique. Les traitements de surface et le vernis épargne ajoutent des couches physiques. La compensation FAO permet de compenser ces effets.
La collaboration la plus productive entre concepteur et ingénieur FAO repose donc sur les exigences finales, auxquelles s'ajoutent les marges de processus . Le concepteur doit définir clairement les caractéristiques impératives de la carte finale ; l'ingénieur FAO doit définir les données de production compensées nécessaires pour y parvenir.
Questions typiques en ingénierie FAO et leurs causes
Les questions d'ingénierie ne sont pas nécessairement la preuve d'une mauvaise conception. Elles constituent le mécanisme formel permettant d'éviter que des données ambiguës n'entraînent des décisions de production irréversibles. Parmi les raisons courantes, on peut citer une incohérence entre le dessin et les données Gerber, une définition imprécise des trous métallisés/non métallisés (PTH/NPTH), un diamètre de trou fini incompatible avec celui de la pastille, un dégagement cuivre-trou ou cuivre-bord insuffisant, une impédance cible non conforme à l'empilement fourni, une fente métallisée non définie, des conflits de finition de surface, des révisions de conception mixtes ou encore une caractéristique mécanique pour laquelle les informations de profondeur et de tolérance sont manquantes.
Les équipes de conception peuvent réduire les délais d'exécution en répondant aux questions d'efficacité dans les mêmes unités et références de coordonnées que celles utilisées dans le dossier de fabrication, et en renvoyant une seule révision approuvée consolidée plutôt qu'une séquence de correctifs de fichiers sans lien entre eux.
Sorties FAO qui pilotent l'usine de circuits imprimés
Après approbation, la FAO génère bien plus que des fichiers Gerber destinés à la production. Un ensemble complet de données de fabrication peut inclure des fichiers d'imagerie des couches internes et externes, des programmes de perçage compensés, des programmes de routage, des données de score V, des matrices de panneaux, des données de masque de soudure et de légende, des données de référence AOI, des netlists de test électrique, des coupons d'impédance, des cibles d'alignement des couches, des caractéristiques d'outillage et des fichiers spécifiques au processus pour les opérations spéciales.
Le système ERP/MI associe ces fichiers à une séquence. Un même circuit imprimé peut nécessiter un routage différent selon qu'il utilise des trous traversants standard, des vias borgnes/enterrés, des vias remplis de résine, de l'or sélectif, un plaquage des bords, un routage à profondeur contrôlée ou des matériaux spéciaux. C'est pourquoi la FAO et la planification des processus doivent être intégrées au processus de fabrication des circuits imprimés, et non en dehors.
De la carte de circuit imprimé finie à l'assemblage de la carte de circuit imprimé
La fabrication des circuits imprimés (PCB) produit la carte nue. L'assemblage commence une fois que la carte nue a passé l'inspection finale. Lorsque la fabrication et l'assemblage sont coordonnés, les décisions de FAO peuvent également optimiser le processus SMT en prenant en compte les rails de panneaux, les repères, les trous d'outillage, le porte-à-faux des composants et la séparation des panneaux.
Un processus d'assemblage de circuits imprimés (PCB) classique comprend l'inspection à réception, le dépôt de pâte à braser, l'interconnexion SPI si nécessaire, le placement des composants, le brasage par refusion, l'inspection optique automatisée (AOI), l'inspection aux rayons X pour les jonctions cachées (BGA/QFN), l'insertion des composants traversants et le brasage à la vague, sélectif ou manuel selon le cas, le nettoyage, la programmation et les tests fonctionnels. Un programme d'assemblage de PCB clé en main peut également intégrer l'approvisionnement en composants et l'assemblage du produit final.
Maintenir le lien entre l'ingénierie de fabrication et d'assemblage est particulièrement utile pour les via-in-pad, les BGA à pas fin, les connecteurs à insertion par pression, les finitions sélectives, les connecteurs de bord et les conceptions de panneaux qui doivent passer par des équipements SMT automatisés.
Liste de contrôle de fabrication de circuits imprimés avant la mise en production pour les concepteurs de circuits imprimés
- Vérifiez que chaque fichier de fabrication appartient à la même révision de conception.
- Fournir un contour clair du plateau, sans contours dupliqués ou contradictoires.
- Identifiez sans ambiguïté les PTH, NPTH, les fentes, les microvias, les vias borgnes et les vias enterrés.
- Indiquez les dimensions et les tolérances des trous critiques.
- Vérifier l'anneau annulaire en utilisant un foret réaliste et une tolérance de repérage.
- Vérifiez les dégagements entre le trou et le cuivre, et entre le cuivre et le bord, et pas seulement les valeurs par défaut des règles de conception CAO.
- Adapter l'espacement minimal des lignes au poids de cuivre et à la technologie de carte sélectionnés.
- Définir l'épaisseur et la tolérance de la planche finie.
- Fournissez un tableau comparatif ou autorisez le fabricant à en proposer un.
- Identifier les réseaux à impédance contrôlée, les cibles et les tolérances.
- État selon le traitement : ouvert, sous tente, bouché, rempli/coiffé de résine ou autre.
- Éloignez la sérigraphie des pastilles soudables et des surfaces de contact.
- Définir la finition de surface, y compris les zones à finition or dur sélective ou mixte.
- Fentes plaquées dimensionnées, crénelures, plaquage des bords et caractéristiques spéciales des bords.
- Définir précisément les fraisages, les lamages et le fraisage à profondeur contrôlée.
- Vérifier l'équilibre du cuivre dans les conceptions multicouches et à forte teneur en cuivre.
- Définir les exigences en matière de score V, de routage, d'onglets ou de baie fournie par le client.
- Fournir les données netlist/intelligentes, le cas échéant, pour la vérification de la connectivité.
- Supprimez du package de distribution les couches mécaniques obsolètes, les plans de forage et les anciennes notes de révision.
- Résoudre les questions d'ingénierie CAM avant la diffusion des données de production.
Comment le processus de fabrication des circuits imprimés évolue selon le type de carte
| Type de tableau | Différence clé du processus | Conception assistée par ordinateur (CAO) |
|---|---|---|
| PCB double face | Pas de superposition multicouche des noyaux de signal internes ; la métallisation traversante relie les deux côtés en cuivre. | Définition PTH/NPTH, imagerie de la couche externe, plaque et profil. |
| PCB Multilayer | Ajoute l'imagerie/AOI de la couche interne, la stratification, le laminage et le contrôle d'enregistrement interne. | Empilement, équilibre du cuivre, anneau annulaire et dégagement entre le trou et la couche interne. |
| PCB HDI | Ajoute la formation de microvias laser et souvent des cycles de lamination séquentiels. | Structure de via par cycle de lamination, traitement via-in-pad, lignes/espaces fins et enregistrement. |
| Circuit imprimé à cuivre épais | Nécessite une gravure, un placage et un contrôle du flux de résine plus exigeants. | Ligne/espacement en fonction du poids du cuivre, de la densité du cuivre et du taux de remplissage des laminations. |
| Circuit imprimé RF/micro-ondes | Utilise des systèmes de matériaux à faibles pertes ou hybrides avec une sensibilité électrique plus précise. | Définition des matériaux, impédance contrôlée, profil du cuivre et homogénéité de l'empilement. |
| PCB rigide-flex | Combine des systèmes de matériaux rigides et flexibles avec des zones de liaison sélective et de transition mécanique. | Limite rigide/flexible, couche de recouvrement, zone de pliage, raidisseurs, routage et séquence de stratification. |
Quand la qualité est intégrée à la fabrication des circuits imprimés
L'assurance qualité des circuits imprimés ne se limite pas à une simple inspection finale. Il s'agit d'un processus continu de prévention et de vérification. La conception pour la fabrication (DFM) empêche l'introduction de géométries incompatibles en production. L'inspection optique automatisée ( AOI) des couches internes évite l'enfouissement de conducteurs défectueux. Le contrôle d'alignement garantit l'alignement des couches et des trous. Le contrôle de la métallisation assure l'intégrité des parois des trous. L'AOI externe détecte les défauts des conducteurs avant l'application du vernis épargne. Les tests électriques vérifient le réseau final. L'inspection dimensionnelle et visuelle finale confirme que la carte répond également aux exigences mécaniques et de fabrication.
C’est pourquoi un processus de fabrication de circuits imprimés techniquement robuste est conçu autour de points de contrôle. Chaque inspection doit détecter les défauts susceptibles d’être corrigés ou contenus à ce stade, plutôt que de compter sur l’inspecteur final pour tout déceler une fois le coût de la carte engagé.
Comment Highleap aborde l'ingénierie de fabrication des circuits imprimés
Highleap Electronics propose des services de fabrication de circuits imprimés, du prototype à la production, incluant les circuits multicouches, HDI, à impédance contrôlée, à forte épaisseur de cuivre, haute fréquence et autres constructions avancées. Les informations publiées sur les capacités de Highleap mentionnent la fabrication de cartes rigides jusqu'à 60 couches et une capacité HDI à lignes fines jusqu'à 2/2 mil pour les conceptions qualifiées ; la faisabilité réelle dépend de l'épaisseur du cuivre, de la structure, de la distribution des composants et de l'analyse de fabricabilité (DFM).
Pour les ingénieurs évaluant une fabrication, le point de départ le plus utile n'est pas un simple tableau des capacités minimales. Il est essentiel de transmettre le dossier de conception complet afin que l'équipe FAO puisse évaluer la conception comme un système : structure des couches, espacement des lignes et des trous, perçages, anneaux annulaires, jeux entre les trous et le cuivre, bords de la carte, vernis épargne, état de surface, impédance, caractéristiques mécaniques et panélisation.
Pour les projets qui vont au-delà de la carte nue, Highleap peut intégrer les données de fabrication publiées dans l'assemblage de circuits imprimés ou dans un programme d'assemblage de circuits imprimés clé en main , en conservant les exigences de fabrication, d'approvisionnement en composants, d'assemblage et de test dans un seul flux de travail d'ingénierie.
FAQ sur le processus de fabrication des circuits imprimés
Comment sont fabriqués les PCB ?
La fabrication des circuits imprimés industriels consiste à convertir les données de conception en données de production FAO, à préparer les matériaux cuivrés, à réaliser l'imagerie et la gravure des couches conductrices, à stratifier les structures multicouches, à percer et métalliser les trous, à former les couches externes, à appliquer le vernis épargne et la finition de surface, à profiler la carte, à effectuer les tests électriques et à procéder à l'inspection finale. Les cartes avancées peuvent inclure le perçage laser, la stratification séquentielle, le remplissage des vias, le plaquage sélectif ou des opérations mécaniques spéciales.
Qu'est-ce que la FAO dans la fabrication de circuits imprimés ?
La FAO (Fabrication Assistée par Ordinateur) est l'étape qui transforme les données de conception de circuits imprimés du client en données prêtes pour la production. Les ingénieurs FAO effectuent des contrôles de fabricabilité (DFM), normalisent les données de couches et de perçage, appliquent les compensations de fabrication approuvées, créent les panneaux et l'outillage, génèrent les fichiers machine et prennent en charge le processus ERP/MI utilisé par l'usine.
La FAO est-elle la même chose que la conception de circuits imprimés ?
Non. La conception des circuits imprimés définit le circuit et les objectifs du produit. L'ingénierie FAO prépare cette conception pour un processus de fabrication spécifique. La FAO doit préserver la conception fonctionnelle tout en tenant compte des exigences d'imagerie, de gravure, de perçage, de métallisation, de stratification, de vernis épargne, de profilage et de test.
Pourquoi une conception peut-elle réussir les tests DRC CAO mais échouer aux tests DFM de circuit imprimé ?
Le contrôle de conception CAO vérifie les règles définies par le concepteur. Le contrôle de fabrication en usine (DFM) vérifie la conformité de la conception aux conditions réelles de fabrication, telles que le poids du cuivre, la compensation de perçage, la tolérance d'alignement, la structure de la stratification, la compatibilité avec le masque de soudure, le chemin de métallisation, la panélisation et les procédés spéciaux. Une règle CAO peut donc être électriquement valide, mais incomplète du point de vue de la fabrication.
Pourquoi un fabricant de circuits imprimés modifie-t-il la largeur des pistes ou le diamètre des perçages dans le logiciel de FAO ?
Les fabricants peuvent appliquer une compensation contrôlée afin que la carte finie respecte les dimensions requises après gravure et métallisation. Par exemple, le motif de la couche externe peut nécessiter une compensation de gravure, tandis que le perçage de production pour un trou métallisé peut différer du trou final, car du cuivre sera déposé ultérieurement sur la paroi du trou. Toute modification fonctionnelle non prise en compte dans la compensation de fabrication convenue doit être validée par le client.
Quels fichiers dois-je envoyer pour la fabrication des circuits imprimés ?
Un dossier de publication complet comprend généralement les données relatives au cuivre, au vernis épargne et aux légendes ; les fichiers de perçage CN ; le contour de la carte ; le plan de fabrication ; l’empilement des couches ; l’épaisseur finale ; les exigences relatives au cuivre ; l’état de surface ; les exigences relatives à l’impédance contrôlée ; les notes mécaniques spécifiques ; et une netlist ou un jeu de données intelligent, le cas échéant. Tous les fichiers doivent correspondre à la même révision.
Quelles sont les questions qui suscitent le plus de questions en ingénierie CAM ?
Les causes courantes incluent des révisions contradictoires, un statut PTH/NPTH incertain, un dégagement insuffisant entre l'anneau annulaire ou le trou et le cuivre, des fentes non définies ou des caractéristiques à profondeur contrôlée, des conflits de finition de surface, des exigences d'empilement/d'impédance incertaines, du cuivre trop près du bord routé et des notes de fabrication qui ne correspondent pas aux données de conception réelles.
L'assemblage des circuits imprimés fait-il partie du processus de fabrication des circuits imprimés ?
En termes stricts, la fabrication de circuits imprimés (PCB) produit la carte nue, tandis que l'assemblage consiste à y monter les composants. Dans un processus de fabrication électronique clé en main, ces deux étapes s'inscrivent dans une chaîne de production unique. Leur coordination en amont permet d'optimiser la panélisation, le placement des repères, le traitement des vias, la finition de surface et la dépanélisation pour l'assemblage CMS et traversant.
Envoyez le schéma avant que l'usine ne fabrique la carte
Le processus de fabrication de circuits imprimés le plus rapide n'est pas celui qui comporte le moins d'étapes de production, mais celui qui élimine toute incertitude avant le lancement de la production. Transmettez à Highleap vos données de circuits imprimés, l'empilage des composants, les exigences de perçage et les notes de fabrication pour une analyse FAO/DFM. Notre équipe d'ingénieurs peut identifier les problèmes de fabricabilité, confirmer le processus de fabrication et, si nécessaire, connecter directement la fabrication de la carte nue à l'assemblage du circuit imprimé.

messages recommandés
Qu’est-ce qu’une soudure à froid et comment pouvez-vous l’éviter ?
[pac_divi_table_of_contents title="Sur cet article"...
Démystifier le soudage BGA : conseils et bonnes pratiques
[pac_divi_table_of_contents title="Sur cet article"...

Sélection du bon matériau PTFE pour votre PCB
[pac_divi_table_of_contents title="Sur cet article"...

20 ingénieurs de circuits analogiques devraient maîtriser
[pac_divi_table_of_contents title="Sur cet article"...
Comment obtenir un devis pour les PCB
Laissez-nous effectuer une analyse DFM/DFA pour vous et nous vous répondrons avec un rapport.
Vous pouvez télécharger vos fichiers en toute sécurité via notre site Web.
Nous avons besoin des informations suivantes afin de vous faire un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
En plus de la fabrication de PCB, nous proposons une gamme complète de services électroniques, notamment la conception de PCB, l'assemblage de circuits imprimés (PCB) et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous fournissons une assistance de bout en bout pour garantir le succès de votre projet. Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toutes les instructions d'assemblage spécifiques. Nous proposons également une analyse DFM/DFA pour optimiser vos conceptions en termes de fabricabilité et d'assemblage, garantissant ainsi un processus de production fluide.