
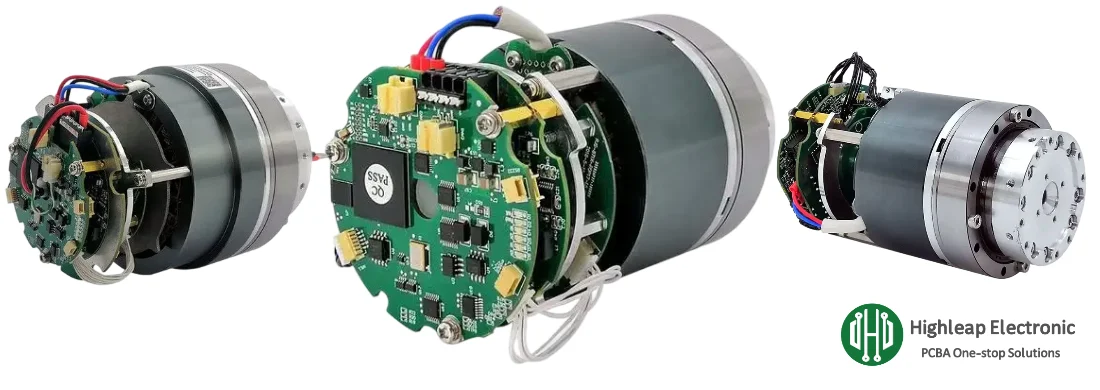
Assemblage de la carte de circuit imprimé de commande d'articulation de robot pour servomoteur

Un circuit de commande d'articulation robotique est un système d'alimentation à signaux mixtes : étages de puissance à commutation rapide, boucles de rétroaction sensibles, protections critiques et interconnexions à courant élevé, le tout intégré dans un volume thermique restreint. Cette combinaison rend l'assemblage du circuit imprimé d'un circuit de commande d'articulation robotique particulièrement sensible aux variations de fabrication. Un circuit peut fonctionner correctement lors d'un test en laboratoire, mais présenter des défaillances en production dues à des défauts des MOSFET, une impédance de masse irrégulière, des interférences du codeur, la fatigue des connecteurs ou des substitutions incontrôlées de composants.
Ce guide présente des spécifications de fabrication évolutives, du prototype à la production en série, couvrant les commandes d'assemblage des étages de puissance, l'intégrité des capteurs, les facteurs de risque EMI/thermiques et la validation de la production. Pour les programmes nécessitant un cycle de fabrication unique, des cartes nues aux composants électroniques finis, les équipes harmonisent généralement les exigences entre la fabrication des PCB et l'assemblage des cartes électroniques afin de réduire les cycles d'itération et les variations de performance.
Table des Matières
- Principes fondamentaux des cartes PCBA à pilotage conjoint : Qu’est-ce qui définit une construction stable ?
- Assemblage de l'étage de puissance : boucles de commutation, pads thermiques et courant élevé
- Retour d'information et E/S : codeur, détection de courant, signaux de sécurité et communications
- Conception pour la fabrication (DFM) pour les interférences électromagnétiques et la gestion thermique : comment prévenir le bruit de champ et la surchauffe
- Validation et test de fin de ligne : que mesurer et consigner ?
- Liste de contrôle de la demande de devis + Produits périphériques : du pilote à l’assemblage complet
1. Principes fondamentaux des cartes PCBA de pilotage conjoint : Qu’est-ce qui définit une construction stable ?
Les systèmes de commande des articulations robotisées intègrent généralement : un circuit de commande de grille et des dispositifs de puissance (MOSFET/IGBT), la détection de courant et de tension, la commande par microcontrôleur/FPGA, la logique de freinage, la communication (CAN/RS-485/EtherCAT) et la protection contre les surtensions (UVLO/OCP/OTP). La stabilité de la production repose sur la maîtrise des interfaces entre ces blocs, notamment au niveau des interactions entre la commutation de puissance, la détection et la communication.
- Impédance reproductible du chemin de retour de puissance : De faibles variations d'impédance de retour de masse et d'alimentation peuvent entraîner des ondulations de couple, des erreurs de communication ou des fluctuations du codeur. L'assemblage doit garantir la continuité du chemin de retour prévu.
- Cohérence du chemin thermique : La marge de température de jonction est souvent déterminée par les paramètres d'assemblage (présence de vides, mouillage, contact du matériau d'interface thermique). Pour les circuits de commande de jonction, la dérive thermique peut modifier le décalage de détection du courant et le temps de protection.
- Robustesse mécanique en mouvement : Les vibrations, la traction des câbles et une utilisation répétée peuvent fissurer les joints de soudure sur les connecteurs lourds, les barres omnibus et les gros condensateurs, à moins que le support mécanique ne soit conçu et assemblé de manière cohérente.
- Substitutions contrôlées : Les alternatives « compatibles en termes d’empreinte » peuvent compromettre la stabilité de la boucle de contrôle, le comportement du bruit ou la fiabilité (par exemple, le TCR de la résistance shunt, le délai de propagation du pilote, l’ESR/ESL du condensateur).
Lorsque le programme inclut l'approvisionnement et l'assemblage, les services PCBA clés en main peuvent simplifier le contrôle des modifications en regroupant les décisions relatives à la nomenclature, les contrôles de processus et les exigences de test dans un seul flux de travail.
2. Assemblage de l'étage de puissance : boucles de commutation, pads thermiques et courant élevé
L'étage de puissance est le principal point faible de la production : défauts de soudure sous les composants, mouillage insuffisant sur le cuivre épais et inductance de boucle irrégulière due aux variations d'assemblage. L'objectif n'est pas seulement d'obtenir de « bonnes soudures », mais des soudures stables lors des cycles thermiques et des commutations à fort di/dt.
- Soudage des pastilles thermiques et contrôle des vides : Les étages de puissance QFN/DFN et les larges pastilles exposées nécessitent un réglage précis de l'ouverture du pochoir et du profil de refusion afin d'optimiser le mouillage tout en minimisant les vides. Dans les circuits intégrés de commande, les vides ne constituent pas uniquement un problème thermique : les points chauds localisés peuvent accroître la sensibilité au temps mort et l'ondulation du courant.
- Intégrité des joints à courant élevé : Les entrées du bus CC, les sorties de phase et les connexions shunt doivent définir les critères d'acceptation relatifs au congé, au mouillage et au renforcement. Envisager un ancrage mécanique pour les connecteurs exposés aux charges des câbles.
- Répétabilité de la boucle de commutation : Les variations dues à l'assemblage (hauteur des composants, volume de soudure, mouillage du cuivre) peuvent modifier les éléments parasites et les interférences électromagnétiques. Il est donc important de concevoir des boucles critiques compactes et d'éviter les chemins de retour dépendants de l'assemblage.
- Préparation à l'isolation et aux lignes de fuite : Si le conducteur commun comprend des barrières d'isolation, définissez la propreté, l'objectif du revêtement et les zones d'exclusion afin que la fuite/le dégagement reste valide après l'assemblage et le nettoyage.

3. Retour d'information et E/S : codeur, détection de courant, signaux de sécurité et communications
Les performances des articulations robotiques dépendent de la précision de la détection et de la fiabilité des interfaces. De nombreux « bugs de firmware » rencontrés en production sont en réalité des injections de bruit dues à l'assemblage : contamination des lignes d'encodeur par des transitions brusques, décalages de mesure du courant liés à la dérive thermique ou à la soudure, ou encore E/S intermittentes dues aux contraintes exercées sur les connecteurs.
- Interfaces d'encodage et de résolution : Le routage différentiel n'est efficace que si l'assemblage préserve la continuité de référence et la mise à la terre des connecteurs. Définissez clairement l'emplacement de la protection ESD et le brochage des connecteurs afin d'éviter les dommages liés aux reprises.
- Intégrité de la détection du courant : Le placement des résistances de shunt, les connexions Kelvin et la régularité des joints de soudure sont essentiels. Définissez clairement les lignes de détection Kelvin et assurez-vous qu'elles ne soient pas supprimées lors des modifications de la disposition.
- Robustesse des E/S de sécurité : Les signaux de type STO, les chaînes d'activation et les sorties de défaut doivent être dotés de réseaux de traction stables et d'un système de rétention des connecteurs bien défini. L'assemblage doit inclure un dispositif anti-traction et des règles de soudure manuelle contrôlées, le cas échéant.
- Stabilité des communications : Le comportement des interfaces CAN/RS-485/EtherCAT peut se dégrader en cas de rebond de masse et de mauvais contact de blindage. Il convient de définir les boîtiers des connecteurs, l'objectif de la liaison au châssis et les vérifications d'orientation des inductances de mode commun.
4. Conception pour la fabrication (DFM) pour les interférences électromagnétiques et thermiques : comment prévenir les interférences et la surchauffe ?
Les défaillances les plus critiques d'un moteur de commande sont souvent des défaillances « douces » : communications intermittentes, défauts aléatoires, fluctuations de position ou déclenchements thermiques qui surviennent uniquement en charge et en mouvement. Ces défaillances sont fortement influencées par les interférences électromagnétiques et les contraintes thermiques liées à la fabrication ; des domaines où les variations de fabrication peuvent être absorbées ou amplifiées.
- Points d'assemblage sensibles aux interférences électromagnétiques : Les boucles de commande de grille, les réseaux d'amorçage et les circuits d'amortissement sont sensibles à la précision de placement et à l'homogénéité de la soudure. Définissez des contrôles de polarité et d'orientation et évitez les schémas qui deviennent instables en cas de variation du volume de soudure.
- Équilibre du cuivre et contrôle du gauchissement : Une répartition inégale du cuivre peut déformer les cartes, fragilisant les BGA/QFN et les connecteurs. La déformation modifie également la pression de contact du dissipateur thermique et l'épaisseur de la pâte thermique lors de la fabrication des modules.
- Stratégie de revêtement et de contamination : Si un revêtement de protection est nécessaire en cas d'humidité ou de contamination, définissez les zones masquées, l'épaisseur requise et la méthode d'inspection. Un revêtement peut améliorer la fiabilité, mais une application incorrecte peut dégrader le contact des connecteurs.
- Étendue de l'inspection par zone à risque : Ciblez l'inspection là où c'est le plus important : les joints de soudure des composants de puissance, les pastilles cachées et les composants de contrôle à pas fin. Une approche structurée est plus facile à mettre à l'échelle. couverture d'inspection complète plutôt que des contrôles ponctuels.
5. Validation et test de fin de ligne : éléments à mesurer et à consigner
La validation fonctionnelle est le moyen le plus rapide d'éviter des dépannages coûteux sur le terrain. Pour les variateurs d'articulations de robots, un simple « marche avant » ne suffit pas : les tests doivent détecter les défauts qui n'apparaissent que sous charge, en cas d'élévation de température ou d'activité de commutation intense. Les tests en production doivent être conçus pour isoler rapidement les défaillances et générer des journaux d'activité exploitables.
- Contrôles de conformité électrique : séquencement des rails, seuils UVLO, état de la commande de grille, décalages de détection de courant et réponses de protection (OCP/OTP) dans des conditions contrôlées.
- Contrôle de charge et thermique : Exécuter des profils de charge contrôlés simulant le couple de démarrage, les rampes de vitesse, le freinage et le courant soutenu. Surveiller l'élévation de température et la stabilité de la régulation du courant.
- Bruit et robustesse des communications : vérifier la qualité du signal de l'encodeur et le nombre d'erreurs pendant l'activité de commutation ; valider les communications dans les conditions de fronts de courant les plus défavorables.
- Sérialisation et journaux de traçabilité : Consignez les résultats des tests par unité afin de pouvoir contenir rapidement les anomalies de production. Si votre produit nécessite une traçabilité, alignez les enregistrements de build en utilisant Traçabilité des PCB/PCBA.
Pour la planification des montages, les scripts et la couverture évolutive, de nombreuses équipes formalisent les exigences à l'aide de tests fonctionnels PCBA (FCT) afin que les limites de test et les rapports restent cohérents lors des augmentations de volume.
6. Liste de contrôle de la demande de devis + Produits périphériques : De l’élément pilote à l’assemblage complet
Des demandes de prix de qualité permettent d'obtenir des devis de qualité. Les facteurs communs étant complexes, l'établissement des devis et l'analyse de fabricabilité (DFM) sont plus rapides lorsque votre dossier précise les objectifs de fabrication, les zones à risque et les attentes en matière de tests. Une même ligne de production prend souvent en charge des composants électroniques et robotiques adjacents, ce qui vous permet de regrouper vos fournisseurs si nécessaire.
Liste de contrôle du package RFQ (carte de circuit imprimé du pilote)
- Données de conception: Gerber/ODB++, schémas d'assemblage, classes de réseaux (alimentation vs détection vs communication) et toutes les notes relatives aux dégagements/isolations contrôlés.
- Règles de la nomenclature : identifier les composants non substituables (shunts, circuits intégrés de commande de grille, convertisseurs CC/CC isolés, PHY, références de précision) et définir un flux d'approbation alternatif.
- Interfaces mécaniques : Numéros de pièces des connecteurs, contraintes de direction des câbles, exigences relatives au dissipateur thermique/TIM, notes sur le couple de serrage lors du montage et exigences d'enrobage/revêtement.
- Objectif du test : ce qui doit être vérifié (seuils de protection, réglementation actuelle, communications, validité de l'encodeur), le profil de charge et les données qui doivent être enregistrées par unité.
Produits périphériques généralement conçus autour de moteurs d'articulation
- Tableaux de distribution et de protection de l'énergie : Cartes de bus CC, circuits de précharge, modules de fusibles électroniques et cartes de surveillance du courant/de la tension.
- Cartes d'interface pour encodeur et capteur : modules de résolution vers numérique, cartes tampons d'encodeur, cartes d'interface capteur IMU/force et extensions d'E/S de sécurité.
- Modules de communication et de passerelle : Nœuds CAN-Ethernet, nœuds EtherCAT, concentrateurs RS-485 isolés et dongles de diagnostic.
- Accessoires pour freins et actionneurs : Cartes de commande de freins, modules de commande d'embrayage et cartes de commande de moteurs auxiliaires pour pinces ou petits axes.
- Assemblages d'intégration de systèmes : intégration du faisceau de câbles, montage du boîtier, étiquetage et assemblage final du produit à l'aide de assemblage de construction de boîte lorsque vous avez besoin d'un module fini plutôt que d'une carte PCBA nue.
Si vous souhaitez démarrer avec une transition en douceur, vous pouvez soumettre votre dossier via « Obtenir un devis rapide » avec vos fichiers, les règles de nomenclature et l'objectif du test afin que la réponse comprenne des commentaires DFM exploitables plutôt qu'une tarification générique.
Résumé : Un programme d’assemblage de cartes de commande de joints robotisés prêt pour la production repose sur une soudure stable de l’étage de puissance, des interfaces de retour d’information robustes au bruit, une conception pour la fabrication (DFM) intégrant les interférences électromagnétiques et thermiques et absorbant les variations de fabrication, ainsi qu’une validation en fin de ligne sous des profils de charge réalistes. Des exigences explicites et testables permettent de réduire les retouches, de prévenir les pannes intermittentes sur le terrain et d’accélérer la montée en charge tout en garantissant des performances prévisibles d’un lot à l’autre.

messages recommandés
Comment comparer les devis de circuits imprimés 6 couches avant de passer commande ?
Comparer les devis pour des circuits imprimés à 6 couches ne se résume pas à...
Fabricant de circuits imprimés 6 couches à délai de livraison rapide en Chine
Highleap Electronics fabrique des circuits imprimés six couches...
Fabricant de circuits imprimés TG150 pour la fabrication et l'assemblage
Highleap Electronics fabrique des cartes PCB TG150 pour...
Sélection et fabrication des matériaux pour circuits imprimés TG140
Table des matières TG140 Matériaux et sélection des circuits imprimés...
Comment obtenir un devis pour les PCB
Laissez-nous effectuer une analyse DFM/DFA pour vous et nous vous répondrons avec un rapport.
Vous pouvez télécharger vos fichiers en toute sécurité via notre site Web.
Nous avons besoin des informations suivantes afin de vous faire un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
En plus de la fabrication de PCB, nous proposons une gamme complète de services électroniques, notamment la conception de PCB, l'assemblage de circuits imprimés (PCB) et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous fournissons une assistance de bout en bout pour garantir le succès de votre projet. Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toutes les instructions d'assemblage spécifiques. Nous proposons également une analyse DFM/DFA pour optimiser vos conceptions en termes de fabricabilité et d'assemblage, garantissant ainsi un processus de production fluide.