
Fabricant et processus de fabrication de circuits imprimés rigides-flexibles

La fabrication de circuits imprimés rigides-flexibles combine la fabrication de circuits imprimés rigides et le traitement de circuits flexibles au sein d'une même structure. Comparé à la production de circuits imprimés rigides classiques, ce procédé est plus exigeant car il nécessite la maîtrise de deux systèmes de matériaux très différents au sein d'un même produit. Les parties rigides doivent garantir la stabilité dimensionnelle et la résistance de l'assemblage, tandis que les parties flexibles doivent assurer la flexibilité, la résistance à la fatigue et la fiabilité des interconnexions à long terme.
De ce fait, la fabrication de circuits imprimés rigides-flexibles implique bien plus que le simple collage d'un circuit flexible sur une carte rigide. Le processus complet comprend la préparation des matériaux rigides et flexibles, la formation séparée des circuits, la lamination du revêtement, le collage multicouche, le perçage secondaire, la métallisation, l'impression de la couche externe, le vernis épargne, le profilage, les tests et l'inspection finale. Chaque étape doit être rigoureusement contrôlée afin de garantir le bon fonctionnement des parties rigides et flexibles pour former un produit fini fiable.
Chez Highleap Electronics, notre processus de fabrication de circuits imprimés rigides-flexibles repose sur la stabilité des procédés, la compatibilité des matériaux et une interconnexion fiable entre les sections rigides et flexibles. Ceci est particulièrement important pour les produits qui doivent répondre à la fois à des exigences de compacité et de fiabilité mécanique à long terme.
Matériaux utilisés dans la fabrication des circuits imprimés rigides-flexibles
La fabrication de circuits imprimés rigides-flexibles utilise à la fois des matériaux flexibles et rigides. La compatibilité des matériaux est un aspect crucial du processus, car ils réagissent différemment à la chaleur, à la pression, au perçage et aux variations dimensionnelles lors de la fabrication.
Matériaux de section flexibles
- Polyimide PI : Le matériau de base flexible le plus utilisé en raison de son excellente résistance à la chaleur, de sa flexibilité, de sa stabilité chimique et de ses performances diélectriques.
- PET en polyester : Une alternative moins coûteuse utilisée dans des applications moins exigeantes, bien qu'elle offre une résistance à la température inférieure à celle du polyimide.
- Cuivre RA recuit laminé : Généralement privilégié pour les zones de flexion car il offre une meilleure ductilité et une meilleure résistance à la fatigue lors de la flexion.
- Cuivre électrodéposé : Plus économique, mais généralement moins adapté aux flexions dynamiques que le cuivre RA.
- Systèmes adhésifs : On utilise des adhésifs acryliques et époxy en fonction des exigences de construction flexible et de stratification.
- Noyau flexible sans adhésif : Utilisé pour des constructions plus fines, une flexibilité accrue et de meilleures performances thermiques.
- Couche de recouvrement : Généralement, un film de polyimide est laminé sur le circuit flexible pour assurer l'isolation, la protection mécanique et la résistance aux intempéries.
- Raidisseurs: Des matériaux de renforcement tels que le PI, le FR4, l'acier inoxydable ou d'autres matériaux sont ajoutés là où un soutien local est nécessaire.
Matériaux de section rigide
- Noyau FR4 : Le matériau de base rigide le plus courant pour le support structurel et la stabilité dimensionnelle.
- Préimprégné: Utilisé pour coller des structures multicouches rigides.
- Préimprégné sans écoulement : Souvent utilisé dans la stratification rigide-flexible pour éviter un écoulement excessif de résine dans les zones flexibles.
- Feuille de cuivre: Utilisé pour former les couches conductrices dans les parties rigides de la carte.
La structure finale rigide-flexible doit être conçue et fabriquée en tenant compte de l'interaction de ces matériaux, notamment dans les zones de transition où se rencontrent les parties rigides et flexibles. Dans les projets où la conception de la section flexible est un facteur de performance majeur, le choix des matériaux est également étroitement lié aux exigences de fabrication des circuits imprimés flexibles .
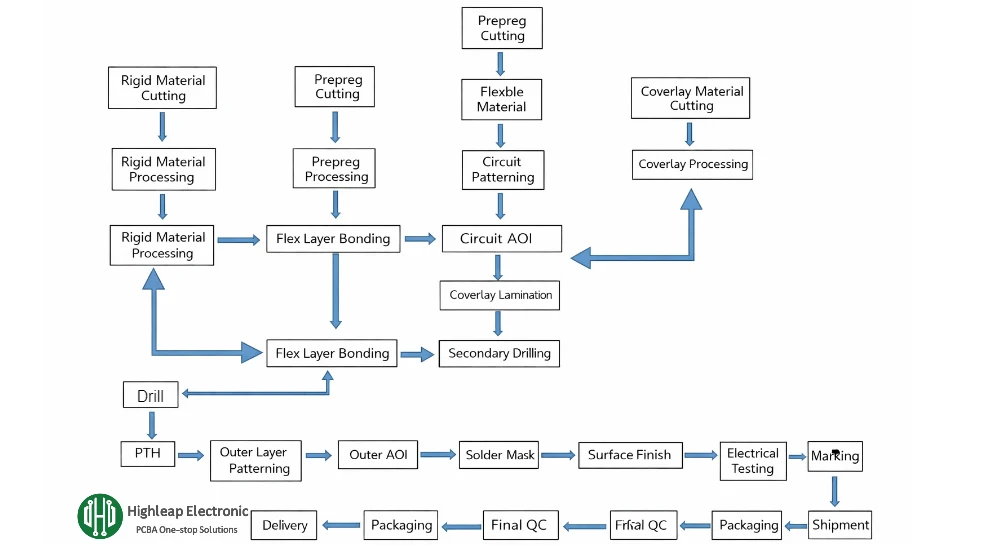
Étapes de fabrication d'un circuit imprimé rigide-flexible
- Découpe de matériaux rigides : De grands panneaux rigides en stratifié cuivré sont découpés en feuilles aux dimensions de production, conformément au plan d'empilement et de panélisation. Cette étape garantit que les matériaux rigides sont préparés en fonction du processus de fabrication et des exigences d'outillage.
- Découpe de matériaux flexibles : Les matériaux en rouleaux d'origine utilisés pour les sections flexibles, tels que le substrat en polyimide, l'adhésif, le revêtement et les matériaux de renfort en PI, sont découpés aux dimensions requises. Cette préparation est importante car les matériaux flexibles sont plus fins et plus sensibles aux variations dimensionnelles que les stratifiés rigides.
- Forage primaire : Le perçage initial permet de créer les trous d'outillage, d'alignement et d'interconnexion électrique nécessaires aux premières étapes de la fabrication. La précision des trous à ce stade influe sur le repérage ultérieur et la fiabilité du placage.
- Traitement des trous noirs ou des trous conducteurs : Un traitement conducteur est appliqué aux parois des trous afin de permettre la métallisation. Dans certains procédés, un traitement conducteur à base de carbone est utilisé pour préparer les trous percés au cuivrage ultérieur.
- Placage primaire en cuivre : Du cuivre est déposé et plaqué sur les parois des trous et la surface de la carte pour établir la conductivité et préparer le panneau pour l'imagerie et la formation du circuit.
- Alignement de l'exposition : Après la lamination à sec, le motif du film est aligné avec précision sur le panneau percé. Un alignement correct est essentiel pour que le motif corresponde à l'emplacement des trous et à la configuration du circuit prévue.
- Développement: Le film sec non exposé est retiré, ne laissant que le motif de résine photosensible imprimé sur la surface de la carte.
- Gravure: Le cuivre non protégé est éliminé par gravure chimique, ne laissant apparaître que les pistes et les pastilles du circuit définies par la résine photosensible à motifs.
- Inspection de la zone d'intérêt : Une inspection optique automatisée est réalisée pour détecter les circuits ouverts, les courts-circuits, les sous-gravures, les sur-gravures et autres défauts de ligne avant que le panneau ne passe aux étapes de traitement ultérieures.
- Lamination Flex Coverlay : Un film protecteur est appliqué sur les circuits flexibles pour prévenir l'oxydation, assurer l'isolation et préserver la flexibilité du produit. Cette étape constitue l'une des principales différences entre la fabrication de circuits imprimés flexibles et celle de circuits imprimés rigides.
- Repassage de la couverture : La couche de recouvrement et tous les matériaux de renforcement sont collés à l'aide d'une chaleur et d'une pression contrôlées afin que la couche de recouvrement adhère correctement sans bulles, plis ou étanchéité insuffisante autour des zones du circuit.
- Perforation: Le panneau flexible partiellement transformé est découpé ou poinçonné à la taille intermédiaire requise à l'aide d'outils de poinçonnage mécaniques ou d'équipements de traitement adaptés, selon la conception du produit.
- Lay-up secondaire : Les sections flexibles et les panneaux rigides préparés sont empilés selon une structure de couches rigides-flexibles. Un empilement correct est essentiel pour maintenir l'alignement et garantir la stabilité de la structure stratifiée finale.
- Lamination secondaire : Les matériaux rigides et flexibles superposés sont laminés ensemble pour former une structure de panneau intégrée. Cette étape utilise des préimprégnés et des liants soigneusement sélectionnés afin d'obtenir à la fois une résistance structurelle dans les zones rigides et une flexibilité préservée dans les zones requises.
- Pression secondaire : Sous vide et pression thermique contrôlée, l'empilement rigide-flexible est fusionné en une structure monobloc. Ce procédé doit empêcher la formation de vides, le délaminage, les débordements de résine et les défauts d'alignement, tout en préservant l'intégrité des sections rigides et flexibles.
- Forage secondaire : Des trous supplémentaires sont percés dans la structure rigide-flexible stratifiée afin de créer les interconnexions électriques nécessaires entre les couches rigides et flexibles lors de la fabrication finale de la carte.
- Nettoyage au plasma : Le traitement plasma permet de nettoyer les parois et les surfaces des trous plus efficacement que les méthodes de nettoyage humide classiques. Il améliore ainsi la fiabilité et l'adhérence de la métallisation lors des étapes de traitement ultérieures.
- Dépôt chimique de cuivre pour l'empilement rigide-flexible : Une fine couche de cuivre autocatalytique est déposée dans les trous percés afin d'établir une conductivité initiale à travers la structure d'interconnexion nouvellement formée.
- Placage électrolytique au cuivre : Le dépôt électrolytique permet d'augmenter l'épaisseur de cuivre dans les trous et en surface afin de répondre aux exigences de fiabilité électrique et structurelle. Cette étape est cruciale pour la qualité du métallisation des trous traversants et la fiabilité à long terme du produit.
- Lamination à sec pour les circuits de la couche externe : Une couche de film sec photosensible est laminée sur la surface de la carte cuivrée en préparation du transfert du motif de la couche extérieure.
- Exposition et développement de la couche externe : L'image du circuit de la couche externe est transférée par exposition, et la résine non exposée est éliminée afin que le circuit externe souhaité puisse être formé avec précision.
- Gravure de la couche externe : Le cuivre excédentaire situé en dehors du circuit imprimé est éliminé par gravure, ne laissant apparaître que les pistes et les pastilles de la couche externe finale.
- Vérification AOI des circuits de la couche externe : Une autre étape d'AOI est réalisée après la formation du circuit de la couche externe pour confirmer qu'aucun défaut ouvert ou court-circuit ne subsiste dans le motif final.
- Sérigraphie de masque de soudure sur zones rigides : Un vernis épargne est appliqué sur les surfaces rigides de la carte pour protéger les circuits en cuivre, améliorer l'isolation et faciliter les opérations d'assemblage ultérieures.
- Exposition et polymérisation du masque de soudure : Le masque de soudure est imprimé et durci de manière à ne rester que dans les zones de protection requises et à assurer une adhérence stable.
- Finition de surface: Un traitement de surface tel que l'ENIG est appliqué aux pastilles exposées pour prévenir l'oxydation et améliorer la soudabilité lors de l'assemblage.
- Dépanelage laser ou ouverture de fenêtre flexible : La découpe laser peut être utilisée pour enlever des matériaux rigides dans des zones désignées, exposer la partie flexible ou définir des structures de transition rigide-flexible complexes avec une grande précision.
- Fixation de raidisseur ou de renfort : Des pièces en acier, des raidisseurs FR4, des raidisseurs en polyimide ou d'autres matériaux de renforcement sont fixés dans des zones spécifiques pour augmenter le support local, l'épaisseur ou la stabilité de l'assemblage.
- Essais électriques : Le test par sonde volante ou par dispositif de test est utilisé pour vérifier les circuits ouverts, les courts-circuits et les problèmes de continuité afin de garantir que la carte répond aux performances électriques requises.
- Sérigraphie : Des symboles, des marques de référence, des logos et des informations d'identification sont imprimés sur la carte pour faciliter l'assemblage, l'inspection et la traçabilité ultérieurs.
- Fraisage CNC ou profilage final : Le fraisage ou le routage CNC est utilisé pour usiner le contour final de la carte selon les dimensions et les exigences de tolérance du client.
- Contrôle qualité final (CQF) : Le circuit imprimé rigide-flexible fini subit une inspection complète de son aspect, une vérification dimensionnelle, un contrôle de la qualité de fabrication et une évaluation structurelle conformément aux normes de qualité internes et aux exigences du client.
- Emballage et expédition: Les cartes approuvées sont emballées avec une protection antistatique, un contrôle de l'humidité et des dispositifs de transport appropriés, puis stockées ou expédiées selon les exigences de livraison du client.
En pratique, comment le flux de fabrication est généralement divisé
Bien que le processus complet puisse être décrit comme une longue séquence d'étapes, la fabrication des circuits imprimés rigides-flexibles est généralement gérée en plusieurs grandes étapes de production :
- Étape de préparation du matériel : Les matériaux rigides et flexibles sont coupés, triés et préparés pour un traitement séparé.
- Étape de formation du circuit flexible : Pour la partie flexible, le perçage, le traitement conducteur, l'imagerie, la gravure, l'AOI et la lamination de la couche de recouvrement sont effectués.
- Étape de collage rigide-flexible : Les sections rigides et flexibles sont empilées, laminées et pressées pour former une seule structure.
- Étape d'interconnexion secondaire : Le perçage, le nettoyage au plasma, le dépôt de cuivre et le plaquage de cuivre sont utilisés pour établir une interconnexion électrique fiable à travers la structure laminée.
- Étape de finition de la couche externe : Les circuits externes, le masque de soudure, la finition de surface, le profilage et le marquage sont terminés.
- Étape de vérification : Les tests, l'inspection finale et l'emballage garantissent que le produit est prêt pour l'expédition ou l'assemblage.
Cette approche par étapes permet aux clients de comprendre pourquoi les circuits imprimés rigides-flexibles nécessitent des processus de fabrication plus longs et plus rigoureux que les circuits imprimés rigides classiques. C'est également pourquoi, pour les projets en phase de démarrage, de nombreuses équipes commencent par la fabrication d'un prototype de circuit imprimé avant de passer à la production en série.

Pourquoi la fabrication de circuits imprimés rigides-flexibles est plus difficile que la fabrication de circuits imprimés standard
La production de circuits imprimés rigides-flexibles est plus complexe car elle combine différents matériaux et exigences de processus au sein d'un même produit. La partie flexible doit rester pliable, tandis que la partie rigide doit garantir la stabilité structurelle, la précision dimensionnelle et la fiabilité de l'assemblage.
Les principales difficultés de fabrication sont les suivantes :
- Manutention de matériaux souples et fins : Les matériaux souples sont mous et fins, ils sont donc plus susceptibles de se froisser, de s'étirer ou de se bloquer pendant le transport et la transformation.
- Mouvement dimensionnel : Les matériaux flexibles présentent généralement une stabilité dimensionnelle inférieure à celle du FR4, ce qui rend l'alignement plus difficile.
- Contrôle de la qualité de la couverture : Une mauvaise lamination de la couche de recouvrement peut entraîner des bulles, des vides, une mauvaise isolation ou une flexibilité réduite.
- Contrôle de la stratification : Les structures rigides-flexibles sont très sensibles à l'écoulement de la résine, à l'équilibre de la pression et au profil thermique.
- Fiabilité des trous plaqués : Les interconnexions entre les sections rigides et flexibles doivent maintenir leur conductivité sous contrainte thermique et mécanique.
- Traitement de la zone de transition : Les zones de transition rigide-flexible sont souvent les parties mécaniques et structurelles les plus sensibles de la carte.
De ce fait, la réussite de la production de circuits imprimés rigides-flexibles exige une expertise à la fois dans la fabrication de circuits imprimés rigides multicouches et dans le traitement des circuits flexibles. Dans les configurations à haute densité, la rigueur en matière d'alignement et d'interconnexion est d'autant plus cruciale pour les circuits imprimés HDI.
Points de contrôle critiques du processus de fabrication des circuits imprimés rigides-flexibles
Stockage et préparation des matériaux
Les matériaux polyimides, les films de recouvrement, les préimprégnés et autres matériaux de collage doivent être stockés et manipulés dans des conditions contrôlées. L'absorption d'humidité et les variations dimensionnelles doivent être maîtrisées avant les procédés critiques tels que la lamination et l'impression.
Précision de l'enregistrement et de l'exposition
Les cartes rigides-flexibles étant composées de matériaux rigides et flexibles, la précision d'alignement doit être gérée avec soin tout au long des étapes de perçage, d'imagerie et de stratification. Tout défaut d'alignement peut affecter la fiabilité des trous, l'espacement des conducteurs et le rendement final du circuit.
Pression de stratification et écoulement de la résine
Le laminage rigide-flexible est un point de contrôle essentiel du procédé. La pression, la température, le temps de maintien et le comportement d'écoulement de la résine doivent être parfaitement équilibrés afin que les zones rigides adhèrent correctement sans endommager les zones flexibles.
Qualité des parois et métallisation des trous
La fiabilité des trous métallisés dépend de la qualité du perçage, de la préparation des parois, de l'efficacité du nettoyage plasma, du dépôt de cuivre et de l'épaisseur du revêtement électrolytique. Un contrôle insuffisant à ces niveaux peut entraîner des défaillances intermittentes ou des problèmes de fiabilité à long terme.
Protection de zone flexible
Tout au long du processus de fabrication, les sections flexibles doivent être protégées des rayures, des contraintes excessives, de la contamination et des dommages thermiques. Une manipulation inadéquate peut réduire les performances de pliage ou créer des défauts cachés.
Discipline d'inspection
La fabrication de circuits imprimés rigides-flexibles exige bien plus qu'un simple contrôle en fin de ligne. L'inspection optique automatisée (AOI), les tests électriques, les contrôles dimensionnels, l'inspection visuelle de la qualité de fabrication et l'évaluation structurelle sont autant d'éléments essentiels du contrôle de processus. Dans les environnements de production où la vérification du processus est primordiale, des contrôles supplémentaires peuvent être effectués grâce à des méthodes d'inspection complètes.
Précautions pour la fabrication de circuits imprimés rigides-flexibles
Afin de garantir une qualité constante et de réduire les risques liés à la production, les fabricants doivent prêter attention aux précautions suivantes :
- Sélectionnez le système de matériaux approprié pour les zones rigides et flexibles, selon l'application finale.
- Conception de la zone de pliage contrôlée avec soin Ainsi, les pistes, les vias, les ouvertures de la couche de recouvrement et les raidisseurs ne créent pas de concentration de contraintes.
- Utiliser du préimprégné non fluide lorsque nécessaire pour éviter un débordement excessif de résine lors de la stratification.
- Traitement complet de la flexibilité avant le collage final rigide-flexible si nécessaire pour gérer plus efficacement l'expansion et la contraction.
- Maintenir des conditions environnementales stables comme la température, l'humidité et la propreté pendant la production.
- Protéger les sections flexibles lors de la manutention et du transport à l'intérieur de l'usine.
- Vérifier la fiabilité électrique et mécanique par des tests et une inspection finale avant expédition.
Ces précautions sont importantes car les circuits imprimés rigides-flexibles sont souvent utilisés dans des produits compacts, de grande valeur et sensibles à la fiabilité, où les défaillances peuvent être difficiles et coûteuses à corriger après assemblage. Si la carte est directement intégrée au produit fini, sa fabricabilité doit également être prise en compte, ainsi que les exigences d'assemblage des circuits imprimés en aval.
Questions fréquentes sur la fabrication de circuits imprimés rigides-flexibles
Quel est le processus de fabrication des circuits imprimés rigides-flexibles ?
Le procédé de fabrication des circuits imprimés rigides-flexibles combine la fabrication de circuits flexibles et la production de circuits imprimés rigides au sein d'une structure intégrée. Il comprend généralement la préparation des matériaux, le perçage, le traitement des trous conducteurs, le cuivrage, l'imagerie du circuit, la gravure, la lamination de la couche de recouvrement, le collage rigide-flexible, le perçage secondaire, le traitement de la couche externe, les tests et l'inspection finale.
Pourquoi les circuits imprimés rigides-flexibles sont-ils plus difficiles à fabriquer que les circuits imprimés standard ?
La fabrication des circuits imprimés rigides-flexibles est plus complexe car elle associe des matériaux rigides et flexibles aux comportements thermiques et mécaniques différents. Le procédé doit garantir la stabilité dimensionnelle des parties rigides tout en préservant la flexibilité et la résistance à la fatigue des parties flexibles. La stratification, l'alignement et la fiabilité des trous métallisés sont autant d'étapes plus exigeantes que pour la fabrication de circuits imprimés rigides classiques.
Quels matériaux sont utilisés dans la fabrication des circuits imprimés rigides-flexibles ?
Les circuits imprimés rigides-flexibles utilisent généralement des âmes FR4 et du préimprégné dans les parties rigides, tandis que les parties flexibles sont généralement constituées de film de polyimide, de cuivre recuit laminé, d'une couche de recouvrement, de systèmes adhésifs et, éventuellement, de raidisseurs. Un préimprégné non fluide est souvent utilisé lors de la stratification rigide-flexible afin de contrôler le flux de résine et de protéger les zones flexibles.
Quelle est l'étape la plus critique dans la fabrication des circuits imprimés rigides-flexibles ?
Plusieurs étapes sont cruciales, mais la fiabilité de la stratification et des interconnexions est généralement primordiale. La superposition secondaire, la stratification, le perçage, le nettoyage plasma, le dépôt de cuivre et le cuivrage déterminent la stabilité mécanique et la fiabilité électrique des sections rigides et flexibles de la carte finale.
Comment garantir la fiabilité des trous dans un circuit imprimé rigide-flexible ?
La fiabilité du métallage des trous repose sur un perçage précis, un traitement conducteur approprié ou un dépôt chimique de cuivre, un nettoyage plasma efficace et une épaisseur de dépôt électrolytique contrôlée. Ces étapes garantissent une couverture de cuivre optimale sur les parois des trous et une connexion électrique stable entre les couches rigides et flexibles.
Les circuits imprimés rigides-flexibles utilisent-ils un masque de soudure ou une couche de protection ?
Les circuits imprimés rigides-flexibles utilisent généralement les deux, mais à des endroits différents. Les parties rigides reçoivent généralement un vernis épargne, tandis que les parties flexibles sont généralement protégées par une couche de polyimide. Cette combinaison assure l'isolation, la protection du circuit et la flexibilité requise dans les zones de courbure.
Comment les circuits imprimés rigides-flexibles sont-ils testés avant expédition ?
Les circuits imprimés rigides-flexibles sont généralement testés par des tests de continuité et d'isolation électriques, une inspection AOI, une vérification dimensionnelle, un contrôle d'aspect et un contrôle qualité final. Selon l'application, des contrôles de fiabilité supplémentaires peuvent également être nécessaires.
Quels sont les critères de choix d'un fabricant de circuits imprimés rigides-flexibles ?
Les acheteurs doivent vérifier si le fabricant possède une expérience avérée dans la fabrication de circuits imprimés rigides et flexibles, si l'usine maîtrise la fiabilité de la stratification et des trous métallisés, et si elle peut assurer la production de prototypes, de petites séries et de lots de production avec des procédures de contrôle qualité rigoureuses. Pour toute exigence spécifique à un projet, ils peuvent également discuter directement avec le fabricant via la page de contact.
Conclusion
La fabrication de circuits imprimés rigides-flexibles comprend une séquence complète de préparation des matériaux rigides et flexibles, le perçage, le traitement des trous conducteurs, le cuivrage, l'imagerie du circuit, la gravure, l'inspection optique automatisée (AOI), la stratification du revêtement, l'assemblage des couches rigides-flexibles, la stratification secondaire, le nettoyage plasma, la métallisation, le vernis épargne, la finition de surface, le profilage, les tests et l'inspection finale. Ce processus est plus exigeant que la fabrication de circuits imprimés classiques, car la carte doit allier les performances structurelles des circuits imprimés rigides à la flexibilité des circuits imprimés flexibles, le tout dans un produit stable.
Pour les ingénieurs et les acheteurs, la compréhension de l'ensemble du processus de fabrication des circuits imprimés rigides-flexibles permet d'optimiser les choix de conception, de préciser les exigences d'approvisionnement et de réduire les risques liés aux projets. Pour les fabricants, la constance de la qualité repose sur une maîtrise rigoureuse des matériaux, de la stratification, de la métallisation des trous, de la stabilité dimensionnelle et des contrôles à chaque étape clé de la production. Grâce à une gestion de processus adaptée, les circuits imprimés rigides-flexibles offrent le gain de place, l'intégration et la fiabilité indispensables aux systèmes électroniques avancés.
Sabrina possède plus de 18 ans d'expérience dans l'industrie des circuits imprimés, avec une solide expertise en ingénierie FAO et en revue de fichiers de circuits imprimés. Elle accompagne les projets de circuits imprimés, du prototype à la production en série, en mettant l'accent sur la fabricabilité et la fiabilité des processus.
Son travail aide les équipes d'ingénierie à réduire les risques de production et à obtenir des résultats de fabrication de circuits imprimés stables et de haute qualité.

Articles Relatifs
Sélection et fabrication des matériaux pour circuits imprimés TG140
Fabrication et assemblage de circuits imprimés TG140 pour cartes électroniques personnalisées. Bénéficiez d'une assistance en fabrication, analyse des matériaux et conception de cartes électroniques avec Highleap Electronics. Demandez un devis.
Comment choisir les matériaux Tg180 pour circuits imprimés personnalisés
Comparez les options de stratifié PCB Tg180, les méthodes de test Tg, les propriétés diélectriques et les exigences de fabrication avant de spécifier les matériaux pour la production.
Fabrication et assemblage de circuits imprimés Tg170 pour l'électronique industrielle
Circuits imprimés Tg170 pour l'électronique industrielle : consultez les spécifications du matériau FR-4, la qualité de fabrication, la planification des commandes en gros, le coût et le délai de livraison.