
Rychlá vysokofrekvenční výroba desek plošných spojů
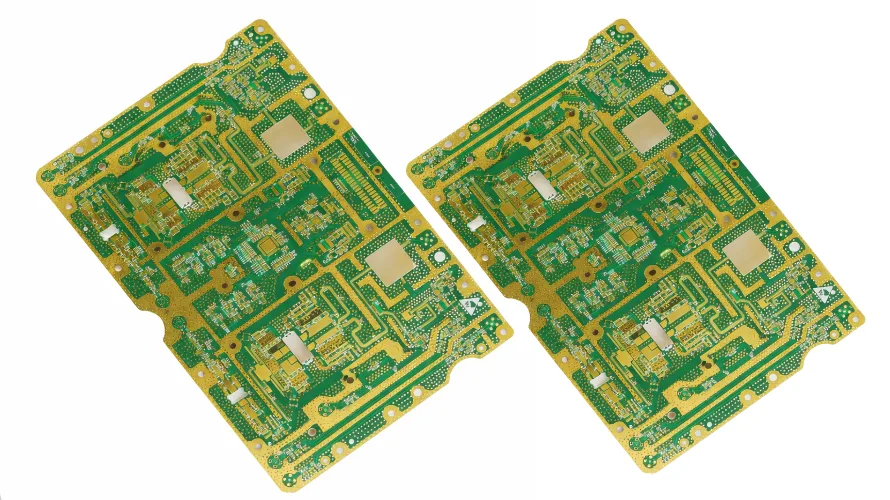
Požadavek na rychlou výrobu vysokofrekvenčních desek plošných spojů obvykle vychází z nekompromisních situací: nerozhodné validace prototypu, ostře diskutované okno pro zahájení výroby, nouzový scénář odstavení z provozu nebo zrychlený harmonogram certifikace EMC. Každý scénář diktuje jedinečnou toleranci pro flexibilitu specifikace a riziko výtěžnosti.
Zrychlení výroby vysokofrekvenčních (HF) desek se však zásadně liší od zrychlení výroby standardního FR4. Rychlejší průchod PTFE nebo uhlovodíkových keramických laminátů továrnou vyžaduje manipulaci s termodynamickými profily, kinematikou chemického leptání a rozměrovým škálováním. Tato příručka rozebírá realitu rychlé výroby vysokofrekvenčních desek plošných spojů v továrně a odděluje kroky, které lze komprimovat, od fyziky, kterou nelze ošidit.
Key Takeaways
Zkrácení dodacích lhůt pro vysokofrekvenční desky plošných spojů je úkolem zvládat reologii materiálu a chemickou inertnost. Společnost Highleap Electronics dosahuje 5–7denní dodací lhůty u speciálních hybridních vrstvených materiálů s nízkými ztrátami nikoli uspěchanou chemií, ale využitím specializovaných plazmových komor z PTFE, předem skladovaných vrstvených materiálů s nízkými ztrátami a pokročilého laserového zobrazování (LDI) k obcházení tradičních úzkých míst ve výrobě.
Odeslat cenovou nabídku na desku plošných spojů Gerber pro HF
1) Běžné scénáře pro rychlou výrobu vysokofrekvenčních desek plošných spojů
1.1 Validace prototypu (funkční testování)
Pokud je cílem striktně ověřit koncept RF topologie, mohou hardwaroví inženýři často uvolnit určitá mechanická omezení, aby získali čas. Rozšíření tolerancí impedance z ±5 % na ±10 % umožňuje oddělení CAM vynechat sekvenční leptání a složité modelování TDR, čímž se zkrátí časový harmonogram front-endového inženýrství, aniž by byla ohrožena demonstrace základních funkcí.
1.2 Soutěž o design-in (doba uvedení na trh)
V soutěžích o sockety musí být hardware rychlý a blízko výrobnímu záměru. Optimální strategií je zde souběžné inženýrství. Odešlete předběžné plánování (70-80% hotové) k počáteční kontrole DFM. To umožňuje továrně zafixovat faktory měřítka rozměrů XY (kritické pro PTFE materiály) a načíst specifické typy prepregů ze skladu, zatímco vy finalizujete zbývající RF stopy.
1.3 Certifikace (FCC/CE/EMC)
Certifikační sestavení umožňuje nulovou odchylku. Vložný útlum, zmírnění skin efektu a přesné sladění Dk/Df musí odrážet finální hromadnou výrobu. V tomto scénáři lze urychlení dosáhnout pouze prostřednictvím prioritního plánování strojů (přeskakování front) a prémiové logistiky. Pokus o zkrácení doby prodlevy laminace nebo cyklů odstraňování šmouh zde povede k mikrodutinkám nebo driftu Dk, což způsobí, že deska neprojde právě těmi emisními testy, které se snažíte projít.
2) Dodací lhůty pro vysokofrekvenční deskové plošné spoje vs. standardní FR4
Pochopení základních časů zpracování je klíčové pro stanovení realistických očekávání. Vysokofrekvenční desky jednoduše vyžadují více strojového času než standardní desky spotřební elektroniky.
| Fáze procesu | Standardní 4L FR4 (rychlostní) | 4L speciální nízkoztrátový laminát Hybrid (Rush) | 4L čistý PTFE (Rush) | Úzké hrdlo inženýrství |
|---|---|---|---|---|
| CAM a nástroje | 2–4 hod | 4–8 hod | 6–12 hod | Výpočet agresivních anizotropních rychlostí smrštění XY, specifických pro PTFE matricové materiály. |
| Laminace (lis) | 3–4 hod | 5–7 hod | 8–12 hod | Asymetrické součinitele tepelné roztažnosti (CTE) v hybridních materiálech vyžadují vysoce kontrolované teplotní nárůsty, aby se zabránilo vnitřnímu smykovému napětí a deformaci. Čistý PTFE vyžaduje vysokoteplotní tavné spojení (>390 °C). |
| CNC vrtání | 1–2 hod | 2–4 hod | 4–6 hod | Přísné omezení počtu zásahů vrtákem (často <200 zásahů), aby se zabránilo poškození karbidových vrtáků keramickým plnivem a způsobení protržení stěny. |
| Odstranění skvrn a aktivace | 4–6 hod | 6–10 hod | 10–16 hod | Standardní manganistan selhává na PTFE. Vyžaduje komplexní plazmové směsi CF4/O2/N2 nebo nebezpečnou úpravu naftalenem sodným. |
| Zobrazování a leptání | 2–4 hod | 4–6 hod | 4–8 hod | LDI a specializované leptací profily minimalizují degradaci drsnosti povrchu mědi (Rz) a zároveň zachovávají charakteristiky vložného útlumu. |
| Minimální doba výroby | ~ 24 hodiny | ~36–48 hodin | ~48–72 hodin | (Nezahrnuje nákup surovin a odchozí logistiku) |
3) Jak dostupnost materiálu ovlivňuje dobu obratu desek plošných spojů
Nejrychlejší výrobní proces na světě nemůže začít bez substrátu ve výrobní hale. Základem každé RF desky je její laminátový materiál pro desku plošných spojů . U projektů s rychlou realizací závisí rozdíl mezi 5denním a 5týdenním zpožděním výhradně na vaší strategii výběru materiálu a pochopení základní chemie.
3.1 PTFE vs. uhlovodíková keramika: Kompromis rychlosti
Při výběru vysokofrekvenčních materiálů si inženýři obvykle vybírají mezi dvěma primárními pryskyřičnými systémy, z nichž každý má drasticky odlišné dodací lhůty a náročnost zpracování:
- PTFE s keramickou výplní (např. speciální laminát s nízkými ztrátami®): Polytetrafluorethylen (PTFE) nabízí extrémně nízký disipační činitel (Df) pro automobilové radarové systémy s frekvencí 77 GHz a leteckou telemetrii. PTFE je však ze své podstaty měkký (což vede k problémům s registrací „za studena“) a chemicky inertní. Vyžaduje rozsáhlé cykly plazmového odstraňování skvrn a specifické teploty tavné laminace. Pokud vámi zadaný PTFE laminát není ve skladových zásobách výrobce, jeho dovoz může prodloužit dodací lhůtu o 3 až 5 týdnů.
- Uhlovodíkové keramické termosety (např. speciální nízkoztrátová laminátová řada®): Materiály jako nízkoztrátový laminát z uhlovodíku a keramiky byly záměrně navrženy tak, aby překlenuly mezeru mezi vysokofrekvenčním výkonem a vyrobitelností podobnou FR4. Protože nevyžadují plazmové odstraňování šmouh ani exotické laminační profily, zpracovávají se mnohem rychleji. Důležité je, že špičkoví výrobci tyto materiály obvykle skladují ve velkých objemech, což z nich činí absolutně nejlepší volbu pro expresní prototypy.
3.2 Strategické dielektrické substituce pro zrychlení dodacích lhůt
Pokud vámi zadaný materiál není skladem, pozastavení výroby nepřipadá v úvahu. Zkušení návrháři RF využívají strategickou substituci materiálů, aby projekt pokračoval. Pokud potřebujete desku do 7 dnů, zvažte tyto kompromisy:
- nízkoztrátový laminát z uhlovodíku a keramiky vs. nízkoztrátový laminát z uhlovodíku a keramiky: Pokud není k dispozici nízkoztrátový laminát z uhlovodíků a keramiky (Dk 3.38, Df 0.0027), je pro aplikace pod 15 GHz často vhodnou náhradou nízkoztrátový laminát z uhlovodíků a keramiky (Dk 3.48, Df 0.0037). Nízkoztrátový laminát z uhlovodíků a keramiky je díky své nehořlavosti dle UL 94V-0 hojně skladem. Rychlý přepočet ve vašem 2D řešiči pole pro úpravu šířky stop o zlomek mil vám může ušetřit týdny čekání.
- Správa profilů měděné fólie: Konstruktéři vysokofrekvenčních zařízení často volí válcovanou žíhanou měď (RA) nebo reverzně zpracovanou fólii (RTF), aby zmírnili ztráty způsobené skin-efektem na milimetrových vlnách. Standardní elektrolyticky nanášená měď (ED) je však mnohem dostupnější. Pokud je prototyp určen pro validaci digitální logiky nebo testování pod 6 GHz, může dočasný přechod na ED měď obejít vážná úzká hrdla dodavatelského řetězce.
3.3 Síla hybridních stacků
Na všech 10 vrstvách desky nepotřebujete drahý a těžko dostupný PTFE. Vysoce efektivní strategií pro snížení nákladů i rychlost je hybridní stackup. Použitím nízkoztrátových vysokofrekvenčních materiálů výhradně na vnějších vrstvách RF signálu (L1-L2) a standardního FR4 s vysokou teplotou topení pro interní digitální logiku a roviny distribuce napájení dramaticky zjednodušíte dodavatelský řetězec. Tento přístup umožňuje továrně čerpat ze standardních zásob FR4 pro 80 % objemu vaší desky.
4) Povinné kroky zpracování pro vysokofrekvenční desky plošných spojů
4.1 Reologie a doba prodlevy laminace
Charakteristiky toku pryskyřice (reologie) nelze uspěchat. Vysokofrekvenční termosety a termoplastické PTFE vyžadují přesné viskozity taveniny, aby vyplnily mezery mezi měděnými stopami, aniž by došlo k posunutí skleněné tkaniny. Zrychlení rychlosti tepelného náběhu vytváří zachycené těkavé látky (což způsobuje delaminaci během bezolovnatého reflow) nebo indukuje anizotropní napětí, které trvale mění lokalizovanou dielektrickou konstantu (Dk). Lisovací cyklus trvá tak dlouho, jak vyžaduje chemie.
4.2 Přerušení vazby uhlík-fluor (odstranění tmelu)
PTFE je neuvěřitelně chemicky inertní. Standardní odmašťovací linky s alkalickým manganistanem, používané pro FR4, se jednoduše vytvoří v kuličkách a srolují se z PTFE přes stěnu. Aby se dosáhlo přilnavosti měděného pokovení, musí být atomy fluoru odstraněny z uhlíkové kostry. To vyžaduje umístění panelů do vakuové plazmové komory se specifickou směsí plynů CF4/O2 na delší dobu. Vynechání nebo zkrácení tohoto kroku zaručuje katastrofické praskání v bubnu v důsledku tepelného šoku. Společnost Highleap Electronics udržuje specializované plazmové linky výhradně pro HF materiály, aby se zabránilo úzkým místům ve frontě.
5) Jak se vyhnout zpožděním ve výrobě vysokofrekvenčních desek plošných spojů
K nejničivějším zpožděním u spěšných objednávek dochází ještě předtím, než se deska dostane do výroby. Inženýrské výpadky (EQ) trvají dny. Abyste se tomu vyhnuli, musí váš datový balíček proaktivně řešit specifické výrobní podmínky pro HF.
- Cílová provozní frekvence: Dk není statické; mění se s frekvencí. Neuvádějte pouze „Dk 3.5“. Uveďte „Design Dk 3.55 @ 10 GHz“, aby tým CAM použil správný dielektrický model pro výpočty impedance.
- Explicitní konstrukce stackupu: Definujte přesné typy prepregů, tloušťky jádra a typy měděných fólií. U složitých tras zahrnujících mikroprůchodky se ujistěte, že vaše dokumentace je v souladu se standardy. HDI PCB návrhová pravidla pro prevenci odmítnutí CAM.
- Předběžná autorizace kompenzace leptání: Přidat poznámku k výrobě: „Výrobce je oprávněn upravit šířku stop až do ±1 mil, aby dosáhl cílové impedance bez nutnosti použití ekvalizéru.“ Tím se eliminuje 24hodinová schvalovací cesta.

6) Zajištění kvality a testování pro rychlé dodání desek plošných spojů
6.1 Cílené ověřování pro návrhy s vysokou frekvencí
Standardní vizuální kontrola není dostatečná pro mmWave nebo vysokorychlostní digitální desky. Zajištění kvality musí být zaměřeno na ochranu integrity signálu:
- Ověření impedance TDR: Jednostranné, diferenciální a koplanární vlnovodné struktury musí být měřeny pomocí časové reflektometrie (TDR) na speciálně navržených testovacích kuponech na okraji panelu.
- Mikrořez (průřez): Důležité pro vyhodnocení tloušťky pokovení u průchodů s vysokým poměrem stran a zajištění nulové recese pryskyřice po agresivním cyklu plazmového odstraňování šmouh.
U funkčních prototypů, kde je absolutní životnost druhoradá vzhledem k okamžitému elektrickému výkonu, lze destruktivní testování odložit, ale měření TDR zůstává absolutně nedílnou součástí.
7) Rychlé služby výroby vysokofrekvenčních desek plošných spojů
Společnost Highleap Electronics navrhuje svou infrastrukturu pro rychlé zpracování, aby eliminovala administrativní fronty a zároveň důsledně vynucovala metalurgické a chemické požadavky na pokročilé substráty. Chcete-li se podrobněji seznámit s našimi komplexními možnostmi, prohlédněte si náš kompletní proces výroby desek plošných spojů.
- Prediktivní inventarizace: Neustále máme skladem speciální řadu laminátů s nízkými ztrátami, laminátů na bázi PTFE s nízkými ztrátami a laminátů Panasonic Megtron ve standardních tloušťkách, abychom zkrátili dodací lhůty dodavatelského řetězce.
- Přímé laserové zobrazování (LDI): Obcházíme tradiční fototechniku a využíváme LDI k dosažení přesných tolerancí šířky stopy ±15 µm, což je klíčové pro filtry s vazbou na hranu a antény pro milimetrové vlny.
- Vyhrazené HF procesní linky: Díky oddělení vrtání PTFE, plazmového odstraňování skvrn a specializovaných laminovacích lisů od našeho standardního objemu FR4 se vaše expresní objednávka nikdy nezdrží po komerčních výrobních dávkách.
- Bezproblémové SMT na klíč: Holé desky okamžitě přecházejí na naše Sestavení SMT podlaha. Používáme specifické vícezónové profily pro reflow, přizpůsobené součiniteli tepelné roztavení (CTE) a tepelné hmotnosti pokročilých hybridních vrstev, což zabraňuje deformaci způsobené montáží.
Pro kompletní datový balíček s využitím skladových nízkoztrátových laminátů společnost Highleap standardně dodává výrobu do 5–7 pracovních dnů. Odešlete své soubory Gerber a Stackup ještě dnes k okamžitému technickému posouzení DFM.

doporučené příspěvky

Výroba desek plošných spojů TMM6
Výroba TMM6 je stránka pro řízení procesu pro středně těžký...
Výroba desek plošných spojů TMM10 pro kompaktní RF návrhy
ObsahJak TMM10 zmenšuje RF strukturyTMM10 vs...

Výroba desek plošných spojů TMM10i a DFM
Výroba desek plošných spojů TMM10i klade větší důraz na DFM (detailní řízení výroby), protože...
Výroba desek plošných spojů TMM13i
Výroba desek plošných spojů TMM13i je zaměřena na ultrakompaktní RF...
Jak získat cenovou nabídku na PCB
Nechte nás provést analýzu DFM/DFA za vás a ozveme se vám s přehledem.
Své soubory můžete bezpečně nahrávat prostřednictvím našich webových stránek.
Abychom vám mohli poskytnout cenovou nabídku, potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení