
Services de fabrication et d'assemblage SMT de circuits imprimés à base céramique

Table des Matières
Un circuit imprimé à base céramique utilise l'alumine (Al₂O₃), le nitrure d'aluminium (AlN) ou le nitrure de silicium (Si₃N₄) comme support mécanique et isolant électrique ; aucune couche diélectrique n'est présente entre le circuit en cuivre et la surface de montage. La résistance thermique varie de 0.3 °C/W (AlN DBC) à 0.8 °C/W (alumine DBC), contre 3 °C/W pour un circuit imprimé à matrice céramique en aluminium et 15 °C/W pour un circuit imprimé FR4.
Ce guide se concentre sur ce qui suit la sélection des matériaux : intégration de la pile thermique, épaisseur du substrat, finition de surface, modes de défaillance, assemblage et rédaction des spécifications.
Points clés à retenir
- La base en céramique constitue une couche d'un empilement thermique ; le substrat, le TIM et la plaque froide doivent être co-optimisés.
- L'épaisseur standard de production est de 0.635 mm ; des substrats plus fins améliorent les performances thermiques, mais réduisent la tolérance à la manipulation.
- L'état de surface influe sur le rendement des montages en surface (SMT) et la possibilité de connexion par fil : ENIG pour les montages en surface, or dur lorsque la connexion par fil est nécessaire.
- La plupart des défaillances sur le terrain sont dues à trois causes principales : la fissuration induite par le montage, le délaminage du DBC et l’écaillage des bords.
- Une spécification complète requiert 12 paramètres ; les deux plus fréquemment omis sont l’état de finition de la surface inférieure et la tension d’essai d’isolement.
1) Circuit imprimé à base céramique dans la pile thermique
Le substrat céramique ne constitue pas une solution thermique autonome. Il s'agit d'une couche parmi d'autres qui s'étendent de la jonction du dispositif au fluide de refroidissement ; les couches situées au-dessus et en dessous influent directement sur la résistance thermique du système.
Une couche intermédiaire thermique en silicone de 50 µm d'épaisseur, soumise à une conductivité thermique de 3 W/m·K, augmente l'impédance de jonction de 0.5 à 1.0 °C/W par rapport à une carte DBC en AlN de 0.3 °C/W, doublant ainsi quasiment l'impédance totale. Dans de nombreux systèmes, le passage d'une couche intermédiaire en silicone à un matériau à changement de phase permet de récupérer davantage de température de jonction que le passage de l'alumine à l'AlN.
Trois décisions de spécification qui affectent l'ensemble de la pile :
- Couverture inférieure en cuivre : La couverture intégrale du substrat en cuivre minimise la résistance de diffusion à l'interface céramique-TIM. Une couverture partielle crée des zones mortes thermiques, quel que soit le matériau du substrat.
- Planéité du cuivre inférieur : Une épaisseur ≤ 25 µm (TIR) permet la réalisation de matériaux d'interface thermique (TIM) minces et à haute conductivité (à changement de phase, brasés, frittés d'argent). Cette seule spécification permet de faire passer la conductivité du TIM de 3 W/m·K à plus de 150 W/m·K.
- Épaisseur du substrat : Une couche plus mince réduit la résistance de conduction verticale, mais aussi la diffusion latérale. Pour les puces de grande taille, une couche plus mince est toujours préférable. Pour les petites puces sur un grand substrat, il est nécessaire de réaliser une modélisation avant de prendre une décision.
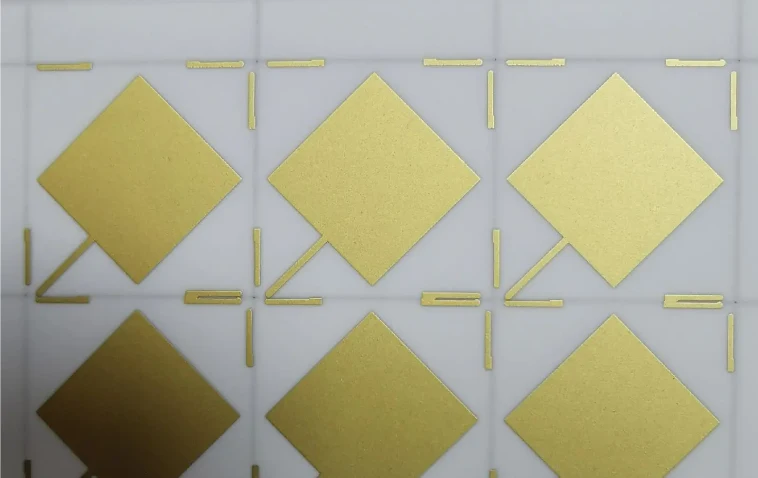
2) Sélection de l'épaisseur du substrat
L'épaisseur influe simultanément sur deux aspects : la résistance thermique (plus mince, mieux c'est) et la robustesse mécanique (plus épaisse, plus résistante). L'épaisseur standard de 0.635 mm convient à la plupart des applications, mais pas à toutes.
| Grosor | Utiliser quand | Éviter quand |
|---|---|---|
| 0.25 – 0.32 mm | Petit format (<15×15 mm), collé de façon permanente sur un support métallique ; supports de diodes laser | Toute application nécessitant une manipulation manuelle, un montage par vis ou des cartes > 20 mm sans support |
| 0.38 mm | Modules de format moyen (15–40 mm) collés sur des plaques de base ; bilans thermiques serrés avec manipulation contrôlée | Fixation par pince ou par emmanchement forcé ; environnements à fortes vibrations sans collage rigide |
| 0.635 mm | Norme de production pour les modules d'alimentation DBC ; montage par vis avec bagues métalliques ; manutention générale d'assemblage | Applications à collage permanent où une épaisseur de 0.38 mm permettrait de récupérer une marge thermique significative |
| 1.0mm+ | Grand format (>60 mm) ; manipulations fréquentes pendant la production ; composants lourds en porte-à-faux | Applications thermiquement critiques — une résistance de conduction supplémentaire est rarement justifiée uniquement par des considérations thermiques. |
Une contrainte prime sur l'optimisation thermique : la tension d'isolation. Avec une rigidité diélectrique de 17 kV/mm, un substrat en alumine de 0.635 mm offre une isolation de service d'environ 10 kV. Les applications nécessitant une tension supérieure à 10 kV ne peuvent utiliser de substrats plus minces, quelles que soient les contraintes thermiques.
3) Options de finition de surface
L'état de surface détermine la soudabilité, la possibilité de connexion par fil et la durée de conservation. Il doit être spécifié séparément pour les faces supérieure et inférieure et correspondre à la séquence d'assemblage complète, et non pas seulement à la première opération.
| Finition | Structure | Idéal pour | Pas adapté pour |
|---|---|---|---|
| ENIG | 3 à 6 µm Ni / 0.05 à 0.1 µm Au | Assemblage CMS ; soudure sans plomb ; la plupart des circuits imprimés de production sont à base céramique. | Liaison par fil — la fine couche d'or provoque le décollement de la liaison |
| Or dur | 3–5 µm Ni / 0.5–2.0 µm Au (électrodéposé) | Liaison par fil (coin d'aluminium, bille d'or) ; contacts de connecteur ; boîtiers hybrides | Une épaisseur d'or supérieure à 1.5 µm peut provoquer un décollement de la soudure ; à vérifier lors du processus d'assemblage. |
| Cuivre nu / OSP | conservateur brut ou biologique | Soudure ou frittage d'argent à fixer sur une plaque froide ; assemblage immédiat, sensible au coût | Assemblage par fil ; cycles de refusion multiples ; longue durée de conservation sans emballage hermétique |
| Immersion argent | 0.1–0.3 µm Ag | Circuits RF/micro-ondes où la conductivité de surface réduit les pertes d'insertion au-dessus de 1 GHz | Environnements de stockage non contrôlés — le ternissement dû au soufre dégrade la soudabilité |
Lorsque le câblage CMS et le câblage filaire sont requis sur la même carte, spécifiez une dorure dure sur toutes les pastilles. La finition zonale (ENIG sur les pastilles CMS, dorure dure sur les pastilles de câblage) engendre une complexité de processus supérieure aux économies d'or réalisées.
4) Modes de défaillance sur le terrain
Les défaillances des circuits imprimés à base céramique sont d'ordre mécanique et interfacial, et non chimiques ou liées à l'humidité comme c'est le cas pour les circuits imprimés FR4. Ces trois principaux modes de défaillance sont évitables par la conception.
La fissuration induite par le montage est la défaillance la plus fréquente sur le terrain. Le montage par vis nues, sans bagues métalliques, applique des charges ponctuelles que l'alumine (ténacité à la rupture de 3 à 4 MPa·m½) ne peut supporter. Solution : bagues métalliques brasées ou collées à l'époxy à tous les emplacements de vis ; couple de serrage maximal de 0.3 à 0.5 N·m pour les bagues traversantes en aluminium M3 dans de l'alumine de 0.635 mm. La fixation par collage sur la plaque froide élimine totalement les charges ponctuelles liées au montage.
Le délaminage du DBC sous cyclage thermique se produit lorsque la qualité de la liaison est insuffisante ou que la géométrie du cuivre crée des concentrations de contraintes. Les grands îlots de cuivre isolés aux bords abrupts présentent un risque plus élevé. Solution : éviter les rapports d’aspect des patchs en cuivre supérieurs à 5:1 ; spécifier une résistance au pelage minimale de la liaison ≥ 20 N/cm² ; exiger un essai de choc thermique conforme à la norme JEDEC JESD22-A104 lors de la qualification du premier article.
L’écaillage des bords et la propagation des fissures débutent par des dommages liés à la manipulation : une microfissure apparaît lors de la séparation ou suite à une chute de la carte. Invisible à l’inspection, la fissure se propage jusqu’à créer un circuit ouvert sous l’effet des cycles thermiques. Solutions : angles chanfreinés (rayon ≥ 0.3 mm) ; dégagement cuivre-bord ≥ 0.5 mm ; détection des fissures par fluorescence pour les lots haute fiabilité.
La fatigue des soudures de fixation des puces affecte les puces en silicium soudées sur alumine : un écart de coefficient de dilatation thermique (CTE) d'environ 3.5 ppm/°C crée des contraintes de cisaillement qui détériorent les joints SAC305 après 1 000 à 3 000 cycles thermiques automobiles. Solution : utiliser des substrats en AlN pour les dispositifs GaN/SiC (écart de CTE d'environ 1.1 ppm/°C) ; spécifier le frittage de l'argent pour la fixation des puces automobiles ; l'argent fritté résiste à plus de 10 000 cycles à ΔT = 150 °C ; exiger une fraction de vides ≤ 5 % contrôlée par rayons X.
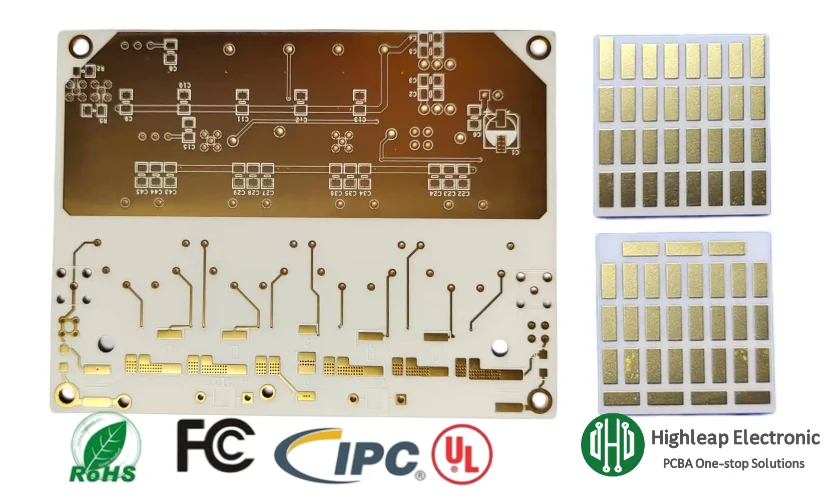
5) Assemblage et intégration
Les paramètres d'assemblage standard du FR4 endommagent les substrats céramiques. Les différences observées ne sont pas de simples réglages optionnels : elles permettent d'éviter les fissures et les défaillances d'assemblage difficiles à diagnostiquer a posteriori.
Profil de refusion : Réduire la vitesse de montée en température à 1–2 °C/s (contre 3 °C/s pour le FR4). Prolonger la zone de maintien à 150–180 °C à 90–120 secondes afin d’homogénéiser la température dans la céramique avant la refusion. La température maximale et la durée de maintien au-dessus du liquidus restent inchangées.
Options de fixation de la puce selon les exigences de fiabilité :
- Soudure SAC305 : Norme pour applications non automobiles ; porosité ≤ 10 % par radiographie ; convient pour < 3 000 cycles à ΔT ≤ 100 °C
- Eutectique AuSn / AuGe : Boîtiers hermétiques et applications à haute température ; nécessite des pastilles plaquées or ; rigidité de joint supérieure à celle du frittage argent.
- Frittage de l'argent : Idéal pour les secteurs automobile et aérospatial ; conductivité des joints de 150 à 250 W/m·K ; aucun risque de refusion lors des opérations ultérieures ; nécessite une finition en cuivre nu ou en argent sur les plots de fixation de la puce
Interconnexion électrique — les connecteurs à pression ne peuvent pas être utilisés sur la céramique. Options standard : connecteurs à broches soudées ; connecteurs de bord à contacts à ressort ; liaison par câble plat/flexible ; montage en surface direct sur le circuit imprimé du système (considérer le module céramique comme un composant, dimensionner le pad thermique et le volume de soudure en fonction de la masse et du coefficient de dilatation thermique de la céramique).
Fixation de la plaque froide, de la résistance thermique la plus faible à la plus élevée : soudure/brasage → frittage d'argent → TIM à changement de phase avec pince → graisse thermique avec pince à vis.
6) Comment rédiger un cahier des charges complet
Les spécifications incomplètes sont la principale cause des retards de devis et des défauts de production, et non les capacités de fabrication. Une demande de devis pour un circuit imprimé à base céramique exige ces 12 paramètres, sans exception :
- Matériau du substrat et pureté — Al₂O₃ 96 %, Al₂O₃ 99.6 %, AlN ou Si₃N₄
- Épaisseur du substrat ± tolérance — par exemple, 0.635 mm ± 0.05 mm
- procédé de métallisation — DBC, couche épaisse, couche mince ou AMB
- Épaisseur du cuivre, dessus et dessous — spécifié indépendamment ; par exemple, 0.3 mm / 0.3 mm pour DBC
- Finition de surface, dessus et dessous — le plus souvent omis ; la finition inférieure doit correspondre à la méthode de fixation de la plaque froide
- Dimensions et tolérances de la carte — inclure le chanfrein ou le rayon d'angle si nécessaire
- Largeur et espacement minimums des pistes — vérifier la compatibilité avec les capacités du fabricant avant de finaliser la disposition
- exigences Via — diamètre, matériau de remplissage, finition
- exigences en matière de tests électriques — Tension de continuité/d'isolement ; tension d'essai de haute tension si nécessaire ; deuxième champ le plus fréquemment omis
- Les exigences de qualification — plage et nombre de cycles de cyclage thermique ; résistance de la liaison ; norme applicable (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Ventilation des quantités — Le prototypage et la production peuvent être réalisés sur des lignes différentes, avec des prix et des délais de livraison différents.
- Empilement de couches (conceptions multicouches) — séquence des couches céramiques et conductrices ; remplissage et recouvrement par via pour LTCC ou co-cuites
Examen DFM avant soumission
Même avec des spécifications complètes sur papier, il peut exister des combinaisons de paramètres incompatibles ; par exemple, des pistes/espaces de 100 µm sur un substrat DBC de 0.25 mm. Highleap Electronics propose une analyse de fabricabilité (DFM) dans le cadre de son processus de devis. Notre équipe examine les données Gerber et les spécifications complètes avant l’établissement du devis, afin de confirmer la faisabilité du processus et d’identifier les problèmes avant tout engagement de matériel.
7) Produits connexes
- Substrat DBC : La construction de circuit imprimé à base céramique la plus courante pour l'électronique de puissance consiste en du cuivre lié à de la céramique à environ 1 065 °C. Lorsque les ingénieurs parlent de « circuit imprimé à base céramique » pour les modules de puissance, ils font généralement référence à un substrat DBC structuré.
- Circuit imprimé en céramique à couche épaisse : Conducteurs sérigraphiés (5–20 µm) cuits à 850–1 000 °C. Coût inférieur à celui du DBC pour les applications à courant modéré ; permet l’intégration de résistances et de condensateurs dans la base en céramique.
- Substrat AMB : Le brasage actif des métaux utilise une brasure Ag-Cu-Ti à 800–900 °C. Liaison cuivre-céramique plus résistante que le DBC ; privilégié pour les substrats à base de Si₃N₄ et les modules automobiles nécessitant une durée de vie de plus de 10 000 cycles thermiques.
- LTCC: Céramique multicouche avec conducteurs et vias intégrés, co-cuits à 850–900 °C. Utilisée pour les modules RF et les boîtiers multi-puces où la base céramique constitue la structure d'interconnexion tridimensionnelle, et non un simple substrat thermique.
- Circuit imprimé IMS / à noyau métallique : Alternative économique lorsque le bilan thermique de la céramique n'est pas requis. Résistance thermique 3 à 5 fois supérieure à celle de l'alumine DBC. Choix optimal lorsque le bilan thermique de l'application le permet.
- Assemblage de circuit imprimé à base céramique : La fixation de la puce, le câblage et le refusion à haute température, réalisés conjointement avec la fabrication du substrat, réduisent les risques liés à la manipulation et garantissent la compatibilité du processus.

Questions fréquemment posées
Quelle est la différence entre un circuit imprimé à base céramique et un substrat DBC ?
Le DBC (Direct Bonded Copper) est une méthode de métallisation consistant à coller une feuille de cuivre sur une couche de céramique à environ 1 065 °C. Tous les substrats DBC sont des circuits imprimés à base céramique, mais ces derniers existent aussi bien en couches épaisses qu'en couches minces. En électronique de puissance, les deux termes sont souvent utilisés indifféremment ; en radiofréquences, les couches minces sur base céramique sont plus courantes que le DBC.
Un circuit imprimé à base céramique peut-il remplacer directement un circuit imprimé à noyau métallique ?
Cela nécessite une refonte. La céramique exige des bagues métalliques au niveau des trous de fixation, une vitesse de refusion plus lente (1 à 2 °C/s), l'absence de connecteurs à insertion forcée et des règles de séparation différentes. Le gain thermique est réel (0.3 à 0.8 °C/W contre 3 °C/W pour les circuits imprimés MCPCB en aluminium), mais le passage à la céramique implique des modifications importantes au niveau du montage, de l'interconnexion et du processus d'assemblage.
Quel type de finition de surface est nécessaire pour le montage en surface (SMT) et le câblage ?
Une couche d'or dur (3 à 5 µm de Ni / 0.5 à 2.0 µm d'Au, déposée par électrolyse) est requise. La couche d'or d'environ 0.05 µm de l'ENIG est trop fine pour le câblage et provoque des décollements. Spécifiez une couche d'or dur sur toutes les pastilles lorsque le montage CMS et le câblage sont utilisés simultanément.
Pourquoi les circuits imprimés à base céramique se fissurent-ils après avoir passé le contrôle qualité à réception ?
La plupart des fissures après inspection proviennent du processus d'assemblage et non de défauts du substrat : montage par vis nues, serrage excessif des fixations ou surfaces de plaques froides irrégulières. Les microfissures sous-critiques dues à la segmentation — invisibles lors d'une inspection standard — se propagent également jusqu'à former des circuits ouverts sous l'effet des cycles thermiques. La détection des fissures par fluorescence lors du montage des bagues métalliques à l'entrée permet de prévenir ces deux modes de défaillance.
Quel est le délai de livraison pour les prototypes de circuits imprimés à base céramique ?
DBC en alumine : 2 à 4 semaines. DBC en AlN : 3 à 5 semaines. Couche épaisse : 3 à 4 semaines. Couche mince : 4 à 6 semaines. Les dimensions sur mesure ajoutent 1 à 2 semaines. Fournir les 12 paramètres de spécification dans la demande de devis permet d’éliminer la principale source de retard.
Un circuit imprimé à base céramique est-il identique à un circuit imprimé haute température ?
Non. Les circuits imprimés haute température comprennent les substrats en céramique, PTFE/verre, polyimide et à âme métallique ; en d’autres termes, toute carte supportant une température supérieure à la limite de 130 à 150 °C des substrats FR4. Les substrats en céramique offrent les meilleures performances : températures de fonctionnement supérieures à 300 °C et conductivité thermique 60 à 600 fois supérieure à celle des diélectriques polymères. Le PTFE est un matériau haute température, mais n’offre aucun avantage en termes de conductivité thermique.
Faites un devis pour votre circuit imprimé à base céramique.

messages recommandés

Assemblage de circuits imprimés pour l'électronique automobile : traçabilité et contrôle des processus
Highleap Electronics fabrique des circuits imprimés et fournit...

Assemblage de cartes de circuits imprimés pour onduleurs solaires (cartes de puissance et de contrôle)
Si vous recherchez des assemblages de circuits imprimés pour onduleurs solaires, Highleap...

Assemblage de cartes de circuits imprimés pour automates programmables (CPU), modules d'E/S et de communication
Highleap Electronics propose la fabrication et le traitement des circuits imprimés...

Analyse de la contamination ionique par les PCB
L'analyse de la contamination ionique des circuits imprimés aide les fabricants d'équipement d'origine à déterminer...
Comment obtenir un devis pour les PCB
Laissez-nous effectuer une analyse DFM/DFA pour vous et nous vous répondrons avec un rapport.
Vous pouvez télécharger vos fichiers en toute sécurité via notre site Web.
Nous avons besoin des informations suivantes afin de vous faire un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation