
Guide du processus de fabrication des circuits imprimés flexibles

Le procédé de fabrication des circuits imprimés flexibles transforme de fines couches de polymère et de cuivre en circuits pliables qui alimentent une multitude d'applications, des smartphones et implants médicaux aux capteurs automobiles et systèmes aérospatiaux. Contrairement aux cartes rigides FR4, les circuits flexibles requièrent des matériaux spécifiques, un contrôle rigoureux du processus et une manipulation soigneuse. L'état du substrat, l'adhérence du cuivre et la lamination du revêtement ont un impact direct sur le rendement d'assemblage et la fiabilité à long terme. Cet article décrit le processus de fabrication complet des circuits imprimés flexibles simple face, double face et multicouches, les points de contrôle qualité critiques à chaque étape et les informations à fournir pour obtenir un devis.
Table des Matières
- Qu'est-ce qu'un circuit imprimé flexible et pourquoi sa fabrication diffère-t-elle ?
- Matériaux clés dans la production de circuits imprimés flexibles
- Procédé de fabrication de circuits imprimés flexibles simple face
- Procédé de fabrication de circuits imprimés flexibles double face
- Processus de fabrication de circuits imprimés flexibles multicouches
- Contrôle qualité et normes industrielles
- Considérations de conception pour la fabricabilité
- Services de fabrication de circuits imprimés flexibles de Highleap
Les circuits imprimés flexibles permettent un routage tridimensionnel, une réduction de poids jusqu'à 70 % par rapport aux alternatives rigides et une fiabilité optimale en flexion dynamique. Cependant, ces avantages s'accompagnent d'une complexité de fabrication accrue : le processus de fabrication des circuits imprimés flexibles exige un contrôle précis de la lamination, de la gravure, du placage et de l'application du revêtement pour garantir des résultats homogènes.
Ce guide couvre l'intégralité du processus de fabrication des circuits imprimés flexibles , de la préparation des matières premières aux tests électriques finaux, aidant ainsi les ingénieurs et les responsables des achats à comprendre ce qui se passe à chaque étape et comment spécifier correctement les exigences.
1. Qu'est-ce qu'un circuit imprimé flexible et pourquoi sa fabrication diffère-t-elle ?
Un circuit imprimé flexible (FPC) utilise un substrat polymère mince, généralement du polyimide (PI) ou du polyester (PET), au lieu d'un substrat rigide en époxy renforcé de fibres de verre. Cette différence fondamentale de matériau engendre des difficultés de fabrication qui n'existent pas pour les circuits imprimés rigides standard.
- Instabilité dimensionnelle : Les supports flexibles se dilatent et se contractent en fonction des variations de température et d'humidité, ce qui nécessite un contrôle d'alignement plus précis lors de l'imagerie et de la lamination.
- Sensibilité de la manipulation : Les films minces (généralement de 12.5 à 50 μm) sont susceptibles de se froisser, de se plisser et de se contaminer, ce qui exige une manipulation de niveau salle blanche tout au long de la production.
- Criticité de l'adhérence : La résistance de l'adhérence entre le cuivre, l'adhésif, le substrat et la couche de recouvrement influe directement sur la durée de vie en flexion et la fiabilité sous des flexions répétées.
- Contraintes thermiques : Une masse thermique plus faible signifie un chauffage plus rapide lors du soudage, mais aussi une plus grande sensibilité aux variations de température du processus.
1.1 Classification des circuits imprimés flexibles
La norme IPC-6013 définit quatre types principaux de cartes imprimées flexibles, chacun ayant des exigences de fabrication distinctes :
| Type | Construction | Différence clé du processus | Applications typiques |
|---|---|---|---|
| Unilatéral (Type 1) | Une couche de cuivre, une ou deux faces recouvertes | Aucun placage traversant requis | Bandes LED, membranes de clavier, connecteurs simples |
| Double face (Type 2) | Deux couches de cuivre avec PTH | Nécessite une séquence de perçage → placage → imagerie | Smartphones, appareils photo, capteurs, écrans |
| Multicouche (Type 3) | Trois couches de cuivre ou plus | Imagerie de la couche interne → lamination → perçage → placage | Dispositifs HDI, capteurs complexes, interconnexions haute densité |
| Rigide-flexible (Type 4) | Sections rigides et flexibles laminées ensemble | Lamination séquentielle avec fenêtres flexibles sélectives | Aérospatiale, implants médicaux, systèmes militaires |
La complexité de fabrication — et le coût — augmentent avec le nombre de couches, car chaque couche supplémentaire nécessite des cycles d'imagerie, d'inspection et de lamination distincts.
2. Matériaux clés dans la production de circuits imprimés flexibles
Le choix des matériaux influe directement sur la flexibilité, les performances thermiques, les caractéristiques électriques et le rendement de fabrication. Comprendre ces matériaux permet de définir correctement les exigences et d'anticiper les facteurs de coûts.
2.1 Matériaux de substrat
Le polyimide (PI) domine le marché des circuits imprimés flexibles grâce à sa combinaison exceptionnelle de propriétés :
- Plage de températures de fonctionnement : -269 °C à +400 °C (à court terme)
- Température de service en continu : -200 °C à +260 °C
- Résistance à la traction : 230 à 350 MPa
- Constante diélectrique : 3.4–3.5 à 1 MHz
- Excellente résistance chimique et aux radiations
Les matériaux polyimides (PI) les plus courants comprennent le Kapton de DuPont (séries HN, EN et FN), l'Upilex d'Ube (types S et SGA) et les films de polyimide de SKC Kolon. Les épaisseurs standard sont de 12.5 µm, 25 µm, 50 µm et 75 µm.
Le polyester (PET) offre une alternative économique pour les applications moins exigeantes, son coût étant environ 40 à 60 % inférieur à celui du polyimide. Cependant, le PET est limité à des températures de fonctionnement continues inférieures à 105 °C et ne supporte pas les profils de refusion sans plomb standard, ce qui restreint son utilisation aux applications nécessitant un assemblage à basse température ou comportant des composants pré-assemblés.
Le polymère à cristaux liquides (LCP) est de plus en plus adopté pour les applications à haute fréquence en raison de sa constante diélectrique ultra-faible (2.9–3.1) et de son facteur de dissipation (<0.002 à 10 GHz), de son absorption d'humidité minimale (<0.02 %) et de ses performances électriques stables jusqu'aux fréquences millimétriques.
2.2 Types de feuilles de cuivre
Le choix du type de cuivre influe considérablement sur les performances de flexibilité :
| Type de cuivre | Structure des grains | Souplesse | Meilleure application |
|---|---|---|---|
| Laminé recuit (RA) | Allongé, horizontal | Supérieur – résiste à plus de 100 000 cycles de flexion | Flexibilité dynamique (charnières, mécanismes coulissants) |
| Électrodéposé (ED) | Colonnaire, vertical | Inférieur – convient aux cycles de flexion limités | Flexion statique (plier pour installer) |
Les épaisseurs standard de cuivre varient de 12 μm (⅓ oz) à 70 μm (2 oz), 18 μm (½ oz) et 35 μm (1 oz) étant les plus courantes dans les applications flexibles.
2.3 Couverture et adhésif
Le film de protection est un film de polyimide préformé avec un support adhésif qui protège les pistes de circuit imprimé ; il est fonctionnellement équivalent au vernis épargne sur les cartes rigides, mais conçu pour être flexible. Un film de protection standard associe un film de polyimide de 12.5 à 25 µm à un adhésif de 15 à 25 µm.
Les systèmes adhésifs se répartissent en deux catégories :
- Adhésifs acryliques : Bonne flexibilité, coût inférieur, adapté à la plupart des applications
- Colles époxy : Résistance à des températures plus élevées, meilleure résistance chimique
Le FCCL sans adhésif (2 couches) lie directement le cuivre au polyimide par dépôt en phase vapeur ou par coulée, éliminant ainsi toute couche adhésive. Cette construction offre des profils plus fins, une flexibilité accrue, une meilleure stabilité dimensionnelle et des performances supérieures à haute température, mais à un coût de matériau plus élevé.

3. Procédé de fabrication de circuits imprimés flexibles simple face
Le circuit imprimé flexible simple face représente la construction de circuit flexible la plus simple et la plus économique. Avec une seule couche de cuivre et sans trous métallisés, le procédé privilégie une imagerie précise, une gravure propre et une lamination de la couche de recouvrement adéquate.
3.1 Flux de processus complet
Découpe du matériau → Cuisson → Perçage (NPTH) → Lamination à sec → Exposition → Développement → Gravure → Décapage → Traitement de surface → Lamination de recouvrement → Polymérisation → Finition de surface → Sérigraphie → Profilage → Test électrique → Contrôle qualité final → Conditionnement
3.2 Détails du processus étape par étape
Étape 1 : Découpe du matériau
Le stratifié souple cuivré (FCCL) est livré en rouleaux, généralement de 250 à 500 mm de large. La planification de la production optimise la taille des panneaux afin de maximiser l'utilisation du matériau avant la découpe des feuilles pour la transformation. Une découpe précise avec un minimum de bavures évite les problèmes de manutention en aval.
Étape 2 : Cuisson (Pré-conditionnement)
Les matériaux découpés sont étuvés à 120–150 °C pendant 1 à 4 heures afin d'éliminer l'humidité absorbée. Cette étape cruciale prévient le délaminage, le cloquage et l'instabilité dimensionnelle lors des traitements ultérieurs à haute température. La teneur en humidité doit être inférieure à 0.1 % avant de poursuivre.
Étape 3 : Perçage (trous traversants non plaqués)
Pour les circuits imprimés flexibles simple face, le perçage ne crée que les trous d'outillage, les repères de positionnement et les trous mécaniques non métallisés spécifiés dans la conception. Le substrat flexible est maintenu par des supports rigides (feuilles d'aluminium ou de phénolique) afin de garantir la précision du perçage. Le perçage laser peut être utilisé pour les microvias de moins de 100 µm.
Étape 4 : Laminage du film sec
Un film photosensible sec est laminé sur la surface de cuivre nettoyée à l'aide de rouleaux chauffés à 100–120 °C. Des paramètres de lamination appropriés garantissent une adhérence complète sans bulles d'air ni plis susceptibles d'entraîner des défauts d'image.
Étape 5 : Exposition
La lumière UV (longueur d'onde typique de 350 à 450 nm) transfère le motif du circuit du photomask au film photosensible sec. Des sources lumineuses collimatées et un contact sous vide garantissent une définition précise du motif. L'énergie d'exposition est calibrée pour obtenir une photopolymérisation complète sans surexposition, évitant ainsi la dégradation des détails fins.
Étape 6 : Développement
Les panneaux exposés passent dans une solution de révélateur (généralement du carbonate de sodium à 0.8–1.2 % à 28–32 °C) qui dissout et élimine le film sec non exposé, révélant ainsi les zones de cuivre à graver. Le temps de développement et la pression de pulvérisation sont contrôlés afin d'obtenir une définition précise du motif sans attaquer la résine polymérisée.
Étape 7: gravure
La gravure chimique élimine le cuivre exposé à l'aide de chlorure cuivrique (acide) ou d'un agent de gravure ammoniacal (alcalin). Les paramètres du procédé — concentration de l'agent de gravure, température (généralement entre 48 et 52 °C), pression de pulvérisation et vitesse du convoyeur — sont contrôlés avec précision afin d'obtenir les largeurs de pistes cibles avec un minimum de sous-gravure.
Étape 8 : Décapage
La résine photosensible sèche restante est éliminée chimiquement à l'aide d'une solution d'hydroxyde de sodium à 2–4 % à 45–55 °C, exposant ainsi le motif de circuit en cuivre propre pour le traitement ultérieur.
Étape 9 : Traitement de surface (Pré-recouvrement)
Les surfaces en cuivre sont nettoyées et micro-gravées pour éliminer l'oxydation et créer une rugosité de surface contrôlée (généralement de 1.5 à 3.0 µm Ra) favorisant l'adhérence du revêtement. Cette étape est essentielle pour une fiabilité à long terme.
Étape 10 : Préparation et lamination de la couverture
Le matériau de recouvrement est découpé avec précision (découpe laser, poinçonnage ou fraisage CNC) et comporte des ouvertures pour les pastilles, les points de test et les emplacements des composants, conformément au schéma. Le revêtement ainsi préparé est aligné avec précision sur le circuit à l'aide de systèmes d'alignement optique, puis laminé à chaud (160–180 °C) et sous pression (15–25 kg/cm²) pendant 30 à 60 minutes.
Étape 11: durcissement
Une cuisson post-lamination à 150–170 °C pendant 1 à 2 heures assure un durcissement complet de l'adhésif, optimisant ainsi la résistance du collage et sa fiabilité à long terme. Un durcissement adéquat prévient le délaminage lors des cycles thermiques suivants.
Étape 12 : Finition de surface
Les pastilles de cuivre exposées reçoivent une finition de surface protectrice :
- ENIG (Or par immersion au nickel chimique) : 3–6 μm Ni + 0.05–0.15 μm Au — excellente soudabilité, surface plane, longue durée de conservation
- Boîte à immersion : Sn de 0.8 à 1.2 μm : bonne soudabilité, coût inférieur, durée de conservation limitée
- Argent immergé : 0.15–0.4 μm Ag — excellentes performances à haute fréquence
- OSP : Revêtement organique de 0.2 à 0.5 μm : coût minimal, durée de conservation minimale
Étape 13 : Sérigraphie
Les désignations des composants, les indications de polarité et les identifications sont imprimées à l'aide d'encres flexibles (généralement à base d'époxy) qui résistent à la flexion sans se fissurer. Cuisson à 120–150 °C pendant 15 à 30 minutes.
Étape 14 : Profilage (Singulation)
Les circuits individuels sont découpés dans les panneaux de production à l'aide de :
- Découpe au laser: Précision maximale (±50μm), contrainte minimale, privilégiée pour les contours complexes
- Poinçonnage : Solution la plus rapide pour les volumes importants, nécessite un investissement en outillage
- Routage CNC : Flexible, sans outillage requis, vitesse modérée
Étape 15: Test électrique
Tous les circuits sont soumis à des tests de continuité et d'isolation à l'aide de testeurs à sondes volantes ou de bancs de test dédiés. Les circuits ouverts, les courts-circuits et les connexions incorrectes sont identifiés avant l'expédition.
Étape 16 : Contrôle qualité final
L'inspection visuelle et dimensionnelle selon les normes IPC-6013 et IPC-A-600 vérifie :
- Largeur du tracé, espacement et définition des bords
- Alignement et adhésion de la prothèse
- qualité et couverture de la finition de surface
- Tolérances dimensionnelles globales
- Absence de défauts (rayures, contamination, délamination)
Étape 17 : Emballage
Les circuits approuvés sont conditionnés dans des sachets antistatiques contenant un dessiccant et des indicateurs d'humidité, puis scellés pour l'expédition. La conception de l'emballage protège les circuits flexibles des dommages mécaniques pendant le transport.
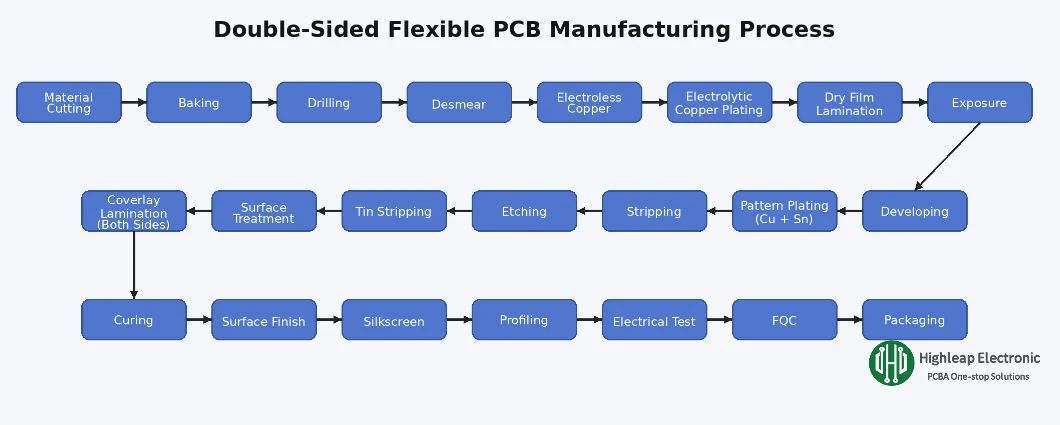
4. Procédé de fabrication de circuits imprimés flexibles double face
Le circuit imprimé flexible double face (FPC) ajoute une seconde couche de cuivre et des trous métallisés (PTH) qui assurent la connexion électrique des deux faces. Cela augmente la densité de routage, mais modifie considérablement le processus de fabrication : le perçage et la métallisation doivent être effectués avant l’impression de la couche externe.
4.1 Flux de processus complet
Découpe des matériaux → Cuisson → Perçage → Ébavurage → Cuivre chimique → Cuivre électrolytique → Stratification à sec → Exposition → Développement → Placage de motifs (Cu + Sn) → Décapage → Gravure → Étamage → Traitement de surface → Stratification de recouvrement (recto-verso) → Polymérisation → Finition de surface → Sérigraphie → Profilage → Tests électriques → Contrôle qualité final → Conditionnement
4.2 Principales différences de processus par rapport à la version unilatérale
Forage pour PTH :
Les circuits imprimés flexibles double face nécessitent des trous métallisés traversants pour assurer la connexion électrique des deux couches de cuivre. Le perçage s'effectue à travers l'ensemble de la structure FCCL : cuivre supérieur + adhésif + PI + adhésif + cuivre inférieur. Le diamètre des trous est généralement de 0.2 à 0.5 mm pour les applications standard, avec des microvias jusqu'à 0.1 mm grâce au perçage laser.
Détacher :
Le perçage génère des dépôts de résine sur les parois du trou, qui doivent être éliminés avant le dépôt de métal. Un décapage chimique (permanganate de potassium) ou un traitement plasma permet d'éliminer la résine et d'exposer un cuivre propre, garantissant ainsi une bonne adhérence du métal. Cette étape est cruciale : un décapage insuffisant entraîne des défauts de métallisation et une mauvaise liaison entre les couches.
Dépôt de cuivre autocatalytique :
Une fine couche d'amorçage de cuivre (généralement de 0.3 à 0.8 µm) est déposée chimiquement sur les parois et les surfaces des trous par un procédé de dépôt autocatalytique. Ceci crée le chemin conducteur initial pour le dépôt électrolytique ultérieur. Le procédé de cuivre autocatalytique comprend les étapes d'activation du catalyseur (à base de palladium), d'accélération et de dépôt du cuivre.
Placage électrolytique au cuivre :
Le dépôt électrolytique permet d'obtenir l'épaisseur de cuivre requise, généralement de 20 à 25 µm dans les trous pour une fiabilité optimale. Les lignes de dépôt continu vertical (VCP) assurent une distribution uniforme du courant et une épaisseur de dépôt constante sur l'ensemble du panneau.
Procédé de placage à motifs :
Après le cuivrage, un film sec est appliqué et exposé pour ne révéler que les zones du circuit imprimé. Un cuivrage supplémentaire augmente l'épaisseur des pistes, suivi d'un étamage ou d'un placage étain-plomb qui sert de protection contre la gravure. Après le retrait du film sec, la gravure élimine le cuivre indésirable tandis que l'étamage protège le circuit imprimé. Enfin, l'étamage révèle les pistes de cuivre.
Couverture double face :
Les surfaces supérieure et inférieure nécessitent un film de protection laminé afin de protéger les circuits des deux côtés. L'alignement entre les ouvertures du film et l'emplacement des pastilles doit être rigoureusement contrôlé des deux côtés.
5. Procédé de fabrication de circuits imprimés flexibles multicouches
Les circuits imprimés flexibles multicouches comportent trois couches conductrices ou plus, permettant une densité de routage plus élevée et des conceptions plus complexes. La principale différence de fabrication réside dans le fait que les couches internes doivent être fabriquées et inspectées séparément avant la stratification, et que le perçage des trous traversants intervient après l'assemblage des couches.
5.1 Flux de processus complet
Traitement de la couche interne :
Découpe du matériau → Cuisson → Lamination à sec → Exposition → Développement → Gravure → Décapage → Inspection AOI → Traitement de surface (oxyde brun)
Laminage:
Alignement des couches → Stratification → Lamination à chaud → Durcissement post-lamination
Traitement de la couche externe :
Perçage (PTH) → Décapage → Cuivre chimique → Cuivre électrolytique → Imagerie de la couche externe → Placage de motifs → Gravure → Stratification de revêtement → Finition de surface → Sérigraphie → Profilage → Tests électriques → Contrôle qualité final → Conditionnement
5.2 Étapes critiques de la couche interne
Imagerie et gravure de la couche interne :
Chaque couche interne est traitée de manière similaire à un circuit imprimé flexible simple face : lamination à sec, exposition, développement, gravure et décapage. La différence cruciale réside dans le fait que les couches internes doivent être exemptes de tout défaut avant la lamination ; les circuits ouverts ou les courts-circuits internes ne peuvent être réparés.
Inspection de la zone d'intérêt :
L'inspection optique automatisée analyse chaque couche interne pour détecter les circuits ouverts, les courts-circuits, les dépassements de largeur de piste et autres défauts avant la lamination. Les panneaux défectueux sont rejetés à ce stade afin d'éviter le gaspillage de matériaux et de temps de traitement sur des cartes irrécupérables.
Traitement de surface (oxyde brun/noir) :
Les couches internes de cuivre subissent un traitement d'oxydation afin de créer une surface de cuivre oxydée et microscopiquement rugueuse, favorisant ainsi l'adhérence de l'adhésif Bondply. Cette étape est cruciale : un traitement d'oxydation insuffisant entraîne un délaminage sous contrainte thermique ou lors de cycles de flexion.
5.3 Processus de laminage
Alignement des calques :
Les couches internes, les feuilles adhésives et les feuilles de cuivre externes sont alignées avec précision à l'aide de broches de repérage ou de systèmes d'alignement optique. La tolérance de repérage typique est de ±75 µm ou mieux ; tout défaut d'alignement provoque des courts-circuits entre les couches ou des ruptures de connexion aux vias.
Layup et Hot Press :
L'empilement aligné est placé dans une presse à laminer et collé sous des profils de température (généralement 180–200 °C en crête), de pression (15–25 kg/cm²) et de temps contrôlés. L'adhésif Bondply s'écoule, remplit les interstices et polymérise pour créer une structure multicouche homogène.
Traitement post-lamination :
Après la stratification, des trous traversants sont percés pour relier toutes les couches. Le processus suivant suit le flux de fabrication des circuits imprimés flexibles double face : décapage, cuivrage chimique, métallisation électrolytique, imagerie de la couche externe et étapes restantes jusqu’au test final.
5.4 Stratification séquentielle pour structures complexes
Pour les conceptions multicouches nécessitant des vias borgnes ou enterrés, une lamination séquentielle est requise :
- Vias enterrés : Raccordez uniquement les couches internes — fabriquées et percées avant la stratification finale
- Vias aveugles : Raccordez la couche extérieure à la couche intérieure — perçage après stratification à profondeur contrôlée ou au laser
Chaque cycle de lamination séquentiel augmente les coûts et les délais, mais permet des interconnexions à plus haute densité impossibles avec une construction traversante standard.
6. Contrôle de la qualité et normes industrielles
La fabrication de circuits imprimés flexibles exige un contrôle qualité systématique, car les matériaux fins et flexibles sont plus sensibles aux variations de processus que les circuits rigides. De multiples points de contrôle tout au long de la production permettent de détecter les défauts avant qu'ils ne deviennent coûteux.
6.1 Points clés d'inspection
| Étape du processus | méthode d'inspection | Défauts détectés |
|---|---|---|
| Matériaux entrants | Mesure visuelle et d'épaisseur | Défauts de matériaux, spécifications erronées |
| Post-gravure (intérieur/extérieur) | AOI | Ouvertures, ventes à découvert, violations de la largeur de trace |
| Post-lamination | Rayon X, coupe transversale (échantillon) | Mauvais alignement des couches, vides, délamination |
| Post-placage | Mesure d'épaisseur, section transversale | Placage insuffisant, cavités dans les trous |
| Post-coverlay | Test visuel de résistance au pelage (échantillon) | Mauvais alignement, bulles, adhérence insuffisante |
| Final | Test électrique, inspection visuelle | Ouvertures, courts-circuits, défauts esthétiques |
6.2 Normes IPC applicables
- IPC-6013 : Spécifications de qualification et de performance des cartes imprimées flexibles/rigides-flexibles — définit les classes 1, 2 et 3 avec des exigences de fiabilité croissantes
- IPC-2223 : Norme de conception sectionnelle pour les cartes imprimées flexibles — directives de conception incluant le rayon de courbure, le routage des pistes et la sélection des matériaux
- IPC-A-600 : Acceptabilité des cartes imprimées — critères d’inspection visuelle pour tous les types de circuits imprimés, y compris les cartes flexibles.
- IPC-4202/4203/4204 : Spécifications des matériaux pour les matériaux de base flexibles, les couvre-couches et les FCCL
- IPC-TM-650 : Méthodes d'essai pour les exigences spécifiques de flexion, y compris les essais de pliage et d'adhérence
6.3 Sélection de classe IPC
| Classe CIB | Application | Utilisation typique |
|---|---|---|
| Classe 1 | Produits électroniques généraux | Appareils grand public, jouets, électronique de base |
| Classe 2 | Électronique de service dédiée | Équipements industriels, télécommunications, automobile |
| Classe 3 | Electronique de haute fiabilité | Implants médicaux, aérospatiale, militaire |
7. Considérations de conception pour la fabricabilité
Les décisions de conception prises dès les premières étapes du développement ont un impact direct sur le rendement, le coût et la fiabilité de la production. Le respect des principes de conception pour la fabrication (DFM) permet d'éviter des reconceptions coûteuses et des retards de production.
7.1 Directives relatives au rayon de courbure
Conformément à la norme IPC-2223, le rayon de courbure minimal dépend du type d'application :
- Flexion dynamique (flexion répétée) : Rayon de courbure minimal ≥ 10 fois l'épaisseur totale du panneau
- Flexion statique (plier pour installer) : Rayon de courbure minimal ≥ 6 fois l'épaisseur totale du panneau
Pour un FPC simple face de 0.15 mm d'épaisseur, cela signifie un rayon minimum de 1.5 mm pour les applications dynamiques ou de 0.9 mm pour une installation statique.
7.2 Routage des traces dans les zones flexibles
- Tracés perpendiculaires à l'axe de courbure lorsque cela est possible
- Utilisez des tracés courbes ; évitez les angles de 90° dans les zones de flexion.
- Ne placez pas de vias, de pastilles ou de trous métallisés dans les zones de courbure.
- Décaler les pistes sur les côtés opposés d'un câble flexible double face (effet de poutre en I) afin de réduire la concentration des contraintes
- Utilisez des polygones hachurés au lieu de coulées de cuivre pleines dans les zones flexibles pour améliorer la flexibilité.
7.3 Sélection du poids en cuivre
Un fil de cuivre plus fin améliore la flexibilité, mais réduit sa capacité de transport de courant. Il faut trouver un équilibre entre ces facteurs :
- 12 μm (⅓ oz) : Flexibilité maximale, pistes fines, faible courant
- 18 μm (½ oz) : Bonne flexibilité, courant modéré — le choix le plus courant
- 35 μm (1 oz) : Capacité de courant standard, flexibilité réduite
- 70 μm (2 oz) : Courant élevé, flexibilité limitée – généralement utilisé uniquement dans les zones rigides
7.4 Application du raidisseur
Les raidisseurs assurent le support mécanique pour le montage des composants ou l'insertion des connecteurs dans les zones désignées :
- FR-4 : Solution économique et courante pour les connecteurs ZIF — épaisseur 0.2–1.6 mm
- Polyimide : Profilés plus fins, meilleure adaptation thermique — épaisseur 0.075–0.225 mm
- Acier inoxydable: Blindage EMI et rigidification combinés – épaisseur 0.1–0.3 mm
- Aluminium: Dissipation thermique + rigidification — épaisseur 0.5–2.0 mm
8. Services de fabrication de circuits imprimés flexibles de Highleap
Highleap Electronics propose une fabrication complète de circuits imprimés flexibles, du prototype à la production en série, avec un contrôle des processus conçu pour garantir une qualité constante pour tous les types de FPC.
- Capacités : Circuits imprimés flexibles (FPC) simple face, double face et multicouches jusqu'à 10 couches ; construction rigide-flexible pour les applications combinées
- Capacité de précision : Espacement minimal des pistes : 50 μm/50 μm pour les motifs haute densité
- Options matérielles: Polyimide (qualités standard et haute performance), LCP pour applications RF, FCCL adhésif et sans adhésif
- Options de finition de surface : ENIG, étamage par immersion, argentage par immersion, OSP selon les exigences de l'application
- Fixation du raidisseur : FR-4, PI, acier inoxydable, aluminium avec placement précis
- Intégration de l'assemblage : Clé en main Assemblage FPC y compris le placement des composants CMS et les tests fonctionnels
8.1 Éléments à inclure dans votre demande de devis
Pour obtenir un devis rapide et précis, veuillez fournir :
- fichiers Gerber (format RS-274X) ou données ODB++
- Dessin de fabrication avec dimensions, tolérances et empilement des couches
- Spécifications du matériau (type PI, poids du cuivre, adhésif/sans adhésif)
- Exigence de finition de surface
- Détails des raidisseurs si nécessaire (matériau, épaisseur, emplacements)
- Quantité (estimations du volume du prototype et de la production)
- Exigence de classe IPC (classe 1, 2 ou 3)
- Exigences particulières en matière de tests ou de documentation
Notre équipe d'ingénieurs examine les propositions et répond en fournissant des prix, des délais de livraison et des recommandations DFM afin de garantir le bon déroulement de votre projet.
Sabrina possède plus de 18 ans d'expérience dans l'industrie des circuits imprimés, avec une solide expertise en ingénierie FAO et en revue de fichiers de circuits imprimés. Elle accompagne les projets de circuits imprimés, du prototype à la production en série, en mettant l'accent sur la fabricabilité et la fiabilité des processus.
Son travail aide les équipes d'ingénierie à réduire les risques de production et à obtenir des résultats de fabrication de circuits imprimés stables et de haute qualité.

messages recommandés
Circuit imprimé pour modem cellulaire : des supports de modules aux cartes PCBA
Je recherche un fabricant pour une carte de circuit imprimé de modem cellulaire ou une solution complète...
Guide de conception et de fabrication de circuits imprimés pour caméras thermiques portables
Le module d'imagerie thermique fait souvent partie d'un appareil portatif...
Fabrication et assemblage de circuits imprimés pour modems USB, dongles LTE/5G et adaptateurs de données
La fabrication et l'assemblage des circuits imprimés pour modems USB impliquent une conception compacte...
Circuit imprimé personnalisé pour casque de moto intelligent connecté.
Un casque de moto intelligent peut combiner un interphone,...
Comment obtenir un devis pour les PCB
Laissez-nous effectuer une analyse DFM/DFA pour vous et nous vous répondrons avec un rapport.
Vous pouvez télécharger vos fichiers en toute sécurité via notre site Web.
Nous avons besoin des informations suivantes afin de vous faire un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
En plus de la fabrication de PCB, nous proposons une gamme complète de services électroniques, notamment la conception de PCB, l'assemblage de circuits imprimés (PCB) et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous fournissons une assistance de bout en bout pour garantir le succès de votre projet. Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toutes les instructions d'assemblage spécifiques. Nous proposons également une analyse DFM/DFA pour optimiser vos conceptions en termes de fabricabilité et d'assemblage, garantissant ainsi un processus de production fluide.