
Règles de conception et de fabrication des circuits imprimés HF

Table des Matières
- Pourquoi la simulation et la fabrication divergent-elles sur les cartes haute fréquence ?
- Conception des lignes de transport d'énergie : Travailler dans les limites de la fabrication
- Conception des transitions de signaux HF : stubs, anti-pads et barrières de masse
- Conception de la gestion thermique contrainte par les propriétés du substrat HF
- Bord de carte, panélisation et segmentation : l’impact RF de la conception mécanique
- Stratégie de masque de soudure pour la zone RF : cuivre nu, masque sélectif ou couverture complète
- Comment Highleap soutient la coordination de la conception et de la fabrication des circuits imprimés haute fréquence
Chaque écart entre votre modèle de simulation et la carte fabriquée a des conséquences radiofréquences (RF). À 2 GHz, ces conséquences sont généralement négligeables. À 24 GHz, une erreur de 0.02 mm dans la largeur des pistes entraîne un décalage d'impédance de 2 Ω, une feuille de cuivre à rugosité standard ajoute 0.3 dB/pouce de perte de conducteur non prévue par votre simulation, et un vernis épargne recouvrant accidentellement une ligne de transmission induit un effet de charge diélectrique qui décale la fréquence de résonance de votre antenne. La réussite de la conception et de la fabrication de circuits imprimés haute fréquence (HF) exige du concepteur qu'il comprenne les contraintes de fabrication et qu'il prenne des décisions qui s'y adaptent. Cet article détaille les points de convergence entre les décisions de conception et les contraintes de fabrication des circuits imprimés haute fréquence , et fournit des conseils pratiques aux ingénieurs RF pour une conception réussie dès la première tentative.

1) Pourquoi la simulation et la fabrication divergent-elles sur les cartes haute fréquence ?
1.1 Les cinq sources de divergence
Tout simulateur électromagnétique suppose une géométrie idéale, sauf configuration contraire explicite. La carte réelle introduit cinq écarts systématiques :
| Source de divergence | Hypothèse de simulation | Fabrication Réalité | Impact typique à 10 GHz |
|---|---|---|---|
| Section transversale de la trace | Flacons | Trapézoïdal (gravure en contre-dépouille) | Décalage d'impédance de 1 à 3 Ω |
| Constante diélectrique | Fiche technique nominale Dk | Variation d'un lot à l'autre ±0.05 | Décalage d'impédance de 1 à 2 Ω |
| Rugosité de la surface du cuivre | conducteur lisse | Rz = 1.5–8.0 µm selon le type de feuille | Perte de conducteur excédentaire de 0.1 à 0.5 dB/pouce |
| Épaisseur diélectrique | Épaisseur nominale du noyau + préimprégné | variation de ±0.025 mm (dépendante du flux de résine) | Décalage d'impédance de 1 à 2 Ω |
| Effet de tissage de verre | diélectrique homogène | Variation périodique de Dk (fibre vs résine) | Ondulation d'impédance périodique de ±0.5 Ω (substrats tissés uniquement) |
Ces cinq sources s'additionnent. Dans le pire des cas, elles peuvent entraîner un écart d'impédance de 5 à 8 Ω par rapport à la valeur cible de simulation, dépassant ainsi facilement la tolérance de ±5 % sur une ligne de 50 Ω. La solution ne réside pas dans des tolérances de fabrication plus strictes (qui augmentent les coûts et réduisent le rendement), mais dans des modèles de simulation mieux calibrés intégrant les données de fabrication réelles de votre fabricant.
1.2 Solution pratique : utilisez les données du fabricant dans votre simulation
Veuillez demander à votre fabricant avant de commencer la mise en page :
- Dk mesuré sur des lots de production récents de votre matériau (non conforme aux spécifications techniques)
- Facteur de gravure pour le poids de cuivre de votre matériau
- Feuille de cuivre Rz pour le type de feuille qu'ils utiliseront
- Épaisseur diélectrique obtenue (mesurée, et non nominale) pour votre âme et votre préimprégné
Saisissez ces valeurs dans votre logiciel de calcul de champ (Polar SI, Ansys HFSS, Simbeor). La largeur de piste recommandée permettra d'obtenir une impédance beaucoup plus proche de la valeur cible dès le premier prototype.
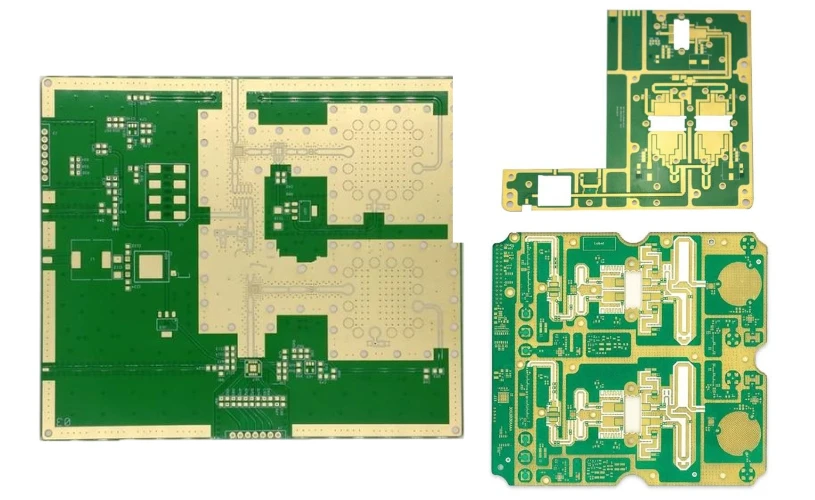
2) Conception des lignes de transport d'énergie : Travailler dans les limites de la fabrication
2.1 Tailles minimales des caractéristiques par processus
| Paramètre | Gravure soustractive standard (1 oz) | Gravure à lignes fines (0.5 oz) | Procédé semi-additif (SAP) |
|---|---|---|---|
| largeur de trace minimale | 0.100 mm (4 mil) | 0.075 mm (3 mil) | 0.030 mm (1.2 mil) |
| Espace minimum | 0.100 mm (4 mil) | 0.075 mm (3 mil) | 0.030 mm (1.2 mil) |
| Tolérance de largeur de piste | ± 0.020 mm | ± 0.015 mm | ± 0.008 mm |
| Facteur de gravure (typique) | 2.5-3.5 | 3.0-4.0 | S/O (additif) |
La plupart des fabrications de circuits imprimés haute fréquence utilisent une gravure soustractive standard ou fine. Prévoyez une marge suffisante pour la largeur de vos pistes : une microbande de 50 Ω de 0.15 mm de largeur sur du cuivre de 1 oz est réalisable, mais ne laisse aucune marge de procédé. Une piste de 0.20 mm de largeur sur du cuivre de 0.5 oz offre une marge plus importante et un meilleur contrôle du facteur de gravure.
2.2 Considérations relatives à la conception des paires différentielles
Les paires différentielles sont doublement sensibles aux variations de gravure, car la largeur des pistes et l'espacement entre les conducteurs changent simultanément. La gravure en sous-coupe rétrécit chaque piste tout en élargissant l'espace entre les conducteurs, ce qui amplifie l'effet sur l'impédance différentielle. Pour une paire différentielle de 100 Ω :
- Gravure en retrait de 0.01 mm par côté → rétrécissement total des pistes de 0.02 mm, élargissement de l'espacement de 0.02 mm → augmentation de l'impédance différentielle d'environ 3 à 5 Ω
- Mesure corrective : prévoir un écart légèrement inférieur à la valeur cible de simulation afin de compenser l’élargissement dû à la gravure. Les données de facteur de gravure fournies par votre fabricant permettent une précompensation précise.
2.3 Éviter les variations de densité optique du tissage de verre (substrats tissés uniquement)
Sur les substrats renforcés par un tissage de verre (FR4, Megtron 6, certaines qualités Isola), la constante diélectrique (Dk) varie périodiquement entre les zones riches en verre et les zones riches en résine. Si une piste étroite est alignée avec le pas du tissage de verre, l'impédance fluctue le long de la piste. Stratégies d'atténuation :
- Faites pivoter le panneau de 5 à 10° par rapport à la direction du tissage de verre (recommandation du fabricant).
- Utiliser un préimprégné de verre étalé (par exemple, Megtron 6 avec traitement d'étalement de verre NE) qui homogénéise le Dk
- Sur les supports non tissés (stratifiés spéciaux à faibles pertes en PTFE, matériaux chargés de céramique), cet effet n'existe pas — un avantage du choix de stratifiés spéciaux à faibles pertes par rapport aux alternatives en fibre de verre tissée.

3) Conception des vias pour les transitions de signaux HF : stubs, anti-pads et barrières de masse
3.1 Exigences relatives à la résonance du stub et au perçage arrière
Sur une carte multicouche, un via traversant crée un stub : le segment inutilisé du tube situé en dessous (ou au-dessus) de la couche de signal cible. Ce stub se comporte comme une ligne de transmission en court-circuit qui résonne à une fréquence déterminée par sa longueur.
- f_résonance ≈ c / (4 × longueur_stub × √Dk_effectif)
- Exemple : stub de 1.2 mm dans un stratifié à faibles pertes en céramique hydrocarbonée (Dk ≈ 3.5) → résonance à ~33 GHz
Si votre fréquence de fonctionnement approche la fréquence de résonance du stub, l'atténuation diminue fortement (> 10 dB). En règle générale : si la longueur du stub est supérieure à λ/10 à votre fréquence de fonctionnement, un perçage arrière est recommandé.
| Fréquence de fonctionnement | λ/10 dans Dk = 3.5 (mm) | Longueur maximale acceptable du moignon | Un perçage arrière est-il nécessaire sur une plaque de 1.6 mm ? |
|---|---|---|---|
| 5 GHz | 3.2 | 3.2 mm | Non (tronc < λ/10) |
| 10 GHz | 1.6 | 1.6 mm | Marginal — dépend de l'emplacement dans la pile |
| 24 GHz | 0.67 | 0.67 mm | Oui, toute via avec un stub > 0.67 mm |
| 77 GHz | 0.21 | 0.21 mm | Oui, même après le forage arrière, il faut simuler un moignon résiduel (±0.1 mm). |
Conséquence pour la conception : tenez compte de la tolérance de profondeur de perçage arrière du fabricant (généralement ±0.1 mm) dans votre simulation. Le moignon résiduel de 0.1 à 0.15 mm après perçage arrière a toujours un impact sur les fréquences radio au-delà de 40 GHz.
3.2 Dimensionnement anti-coussin
Les pastilles de dégagement (trous de dégagement dans les plans de référence autour des pastilles de via) influent sur l'impédance à la transition de la via. Des pastilles de dégagement plus larges augmentent la réduction de la capacité de discontinuité, mais ne doivent pas dépasser le dégagement entre le perçage et le cuivre. Dimensionnez les pastilles de dégagement en fonction de la tolérance de positionnement du perçage du fabricant (généralement ±0.05 mm) majorée d'une marge de dégagement minimale (0.10 mm), et non à partir des valeurs par défaut génériques des plans de fabrication.
3.3 Clôture au sol pour la suppression du mode
Dans les structures stripline ou CPW, les vias de signal nécessitent des vias de masse périphériques pour supprimer les modes de plaque parallèle. L'espacement maximal entre ces vias de masse ne doit pas dépasser λ/10 à la fréquence de fonctionnement la plus élevée. À 28 GHz avec un matériau Dk = 3.5, cela correspond à un espacement ≤ 0.57 mm. Il est recommandé de vérifier auprès du fabricant que cet espacement est réalisable compte tenu de la précision de perçage et du dégagement minimal entre vias.
4) Conception de la gestion thermique contrainte par les propriétés du substrat HF
4.1 Conductivité thermique des matériaux HF
Les substrats HF ont une conductivité thermique nettement inférieure à celle des métaux ou même des substrats céramiques :
- stratifié à faibles pertes en céramique hydrocarbonée : 0.62 W/m·K
- un stratifié à faibles pertes à base de PTFE : 0.20 W/m·K
- FR4 : 0.30 W/m·K
- Aluminium (à titre de comparaison) : 205 W/m·K
Pour les amplificateurs RF haute puissance (amplificateurs de puissance GaN, MMIC GaAs), le substrat constitue un facteur limitant la dissipation thermique. Les réseaux de vias thermiques situés sous le composant assurent le principal chemin de conduction à travers le substrat vers un plan de cuivre interne ou une pastille inférieure exposée.
4.2 Contraintes thermiques des vias en PTFE
La conception des vias thermiques sur les substrats en PTFE est plus contrainte que sur les substrats en FR4 :
- Limite du rapport d'aspect : Le placage de vias en PTFE est fiable jusqu'à un rapport d'aspect (profondeur : diamètre) d'environ 8:1 avec un décapage plasma. Une carte de 1.6 mm d'épaisseur nécessite un diamètre de via minimal de 0.2 mm.
- Argumentaire de via à via : Les matrices de vias thermiques utilisent généralement un pas de 0.6 à 1.0 mm. En dessous de 0.5 mm de pas, les erreurs d'alignement des perçages risquent de provoquer des courts-circuits entre vias.
- Rempli vs. non rempli : Les vias remplis de cuivre offrent de meilleures performances thermiques que les vias métallisés, mais leur coût est plus élevé. Vérifiez auprès du fabricant si les vias remplis de cuivre sont disponibles sur votre substrat HF.
4.3 Équilibrage du cuivre pour le contrôle du gauchissement
Une répartition asymétrique du cuivre provoque une déformation de la carte lors de la stratification et du refusion. Les cartes HF sont particulièrement sujettes à la déformation car les couches spéciales à faibles pertes et les couches FR4 ont des coefficients de dilatation thermique différents ; la carte tend donc à se courber différemment de chaque côté. Mesures de conception :
- Correspondance de la surface de cuivre sur les couches supérieure et inférieure à 15 % près.
- Ajoutez du cuivre factice (remplissage de cuivre fictif) sur les couches présentant une surface de cuivre réduite.
- Veillez à ce que les couches internes soient construites symétriquement (même matériau et même poids de cuivre au-dessus et en dessous de la ligne centrale).
Le fabricant peut examiner votre équilibre en cuivre et recommander des schémas de vol spécifiques lors de l'examen DFM.
5) Bord de carte, panélisation et segmentation : l’impact RF de la conception mécanique
5.1 Dégagement entre la piste et le bord sur le PTFE
Les substrats en PTFE et en céramique sont plus fragiles que le FR4. Lors de la découpe des circuits imprimés (routage ou rainurage en V), l'écaillage des bords se propage plus profondément dans le circuit. Si une piste critique pour l'impédance passe près du bord du circuit, l'écaillage peut l'endommager ou modifier l'interface diélectrique, ce qui entraîne un changement d'impédance.
Recommandations minimales de dégagement entre la piste et le bord :
- FR4 : 0.25 mm (standard)
- stratifié à faibles pertes en céramique hydrocarbonée / stratifié à faibles pertes en céramique hydrocarbonée : 0.50 mm
- stratifié à faibles pertes à base de PTFE / PTFE pur : 0.75 mm
5.2 V-Score vs. Routage par onglets
Le rainurage en V crée une rainure le long du bord de la carte, permettant une séparation par encliquetage après assemblage. Le routage des languettes utilise des rainures fraisées avec des languettes détachables. Pour les cartes HF :
- Score V convient lorsque le bord de la carte ne porte pas de pistes RF et que le substrat n'est pas en PTFE pur (le rainurage en V sur le PTFE peut provoquer un délaminage).
- Routage des onglets Cette technique est préférable lorsque les bords de la carte supportent des éléments d'antenne ou des lignes de transmission, ou lorsque le substrat est à base de PTFE. L'emplacement des languettes doit éviter les zones sensibles aux radiofréquences.
5.3 Panélisation et uniformité d'impédance
Les cartes situées en bordure de panneau subissent des vitesses de gravure et des pressions de stratification légèrement différentes de celles des cartes situées au centre du panneau. Pour les cartes haute fréquence à tolérances serrées, le fabricant doit placer des échantillons d'impédance en bordure et au centre du panneau afin de vérifier l'uniformité de l'impédance. L'optimisation de l'agencement des panneaux doit prendre en compte l'uniformité de l'impédance, et non pas seulement le nombre maximal de cartes par panneau.
6) Stratégie de masque de soudure pour la zone RF : cuivre nu, masque sélectif ou couverture complète
6.1 Trois options et leurs compromis RF
| de Marketing | Impact RF | Impact de l'assemblage | Application recommandée |
|---|---|---|---|
| Pas de masque de soudure (carte entièrement nue) | Absence de charge diélectrique ; pertes minimales | Risque de pontage de soudure ; absence de barrages de soudure | Cartes RF simples avec peu de composants |
| Masque de soudure sélectif (masque uniquement sur les pastilles/zones non RF) | Les pistes RF restent intactes ; les pastilles sont protégées. | Bonne maîtrise de la soudure dans les zones des composants | La plupart des cartes HF comportent des sections RF et numériques mixtes. |
| Couverture complète du masque de soudure | Décalage d'impédance + augmentation des pertes au-dessus de 6 GHz | Assemblage standard ; aucun risque de pont de soudure | Conceptions inférieures à 6 GHz où l'impact du masque est tolérable |
Pour la plupart des circuits HF au-dessus de 6 GHz, l'application d'un vernis épargne sélectif est la méthode standard. Définissez dans vos fichiers Gerber des zones d'exclusion pour le vernis épargne couvrant toutes les lignes de transmission RF, les éléments d'antenne et les pastilles RF, avec un dégagement d'au moins 0.1 mm autour des bords des pistes.
7) Comment Highleap soutient la coordination de la conception et de la fabrication des circuits imprimés haute fréquence
Highleap Electronics assure la coordination conception-fabrication décrite tout au long de cet article :
- Données de traitement pour la simulation : Les données mesurées de Dk/Df, des facteurs de gravure, de la rugosité du cuivre (Rz) et de l'épaisseur du diélectrique sont fournies aux équipes de conception pour une modélisation précise de l'impédance et des pertes.
- Capacité de perçage arrière : Tolérance de profondeur de ±0.1 mm, validée par coupe transversale sur chaque lot de production
- DFM spécifique HF : Évaluation des vias de raccordement, optimisation des zones anti-remplissage, vérification de la densité des vias de masse, examen de la zone d'exclusion du masque de soudure, et finition de surface recommandation pour les performances RF
- Co-conception de Stackup : Développement collaboratif de l'empilement à l'aide d'un solveur de champs avec des entrées validées en production, disponibles avant le début de la mise en page
- Prototypage intégré : Prototypage rapide avec un rapport complet sur l'impédance et les pertes d'insertion pour valider la corrélation entre la simulation et la fabrication
- Coordination de l'assemblage : Être bénévole Assemblage SMT avec des profils de refusion spécifiques au substrat HF, éliminant la manipulation inter-installations des traces RF exposées

messages recommandés
Services d'assemblage de circuits imprimés haute fréquence
Highleap Electronics propose des services d'assemblage de circuits imprimés haute fréquence...
Fabricant d'assemblages de circuits imprimés clé en main
Highleap Electronics est une entreprise d'assemblage de circuits imprimés clés en main...

Fabricant d'assemblage de circuits imprimés en Chine
Highleap Electronics est un fabricant d'assemblages de circuits imprimés situé à...

Assemblage de cartes de circuits imprimés pour commutateurs réseau : tests Ethernet, PoE et ports
L'assemblage de cartes de circuits imprimés pour commutateurs réseau chez Highleap Electronics apporte...
Comment obtenir un devis pour les PCB
Laissez-nous effectuer une analyse DFM/DFA pour vous et nous vous répondrons avec un rapport.
Vous pouvez télécharger vos fichiers en toute sécurité via notre site Web.
Nous avons besoin des informations suivantes afin de vous faire un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation