
Fabrication de circuits imprimés IT-601G pour cartes multicouches et HDI
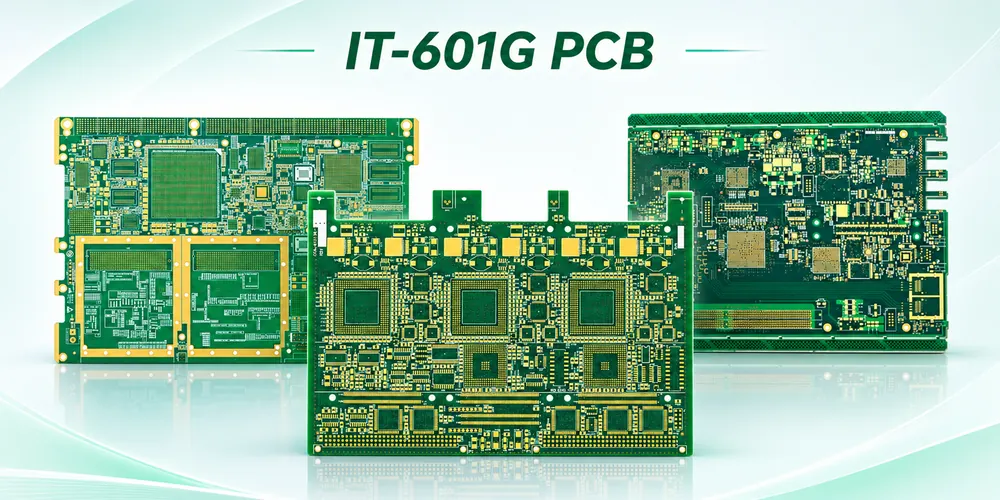
Illustration du routage dense d'un circuit imprimé pour une configuration HDI.
ITEQ IT-601G est un système de matériaux sans halogène à haute Tg destiné aux circuits imprimés HDI avancés nécessitant une faible dilatation en épaisseur et de faibles pertes diélectriques. La fiche technique spécifique à cette nuance indique une dilatation de 1.1 % selon l'axe Z entre 50 °C et 260 °C. Elle mentionne également une Tg de 230 °C (mesurée par DMA) et de 210 °C (mesurée par TMA). Pour les microvias empilées, la décision de mise sur le marché dépend de la construction et des caractéristiques de la séquence d'interconnexion.
Résoudre les valeurs IT-601G contradictoires avant la simulation
Les fiches techniques en ligne peuvent indiquer des valeurs de Dk et Df à 10 GHz de 3.5 et 0.0060 respectivement pour une teneur en résine de 50 %, ou mentionner 230 °C comme résultat d'analyse thermomécanique (TMA). Pour le modèle et les spécifications d'achat, veuillez consigner ensemble la nuance, le numéro de document, la révision, la teneur en résine, la fréquence et la méthode d'analyse. La fiche technique ITEQ IT-601G W-CTE-1002-64D, rév. 1.0-26, décrit les résultats d'essais suivants. Ne pas harmoniser les données provenant de sources différentes en calculant la moyenne des valeurs ou en déplaçant les valeurs de Dk et Df d'une ligne à l'autre.
| Propriétés | Résultat rapporté | Méthode ou construction |
|---|---|---|
| Dk/Df à 1 GHz | 3.5/0.0055 | Teneur en résine : 70 % ; IPC-TM-650 2.5.5.9 |
| Dk/Df à 10 GHz | 3.28/0.0064 | Teneur en résine : 70 % ; IPC-TM-650 2.5.5.13 |
| Tg | 230 °C DMA ; 210 °C TMA | IPC-TM-650 2.4.24.4 et 2.4.24, respectivement |
| extension de l'axe Z | 1.1 % de 50 °C à 260 °C | IPC-TM-650 2.4.24 ; échantillon stratifié |
| Td / T260 / T288 | 420 °C / > 60 min / > 60 min | Td à 5 % de perte de masse ; temps T mesurés séparément |
Utilisez les fiches techniques IT-601GTC et IT-601GBS pour identifier le stratifié cuivré et le préimprégné dans la fiche matériau. Pour un modèle d'impédance ou de pertes, demandez les données d'entrée spécifiques à la construction concernant le type de verre, le diélectrique pressé et la feuille de cuivre. Conservez le modèle et l'échantillon de la même révision. Une valeur de 70 % de résine indiquée dans la fiche technique peut être valide, mais ne pas correspondre à une couche de construction différente.
Planifiez les éléments de preuve avant que chaque lamination ne masque une interface
L'expansion selon l'axe Z, telle que rapportée pour l'IT-601G, est utile pour le criblage des interconnexions verticales soumises à des variations de température. Cependant, dans une colonne de vias empilés, chaque connexion en cuivre dépend de sa propre géométrie, de la préparation de la cible et du métallisation. Un stratifié à faible dilatation ne garantit pas l'ouverture d'une interface fragile. Une transition décalée permet, au détriment de la surface de routage, d'éviter de placer le via suivant directement sur le via précédemment rempli. Avant d'opter pour une colonne empilée, vérifiez que le boîtier supporte cette configuration.
Revue hypothétique d'un processus 2+N+2. Dans cet exemple, deux couches d'empilement sont ajoutées symétriquement de part et d'autre d'une structure multicouche centrale. Certains signaux transitent par un via enterré au centre, puis par deux microvias laser sur un côté. Les points de contrôle ci-dessous décrivent les éléments à valider pour cet exemple ; ils ne constituent ni une affirmation concernant une ligne de production Highleap, ni un guide de processus universel.
| Étape de construction | Risque de fermeture | Éléments à définir avec le fabricant |
|---|---|---|
| sous-ensemble central | Les défauts de terrain ou les cavités enterrées deviennent difficiles à isoler après accumulation. | Enregistrez les couches internes et définissez des contrôles représentatifs de la portée enterrée, du plaquage et de tout remblai requis avant le recouvrement. |
| Première paire de construction | Mauvais contact avec la cible, remplissage incomplet ou surface de remplissage en retrait sous le via suivant. | Convenir de l'épaisseur locale pressée, de la prise en charge du coussinet, du profil de remplissage et de l'inspection de planéité aux endroits qui représentent le prochain débarquement. |
| Deuxième paire de construction | Mauvais alignement ou interfaces en cuivre fragiles au sein du chemin empilé. | Représenter la géométrie de l'empilement de la section et définir un coupon de continuité avec chaque interface incluse dans le chemin mesuré. |
| Qualification et libération | Ouvertures intermittentes lors des variations de température ; erreurs d'intégration aux endroits à pas fin. | Convenir de la surveillance de l'exposition thermique et de la résistance, du test du réseau de la carte et de l'inspection des zones de contact/de l'assemblage finis comme exigences distinctes. |
Un coupon électrique qui contourne la pile la plus longue ou la plus exigeante ne répond pas à la bonne question. Il est essentiel de préserver l'identité du panneau ou du coupon lors des essais de contrainte et de sectionnement afin de pouvoir comparer les zones de défaillance à la géométrie. Une section à température ambiante peut paraître acceptable sur le plan échantillonné, même si une interface ne s'ouvre qu'à chaud. Pour la stratification séquentielle , il convient de déterminer quelles observations doivent être effectuées pendant la fabrication et lesquelles peuvent être réalisées sur la structure finale. L' index des méthodes de l'IPC-TM-650 fournit des références d'essais ; utilisez la méthode, les conditions et les limites spécifiées pour le programme concerné.
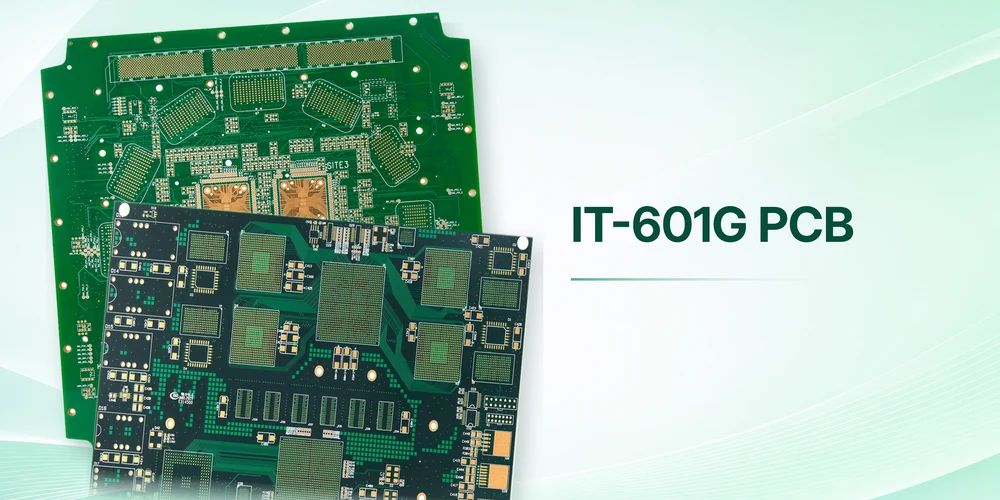
Illustration d'un circuit imprimé HDI. Cette illustration ne garantit ni la construction ni la fiabilité des interconnexions enterrées.
Mettre les modifications apportées aux feuilles de cuivre sous contrôle de révision
La fiche ITEQ répertorie les films RTF et RTF2 à profil bas de 18 µm et le film HTE à profil standard de 18 µm, avec des résultats de résistance au pelage distincts. Il ne s'agit pas de spécifications de rugosité. Deux films de même épaisseur peuvent présenter des traitements d'adhérence et des pertes de conduction différents. Pour les couches sensibles aux pertes, spécifiez le film autorisé et les informations de surface requises par le modèle. Veillez à ce que l'éprouvette de test soit de la même structure de couche que les pistes routées.
Le remplacement d'une feuille ou d'un préimprégné peut modifier plusieurs paramètres. Le nouveau procédé de collage peut altérer l'espacement diélectrique final et la profondeur de gravure laser, tandis qu'un nouveau traitement de la feuille peut modifier les pertes électriques sans incidence majeure sur l'impédance TDR. Les substitutions proposées doivent être consignées en fonction de quatre éléments : l'épaisseur pressée, la géométrie des zones de contact et de remplissage, les valeurs d'impédance et de pertes, ainsi que les preuves de qualification. En cas de modification, il convient d'identifier l'exigence à démontrer à nouveau. Cette approche permet de lier le contrôle de l'impédance au processus de fabrication, au lieu de considérer ces deux éléments comme des validations de plans indépendantes.
FABRICATION ET ASSEMBLAGE DE CIRCUITS IMPRIMÉS
Vous prévoyez de réaliser un montage de circuit imprimé IT-601G ?
Highleap peut examiner ensemble les exigences de construction et d'assemblage de la carte.
Inclure le plan des vias, la séquence de stratification et les exigences de qualification pour les interfaces enterrées.
Libérez la pile HDI et l'assemblage ensemble
Les mémoires, les SiP et autres composants compacts peuvent imposer l'utilisation de vias dans les pastilles et limiter la coplanarité entre la carte et le boîtier. Il est essentiel de convenir de la finition des pastilles et de l'alignement du vernis épargne, et de vérifier que les plans validés traitent du remplissage, du recouvrement et de la planéité des vias lorsque les joints de soudure sont situés au-dessus de ces derniers. La manipulation des panneaux doit être intégrée à la revue d'assemblage. L'inspection par rayons X peut faciliter le contrôle des joints de soudure invisibles ; des échantillons et des sections de carte nue restent nécessaires lorsque le plan d'acceptation exige une preuve de l'intégrité des interconnexions enterrées.
Pour obtenir un devis de fabrication et d'assemblage de carte (PCBA) pour l'IT-601G , veuillez fournir la révision des matériaux contrôlés, les schémas de noyau et de préimprégné, les plans de traversée et d'empilement des vias, les spécifications des feuilles métalliques et des composants électriques, ainsi que les exigences d'acceptation des échantillons. Joignez à ces fichiers les empreintes du boîtier, la nomenclature, le fichier de placement et le plan d'assemblage. Highleap Electronics pourra ainsi examiner l'approvisionnement en matériaux, la séquence d'assemblage et le périmètre du contrôle du premier article pour un lot de production donné.
À propos de l’auteur
Charles L.
Ingénieur en conception et fabrication de circuits imprimés chez Highleap Electronics
Charles possède plus de 10 ans d'expérience en ingénierie FAO de circuits imprimés et en fabrication électronique. Il est spécialisé dans la vérification des fichiers de circuits imprimés, l'analyse DFM et la préparation à la production de cartes multicouches, HDI, RF et haute vitesse. Maîtrisant Genesis, InCAM et CAM350, il garantit des données précises, des processus stables et un rendement de production élevé.
Chez Highleap Electronics, il se concentre sur l'optimisation des processus et l'évaluation de la fabricabilité afin d'aider les clients à réduire les risques, à raccourcir les délais et à obtenir des résultats de production fiables.

messages recommandés
Fabrication et assemblage de circuits imprimés pour claviers mécaniques FPGA
Figure 1. Clavier de référence assemblé. Il s'agit d'un...
Cartes de circuits imprimés automobiles IT-858G pour la commande de puissance à cuivre épais
Applications des circuits imprimés IT-858G dans l'électronique automobile et...
Carte de circuit imprimé IT-958G pour serveurs et fonds de panier haute vitesse
Exemples de circuits imprimés multicouches IT-958G pour serveurs et applications haut débit...
Carte de circuit imprimé IT-968GSE pour réseaux haut débit
Illustration du circuit imprimé IT-968GSE pour commutateur à très faibles pertes et...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Outre la fabrication de circuits imprimés, nous proposons une gamme complète de services électroniques, incluant la conception de circuits imprimés, l'assemblage de cartes de circuits imprimés et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous vous offrons un accompagnement complet pour garantir la réussite de votre projet.
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.