
Panélisation des circuits imprimés pour la production en série : coût et rendement
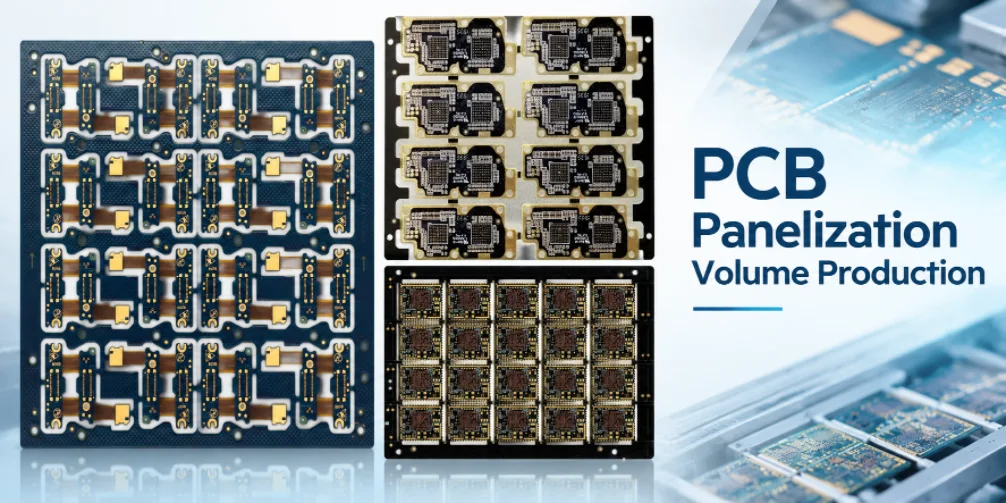
Un panneau de fabrication pouvant contenir davantage de cartes n'est pas forcément le plus économique. Si son exposition aux défauts, son temps d'inspection ou ses pertes lors de l'assemblage en aval sont plus élevés, son coût par carte acceptée peut s'avérer plus important, même si le coût nominal par panneau est inférieur.
Cette analyse de la panélisation des circuits imprimés pour la production en série compare différentes configurations en s'appuyant sur un critère commun : la livraison effective de circuits conformes aux règles d'acceptation convenues. Un modèle de coûts hypothétique détaillé démontre pourquoi le prix du panneau et l'utilisation de la surface géométrique ne suffisent pas à eux seuls.
Pour la terminologie relative à l'agencement, commencez par les principes fondamentaux de la panélisation des circuits imprimés . Les chiffres ci-dessous sont des hypothèses de modélisation et non des rendements d'exploitation Highleap ni des prix garantis ; remplacez-les par des données de production réelles avant de choisir un agencement.
Table des matières
- Panneaux de fabrication séparés, matrices CMS et unités de livraison
- Calculer le coût par circuit accepté
- Vérifier le débit et l'adéquation de l'équipement
- Figer un panneau reproductible pour les productions en série
- Utiliser les mêmes critères de coût et d'acceptation pour les deux fournisseurs
- Demander une évaluation par un panel de volume
PANNAGE DE CIRCUIT IMPRIMÉ DE VOLUME
Examinez le coût de votre panneau de production ?
Veuillez nous communiquer les dimensions de la carte, le schéma du panneau, le volume de production, les exigences d'assemblage et l'objectif d'unités acceptées afin d'obtenir un devis comparable.
Demander un devis pour une commande de circuits imprimés en grande quantité →Panneaux de fabrication séparés, matrices CMS et unités de livraison
Un panneau de fabrication correspond à la zone du substrat traitée lors de la fabrication des circuits imprimés. Il peut contenir plusieurs matrices client, des marges de traitement, des échantillons de test ou des éléments d'outillage ; son agencement est souvent contraint par l'équipement du fabricant. Une matrice d'assemblage CMS est ce que la ligne de placement ou le gabarit manipule, généralement avec des rails, des repères et un plan de positionnement fixe (X x Y). Une unité de livraison peut être une matrice, un carton de composants individuels ou un lot d'achat. La confusion entre ces trois niveaux rend impossible l'évaluation objective d'un prix par panneau.
| Questionne toi | Panneau de travail de fabrication | matrice d'assemblage SMT | Unité de livraison |
|---|---|---|---|
| Objectif principal | Utiliser un procédé de fabrication qualifié et un espacement des panneaux adapté | Convoyage, impression, placement, refusion et inspection stables | Fournir les produits convenus et acceptés |
| mesure de capacité | Pièces par feuille de fabrication | Circuits par matrice d'assemblage | Circuits ou kits acceptés par ligne de commande |
| Risques typiques | Déchets de matériaux, chutes de panneaux, rendement du processus | Rigidité, accessibilité des composants, contrainte du panneau | Litiges relatifs à la quantité, à l'emballage et à la position des rejets |
| Doit être contrôlé par | Approbation du fabricant et de la conception, le cas échéant | Approbation OEM/EMS/fabricant | Contrat acheteur-fournisseur |
Pour les cartes de très petite taille dont la conception des bords ou des composants CMS détermine le style de la matrice, commencez par définir les contraintes de base de l'agencement en suivant la procédure de panélisation des petits circuits imprimés . La méthode d'optimisation présentée ici suppose que les matrices candidates ont déjà passé les vérifications initiales de conception et de faisabilité des équipements.
Calculer le coût par circuit accepté
Un fournisseur peut proposer un prix inférieur par panneau fonctionnel pour une configuration à forte imbrication. Cela ne garantit pas un coût de fabrication du circuit imprimé inférieur. Il convient au minimum de calculer le coût prévisionnel par circuit validé pour chaque alternative admissible. Au stade de la fabrication, une équation de planification simplifiée s'applique :
Coût de fabrication estimé par circuit accepté = coût total du panneau de fabrication concerné ÷ nombre de circuits acceptés attendus de ces panneaux.
Pour un modèle stable par panneau : coût par circuit accepté ≈ coût par panneau ÷ (nombre de circuits par panneau × taux d’acceptation attendu par circuit). Il s’agit d’une approximation de planification moyenne ; elle suppose que le taux d’acceptation peut être appliqué aux positions des circuits et que les coûts des pièces mises au rebut sont correctement représentés. Elle ne modélise pas les défaillances corrélées de panneaux entiers, les politiques de réparation, les restrictions liées aux matrices incomplètes ni les rebuts dus à des révisions mixtes. Ces effets doivent être analysés séparément.
Une comparaison hypothétique complète
Prenons l'exemple de deux configurations déjà réalisables pour une révision de circuit imprimé déjà publiée. Tous les montants et taux d'acceptation ci-dessous sont des données d'entrée de modélisation illustratives, et non des prix, des affirmations de rendement ou des capacités de processus de Highleap.
| Entrée du modèle | Option A | Option B |
|---|---|---|
| Circuits finis par panneau traité | 12 | 18 |
| Coût lié à la fabrication par panneau traité | $84 | $132 |
| Fraction moyenne de circuit accepté supposée | 97 % | 94 % |
| Nombre de circuits acceptés par panneau | 11.64 | 16.92 |
| Coût estimé par circuit accepté | $7.22 | $7.80 |
| Coût pour 25 000 circuits acceptés (modèle variable uniquement) | À propos de 180,412 | À propos de 195,035 |
L'option B intègre davantage de circuits dans un seul panneau, mais engendre un coût modélisé plus élevé par circuit accepté : 132 $ ÷ (18 × 0.94) ≈ 7.80 $ contre 84 $ ÷ (12 × 0.97) ≈ 7.22 $. Pour une quantité planifiée de 25 000 panneaux, cette différence est significative. Cela ne prouve pas que tous les panneaux à 18 circuits sont moins performants. Cela démontre plutôt pourquoi le nombre d'unités à lui seul est un critère d'achat insuffisant.
Test de sensibilité : qu’est-ce qui rendrait l’option B compétitive ?
Utilisons le coût modélisé par circuit accepté de l'option A, soit environ 7.216 $, comme objectif. Avec un coût de panneau de 132 $ et 18 positions, l'option B exigerait un taux d'acceptation d'environ 132 $ ÷ (18 × 7.216 $) = 101.6 % . Ceci est impossible avec ces coûts supposés. Par conséquent, pour que l'option B soit aussi performante que l'option A, au moins une hypothèse du modèle doit être modifiée : soit le coût de son panneau doit diminuer, soit le nombre de circuits doit augmenter, soit les coûts/le taux d'acceptation de l'option A doivent se dégrader. Augmenter le taux d'acceptation de l'option B de 94 % à 100 % donne 132 $ ÷ 18 = 7.33 $ par carte acceptée, ce qui reste supérieur aux 7.22 $ supposés pour l'option A.
Ce type d'analyse de sensibilité transforme des expressions vagues telles que « améliorer le rendement » en un seuil de décision concret. Toutefois, la seule comparaison des coûts de fabrication est insuffisante si la matrice subit également des opérations de montage en surface (SMT) ou des tests.
Inclure le rendement d'assemblage et les autres pertes en aval
La décision finale de production peut nécessiter la prise en compte de la fabrication, de l'assemblage, des tests, du dépanelage, de l'emballage et des coûts non récurrents. Un modèle plus large est le suivant :
Coût total par produit accepté expédié = (fabrication + assemblage + test + retouches/rebuts approuvés + dépanelage + emballage + amortissement de la mise en place) ÷ produits acceptés expédiés.
Évitez de comptabiliser deux fois les rebuts déjà inclus dans le prix de livraison indiqué par le fournisseur. Si le prix du fournisseur est calculé par carte acceptée, son rendement de fabrication interne peut déjà être pris en compte. Si l'acheteur élabore un modèle interne ascendant, utilisez l'étape de coût et le dénominateur appropriés pour chaque opération.
Un deuxième calcul illustratif : répartition de la configuration
Supposons qu'un panneau nécessite un dispositif d'installation unique de 400 $ et l'autre un dispositif de 1 000 $. Le coût nominal d'installation par unité acceptée est de 0.80 $ pour 500 unités contre 2.00 $ pour l'autre. Pour 25 000 unités, il passe à 0.016 $ contre 0.040 $. Une commande pilote peut donc privilégier un panneau différent de celui d'un programme de production récurrent stable, à condition que la qualification du nouveau panneau, la programmation de la machine et les éventuelles modifications de processus soient également prises en compte.
Une demande de devis se limitant à solliciter « le meilleur prix pour un panneau » ne permet pas de révéler ces compromis. Il convient de demander séparément les coûts d'outillage et de développement, le nombre de circuits acceptés chiffrés ainsi que les conditions de test et de livraison.
Tenir compte du rejet au niveau du panel
Tous les défauts n'affectent pas un circuit indépendamment. Un court-circuit localisé peut entraîner la mise hors service d'une position sur la carte. Un problème de métallisation, de lamination ou de manipulation peut compromettre plusieurs positions, voire un panneau entier. Un problème de pochoir, de montage ou de four CMS peut affecter une matrice assemblée. Par conséquent, considérer chaque défaillance comme un événement aléatoire indépendant de 3 % ou 6 % peut sous-estimer les pertes corrélées.
Demandez au fabricant de faire la distinction entre les rejets par position et les rejets au niveau du panneau . Prenons l'exemple d'une baie de 18 modules où un défaut au niveau du panneau rend les 18 positions inutilisables : la perte attendue pour un seul circuit défectueux est bien supérieure à celle d'un circuit isolé défectueux. Certains acheteurs interdisent également l'expédition d'une baie comportant des positions marquées ou manquantes ; dans ce cas, l'unité de livraison acceptée peut être la baie complète en bon état , et non des circuits individuels fonctionnels. Votre dénominateur et votre politique de reprise/remplacement doivent correspondre au bon de commande.
Pour la terminologie d'achat, le guide de livraison et de panélisation des ensembles de PCB explique pourquoi « 100 matrices » ne peuvent pas être automatiquement assimilées à « 1 800 cartes fonctionnelles ».
Questions de qualité ayant une incidence sur l'économie des panels
- Le fournisseur peut-il livrer un ensemble comportant une pièce défectueuse ? Dans le cas contraire, comment sa valeur est-elle prise en compte ?
- Est-il possible de retirer une carte défectueuse et d'en expédier une autre en bon état séparément, ou le système doit-il rester complet ?
- À quelle étape les circuits sont-ils testés électriquement, et comment les anomalies de fonctionnement sont-elles consignées ?
- Les zones de coupons et de contrôle des processus sont-elles incluses dans la quantité de panneaux indiquée ?
- La marge de rebut est-elle déjà incluse dans le prix du carton accepté, ou est-elle présentée comme une provision distincte ?
- Le dépanelage génère-t-il des rebuts supplémentaires, et à qui incombent ces pertes ?
Il n'existe pas de réponse unique pour tous les programmes de production. Le contrat doit définir précisément quelle unité est conforme et quel fournisseur en apporte la preuve.
Vérifier le débit et l'adéquation de l'équipement
Un grand nombre de circuits par matrice peut réduire le nombre d'opérations de chargement, à condition que la matrice reste compatible avec l'équipement. La largeur du convoyeur, le support du four, la rigidité du pochoir, la course de positionnement, le champ de vision de l'AOI, la capacité du banc de test et le cycle de dépanelage peuvent réagir différemment aux matrices plus grandes. Un panneau plus grand peut également nécessiter davantage d'outils de manutention ou un emballage spécial.
Une revue de production doit porter sur les informations relatives à la machine, et non se limiter à un dessin technique. À l'étape de fabrication des circuits imprimés, il convient d'évaluer le format des panneaux, le programme de perçage et de routage, ainsi que la distribution et le repérage du cuivre. À l'étape d'assemblage, il faut évaluer le débit d'impression et de placement des pochoirs, la compatibilité avec le refusion, ainsi que l'accès pour l'inspection et les retouches. Lors de l'expédition, il faut déterminer si l'unité acceptée est un panneau ou un composant individuel, et identifier l'étape de retrait des rails.
Les contraintes plus générales de la panélisation SMT constituent un contexte utile. Une comparaison de coûts pertinente prend en compte les hypothèses propres à chaque ligne de production, plutôt que d'affirmer que chaque carte supplémentaire par baie augmente la production horaire du même pourcentage.
Comparer les options de production en série : Indiquer le volume cible, les candidats au panel, la base de coûts et les exigences relatives aux panels acceptés.
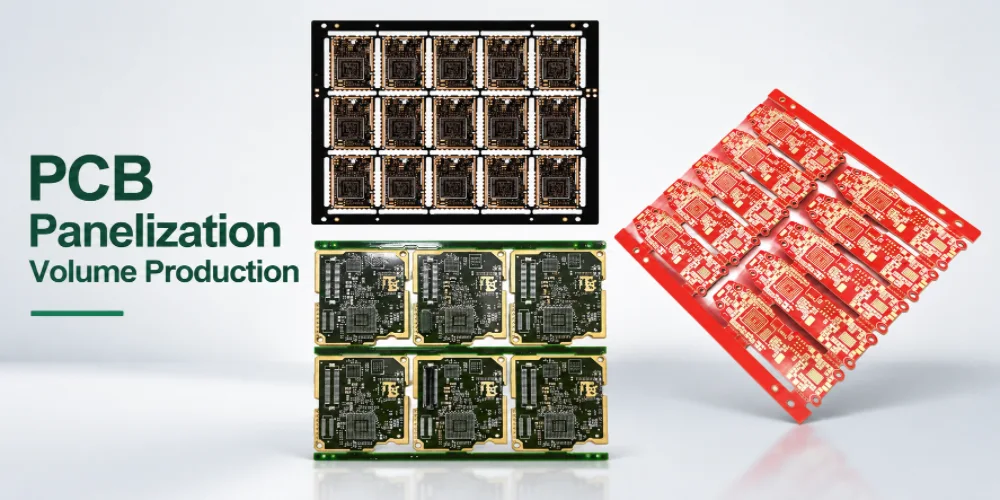
Schémas de circuits imprimés avec différents nombres de circuits pour la production en série
Figer un panneau reproductible pour les productions en série
Un panneau prototype prouve la faisabilité de la fabrication et de la manipulation de certaines cartes. Il ne garantit cependant pas la stabilité de la production en série. Lors de la mise en place d'une chaîne de production, l'orientation, la structure des rails, la position des languettes, les échantillons de contrôle et l'échantillonnage d'inspection doivent être considérés comme un ensemble de processus de fabrication maîtrisé.
séquence de publication et de qualification
- Geler la révision du circuit imprimé du produit. Assurez-vous que les deux options de panneaux utilisent la même configuration approuvée, la même finition, les mêmes trous et le même contour critique.
- Documenter séparément les plans de fabrication et d'assemblage des panneaux où le format de fabrication diffère de la gamme de produits destinés aux clients.
- Valider la gestion de l'assemblage. Vérifier le convoyeur, les dispositifs de fixation, le support du pochoir, l'orientation du panneau, l'accessibilité du dépanelage et les dégagements de l'équipement.
- Définir la preuve de premier article. Mesurer les caractéristiques critiques du contour/des bords, vérifier le nombre de circuits acceptés et examiner les défauts après l'étape de séparation prévue.
- Mener un projet pilote significatif. Enregistrez le rendement réel du processus, le temps de retouche, les défaillances des panneaux et la manutention par matrice plutôt que de vous fier uniquement à un minimum d'usine supposé.
- Recalculez le coût. Remplacez les estimations par des données qualifiées sur la production et le cycle, et vérifiez si les coûts non récurrents ou le débit modifient le choix commercial.
- Figez la révision du tableau. Exiger un examen pour toute modification ultérieure des rails, des languettes, de l'orientation, de la taille du panneau et de l'état de livraison, même si les données du circuit imprimé unique restent inchangées.
Pour les équipements de transport optique et de réseau, cette commande est utile lorsque les cartes, les cartes de ligne et les interfaces hôtes partagent une même plateforme mais nécessitent des routages de panneau différents. Le service PCB de communication optique décrit ces familles de cartes d'équipement.
Utiliser les mêmes critères de coût et d'acceptation pour les deux fournisseurs
| Article de comparaison pour acheteurs | Citation A | Citation B | Doit correspondre avant de sélectionner |
|---|---|---|---|
| Révision du circuit imprimé, stratifié, finition | Enregistrement | Enregistrement | Même construction de produit approuvée |
| Définitions des panneaux de travail et des matrices CMS | Enregistrement | Enregistrement | Même livrable et étape de processus pertinente |
| Base de prix | $/panneau traité ou $/conseil d'administration accepté | Béton | Convertir en utilisant des hypothèses documentées |
| NRE, accessoires et premier article | Inclus/exclus | Inclus/exclus | Même quantité/période pour l'amortissement |
| Gestion des tests et des rejets | Inclus/exclus | Inclus/exclus | Responsabilités d'acceptation et de remplacement |
| Unité d'expédition, rails et emballage | Défini | Défini | Même quantité de planche acceptée |
| Rendement démontré ou supposé | Identifier la source | Identifier la source | Estimation de l'étiquette séparément du résultat observé |
Demandez au fournisseur de démontrer l'impact des économies proposées sur la conception approuvée , et non pas simplement de proposer un prix inférieur pour les matériaux. Toute modification du substrat, de la géométrie du cuivre, de la finition ou d'un bord critique peut nécessiter une nouvelle qualification, annulant ainsi l'avantage initial. Si vous évaluez une carte à module enfichable, le guide des coûts des circuits imprimés pour émetteurs-récepteurs optiques intègre les options de panneau avec les finitions HDI, de stratifié et de connecteurs.
FAQ sur la panélisation de circuits imprimés en volume
La matrice présentant la meilleure fraction de surface de plateau est-elle toujours la plus économique ?
Non. La densité géométrique ne tient pas compte de certains coûts de processus ni des variations de rendement ou de manutention. Comparez le coût prévu et le coût observé par unité acceptée.
Devrions-nous optimiser le coût par panneau fonctionnel ou par panneau livré ?
Il faut d'abord déterminer l'unité de réception commerciale. Les panneaux fonctionnels constituent des unités de production internes ; les clients paient généralement pour des cartes nues acceptées, des matrices finies conformes ou des SET convenus. Normalisez ensuite les données selon cette unité.
Quand faut-il figer la disposition des panneaux ?
Une fois que le fabricant et l'assembleur en aval ont approuvé la manutention, la séparation et la réception, et que le plan du premier article/pilote a défini les contrôles de modification nécessaires, un prototype seul ne constitue pas une preuve suffisante pour tous les programmes.
Un chiffre de rendement hypothétique peut-il figurer dans un modèle de demande de devis ?
Oui, à condition qu'il s'agisse clairement d'une hypothèse de scénario et non d'une capacité de production historique ou d'une garantie. Pour une décision d'attribution définitive, il convient de rechercher des données démontrant le processus et le volume de production concernés.
Demander une évaluation par un panel de volume
Pour comparer deux configurations, veuillez envoyer les plans de circuits imprimés validés, les plans des matrices candidates, la quantité de cartes acceptées cible, le périmètre d'assemblage, les conditions de livraison et les contraintes de manutention connues. Highleap pourra examiner les hypothèses spécifiques du devis et identifier les vérifications nécessaires avant de choisir une matrice pour la production en série. Formulaire de devis de circuits imprimés de Highleap.

messages recommandés

Fabricant chinois de circuits imprimés HDI 14 couches pour cartes microvia personnalisées
HIGHLEAP ELECTRONICS / MICROVIAS / SÉQUENTIEL...

Fabricant de circuits imprimés 14 couches en Chine
Circuit imprimé multicouche rigide personnalisé Highleap Electronics...

Assemblage de circuits imprimés 14 couches et fabrication de circuits imprimés tout-en-un
FABRICATION DE CIRCUITS IMPRIMÉS + PCBAHighleap Electronics fournit 14...

Empilage de circuits imprimés à 14 couches pour la fabrication à haute vitesse et multicouches
REVUE D'INGÉNIERIE ET D'EMPILAGE Une pile de circuit imprimé à 14 couches est...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Outre la fabrication de circuits imprimés, nous proposons une gamme complète de services électroniques, incluant la conception de circuits imprimés, l'assemblage de cartes de circuits imprimés et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous vous offrons un accompagnement complet pour garantir la réussite de votre projet.
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.