Soudage par refusion : principes, processus et considérations clés pour l’assemblage CMS

Introduction
Le brasage par refusion est la méthode de brasage dominante en technologie de montage en surface (CMS), permettant une fixation précise et fiable des composants sur les circuits imprimés. En appliquant une chaleur contrôlée pour faire fondre la pâte à braser déposée sur les pastilles du circuit imprimé, ce procédé crée des liaisons métallurgiques permanentes entre les bornes des composants et la surface du circuit.
Cet article propose une analyse approfondie des principes fondamentaux du brasage par refusion, de la conception de la zone thermique, des options d'équipement, des paramètres de processus et des stratégies d'atténuation des défauts essentiels à la fabrication de produits électroniques de haute qualité.
Définition et contexte du soudage par refusion
Le brasage par refusion est un procédé thermique qui fait fondre la pâte à braser pré-appliquée sous un profil de température contrôlé, formant des joints de soudure permanents entre les composants CMS et les pastilles du circuit imprimé lors du refroidissement.
Contrairement au brasage à la vague , qui consiste à faire passer les cartes dans une vague de soudure en fusion, principalement pour les composants traversants, le brasage par refusion applique une chaleur localisée et uniforme sur l'ensemble de l'assemblage. Il est ainsi parfaitement adapté aux composants CMS à pas fin, aux BGA et aux cartes d'interconnexion haute densité où la précision et la maîtrise thermique sont essentielles.
Principes du procédé de soudage par refusion
Cycle thermique et mécanisme de réaction de la pâte à braser
La pâte à braser est composée de poudre d'alliage métallique en suspension dans un flux et un liant. Lors du refusion, un chauffage contrôlé active le flux, éliminant ainsi les oxydes de surface des pastilles et des broches des composants tout en réduisant la tension superficielle. Ceci permet à la brasure fondue de mouiller les surfaces métallisées et de former des composés intermétalliques à l'interface. La qualité de ces réactions dépend crucialement du respect d'un temps de maintien au-dessus du liquidus (TAL) approprié, au sein d'un profil thermique précisément contrôlé.
Conception de zones thermiques étagées
Le procédé de brasage par refusion est fondamentalement un traitement thermique contrôlé, divisé en phases distinctes de chauffage et de refroidissement. Chaque zone remplit une fonction métallurgique spécifique, et la transition entre les zones doit être soigneusement gérée afin de garantir une répartition uniforme de la température sur des composants de masses thermiques différentes.
| Adrénaline | Interet | Caractéristiques |
|---|---|---|
| Préchauffer | Élévation progressive de la température ; minimise le choc thermique ; volatilise les solvants | Rampe de température linéaire |
| Bain thermal | Égalise les températures du circuit imprimé et des composants ; active le flux ; expulse les composés volatils | Plateau de température |
| Reflux (Pic) | Fait fondre l'alliage de soudure au-dessus du liquidus ; permet le mouillage des surfaces de joint. | Température de pointe |
| Refroidissement | Solidifie la soudure fondue ; forme une liaison métallurgique stable | Descente contrôlée |
Les facteurs critiques dans la conception du profil thermique ne sont pas seulement la température maximale, mais plutôt les vitesses de montée en température, le temps au-dessus du liquidus (TAL), la vitesse de refroidissement et l'uniformité thermique globale de l'ensemble.
Équipements de soudage par refusion et variantes techniques
Four à refusion Types
Fours de refusion à convection
Les fours à convection forcée utilisent la circulation d'air chaud pour transférer uniformément l'énergie thermique aux assemblages de circuits imprimés . Cette technologie domine la production moderne de composants CMS grâce à son excellente répartition de la température et à sa compatibilité avec diverses configurations de cartes.
Fours de refusion infrarouges (IR)
Les fours infrarouges chauffent les assemblages par transfert d'énergie radiante. Bien que capables d'un chauffage rapide, ils peuvent engendrer une répartition inégale de la température en fonction de la couleur et de la masse des composants, ce qui limite leur application aux assemblages moins exigeants.
Systèmes de refusion en phase vapeur
Ces systèmes transfèrent la chaleur par condensation d'un fluide inerte à point d'ébullition élevé. Le mécanisme de changement de phase assure un chauffage intrinsèquement uniforme, quelle que soit la géométrie des composants, ce qui le rend particulièrement intéressant pour les assemblages soumis à des contraintes thermiques importantes et présentant des variations de masse significatives.
Soudage par refusion assistée par l'azote
L'introduction d'une atmosphère d'azote réduit la concentration d'oxygène dans la chambre de refusion, minimisant ainsi l'oxydation de la soudure et des pastilles pendant le cycle de chauffage. Ceci améliore le mouillage et la fiabilité des joints, rendant l'assistance à l'azote particulièrement précieuse pour les applications automobiles, aérospatiales et autres applications à haute fiabilité.
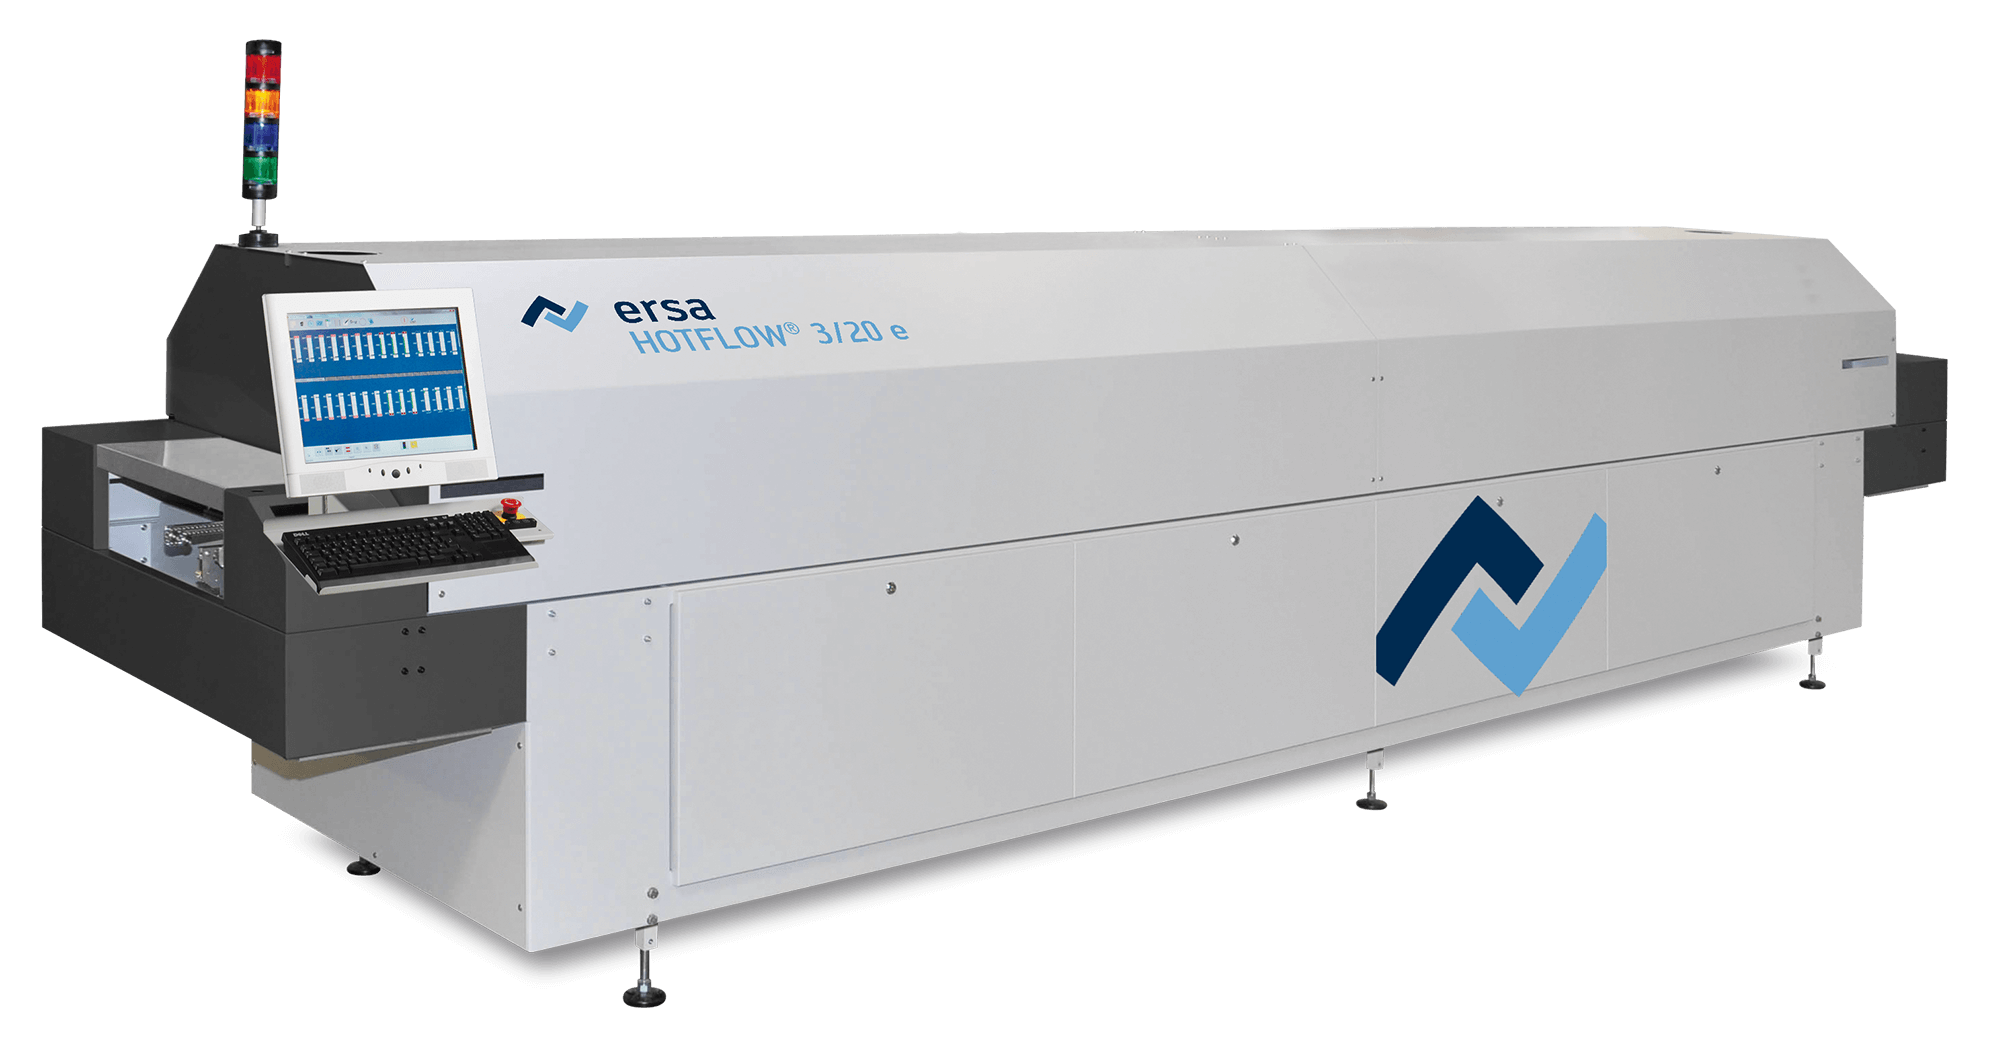
Fours de refusion CMS
Flux de travail du processus de soudage par refusion
Préparation et prétraitement
Avant le refusion, les circuits imprimés sont nettoyés afin d'éliminer les contaminants susceptibles de nuire au mouillage de la soudure. La pâte à braser est ensuite déposée par impression au pochoir sur les pastilles désignées, avec un volume et un alignement contrôlés. Les composants CMS sont ensuite placés sur les dépôts de pâte à l'aide d'un équipement de placement de haute précision.
Cycle thermique de refusion
L'ensemble chargé traverse les zones thermiques séquentielles du four de refusion. Un contrôle précis de la vitesse du convoyeur et des températures des zones garantit le respect du profil thermique défini. La surveillance de la température par thermocouples fixés sur des cartes de test vérifie que toutes les zones de l'ensemble subissent l'exposition thermique prévue.
Post-traitement et inspection
Après refroidissement, les assemblages font l'objet d'un contrôle qualité par inspection visuelle, inspection optique automatisée (AOI) et examen aux rayons X pour détecter les joints cachés tels que les BGA. Ces méthodes d'inspection permettent de déceler les défauts de soudure avant que les cartes ne passent aux étapes d'assemblage ou de test fonctionnel suivantes.
Paramètres et contrôle critiques du soudage par refusion
Pour obtenir des résultats optimaux en brasage par refusion, il est indispensable de maîtriser plusieurs paramètres interdépendants. Ces valeurs doivent être adaptées à la conception spécifique des cartes, à la formulation des pâtes et aux caractéristiques thermiques des composants, et non considérées comme des constantes universelles.
| Paramètre | Impact sur la qualité des joints de soudure |
|---|---|
| Taux de rampe | Influe sur le risque de choc thermique et le comportement de libération des composés volatils de la pâte |
| Température de pointe | Détermine la fusion complète de la soudure et la formation de composés intermétalliques. |
| Temps au-dessus du liquidus (TAL) | Influence la complétude du mouillage et l'intégrité métallurgique du joint |
| Taux de refroidissement | Contrôle la croissance des composés intermétalliques et la résistance mécanique |
Défauts courants de soudure par refusion et analyse des causes profondes
La compréhension du lien entre les conditions de procédé et la formation de défauts permet de prendre des mesures correctives ciblées. Les défauts suivants représentent des modes de défaillance courants lors des opérations de brasage par refusion.
| Défaut | Causes potentielles profondes |
|---|---|
| Pierre tombale | Répartition thermique inégale ; dépôt de pâte asymétrique ; déséquilibre de la conception du tampon |
| Pontage de soudure | Volume de pâte excessif ; erreurs de conception des ouvertures du pochoir ; mauvais alignement des composants |
| Annulation | Dégazage piégé ; temps de trempage insuffisant ; problèmes de formulation de la pâte |
| Joints froids | Température maximale insuffisante ; temps insuffisant au-dessus du liquidus |
La résolution efficace des défauts nécessite l'analyse de multiples facteurs, notamment les données du profil thermique, les caractéristiques de la pâte, la conception du pochoir et les niveaux d'activité du flux.
Techniques et tendances avancées de soudage par refusion
Profilage thermique automatisé
Les systèmes de refusion modernes intègrent une surveillance en temps réel et des fonctionnalités d'optimisation automatisée du profil. Ces systèmes ajustent en continu les températures des zones et les vitesses des convoyeurs afin de maintenir l'exposition thermique cible malgré les variations de la masse thermique des cartes entrantes.
Considérations relatives à la soudure sans plomb
Les alliages sans plomb, tels que le SAC (étain-argent-cuivre), nécessitent des températures de pointe plus élevées et des plages de traitement plus étroites que les formulations traditionnelles à base d'étain et de plomb. Ces matériaux requièrent un contrôle thermique plus précis et bénéficient souvent d'un traitement sous atmosphère d'azote.
Défis liés à l'assemblage haute densité et BGA
L'augmentation de la densité des composants et la multiplication des boîtiers à jonctions cachées, comme les BGA, renforcent les exigences en matière d'uniformité thermique et de capacité d'inspection. Les stratégies de refusion avancées répondent à ces défis grâce à une conception optimisée des zones de fusion, des profils de maintien prolongés et des protocoles de vérification par rayons X complets.
Conclusion
Le brasage par refusion intègre l'ingénierie thermique et la science des matériaux, deux éléments essentiels à l'assemblage électronique moderne. L'obtention de joints de brasage fiables exige une attention particulière au développement du profil thermique, à la précision du dépôt de la pâte à braser, au positionnement précis des composants et à un contrôle rigoureux du processus.
Une compréhension approfondie des principes du soudage par refusion permet aux ingénieurs d'optimiser les opérations d'assemblage des circuits imprimés et de fournir des produits répondant aux normes de fiabilité les plus élevées.

messages recommandés
Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…
Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...
Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...
Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Outre la fabrication de circuits imprimés, nous proposons une gamme complète de services électroniques, incluant la conception de circuits imprimés, l'assemblage de cartes de circuits imprimés et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous vous offrons un accompagnement complet pour garantir la réussite de votre projet.
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.