
Guide détaillé de l'inspection aux rayons X pour le contrôle qualité des PCB
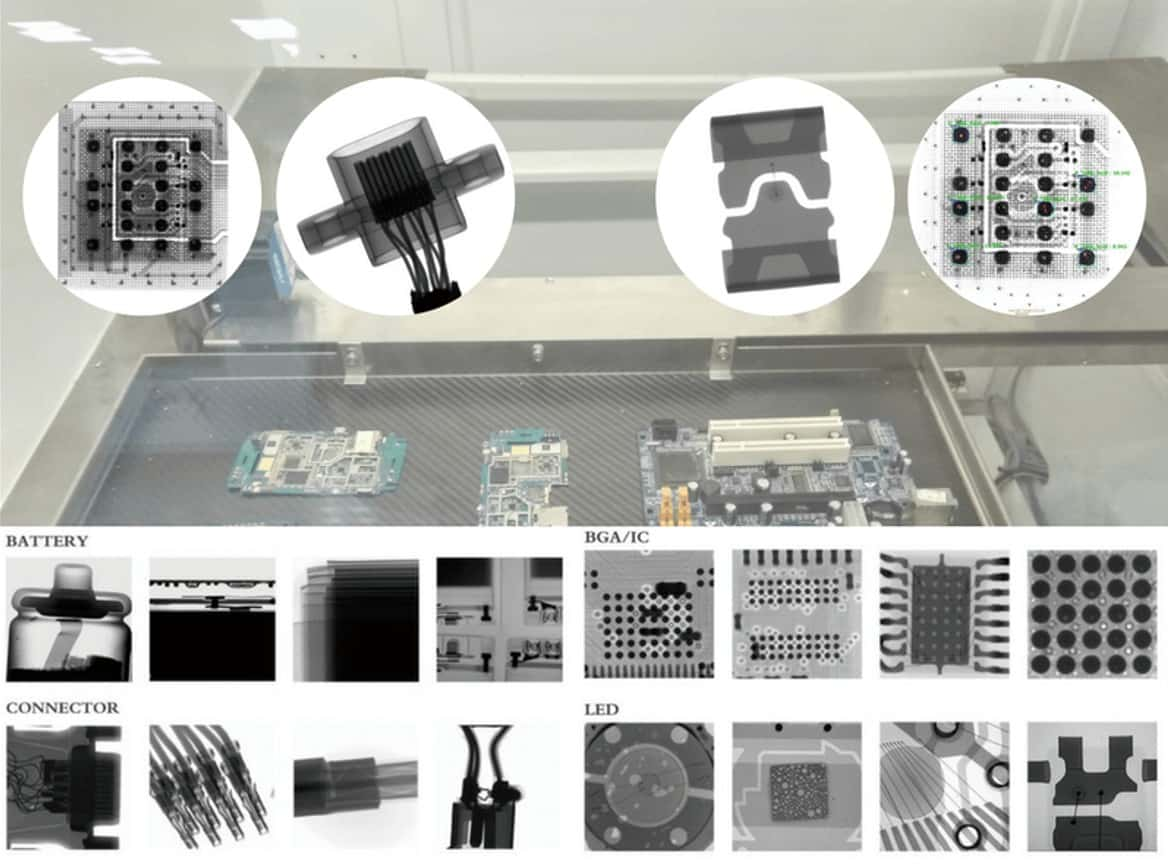
Ces dernières décennies, la complexité des circuits imprimés a connu une croissance exponentielle, tant en termes de densité de composants que de nombre de couches et de câblage. Cette complexité croissante rend le contrôle qualité et la détection des défauts plus que jamais essentiels. Traditionnellement, l'inspection des circuits imprimés repose sur des méthodes visuelles telles que la microscopie manuelle ou l'inspection optique automatisée (AOI). Cependant, ces techniques présentent des limitations importantes pour la détection des défauts sur les cartes multicouches ou les joints de soudure dissimulés.
L'inspection aux rayons X constitue un moyen non destructif puissant pour examiner l'intérieur des PCB et identifier avec précision les défauts tels que les vides, les ponts, les joints ouverts, etc. Cela permet de détecter rapidement les problèmes et d'éviter les pannes sur le terrain sur toute la ligne. Ce guide fournit un aperçu complet des principes d'inspection aux rayons X des PCB, des composants du système, des capacités, des avantages par rapport aux autres méthodes et du rôle dans les processus d'assurance qualité.
Qu’est-ce que l’inspection aux rayons X des PCB ?

L'inspection aux rayons X fait référence à l'utilisation de rayons X pour examiner de manière non destructive les caractéristiques internes et les conditions souterraines des objets testés. Il exploite la nature pénétrante et les caractéristiques d’absorption différentielle des rayons X.
Lors de l'inspection des PCB, l'imagerie aux rayons X est utilisée pour révéler les joints de soudure cachés, les fixations de composants et les détails structurels des cartes de circuits imprimés multicouches qui ne sont pas accessibles par inspection visuelle externe.
Les rayons X, ondes électromagnétiques de courte longueur d'onde et de haute fréquence, peuvent pénétrer les objets solides. Lorsqu'ils interagissent avec un échantillon de circuit imprimé , les variations d'épaisseur et de densité du matériau entraînent une absorption différentielle. Il en résulte une image radiographique projetée qui encode les détails de la structure interne et peut révéler des défauts.
Comment fonctionne l'inspection par rayons X des PCB ?
L'inspection aux rayons X implique l'utilisation d'une source de rayons X, d'un système de manipulation d'objets de test, d'un réseau de détecteurs et d'un système électronique de traitement pour produire des échantillons d'images qui sont analysés pour détecter les défauts :
- La source de rayons X génère des rayons X (soit à l'aide d'un tube à rayons X, soit d'un isotope radioactif). Ce faisceau est collimaté et focalisé sur l'échantillon de PCB.
- Le PCB est positionné et manipulé avec précision via une platine mobile pour permettre de numériser des coupes transversales ou des perspectives.
- Les joints de soudure denses et les matériaux des composants absorbent davantage les rayons X que les matériaux de substrat/résine. Cela crée un motif d'ombres de rayons X capturées par le détecteur.
- Les données du détecteur sont traitées pour reconstruire une représentation d’image numérique 2D ou 3D de la structure interne du PCB.
- Les opérateurs examinent les images radiographiques sur les moniteurs d'inspection pour identifier tout défaut tel que des fissures, des vides, des joints ouverts, etc.
- Les techniques de traitement d’image telles que la soustraction, l’amélioration et la reconstruction facilitent la visualisation des défauts.
Ainsi, l'inspection aux rayons X fournit un moyen sans contact pour détecter les défauts cachés des PCB fréquemment manqués par les approches de contrôle visuel externe.
Systèmes d'inspection à rayons X pour PCB
Des systèmes d’inspection aux rayons X dédiés sont utilisés pour effectuer des analyses d’imagerie aux rayons X sur les PCB. Ceux-ci consistent en :
Source de rayons X – Elle génère le faisceau de rayons X. Les sources tubulaires utilisant une diode à vide haute tension ou des radio-isotopes sont courantes. Des collimateurs de contrôle permettent de modeler le faisceau.
Système de manipulation de circuits imprimés – Des platines robotisées de haute précision positionnent et déplacent l'échantillon de circuit imprimé dans le faisceau de rayons X pour permettre une numérisation 2D ou 3D.
Détecteurs – Les réseaux de capteurs capturent les rayons X traversant la carte et les convertissent en signaux électriques pour la reconstruction de l'image.
Traitement d'images – Les processeurs renforcés exécutent les algorithmes de construction, d'amélioration et de reconnaissance des défauts des images.
Affichage – Les moniteurs haute résolution permettent aux opérateurs d'inspecter visuellement les images radiographiques afin d'identifier les défauts.
Blindage – Un blindage en plomb autour du système protège les opérateurs de l’exposition aux radiations.
Logiciel – Contrôle les paramètres matériels et interconnecte les composants du système pour les routines d'inspection automatisées.
Ces systèmes d'inspection par rayons X optimisés permettent une numérisation reproductible des PCB sous différents angles et la détection de défauts infimes.
Inspection aux rayons X 2D ou 3D
L'imagerie aux rayons X peut produire des représentations bidimensionnelles et tridimensionnelles d'un PCB :
Inspection aux rayons X 2D

- Les images radiographiques sont acquises sous une seule perspective en un seul balayage.
- Plusieurs scans 2D sous différents angles de vision peuvent être combinés pour permettre une visualisation 3D limitée.
- Méthode moins coûteuse mais manquant de visualisation complète des défauts volumétriques offerte par une véritable imagerie 3D.
Inspection aux rayons X 3D

- L’imagerie par tomodensitométrie (tomodensitométrie) à rayons X construit un modèle 3D en assimilant plusieurs scans 2D autour de 360°.
- Permet une visualisation non destructive de la structure interne complète du PCB en 3D.
- Permet de localiser les emplacements des défauts en 3 dimensions et de mesurer la taille des défauts.
- Fournit des données volumétriques détaillées, mais avec un temps et un coût d'inspection plus élevés.
L'inspection aux rayons X 3D offre une détection plus précise des défauts pour les PCB les plus fiables où le coût est secondaire. Dans de nombreux cas, l'inspection aux rayons X 2D suffit à fournir une visibilité adéquate de la section transversale du PCB pour identifier les défauts et prendre des décisions de réussite/échec.
Inspection aux rayons X des composants
L'imagerie aux rayons X est extrêmement utile pour inspecter les composants des PCB tels que :
Forfaits BGA/CSP
- Vérifie les fixations de la bille de soudure sous l'emballage, cachées à la vue.
- Détecte les vides, les courts-circuits, les joints ouverts et les problèmes d'isolation sous le composant.
- Vérifie s'il y a une puce en silicone fissurée ou endommagée à l'intérieur de l'emballage.
- Garantit l'absence de soulèvement du tampon PCB ou de traces de dommages sous le composant.
Forfaits QFN/DFN
- Inspecte les joints de soudure en plomb J non visibles du haut.
- Détecte les vides de soudure, le mouillage insuffisant et le soulèvement des tampons.
- Confirme l'alignement des composants avec les tampons.
Connecteurs
- Vérifie les joints de soudure du réseau de zones sur les dos des connecteurs qui ne seraient pas accessibles autrement.
- Vérifie la qualité du brasage sélectif, à la vague ou manuel.
- Détecte les broches ou les douilles pliées ou mal installées.
Ensembles CI
- Permet d'inspecter les joints de soudure cachés des boîtiers au plomb tels que SOIC, QFP, PLCC, etc.
- Écrans pour broches court-circuitées, chutes, pièces asymétriques.
- Confirme le remplissage adéquat des tampons fendus avec de la soudure.
- Vérifie les dommages ou les fissures de la matrice.
Composants passifs
- Inspecte les connexions circonférentielles complètes des joints de soudure.
- Détecte les condensateurs/résistances tombstones, flottants ou asymétriques.
- Vérifie les passifs mal placés ou manquants.
Ainsi, les composants dotés de fixations dissimulées sont des candidats idéaux pour une inspection aux rayons X afin de garantir leur fiabilité.
Inspection aux rayons X des joints de soudure
Étant donné que les alliages de soudure contiennent des éléments métalliques denses comme l’étain, le cuivre ou l’argent, ils atténuent fortement les rayons X. Cela permet une visualisation claire des joints de soudure à l'intérieur d'un PCB :
Composants discrets – Vérifiez que les soudures autour des composants à broches sont complètes.
Soudage CMS – Vérifier le mouillage des pastilles, la forme des congés et la quantité de soudure suffisante.
Trous traversants plaqués – Vérifiez la qualité et la forme du remplissage du cylindre pour les pièces à trous traversants.
Vias – Inspecter les vias borgnes et enterrés dans les multicouches.
BGA/CSP – Détecter les vides, fissures et courts-circuits cachés sous les boîtiers.
QFN/DFN – Déterminer la quantité et la forme de la pâte après refusion sous le composant.
Connecteurs à pression – Assurez-vous de la profondeur et de la forme d'insertion correctes des broches.
Soudure manuelle – Vérifier la forme des joints et l'étanchéité des soudures.
Les rayons X permettent d'évaluer l'intégrité des joints de soudure sous des aspects impossibles à réaliser par inspection visuelle. Cela garantit des joints robustes et exempts de défauts.
Avantages de l'inspection aux rayons X pour les PCB
L'inspection aux rayons X offre des avantages significatifs par rapport aux méthodes d'inspection optique traditionnelles des PCB. Avant tout, il est non destructif, éliminant le risque d’endommager les cartes ou les composants lors du processus d’inspection. Cette méthode permet un examen approfondi des structures internes des PCB, permettant la détection de défauts cachés tels que des vides et des fissures qui ne sont pas visibles de l'extérieur. De plus, l’inspection aux rayons X peut valider la qualité des joints de soudure dissimulés, offrant ainsi une couche d’assurance supplémentaire.
Un autre avantage clé de l’inspection aux rayons X est sa capacité à effectuer des mesures dimensionnelles précises, notamment les distances, les diamètres et les volumes. La technologie permet la création de modèles 2D et 3D détaillés des composants internes des PCB, cartographiant avec précision les défauts à leur véritable emplacement. Cette méthode d’inspection rapide est particulièrement adaptée à la mise en œuvre de lignes de production, où rapidité et précision sont essentielles. La haute précision de l’inspection aux rayons X permet la résolution de défauts extrêmement fins, submillimétriques, ce qui est essentiel pour maintenir des normes de qualité élevées.
De plus, l’inspection aux rayons X joue un rôle essentiel dans l’analyse des causes des défauts et dans la compréhension des occurrences de défauts et de leurs causes profondes. Les systèmes à rayons X modernes exploitent des logiciels avancés et l’IA pour analyser et classer automatiquement les défauts, améliorant ainsi l’efficience et l’efficacité du processus d’inspection. Les précieuses données sur les défauts internes générées par l’inspection aux rayons X sont inégalées par toute autre technique, ce qui les rend cruciales pour maximiser la qualité et la fiabilité de la fabrication des PCB. Cela conduit finalement à une amélioration des performances et de la longévité des produits finaux, garantissant qu'ils répondent aux normes les plus élevées.
Importance de l'inspection aux rayons X dans le contrôle qualité des PCB
Compte tenu de sa capacité à détecter les défauts cachés, l’inspection aux rayons X des PCB offre des avantages uniques dans le cadre des processus d’assurance qualité :
Détecter les problèmes au plus tôt – Identifier les défauts latents de fabrication ou d’assemblage avant qu’ils n’affectent les produits finis.
Prévenir les défaillances sur le terrain – Évitez les défaillances dans les applications clients en éliminant les cartes défectueuses avant l'expédition.
Inspecter les circuits intégrés encapsulés – Rechercher les fissures de la puce, les liaisons filaires et l'étanchéité du couvercle, ce que les méthodes visuelles ne permettent pas.
Audit non destructif des cartes électroniques – contrairement aux coupes transversales ou aux microcoupes qui endommagent les cartes.
Analyse des causes de défaillance – La visualisation des défauts internes par radiographie facilite l’analyse des causes profondes et la mise en œuvre d’actions correctives.
Boucler la boucle qualité – Les retours d'information issus de l'analyse des défaillances par rayons X améliorent les processus de fabrication et de conception.
Valider les améliorations de processus – Quantifier les réductions des taux de défauts résultant des interventions sur les processus.
Repérer les tendances – Détecter l’évolution des schémas de défauts nécessitant des ajustements de fabrication.
Supplément AOI – Compense les limitations de l'inspection optique dans la détection des défauts sous la surface.
Ainsi, l’inspection aux rayons X est une technique indispensable pour maximiser les niveaux de qualité grâce à un contrôle sensible des défauts et à une amélioration continue.
Rôle de l'inspection aux rayons X dans le flux de travail de qualité des PCB
L'inspection aux rayons X complète la suite d'étapes de vérification mises en œuvre lors de la fabrication, de l'assemblage et des tests des PCB :
Inspection des matériaux – Vérifie la consistance des stratifiés de base, des préimprégnés et des feuilles métalliques.
Contrôle non destructif de la carte nue – Tests de courts-circuits, de circuits ouverts et de défauts d'impédance.
Inspection après gravure – Vérifie l'intégrité structurelle du conducteur après la gravure.
Vérification de l'alignement des couches – Mesure l'alignement des couches et des entités entre les couches.
AOI – Inspection optique des cartes électroniques assemblées afin de détecter les défauts d'assemblage.
TIC – Teste la connectivité électrique des circuits et des jonctions.
Sonde volante – Valide la continuité en sondant des points de test.
Inspection aux rayons X – Dépistage des défauts de soudure cachés, fissures, etc.
Coupe transversale – Images des interfaces des conducteurs et des défauts dans les cartes découpées.
MEB – Analyse les surfaces des conducteurs pour vérifier l'intégrité des joints de soudure sans plomb.
Simulation de retouche – Évalue l'impact des retouches répétées sur la fiabilité.
La séquence d'inspections fournit une vue globale de la qualité des PCB, des matériaux aux cartes finies. L’inspection aux rayons X comble l’écart critique de l’identification des défauts structurels et de fabrication souterrains entre les techniques d’inspection externe.
Considérations de conception pour faciliter l'inspection aux rayons X
Certaines dispositions de conception des PCB peuvent permettre une inspection aux rayons X plus efficace :
Points de test – Permet de concentrer les rayons X sur des composants critiques spécifiques ou des réseaux sujets à des problèmes d'assemblage.
Zones d'exclusion – Prévoir des dégagements suffisants autour des composants pour permettre l'accès au faisceau de rayons X oblique.
Fonctionnalités spécialisées – Incluent des repères, des marqueurs ou des symboles pour fournir des références d'alignement d'image.
Composants à simple face – Ne placez les composants que d'un seul côté lorsque l'inspection cible principalement les défauts des joints de soudure.
Cartes plus fines – Réduisent l'absorption des rayons X, ce qui améliore la visualisation des défauts.
Densité réduite – Les configurations de cartes moins denses simplifient l'analyse par rapport aux configurations à forte densité.
Découpes dédiées – Les découpes sous les BGA/CSP facilitent l'imagerie aux rayons X des joints de soudure cachés.
Simuler des défauts – Incorporer intentionnellement des défauts d’échantillon lors du prototypage pour confirmer leur détection.
De telles directives de conception pour les rayons X garantissent que les structures et les dispositions des cartes sont optimisées pour maximiser la visibilité des défauts à l'aide d'un équipement d'inspection par rayons X.
Limites et défis de l'inspection aux rayons X
Bien qu'elles soient extrêmement puissantes, certaines limites existent dans les approches d'inspection par rayons X :
- L’électronique miniaturisée dotée de fonctionnalités ultrafines repousse les limites de résolution de l’imagerie par rayons X.
- Les défauts à faible contraste dans les matériaux homogènes sont difficiles à discerner sur les images radiographiques.
- Les composants lourds tels que les gros BGA, les connecteurs ou les blindages métalliques peuvent empêcher les rayons X de révéler les caractéristiques sous-jacentes.
- Les composants RF, micro-ondes et fibre optique nécessitent des techniques d’inspection spécialisées aux rayons X.
- Les rayons X 2D ne disposent pas d'une capacité de visualisation volumétrique complète permettant d'identifier les positions verticales des défauts.
- Compétence de l'opérateur requise pour analyser les images radiographiques et identifier les signatures de défauts.
- Les procédures de sécurité obligatoires pour l’utilisation d’équipements à rayons X ajoutent des frais généraux.
- Le coût élevé des systèmes d’inspection par rayons X empêche un déploiement généralisé sur toutes les lignes de fabrication.
Cependant, les progrès dans les sources de rayons X, les détecteurs, le traitement des images et la reconnaissance des défauts assistée par l'IA continuent d'élargir la portée et les capacités de l'inspection aux rayons X pour l'assurance de la fiabilité des composants électroniques.
Conclusion
La croissance exponentielle de la complexité des PCB a fait de l’imagerie par rayons X non destructive un processus indispensable pour inspecter l’intérieur des cartes multicouches. Il offre des capacités uniques de détection de défauts inégalées par les méthodes d’inspection visuelle telles que l’AOI, la microscopie ou les comparateurs d’images.
Pour les applications critiques de l’aérospatiale, de l’automobile, du médical et de la défense, les avantages de la prévention des évasions dépassent de loin le coût des systèmes à rayons X. En comprenant parfaitement les principes, les artefacts et les méthodologies de l’inspection aux rayons X, les fabricants de PCB peuvent en tirer le meilleur parti pour maximiser les niveaux de qualité de leurs produits.
Ce guide résume les principales considérations liées à l'application de l'inspection aux rayons X pour évaluer de manière complète l'intégrité des assemblages de circuits imprimés – depuis les défauts de soudure subtils et les risques de fiabilité jusqu'aux composants contrefaits. Grâce à une utilisation optimale dans la séquence d'inspection et aux directives de conception pour les rayons X, les fabricants de PCB peuvent réaliser des améliorations substantielles de la qualité.

messages recommandés

Explication des méthodes de test des circuits imprimés IPC-TM-650
Figure 1. Méthodes de test des circuits imprimés IPC-TM-650. IPC-TM-650 est la norme IPC...
Norme IPC-6012 pour la fabrication de circuits imprimés rigides
Figure 1. Norme IPC-6012 pour la fabrication de circuits imprimés rigides...

Tests électriques par sonde volante sur circuit imprimé : comparaison entre ICT et FCT
Figure 1. Comparaison des méthodes de test électrique des circuits imprimés :…

Optimisation de la fabrication et de l'assemblage de circuits imprimés grâce à la technologie Boundary Scan
Introduction à la technologie Boundary-Scan Boundary-scan,...