
Tests électriques par sonde volante sur circuit imprimé : comparaison entre ICT et FCT

Table des Matières
- Tests électriques sur carte nue vs. sur circuit imprimé assemblé
- Sonde volante vs. dispositif ICT : coût, couverture et quand utiliser chaque méthode
- Règles de conception des points de test des circuits imprimés pour une couverture complète
- Couverture des tests de circuits imprimés : comment la calculer avant la finalisation du routage ?
- Tests d'impédance, tests de rigidité diélectrique et tests RF pour les circuits imprimés haute vitesse
- Inspection optique automatisée (AOI), radiographie et test fonctionnel après assemblage
- Comment l'ingénieur FAO conçoit le programme de test électrique
- Spécifications des tests électriques des circuits imprimés : exigences à formuler auprès de votre fabricant
Les ingénieurs à la recherche de solutions de test électrique pour circuits imprimés ont rarement les mêmes besoins. Certains doivent choisir entre la méthode par sonde volante et le montage ICT. D'autres recherchent des courts-circuits, des circuits ouverts ou des défauts d'impédance. Certains ont besoin d'un fabricant qui s'engage à réaliser des tests électriques à 100 % avec une documentation par lot. D'autres encore rédigent un cahier des charges de test et doivent connaître précisément les seuils et les méthodes à définir. Enfin, certains doivent comprendre le rôle de l'ingénieur FAO, car les décisions prises avant la production des premières cartes déterminent si le programme de test détecte les défauts réels ou s'il produit des rapports conformes qui passent à côté de défauts critiques.
Obtenez un circuit imprimé testé à 100 % électriquement.
Tests électriques sur carte nue vs. sur circuit imprimé assemblé
Les tests électriques des circuits imprimés se déroulent en deux étapes distinctes, et elles permettent de détecter différentes classes de défauts — aucune ne remplace l'autre.
Un test électrique de la carte nue est effectué avant le placement des composants. Chaque piste est testée pour sa continuité (≤ 10 Ω) et son isolation (≥ 10 MΩ à 250 V CC). Ce test permet de détecter les défauts de fabrication : circuits ouverts et courts-circuits dus à la gravure, défauts d’alignement des perçages, circuits ouverts des vias et courts-circuits dus au délaminage des couches internes. La surface de la carte étant entièrement accessible, la couverture des pistes atteint 95 à 99 %.
Le test électrique post-assemblage est effectué après la soudure. La couverture diminue car les corps des composants empêchent l'accès des sondes aux pastilles situées en dessous. Sur les cartes comportant de nombreux BGA, la couverture accessible chute généralement à 60–80 %.
| Type de défaut | Test électronique sur carte nue | TIC assemblées | Test fonctionnel | Ce qui le capte |
|---|---|---|---|---|
| Gravure ouverte ou courte | ✓ | Partiel | Partiel | Test carte nue |
| Placage inférieur aux spécifications | ✗ | ✗ | ✗ | Inspection en coupe transversale uniquement |
| Impédance de piste hors spécifications | ✗ | ✗ | Partiel | Mesure des coupons TDR |
| Mauvaise valeur du composant | ✗ | ✓ | Partiel | mesure des composantes TIC |
| vide de joint de soudure BGA | ✗ | Partiel | Partiel | Inspection aux rayons X |
| Soudure ouverte sous le BGA | ✗ | Partiel | ✓ | Test fonctionnel ou analyse des limites |
Ce que garantit réellement le « test électrique à 100 % »
Lorsqu'un fabricant s'engage à effectuer des tests électriques à 100 %, cela signifie que chaque carte nue est testée avant expédition, sans prélèvement d'échantillon. Ces tests couvrent la continuité et l'isolation de tous les réseaux. Ils ne garantissent pas automatiquement la vérification de l'impédance ni l'inspection de la section transversale ; ces opérations nécessitent une spécification explicite.
Chez Highleap, chaque commande fait l'objet de tests électriques complets sur les cartes nues, conformément à la norme IPC-9252. Un rapport de test par lot est fourni avec les cartes. Si votre cahier des charges exige des preuves de test écrites, veuillez demander le format du rapport avant de passer commande.
Sonde volante vs. dispositif ICT : coût, couverture et quand utiliser chaque méthode
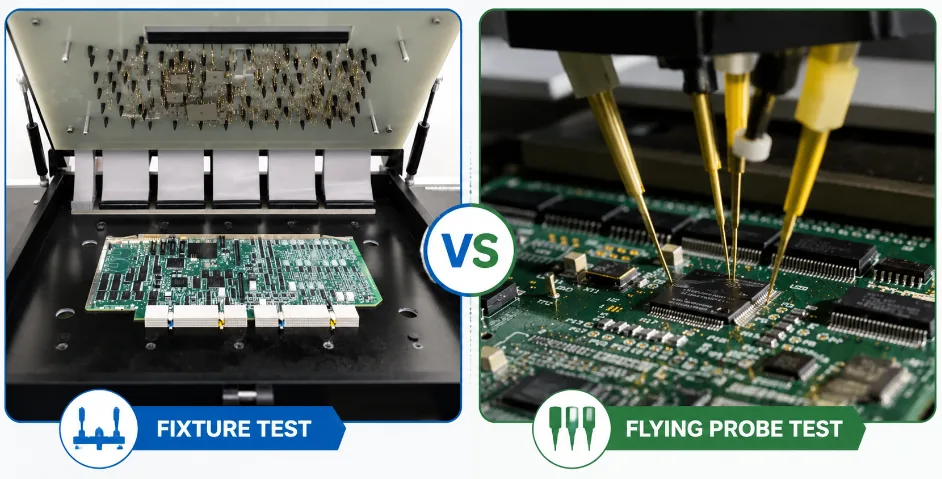
| Facteur | Sonde volante | Dispositif de lit de clous ICT |
|---|---|---|
| coût d'installation/de montage | 0 $ à 300 $ (programmation seulement) | 100 $ et plus (simple) ; 1 000 $ à 3 000 $ et plus (complexe) |
| Coût par planche | $ 5- $ 25 | 0.50 $ à 4.00 $ après amortissement |
| Temps de test par carte | Minutes 5 – 20 | 15 – 90 secondes |
| Volume de seuil de rentabilité | Toujours justifié à faible volume | 300 à 1 000 cartes en général |
| Taille minimale de la zone de test | 0.30mm | 0.80-1.00mm |
| Exigences du réseau | Aucun | 1.27 mm minimum, 2.54 mm de préférence |
| Accès aux microvias HDI | Bon — atteint des plots de contact de 0.25 mm | Limité — les broches à ressort sont trop grandes |
| Couverture nette (carte nue) | 95-99% | % 99 + |
| Couverture nette (assemblée) | 70-90% | 60 à 80 % sur les cartes mères à forte densité de BGA |
| flexibilité de modification de la conception | Haut — reprogrammation uniquement | Niveau bas — le luminaire doit être reconstruit |
Quand utiliser chaque
- <100 cartes / prototypes : Sonde volante permanente. Investissement dans le matériel non justifié ; des révisions sont à prévoir.
- 100 à 500 plateaux : Sonde volante pour circuit imprimé nu. ICT uniquement si le schéma le permet et si la conception est stable.
- 500 à 5 000 planches par an : Évaluer en fonction des besoins de production. Un équipement à 1 000 $ pour 500 unités équivaut à 2 $/carte — généralement rentable lorsque le temps de cycle est important.
- >5 000 cartes/an : Dispositif ICT pour le débit ; sonde volante réservée aux réseaux géométriquement inaccessibles.
- HDI avec microvias : La sonde volante gère mieux les plots de microvias. Solution hybride : ICT pour les réseaux principaux, sonde volante pour les réseaux composés uniquement de microvias.
- Mixité élevée / révisions fréquentes : La sonde volante évite l'obsolescence des composants — aucune reconstruction n'est nécessaire lors de la révision du tableau.
Pourquoi la couverture BGA tombe-t-elle en dessous de 70 % ?
Les boîtiers BGA, QFN et LGA sont placés au-dessus de leurs joints de soudure ; les sondes ne peuvent donc pas les atteindre de l’extérieur. Sur une carte comportant trois grands boîtiers BGA, 30 à 40 % des connexions peuvent être inaccessibles aux sondes, quel que soit le côté de la carte. Solutions : ajouter des vias de test pour les connexions BGA critiques lors de la conception ; utiliser le test de limites (JTAG) sur les circuits intégrés compatibles ; ou encore, couvrir les sous-systèmes inaccessibles par des tests fonctionnels.
Règles de conception des points de test des circuits imprimés pour une couverture complète
La couverture des tests est déterminée lors de la conception du circuit imprimé, et non par l'ingénieur de test après la fabrication des cartes. Ces règles doivent être appliquées avant la fin du routage.
Exigences relatives aux équipements TIC
- Diamètre de la zone de test : 1.0 mm de préférence, 0.80 mm minimum absolu
- Dégagement par rapport au corps du composant : 2.5 mm minimum
- Espacement des pastilles de test : 2.54 mm recommandé ; 1.27 mm minimum. En dessous de 1.27 mm, un outillage sur mesure est nécessaire, ce qui engendre un coût beaucoup plus élevé.
- Pose unilatérale : Réduit le coût de fixation de 40 à 60 % en éliminant la deuxième plaque de fixation.
- Objectif de couverture : Un point de test par réseau minimum ; un par nœud de réseau pour la capacité d’isolation des défauts
Exigences relatives aux sondes volantes
- Largeur minimale des pastilles : 0.30 mm — aucune contrainte de grille, accès des deux côtés, pastilles de connexion des microvias accessibles
- Aucun type de sonde ne permet d'atteindre les zones sans pastille accessible en surface. Les zones entièrement encapsulées dans des boîtiers BGA nécessitent des méthodes supplémentaires, quel que soit le type de sonde.
Omettre des points de test pour gagner de la place sur la carte entraîne systématiquement les mêmes conséquences : déplacement lent de la sonde et couverture incomplète, montage ICT avec une couverture de 50 à 60 % donnant une fausse impression de fiabilité, ou absence totale de tests électriques automatisés sur le circuit imprimé. Le cuivre des points de test est gratuit lors de la fabrication.
Couverture des tests de circuits imprimés : comment la calculer avant la finalisation du routage ?
Couverture du réseau vs. couverture des nœuds
« Test électrique à 100 % » signifie que 100 % des réseaux possèdent au moins un point de test accessible, et non que chaque nœud est testé indépendamment. Un réseau à cinq nœuds testé uniquement à partir de ses extrémités laisse trois nœuds intermédiaires vérifiés par déduction. Une soudure froide limite sur un nœud central, présentant une résistance de 7 Ω sur un seuil de 10 Ω, passe inaperçue.
Trois indicateurs clés :
- Couverture réseau : % de tous les réseaux comportant au moins un point accessible. Objectif : 100 % sur carte nue.
- Couverture des nœuds : Pourcentage de tous les nœuds de réseau (pastilles, jonctions, vias) sondés directement. > 80 % : fonctionnement optimal ; < 60 % : documentation et mesures correctives nécessaires.
- Couverture des pannes : % de tous les types de défauts possibles que le programme de test peut détecter — le chiffre le plus significatif et le plus difficile à quantifier sans outils de simulation de test.
Calcul de la couverture avant la finalisation de la mise en page
- Exportez la liste complète des connexions avec le nombre de nœuds depuis votre outil de CAO pour circuits imprimés.
- Indiquez pour chaque filet : possède-t-il au moins une pastille accessible (≥1.0 mm pour la fixation, ≥0.30 mm pour la sonde volante) ?
- Nombre de filets couverts ÷ nombre total de filets × 100 = couverture estimée des filets
- Si le résultat est inférieur à 85 % : ajoutez des vias ou des pastilles de test maintenant, avant la finalisation du routage.
Taux de détection des défauts selon la stratégie de test
| Stratégie de test | Taux d'échappement des défauts | Lacunes primaires |
|---|---|---|
| Pas d'essai | 500 à 3,000 XNUMX ppm | Tout |
| Test sur carte nue uniquement | 200 à 800 XNUMX ppm | Défauts d'assemblage, erreurs d'impédance, métallisation des vias marginale |
| Carte nue + TIC assemblée | 50 à 200 XNUMX ppm | Ouvertures sous-BGA, impédance, placage latent |
| Carte nue + TIC + test fonctionnel | 10 à 50 XNUMX ppm | Défaillances latentes et intermittentes |
| Pile complète + rayons X + rodage | <10 ppm | Requis pour les secteurs médical, aérospatial et automobile de classe 3 |
Tests d'impédance, tests de rigidité diélectrique et tests RF pour les circuits imprimés haute vitesse
Vérification d'impédance TDR
Le test de continuité standard confirme l'existence d'une piste, mais ne vérifie pas son impédance. Une piste gravée 3 µm plus étroite que prévu présente une résistance correcte en courant continu, mais peut avoir une valeur de 53 Ω au lieu de 50 Ω ; il s'agit d'un problème d'intégrité du signal invisible lors des tests électriques standard des circuits imprimés.
La réflectométrie temporelle (TDR) injecte une tension à front raide et mesure la forme d'onde réfléchie. Tolérance standard : ±10 % de la valeur nominale ; pour les conceptions exigeantes, la tolérance est de ±5 %. Pour que cette mesure soit réalisable en production, il est nécessaire de spécifier un échantillon TDR dans le panneau : une piste de géométrie identique, longeant le bord du panneau, avec la couche, les plans de référence, la largeur de la piste, l'impédance cible et la tolérance indiquées dans les notes de fabrication. Un échantillon par panneau et par spécification d'impédance est requis. Sans cet échantillon, aucune donnée d'impédance spécifique au lot n'est disponible.
Pour les PCB à impédance contrôlée (DDR5, PCIe, USB 3.x, RF), le TDR n'est pas optionnel.
Test Hipot
Le test d'isolement (Hipot) applique une tension élevée entre les pistes isolées afin de vérifier l'absence de chemin de claquage à la tension de fonctionnement. Une paire présentant une résistance de 10 MΩ à 250 V CC peut néanmoins claquer à 500 V en présence d'un défaut d'étanchéité ou d'une contamination. Ce test est requis pour les dispositifs médicaux (CEI 60601 : 1 500–4 000 V), l'électronique de puissance automobile supérieure à 48 V (500–1 000 V), l'isolation des réseaux industriels (CEI 61010 : 1 000–1 500 V) et la conformité réglementaire des alimentations (CEI 62368 : 1 500–3 000 V). Coût : 0.20 $ à 0.80 $ par carte. Utilisé systématiquement dans les programmes de classe 3 et médicaux.
Analyse des réseaux RF au-dessus de 1 GHz
Pour les tests de circuits imprimés RF au-delà de 1 GHz, l'analyse vectorielle de réseau (VNA) mesure les paramètres S (affaiblissement d'insertion, perte de retour et isolation des ports) en fonction de la fréquence. Elle est utilisée pour la vérification du premier article et l'échantillonnage statistique. Elle est requise pour les modules RF, les circuits d'antenne et les réseaux de filtrage au-delà de 1 GHz.
Inspection optique automatisée (AOI), radiographie et test fonctionnel après assemblage
AOI
Une inspection optique automatisée est effectuée après chaque passe de refusion CMS, à une durée de 30 à 120 secondes par carte, sur l'ensemble des panneaux. Elle détecte les composants manquants, les inversions de polarité, les composants passifs endommagés, les ponts de soudure visibles et les défauts d'alignement des BGA. Elle ne peut cependant pas détecter les composants situés sous les boîtiers, les soudures froides d'apparence correcte, les composants de valeur incorrecte ni les vides de soudure à l'intérieur des joints.
Radiographie
Imagerie par rayons X des joints de soudure sous les boîtiers BGA, QFN et LGA : détection des ponts de soudure à l’intérieur de la matrice de billes, des circuits ouverts et des vides dépassant 25 % de la surface des billes. Test réalisé à 100 % sur les produits haute fiabilité et pour toutes les retouches BGA ; sur le premier article et par échantillonnage statistique pour la production standard.
Test de circuit fonctionnel
Les tests fonctionnels alimentent la carte et vérifient son fonctionnement réel. Ils permettent de détecter ce qu'aucun test électrique ne peut révéler : des cartes dotées de composants corrects et d'un assemblage soigné, mais non conformes aux spécifications (micrologiciel erroné, timing limite, défauts de conception). Coût d'un outillage sur mesure : de 5 000 $ à plus de 50 000 $. Cet investissement se justifie au-delà d'environ 1 000 unités par an, lorsque le coût des retours sur site dépasse celui du développement de l'outillage.
Comment l'ingénieur FAO conçoit le programme de test électrique
La plupart des ingénieurs considèrent les tests électriques des circuits imprimés comme une étape appliquée au produit fini. En réalité, les décisions qui déterminent la qualité des tests sont prises bien plus tôt, par l'ingénieur FAO, avant même le lancement de la production.
Quatre choses que fait l'ingénieur FAO avant le premier fonctionnement de la carte
Extraction et vérification de la netlist. L'ingénieur FAO extrait la netlist cuivre de vos fichiers Gerber ou ODB++ et la compare à la netlist de votre conception IPC-356. Les anomalies (pastilles sur la mauvaise couche, connexions manquantes ou supplémentaires) sont détectées avant la fabrication du circuit imprimé. Sans fichier IPC-356, le programme de test est généré uniquement à partir de la géométrie Gerber ; par conséquent, toute anomalie entre les fichiers Gerber et la conception reste indétectée jusqu'à la défaillance d'un circuit imprimé.
Cartographie de l'accessibilité des points de test. Chaque réseau est cartographié en fonction des points d'accès disponibles pour les sondes. Les réseaux sans point d'accès sont formellement signalés comme non testables. Un ingénieur CAM qui ignore sans le savoir les réseaux inaccessibles produit un rapport indiquant que 100 % des réseaux testés sont conformes, alors qu'une part importante n'a jamais été testée. C'est cette distinction qui différencie un rapport de couverture d'une affirmation de couverture.
Attribution des seuils par classe de réseau. Les rails d'alimentation, les réseaux de signaux, les réseaux d'isolation haute tension et les réseaux RF ont chacun des exigences de continuité et d'isolation différentes. L'ingénieur CAM attribue les seuils réseau par réseau conformément à vos spécifications. Si vous spécifiez uniquement « IPC-9252 », les valeurs par défaut standard seront appliquées, ce qui peut ne pas correspondre aux besoins réels de votre conception.
Optimisation du parcours de la sonde mobile. L'ingénieur FAO programme la séquence de test en regroupant les points de test proches afin de minimiser les déplacements du bras. Une mauvaise optimisation du parcours augmente le temps de test de 20 à 40 % par carte sur les conceptions complexes.
À quoi ressemble une ingénierie de test CAM défaillante
- Des rapports de test indiquant une réussite à 100 % sans aucun nombre net non testable ont été divulgués.
- Programmes de test construits uniquement à partir de fichiers Gerber, sans comparaison avec la netlist du circuit imprimé.
- Un seuil de continuité unique de 10 Ω est appliqué à tous les réseaux, quelle que soit leur fonction.
- Aucune vérification d'impédance sur conceptions de circuits imprimés à grande vitesse parce que personne n'a demandé
Lors de l'évaluation d'un fournisseur de circuits imprimés pour tests électriques, posez-lui la question suivante : « Comment gérez-vous les réseaux sans point de test accessible, et comment cela est-il reflété dans le rapport de test ? » La réponse révélera si leur processus de fabrication assistée par ordinateur (FAO) produit des données de couverture réelles ou une couverture qui n'en a que l'apparence.
Incluez toujours le fichier de netlist IPC-356
L'IPC-356 est un format de netlist standard exportable depuis la plupart des logiciels de CAO pour circuits imprimés. Il répertorie chaque net par son nom, ainsi que toutes les pastilles et vias qui lui sont associées. Son utilisation permet à l'ingénieur FAO de vérifier la netlist Gerber par rapport à la conception prévue, d'attribuer des seuils spécifiques à chaque net par son nom plutôt que par déduction géométrique, et de générer un rapport de couverture des nets nommés exploitable par les concepteurs. Sans ce format, chaque net est anonyme et le programme de test est construit uniquement à partir de la géométrie. L'exportation prend 30 secondes et évite les ambiguïtés à l'origine d'erreurs de test.
Spécifications des tests électriques des circuits imprimés : exigences à formuler auprès de votre fabricant
« Test électrique à 100 % selon la norme IPC-9252 » est une référence méthodologique, et non une spécification. La norme fournit le cadre ; il vous appartient de définir les valeurs d’acceptation. Une spécification complète comprend :
- Seuil de continuité : Résistance par défaut : ≤ 10 Ω. Lignes d’alimentation ou à courant élevé : ≤ 5 Ω ou moins. Spécifiez la classe de réseau, et non une valeur unique pour l’ensemble de la carte.
- Seuil d'isolement : ≥10 MΩ à 250 V CC par défaut. Analogique haute impédance : ≥500 MΩ sur des paires de conducteurs spécifiques.
- Tension d'essai : Norme 250 V CC. Spécifiez 500 V et plus pour les tensions de fonctionnement élevées ou les exigences d'isolation réglementaires.
- Vérification d'impédance : Géométrie, cible, tolérance et rapport par lot des coupons TDR. En l'absence de ces informations, aucune donnée d'impédance spécifique au lot n'est disponible.
- Méthode de test et couverture : Sonde volante ou dispositif de fixation ; filets exclus et justification ; pourcentage de couverture minimal acceptable.
- Inspection après assemblage : Portée de l'AOI (100 % ou échantillonnée) ; portée des rayons X ; révision du programme ICT ; Première inspection de l'article exigences.
- Disposition en cas d'échec : Mise au rebut, retouche ou acceptation conditionnelle — avec des exigences de documentation pour chaque résultat.
- Conservation des dossiers : Format du rapport de test par panneau, période de conservation et méthode d'accès pour l'analyse des défaillances sur le terrain.
Trois erreurs de spécification qui créent un risque de qualité caché
- Aucune valeur d'acceptation : La mention « IPC-9252 » seule signifie que le fabricant applique ses paramètres par défaut internes, qui peuvent ne pas correspondre à votre conception.
- Pas de TDR sur les cartes à impédance contrôlée : Sans spécification de coupon, vous n'avez aucune preuve de production que l'impédance est conforme aux spécifications — seulement les statistiques de processus du fabricant.
- Affirmer une couverture assemblée à 100 % sans analyse : Les lacunes de couverture BGA qui ne sont pas reconnues créent des voies d'échappement des défauts qui semblent acceptables sur le papier et qui échouent sur le terrain.
Capacités de test électrique des circuits imprimés de Highleap
Highleap Electronics inclut un test électrique à 100 % en standard sur chaque commande de carte nue :
- Sonde volante : 4 systèmes, précision de ±15 µm — couverture nette à 100 % sur chaque panneau, du prototype à la production
- Testeurs de grille universels : Pour les commandes importantes, supérieures à 500 cartes par lot
- Impédance TDR : Tolérance de ±5 % ; rapport de forme d'onde spécifique au lot inclus avec tous les lots circuit imprimé à impédance contrôlée commandes sans frais supplémentaires
- Hipot : Jusqu'à 3 000 V CC pour les applications médicales et d'isolation haute tension
- AOI post-assemblage : 100% après chaque passage de refusion
- Radiographie: Vérification des jonctions BGA et QFN 2D et 2.5D — 100 % ou échantillonnée selon les spécifications
- Test fonctionnel: Développement sur mesure de dispositifs et de programmes avec traçabilité par numéro de série unitaire
- Documentation de test : Rapports de tests électriques par lot, archives TDR, dossiers de premier article — livrables standard, pas d'options supplémentaires

messages recommandés
Assemblage de circuits imprimés pour l'électronique industrielle
L'assemblage de circuits imprimés pour l'électronique industrielle couvre...
Assemblée PCB de l'électronique grand public
Highleap Electronics fournit des circuits imprimés pour l'électronique grand public...

Assemblage de circuits imprimés avec programmation du firmware
Highleap Electronics propose l'assemblage de circuits imprimés avec firmware...

Fabricant de circuits imprimés 24 couches en Chine
Comment obtenir un devis pour des circuits imprimés ? Effectuons une analyse DFM/DFA pour…
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.