
ZONES RIGIDES ET FLEXIBLES · HIGHLEAP
Fabricant chinois de circuits imprimés rigides-flexibles 14 couches pour les fabrications OEM personnalisées
Highleap Electronics propose en Chine la fabrication sur mesure de circuits imprimés rigides-flexibles 14 couches pour l'assemblage de composants électroniques rigides et flexibles. Notre offre de circuits imprimés publics inclut la fabrication de circuits rigides-flexibles de plus de 14 couches, avec des circuits flexibles en polyimide, des sections multicouches rigides, des couches de recouvrement, des techniques de lamination spécialisées et des services d'assemblage de cartes électroniques (PCBA) coordonnés. La conception approuvée repose sur le nombre réel de couches rigides, de couches de cuivre flexibles, la géométrie des courbes, les interconnexions et les conditions d'assemblage, et non pas uniquement sur l'appellation « rigide-flexible 14 couches ».
Une conception rigide-flexible à quatorze couches ne comporte pas nécessairement quatorze couches de cuivre dans la zone de pliage. Pour de nombreux produits, les régions rigides supportent l'intégralité des interconnexions, tandis que seules certaines couches flexibles internes se prolongent au niveau de la charnière. Highleap peut analyser cette construction en fonction des matériaux et de la séquence de fabrication spécifiés. Son comparatif des capacités de fabrication de circuits imprimés répertorie les enveloppes de processus distinctes pour les familles de circuits imprimés rigides, flexibles et rigides-flexibles ; leurs valeurs maximales respectives ne doivent pas être considérées comme interchangeables.
Veuillez envoyer les empilements rigides et flexibles, les exigences de pliage, le dessin mécanique et la quantité cible.
Empilement et matériaux rigides-flexibles à 14 couches
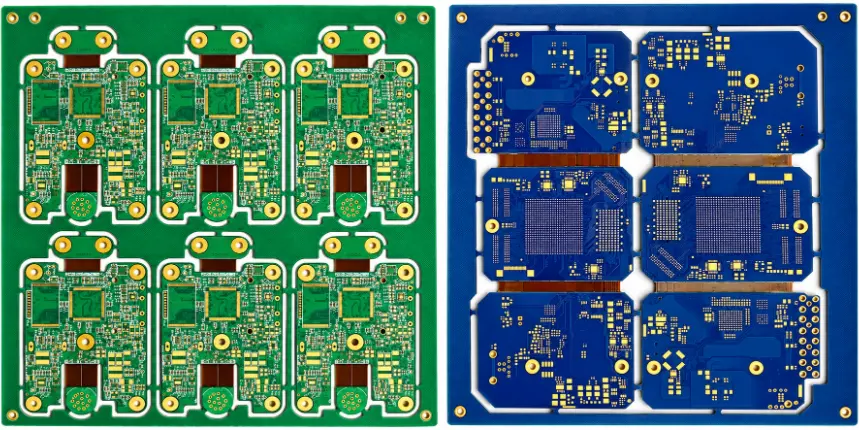
Avant d'établir un devis, Highleap examine les schémas d'empilement rigide-flexible, les schémas de cuivre flexible, la géométrie des pliages et des déformations, les fenêtres de recouvrement, les zones d'exclusion des composants et les structures des trous métallisés. Une proposition de fabrication réussie précise non seulement le procédé de pressage des sections rigides, mais aussi la méthode utilisée pour éviter la présence de résine indésirable dans la partie flexible, les points de transition du cuivre vers les zones rigides et la manière dont l'assemblage final sera manipulé sans contrainte de flexion à proximité des joints de soudure.
Les responsabilités du fabricant peuvent inclure l'approvisionnement en matériaux, la formation des circuits flexibles, le laminage rigide-flexible, le routage/la finition des profils, les tests électriques et la documentation qualité contractuelle. L'assemblage des composants, la pose des raidisseurs, la programmation et l'intégration au niveau du boîtier peuvent être réalisés séparément. Le processus de fabrication rigide-flexible de Highleap décrit les étapes générales de production ; la séquence réelle suit la section transversale spécifique au produit approuvée.
Highleap peut-il proposer un devis pour une carte à quatorze couches avec seulement deux ou quatre couches flexibles ?
Oui, cette construction est appropriée pour une évaluation. Précisez quelles couches de cuivre traversent la zone de flexion, si les circuits flexibles sont à deux ou quatre couches et où ils pénètrent dans les cartes rigides. L'épaisseur finale de la zone rigide et celle de la zone flexible nécessitent des spécifications différentes. Un devis doit confirmer le nombre de conducteurs flexibles fonctionnels, le rayon de courbure, le revêtement et la stratégie d'interconnexion entre les couches avant de considérer la conception comme réalisable.
Lorsque l'architecture mécanique permet d'intégrer des cartes et des connecteurs séparés, la fabrication de circuits imprimés rigides standard à quatorze couches peut s'avérer plus simple, tant pour l'approvisionnement que pour la retouche. En revanche, si la conception requiert des interconnexions repliées intégrées, c'est le schéma de la zone rigide-flexible – et non un empilement générique de cartes rigides – qui détermine les exigences de fabrication.
Superposition de couches rigides et flexibles, zones flexibles et transitions rigides
Une section transversale constructible nécessite des spécifications distinctes de matériaux et d'épaisseur pour les zones rigides, les zones flexibles et les zones de transition rigide-flexible . Les préimprégnés, les âmes et les finitions de surface des zones rigides peuvent être incompatibles avec la construction de pliage souhaitée s'ils débordent dans la charnière. Les préimprégnés anti-débordement, les bordures de recouvrement, les fenêtres adhésives et le routage contrôlé contribuent à préserver la zone flexible ; chacun de ces éléments possède ses propres tolérances de fabrication.
| Zone de planche | construction typique | Accent mis sur l'acceptation |
|---|---|---|
| Section rigide | Couches, noyaux et préimprégnés de cuivre rigides spécifiés. | Épaisseur, perçage, impédance et géométrie des plots de connexion des composants. |
| Section flexible | Couches de cuivre PI sélectionnées avec revêtement de couverture et épaisseur spécifique flexible. | contrainte du cuivre, ouvertures de la couche de couverture et profil de courbure. |
| Transition rigide-flexible | Limites adhésives/de flux contrôlées et support conducteur. | Microfissures, délaminage, rayon et concentration des contraintes. |
Pour une section rigide à quatorze couches, le cuivre flexible peut être positionné près de l'axe neutre mécanique, en fonction des exigences de pliage. Il n'est pas nécessaire que les quatorze couches traversent la charnière simplement parce qu'elles font partie de la partie rigide. Le schéma d'empilage doit indiquer la continuité du cuivre, les zones flexibles exposées, les couches rigides s'arrêtant avant le pliage et l'ordre de collage des matériaux. Un schéma indiquant uniquement l'épaisseur du stratifié rigide est insuffisant pour la validation d'un circuit imprimé rigide-flexible.
En quoi un circuit imprimé rigide-flexible à 14 couches diffère-t-il d'un circuit imprimé flexible à 14 couches ?
Ces termes ne sont pas interchangeables. Un circuit imprimé flexible à quatorze couches présente une structure de couches complète et une flexibilité différentes, tandis qu'un circuit imprimé rigide-flexible à quatorze couches peut comporter quatorze couches dans les zones rigides et moins de conducteurs flexibles dans les zones de transition. Le devis doit toujours indiquer le nombre de couches par zone , afin d'éviter toute ambiguïté quant au nombre de couches flexibles. Pour les sections flexibles haute densité, nos informations de fabrication de circuits imprimés flexibles HDI fournissent des précisions sur le processus.
Polyimide, âmes flexibles sans adhésif et matériaux de stratification
Les projets rigides-flexibles de Highleap peuvent être évalués à l'aide d'âmes flexibles en polyimide, de feuilles de cuivre adaptées, de matériaux FR-4 rigides, de préimprégnés, de matériaux de collage sans écoulement, de revêtements et de raidisseurs optionnels. Les constructions en polyimide sans adhésif permettent de réduire l'épaisseur des câbles flexibles, mais leur pertinence dépend des exigences électriques, thermiques et de résistance au pelage. Le cuivre recuit laminé est souvent privilégié pour les zones soumises à des flexions répétées ; ce choix nécessite toutefois l'approbation de la conception spécifique du cintrage et du conducteur.
Pour la zone rigide, un diélectrique avancé à haute température de transition vitreuse (Tg) ou à faibles pertes peut être envisagé lorsque la température ou le routage à haute vitesse l'exigent, sous réserve de sa compatibilité de collage avec les matériaux flexibles sélectionnés. Il est déconseillé de présenter des marques de matériaux comme étant en stock ou interchangeables simplement parce qu'elles partagent une constante diélectrique (Dk) similaire. Le fabricant d'équipement d'origine (OEM) doit approuver à la fois le stratifié rigide et les matériaux de la couche flexible comme un système intégré.
Un circuit imprimé rigide-flexible à quatorze couches peut-il utiliser un grade PI spécifique ou un raidisseur personnalisé ?
Un devis basé sur les matériaux peut inclure la qualité du polyimide, le type de cuivre, la construction avec ou sans adhésif, ainsi que les raidisseurs FR-4, PI ou métalliques demandés. Le plan de fabrication doit préciser l'emplacement des raidisseurs, leur épaisseur locale, leur méthode de fixation et les zones d'exclusion autour des pastilles de soudure ou des coudes. La disponibilité et la compatibilité des matériaux sont vérifiées lors de la revue technique et ne sont pas déduites d'une liste générique de matériaux disponibles.
Rayon de courbure, zones de flexion et fiabilité mécanique
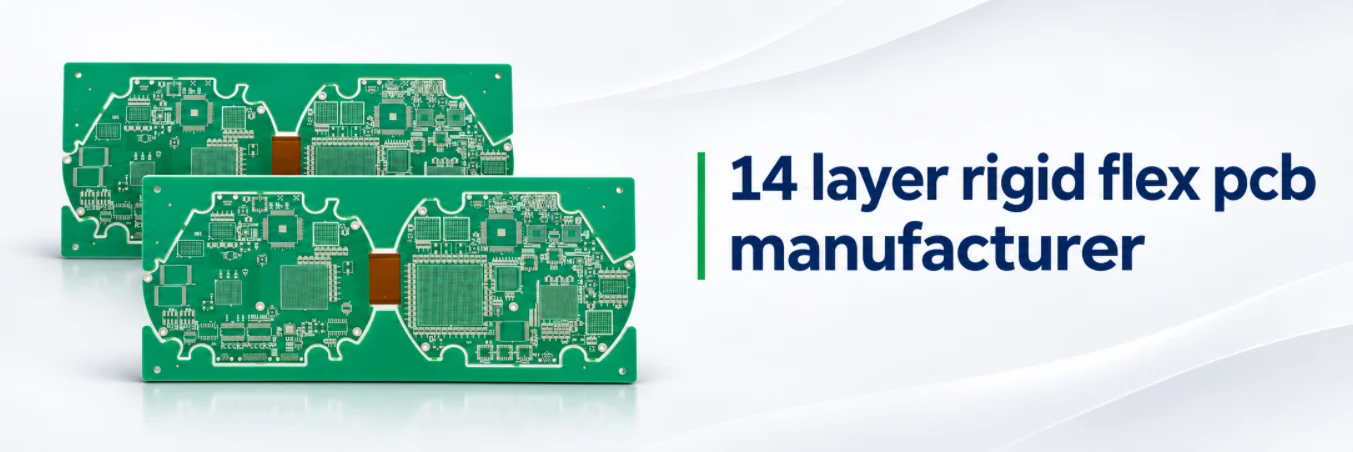
Le rayon de courbure dépend de l'épaisseur de la zone flexible, du nombre de couches, de la structure en cuivre et du caractère statique ou répété de la flexion. Un multiple arbitraire de l'épaisseur totale de la carte rigide ne constitue pas une règle de conception applicable. L'épaisseur de la zone flexible seule et le cheminement mécanique de l'assemblage final sont importants, de même que les ouvertures de la couche de recouvrement, les raidisseurs, les trous métallisés et la limite entre les zones rigides et flexibles.
Évitez les zones de flexion actives où se situent les joints de soudure, les zones de transition soumises à de fortes contraintes et les trous métallisés. Sauf indication contraire dans la conception, un module plié doit tenir compte de l'épaisseur cumulée, de la hauteur des composants, du maintien mécanique et de l'angle d'installation final. Le client doit fournir un modèle 3D plié ou un schéma d'assemblage, ainsi qu'un contour du circuit imprimé à plat.
Une même construction rigide-flexible à 14 couches peut-elle supporter une flexion dynamique ?
Pas automatiquement. Un cintrage statique, réalisé une seule fois lors de l'installation, diffère des milliers de cycles de service. Le cintrage dynamique exige une conception adaptée au rayon de courbure prévu, au nombre de cycles, au type de feuille de cuivre, à la direction du conducteur et à l'environnement. Highleap peut examiner le profil de mission défini, mais la performance en termes de durée de vie n'est pas une conséquence automatique du choix du polyimide ; une conception appropriée et un test de qualification précis sont nécessaires.
Quelles sont les données de fabrication qui définissent la section flexible finie ?
Le dessin à plat doit indiquer séparément la longueur flexible exposée, la limite de l'îlot rigide, le chevauchement du revêtement, les pistes de cuivre entrant dans le pli et tout bord d'adhésif ou de raidisseur. Un second dessin ou un modèle 3D doit montrer la configuration de pliage installée , le rayon de courbure minimal, les points de fixation et l'emplacement des composants à proximité des transitions rigide-flexible. Les équipes de fabrication et d'assemblage doivent également savoir si le pliage est une opération d'installation unique ou un mouvement répété en service.
Le sens de laminage de la feuille de cuivre, le profil de pliage statique ou dynamique prévu, l'épaisseur locale de l'empilement et la présence de trous métallisés à proximité influent sur la conception mécanique. Si une section flexible doit résister à un nombre défini de cycles, exigez un plan de qualification de fatigue en flexion approuvé par le client ainsi que des échantillons représentatifs. Ni le nombre de couches rigides ni la présence de polyimide ne sauraient remplacer ces contrôles.
Caractéristiques, applications et assemblage de circuits imprimés HDI
Les processeurs haute densité et les modules optiques, médicaux ou industriels compacts peuvent nécessiter des microvias laser et un dégagement fin des BGA dans leurs sections rigides. L'espacement des microvias et la procédure de lamination séquentielle sélectionnés doivent rester compatibles avec les couches flexibles internes et la transition rigide-flexible. Le support des plots à pas fin, le remplissage des vias et le masque de soudure nécessitent une revue DFA distincte avant la validation de la conception d'assemblage.
Si une conception requiert des microvias empilées à proximité d'une charnière, il convient d'accorder une attention particulière à l'inspection des contraintes locales et de la section transversale. L'approche HDI pour les sections rigides ne doit pas être transposée telle quelle dans la zone de flexion. Les recommandations de fabrication des circuits imprimés HDI adjacentes permettent d'évaluer la zone des composants rigides haute densité, mais le matériau rigide-flexible et le dessin mécanique demeurent les spécifications de référence.
Fabrication de circuits imprimés rigides-flexibles à 14 couches pour modules électroniques compacts
Highleap peut évaluer les cartes rigides-flexibles à quatorze couches pour les assemblages de caméras multicartes, l'instrumentation compacte, les modules d'équipements médicaux, les systèmes de communication optique, les contrôleurs robotiques, les produits informatiques embarqués et autres composants électroniques soumis à des contraintes mécaniques. Dans ces projets, la transition flexible intégrée permet de supprimer un connecteur ou un câble entre les cartes, tout en intégrant la carte de circuit imprimé à l'architecture mécanique et à la séquence d'assemblage.
Pour un module caméra comportant plusieurs petits îlots rigides, l'emplacement des composants et le sens de pliage déterminent l'ajustement mécanique final. Un contrôleur de vision industrielle peut quant à lui privilégier l'impédance, la mise à la terre anti-EMI et le montage des connecteurs sur les parties rigides plus importantes. La certification des dispositifs médicaux ou des produits aérospatiaux n'est pas implicite dans la conception du circuit imprimé ; les exigences de qualification et le site de fabrication désigné doivent être définis pour le programme.
Qu’est-ce qui fait d’un projet rigide-flexible un bon candidat pour un assemblage en une seule étape ?
Une solution remplaçant plusieurs cartes et câbles d'interconnexion achetés séparément peut tirer profit d'un plan coordonné de fabrication, de composants et de pliage final. Le cahier des charges commercial doit préciser le moment de l'assemblage des composants, si le pliage est effectué avant ou après les tests fonctionnels, et quels dispositifs de sécurité sont utilisés pour prévenir les dommages mécaniques. Si les tests électriques sont réalisés uniquement à plat, la configuration pliée finale peut nécessiter une étape de validation supplémentaire.
Assemblage, renforts, programmation et livraison finale pliée
Le devis pour la carte de circuit imprimé (PCBA) doit préciser l'emplacement des composants CMS sur les îlots rigides, les connecteurs et composants traversants, les opérations de collage ou de renforcement, la programmation, les tests électriques requis et les opérations de pliage ou d'installation finales. Les dispositifs d'impression de pâte à braser et de refusion doivent supporter les zones rigides sans exercer de contraintes excessives sur les segments flexibles exposés. Les opérations de retouche, de nettoyage et de protection contre les décharges électrostatiques (ESD) nécessitent des précautions de manipulation spécifiques.
Highleap peut coordonner ces activités grâce à ses services d'assemblage de circuits imprimés et d'intégration en boîtier . Si le client exige des tests finaux de mise en forme ou d'intégration dans un boîtier, le dispositif de fixation, les contraintes mécaniques requises, les limites de conformité et la propriété des pièces fournies doivent être explicitement mentionnés et non pas considérés comme inclus dans la formule « assemblage compris ».
Contrôle qualité rigide-flexible et tests du premier article
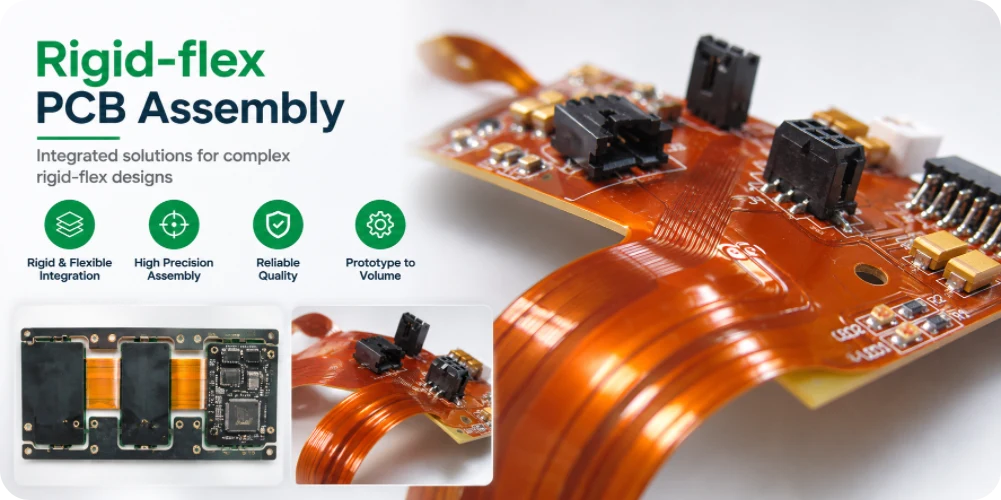
La qualité de la rigidité-flexibilité n'est pas entièrement décrite par un test électrique sur un circuit imprimé rigide. L'inspection peut inclure l'AOI des couches internes, la position et l'adhérence du revêtement, les interfaces de lamination, les interconnexions métallisées, la précision du contour, l'état de finition de surface, les dommages des zones de flexion et la continuité/l'isolation. Lorsque l'assemblage nécessite des flexions répétées, un plan de qualification spécifique pour la flexion/fatigue et des limites d'acceptation mécaniques doivent être définis séparément.
Utilisez les exigences de performance IPC-6013 applicables et les détails d'acceptation spécifiques au client pour les circuits flexibles et rigides-flexibles. Un rapport d'inspection de fabrication doit identifier la révision de construction, les éléments inspectés, l'échantillonnage et toute dérogation. Une simple mention IPC-6012 pour une carte rigide ne remplace pas la définition de la qualité de fabrication et de la fiabilité de la zone flexible. Pour les contrôles généraux des matériaux et des procédés, consultez la ressource relative à la fabrication des circuits imprimés flexibles .
Quels tests doivent figurer dans un premier article sur les modèles rigides-flexibles ?
Outre le test de continuité/isolation spécifié dans la netlist, un premier article peut nécessiter un contrôle dimensionnel à plat, des vérifications des sections critiques des zones de transition, des contrôles des couches de recouvrement et des raidisseurs, ainsi que des essais fonctionnels ou mécaniques en configuration pliée. Les essais destructifs de pelage ou de pliage sont généralement réalisés par échantillonnage plutôt que sur chaque unité commercialisable. Les preuves concrètes doivent être listées avant la fabrication et validées par le responsable de la conception du client.
Coût du prototype, délai de livraison et transfert de production
Le prix des circuits imprimés rigides-flexibles dépend des matériaux du noyau flexible et de la couche de recouvrement, de l'empilement des sections rigides, de l'outillage de stratification/cavité, du profil flexible, de la géométrie de transition, des interconnexions métallisées et du plan d'inspection spécifié. Un petit prototype comportant des raidisseurs inhabituels ou un profilage complexe peut engendrer des coûts de mise en place importants. Le délai de livraison est lié à la filière de fabrication et à l'outillage approuvés et ne doit pas être déduit d'une annonce standard de délai de livraison pour un circuit imprimé rigide 14 couches.
Highleap peut planifier le premier lot d'ingénierie comme base de fabrication pour les productions ultérieures. Le prototype de circuit imprimé et l'analyse de fabricabilité (DFM) doivent consigner le nombre de couches rigides et flexibles, les dimensions à plat et pliées, le schéma de pliage accepté et les restrictions d'assemblage. Si le projet inclut un boîtier ou un module de capteur encapsulé, le transfert d'assemblage clé en main doit également préciser la propriété du firmware ou du dispositif de fixation, afin de ne pas laisser l'acceptation du pliage final en suspens.
Un devis pour un système rigide-flexible doit-il inclure un devis détaillé pour l'outillage et les tests ?
Oui. Demandez des précisions sur la fabrication des cartes nues, l'outillage spécifique, les raidisseurs spéciaux, la qualification de pliage optionnelle, l'intégration des composants, le pliage final, les contrôles électriques et fonctionnels, ainsi que le conditionnement. Un devis classique pour une carte rigide 14 couches n'est pas directement comparable à celui d'un module rigide-flexible 14 couches équipé de zones de flexion formées. Pour connaître les principaux facteurs de coût des circuits imprimés, consultez la méthodologie de devis de fabrication et fournissez le schéma précis du module rigide-flexible afin d'obtenir un prix exact.
Demander un devis pour un circuit imprimé rigide-flexible à 14 couches
Veuillez fournir les données Gerber/ODB++ à plat, les sections transversales des zones rigides et flexibles, les épaisseurs de chaque matériau, les plans de revêtement/raidisseurs, les plans des vias percés et borgnes, le rayon de courbure et les exigences de cycle, les dimensions mécaniques à plat/plié, l'état de surface, la norme de test, les quantités et les délais de livraison. Pour les assemblages avec composants, veuillez inclure la nomenclature approuvée, le plan de placement, la séquence d'assemblage et les exigences de test à l'état final.
Highleap peut préparer une revue du fabricant qui identifie les matériaux autorisés, l'architecture des couches, l'outillage spécial, les exigences en matière d'inspection et les responsabilités de fabrication/assemblage avant la mise en production.

messages recommandés

Fabricant de circuits imprimés en céramique AlN pour l'électronique haute performance thermique
HIGHLEAP ELECTRONICS · Circuit imprimé en céramique de nitrure d'aluminium...

Fabrication de circuits imprimés en alumine pour les prototypes et la production OEM
HIGHLEAP ELECTRONICS · Fabrication de circuits imprimés en céramique d'alumine...
Fournisseur d'assemblage de circuits imprimés pour la fabrication électronique OEM et ODM
HIGHLEAP ELECTRONICS · Fournisseur OEM/ODM d'assemblage de circuits imprimés Votre...
Fabricant de circuits imprimés en céramique Al2O3 pour circuits céramiques de précision
HIGHLEAP ELECTRONICS · Circuit en céramique d'oxyde d'aluminium...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Outre la fabrication de circuits imprimés, nous proposons une gamme complète de services électroniques, incluant la conception de circuits imprimés, l'assemblage de cartes de circuits imprimés et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous vous offrons un accompagnement complet pour garantir la réussite de votre projet.
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.