
Soudure 60/40 vs 63/37 : points de fusion, comportement eutectique et choix de la soudure
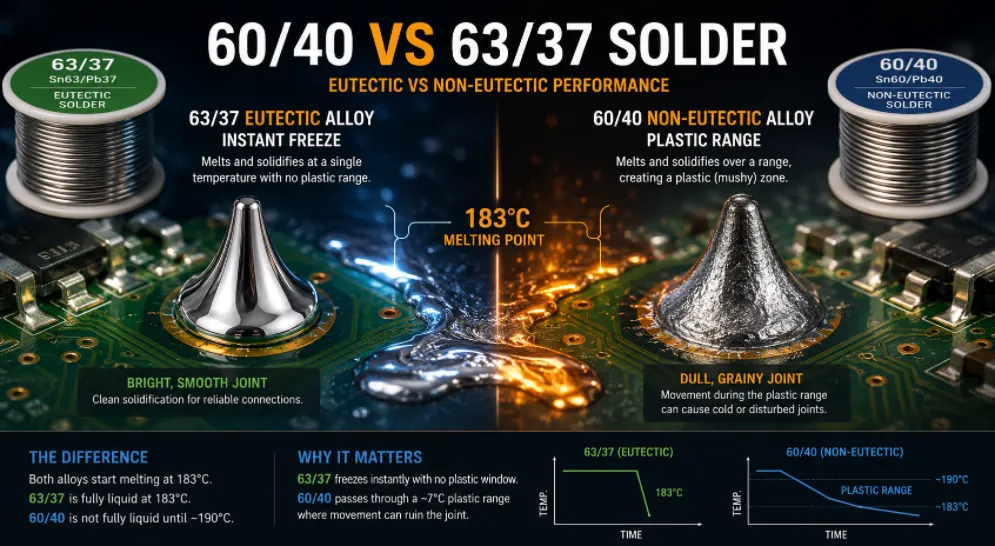
Figure 1. Soudure 60/40 vs 63/37
Dernière mise à jour : mai 2026 · Comparaison pratique du soudage manuel, de la reprise et de l’assemblage
Le choix entre la soudure 60/40 et la soudure 63/37 repose sur un seul fait métallurgique : l’une est eutectique, l’autre non. Ce fait influence directement la fusion, la solidification et la formation des joints de chaque alliage. Ces deux soudures étain-plomb sont utilisées depuis des décennies dans l’électronique et restent pertinentes en 2026 malgré l’essor des soudures sans plomb. Ce guide explique clairement la différence, compare les points de fusion, décrit les conséquences sur la qualité des joints (jusqu’à l’aspect visuel d’un joint défectueux) et fournit des indications précises sur le choix de l’alliage et sa spécification lors d’un assemblage.
- Que signifient réellement les chiffres 60/40 et 63/37 ?
- Le point eutectique et pourquoi le rapport 63/37 est particulier
- Points de fusion et gamme de plastiques, côte à côte
- Comment la gamme de plastique crée des articulations froides et perturbées
- Choix entre 60/40 et 63/37 par application
- Conforme à la norme RoHS, sans plomb, et là où la soudure au plomb est encore utilisée.
- Formes, stockage et manipulation sécuritaire des deux alliages
- Spécifier votre alliage de soudure sur un ordre d'assemblage
- Foire aux questions
Que signifient réellement les chiffres 60/40 et 63/37 ?
Ces chiffres correspondent simplement au rapport étain/plomb en poids. La soudure 60/40 contient 60 % d'étain et 40 % de plomb. La soudure 63/37 contient 63 % d'étain et 37 % de plomb. Un écart de trois pour cent en étain peut paraître insignifiant, mais il positionne un alliage précisément à un point précis du système étain-plomb, tandis que l'autre s'en écarte légèrement. Cette petite différence modifie leur comportement à la fusion de manière perceptible à l'usage.
Pourquoi l'étain et le plomb sont-ils associés ?
L'étain assure le mouillage et la liaison ; le plomb abaisse le point de fusion et améliore la malléabilité et la fluidité. Aucun de ces métaux, utilisé seul, ne permet de souder efficacement les composants électroniques : l'étain seul fond à une température plus élevée et est plus cassant, tandis que le plomb seul mouille mal. Combinés, ils ont dominé le brasage électronique pendant des générations précisément parce qu'ils sont tolérants, fluides et forment des joints fiables à des températures modérées qui ne chauffent pas les composants voisins.
Pourquoi une différence de 3 % est importante
Dans la plupart des alliages, une variation de composition de 3 % est négligeable. Dans le système étain-plomb, cette variation fait toute la différence entre se situer au point eutectique et s'en approcher – et cette simple distinction détermine si l'alliage fond à une température précise ou sur une plage de températures. Le débat qui subsiste entre les deux proportions porte en réalité sur la manière dont chaque alliage effectue la transition entre l'état solide et l'état liquide, et non sur la nature des métaux qui le composent.
Le point eutectique et pourquoi le rapport 63/37 est particulier
Un alliage eutectique possède une composition spécifique qui fond et se solidifie à une température unique et précise, se comportant comme un métal pur plutôt que comme un mélange. Dans le système étain-plomb, ce rapport est de 63 % d'étain pour 37 % de plomb. À son point eutectique, cet alliage passe directement de l'état solide à l'état liquide (et inversement), sans étape intermédiaire.
Que signifie « eutectique » en pratique
La plupart des mélanges fondent progressivement : lorsqu’on les chauffe, ils commencent à ramollir à une certaine température et ne deviennent complètement liquides qu’à une température supérieure. Une composition eutectique s’affranchit de cette étape intermédiaire. Chauffez le mélange 63/37 jusqu’à 183 °C : il est solide jusqu’à cette température, puis complètement liquide ; refroidissez-le en dessous de 183 °C : il est liquide jusqu’à ce point, puis complètement solide. La transition est quasi instantanée, ce qui est très apprécié des professionnels de l’immobilier.
Huile non eutectique 60/40 et son milieu mou
L'alliage 60/40 se situe juste en dehors du point eutectique ; il est donc non eutectique . Au lieu d'une seule température de fusion, il possède une plage de fusion . Lorsqu'il chauffe, il commence à se ramollir à une certaine température et n'est complètement liquide qu'à une température plus élevée ; en refroidissant, il repasse par cette même plage. Dans cette plage, l'alliage est partiellement solide et partiellement liquide : un état « plastique », pâteux et semi-solide, à l'origine des particularités de l'alliage 60/40 et de la nécessité d'une manipulation plus délicate lors du refroidissement.
Points de fusion et gamme de plastiques, côte à côte
Les deux alliages commencent à fondre au même point ; leur comportement diffère juste au-dessus. Le tableau permet de visualiser concrètement ce contraste.
| Propriétés | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Type | Eutectique | Non eutectique |
| Fond à | 183 °C (361 °F), point unique | ~183–190 °C, une plage |
| Gamme plastique | Aucun | fenêtre d'environ 7 °C |
| Se fige | Instantanément et proprement | Progressivement à travers la gamme |
| risque d'articulations froides | Coût en adjuvantation plus élevé. | Plus élevé en cas de perturbation |
| Coût relatif | Légèrement plus élevé (plus d'étain) | Coût en adjuvantation plus élevé. |
| Préférence typique | Pas fin, CMS, avantages | Montage traversant, loisirs, budget |
Même départ, fin différente
Les deux alliages commencent à fondre à 183 °C. La différence réside dans leur comportement au-delà de cette température : l’alliage 63/37 est totalement liquide à 183 °C, tandis que l’alliage 60/40 ne l’est qu’aux alentours de 190 °C. En pratique, un fer à souder réglé entre 300 et 350 °C offre une température bien supérieure à celle des deux alliages ; la sensation lors de l’application de la soudure est donc similaire. La différence se manifeste lors de la phase critique de refroidissement, et non pendant le chauffage de la soudure.
Pourquoi le moment du refroidissement est celui qui compte
La qualité de la soudure se joue dans les une ou deux secondes qui suivent le retrait du fer. C'est à ce moment précis que le joint se solidifie et que sa structure interne se fixe. Un alliage qui durcit instantanément empêche tout mouvement de détériorer la soudure ; un alliage qui reste à l'état semi-liquide offre une fenêtre de tolérance où une simple secousse peut la compromettre. Voilà, en résumé, tout l'intérêt pratique de la soudure eutectique.
Comment la gamme de plastique crée des articulations froides et perturbées
C’est précisément pour cette raison que les professionnels privilégient le mélange 63/37. Lorsque le mélange 60/40 refroidit et atteint sa phase plastique, il existe une plage de températures durant laquelle le joint paraît solide alors qu’il est encore semi-liquide à l’intérieur. Si le composant ou le fil bouge pendant cette période (une légère secousse, une vibration, un simple mouvement de la main), la structure cristalline en cours de solidification est perturbée avant d’avoir pu se fixer correctement.
À quoi ressemble une articulation perturbée ?
Il en résulte une soudure défectueuse ou froide : mate, granuleuse et irrégulière plutôt que brillante et lisse. De telles soudures peuvent être mécaniquement fragiles et électriquement peu fiables, et nécessitent souvent des retouches. La soudure 63/37, dépourvue de plasticité, se solidifie instantanément en dessous de 183 °C, ne laissant pratiquement aucune marge de manœuvre susceptible de détériorer la soudure. Cette propriété unique – une solidification nette et instantanée – constitue l’avantage pratique qui fait de la soudure eutectique le choix de référence pour le soudage manuel fin et professionnel.
Pourquoi les articulations douloureuses sont dangereuses, et pas seulement inesthétiques.
Un joint émoussé n'est pas qu'un défaut esthétique. La structure cristalline altérée peut engendrer des vides microscopiques et une mauvaise liaison métallurgique ; le joint peut donc réussir un test rapide, mais se rompre ultérieurement sous l'effet de vibrations ou de cycles thermiques. Les défauts intermittents liés à des joints froids sont parmi les plus difficiles à diagnostiquer, précisément parce que la connexion fonctionne par intermittence. Les prévenir à la source – grâce à un alliage tolérant et un refroidissement progressif – est bien plus économique que de les corriger a posteriori.
Le côté indulgent du 60/40
La gamme plastique n'est pas uniquement un inconvénient. Certains techniciens l'apprécient pour des tâches comme le nettoyage des joints, la réalisation de soudures d'angle ou le modelage de la soudure sur des connexions importantes, où une courte période de travail s'avère utile. Pour les joints traversants non perturbés, le 60/40 est parfaitement performant et coûte un peu moins cher ; c'est pourquoi il reste un choix judicieux pour les travaux de bricolage et de réparation courants.
Choix entre 60/40 et 63/37 par application
Aucun alliage n'est universellement « meilleur » ; chacun convient à un usage différent. Choisissez l'alliage adapté à la tâche.
Par type de tâche
- Soudage CMS à pas fin et soudure manuelle professionnelle : 63/37. La congélation propre et instantanée réduit les ponts et les joints froids là où la précision compte le plus.
- Soudage à la vague et placage : Le 63/37 est le choix courant pour son comportement constant et prévisible sur de nombreuses articulations à la fois.
- Travaux de loisirs généraux, perçage traversant et réparations : Un ratio 60/40 est parfaitement adéquat et généralement moins cher.
- Sculpture et essuyage des articulations : La fenêtre en plastique 60/40 offre une brève phase de travail que certains techniciens préfèrent.
Pour les débutants en particulier
Les deux alliages conviennent pour l'apprentissage, mais la solidification plus tolérante du 63/37 réduit le risque de soudures ratées, car l'absence de zone de solidification limite les risques d'erreurs. De nombreux débutants le trouvent plus facile à maîtriser et permettent d'obtenir des résultats constants ; c'est pourquoi il est souvent recommandé pour une première bobine de soudure, malgré son prix légèrement supérieur.
Une règle de décision simple
Pour les pièces de petite taille, denses ou nécessitant une grande fiabilité, optez pour un acier 63/37. Pour les pièces de grande taille, traversantes, non perturbées et soumises à des contraintes budgétaires, un acier 60/40 convient parfaitement. En cas de doute, la tolérance plus large de l'acier 63/37 en fait le choix le plus sûr : le léger surcoût garantit la constance.
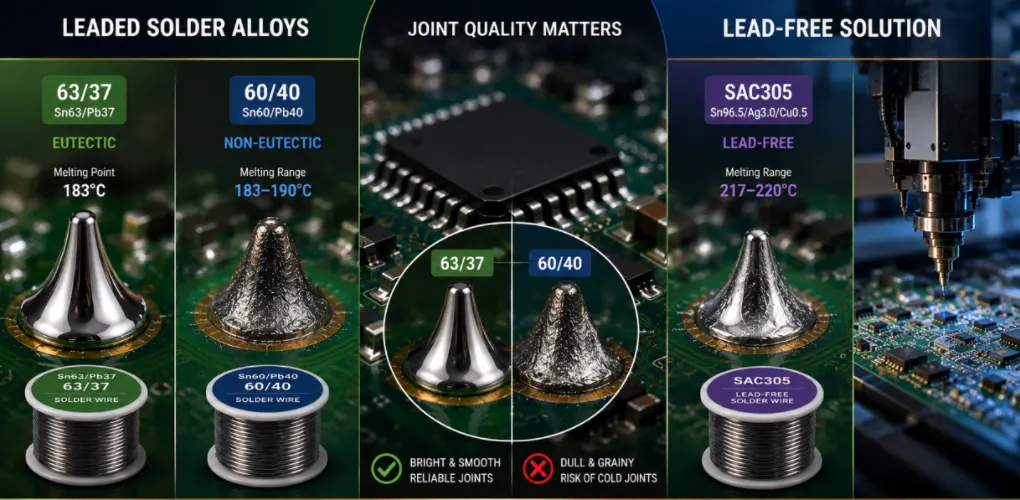
Figure 2. Comparaison des soudures 60/40 et 63/37
Conforme à la norme RoHS, sans plomb, et là où la soudure au plomb est encore utilisée.
Les mélanges 60/40 et 63/37 contiennent tous deux du plomb et ne sont donc pas conformes à la directive RoHS. Ils ne peuvent être utilisés dans les produits commerciaux destinés à l'UE ni sur de nombreux autres marchés imposant une restriction des substances dangereuses.
L'alternative sans plomb
Pour une production conforme aux normes, les fabricants utilisent des alliages sans plomb, le plus souvent le SAC305 (96.5 % d'étain, 3 % d'argent, 0.5 % de cuivre). Le SAC305 fond à une température plus élevée (environ 217-220 °C) et se comporte différemment de la brasure plombée : son mouillage est moins efficace, son aspect est plus mat même lorsqu'il est correct, et il nécessite des fers à souder plus chauds et un contrôle du processus plus rigoureux. Le passage de la brasure plombée à la brasure sans plomb représente un changement de processus, et non un simple changement de matériau.
Là où la soudure au plomb est encore autorisée et privilégiée
La soudure au plomb reste largement utilisée pour le prototypage, la retouche, la réparation, les travaux de loisirs et certaines applications exigeant une fiabilité élevée (aérospatiale, défense et certains domaines médicaux), où le plomb est encore autorisé car sa fiabilité éprouvée et l'absence de risque de formation de moustaches d'étain compensent largement les autres inconvénients. Pour l'apprentissage quotidien et les travaux pratiques en atelier non soumis à la directive RoHS, les soudures 63/37 et 60/40 demeurent d'excellents choix, faciles à utiliser.
Mélanger des produits contenant du plomb et des produits sans plomb
Évitez de mélanger les deux sur la même soudure. L'association de la SAC305 avec de la soudure au plomb produit un alliage dont le comportement à la fusion est imprévisible et qui peut fragiliser la soudure. Si une carte a été fabriquée sans plomb, refaites-la sans plomb ; si elle a été fabriquée avec du plomb, refaites-la avec du plomb. Utilisez des soudures et, idéalement, des fers à souder différents pour chaque type de soudure.
Formes, stockage et manipulation sécuritaire des deux alliages
Les mélanges 60/40 et 63/37 se présentent sous les mêmes formes physiques et exigent les mêmes habitudes de sécurité en matière de plomb.
Formulaires disponibles
Les formes courantes sont le fil à âme de colophane (standard pour le brasage manuel, avec flux intégré), le fil plein (à utiliser avec un flux séparé), la barre (pour le brasage à la vague et par immersion) et la pâte (pour l'impression au pochoir et le refusion). Les diamètres de fil courants de 0.6 à 0.8 mm conviennent à la plupart des travaux sur circuit imprimé ; les fils plus fins sont adaptés aux composants CMS à pas fin, tandis que les fils plus épais conviennent aux connexions et aux câbles de grande taille.
Stockage
Conservez le fil à souder dans un endroit frais et sec ; de nombreux produits se réfèrent à des normes de matériaux telles que l’ASTM B32 pour leur composition. Le fil se conserve plusieurs années. La pâte à souder est différente : elle nécessite une réfrigération et une durée de conservation que le fil n’exige pas, doit être ramenée à température ambiante avant utilisation et se dégrade une fois ouverte. C’est pourquoi on l’achète au fur et à mesure de la production plutôt que de la stocker.
Sécurité
Le plomb représente un véritable danger pour la santé. Travaillez dans un endroit bien ventilé, évitez d'inhaler les vapeurs de flux, ne mangez ni ne buvez à proximité de l'établi et lavez-vous les mains après avoir manipulé de la soudure au plomb. Maintenez une stricte séparation entre la soudure et les aliments. Ces précautions sont simples et indispensables ; elles s'appliquent aussi bien aux alliages 60/40 qu'aux alliages 63/37, car leur comportement à la fusion diffère, et non leur toxicité.
Spécifier votre alliage de soudure sur un ordre d'assemblage
Si vous sous-traitez l'assemblage, le choix de l'alliage n'est pas qu'une simple préférence : il influe sur le processus, le profil thermique et les marchés sur lesquels vous pouvez légalement vendre. Spécifiez-le dès le départ.
Que déclarer
- Avec ou sans plomb — Il s'agit de la première décision, et la plus importante, dictée par les règles de conformité de votre marché cible.
- Alliage spécifique si plombé — 63/37 pour les travaux à pas fin et à haute fiabilité, 60/40 lorsque le coût compte et que les joints ne sont pas perturbés.
- Documentation de conformité requise — Déclarations RoHS/REACH si vous vendez sur des marchés réglementés.
Pourquoi cela change le processus
Une ligne sans plomb utilise un profil de refusion plus chaud, avec une température de pointe plus élevée et un contrôle plus strict qu'une ligne avec plomb ; les deux ne sont pas interchangeables en cours de production. Indiquer à votre assembleur l'alliage et les exigences de conformité avant la production lui permet de définir le profil thermique approprié, de choisir une pâte thermique compatible et de s'assurer que la carte et les composants peuvent supporter les températures requises.
De la spécification à la carte construite
Highleap Electronics exploite des lignes d'assemblage avec et sans plomb conformes à la norme RoHS et confirmera l'alliage, le profil de refusion et la documentation appropriés pour votre carte et votre marché cible avant le début de la production, en signalant tout problème de conformité ou thermique lors d'une analyse DFM gratuite.
Obtenir un devis pour l'assemblage de circuits imprimés →
Foire aux questions
La soudure 63/37 ou 60/40 est-elle meilleure ?
Pour la plupart des travaux d'électronique, le mélange 63/37 est idéal : son comportement eutectique assure une prise rapide et nette, évitant ainsi les soudures froides, un point crucial pour les soudures fines et professionnelles. Le mélange 60/40 est moins cher et convient parfaitement aux travaux de loisirs et aux soudures traversantes.
Les mélanges 60/40 et 63/37 fondent-ils à la même température ?
Ils commencent à fondre au même point, 183 °C. Le 63/37 est entièrement liquide à cette température ; le 60/40 n'est entièrement liquide qu'à environ 190 °C, ce qui lui confère une plage de plasticité que le 63/37 n'a pas.
Qu'est-ce qu'une soudure eutectique ?
Un alliage dont la composition fond et se solidifie à une température précise, comme un métal pur. L'alliage étain-plomb eutectique 63/37 ; l'alliage 60/40 se situe juste en dehors du point eutectique et ne l'est pas.
Puis-je utiliser ces soudures dans des produits vendus en Europe ?
Non. Les deux contiennent du plomb et ne sont pas conformes à la directive RoHS. Utilisez un alliage sans plomb comme le SAC305 pour les produits commerciaux conformes destinés à l'UE et aux marchés similaires.
Pourquoi mon joint 60/40 a-t-il un aspect terne et granuleux ?
Il s'agit probablement d'une soudure défectueuse : la pièce a bougé alors que la soudure était encore malléable. Réchauffez-la avec du flux jusqu'à ce qu'elle forme un cône lisse et brillant, puis immobilisez-la complètement pendant son refroidissement.
L'un des alliages est-il plus résistant que l'autre ?
Le ratio 63/37 est légèrement plus élevé et plus constant, mais pour la plupart des articulations, la différence est minime. C'est la constance, et non la force brute, qui explique la préférence des professionnels.
Puis-je mélanger du 60/40 et du 63/37 ?
C'est possible, et on obtient un mélange quasi eutectique, mais il n'y a guère d'intérêt à le faire intentionnellement. Évitez cependant de mélanger la soudure au plomb avec la soudure sans plomb : ce mélange fond de façon imprévisible et peut fragiliser les joints.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.