
Fabricant de circuits imprimés de pointe pour circuits imprimés complexes et à procédés spéciaux
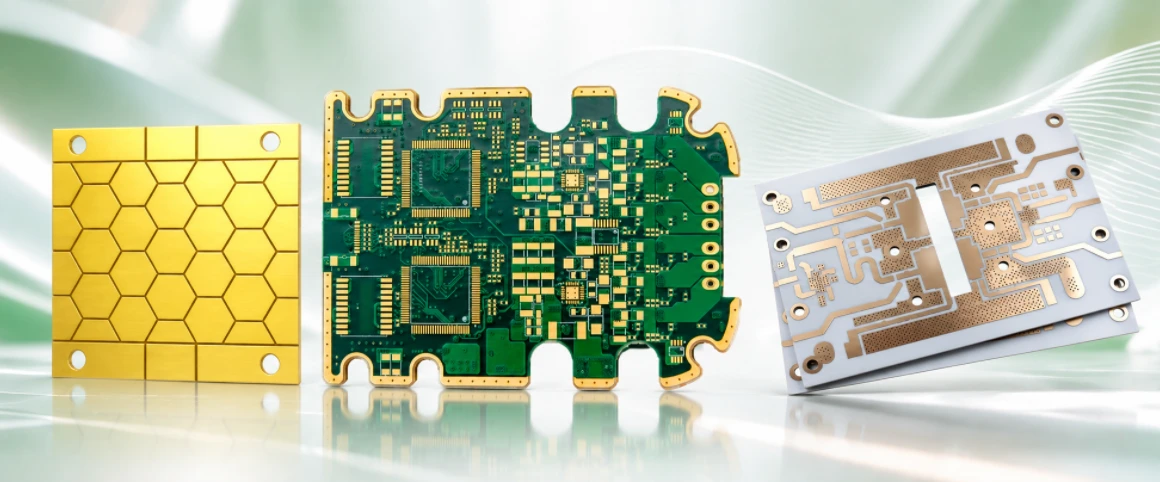
Figure 1. Fabrication de circuits imprimés de pointe et de haute complexité
Highleap Electronics fabrique des circuits imprimés rigides, HDI, haute fréquence, haute vitesse, à forte épaisseur de cuivre, flexibles, rigides-flexibles, à noyau métallique, en céramique et à gestion thermique, avec un service d'assemblage disponible après fabrication. Nos capacités de production avancées couvrent les vias borgnes et enterrés, les microvias empilés et décalés, le remplissage de vias en résine et en cuivre, le VIPPO, le perçage arrière, les contacts dorés longs et courts, la galvanoplastie sélective, les fentes et cavités à profondeur contrôlée, la métallisation des bords, les stratifiés spéciaux à faibles pertes, les empilements hybrides, les pastilles de cuivre, les finitions spéciales et les structures d'impédance à contrôle précis.
Pour les cartes intégrant plusieurs exigences avancées, les équipes FAO et d'ingénierie des procédés de Highleap définissent un processus de fabrication compatible avant leur mise sur le marché. La séquence de stratification, de perçage, de remplissage, de dépôt de cuivre, de métallisation sélective, de préparation des matériaux, de vernis épargne, de finition de surface, d'inspection et d'usinage final est planifiée en fonction des exigences du circuit imprimé fini, afin d'éviter tout conflit incontrôlé entre deux procédés spécifiques.
De la carte multicouche classique dotée d'une fonctionnalité spécifique à la fabrication haute densité combinant HDI, vias remplis, perçage arrière, contacts plaqués or de longueurs variables, matériaux RF spéciaux, cavités et contrôle précis de l'impédance, Highleap considère l'ensemble de la construction comme une seule et même opération de fabrication. L'objectif est de préserver la conception électrique et mécanique d'origine tout en la convertissant en données de production, programmes machines, processus et points de contrôle pilotables en atelier.
Matrice de capacités de fabrication avancée de circuits imprimés
La fabrication avancée de circuits imprimés englobe bien plus que le nombre de couches, la largeur minimale des pistes et le diamètre de perçage. Les familles de capacités suivantes correspondent aux structures et procédés susceptibles de modifier sensiblement le processus de fabrication, la séquence des équipements, les contrôles de processus ou le plan d'inspection.
| Famille de capacités | Structures et processus | Impact de la fabrication |
|---|---|---|
| Avancé par le biais de structures | vias borgnes, vias enterrés, vias borgnes mécaniques, microvias laser, microvias empilées/décalées/sautées, interconnexion multicouche, via dans la pastille. | Modifie la définition des sous-ensembles, les cycles de stratification, la méthode de perçage, la métallisation et la stratégie d'alignement. |
| Par remplissage et bouchage | Bouchon en résine, remplissage non conducteur, remplissage en cuivre, vias remplis et bouchés, VIPPO, remplissage de via enterré, remplissage de microvia, bouchage par masque de soudure. | Ajoute le remplissage, le durcissement, la planarisation et/ou le plaquage de surface à des étapes de fabrication spécifiques. |
| HDI et accumulation séquentielle | 1+N+1, 2+N+2, 3+N+3, HDI à n'importe quelle couche, cycles d'accumulation multiples, structures empilées via. | Répète les étapes de stratification, de perçage laser, de métallisation, de remplissage de vias et d'imagerie au lieu de s'appuyer sur une seule stratification multicouche finale. |
| SLP / mSAP | Circuit imprimé de type substrat, traitement semi-additif modifié, conducteurs ultrafins et échappement BGA à pas fin. | Utilise une fine couche de cuivre d'amorçage et une accumulation sélective de conducteurs plutôt qu'un procédé soustractif conventionnel à cuivre épais. |
| Forage spécial | Foret arrière, foret arrière à profondeur multiple, foret arrière haut/bas, foret à profondeur contrôlée, perçage secondaire, trous à ajustement serré, fraisage et lamage. | Ajoute des programmes CNC dédiés et un contrôle de l'axe Z / des trous finis. |
| Fentes, rainures et cavités | Fentes plaquées, fentes borgnes, fentes borgnes à profondeur contrôlée, rainures étagées, poches, cavités, cavités plaquées et structures de profondeur semi-métallisées. | L'usinage peut devoir avoir lieu avant la métallisation, après le plaquage, ou en plusieurs étapes. |
| Publication des profils et des panneaux | Contours complexes, fraisage de précision, rainurage en V + fraisage, languettes, biseau/chanfrein, bords étagés et structures détachables spéciales. | Modifie la prise en charge des panneaux, la trajectoire de l'outil et le point auquel le contour final peut être libéré. |
| Doigts d'or | Doigts longs et courts, décalés, segmentés, à double face et de longueurs différentes ; or dur ; or sélectif ; biseau/chanfrein. | Nécessite un placage électrolytique sélectif, des chemins de courant temporaires, un masquage et un usinage final contrôlé des bords. |
| Métallisation des bords | Placage de bord complet/partiel/sélectif, paroi latérale plaquée, bord de masse/blindage et contacts de bord spéciaux. | Certains bords doivent participer à la métallisation tandis que la carte reste supportée dans le panneau. |
| Crénelures et demi-trous plaqués | Trous crénelés, trous en demi-lune, demi-vias métallisés et crénelures de bord de module. | Utilise une séquence perçage → plaque → fraisage avec une exposition du fût et une qualité de bord contrôlées. |
| Placage de cuivre spécial | Cuivre supplémentaire sélectif pour trous, accumulation locale de cuivre, plaquage de cuivre épais, remplissage de cuivre des vias et procédés de plaquage spécifiques au projet. | Permet de contrôler localement l'épaisseur du cuivre plutôt que d'appliquer la même accumulation de cuivre sur toute la surface. |
| finitions de surface mixtes | ENIG + or dur, ENEPIG + or dur, HASL + or dur, or sélectif et zones de finition multiples. | Nécessite un masquage/une protection locale et une commande contrôlée pour les finitions électroplaquées et chimiques. |
| Masque de soudure spécial et impression fonctionnelle | Masque pelable, barrières de masque de soudure fines, ouvertures de masque sélectives, bouchage/mise en place de vias, encre de carbone et zones de protection spéciales. | Ajoute des opérations dédiées à la conception graphique, à l'impression/au revêtement, au séchage et à l'inspection. |
| Matériaux RF et micro-ondes | Rogers, PTFE/RT-duroid, Taconic, Arlon, PTFE chargé de céramique et autres stratifiés RF à faibles pertes. | Permet de modifier le perçage, l'activation plasma/de surface, le laminage, la feuille de cuivre et le contrôle diélectrique. |
| Matériaux numériques à haute vitesse | Megtron, Isola/FR408HR-class, stratifiés FR-4 haute vitesse, à faibles pertes et à très faibles pertes. | Nécessite une construction diélectrique contrôlée, une sélection de la rugosité du cuivre et une lamination stable à haute vitesse. |
| empilements de matériaux hybrides | Rogers + FR-4, PTFE + FR-4, RF + numérique, Megtron + Isola et constructions à diélectrique mixte. | Des matériaux dissemblables doivent être liés et leurs dimensions contrôlées dans un empilement multicouche. |
| Impédance contrôlée | Structures asymétriques, différentielles, à tolérances serrées, diélectriques contrôlés et coupons TDR. | Matériau des liaisons, diélectrique pressé, épaisseur du cuivre, géométrie des pistes de production et vérification électrique. |
| cuivre lourd/mixte | cuivre lourd, cuivre épais, cuivre de poids mixtes, cuivre lourd + ligne fine et exigences locales en matière de cuivre épais. | Modifie la compensation de gravure, l'espacement, la demande en résine et l'équilibre du cuivre. |
| Structures thermiques intégrées | Pièce de monnaie en cuivre, incrustation en cuivre, lingot de cuivre intégré, dissipateur thermique et structures de vias thermiques. | Ajoute l'usinage des cavités/incrustations, l'insertion de métal, le remplissage de résine, la stratification et le contrôle de la planéité. |
| Circuit imprimé à noyau métallique | Constructions à noyau en aluminium, à noyau en cuivre et à substrat métallique isolé. | Utilise une base métallique thermoconductrice et un diélectrique au lieu d'une voie multicouche entièrement organique conventionnelle. |
| PCB en céramique | Al₂O₃, AlN, Si₃N₄, DBC, DPC, AMB, couche épaisse, couche mince, LTCC et HTCC. | Utilise des technologies de métallisation et de substrat spécifiques à la céramique plutôt que la fabrication standard FR-4. |
| Flex / rigide-flexible | Flexible multicouche, flexible HDI, rigide-flexible, semi-flexible, flexible ultra-long, contacts ZIF, raidisseurs, revêtement et blindage. | Modifications apportées au système de matériaux, à la stratification, à la construction de la zone de pliage, au renforcement et à la manutention. |
| Dimensions spéciales | Planches ultra-minces, épaisses, longues, grand format, étroites et longues, irrégulières et de formes bizarres. | Modifications apportées à l'outillage, au support, à l'utilisation des panneaux, à la manutention et au contrôle dimensionnel. |
| panélisation spéciale | Réseaux personnalisés, répétition pas à pas, rainurage en V, panneau fraisé, rainurage en V/fraisage mixte, languettes détachables, bordures d'outillage et équilibre du cuivre. | La construction des panneaux CAM contribue au rendement, à la manutention lors de l'assemblage et à la stabilité des processus en aval. |
| Procédés laser | Perçage laser, microvias laser, découpe/dépanelisation laser, ouvertures laser et marquage laser le cas échéant. | Introduit des programmes laser dédiés et des commandes de chauffage/repérage qui diffèrent des outils mécaniques. |
| Marquage spécial | Marquage laser, code QR/code-barres, numéro de série, code date/lot et identification permanente. | Ajoute des données de traçabilité tout en protégeant les contacts, les zones soudables et les structures RF. |
Structures de vias avancées : vias borgnes, vias enterrés et microvias
Une via devient une structure de fabrication avancée lorsque ses couches de début/fin ou sa méthode de formation modifient la séquence de fabrication. Les vias enterrées sont réalisées dans une sous-carte interne avant la lamination. Les vias borgnes relient une couche externe à une couche interne spécifique et peuvent être formées mécaniquement ou au laser. Les microvias permettent une interconnexion dense et peuvent être empilées, décalées, connectées par sauts ou utilisées dans une architecture multicouche.
En ingénierie FAO, chaque groupe de vias est associé à son étape de fabrication. Un empilement contenant des microvias laser L1-L2, des vias enterrés L2-L5 et des trous traversants nécessite des étapes de données et de processus distinctes. La définition de l'étendue des vias relève donc de l'empilement et du chemin de production, et non pas seulement du plan de perçage final.
Les capacités de fabrication de circuits imprimés HDI de Highleap couvrent les vias borgnes/enterrés, les microvias, les vias dans les pastilles et les constructions à lamination séquentielle.
Remplissage et bouchage par voie : bouchon en résine, remplissage en cuivre, remplissage et capuchon, et VIPPO
Les termes « bouchage », « remplissage » et « scellement » désignent différents états de finition. Le bouchage par masque épargne ferme ou recouvre le trou lors du processus de masquage. Le bouchage par résine consiste à remplir un via préalablement métallisé avec une résine non conductrice qui est ensuite polymérisée et planarisée. Le remplissage en cuivre consiste à introduire du cuivre dans le volume du via par électrodéposition. Les vias remplis et scellements présentent une surface métallisée recouvrant la structure remplie.
La technologie VIPPO (via-in-pad plated over) nécessite une surface d'appui planaire et métallisée pour permettre l'assemblage direct de composants BGA, QFN et autres composants à pas fin au-dessus de la via, sans risque de décollement de la soudure par un trou ouvert. Dans les circuits HDI ou à lamination séquentielle, le remplissage des vias peut être intégré au cycle de fabrication avant l'ajout de la couche diélectrique ou de microvias suivante. Une fois les exigences de fabrication et de remplissage des vias définies, l'assemblage et le contrôle des cartes HDI assurent la liaison entre les surfaces d'appui fabriquées et la vérification des pochoirs, du placement et des joints de soudure.
Pour les structures à vias enterrés, le remplissage en résine et la planarisation peuvent également être effectués avant la stratification ultérieure. Ceci permet d'obtenir une surface de sous-carte plus plane et évite que le diélectrique suivant n'ait à combler les trous métallisés non recouverts.
Fabrication de circuits imprimés HDI, lamination séquentielle, SLP et mSAP
L'HDI désigne une famille de constructions multicouches plutôt qu'un procédé unique. Les architectures 1+N+1, 2+N+2, 3+N+3 et les architectures multicouches utilisent un ou plusieurs cycles de lamination, de perçage laser, de métallisation, de remplissage des vias et d'imagerie. Les microvias empilées nécessitent que la structure inférieure soit remplie et suffisamment plane pour supporter le niveau d'interconnexion suivant, tandis que les conceptions décalées utilisent un décalage latéral entre les couches multicouches.
Highleap prend également en charge la fabrication de circuits imprimés de type substrat pour les structures haute densité. Le procédé mSAP utilise une couche de cuivre d'amorçage beaucoup plus fine qu'un procédé soustractif classique, construit sélectivement le conducteur, puis élimine le cuivre d'amorçage exposé par gravure flash. Ceci permet d'obtenir des profils de conducteurs plus fins pour une interconnexion dense de type BGA et une densité d'interconnexion comparable à celle des boîtiers.
Dans les technologies HDI et SLP, l'architecture de fabrication est déterminée par l'empilement des couches et le plan des vias. Le nombre de couches à lui seul ne permet pas de décrire la complexité du processus.
Procédés de forage arrière et de forage spécial
Forage arrière et forage arrière à profondeurs multiples
Le perçage arrière élimine la partie métallisée inutilisée du via au-delà de la dernière connexion fonctionnelle. Le via est d'abord créé et métallisé comme une interconnexion classique ; le perçage à profondeur contrôlée élimine ensuite le plot conducteur du côté spécifié. Les cartes haute vitesse multicouches peuvent nécessiter plusieurs groupes de perçage arrière à différentes profondeurs, y compris des opérations sur les faces supérieure et inférieure.
La capacité de perçage arrière des circuits imprimés de Highleap est utilisée pour les canaux à haute vitesse où le contrôle des vias fait partie intégrante des performances d'intégrité du signal.
Perçage secondaire / après placage
Certains perçages ne peuvent être réalisés qu'après une opération de métallisation ou de gravure préalable. Le logiciel de FAO intègre ces éléments dans un programme de perçage ultérieur afin qu'ils ne participent pas à un processus qui doit intervenir avant la réalisation du perçage final. Cette opération de perçage en fin de processus peut également être combinée avec des éléments mécaniques spéciaux ou non métallisés.
Trous à ajustement serré et plaqués avec précision
Pour les trous de connecteurs à emmanchement forcé, le diamètre fini et l'épaisseur du cuivre doivent rester dans une plage d'ajustement mécanique. Le diamètre de perçage et la tolérance de métallisation doivent donc être conçus conjointement et non vérifiés séparément.
Fraisage, lamage et perçage étagé
Le fraisage crée un logement conique ; le lamage crée un épaulement cylindrique. Le perçage à profondeur contrôlée et le perçage étagé nécessitent une référence précise (côté, diamètre, angle/profondeur et tolérance). Ces opérations sont générées par des programmes CNC dédiés et non interprétées à partir d'un fichier de perçage standard pour trous ronds.
Rainures plaquées, rainures borgnes, cavités, poches et usinage à profondeur contrôlée
Fentes plaquées/métallisées
Une rainure nécessitant du cuivre sur ses parois doit être formée avant l'étape de métallisation correspondante. Elle ne peut être considérée comme une découpe de profil final. Le logiciel FAO sépare les données des rainures métallisées de celles des rainures mécaniques non métallisées et vérifie le cuivre environnant, la géométrie de l'outil et le routage en aval.
Rainures borgnes à profondeur contrôlée et rainures étagées
Les rainures borgnes, les rainures à profondeur partielle et les rainures étagées sont définies selon les axes X/Y et Z. Le dessin final doit indiquer le côté de référence, le contour, la profondeur ou l'épaisseur de matériau restante et la tolérance. Une rainure étagée peut créer un appui mécanique, une transition d'épaisseur locale, un étage de protection, une interface thermique ou une zone de pliage semi-flexible.
structures métallisées/semi-métallisées à profondeur contrôlée
Si la pièce à usiner nécessite une zone plaquée et une zone non plaquée ultérieurement, l'usinage peut être intentionnellement divisé en deux opérations. Une première rainure/ouverture sert au dépôt de cuivre ; une étape ultérieure de fraisage à profondeur contrôlée crée la géométrie finale en gradins.
Cavités de circuits imprimés et cavités métallisées
Les cavités permettent d'encastrer un composant, une puce, un blindage ou un élément thermique sous la surface du circuit imprimé. Une cavité non métallisée est principalement réalisée par une opération mécanique de précision. Une cavité métallisée nécessite la métallisation de certaines surfaces, ce qui modifie le processus d'usinage final. Highleap propose des circuits imprimés haute fréquence avec des structures à cavités métallisées pour les applications RF.
Fraisage spécial, rainurage en V, chanfreins, bords étagés et profils de planches complexes
Les profils spéciaux de circuits imprimés peuvent combiner le fraisage CNC, le fraisage interne, le rainurage en V, les pattes fraisées, les encoches, les chanfreins, les biseaux et les bords étagés. La panélisation par FAO assure un support mécanique suffisant pour le métallisation, l'imagerie, les tests et la manipulation avant la validation du circuit imprimé final.
Les panneaux rainurés en V et fraisés sont utiles lorsque certains bords sont droits tandis que d'autres nécessitent un fraisage irrégulier. Les panneaux à contacts dorés permettent d'obtenir un chanfrein contrôlé. Les panneaux semi-flexibles ou à gradins mécaniques ajoutent des contraintes de profondeur locales au programme de contournage. Les panneaux très fins, épais ou longs peuvent nécessiter un support supplémentaire et une orientation différente afin de limiter les déformations lors de la fabrication.
Doigts en or longs et courts, contacts décalés et or électrolytique sélectif
Les contacts en or longs, courts, segmentés ou décalés nécessitent une ingénierie plus poussée que les contacts de bord de longueur égale, car le plaquage or dur électrolytique requiert un chemin de courant électrique vers chaque contact. CAM peut utiliser des barres de plaquage côté panneau, des extensions temporaires ou toute autre méthode de connexion approuvée, selon la géométrie finale.
Ces connexions temporaires doivent être maintenues pendant l'opération de métallisation sélective, puis être retirées ou isolées lors du routage/chanfreinage final sans modifier la longueur des contacts du client. Les contacts double face, les zones d'épaisseur d'or différentes et les restrictions concernant les conducteurs métallisés visibles peuvent complexifier davantage le traitement sélectif.
La fabrication de circuits imprimés à contacts dorés de Highleap prend en charge les contacts à bords en or dur et les constructions à double finition telles que le corps ENIG + or dur électrolytique.
L'or dur, l'or mou et l'or d'immersion ne sont pas interchangeables.
L'or électrolytique dur est utilisé pour les contacts de connecteurs résistants à l'usure. L'or électrolytique mou est employé lorsque des exigences différentes en matière de pureté ou d'adhérence s'appliquent. Les procédés ENIG et ENEPIG sont des systèmes de finition chimique et ne doivent pas être considérés comme équivalents au plaquage or dur électrolytique. Le plan de fabrication doit préciser le type de finition, la zone concernée et l'épaisseur requise, le cas échéant.
Fabrication de placage de chants, de fentes plaquées et de demi-trous crénelés
Les caractéristiques à chants plaqués et crénelés relèvent à la fois du processus électrique et mécanique. Le chant ou le fût doit être présent suffisamment tôt pour être métallisé, tandis que le panneau de fabrication doit encore être suffisamment robuste pour résister aux opérations ultérieures.
Pour le plaquage total ou sélectif des bords, la CAM crée des ouvertures qui exposent uniquement les bords spécifiés de la carte au dépôt de cuivre, tout en conservant les pattes ou rails de support. Les modules RF peuvent combiner des bords périphériques plaqués avec des barrières de vias et des cavités plaquées pour le blindage et la mise à la terre.
Les trous crénelés suivent la séquence essentielle suivante : perçage → métallisation → passage à travers le cylindre métallisé . Le passage final expose la paroi latérale métallisée, permettant ainsi la soudure du module. La fabrication de circuits imprimés crénelés par Highleap inclut des structures à demi-trous métallisés utilisées dans les modules RF, Bluetooth, Wi-Fi, de communication et de capteurs.
Procédés de cuivrage sélectif et de finition de surface mixte
cuivre à trou supplémentaire sélectif
Lorsque certains trous métallisés nécessitent un ajout de cuivre dans le corps sans pour autant recouvrir toute la surface extérieure, le procédé de fabrication permet d'insérer une résine photosensible temporaire dédiée. Le groupe de trous ciblés reste exposé pour un dépôt électrolytique supplémentaire tandis que le reste de la surface est protégé. La résine est ensuite retirée et le processus de métallisation de la couche extérieure se poursuit.
Accumulation locale/épaisse de cuivre
Le dépôt local de cuivre peut également être utilisé lorsque des motifs en cuivre définis nécessitent une épaisseur supplémentaire. Cette technique diffère de l'utilisation d'une couche de cuivre épaisse et uniforme sur toute la surface, car le dépôt sélectif modifie la distribution du courant, la définition de la résine et la géométrie finale.
finitions de surface mixtes et sélectives
Une même carte de circuit imprimé peut combiner des contacts en or dur avec des traitements ENIG, ENEPIG, HASL, OSP, à l'étain par immersion ou à l'argent par immersion sur d'autres zones. Ces cartes nécessitent un masquage sélectif et une séquence de finition contrôlée afin de protéger la première zone traitée pendant l'application du second traitement.
Les ressources de Highleap sur la finition de surface des circuits imprimés couvrent les procédés ENIG, ENEPIG, argenture par immersion, étamage par immersion, HASL, OSP, or flash et placage or dur.
Masque de soudure spécial, masque pelable, encre carbone et procédés de protection
Structures de masque de soudure fines
Les circuits BGA à pas fin et les puces CMS à haute densité peuvent nécessiter des barrières de masque de soudure étroites, des ouvertures ciblées et un bouchage ou un remplissage contrôlé des vias. Les structures via-dans-pastille sont traitées séparément selon que le via est ouvert, recouvert de masque, rempli de résine ou VIPPO.
Masque de soudure pelable
Le vernis épargne pelable est une couche de protection amovible appliquée uniquement sur des zones spécifiques. Il protège les contacts ou les zones interdites lors du brasage à la vague/sélectif, du vernissage conforme ou d'un autre procédé en aval, puis est retiré.
Encre de carbone et contacts imprimés fonctionnels
L'encre carbone permet de réaliser des contacts fonctionnels pour claviers, des zones de commutation économiques ou d'autres éléments conducteurs/résistifs. Elle est appliquée comme une couche d'impression fonctionnelle et non comme un simple marquage. Le dessin doit définir la zone en carbone, et les exigences du projet peuvent inclure la résistance de contact, l'épaisseur d'impression ou la compatibilité avec le cuivre/la finition sous-jacent(e).
Ruban de protection / Masque Kapton
Un ruban de protection peut être inséré avant une opération thermique, chimique ou d'assemblage afin de protéger les contacts finis ou certaines surfaces. La zone d'application ainsi que les points d'application, d'inspection et de retrait du ruban sont définis dans la fiche de fabrication.
Stratifiés spéciaux et empilements de matériaux hybrides
Highleap fabrique des circuits imprimés utilisant des systèmes de stratification RF/micro-ondes, numériques haute vitesse, à haute température de transition vitreuse (Tg), en polyimide et d'autres systèmes spécifiés par le client. Le comportement de perçage, l'écoulement de la résine, les variations dimensionnelles, l'adhérence du cuivre, l'activation de surface et les conditions de stratification peuvent être modifiés, même lorsque le motif en cuivre reste inchangé.
Rogers, PTFE, Taconic et Arlon
Les matériaux RF à base de PTFE et de céramique peuvent nécessiter un perçage spécifique et une activation des parois des trous avant le cuivrage chimique. Le processus de fabrication RF de Highleap inclut, le cas échéant, un traitement plasma et une préparation de surface au sodium. Les cartes RF hybrides peuvent combiner ces matériaux avec du FR-4 ou un autre stratifié numérique à faibles pertes.
Megtron, Isola / classe FR408HR et FR-4 à faibles pertes
Les matériaux numériques haute vitesse sont sélectionnés pour leurs faibles pertes de transmission, leurs propriétés diélectriques contrôlées et leurs performances thermiques améliorées. La régularité de la stratification, le profil de la feuille de cuivre et l'épaisseur du diélectrique deviennent des facteurs importants lorsque la carte supporte des canaux multigigabits et une impédance contrôlée.
Série N4000, IT-150DA, stratifiés sans halogène et qualifiés par le client
Les programmes de matériaux approuvés par le client peuvent nécessiter un conditionnement spécifique ou des procédés de fabrication agréés. La disponibilité exacte des nuances, les équivalents autorisés et le procédé qualifié sont confirmés avant la mise en production, plutôt que de supposer que tous les stratifiés à haute Tg ou à faibles pertes peuvent utiliser la même séquence FR-4 générique.
Pour la fabrication spécifique RF, voir le processus de fabrication de PCB Rogers de Highleap.
Fabricant de circuits imprimés RF, micro-ondes et haute fréquence
La fabrication de circuits imprimés haute fréquence combine la maîtrise des matériaux, la géométrie des conducteurs et des structures mécaniques spécifiques. Highleap prend en charge les cartes RF/micro-ondes/ondes millimétriques utilisant des matériaux à faibles pertes, des empilements hybrides, une impédance contrôlée, le perçage arrière, les vias intégrés aux pastilles, le plaquage des bords et les cavités métallisées.
Pour la maîtrise des pertes RF, le profil du cuivre est aussi important que son épaisseur nominale. Les feuilles de cuivre VLP, HVLP et autres profils fins réduisent les pertes dues à la rugosité du conducteur aux hautes fréquences. Dans les antennes, les filtres et les coupleurs, les tolérances de fabrication influent directement sur les performances du circuit, car les dimensions du conducteur et l'épaisseur du diélectrique pressé ont un impact direct sur la réponse électrique.
Les cartes RF peuvent également intégrer des structures à cavités métallisées, un plaquage périphérique et un blindage/mise à la terre par interconnexions denses. Ces éléments doivent être planifiés avant le routage final, car les surfaces métallisées doivent être accessibles aux procédés de dépôt de cuivre.
Fabricant de circuits imprimés numériques haute vitesse : perçage arrière, empilement à faibles pertes et impédance réduite
Les cartes numériques haute vitesse peuvent combiner des matériaux à faibles pertes de type Megtron/Isola, des empilements multicouches, la technologie VIPPO, des connecteurs à insertion par pression, le perçage arrière et une impédance contrôlée. Le processus de fabrication doit maîtriser l'épaisseur du diélectrique, l'épaisseur du cuivre, la géométrie des pistes, la relation avec le plan de référence et la longueur des vias, formant ainsi une structure électrique unique.
La technologie de contrôle d'impédance rigide de Highleap garantit une précision de ±5 Ω pour les valeurs cibles inférieures ou égales à 50 Ω et de ±7 % pour les valeurs cibles supérieures à 50 Ω. Les configurations RF compatibles permettent un contrôle plus précis, adapté à chaque projet. La valeur cible retenue est déterminée en fonction de la configuration de production et non à partir d'un pourcentage générique.
Les coupons TDR et les structures de test vérifient l'impédance obtenue. Pour les fabrications complexes, le coupon représente les matériaux réels du panneau, le cuivre et le procédé de fabrication, et non la seule géométrie nominale CAO. Voir la documentation Highleap sur la fabrication de circuits imprimés à contrôle d'impédance.
Fabrication de circuits imprimés en cuivre épais, en cuivre mixte, en pièces de cuivre et thermiques
Poids en cuivre lourd et en cuivre mélangé
La capacité actuelle de Highleap pour les structures rigides permet d'utiliser jusqu'à 10 oz de cuivre interne et externe pour les constructions qualifiées. Une forte épaisseur de cuivre modifie la gravure, l'espacement minimal, l'équilibre du cuivre et la quantité de résine nécessaire pour remplir la topographie du conducteur lors de la lamination. Une structure mixte peut utiliser des couches de puissance épaisses et des couches de signal plus fines, permettant ainsi de concilier des exigences de courant élevé et de routage précis.
Consultez la page de Highleap consacrée à la fabrication de circuits imprimés en cuivre épais pour connaître les considérations de fabrication spécifiques.
Pièce de monnaie en cuivre, incrustation en cuivre et dissipateurs de chaleur intégrés
La technologie des pastilles de cuivre crée un chemin thermique local à haute conductivité sous un composant haute puissance. Ce chemin peut comprendre l'usinage de précision de la cavité, l'insertion de pièces de cuivre, le remplissage de résine, la stratification et la planarisation. La fabrication de circuits imprimés à pastilles de cuivre par Highleap couvre les structures thermiques intégrées et incrustées.
Circuit imprimé à noyau métallique
Les circuits imprimés à âme en aluminium et à âme en cuivre utilisent un substrat métallique isolé pour la dissipation de la chaleur. Ils se distinguent des circuits imprimés FR-4 à forte épaisseur de cuivre et des multicouches à base de cuivre. L'intégrité thermique et diélectrique, l'isolation électrique, l'usinage du métal de base et le flux thermique d'assemblage sont contrôlés lors de la fabrication.
Fabricant de circuits imprimés en céramique : Al₂O₃, AlN, Si₃N₄, DBC, DPC, AMB, LTCC et HTCC
Highleap fabrique des circuits imprimés en céramique à partir de substrats en alumine (Al₂O₃), en nitrure d'aluminium (AlN) et en nitrure de silicium (Si₃N₄). Le choix de la métallisation dépend de l'épaisseur du cuivre, de la charge thermique, de la densité de conducteurs, des exigences de fiabilité et de l'architecture multicouche.
La technique DBC permet de lier directement du cuivre relativement épais à de la céramique pour l'électronique de puissance. La technique DPC utilise une métallisation/ensemencement en couche mince et un dépôt électrolytique pour des motifs plus fins. La technique AMB utilise le brasage à métal actif pour une liaison métal-céramique robuste. Les procédés en couche épaisse et en couche mince prennent en charge différentes technologies de conducteurs, tandis que les techniques LTCC et HTCC créent des structures céramiques multicouches co-cuites.
Les capacités de fabrication de circuits imprimés en céramique de Highleap prennent également en charge les processus d'assemblage en aval tels que le SMT, la fixation de puces et le câblage pour les projets concernés.
Fabricant de circuits imprimés flexibles, rigides-flexibles, HDI flexibles, semi-flexibles et ultra-longs flexibles
PCB flexible et HDI flexible
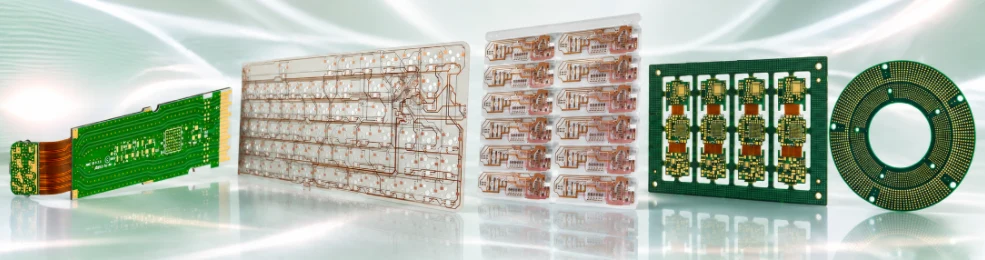
Les circuits flexibles peuvent utiliser des structures en polyimide monocouche, bicouche ou multicouche avec revêtement, contacts ZIF, raidisseurs et blindage. HDI Flex ajoute des microvias laser, une construction séquentielle et un remplissage de vias à la structure flexible.
Rigide-flex
La fabrication de circuits imprimés rigides-flexibles intègre des sections rigides et flexibles sur une même carte. Le processus de fabrication contrôle les transitions rigide-flexible, le revêtement, le collage sélectif, les zones de pliage et les opérations finales. La technologie rigide-flexible HDI permet également de combiner des vias borgnes/enterrés, des microvias et une impédance contrôlée.
Semi-flex
La fabrication de circuits imprimés semi-flexibles crée une zone de flexion limitée par fraisage à profondeur contrôlée d'une structure rigide en FR-4. L'épaisseur restante, le chemin du cuivre et la profondeur de fraisage déterminent les performances mécaniques de la zone de flexion.
Flexion ultra-longue
La fabrication de circuits imprimés flexibles ultra-longs de Highleap s'adresse aux circuits flexibles à l'échelle du mètre, où la manipulation, l'alignement, la chute de tension, la lamination et l'expédition deviennent des contraintes de processus importantes.
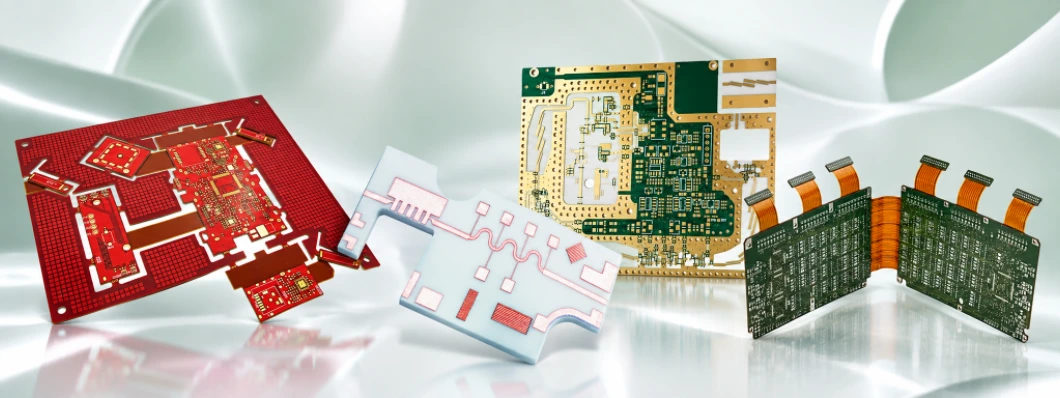
Figure 2. Circuit imprimé rigide-flexible, circuit imprimé céramique, circuit imprimé haute fréquence
Dimensions spéciales, panélisation, traitement laser et marquage
planches ultra-minces, épaisses, longues et grand format
Les dimensions spéciales des panneaux peuvent modifier l'outillage, le support des matériaux, la disposition des panneaux, la compensation dimensionnelle et l'emballage. Les panneaux minces nécessitent un support de manutention supplémentaire ; les panneaux épais augmentent les exigences en matière de perçage et de rapport d'aspect ; les panneaux longs et étroits peuvent engendrer des problèmes de courbure, de torsion et d'alignement.
panneaux personnalisés
La panélisation par FAO peut inclure des matrices répétitives, des rainures en V, des découpes par fraisage, des languettes de découpe, des rails d'assemblage, des trous d'outillage, des repères, des coupons de test et un équilibrage du cuivre. L'orientation de la carte peut également être imposée par le sens de pliage, le plaquage or, le grain du matériau ou un usinage spécifique.
Perçage, découpe et dépanelisation au laser
Le laser est utilisé pour les microvias et peut également prendre en charge certaines opérations de découpe, d'ouverture ou de dépanelisation lorsque la conception et le matériau s'y prêtent. Les programmes laser nécessitent un repérage précis et un contrôle de la zone affectée thermiquement ; il ne faut pas les confondre avec la LDI, qui est une technologie d'imagerie et non un perçage laser.
Marquage laser et permanent
Des codes QR, des codes-barres, des numéros de série, des identifiants de date/lot et autres marquages permanents peuvent être ajoutés pour la traçabilité, à condition qu'ils soient compatibles avec le matériau et la finition. L'emplacement du marquage est vérifié afin de ne pas interférer avec les contacts exposés, les structures RF ou les surfaces soudables.
Structures de circuits imprimés intégrées et spécifiques au projet
Certains produits de pointe utilisent du cuivre intégré, des dissipateurs thermiques, des structures passives ou d'autres éléments non standard au sein de la structure du circuit imprimé. Highleap peut analyser les structures intégrées spécifiques au client, ainsi que les exigences en matière de laminage, de cavité, de métallisation et d'assemblage.
Les concepts de résistances, condensateurs, inductances ou composants actifs intégrés nécessitent une validation spécifique à chaque projet, car le système de matériaux, la maîtrise du processus, la méthode de qualification et les exigences de fiabilité varient considérablement. Ils ne doivent pas être considérés comme automatiquement équivalents à la fabrication multicouche standard simplement parce que la caractéristique peut être représentée en CAO.
Contrôles spéciaux de vérification et de fiabilité pour les circuits imprimés avancés
La fabrication de pointe exige souvent une vérification allant au-delà d'un simple contrôle visuel. L'inspection ou le test est effectué de manière à évaluer la structure concernée avant qu'un processus ultérieur ne la masque ou ne la modifie.
| Vérification | Ce qu'il évalue | Utilisation typique |
|---|---|---|
| AOI de couche interne | Circuits ouverts, courts-circuits et défauts d'imagerie du conducteur interne | Avant la stratification, les couches internes sont recouvertes. |
| Zone d'intérêt de la couche externe | Géométrie finale du conducteur extérieur | Avant que le masque de soudure ne recouvre une partie du cuivre. |
| vérification d'enregistrement/d'alignement | Alignement couche-trou et conducteur | Conceptions à grand nombre de couches, HDI et faible espacement entre les trous et le cuivre. |
| Vérification de la résistance aux trous / via spéciale | Performances électriques des interconnexions plaquées spécifiées | Exigences critiques en matière de traversée ou d'interconnexions spéciales. |
| test d'impédance TDR | Impédance contrôlée finie | Structures de lignes de transmission à haute vitesse et RF. |
| Microsection / coupe transversale | Construction des parois de trous en cuivre, remplissage des vias, interfaces de couches et diélectrique | HDI, vias remplis, rapport d'aspect élevé et constructions de qualification. |
| continuité/isolation électrique | Intégrité du filet final | Circuit imprimé nu terminé. |
| Inspection par rayons X / des structures cachées | Inscription interne ou fonctionnalités cachées le cas échéant | Vérification multicouche/d'assemblage avancée. |
| Contraintes thermiques / cyclage thermique / IST / CAF | Fiabilité sous contrainte thermique ou électrique | Appliqué lorsque requis par le produit, le client ou le plan de qualification. |
Les ressources de Highleap en matière de tests électriques et d'assurance qualité des circuits imprimés couvrent l'ensemble du système de test et d'inspection.
Exemples de fabrication de circuits imprimés avancés avec plusieurs procédés spéciaux
La complexité de la fabrication augmente lorsque plusieurs structures avancées partagent la même composition. Highleap considère ces combinaisons comme un seul et même processus afin de garantir la compatibilité des étapes de placage, de remplissage, de stratification, de finition et d'usinage.
| Construction de circuits imprimés | Processus qui doivent être coordonnés | Dépendance clé à la fabrication |
|---|---|---|
| Connecteurs à doigts en or dur longs et courts + vias enterrés bouchés à la résine + vias borgnes/enterrés + fente borgne à profondeur contrôlée | Vias de sous-carte, remplissage/planarisation de résine, lamination séquentielle, or dur sélectif, chemins de courant de placage et routage contrôlé en profondeur. | Les vias enterrés doivent être remplis avant la stratification correcte ; l’état de placage de la fente détermine sa position d’usinage ; les doigts en or plus courts nécessitent un chemin de placage viable avant la libération du profil final. |
| Hybride Rogers/PTFE + microvias empilées + cavité métallisée + métallisation des bords + impédance réduite | Préparation du PTFE, stratification hybride, dépôt laser, remplissage des vias en cuivre, métallisation des cavités/bords et vérification TDR. | Le matériau, le métal de la cavité, le métal de bordure et la géométrie d'impédance dépendent tous de la même construction pressée. |
| Connecteurs multicouches haute vitesse Megtron + VIPPO + perçage arrière multi-profondeur + à insertion par pression | Assemblage à faibles pertes, vias remplis/bouchés, perçages à profondeur contrôlée, trous métallisés avec précision et contrôle d'impédance. | Le perçage arrière doit préserver la connexion de la couche active tandis que les trous à ajustement serré conservent le diamètre fini requis et le cuivre du fût. |
| Couches de puissance en cuivre épais + couches de signal à lignes fines + pastille de cuivre + vias remplis | Poids de cuivre mixtes, contrôle du flux de résine, insertion de pièces de cuivre et remplissage/planarisation des vias. | La topographie du cuivre épais et la planéité de la pièce affectent la stratification, tandis que les couches à lignes fines nécessitent un processus conducteur plus précis. |
| HDI rigide-flexible + microvias empilés + VIPPO + ENEPIG + impédance contrôlée | Lamination rigide-flexible, couche de recouvrement, accumulation laser, remplissage/bouchage de vias, finition et empilement d'impédance. | Les interconnexions haute densité doivent rester compatibles avec les zones de courbure tout en offrant des pastilles d'assemblage planes. |
| Module RF à surface alvéolée + pastilles ENIG + contacts en or dur + placage des bords | Perçage/placage/usinage de la crénelure, dorure dure sélective, finition chimique, métallisation des bords et profil final. | Les supports de panneaux et les éléments de métallisation temporaires doivent rester en place jusqu'à ce que toutes les structures de bord métallisées soient terminées. |
| SLP/mSAP + microvias empilées + BGA ultra-fin + matériau à faibles pertes | Formation de conducteurs semi-additifs, vias laser fins, remplissage de vias, empilement à faibles pertes et alignement de précision. | La géométrie du conducteur, l'épaisseur du diélectrique et l'alignement des microvias fonctionnent dans la même fenêtre de processus haute densité. |
| Céramique AlN + lignes fines DPC + finition soudable par fil + fixation de puce | Métallisation céramique, formation de conducteurs fins, finition sélective et assemblage céramique. | La métallisation céramique et l'empilement métallique fini doivent être compatibles avec le processus final de liaison puce/fil. |
Comment l'ingénierie CAM intègre les procédés spéciaux de fabrication de circuits imprimés
Une fonctionnalité spécifique n'est utile que si elle est placée au bon endroit dans le processus de fabrication. Un via enterré doit être intégré à une sous-structure. Un microvia empilé dépend de l'état de remplissage sous-jacent. Une fente métallisée doit exister avant la métallisation. Le perçage arrière n'intervient qu'après la métallisation du via. Un plot d'or long-court nécessite son chemin de courant d'électroplacage avant que le routage final n'élimine les éléments temporaires.
| Exigence remplie | Définition de la fabrication créée par FAO / ingénierie des procédés |
|---|---|
| Aveugle / enterré via | via portée, sous-construction, étape de perçage, étape de placage et cycle de lamination. |
| Microvia empilée | Remplissage/planarisation inférieur avant le prochain niveau de via laser. |
| VIPPO | Méthode de remplissage, polymérisation, planarisation, cuivre de recouvrement et état final du tampon. |
| Back-forage | Côté de perçage, profondeur cible/tige, diamètre de l'outil et couche de connexion protégée. |
| Doigts d'or longs et courts | Zone sélective, chemin de courant de placage temporaire, protection, chanfrein et voie d'élimination du plomb. |
| Fente/cavité à profondeur contrôlée | Côté de référence, géométrie XY, profondeur Z/épaisseur restante et état du placage. |
| placage de fente / placage de bord | Ouverture avant placage et stratégie finale de support/profil du panneau. |
| cuivre à trou supplémentaire sélectif | Protection temporaire et étape de placage dédiée pour le groupe de trous sélectionné. |
| Stratifié PTFE/RF | Instructions spécifiques au matériau pour le perçage, la cuisson, la préparation plasma/de surface et la stratification. |
| empilement hybride | Interfaces des matériaux, système de liaison, compensation dimensionnelle et structure d'impédance. |
| Cuivre lourd | Compensation de gravure, examen de l'espacement, équilibre du cuivre et stratégie de remplissage de résine. |
| pièce de cuivre | Géométrie de la cavité/de l'inlay, étape d'insertion, remplissage en résine, stratification et planarisation. |
| Finition mitigée | Ordre de masquage/protection sélectif et de finition. |
| Impédance contrôlée | Assemblage des composants de production, géométrie du conducteur compensé, données d'essais/de coupons et objectif d'acceptation. |
| Rigide-flexible / semi-flexible | Transition de matériau, couche de recouvrement/raidisseur, zone de pliage ou séquence de fraisage à profondeur contrôlée. |
La page de Highleap sur le processus de fabrication des PCB explique le transfert global de la conception à la FAO, tandis que le document de suivi de fabrication contrôle la manière dont la tâche validée circule dans l'usine.
Obtenir un devis pour un circuit imprimé est simple
Il n'est pas nécessaire de préparer un dossier de fabrication complexe avant de contacter Highleap. Si vous possédez déjà des fichiers Gerber ou des fichiers sources/de conception de circuit imprimé , envoyez-les-nous et notre équipe pourra commencer l'analyse. Si la conception est encore en développement ou si vous n'êtes pas certain des fichiers requis, contactez-nous simplement et transmettez-nous les informations dont vous disposez.
Notre équipe commerciale et technique vous aidera à identifier les informations manquantes et ne posera que les questions nécessaires à l'avancement du projet. Pour l'assemblage de circuits imprimés, une nomenclature et les informations de placement sont utiles lorsqu'elles sont disponibles, mais vous pouvez nous contacter avant même que ces fichiers soient complets.
- Vous avez des fichiers Gerber ? Envoyez-les.
- Vous avez plutôt des fichiers de conception de circuits imprimés ? Envoyez-les.
- Besoin d'un circuit imprimé et d'un assemblage ? Ajoutez la nomenclature et les données de placement si elles sont disponibles.
- Vos fichiers sont incomplets ou vous ne savez pas quoi envoyer ? Contactez d'abord Highleap. Notre équipe vous guidera pour la suite.
Pour les structures complexes telles que les vias borgnes/enterrés, les éléments à profondeur contrôlée, les matériaux spéciaux ou les finitions sélectives, nos ingénieurs pourront vous demander un dessin supplémentaire ou des précisions après examen des fichiers. Il n'est pas nécessaire de connaître le processus de fabrication à l'avance ; notre équipe d'ingénierie se chargera de traduire vos exigences en spécifications de production.
Communication dédiée au projet et suivi des commandes
Pour les projets en cours, Highleap peut constituer un groupe de communication dédié afin que les personnes responsables de la commande puissent travailler à partir des mêmes informations. Les équipes commerciales, FAO/ingénierie, production, qualité, assemblage de circuits imprimés et logistique peuvent y participer selon les besoins du projet.
Cela permet au client de centraliser le suivi des questions techniques, des confirmations de fichiers, de l'état des matériaux, de l'avancement de la production, des informations qualité, des problèmes d'assemblage et des mises à jour d'expédition. Si une question survient lors de la revue FAO ou de la production, l'équipe technique concernée peut être directement impliquée, évitant ainsi de devoir transmettre l'information à plusieurs interlocuteurs distincts.
Communication en ingénierie
Questions relatives à la FAO/DFM, confirmation de l'empilement, clarification des procédés spéciaux, substitutions de matériaux et approbations des clients.
Suivi de fabrication
Préparation des matériaux, avancement de la fabrication, état des processus clés et coordination du calendrier.
Suivi de qualité
Résultats d'inspection, décisions techniques, informations sur les essais et documents qualité, le cas échéant.
Assemblage et livraison de circuits imprimés
Coordination des composants/de l'assemblage, état de la production, tests finaux, informations sur l'emballage et l'expédition.
L'historique du projet reste visible pour l'équipe tout au long de la commande, ce qui permet aux décisions d'ingénierie, aux approbations et aux mises à jour de production de rester liées à la révision correcte et aux exigences du client.
Fabricant et assemblage de circuits imprimés intégrés dans un flux de travail unique
Highleap propose la fabrication de circuits imprimés nus et leur assemblage . Ceci est particulièrement utile pour les cartes complexes, car les détails de fabrication peuvent avoir un impact direct sur les composants CMS, les trous traversants et l'assemblage mécanique. Le VIPPO influe sur le brasage des BGA ; les trous à insertion par pression influent sur l'insertion des connecteurs ; les circuits imprimés flexibles et rigides-flexibles nécessitent un support adapté ; les circuits imprimés en céramique et en cuivre modifient le comportement thermique ; les connecteurs de bord et les finitions spéciales influent sur l'interface mécanique finale.
Lorsque la fabrication et l'assemblage sont coordonnés, les rails de panneaux, les repères de positionnement, le traitement des vias, la finition de surface, la dépanelisation, les zones d'exclusion et la stratégie de test peuvent être vérifiés avant la production des circuits imprimés. Les projets nécessitant l'approvisionnement en composants, le montage en surface/transfert de couches minces, la programmation ou les tests fonctionnels peuvent se poursuivre grâce au flux de travail d'assemblage de circuits imprimés clé en main de Highleap.
Confirmation spécifique au projet pour les structures non standard
Certains modèles utilisent des composants intégrés inhabituels, des stratifiés fournis par le client peu courants, des structures laser spéciales, des dimensions exceptionnelles ou des combinaisons qui sortent du cadre des capacités standard publiées. Highleap examine ces projets avant la production et confirme les matériaux, l'outillage, l'équipement et la procédure de qualification appropriés pour le modèle final.
Envoyez vos fichiers PCB à Highleap
Les fichiers Gerber ou les fichiers de conception de circuits imprimés suffisent pour commencer. Si vos fichiers sont incomplets ou si vous ne savez pas quels fichiers fournir, contactez-nous : notre équipe vous accompagnera tout au long du projet, de la validation technique à la livraison, en passant par la fabrication, l’assemblage et le contrôle qualité des circuits imprimés.

messages recommandés

Assemblage de circuits imprimés pour l'électronique industrielle
L'assemblage de circuits imprimés pour l'électronique industrielle couvre...

Assemblée PCB de l'électronique grand public
Highleap Electronics fournit des circuits imprimés pour l'électronique grand public...

Assemblage de circuits imprimés avec programmation du firmware
Highleap Electronics propose l'assemblage de circuits imprimés avec firmware...
Fabricant de circuits imprimés 24 couches en Chine
Comment obtenir un devis pour des circuits imprimés ? Effectuons une analyse DFM/DFA pour…
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.