
Meilleur flux de soudure pour l'électronique
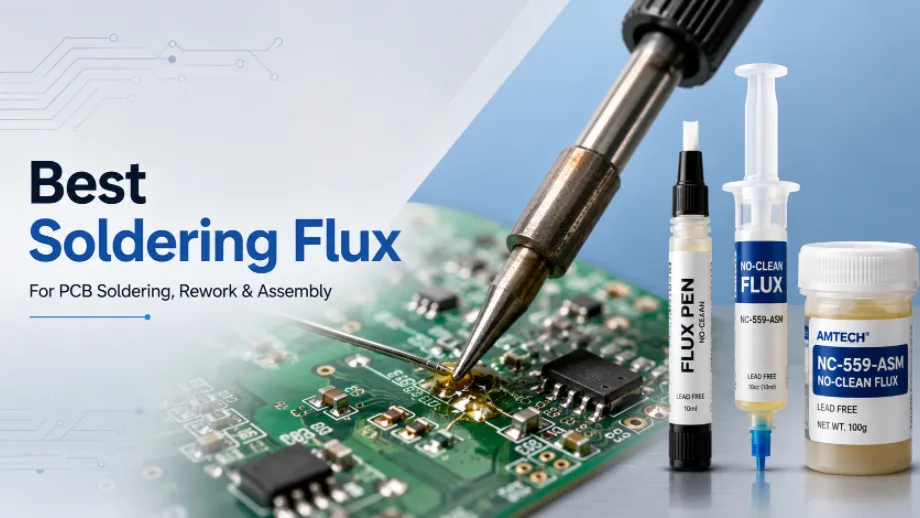
Figure 1. Meilleur flux de soudure
Il n'existe pas de « flux de soudure idéal » : le meilleur choix est celui qui convient à votre application. Pour la plupart des travaux électroniques, un flux sans nettoyage ou un flux à base de colophane (RMA) est tout indiqué : ces deux types de flux sont doux, non corrosifs s'ils sont utilisés correctement et sans danger pour les circuits imprimés. Le flux hydrosoluble est plus puissant et s'utilise lorsqu'un nettoyage complet du circuit imprimé est possible après utilisation. Il est absolument indispensable d'éviter les flux acides ou « de plomberie », dont les résidus corrosifs endommagent les composants électroniques. Ce guide explique les différents types de flux, leurs conditionnements, comment choisir le flux le plus adapté au soudage manuel, à la réparation de composants CMS ou à la production, et comment le flux est contrôlé lors de l'assemblage de circuits imprimés.
À quoi sert le flux de soudure et pourquoi son type est important ?
Le flux a une fonction essentielle : éliminer la fine couche d'oxyde des surfaces métalliques afin que la brasure fondue puisse s'y déposer et s'y fixer. Le cuivre chauffé s'oxyde presque instantanément et la brasure n'adhère pas à l'oxyde. Le flux élimine chimiquement cet oxyde, empêche sa reformation pendant les quelques secondes où la soudure est chaude et diminue la tension superficielle, permettant ainsi à la brasure de former un cordon lisse.
Le choix du type de flux est crucial en raison des résidus qu'il laisse. Après la soudure, chaque flux laisse des traces, et le caractère corrosif ou conducteur de ces résidus – ainsi que la nécessité de les nettoyer – détermine précisément ce qui distingue un flux sans danger pour une carte de circuit imprimé d'un flux qui la détériorera progressivement. Choisir le meilleur flux revient donc à choisir le niveau d'activité et le comportement des résidus adaptés à votre carte et à votre capacité à la nettoyer.
Types de flux de soudure (colophane, sans nettoyage, soluble dans l'eau)
Trois familles couvrent la quasi-totalité des opérations de soudage électronique. Elles sont formellement classées selon la norme J-STD-004, qui code la chimie de base et l'activité (par exemple, ROL0 signifie une base de colophane, une faible activité, sans halogénures).
| Type de flux | Activité et résidus | Nettoyage | Meilleur pour |
|---|---|---|---|
| Colophane (R / RMA / RA) | Colophane de pin naturelle ; activité faible à modérée ; résidu non conducteur en l’absence de suractivation | Souvent nettoyé (le RMA peut être réutilisé plusieurs fois) | Soudure manuelle, prototypage, débutants |
| Sans nettoyage | Faible teneur en halogénures (≤ 0.05 %) ; laisse des résidus minimes et sans danger pour l'électricité, de par sa conception. | Conçu pour rester allumé | Production, retouche, électronique générale |
| Hydrosoluble (acide organique / AO) | Activité élevée ; élimination efficace des oxydes ; les résidus sont corrosifs/conducteurs s’ils sont laissés sur place. | Doit être rincé à l'eau et séché avant utilisation. | Pièces fortement oxydées, constructions à haute fiabilité |
| Flux acide / « plomberie » | Chlorure de zinc/ammonium ; très agressif ; résidu corrosif et conducteur | — (ne convient pas aux appareils électroniques) | Tuyaux et tôles de cuivre uniquement — jamais de PCB |
Pour la plupart des lecteurs, le choix est simple : un flux à base de colophane (RMA) ou un flux sans nettoyage est la solution la plus sûre et la plus polyvalente. N’utilisez un flux hydrosoluble que si vous avez besoin de son pouvoir nettoyant supplémentaire et que vous pouvez laver soigneusement la carte.
Formes de flux et quand utiliser chacune
Une même réaction chimique se présente sous plusieurs formes physiques, et la forme importe souvent plus au quotidien que la composition chimique exacte.
- Fil de soudure à âme de flux Le flux est intégré au centre du fil. Pratique pour le soudage manuel courant ; pour de nombreux travaux de soudage traversant et d’étamage, aucun flux supplémentaire n’est nécessaire.
- Flux liquide / stylo à flux — Liquide fluide appliqué au stylo ou au pinceau. Idéal pour le brasage à la traîne, l'étamage et la régénération des pastilles oxydées.
- Flux en gel/pâte (seringue) Épais, précis et facile à contrôler, il reste bien en place. Le choix idéal pour les retouches CMS et les circuits à pas fin.
- Flux collant — un gel collant qui permet également de maintenir les petites pièces en place. Idéal pour BGA et la reprise et le reballing des QFN.
- Pâte à braser — flux mélangé à de la soudure en poudre, imprimé à travers un pochoir pour l'assemblage en surface (il ne s'agit pas d'un flux autonome, mais de la même chimie de flux à l'intérieur).
Comment choisir le flux le mieux adapté à votre travail
Plutôt que de viser un seul vainqueur, adaptez le flux à la tâche qui vous incombe.
| Tâche | Meilleur choix de flux |
|---|---|
| Soudure manuelle générale / trous traversants | Fil fourré, plus colophane (RMA) ou sans nettoyage si nécessaire. |
| Réparation CMS / à pas fin | Flux de gel sans nettoyage en seringue |
| rebillage BGA / QFN | Flux collant sans nettoyage |
| Soudage sans plomb | Flux conçu pour une utilisation sans plomb et à des températures plus élevées (plus actif) |
| Haute fiabilité / aérospatiale | Qualifié sans nettoyage ou soluble dans l'eau avec nettoyage complet |
| Métal fortement oxydé ou difficile à mouiller | Soluble dans l'eau (acide organique), puis rincer abondamment. |
| Les débutants | Colophane (RMA) — tolérante et facile à utiliser |
Deux règles s'imposent dans la plupart des choix : utiliser le flux le moins agressif permettant d'obtenir une bonne soudure, et si vous utilisez un flux actif soluble dans l'eau, prévoyez de nettoyer complètement la carte avant de la mettre sous tension.
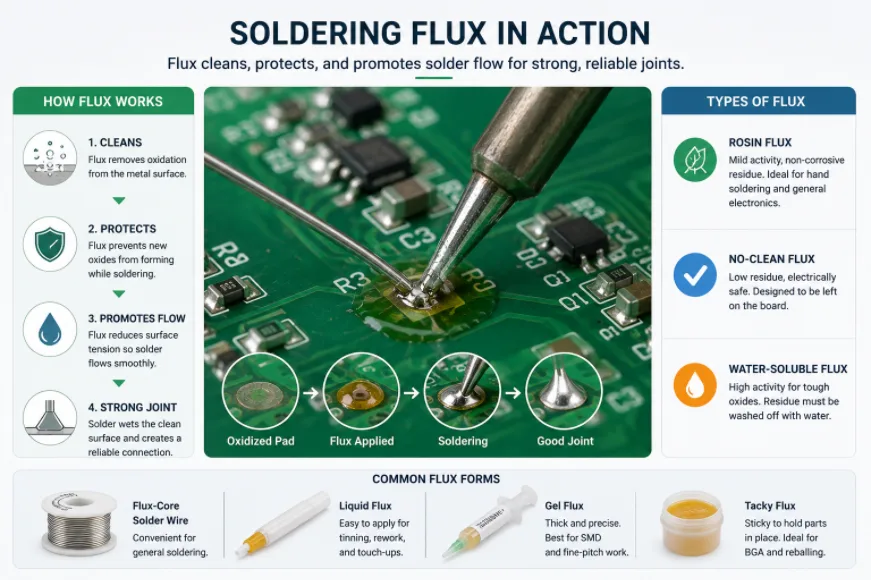
Figure 2. Détails du meilleur flux de soudure
Comprendre les étiquettes de flux (le code J-STD-004)
Les fiches techniques décrivent le flux à l'aide d'un court code J-STD-004 plutôt que simplement « sans nettoyage ». Leur lecture vous renseigne sur la chimie, l'activité du flux et sa teneur en halogénures — utile lorsque vous devez adapter un flux à un procédé ou à une exigence de fiabilité.
| Partie du code | Sens |
|---|---|
| Premières lettres — base | RO = colophane, RE = résine (synthétique, la plupart sans nettoyage), OR = organique (soluble dans l'eau), IN = inorganique |
| Niveau d'activité | L = faible, M = modéré, H = élevé — un niveau plus élevé signifie une élimination d'oxyde plus importante, mais des résidus plus agressifs |
| dernier chiffre — halogénure | 0 = sans halogénures (≤0.05%), 1 = contient des halogénures |
Le flux ROL0 est un flux de colophane à faible activité sans halogénures — un flux typique pour le soudage manuel doux — tandis que le flux ORH1 est un flux organique (soluble dans l'eau) à forte activité contenant des halogénures qui doivent être éliminés. Pour la plupart des composants électroniques, un flux L0 ou M0 est adapté.
Produits de flux couramment utilisés
Les listes spécifiques des « meilleurs flux » changent souvent, et le produit approprié dépend de votre tâche ; considérez donc les exemples suivants comme des exemples largement utilisés et réputés plutôt que comme un choix unique et définitif :
- Flux de pâte/gel sans nettoyage (par exemple MG Chemicals 8341) — une pâte de colophane polyvalente sans nettoyage populaire pour les réparations et les travaux SMD.
- Flux collant sans nettoyage (par exemple ChipQuik SMD291) — un choix courant pour la reprise et le reballing SMD/BGA.
- flux de pâte de colophane (par exemple SRA, colophane Kester) — flux de colophane traditionnel pour le soudage et l'étamage à la main.
- Flux liquide sans nettoyage / stylos à flux (par exemple Kester 951, MG Chemicals) — pour le soudage par traînée et le rafraîchissement des tampons.
Quel que soit votre achat, vérifiez qu'il est destiné à l'électronique (et non à la plomberie), que son activité convient à la soudure avec ou sans plomb selon les besoins, et que le comportement des résidus corresponde au nettoyage prévu de la carte.
Nettoyage des résidus de flux et sécurité
La manière de traiter les résidus dépend du flux :
- Sans nettoyage Les résidus sont conçus pour rester en place et sont sans danger pour la sécurité électrique. Ils peuvent néanmoins être nettoyés pour des raisons esthétiques ou lorsqu'ils risquent d'interférer avec le revêtement de protection ou le contact de la sonde de test.
- Colophane Les résidus ne sont pas conducteurs mais peuvent devenir collants et sont souvent nettoyés avec de l'alcool isopropylique (IPA) pour obtenir une carte propre et inspectable.
- Soluble dans l'eau résidu doit Il faut éliminer le résidu à l'eau (idéalement déminéralisée) et sécher complètement la carte avant de la mettre sous tension, car le résidu est corrosif et conducteur s'il est laissé sur place.
Sécurité : soudez toujours dans un endroit ventilé ou équipé d’un système d’extraction des fumées (les vapeurs de flux sont irritantes) et lavez-vous les mains après toute manipulation de flux. Enfin, et c’est essentiel : n’utilisez jamais de flux acide/plomberie (à base de chlorure de zinc) sur les circuits imprimés ; ses résidus corrodent les pistes et créent des fuites.
Comment le flux est géré dans l'assemblage des PCB
En production de masse, le choix du flux ne se fait pas au feeling : il est spécifié et contrôlé. Le flux contenu dans la pâte à braser est adapté à l’alliage et au profil de refusion ; des procédés de fabrication sans nettoyage sont utilisés lorsque la présence de résidus est acceptable ; et les flux hydrosolubles ou à haute activité sont associés à une étape de lavage en ligne.
Highleap Electronics , fabricant chinois de circuits imprimés et d'assemblages de cartes électroniques (PCBA), maîtrise le flux et les résidus lors de l'assemblage : pâte et flux sélectionnés en fonction de l'alliage, nettoyage lorsque la chimie ou les exigences de fiabilité du client l'imposent, et vérification par AOI et rayons X. Lorsque les cartes sont exposées à l'humidité ou à la contamination en service, un vernis de protection est appliqué sur une surface préalablement nettoyée. Une analyse DFM permet d'identifier les besoins de nettoyage et de revêtement avant l'assemblage.
FAQ sur le meilleur flux de soudure
Quel est le meilleur flux pour souder des composants électroniques ?
Pour la plupart des composants électroniques, un flux sans nettoyage ou à base de colophane (RMA) est le choix idéal : doux, non corrosif lorsqu'il est utilisé correctement et sans danger pour les cartes. Pour la réparation de composants CMS et BGA en particulier, un flux gel collant sans nettoyage est particulièrement performant.
Quel est le meilleur flux pour la réparation de composants SMD et BGA ?
Un flux gélifié collant sans nettoyage, conditionné en seringue. Il reste parfaitement en place, maintient les petites pièces lors de leur positionnement et laisse un résidu sans danger ; c’est pourquoi il est la référence pour le reballing de composants à pas fin et BGA.
Le flux sans nettoyage ou le flux à base de colophane est-il préférable ?
Les deux conviennent à l'électronique. La colle sans nettoyage est pratique car ses résidus peuvent être laissés en place et elle est électriquement sûre, ce qui en fait la norme en production. La colophane (RMA) est tolérante et idéale pour le soudage manuel, bien que ses résidus soient plus souvent nettoyés pour obtenir une carte propre.
Dois-je nettoyer le flux après la soudure ?
Cela dépend du flux. Le flux sans nettoyage peut rester en place. La colophane est non conductrice, mais on la nettoie souvent pour des raisons d'esthétique et d'inspection. Le flux hydrosoluble doit être rincé à l'eau et séché avant la mise sous tension, car ses résidus sont corrosifs et conducteurs.
Puis-je utiliser des produits de plomberie ou du flux acide sur une carte de circuit imprimé ?
Non. Le flux acide/de plomberie (à base de chlorure de zinc) laisse un résidu corrosif et conducteur qui endommage les pistes et les composants. Utilisez uniquement un flux conçu pour l'électronique : à base de colophane, sans nettoyage ou soluble dans l'eau.
Quel flux dois-je utiliser pour la soudure sans plomb ?
Un flux conçu pour une utilisation sans plomb ou à haute température, généralement plus actif pour supporter un point de fusion plus élevé. De nombreux flux sans nettoyage et à base de colophane sont formulés pour fonctionner avec les soudures avec et sans plomb ; vérifiez l’étiquette.
La soudure à âme décapante nécessite-t-elle un apport de flux supplémentaire ?
Ce n'est généralement pas adapté aux opérations simples de perçage traversant et d'étamage, car le flux est déjà présent à l'intérieur du fil. Pour la reprise de composants CMS, la réparation de joints oxydés ou les travaux sur BGA, l'ajout d'un flux spécifique, sous forme de gel ou de liquide, donne de bien meilleurs résultats.

messages recommandés

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.