
Mèche à dessouder ou pompe : quel outil utiliser et comment procéder ?

Figure 1. Mèche à dessouder vs pompe
Dernière mise à jour : mai 2026 · Un guide pratique et précis pour choisir et utiliser les outils de dessoudage
La tresse à dessouder et la pompe à dessouder répondent à des besoins différents. Savoir laquelle utiliser – et comment s'en servir sans endommager la carte – est essentiel pour une réparation propre et éviter d'abîmer le circuit imprimé. Ce guide compare les deux outils, explique leur fonctionnement, les associe à la tâche appropriée, détaille la technique pour prévenir les dommages les plus courants et indique quand une station de dessoudage électrique trouve enfin sa place sur l'établi. L'objectif ? Vous permettre de savoir non seulement quel outil acheter, mais aussi comment l'utiliser correctement dès la première fois.
- Comparaison rapide entre la mèche et la pompe
- Comment fonctionne une pompe à dessouder
- Comment fonctionne la mèche à dessouder
- Lequel utiliser, selon le travail
- Technique empêchant le soulèvement des coussinets
- erreurs courantes de dessoudage
- Quand faut-il passer à une station de dessoudage ?
- Quand la reprise doit être effectuée par un fabricant
- Foire aux questions
Comparaison rapide entre la mèche et la pompe
Ces deux outils sont complémentaires, non concurrents. Ce tableau illustre les points forts de chacun, ce qui permet de mieux comprendre la suite du guide.
| Pompe à dessouder | Mèche à dessouder | |
|---|---|---|
| Mécanisme | Aspirateur à ressort | Action capillaire dans une tresse de cuivre |
| Meilleur pour | Trous traversants, grosses masses, trous de dégagement | pastilles CMS, couches minces, ponts |
| Enlève beaucoup de choses en une seule fois ? | Oui | Non — petites quantités |
| Laisse le coussin à plat ? | reste de film mince | Oui — tapis plat propre |
| Prix | Bas, réutilisable | Très faible, consommable |
| Risque de soulèvement de coussinets | Low | Plus élevé si pressé/tiré chaud |
Comment fonctionne une pompe à dessouder
Une pompe à dessouder — souvent appelée pompe à dessouder — est composée d'un piston à ressort logé dans un cylindre. Pour l'amorcer, il suffit d'appuyer sur le piston jusqu'à ce qu'il s'enclenche, de faire fondre la soudure à l'aide du fer à souder, de placer l'embout sur la soudure fondue et d'appuyer sur le bouton de déverrouillage. Le piston revient brusquement en place et le vide ainsi créé aspire la soudure fondue dans le cylindre. C'est la méthode la plus rapide pour vider un trou traversant de la soudure en grande quantité.
Variantes
Il existe deux types courants : la pompe à piston manuelle standard et les ventouses à poire plus souples (il suffit de presser, de maintenir la ventouse au-dessus du joint, puis de relâcher pour aspirer la soudure). La pompe à piston génère un vide plus puissant et plus brutal et est généralement privilégiée pour le nettoyage des trous métallisés.
Le maintenir en état de marche
Une pompe ne fonctionne que si le vide est maintenu. Éjectez régulièrement la soudure accumulée en poussant le piston pour dégager le cylindre, maintenez la buse propre et dégagée, et remplacez toute buse usée ou fondue. Un cylindre obstrué ou une buse fissurée sont les causes les plus fréquentes d'une panne de la pompe.
Le mécanisme qui permet à une pompe de fonctionner
L'efficacité de la pompe repose presque entièrement sur le timing. La soudure doit être complètement fondue et la buse déjà en place au moment précis où vous actionnez la pompe ; le moindre retard permet à la soudure de se resolidifier et l'aspiration est inefficace. La technique consiste à chauffer la soudure avec le fer jusqu'à ce qu'elle forme une flaque brillante, à glisser la buse amorcée dessus tout en maintenant le fer en contact, puis à relâcher. Pour un trou traversant récalcitrant, ajoutez d'abord un peu de soudure fraîche ; paradoxalement, une plus grande quantité de soudure fondue transfère mieux la chaleur et nettoie le trou plus complètement que d'essayer d'aspirer une soudure fine et oxydée. Les pompes à ressort ont également un léger à-coup au déclenchement ; assurez-vous donc de bien caler la buse pour qu'elle ne glisse pas de la pastille.
Comment fonctionne la mèche à dessouder
La tresse à dessouder, aussi appelée mèche à dessouder, est un fil de cuivre finement tissé, généralement pré-enduit de flux. On la pose à plat sur la soudure et on applique le fer à souder chaud dessus. La soudure fond et est aspirée par capillarité dans la tresse, un phénomène physique similaire à celui qui fait remonter un liquide dans une feuille de papier absorbant.
Ses points forts
La mèche excelle pour retirer les fines couches de soudure et éliminer les ponts de soudure entre les broches à pas fin, laissant une pastille plane et propre : la surface idéale avant de ressouder un composant CMS. Là où une pompe laisse un résidu utilisable mais légèrement irrégulier, la mèche assure une surface parfaitement plane.
L'utiliser efficacement
Seule la tresse neuve et propre absorbe bien la soudure. Lorsque l'extrémité est saturée de soudure, elle cesse d'absorber ; il faut donc couper l'extrémité usée et saturée de soudure avec une pince coupante afin que le cuivre neuf soit en contact avec la prochaine soudure. L'ajout d'une goutte de flux sur la tresse améliore sensiblement la vitesse et la propreté de l'absorption de la soudure, notamment sur les soudures anciennes.
Choisir la bonne largeur de tresse
La tresse à braser existe en plusieurs largeurs, et choisir la bonne largeur est plus important qu'on ne le pense. Une tresse fine (environ 1.5 mm) convient aux pastilles CMS à pas fin et aux espaces restreints où une tresse plus large risquerait de déborder sur les pastilles voisines ; une tresse plus large (2.5 à 3.5 mm) permet de braser plus rapidement les joints et les plans de masse plus larges car elle retient plus de soudure par passage. Une tresse trop large sur une petite pastille gaspille de la chaleur et de la tresse ; une tresse trop fine sur un grand joint implique des ajustements constants. Avoir deux largeurs différentes sous la main permet de couvrir presque toutes les situations. Une astuce utile pour un joint épais : appuyez sur la tresse avec le plat de la panne du fer plutôt qu'avec la pointe, afin que la chaleur se répartisse mieux et que la soudure s'étale en un seul passage net.
Lequel utiliser, selon le travail
L'essentiel du savoir-faire réside dans l'adaptation de l'outil à la tâche :
- Retirer une résistance traversante, un condensateur ou une broche de connecteur → Pompe. Chauffer le joint, aspirer pour le nettoyer et répéter l'opération pour chaque broche.
- Nettoyage d'une pastille CMS après le retrait d'une puce → mèche. Elle laisse la pastille plate et prête à être ressoudée.
- Réparation d'un pont de soudure entre des broches à pas fin → mèche. Posez-la sur le pont et la tresse soulèvera l'excédent.
- Un trou traversant qui ne dégage pas complètement → Pomper d'abord pour la majeure partie, puis utiliser une mèche pour les résidus tenaces dans le trou.
- Retirer proprement un circuit intégré ou un connecteur multipoint → une station de dessoudage ou de l'air chaud, pas une mèche ou une pompe seule.
Le schéma se répète : pompe pour le volume et les trous traversants, mèche pour la finesse et les tampons plats. De nombreuses applications utilisent les deux en séquence.
Un flux de travail combinant plusieurs outils pour une articulation récalcitrante
L'utilisation conjointe de ces deux outils est optimale pour réaliser une soudure difficile. Imaginez que vous deviez retirer un vieux condensateur électrolytique d'une carte double face avec un trou métallisé récalcitrant. La méthode éprouvée est la suivante : appliquer de la soudure fraîche pour régénérer l'ancienne soudure oxydée, chauffer jusqu'à ce qu'elle soit complètement liquide, puis utiliser la pompe à dessouder pour retirer le plus gros de la soudure. Une fois la majeure partie de la soudure retirée, déposer une tresse à dessouder imprégnée de flux sur le film résiduel dans le trou et presser le fer à dessouder pour extraire les résidus. Enfin, vérifier à la lumière que le trou est bien ouvert avant d'installer le nouveau composant. Cette méthode, combinant la pompe à dessouder et la tresse à dessouder, permet de réaliser des soudures impossibles à réaliser avec chaque outil utilisé seul, et elle est plus douce pour la pastille de soudure que de marteler la même soudure à plusieurs reprises avec la même méthode.
Technique empêchant le soulèvement des coussinets
La plupart des dommages causés par le dessoudage sont entièrement évitables et se résument à quelques habitudes :
- Ajouter du flux frais. Les deux outils fonctionnent beaucoup mieux avec un supplément de flux, notamment sur les joints anciens ou oxydés : le flux aide la soudure à fondre et à s’écouler, ce qui permet un détachement propre.
- Faites d'abord fondre complètement la soudure. La soudure pâteuse et à moitié fondue ne s'absorbe pas correctement et ne s'étale pas bien, et tenter de la tirer peut arracher une pastille ou une piste du circuit imprimé.
- Avec une mèche, n'appuyez pas trop fort et ne vous attardez pas. La chaleur excessive sur une serviette hygiénique est la principale cause de son décollement. Appliquez la tresse, laissez-la absorber l'humidité, puis retirez-la immédiatement.
- Travaillez par courtes périodes. Laissez la plaque refroidir brièvement entre chaque essai au lieu de poser un fer chaud dessus afin d'éviter de surchauffer le cuivre.
- Ventiler. Le dessoudage produit des fumées de flux, ainsi que des vapeurs de plomb lors de l'utilisation de soudure au plomb ; travaillez avec un flux d'air ou une aspiration.
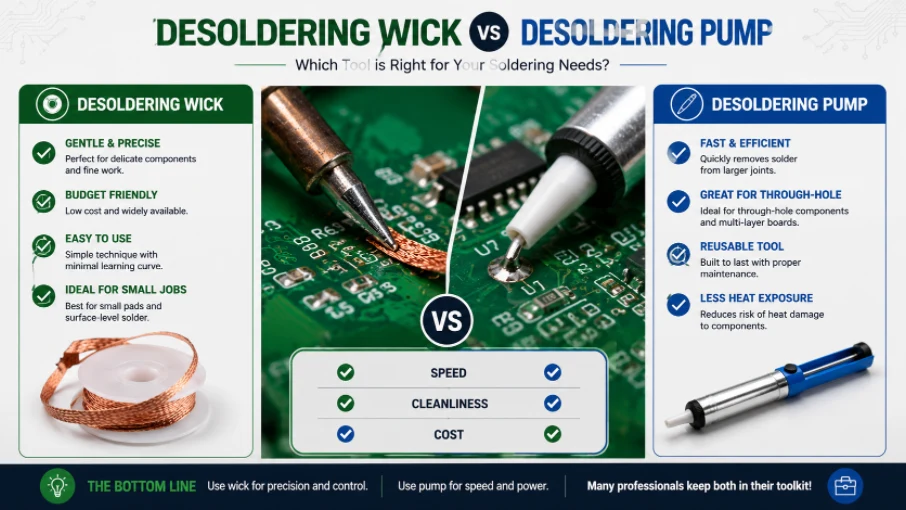
Figure 2. Réparation de circuit imprimé avec mèche à dessouder et pompe
erreurs courantes de dessoudage
Au-delà de la technique, quelques erreurs récurrentes sont à l'origine de la plupart des échecs :
- Utiliser un fer à repasser trop froid. Le dessoudage nécessite généralement un fer à souder légèrement plus chaud et de puissance supérieure à celui utilisé pour le soudage, car il s'agit de réchauffer une soudure existante ainsi que l'outil posé dessus ; une chaleur insuffisante empêche la soudure de se liquéfier complètement.
- Laisser la pompe ou la mèche s'épuiser. Un baril plein de soudure ou une extrémité de tresse saturée ne pourra tout simplement pas en absorber davantage ; nettoyez ou coupez avant la prochaine soudure.
- Oublier le flux sur les joints « sans nettoyage ». Même les tresses pré-fluxées bénéficient d'un apport supplémentaire de flux sur les joints anciens.
- Arracher une pièce avant que la soudure ne se détache. Tirer sur une pièce à plusieurs pattes alors qu'une articulation est encore solide soulève les coussinets et fissure les traces — nettoyez d'abord chaque articulation.
Quand faut-il passer à une station de dessoudage ?
Pour les retouches fréquentes ou le dessoudage de composants à nombreuses broches, une station de dessoudage électrique combine une pointe creuse chauffée et un système d'aspiration continue. Le point de soudure est chauffé, puis l'aspiration aspire la soudure à travers la pointe creuse en un seul mouvement. Le dessoudage des trous traversants est ainsi beaucoup plus rapide et délicat qu'avec une pompe manuelle, notamment pour les composants à grand nombre de broches.
Quand ça n'en vaut pas la peine
Pour les réparations occasionnelles, une pompe manuelle et une mèche suffisent pour la plupart des besoins, à un prix bien inférieur à celui d'une station de réparation motorisée. La plupart des ateliers conservent ces deux outils manuels et n'investissent dans une station motorisée que lorsque le volume de travail – ou la fréquence de démontage de composants à broches multiples – justifie clairement l'investissement.
Note sur l'air chaud et les pinces chauffantes
Une station de dessoudage n'est pas la seule amélioration motorisée. Les stations de retouche à air chaud ramollissent simultanément toutes les soudures d'un composant en soufflant de l'air chaud ; c'est la méthode standard pour manipuler les boîtiers QFN, les petits circuits intégrés CMS et les composants de forme irrégulière sans toucher les broches individuellement. Les pinces chauffantes saisissent et refondent simultanément les deux extrémités d'un composant CMS à deux bornes, retirant ainsi les résistances et les condensateurs en un seul geste. Ni l'une ni l'autre ne remplace la tresse à dessouder ou la pompe pour les composants traversants, mais ensemble, elles constituent un banc de retouche complet : pompe et tresse à dessouder pour les composants traversants et le nettoyage, air chaud ou pinces pour le retrait des composants CMS, et station de dessoudage lorsque l'on manipule fréquemment des composants traversants à grand nombre de broches.
Quand la reprise doit être effectuée par un fabricant
Le dessoudage manuel est idéal pour les réparations et les prototypes, mais la reprise de BGA, de composants à pas fin et à haute densité, ou la production en série exige des stations de retouche à air chaud ou infrarouge et un contrôle post-reprise. Highleap Electronics prend en charge l'assemblage, la reprise et le remplacement de composants avec vérification par AOI et rayons X des joints invisibles — la solution idéale lorsqu'une réparation dépasse les capacités des outils manuels ou lorsque les joints BGA invisibles doivent être vérifiés.
Renseignez-vous sur l'assemblage et les retouches →
Foire aux questions
Quel est le meilleur choix : la tresse à dessouder ou la pompe à dessouder ?
Ni l'une ni l'autre ne sont universelles : une pompe pour la soudure traversante et en vrac, une mèche pour les pastilles CMS et le nettoyage des soudures fines. La plupart des gens possèdent les deux et alternent entre elles au cours d'une même tâche.
Pourquoi ma tresse à dessouder n'attire-t-elle pas la soudure ?
Le problème vient généralement d'un manque de chaleur ou de flux, ou d'une extrémité de tresse saturée. Ajoutez du flux, assurez-vous que le fer chauffe bien la tresse et la jointure jusqu'à ce que la soudure soit complètement liquide, puis coupez l'excédent de tresse.
Puis-je réutiliser une pompe à dessouder ?
Oui, indéfiniment — il suffit d’évacuer la soudure accumulée et de veiller à ce que la buse reste propre et dégagée. La mèche est consommable ; coupez l’extrémité usée lorsqu’elle est saturée.
Comment éviter de soulever les pastilles lors du dessoudage ?
Utilisez du flux, faites fondre complètement la soudure et n'appuyez pas trop fort ni ne prolongez la cuisson. Retirez la source de chaleur dès que la soudure est transférée dans l'outil.
Ai-je besoin de flux si ma mèche est déjà imprégnée de flux ?
L'utilisation d'une tresse pré-fluxée est utile, mais un peu de flux supplémentaire améliore sensiblement les résultats sur les joints anciens ou oxydés.
Quel est le meilleur outil pour retirer un circuit intégré multipoint ?
Une station de dessoudage motorisée ou un appareil de retouche à air chaud – la mèche manuelle ou la pompe seules peinent à libérer proprement de nombreux joints à la fois.
Mon fer à dessouder doit-il être plus chaud que mon fer à souder ?
Souvent légèrement, car on réchauffe une soudure existante avec un outil posé dessus. Une chaleur suffisante pour liquéfier rapidement la soudure est essentielle pour protéger la pastille ; une chaleur insuffisante l'endommage davantage.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.