
Fabricant de circuits imprimés pour claviers remplaçables à chaud | Assemblage et test des supports
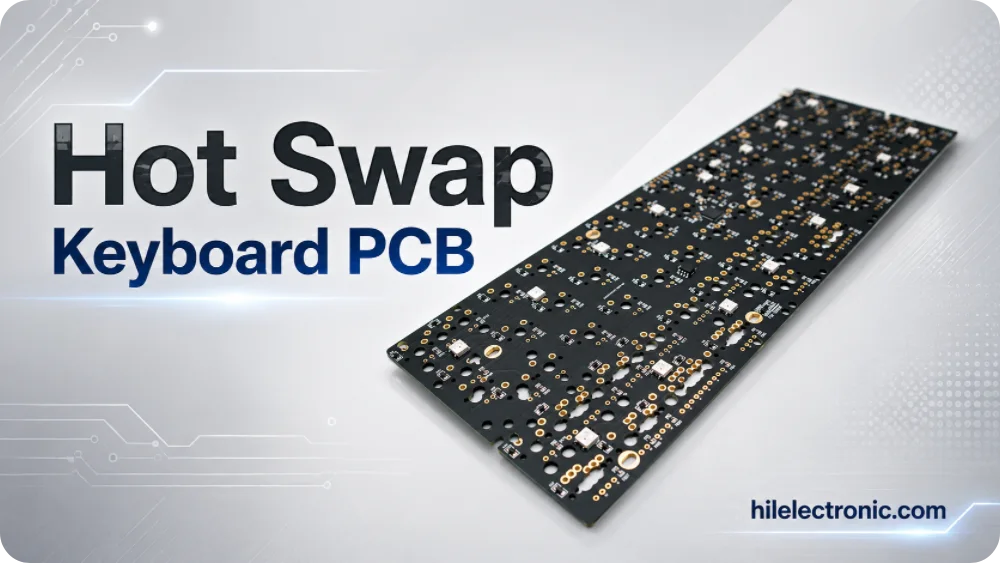
Un fabricant de circuits imprimés pour claviers à échange à chaud doit maîtriser la prise en tant que contact électrique et composant soumis à des contraintes mécaniques. L'insertion répétée des interrupteurs transmet des forces à travers la prise, les joints de soudure, les pastilles de cuivre, le circuit imprimé et la plaque. Par conséquent, la référence exacte de la prise, la disposition des pastilles, l'ouverture du pochoir, le cheminement des broches et la compatibilité avec le boîtier sont plus importants qu'une simple mention « échange à chaud ».
Highleap Electronics fabrique des cartes nues et des cartes PCBA de claviers remplaçables à chaud, assemblées et équipées de diodes matricielles, d'un rétroéclairage RGB touche par touche , de contrôleurs, d'interfaces USB-C , d'encodeurs et d'écrans. Ses prestations peuvent inclure l'approvisionnement en supports, l'assemblage CMS/THT, la programmation du firmware, des tests complets des touches et des contrôles d'ajustement mécanique préliminaires.
Demande de devis pour une carte de circuit imprimé de clavier remplaçable à chaud
Veuillez indiquer la disposition du clavier, le type de socket ou une référence si vous la connaissez, la quantité souhaitée et préciser si vous avez besoin d'un circuit imprimé nu, d'un assemblage de sockets ou d'une carte PCBA complète. Les fichiers Gerber, la nomenclature, les plans de plaques, des photos ou un échantillon de carte sont utiles, mais aucun schéma n'est requis pour le devis initial.
Obtenez un devis pour un circuit imprimé de clavier remplaçable à chaud
Architecture et compatibilité des sockets remplaçables à chaud
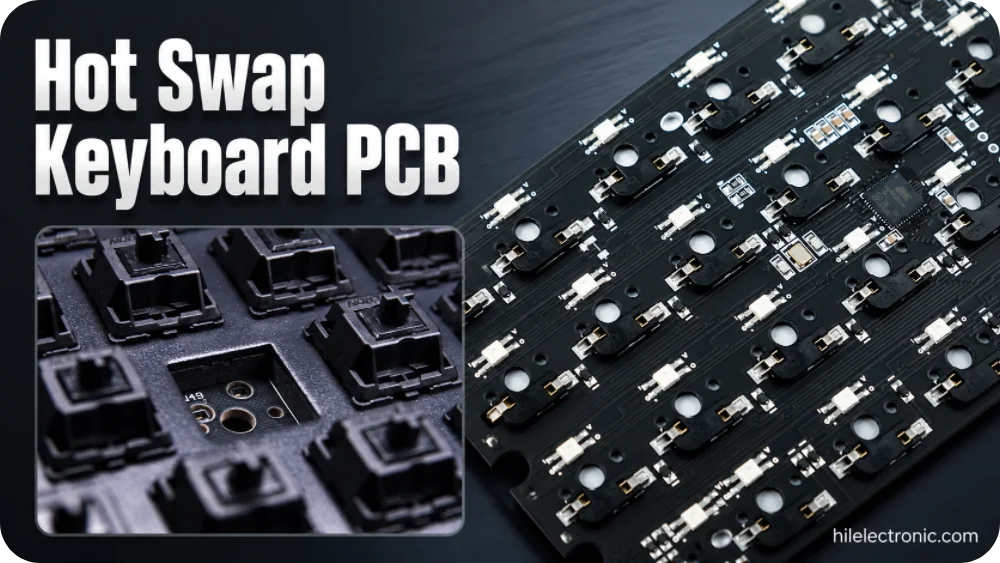
Une carte à touches remplaçables à chaud remplace les fils soudés des interrupteurs par des contacts montés sur ou insérés dans le circuit imprimé. La matrice du clavier conserve ses lignes, ses colonnes et généralement une diode par interrupteur, mais le support ajoute une interface de contact et une soudure supplémentaire soumise à des contraintes mécaniques. Il convient donc de revoir la conception électrique en tenant compte de la matrice du clavier et du schéma des diodes.
Les supports CMS et les prises traversantes sont des systèmes différents
| Solution de prise | Parcours d'assemblage typique | Contrôle de compatibilité |
|---|---|---|
| Support remplaçable à chaud de type Kailh | Refusion CMS côté inférieur | Approuver la référence fabricant exacte, le schéma de connexion, l'orientation, la famille de commutateurs et l'empilement des plaques. |
| Support remplaçable à chaud de type Gateron | Refusion CMS côté inférieur | Ne présumez pas d'une équivalence directe ; vérifiez le dessin du fournisseur et l'insertion pilote. |
| Réceptacle de type Mill-Max | Insertion et soudure individuelles des trous métallisés traversants | Vérifier la série de prises, la taille des trous du circuit imprimé, l'ajustement des broches de l'interrupteur, la hauteur d'assise et le processus de soudure. |
Les marques commerciales ne constituent pas une donnée de sortie suffisante. Des boîtiers de socket d'apparence similaire peuvent différer au niveau de la géométrie des broches, des repères d'orientation, du schéma de connexion recommandé et des limites de refusion. La nomenclature approuvée doit indiquer la référence exacte du fabricant, et le prototype doit utiliser les commutateurs, la plaque et l'épaisseur de circuit imprimé prévus.
De nombreux claviers à touches remplaçables à chaud utilisent un circuit imprimé double face avec des connecteurs sur la face inférieure. Les LED, diodes, microcontrôleurs et composants USB peuvent être montés sur une ou deux faces. Le nombre de couches de cuivre et le nombre de pistes côté assemblage doivent être indiqués séparément, car ils influent sur le routage, la conception des pochoirs, la séquence de refusion et l'accès pour inspection.
Exigences en matière d'empreinte, de plaque et de support mécanique
L'encombrement du connecteur n'est qu'un aspect de la compatibilité. Le centre de l'interrupteur, la découpe de la plaque, l'espacement entre le circuit imprimé et la plaque, les entretoises du boîtier, la mousse et le dégagement inférieur doivent former un ensemble mécanique cohérent. Un connecteur correctement soudé peut néanmoins présenter une défaillance si la broche de l'interrupteur est mal alignée ou si le circuit imprimé se déforme lors de l'insertion.
Données de publication qui doivent être vérifiées ensemble
- Schéma de la douille et configuration des connexions : emplacement, polarité ou orientation de l'entrée de la broche, taille de la pastille et dégagement du masque de soudure.
- Fichier de plaque : Précision du centre de l'interrupteur, tolérance de découpe et support autour des grandes touches.
- Épaisseur et support du circuit imprimé : Flexion de la carte entre les entretoises, notamment près de la barre d'espace et des touches de bord.
- Dégagement inférieur : Le boîtier de la prise, les cordons de soudure, les LED, la mousse et les nervures du boîtier ne doivent pas interférer.
- Exemple de commutateur : La gamme de commutateurs de production doit être utilisée pour l'approbation d'insertion et d'ajustement.
Les configurations universelles nécessitent un contrôle accru. Les options ANSI/ISO, la fonction de division de la touche Retour arrière et de la barre d'espace, ainsi que les rangées inférieures multiples, permettent de rapprocher les connecteurs ou de créer des zones d'exclusion mécanique qui se chevauchent. Chaque variante commercialisable doit être accompagnée d'un schéma d'assemblage et d'un plan de test précis, plutôt que d'utiliser une image de circuit imprimé générique.
Lorsque la conception utilise des groupes de commutateurs inclinés, l'examen de la plaque et du boîtier devient primordial. Le même processus de montage peut être appliqué à un circuit imprimé de clavier Alice , mais la rotation des commutateurs et l'utilisation de stabilisateurs non standard augmentent le risque d'insertion hors axe.
Processus d'assemblage et d'inspection des circuits imprimés remplaçables à chaud
Les supports remplaçables à chaud sont des composants CMS répétitifs, mais leur fonctionnement mécanique rend critiques le volume de pâte thermique, son positionnement et l'état des plots. Un processus de production stable comprend généralement les contrôles suivants :
- Vérifiez la référence fabricant (MPN), l'empreinte, l'ouverture du pochoir, la plaque et l'empilement du boîtier de la prise publiée.
- Fabriquer et tester électriquement le circuit imprimé nu, y compris la géométrie des pastilles, les trous et le contour de la carte.
- Inspectez les prises et interrupteurs entrants pour détecter tout dommage au boîtier, tout contact tordu et vérifier la cohérence du lot.
- Vérifiez le dépôt de pâte à souder et l'orientation du support sur le premier article.
- Positionnez et refusionnez les supports de connexion avec le profil et le support de carte approuvés.
- Utilisez l'inspection optique automatisée (AOI) et une inspection latérale ciblée lorsque le joint est partiellement caché par le boîtier.
- Assembler les diodes, les LED, le contrôleur, le connecteur USB et autres composants CMS/THT.
- Programmer le firmware et exécuter l'échantillonnage d'insertion de socket et les tests fonctionnels complets des touches.
La méthode d'inspection doit correspondre au risque réel
L'examen radiographique n'est pas systématiquement requis pour chaque support. L'inspection optique automatisée (AOI), la microscopie en vue latérale, l'évaluation de la soudure du premier article, les tests d'insertion contrôlée ou les études de traction/cisaillement peuvent fournir des preuves plus pertinentes en fonction de la visibilité du joint et des critères d'acceptation du client. Les instructions de reprise doivent préciser la méthode de chauffage, le nombre maximal de cycles et les critères de réparation des pastilles, car le retrait d'un support fixé mécaniquement peut facilement endommager les pastilles de cuivre.
Pour une carte PCBA complète, l'inspection des supports doit être intégrée au processus d'assemblage global de la carte , incluant la traçabilité des composants, l'approbation du premier article et le contrôle des révisions du firmware.
Risques liés à la fiabilité, tests de clé complète et d'insertion
Les défaillances liées au remplacement à chaud sont souvent considérées à tort comme de simples défauts de soudure. La cause première peut provenir de la broche du commutateur, de l'alignement de la plaque, d'un circuit imprimé non supporté, d'un contact contaminé, d'une diode matricielle ou du firmware. Une analyse approfondie de la défaillance est indispensable pour distinguer ces mécanismes avant toute intervention.
| Problème | Causes probables | Contrôles correctifs |
|---|---|---|
| La douille bouge ou se desserre. | Soudure insuffisante, mouillage médiocre, géométrie des pastilles défectueuse, insertion hors axe répétée | Réviser le motif du pochoir/de la surface de contact, vérifier la finition et la pâte, améliorer le support du circuit imprimé et l'alignement de la plaque. |
| La broche de l'interrupteur ne fait pas contact. | Empreinte incorrecte, broche tordue, plaque mal alignée ou orientation de la douille | Utiliser des échantillons approuvés, procéder à un examen de l'empilement mécanique et à une vérification d'insertion guidée. |
| Clé intermittente | Contact contaminé, ressort endommagé, joint de soudure fissuré ou défaut de matrice | Test de contact de la prise séparé du test de continuité de la diode/matrice et inspection sous charge mécanique. |
| Pastille de circuit imprimé soulevée lors de la réparation | Une chaleur excessive, des cycles répétés ou le retrait de la douille avant que la soudure ne soit fondue. | Utiliser des outils de retouche contrôlés, un profil de température et des critères de réparation des coussinets. |
| Interrupteur difficile à retirer | Tolérance de la plaque, interférence du boîtier ou flexibilité du circuit imprimé non supportée | Vérifiez la découpe de la plaque, les entretoises du boîtier et la méthode de force de retrait. |
Couverture des tests de production
Un plan de fin de chaîne efficace vérifie la position physique de chaque touche et enregistre les coordonnées défaillantes. Il doit également couvrir le sens des diodes, l'énumération USB, le mappage RGB, les encodeurs, les écrans et l'accès au chargeur de démarrage (le cas échéant). Les affirmations telles que 6KRO ou NKRO doivent être confirmées par le firmware publié et les combinaisons de touches définies ; le contrôle des diodes par touche ne suffit pas à garantir le comportement final en cas de basculement.
- Actionnez chaque prise à l'aide d'un interrupteur commandé ou d'une sonde dédiée.
- Insertion et retrait de l'échantillon sans mouvement visible du support ni dommage à la flexibilité du circuit imprimé.
- Tester le fonctionnement USB dans les deux orientations du câble lorsque l'USB-C est utilisé.
- Exécutez des motifs RGB définis et comparez les positions physiques des LED avec les indices du firmware.
- Utilisez une unité de référence pour comparer l'ajustement de la plaque, la sensation des interrupteurs et le dégagement du boîtier.
- Consignez les défauts par prise, coordonnée clé et catégorie de panne afin de faciliter les actions correctives.
Lorsque le produit possède un ensemble de fonctionnalités complexes, un banc de test fonctionnel dédié est plus fiable que la saisie manuelle car il produit une couverture reproductible et des résultats traçables.
Personnalisation, intrants de projet et approvisionnement en volume
Les projets de circuits imprimés à échange à chaud incluent les claviers de jeu, les claviers compacts personnalisés, les pavés tactiles, les claviers ortholinéaires et les configurations ergonomiques. La personnalisation peut porter sur les normes ANSI/ISO, la marque des sockets, l'orientation des commutateurs, le rétroéclairage RGB touche par touche, le rétroéclairage, les encodeurs, les écrans, la couleur du vernis épargne, le logo, le firmware et l'emballage.
Informations nécessaires à chaque étape du projet
| Étape du projet | Contribution utile | Sortie primaire |
|---|---|---|
| Devis initial | Agencement, type de prise, quantité et étendue de la fourniture. | Questions de faisabilité et voie de fabrication préliminaire. |
| Version technique | Fichiers Gerber, nomenclature, centroïde, fichiers de plaque/boîtier et firmware. | Plan de fabrication (DFM), pochoir, dispositif de fixation et plan du premier article. |
| Construction du projet pilote | Critères d'homologation pour les commutateurs, les touches, la plaque et l'unité de référence. | Ajustement mécanique, processus de fabrication des douilles et homologation complète des fonctions. |
| Production en série | Révisions figées, prévisions, besoins en matière d'emballage et de traçabilité. | Approvisionnement reproductible en cartes de circuits imprimés et gestion contrôlée des modifications. |
Le coût unitaire dépend du nombre de supports et de leur référence fabricant, de la taille de la carte, du nombre de faces d'assemblage, du nombre de LED RGB, de la complexité du contrôleur, du temps de test, du taux d'utilisation du panneau et du volume de la commande. Un approvisionnement stable en supports et microcontrôleurs, des variantes maîtrisées et la réutilisation des outillages sont généralement plus importants que la réduction des spécifications d'un seul circuit imprimé. Ce service plus complet peut être coordonné grâce aux capacités de fabrication de circuits imprimés pour claviers de Highleap.
FAQ sur les circuits imprimés de clavier remplaçables à chaud
Les supports de type Kailh et Gateron courants sont-ils de type CMS ou traversants ?
Les supports remplaçables à chaud à montage inférieur courants sont des composants CMS. Les prises de type Mill-Max sont des contacts traversants séparés et nécessitent des perçages, des insertions et des soudures différents.
Une même empreinte peut-elle accepter plusieurs marques de sockets ?
Ce n'est qu'après validation des plans et des échantillons physiques précis des pièces que cela sera possible. Des descriptions de marques similaires ne garantissent pas l'identité du boîtier, des pastilles ou de la géométrie des broches de l'interrupteur.
Comment éviter que les prises desserrées ne se détachent ?
Utilisez le modèle de placement et le pochoir approuvés, contrôlez le mouillage et le positionnement de la soudure, alignez la plaque, supportez le circuit imprimé et effectuez un échantillonnage d'insertion sous l'empilement mécanique prévu.
Un clavier remplaçable à chaud prend-il automatiquement en charge la technologie NKRO ?
Non. Le basculement dépend des diodes matricielles, de l'analyse du firmware, du format du rapport HID et des combinaisons de touches testées. Le type de socket n'a aucune incidence sur le basculement.
Est-il possible d'établir un devis initial sans avoir accès à l'intégralité des fichiers de production ?
Oui. Un schéma, une référence de prise, la quantité et le périmètre de fourniture requis suffisent pour une première vérification. Les fichiers détaillés sont validés avant la mise en production.
Présentation d'un projet de circuit imprimé pour clavier remplaçable à chaud
Veuillez indiquer la disposition, le type de support souhaité, la quantité approximative et préciser si vous avez besoin d'un circuit imprimé nu, d'un assemblage de support ou d'une carte PCBA entièrement programmée.
Demander un devis pour un circuit imprimé de clavier remplaçable à chaud

messages recommandés

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...

Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...

Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...

Fabrication et conception pour la fabrication de circuits imprimés TMM10i
La fabrication des circuits imprimés TMM10i met davantage l'accent sur la conception pour la fabrication (DFM) car...
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.