
Comment souder des composants CMS : Guide de réparation
Figure 1. Guide de soudure des composants CMS
Le soudage manuel de composants CMS (composants montés en surface) est une compétence qui s'acquiert avec les outils adéquats et une méthode adaptée à chaque type de boîtier. Le principe est simple : un fer à souder à température contrôlée, un flux de qualité, une soudure fine et une pince à épiler précise permettent de placer et de souder manuellement la plupart des composants passifs et des circuits intégrés à broches, tandis que les composants sans broches et à billes nécessitent un brasage à air chaud. Ce guide explique étape par étape comment souder les composants , boîtier par boîtier, et comment éviter les erreurs courantes, les ponts de soudure, les soudures froides et les pastilles décollées, qui piègent les débutants.
Points clés à retenir
- Un fer à souder à température contrôlée, une panne fine, de la soudure fine, du flux, une pince à épiler et une loupe constituent le matériel essentiel.
- Le flux n'est pas optionnel ; c'est ce qui permet de réaliser des joints CMS propres et fiables.
- Pour les composants passifs à deux bornes, étamez d'abord une pastille, placez le composant, puis soudez les deux extrémités.
- Pour les circuits intégrés à broches, fixez un coin pour aligner, puis soudez les rangées et éliminez les ponts de soudure avec de la tresse à dessouder.
- Les composants sans plomb (QFN) et à grille à billes (BGA) sont mieux traités avec de l'air chaud ou une plaque chauffante, et non avec un fer à souder.
Table des Matières
- Outils pour le soudage des composants CMS
- Choisir la soudure : avec ou sans plomb
- Pourquoi le flux est essentiel pour le soudage CMS
- Comment souder des résistances et des condensateurs à puce
- Comment souder des puces SOIC et QFP
- Soudage des boîtiers QFN et BGA
- Problèmes courants de soudure CMS et solutions
- Comment inspecter les joints de soudure CMS
- Quand utiliser l'assemblage SMT à la place
- Questions fréquemment posées
Outils pour le soudage des composants CMS
Pour obtenir de bons résultats, il faut un équipement adapté. Rien d'exotique, mais tenter de souder des composants CMS fins avec un fer à souder bon marché et peu précis est la principale source de difficultés.
| Outil | Pourquoi cela compte |
|---|---|
| Fer à repasser à température contrôlée, pointe fine | Une chaleur stable et une petite pointe sont essentielles pour le contrôle |
| Soudure fine (environ 0.3 à 0.5 mm) | Permet d'ajouter de petites quantités contrôlées aux petites articulations |
| Flux (sans nettoyage ou colophane) | Nettoie les surfaces pour que la soudure adhère correctement. |
| pinces fines | Placer et maintenir les petites pièces avec précision |
| Grossissement (loupe ou microscope) | On ne peut pas bien souder ce qu'on ne voit pas. |
| Mèche à dessouder et station à air chaud | Retirez les ponts et manipulez les pièces sans plomb |
Note sur la température du fer
Réglez le fer à une température suffisante pour une fusion rapide, sans toutefois dépasser celle nécessaire. La soudure au plomb fond à une température inférieure à celle de la soudure sans plomb ; il faut donc chauffer légèrement davantage le fer pour souder cette dernière. L’objectif est de réaliser chaque jointure rapidement : un contact bref et chaud cause moins de dégâts qu’un contact long et tiède, un principe fondamental qui guide l’ensemble de ce guide.
Choisir la soudure : avec ou sans plomb
Le choix de l'alliage de soudure influence la sensation au toucher et la température utilisée.
| Souder | Caractéristiques | Remarques |
|---|---|---|
| Avec plomb (ex. 63/37) | Point de fusion plus bas, fluide, joints brillants | Très tolérant au soudage manuel ; utilisation limitée dans de nombreux produits finis |
| Sans plomb (ex. SAC305) | Point de fusion plus élevé, articulations naturellement moins résistantes | Nécessaire pour les produits conformes à la norme RoHS ; nécessite un fer plus chaud et plus de flux. |
Pour l'apprentissage et les retouches, la soudure au plomb est la plus tolérante. Pour toute application soumise à la norme RoHS, utilisez une soudure sans plomb : prévoyez un fer légèrement plus chaud, un peu plus de flux et un aspect moins brillant, ce qui est normal et ne signifie pas une soudure froide. Les lignes de production effectuent des refusions d'alliages sans plomb avec des profils très précis lors de l'assemblage CMS automatisé , notamment sur les cartes à haute densité et à pas fin utilisées en fabrication à grande vitesse ; en soudure manuelle, il faut compenser avec plus de flux et de patience.
Pourquoi le flux est essentiel pour le soudage CMS
Le flux est le principal facteur de différence entre une soudure CMS fastidieuse et une soudure CMS facile. Il nettoie chimiquement les surfaces métalliques et facilite la fluidité et le mouillage de la soudure fondue, permettant ainsi des joints propres et une séparation aisée des ponts.
- Appliquer un flux supplémentaire au-delà de ce qui se trouve dans le noyau de la soudure, en particulier pour les circuits intégrés à pas fin.
- Flux permet de réparer les ponts. Avec du flux et de la tresse à dessouder, l'excédent de soudure s'enlève facilement.
- Choisissez un type approprié. Le flux sans nettoyage est pratique ; la colophane fonctionne bien mais peut nécessiter un nettoyage ultérieur, ce qui explique pourquoi les cartes sont nettoyées en général.
Si un joint refuse de se lubrifier, la solution consiste presque toujours à utiliser plus de flux et à nettoyer la panne, et non à augmenter la température. C'est en utilisant la chaleur plutôt que le flux que l'on endommage les plaquettes.
Comment souder des résistances et des condensateurs à puce
Les résistances et les condensateurs en boîtier CMS (0805, 0603, 0402 et plus petits) constituent un bon point de départ. La méthode fiable suit une séquence précise.
- Une seule plaquette. Ajoutez une petite quantité de soudure sur une seule des deux pastilles.
- Placez la pièce. Maintenez le composant avec une pince à épiler, réchauffez la pastille étamée et faites glisser la pièce en place de manière à ce qu'une extrémité se soude.
- Soudez l'autre extrémité. Une fois la pièce fixée, soudez proprement la seconde extrémité.
- Refusionnez la première extrémité si nécessaire. Touchez à nouveau le premier joint pour qu'il s'agisse d'un véritable filet, et non d'un simple point de couture.
L'étamage d'une seule pastille en premier permet un meilleur contrôle : la pièce reste en place pendant la réalisation de la seconde soudure, et on évite de chauffer les deux extrémités simultanément. Plus la pièce est petite, plus ce point est important, et plus l'utilisation d'une loupe et d'une pince à épiler stable sera appréciable.
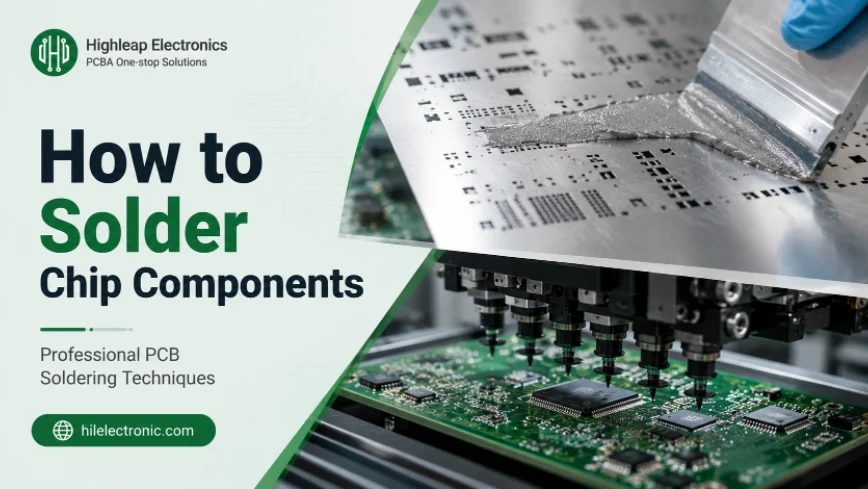
Figure 2. Processus de brasage de puces CMS avec impression au pochoir et placement.
Comment souder des puces SOIC et QFP
Les puces avec des broches visibles sur leurs bords, SOIC, SSOP, QFP, peuvent paraître intimidantes, mais sont très faciles à travailler à la main car chaque jointure est accessible.
Fixez, puis soudez les rangées
- Alignez et fixez un coin. Positionnez soigneusement la puce sur son emplacement et soudez une seule broche d'angle pour bloquer l'alignement. Vérifiez que chaque broche repose bien sur son plot avant de continuer.
- Clouez le coin opposé. Cela corrige la pièce carrée.
- Soudez chaque rangée. Ajoutez du flux et soudez les broches, soit une par une, soit par « soudure à la traîne », en faisant glisser un cordon de soudure le long de la rangée avec une pointe en forme de burin.
- Dégager tous les ponts. Aux endroits où les broches font pont, ajoutez du flux et retirez l'excédent avec de la tresse à dessouder.
Les ponts de soudure sont fréquents sur les composants à pas fin et ne posent pas de problème ; avec du flux et une mèche, ils disparaissent en quelques secondes. La difficulté réside dans l'alignement lors de la première étape ; si la puce est bien droite sur ses pastilles, le reste est une formalité. Pour les composants à pas très fin, le même soin apporté à l'assemblage en usine (flux de qualité, panne adaptée, technique régulière) est essentiel pour un travail manuel réussi.
Soudage des boîtiers QFN et BGA
Certains emballages dissimulent leurs connexions, et c'est là qu'un fer à repasser seul ne suffit pas.
| Forfait | Meilleure approche |
|---|---|
| Passifs à deux bornes | Méthode du fer et de l'étain à un seul tampon |
| SOIC / QFP (broches visibles) | Ponts en fer, ponts à mèche |
| QFN (terminaison inférieure) | Pâte à souder et air chaud, ou plaque chauffante |
| BGA (boules en dessous) | Station de retouche à air chaud ou infrarouge ; non soudable à la main |
Composants QFN et sans broches
Un boîtier QFN possède des terminaisons sur sa face inférieure et généralement une pastille thermique centrale, ce qui empêche l'utilisation d'un fer à souder. La méthode pratique consiste à déposer de la pâte à braser sur les pastilles, puis à chauffer à l'air chaud ou à l'aide d'une plaque chauffante pour effectuer la refusion par le dessous. Les soudures étant cachées, il est impossible de les vérifier visuellement après la brasure.
Boîtiers BGA
Un BGA repose sur une grille de billes de soudure sous le boîtier. Il est impossible de le souder manuellement ; il nécessite une station de soudage à air chaud ou infrarouge et, pour son remplacement, un rebillage. Les joints étant invisibles, leur vérification requiert un contrôle par rayons X, tout comme les chaînes de production radiographient ces composants lors de l'assemblage.
Problèmes courants de soudure CMS et solutions
Presque tous les problèmes de soudure manuelle se classent dans une courte liste, et chacun a une cause et une solution claires.
| Problème | Cause et solution |
|---|---|
| Ponts de soudure | Trop de soudure ; ajoutez du flux et absorbez l’excédent. |
| Joint froid/terne | Chaleur ou mouvement insuffisants pendant le refroidissement ; refusion avec du flux. |
| Pierre tombale | Chauffage inégal d'un élément passif ; chauffer les deux extrémités plus uniformément. |
| Coussinet soulevé | Trop de chaleur ou trop de temps ; utilisez un contact bref et chaud, et limitez les retouches. |
La pastille soulevée mérite une attention particulière : maintenir le fer trop longtemps sur une pastille ou retravailler la même soudure à plusieurs reprises peut décoller le cuivre du stratifié, un problème aux causes spécifiques. La solution consiste à appliquer le principe énoncé au début de ce guide : un passage bref et à haute température plutôt qu’un passage long et tiède, avec une quantité suffisante de flux pour que les soudures se forment du premier coup. Manipulez la carte avec précaution et utilisez un système antistatique pour protéger les composants sensibles.
Comment inspecter les joints de soudure CMS
Un joint qui semble correct l'est généralement, l'inspection est donc principalement visuelle, avec une vérification de la connectivité.
- Recherchez un filet lisse. La soudure doit former une courbe nette de la pastille à la broche, et non pas former une boule.
- Vérifiez la présence de ponts et d'ouvertures. À l'aide d'un microscope, vérifiez qu'aucune broche adjacente n'est reliée et que chaque broche est soudée.
- Attention à l'arrivée. Les joints sans plomb paraissent plus ternes que ceux qui contiennent du plomb ; terne ne signifie pas froid.
- Vérifier la continuité. Un multimètre permet de confirmer les connexions et de déceler les pontages que votre œil aurait manqués.
Les critères d'acceptation formels utilisés par les usines (forme du congé, mouillage, conditions admissibles) sont codifiés dans la norme IPC-A-610, et leur survol permet de se faire une idée utile de ce à quoi un bon joint devrait ressembler, même pour un travail de loisir.
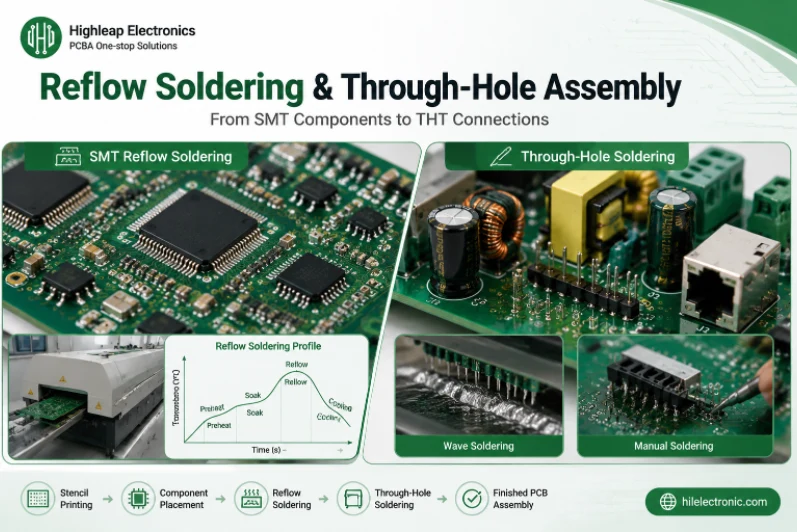
Figure 3. Procédé de brasage par refusion CMS et de brasage traversant
Quand utiliser l'assemblage SMT à la place
Le soudage manuel est idéal pour les prototypes, les réparations et les petits montages. Cependant, à partir d'un certain point, l'assemblage de la carte en usine s'avère plus rapide, moins cher et plus fiable.
- De nombreuses pièces à pas fin ou sans plomb (De nombreux QFN ou BGA) sont bien mieux placés par machine.
- Plus d'une poignée de planches fait pencher la balance en faveur de l'assemblage de machines.
- Petits passifs (0201 et plus petits) sont difficiles à placer de manière fiable à la main.
Dans ces cas-là, l'envoi du schéma pour l'assemblage de circuits imprimés permet de remplir la carte sur une ligne automatisée, et les mêmes fichiers peuvent être utilisés pour une production en grande série sans modification. Une vérification rapide du schéma confirme au préalable que les empreintes et l'espacement sont adaptés à l'assemblage, et les cartes soumises à d'importantes charges thermiques peuvent utiliser un substrat adapté à l'assemblage sur noyau métallique . La carte nue elle-même provient d' une fabrication de circuits imprimés standard.
Avec un fer à souder à température contrôlée, du flux en quantité suffisante et la méthode adaptée à chaque composant, le soudage manuel des puces est tout à fait réalisable, et vous saurez identifier les situations où il est préférable de confier une production à une chaîne d'assemblage. Pour en savoir plus, consultez Highleap Electronics et nos services d'assemblage, du prototype à la production en série.
Questions fréquemment posées
À quelle température dois-je régler mon fer à souder pour le travail sur les composants CMS ?
La température doit être suffisamment élevée pour mouiller rapidement la soudure, mais pas plus que nécessaire. La soudure sans plomb requiert une température légèrement supérieure à celle de la soudure au plomb. L'important est de réaliser chaque soudure par un bref contact chaud plutôt que par un chauffage prolongé, ce qui protège les pastilles et les composants.
Ai-je vraiment besoin de flux si ma soudure possède déjà un noyau ?
Oui, surtout pour les circuits intégrés à pas fin. Un surplus de flux au-delà du noyau de soudure nettoie les surfaces, ce qui permet à la soudure de bien adhérer et facilite l'élimination des ponts de soudure à la mèche. Si une soudure ne s'hydrate pas, ajoutez du flux et nettoyez la panne plutôt que de chauffer.
Comment souder une minuscule résistance ou un condensateur sans qu'il ne bouge ?
Étamez d'abord une seule pastille, puis maintenez le composant avec une pince et refondez cette pastille pour qu'une extrémité se soude. Une fois le composant fixé, soudez l'autre extrémité et effectuez une retouche sur la première. Étamer une seule pastille à la fois évite que le composant ne bouge pendant l'opération.
Comment réparer les ponts de soudure entre les broches d'un circuit intégré ?
Appliquez du flux sur les broches pontées, puis déposez de la tresse à dessouder dessus et chauffez. La tresse absorbera l'excédent de soudure. Les pontages sont fréquents sur les composants à pas fin et disparaissent en quelques secondes grâce au flux.
Puis-je souder manuellement un QFN ou un BGA ?
Les boîtiers QFN et BGA dissimulent leurs connexions sous le boîtier, les rendant inaccessibles au fer à souder. Le soudage des QFN s'effectue à l'aide de pâte à braser et d'air chaud ou d'une plaque chauffante ; le remplacement des BGA nécessite une station de retouche à air chaud ou infrarouge et un rebillage, et leurs joints invisibles sont contrôlés par radiographie.
Pourquoi une pastille s'est-elle décollée du circuit imprimé pendant que je soudais ?
Une chaleur excessive ou des retouches répétées peuvent décoller la pastille de cuivre du stratifié. Utilisez un contact bref et chaud, une quantité suffisante de flux pour mouiller la surface dès la première tentative, et limitez le nombre de retouches sur la même jonction. Le décollement des pastilles est un mode de défaillance connu et évitable.
Quand dois-je arrêter de souder à la main et faire assembler la carte ?
Lorsque la carte comporte de nombreux composants à pas fin ou sans broches, plus d'une poignée d'unités, ou de très petits composants passifs comme le 0201, l'assemblage machine est alors plus rapide, moins cher et plus fiable, et les mêmes fichiers s'adaptent au volume sans refonte.
Pour le soudage manuel, la soudure avec plomb ou sans plomb est-elle meilleure ?
La soudure au plomb (comme la 63/37) fond à une température plus basse et s'écoule plus facilement, ce qui la rend idéale pour le travail manuel et les retouches. La soudure sans plomb (comme la SAC305) est obligatoire pour les produits conformes à la directive RoHS et nécessite un fer plus chaud et une plus grande quantité de flux, avec un aspect plus mat, ce qui est normal. Choisissez votre soudure en fonction de la conformité de votre produit.

messages recommandés
Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...
Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...

Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...
Fabrication de circuits imprimés TMM10 pour conceptions RF compactes
Table des matières : Comment le TMM10 réduit la taille des structures RF ; TMM10 vs…
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.