
Comment souder des composants électroniques : un guide étape par étape, de la première soudure au montage en surface (CMS).

Figure 1. Comment souder des composants électroniques
Dernière mise à jour : mai 2026 · Un guide pratique complet pour les débutants
Apprendre à souder des composants électroniques repose sur une habitude fondamentale : chauffer la zone de soudure pour faire fondre l’étain. Il faut également suivre une séquence précise, répétée jusqu’à ce qu’elle devienne un automatisme. Ce guide décrit la procédure pratique : comment préparer son espace de travail, chauffer et étamer le fer, réaliser étape par étape une soudure traversante propre, l’inspecter et l’ajuster, corriger les cinq erreurs les plus fréquentes, défaire une soudure ratée, puis passer au montage en surface. L’accent est mis sur la pratique : les gestes exacts, dans l’ordre précis, pour obtenir des soudures fiables.
- Installation du matériel et de l'espace de travail
- Chauffage et étamage du fer
- La séquence de soudure du noyau, étape par étape
- Inspection et ajustement du joint
- Les cinq erreurs courantes et leurs solutions rapides
- Comment défaire une soudure : les bases du dessoudage
- Passage au soudage CMS
- Quand faut-il laisser une machine faire le travail ?
- Foire aux questions
Installation du matériel et de l'espace de travail
Une bonne soudure commence avant même que le fer ne soit chaud. Installez-vous correctement et le reste devient beaucoup plus facile.
L'espace de travail
Travaillez sur une surface résistante à la chaleur et bien ventilée : une fenêtre ouverte ou un extracteur de fumée sont indispensables. Utilisez un étau ou un support pour avoir les deux mains libres : une pour le fer, l’autre pour la soudure. Gardez de la laine de laiton ou une éponge humide à portée de main pour nettoyer la panne entre chaque soudure. Dégagez la surface de travail afin d’éviter tout contact accidentel avec le fer chaud.
Les outils dont vous avez besoin
- fer à repasser à température contrôlée — réglé à environ 300–350 °C pour la soudure au plomb ; une température stable est ce qui assure la régularité des joints.
- Fil à souder à âme de colophane — 0.6–0.8 mm plombés 63/37 ou 60/40 pour l'apprentissage ; sans plomb là où la directive RoHS s'applique.
- Flux — Un flux supplémentaire au-delà du noyau du fil améliore sensiblement les résultats, notamment lors des retouches.
- Cutters latéraux — pour couper les fils après la soudure.
- Protection des yeux — les fils coupés volent et le flux peut cracher.
Une habitude de préparation qui évite la frustration
Avant votre première soudure, assurez-vous que la plaque est bien stable et que la soudure est facilement accessible de votre main libre. La plupart des erreurs des débutants viennent du fait qu'ils essaient de tenir la plaque, le fer et la soudure en même temps. Libérez vos deux mains et la technique qui suit deviendra simple.
Chauffage et étamage du fer
La première chose à faire à chaque séance, et de façon répétée tout au long de celle-ci, est de teindre le bout. Négliger cette étape est la principale cause des difficultés rencontrées par les débutants.
Comment étamer la pointe
Faites chauffer le fer à souder, puis faites fondre un peu de soudure directement sur la panne et essuyez l'excédent avec de la laine de laiton (ou une éponge humide). La panne redevient alors brillante et argentée. Une panne propre et étamée transmet efficacement la chaleur à la soudure ; une panne ternie et oxydée ne la transmet quasiment pas, ce qui explique pourquoi les débutants qui ont une panne noircie en concluent – à tort – que leur soudure « ne fondra pas ».
Garder le bout en conserve
Réétamez la panne dès qu'elle paraît terne ou décolorée pendant votre session, et pas seulement au début. Un simple coup de chiffon et une nouvelle goutte de soudure ne prennent que deux secondes et garantissent des soudures uniformes. Une fois terminé, laissez une petite quantité de soudure sur la panne pour la protéger de l'oxydation pendant son refroidissement ; nettoyez-la avant la prochaine utilisation.
La séquence de soudure du noyau, étape par étape
Cette séquence en quatre étapes est essentielle au soudage traversant. Répétez-la jusqu'à ce qu'elle devienne automatique.
Étape 1 — Placer le composant
Insérez les pattes du composant traversant dans les trous par le dessus de la carte. Pliez légèrement les pattes vers l'extérieur à l'arrière, à environ 45 degrés, afin que le composant ne tombe pas lorsque vous retournerez la carte pour souder. Cela maintiendra le composant en place et vous permettra d'avoir les deux mains libres pour le fer à souder et la soudure.
Étape 2 — Chauffez le joint, pas la soudure.
C'est l'étape la plus importante du soudage. Appliquez la pointe du fer à souder simultanément sur la pastille de cuivre et la patte du composant. Maintenez la pression pendant une à deux secondes afin de chauffer les deux simultanément. Le but est de chauffer la jonction pour que la soudure fonde, et jamais l'inverse. Si vous faites fondre la soudure sur le fer et que vous l'appliquez ensuite sur la broche, la soudure sera froide.
Étape 3 — Introduire la soudure dans le joint
En maintenant le fer à souder sur la jonction, appliquez le fil de soudure directement sur la jonction (du côté opposé à la pointe du fer), et non sur la pointe elle-même. La chaleur dégagée par la pastille et le conducteur devrait faire fondre la soudure, qui s'écoulera ensuite autour du conducteur et sur la pastille, formant un cône régulier. Une petite quantité suffit, de la taille d'un grain de riz. Déposer la soudure sur la jonction (et non sur la pointe) garantit que le métal est suffisamment chaud pour que la liaison se fasse.
Étape 4 — Retirez la soudure, puis repassez, puis attendez
Retirez d'abord le fil de soudure, puis soulevez le fer à souder. Voici l'étape cruciale : ne bougez pas la soudure pendant sa solidification. Tout mouvement durant le refroidissement risque de créer une soudure froide mate et fragile. La soudure durcit en une ou deux secondes seulement ; maintenez-la immobile jusqu'à ce qu'elle soit complètement prise. Passez ensuite à la soudure suivante.
Inspection et ajustement du joint
Chaque articulation doit être vérifiée avant de passer à la suivante, et le critère visuel est simple.
Ce qu'il faut chercher
Une bonne soudure est brillante, lisse et concave , recouvrant entièrement la pastille et épousant parfaitement la forme du fil conducteur. Si elle est mate, grumeleuse ou sphérique, c'est une soudure froide : ajoutez une goutte de flux et réchauffez jusqu'à ce que la soudure refonde en un cône lisse et brillant, puis laissez-la refroidir sans y toucher. Il est bien plus facile de détecter une mauvaise soudure maintenant que de traquer un défaut intermittent plus tard.
Couper le plomb
Une fois la soudure à votre goût, coupez l'excédent de fil juste au-dessus de la soudure avec une pince coupante. Portez des lunettes de protection : les fils coupés peuvent être projetés à une vitesse surprenante. Coupez au plus près de la soudure, sans la toucher. Un fil bien coupé offre une soudure propre et professionnelle et évite les courts-circuits avec les composants voisins.
Les cinq erreurs courantes et leurs solutions rapides
Presque tous les problèmes rencontrés par les débutants se classent dans l'une des cinq catégories suivantes. Le tableau indique le symptôme et la solution.
| Problème | Fixer |
|---|---|
| La soudure ne fond pas / forme des perles | Étamer la pointe ; ajouter du flux ; chauffer la jonction plus longtemps avant d’apporter la soudure. |
| Articulation terne et bosselée | Joint froid — réchauffer avec du flux jusqu’à ce qu’il soit brillant et fluide, puis maintenir immobile |
| Deux pads pontés | Enlevez l'excédent avec une mèche à dessouder |
| Le tampon s'est décollé de la carte | Trop de chaleur — travaillez plus vite et baissez la température |
| Joint ou planche brûlés et bruns | Fer trop chaud ou maintenu trop longtemps — réduisez le temps de repassage. |
Le schéma sous-jacent aux corrections
Il est important de noter que la plupart des réparations se résument à deux choses : une chaleur suffisante avec un flux adéquat, mais pas trop longtemps. Un manque de chaleur ou de flux entraîne des soudures irrégulières et froides ; un excès de chaleur ou de temps brûle le circuit imprimé et soulève les pastilles. Une bonne soudure se situe dans cette zone intermédiaire, et y parvenir est surtout une question de pratique avec une panne correctement étamée.
Choisir la soudure et la température pour le travail
Le choix de la soudure et de la température influence grandement la facilité d'utilisation. Pour l'apprentissage et la plupart des travaux manuels, le fil à âme de colophane 63/37 plombé est le plus simple : eutectique, il durcit instantanément et proprement, sans zone de transition où une légère pression pourrait compromettre la soudure. De plus, un fer à souder réglé entre 300 et 350 °C est largement au-dessus de son point de fusion de 183 °C. La soudure sans plomb SAC305, obligatoire lorsque la directive RoHS s'applique, fond à une température plus élevée (environ 217-220 °C) et nécessite généralement un fer à souder 20 à 30 °C plus chaud, ainsi qu'un temps de maintien légèrement plus long. Elle a tendance à paraître un peu moins brillante, même lorsqu'elle est réussie ; il ne faut donc pas confondre une bonne soudure sans plomb avec une soudure froide. Le diamètre du fil est également important : 0.6 à 0.8 mm convient aux travaux sur circuit imprimé en général, tandis qu'un fil plus fin de 0.4 mm offre un meilleur contrôle sur les petites pastilles CMS. Choisissez la soudure adaptée à votre marché et le diamètre du fil à vos composants, et de nombreux problèmes de technique disparaîtront d'eux-mêmes.
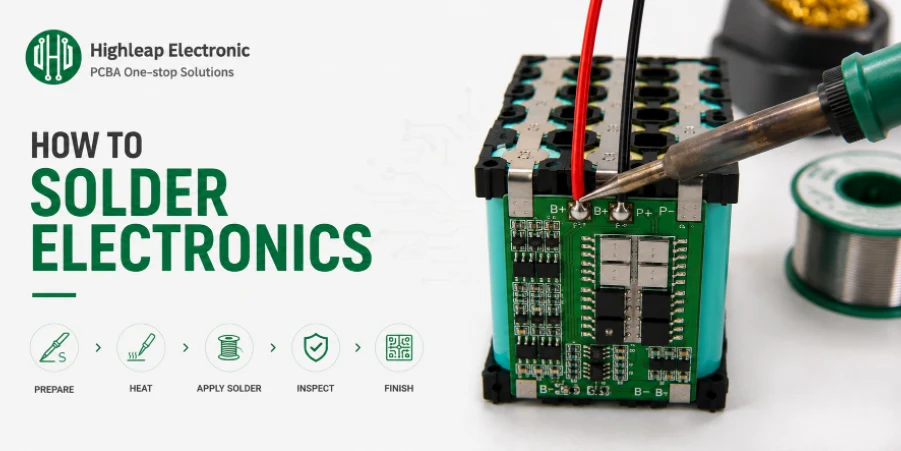
Figure 2. Soudure électronique et travaux CMS
Comment défaire une soudure : les bases du dessoudage
Les erreurs sont inévitables, apprenez donc à les corriger. Deux outils suffisent pour presque tout.
Les deux outils
Une pompe à dessouder (aspirateur à soudure) nettoie les trous traversants et les grandes quantités de soudure : faites fondre la soudure, placez l’embout sur la soudure fondue et actionnez le vide pour l’aspirer. Une tresse à dessouder (tresse de cuivre) nettoie les pastilles et élimine les ponts de soudure : posez la tresse sur la soudure, appuyez le fer à souder dessus, et la capillarité aspirera la soudure fondue dans la tresse, laissant une pastille propre et plane.
La technique qui protège le plateau
Pour les deux outils : ajoutez du flux frais, faites fondre complètement la soudure avant de tenter de la retirer et n’appuyez pas trop fort ni trop longtemps. Le dommage le plus fréquent lors du dessoudage est le soulèvement d’une pastille dû à une chaleur et une pression excessives sur une pastille ayant déjà subi un cycle de soudure. Travaillez par brèves impulsions et cessez la source de chaleur dès que la soudure est transférée.
Passage au soudage CMS
Une fois que le montage traversant vous semblera familier, le montage en surface est l'étape suivante. Les composants sont plus petits, mais la technique s'apprend avec la bonne approche.
La méthode du bloc-notes à coller
Utilisez une panne plus fine et beaucoup de flux. La technique éprouvée pour un petit composant CMS : commencez par fixer une pastille — appliquez une petite quantité de soudure sur cette pastille, puis maintenez le composant en place et faites fondre à nouveau la soudure pour le fixer. Vérifiez l’alignement du composant sous une bonne lumière, redressez-le légèrement si nécessaire, puis soudez les broches restantes, le composant étant désormais immobile. Cette méthode contourne la principale difficulté du CMS : maintenir un composant minuscule stable pendant la soudure.
Soudage par traînée pour circuits intégrés à pas fin
Pour les puces comportant de nombreuses broches rapprochées, la technique du brasage à la traîne est efficace : appliquez généreusement du flux sur les broches, puis déposez un cordon de soudure le long de la rangée à l’aide du fer, en laissant la tension superficielle attirer la soudure sur chaque broche. Si des broches forment un pont, utilisez une tresse à dessouder pour retirer l’excédent. Les kits d’entraînement CMS bon marché permettent d’acquérir la précision et la confiance nécessaires avant de se lancer sur une carte réelle ; leur faible coût est un excellent investissement.
En commençant par les bonnes dimensions de pièces
Les composants CMS sont disponibles en tailles standardisées, et la taille de départ influence fortement la réussite de l'assemblage. Les composants passifs plus grands, comme les 0805 (environ 2.0 × 1.25 mm) et les 0603, sont faciles à souder à la main et constituent un bon point de départ ; les 0402 sont réalisables avec une panne fine et une main sûre ; les 0201 et les minuscules 01005 sont en revanche très difficiles à souder à la main et il est préférable d'utiliser le procédé de refusion. Le même principe s'applique aux circuits intégrés : un boîtier SOIC ou une puce à grand pas tolère les erreurs, tandis qu'un boîtier QFP à pas fin ou un boîtier QFN sans broches mettra votre technique à l'épreuve. Lors de la conception d'une carte destinée à un assemblage manuel, privilégier les composants de grande taille simplifie et fiabilise l'ensemble du processus.
Quand faut-il laisser une machine faire le travail ?
Le soudage manuel est idéal pour les prototypes, les réparations et l'apprentissage, et les compétences mentionnées ci-dessus vous rendent vraiment compétent. Mais il arrive un moment où le travail manuel n'est plus la solution.
Les signes indiquant qu'il faut intensifier l'augmentation de la voilure
Les cartes à grand volume et à pas fin et à haute densité nécessitent une ligne de refusion, où le placement et le soudage sont automatisés et uniformes sur chaque joint. Les composants à joints cachés, comme les BGA, ne peuvent absolument pas être soudés manuellement de manière fiable : il est impossible d’atteindre les joints sous le boîtier. Dans tous ces cas, l’assemblage automatisé est plus rapide, plus fiable et, au final, moins coûteux que le travail manuel.
L'étape suivante
Highleap Electronics réalise des assemblages CMS et traversants avec inspection automatisée — l’étape suivante logique une fois votre prototype fait ses preuves et que vous avez besoin de produire en grande quantité. Nous commençons par une analyse DFM gratuite de votre conception.
Foire aux questions
Combien de temps dois-je maintenir le fer à repasser sur une articulation ?
Il faut généralement une à deux secondes pour chauffer la soudure, puis un instant supplémentaire pour qu'elle fonde. Au-delà de cinq secondes environ, vous risquez de décoller la pastille ou d'endommager le composant.
Dois-je toucher le fer à souder ou la jointure avec la soudure ?
Au niveau de la jonction. La pastille chauffante et le fil doivent faire fondre la soudure ; la faire fondre directement sur la pointe du fil entraîne des jonctions froides qui ne se soudent pas.
Comment réparer une articulation froide ?
Ajoutez un peu de flux et réchauffez jusqu'à ce que la soudure refonde en un cône lisse et brillant, puis laissez-la refroidir sans la toucher et sans déplacer la pièce.
Et si j'utilise trop de soudure ?
Enlevez l'excédent de fil à dessouder. Une bonne soudure n'en nécessite qu'une petite quantité — environ l'équivalent d'un grain de riz pour une broche traversante standard.
Puis-je souder des composants CMS à la main ?
Oui, utilisez une pointe fine, du flux supplémentaire et la méthode de dépôt par contact direct. Les composants très petits (0201) et les BGA sont mieux adaptés à une ligne de refusion.
Pourquoi la pointe de mon fer à repasser noircit-elle et cesse-t-elle de fonctionner ?
Elle s'est oxydée. Maintenez-la étamée, nettoyez-la avec de la laine de laiton et ne la laissez jamais chaude et à nu trop longtemps. Réétamez immédiatement une pointe émoussée.
Quelle est l'habitude la plus importante pour un débutant ?
Chauffez la jonction, pas la soudure. Ce simple réflexe, associé à une panne bien étamée, évite la plupart des erreurs des débutants.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.