
Types de machines à souder les circuits imprimés : refusion, à la vague et sélective
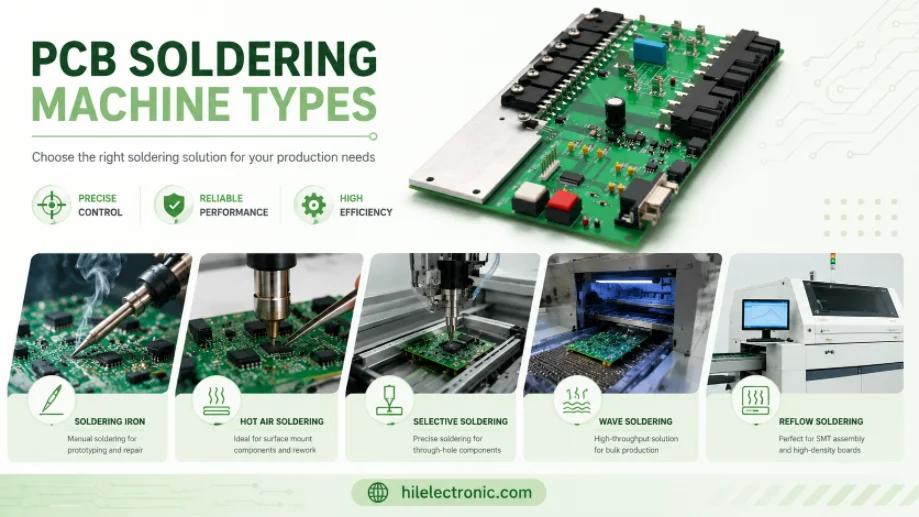
Figure 1. Image des types de machines à souder les PCB pour la revue de fabrication et d'assemblage de PCB de Highleap Electronics.
Une machine à souder les circuits imprimés est un équipement de production permettant d'assembler des composants à grande échelle. Il s'agit généralement d'un four de refusion pour les composants CMS, d'un système de soudage à la vague pour les composants traversants ou d'une machine à soudage sélectif pour les cartes à technologies mixtes. Chaque machine répond à un besoin spécifique de fabrication ; le choix optimal dépend donc de la diversité des cartes, du débit, de la sensibilité thermique et du risque de défauts. Ce guide compare les principaux types de machines à souder les circuits imprimés, explique les applications de chaque procédé et présente leur utilisation chez Highleap Electronics pour l'assemblage de composants CMS et traversants.
1. Quels sont les principaux types de machines à souder ?
Les trois principales machines de soudage industriel sont les fours de refusion (pour les composants CMS), les machines à souder à la vague (pour les composants traversants) et les machines à souder sélectives (pour les composants traversants sur les cartes comportant également des composants CMS). Chacune applique la soudure fondue différemment ; c’est pourquoi le type de composants présents sur votre carte détermine avant tout la machine à utiliser.
| Machine | Les soldats | fonctionnement |
|---|---|---|
| Four de refusion | Montage en surface (CMS) | Fait fondre la pâte à braser pré-appliquée avec un profil d'air chaud |
| Soudage à la vague | Trou traversant (THT) | Il fait passer la carte au-dessus d'une vague de soudure fondue. |
| Soudure sélective | Trou traversant sur cartes mixtes | Soude des joints spécifiques avec une buse ciblée |
Les cartes modernes sont majoritairement à montage en surface, le soudage par refusion étant la méthode la plus courante. Le soudage à la vague ou sélectif est utilisé uniquement pour les connecteurs traversants, les condensateurs de grande capacité ou les pièces mécaniques. Les avantages et les inconvénients respectifs des différentes méthodes de soudage traversant sont analysés plus en détail dans cette comparaison entre le soudage par refusion et le soudage à la vague.
2. Soudage par refusion : comment les cartes CMS sont soudées
Le brasage par refusion consiste à souder les composants CMS en déposant de la pâte à braser sur les pastilles, en plaçant les composants, puis en passant la carte dans un four de refusion dont le profil de température contrôlé fait fondre la pâte afin que chaque joint se forme simultanément. C'est le procédé dominant en électronique moderne car la quasi-totalité des composants actuels sont montés en surface, et il permet de souder une carte entière en une seule passe, de manière répétable.
La qualité du refusion dépend du profil de température : préchauffage, maintien de la température, pic au-dessus du point de fusion de l’alliage, puis refroidissement contrôlé. Ce profil est maintenu par le four de refusion sur plusieurs zones chauffées, permettant ainsi aux composants, petits et grands, d’atteindre la température optimale sans surchauffe. Ce chauffage uniforme et profilé est impossible à reproduire avec une plaque chauffante de table, et c’est pourquoi le brasage par refusion en production garantit des joints homogènes sur des milliers de cartes. Après refusion, l’inspection optique automatisée (AOI) et la radiographie confirment la qualité des joints, y compris ceux situés sous les BGA.
3. Soudage à la vague ou brasage sélectif pour les trous traversants
Utilisez le soudage à la vague lorsqu'une carte comporte de nombreux composants traversants à souder simultanément, et le soudage sélectif lorsqu'il n'y a que quelques composants traversants parmi des composants CMS qu'il ne faut pas perturber. Les deux techniques permettent de souder les broches traversantes, mais l'application de la soudure diffère considérablement, et c'est cette différence qui détermine laquelle convient le mieux à votre carte.
Le brasage à la vague consiste à passer toute la face inférieure du circuit imprimé au-dessus d'une vague stationnaire de brasure fondue, soudant ainsi chaque connexion traversante exposée en une seule passe ; c'est une méthode rapide et efficace lorsqu'il y a de nombreuses connexions traversantes. Le brasage sélectif, quant à lui, utilise une petite buse de brasage précise pour diriger chaque connexion individuellement. C'est la méthode idéale lorsqu'un circuit imprimé est principalement composé de composants CMS et ne comporte que quelques composants traversants que le brasage à la vague exposerait à une chaleur excessive ou à des courts-circuits. En pratique, un circuit imprimé avec une forte densité de composants CMS et quelques connecteurs est un cas typique de brasage sélectif, tandis qu'un circuit imprimé avec des rangées de broches traversantes est préférable pour le brasage à la vague.
4. Soudage à la machine ou soudage à la main : quand utiliser l’un ou l’autre ?
Utilisez le soudage machine pour une qualité constante et pour les productions en grande série, et réservez le soudage manuel aux prototypes, aux retouches, aux réparations et à quelques soudures délicates. La différence réside dans la régularité et l'échelle : une machine applique un processus contrôlé et documenté à chaque soudure de manière identique, tandis que le soudage manuel dépend du savoir-faire de l'opérateur et ne peut garantir cette répétabilité sur de nombreuses cartes.
Le soudage manuel conserve toute sa pertinence : fabrication d’un prototype, correction d’une soudure défectueuse, fixation d’un composant incompatible avec les processus automatisés, et les techniques de base de soudage de circuits imprimés que tout ingénieur se doit de maîtriser. Cependant, pour la production, le soudage machine l’emporte en termes de rendement, de rapidité et de traçabilité, et constitue la seule solution pratique pour manipuler de manière fiable les composants à pas fin et les BGA. Au-delà du stade du prototype, le recours au soudage manuel nuit à la qualité et au débit, une leçon qui s’applique plus généralement à la fabricabilité : les méthodes artisanales ne sont pas adaptables à grande échelle.

Figure 2. Les détails de fabrication des différents types de machines à souder les circuits imprimés doivent être vérifiés avant le devis et la production.
5. Défauts de soudure liés au processus et comment les prévenir
Chaque machine à souder présente des défauts caractéristiques : le refusion a tendance à produire des défauts de type « tombstone », des ponts et des vides ; le soudage à la vague produit des ponts, des défauts de type « stalactite » et un remplissage incomplet des trous ; et le soudage sélectif peut entraîner un remplissage insuffisant ou des problèmes liés au temps d’arrêt. Savoir quel défaut est associé à quel procédé permet à un fabricant de régler la machine plutôt que de se contenter de traiter les symptômes, et explique pourquoi le choix du procédé et le contrôle des paramètres sont si importants.
| Processus | Défaut typique | Prévention |
|---|---|---|
| Refoulement | Tombstone, pontage, vides | Conception équilibrée des coussinets, volume de pâte correct, profil optimisé |
| Vague | Ponts, stalactites de glace, mauvais remplissage des trous | Préchauffage correct, vitesse du convoyeur et barrières de masque de soudure |
| Sélectif | Problèmes de remplissage insuffisant et de temps de séjour | sélection de la buse, temps de séjour et angle d'attaque |
| Tout processus | articulations froides/ternes | Température adéquate, surfaces propres, flux frais |
Le point commun est que la plupart des défauts sont évitables grâce à une conception optimisée des pastilles et des empreintes, ainsi qu'à des paramètres machine corrects, et non à la malchance. L'effet « tombstone » lors du refusion, par exemple, provient d'un chauffage inégal ou de pastilles déséquilibrées qui redressent une petite puce, tandis que les ponts de soudure sont souvent dus à une conception qui ignore le sens de déplacement du circuit imprimé sur la vague. C'est pourquoi une conception vérifiée pour le processus de soudage prévu donne de bien meilleurs résultats qu'une conception réalisée à la hâte — la même logique sous-tend toute analyse préalable des problèmes de fabricabilité courants . Après le soudage, les joints qui déterminent la fiabilité sont vérifiés par AOI et, pour les joints cachés, par radiographie, plutôt que d'être considérés comme bons ; c'est le fondement d' un contrôle qualité fiable des circuits imprimés.
6. Comment Highleap soude vos cartes à grande échelle
Highleap réalise le brasage des cartes électroniques avec la machine adaptée à chaque application : refusion profilée pour les composants CMS et brasage à la vague ou sélectif pour les composants traversants, au sein d'une seule chaîne d'assemblage, avec un contrôle AOI et par rayons X. Lors de l'assemblage de cartes PCB SMT , les composants CMS sont positionnés et refondus selon un profil précis, tandis que les composants traversants sont brasés à la vague ou de manière sélective en fonction de leur composition.
Comme la machine à souder ne représente qu'une partie du processus, Highleap propose une solution clé en main incluant l'approvisionnement, le contrôle et les tests des composants. Ainsi, la carte est livrée soudée, vérifiée et prête à l'emploi. Une analyse de faisabilité préalable confirme que l'agencement est adapté aux procédés de soudure prévus avant le lancement de la production. Lors de votre demande de devis, veuillez préciser si la carte est entièrement composée de composants CMS ou mixtes, le nombre de composants traversants et le volume de production afin que le procédé de soudure approprié soit appliqué.
7. FAQ sur les machines à souder
À quelle température faut-il régler un fer à souder ?
Pour la plupart des travaux en électronique, on règle le fer à souder entre 315 et 370 °C (600 et 700 °F), une température plus élevée étant utilisée pour la soudure sans plomb que pour la soudure avec plomb et pour les joints à forte inertie thermique. Une température trop basse entraîne des soudures froides ; une température trop élevée endommage les pastilles et les composants.
Qu'est-ce qu'une machine à souder robotisée ou automatique ?
Il s'agit d'un système programmable qui déplace une pointe de soudage ou un laser vers chaque joint et alimente automatiquement le fil de soudure, automatisant ainsi le soudage point à point des joints traversants et des connecteurs. Il comble le fossé entre le soudage manuel et les machines à souder à la vague ou sélectives.
Les machines à souder fonctionnent-elles avec de la soudure sans plomb ?
Oui, les fours de refusion, les machines à vagues et les machines sélectives fonctionnent tous selon des procédés sans plomb, en utilisant des températures plus élevées et des profils adaptés aux alliages sans plomb. La production conforme à la directive RoHS est réalisée sans plomb en standard sur le même équipement, correctement configuré.
Quelle est la différence entre le soudage manuel et le soudage à la machine en production ?
Le brasage machine applique un processus contrôlé et documenté à chaque joint de manière identique, offrant un rendement constant en volume et permettant la prise en charge des composants à pas fin et BGA ; le brasage manuel dépend des compétences de l’opérateur et convient aux prototypes, aux retouches et aux pièces atypiques.
Comment les cartes de circuits imprimés sont-elles soudées en production de masse ?
Les composants CMS sont soudés par refusion après dépôt de la pâte et placement, puis les composants traversants sont ajoutés par brasage à la vague ou sélectif. Un contrôle automatisé (AOI et rayons X) vérifie les joints, ce qui garantit un processus rapide et reproductible.
Une seule machine peut-elle effectuer à la fois le soudage CMS et le soudage traversant ?
Aucune machine ne peut à elle seule faire les deux — la refusion gère le montage en surface et la vague ou la sélective gère le montage traversant — mais une ligne de production les combine en séquence afin qu'une carte à technologie mixte soit entièrement soudée en une seule opération.

messages recommandés

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...

Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...

Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.