
Guide de conception et de fabrication des circuits imprimés pour moniteurs de CO2 portables
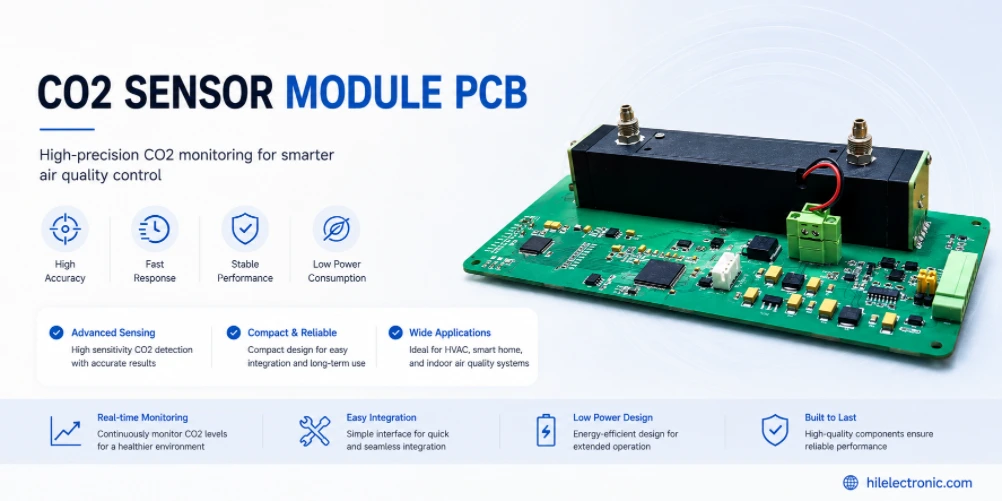
Une carte de circuit imprimé pour moniteur de CO2 portable doit assurer une mesure précise du gaz tout en fonctionnant dans un petit boîtier alimenté par batterie, qui intègre également des processeurs, des écrans, des circuits de charge et, dans de nombreux produits, des émetteurs-récepteurs sans fil. Ces composants peuvent générer de la chaleur, des variations de tension et des interférences électromagnétiques susceptibles d'influencer l'environnement du capteur. Pour les équipes d'ingénierie, la carte n'est donc pas qu'un simple contrôleur : elle fait partie intégrante du système de mesure.
Le processus de fabrication doit respecter l'architecture du capteur. Un moniteur basé sur un module NDIR autonome avec interface UART ou I²C peut être relativement simple à réaliser, tandis qu'une plateforme de détection personnalisée plus compacte peut confier davantage de responsabilités à la carte mère en matière d'intégrité de l'alimentation, de compensation, de gestion du flux d'air et d'étalonnage. Highleap Electronics peut fabriquer les cartes et assemblages de cartes (PCB et PCBA) conçus par le client, s'approvisionner en composants, assembler les prototypes et les lots de production, et exécuter la programmation ou les tests fonctionnels définis par le client, sans pour autant être responsable de la conception finale de l'instrument ni de sa certification environnementale.
Les sections ci-dessous se concentrent sur les décisions qui affectent la fabrication, l'assemblage et la répétabilité de la production des PCB : intégration des capteurs, placement thermique, flux d'air, alimentation à faible bruit, empilement, approvisionnement en composants, limites de test et documentation RFQ.
Architecture et étendue du système du moniteur de CO2 portable
La plupart des acheteurs qui recherchent une carte de circuit imprimé pour moniteur de CO2 portable ne s'intéressent pas à la définition de la détection du dioxyde de carbone. Ils cherchent généralement à résoudre un problème d'intégration matérielle ou d'approvisionnement : comment connecter un capteur de gaz de manière fiable, maintenir une autonomie acceptable, intégrer la carte dans le boîtier et passer du prototype de carte à une production en série. Un article technique pertinent aborde donc l'architecture plutôt que des notions générales sur la qualité de l'air intérieur.
Une carte standard peut comporter le microcontrôleur, le chargeur de batterie, les régulateurs de tension, le connecteur d'affichage, les boutons, le buzzer, les LED d'état, la mémoire et, en option, les circuits BLE ou Wi-Fi. Le capteur de CO₂ peut être soudé directement, monté par broches, connecté par câble ou être considéré comme un module remplaçable. La mesure de la température et de l'humidité relative peut également être présente, car le produit utilise ces données pour l'affichage, la compensation ou le contexte environnemental.
| Sous-système | Question de conception typique | Impact sur les PCB/PCBA |
|---|---|---|
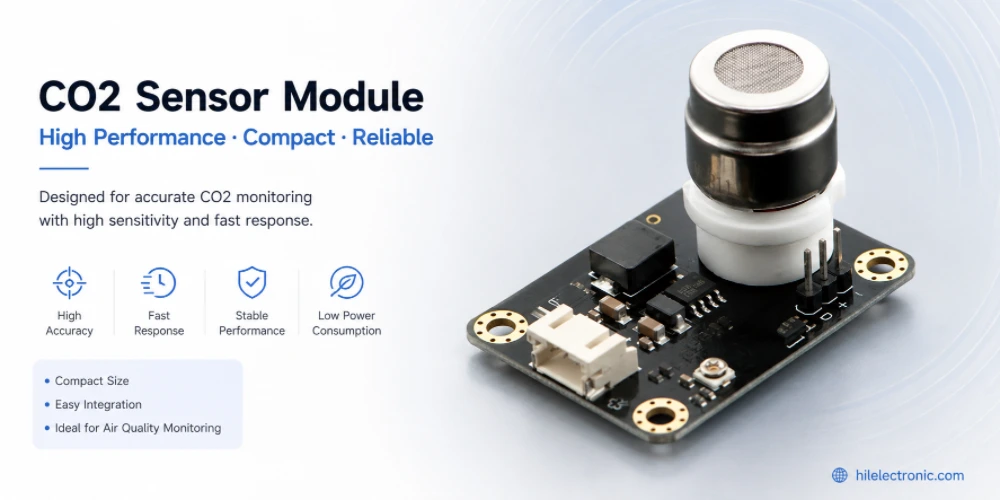
| Capteur de CO2 | Module, composant CMS ou ensemble monté sur connecteur ? | Empreinte au sol, hauteur, limites de refusion, dégagement d'air et source d'alimentation |
| Microcontrôleur / interfaces | UART, I²C, ADC ou interface spécifique au fournisseur ? | Points de routage, de compatibilité des niveaux, d'accès à la programmation et de test |
| Affichage / Interface utilisateur | Écran LCD, OLED, boutons, LED, buzzer ? | FPC/connecteurs, transitoires de courant et alignement mécanique |
| Tuning Moteur | Batteries Li-ion/LiPo, USB-C, cellules remplaçables ? | Charge, protection, régulateurs, placement thermique et connecteur de batterie |
| Connectivité | BLE/Wi-Fi requis ? | Zones d'exclusion RF, emplacement des antennes, émissions et pics de courant |
| Journal | Mémoire flash locale ou stockage amovible ? | Nomenclature, densité de routage et exigences en matière de micrologiciel/test |
Intégration du capteur NDIR, flux d'air et placement thermique
Les capteurs NDIR mesurent le CO2 optiquement et de nombreux modules commerciaux proposent des interfaces numériques plutôt qu'un signal analogique brut de faible niveau. Cela simplifie le circuit imprimé hôte, mais ne supprime pas les contraintes mécaniques. Le capteur doit toujours prélever un échantillon représentatif de l'air ambiant et son boîtier ne doit pas emprisonner d'air chaud autour de lui. Un capteur placé à proximité d'un circuit intégré de charge, d'un écran rétroéclairé ou d'un régulateur à découpage peut fonctionner dans un environnement thermique local différent de celui de la pièce qu'il est censé mesurer.
Le montage du capteur est un choix de fabrication autant qu'un choix de conception.
Certains capteurs de CO2 sont compatibles avec la technologie CMS (Composants Montés en Surface), tandis que d'autres utilisent des connecteurs à broches, des pistes traversantes, des connecteurs carte-à-carte ou des câbles. Le processus doit être défini par les limites de stockage, de soudage et de refusion du fabricant du composant. Un fournisseur de cartes électroniques ne doit pas appliquer systématiquement le même profil de refusion à un module optique de grande taille qu'à un microcontrôleur, même si son empreinte semble soudable. Si le module est installé après refusion, le schéma d'assemblage doit préciser la séquence d'insertion, l'orientation, la visserie et les éventuelles limites de soudage manuel.
Les ouvertures d'aération et les zones d'exclusion doivent résister au DFM.
La conception électrique peut être correcte, mais le moniteur final peut présenter de mauvaises performances si le boîtier bloque l'entrée du capteur ou si un joint en mousse modifie le flux d'air. La conception pour la fabrication (DFM) du circuit imprimé doit garantir la présence d'obstacles mécaniques autour des ouvertures du capteur, des évents et des cavités optiques. Les pattes de fixation du panneau, les trous d'outillage, le vernis de protection et les procédures de nettoyage doivent également être vérifiés afin d'éviter toute contamination ou obstruction du trajet de détection. La même précaution s'applique aux adhésifs et aux matériaux d'enrobage à proximité du capteur.
Le placement des capteurs de température et d'humidité doit faire l'objet d'une étude spécifique. S'ils sont destinés à représenter les conditions ambiantes, leur installation à proximité du chargeur de batterie, du microcontrôleur ou de l'amplificateur de puissance RF peut induire un échauffement excessif. Dans les produits compacts, les ingénieurs peuvent opter pour un placement en bordure de carte, des découpes, des dispositifs d'isolation thermique ou des cycles de service contrôlés ; toutefois, la solution optimale dépend des recommandations du fabricant du boîtier et du capteur, et non d'une règle universelle pour les circuits imprimés.
Gestion de l'alimentation, de la mise à la terre et des batteries à faible bruit
Les moniteurs portables intègrent un sous-système de détection à plusieurs sources de consommation variables, telles que le bruit ou les impulsions. Le chargement USB, le buzzer, le rétroéclairage de l'écran, l'émetteur sans fil et le convertisseur à découpage peuvent tous générer des variations de courant. Le capteur de CO2 lui-même peut également consommer un courant de crête très différent de sa consommation moyenne. Il est donc essentiel de vérifier l'architecture d'alimentation en fonction de la demande de pointe, et non pas seulement de la valeur moyenne utilisée dans un calcul d'autonomie.
Le découplage local doit respecter les recommandations des fabricants de composants, avec des boucles de courant courtes et des chemins de retour à faible impédance. Si le capteur exige une alimentation particulièrement propre, les concepteurs peuvent utiliser un filtrage, un régulateur dédié ou un régulateur LDO après un convertisseur à découpage. Ce choix implique un compromis : un régulateur LDO peut réduire le bruit de commutation, mais consomme de l’énergie lorsque la chute de tension est importante, tandis qu’un convertisseur DC-DC améliore le rendement, mais introduit des fronts de commutation qui doivent être maîtrisés par l’agencement et la disposition des composants.
Ne pas séparer les grains moulus uniquement en se basant sur l'étiquette.
Une erreur fréquente consiste à créer des îlots de « masse analogique », de « masse numérique » et de « masse du capteur » sans comprendre le retour du courant. Pour de nombreuses architectures de moniteurs, un plan de référence continu, avec un placement judicieux des boucles de bruit, offre un comportement plus prévisible qu'un plan de masse en cuivre fragmenté. Si le fournisseur du capteur spécifie une configuration de masse particulière, cette conception de référence doit être privilégiée. Le processus de conception pour la fabrication (DFM) de l'assembleur doit également éviter d'ajouter des zones de cuivre ou de déplacer les vias de retour dans les zones électriquement sensibles sans validation de la conception.
La charge de la batterie est également un problème thermique
La charge d'une petite cellule Li-ion ou LiPo dans un boîtier étanche peut entraîner une augmentation de la température locale. Le chargeur, les transistors de protection et les composants du circuit d'alimentation doivent être positionnés en tenant compte de leur comportement électrique et thermique. Lorsqu'un capteur de température est utilisé pour les mesures environnementales, l'équipe doit tester le produit pendant et après la charge, ainsi que lors d'une activité sans fil. Une carte présentant des mesures précises sur une alimentation de laboratoire peut se comporter différemment une fois la batterie et le boîtier installés.
Circuits imprimés à 2 couches et à 4 couches, FR-4 et finition de surface
Il n'existe pas de nombre de couches fixe pour un moniteur de CO2 portable. Une conception modulaire simple peut souvent être réalisée sur deux couches si la surface du circuit imprimé est suffisante et que les exigences en matière de radiofréquences ou d'affichage sont modestes. Une construction à quatre couches devient plus intéressante lorsque le produit est compact, intègre une connectivité sans fil, nécessite une référence de masse plus continue ou comporte plusieurs zones d'alimentation et une forte densité de connecteurs.
| Zone de décision | Une solution à deux couches peut être raisonnable lorsque… | Une solution à 4 couches peut être préférable lorsque… |
|---|---|---|
| Densité de routage | Carte de grande taille, peu d'interfaces et connexions de modules simples | Boîtier compact, routage dense MCU/écran/RF |
| Référence au sol | Les trajets de retour peuvent rester courts et bien contrôlés. | Un plan continu améliore sensiblement les chemins de retour et le comportement en matière d'interférences électromagnétiques. |
| Sans-fil | Module pré-certifié avec placement flexible | L'environnement RF ou d'antenne intégré est encombré. |
| Tuning Moteur | Peu de rails et un courant modeste | Les systèmes à plusieurs rails, les charges de recharge et les charges pulsées nécessitent une distribution plus propre. |
| Prix | La simplicité du plateau nu compte et la conception reste robuste | Le rendement d'assemblage et la marge électrique justifient l'ajout de couches supplémentaires. |
Le FR-4 standard convient à de nombreux moniteurs portables. Le choix du matériau doit être guidé par la température, l'épaisseur mécanique, les exigences diélectriques et l'environnement du produit. De même, la quantité de cuivre doit être choisie en fonction des besoins réels en courant et en dissipation thermique, et non en partant du principe qu'un capteur portable nécessite une quantité de cuivre exceptionnellement élevée.
Carte de circuit imprimé pour moniteur de CO2 portable : approvisionnement en composants CMS, connecteurs et approvisionnement en composants
L'assemblage peut combiner des composants numériques à pas fin avec des modules de grande taille. Les composants CMS typiques comprennent un microcontrôleur, un chargeur, des régulateurs, de la mémoire, un capteur d'humidité et des composants passifs. Les connecteurs USB-C, les connecteurs FPC d'écran, les connecteurs de batterie et les connecteurs carte à carte présentent différents risques liés aux soudures et aux contraintes mécaniques. Le module de CO2 lui-même peut nécessiter un traitement secondaire après le refusion CMS principal.
La planification des pochoirs et du refusion doit tenir compte de l'ensemble mixte des composants.
Un boîtier QFN à plots thermiques peut nécessiter un volume de pâte thermique soigneusement contrôlé, tandis qu'un connecteur USB-C peut exiger des joints d'ancrage robustes et un transfert optimal de la pâte sur une géométrie de plot très différente. Un capteur optique de grande taille peut masquer des composants plus petits ou créer une masse thermique. La panélisation et l'orientation des composants peuvent donc influencer le rendement d'assemblage. Ce sont des questions classiques de conception pour la fabrication et l'assemblage (DFM/DFA) qu'il vaut mieux résoudre avant la commercialisation du premier prototype plutôt qu'après la production d'un lot de faible volume présentant des connecteurs défectueux ou des composants passifs endommagés.
Le contrôle de la nomenclature est primordial pour les sections relatives aux capteurs, à l'alimentation et aux technologies sans fil.
Un composant de substitution inoffensif pour une LED d'état peut s'avérer inacceptable pour l'alimentation du capteur, le circuit de rétroaction du régulateur, le cristal, l'adaptation d'antenne ou le circuit de compensation de précision. La nomenclature doit comporter les références des fabricants et des règles de substitution claires. Pour les produits industriels ou de surveillance de bâtiments à longue durée de vie, les ingénieurs doivent également identifier les composants présentant un risque d'allocation ou de cycle de vie avant de s'engager dans une conception mécanique n'acceptant qu'un seul type de boîtier peu courant.
Lorsqu'un module sans fil est utilisé, sa révision exacte et la configuration de son antenne doivent être intégrées à la fabrication du produit. Si la fonction RF est implémentée directement sur la carte mère, le réseau d'adaptation et la zone d'antenne nécessitent un contrôle des modifications plus strict. Dans les deux cas, l'assembleur doit considérer les composants non substituables comme des pièces contrôlées et non comme des options d'optimisation des coûts.
La programmation, les tests fonctionnels et l'étalonnage du CO2 sont des tâches différentes.
Un système de mesure de CO2 à haut rendement nécessite un périmètre de test clairement défini. Un fabricant de cartes électroniques peut programmer le micrologiciel, vérifier l'alimentation, communiquer avec le capteur de CO2, tester l'affichage, contrôler les boutons et le buzzer, confirmer la charge et exécuter des tests de courant ou de communication définis par le client. Ces vérifications garantissent la conformité de l'assemblage, mais ne permettent pas de déterminer automatiquement la précision de l'instrument de mesure de CO2 final.
Ce qu'un test fonctionnel de production peut raisonnablement couvrir
- Courant à la mise sous tension et tensions des rails principaux dans les limites définies par le client.
- Programmation du microcontrôleur, gestion de la version du firmware et du numéro de série.
- Communication avec les capteurs de CO2, de température et d'humidité.
- Affichage, LED, buzzer, bouton et fonctions de stockage.
- Comportement de chargement USB et de détection de la batterie lorsque le dispositif le prend en charge.
- Vérifications de communication BLE ou Wi-Fi selon une procédure approuvée par le client.
L'étalonnage nécessite une référence définie et un responsable de processus.
Si le produit nécessite un étalonnage du point zéro, de la plage de mesure, du fond ou multipoint, le fabricant d'origine doit définir les conditions de gaz, le temps de stabilisation, les limites environnementales, les commandes du micrologiciel, la conception du dispositif de fixation, les seuils d'acceptation et la traçabilité. Certains modules de capteurs sont livrés étalonnés en usine ou intègrent leurs propres fonctions de correction ; d'autres dépendent davantage des procédures côté système. La fabrication ne doit pas se baser sur des suppositions. Le processus d'étalonnage ne peut être réalisé par un partenaire d'assemblage final ou de fabrication de cartes électroniques que si le client l'a explicitement défini sur les plans technique et contractuel.
Cette distinction protège les deux parties. Elle permet à Highleap de citer la durée réelle des tests de fabrication sans laisser entendre que les tests électriques ordinaires sont équivalents à la certification des instruments ou à la validation des performances environnementales.
Comment réduire le coût des cartes PCBA pour moniteurs de CO2 portables sans sacrifier la précision ?
La réduction des coûts est plus efficace lorsqu'elle élimine les complexités inutiles plutôt que de réduire la marge de mesure. Les éléments les plus coûteux ne sont souvent pas le circuit imprimé nu, mais le capteur, l'écran, la batterie, le module sans fil, les connecteurs et le temps de test manuel. Une conception qui permet d'économiser quelques centimes en imposant deux couches peut coûter plus cher si elle augmente les problèmes de débogage des interférences électromagnétiques, les retouches ou les retours sur le terrain.
Utilisez la construction la plus simple qui réponde aux exigences d'ingénierie
Si une carte double couche offre un routage, des chemins de retour et une marge CEM adéquats, il n'y a aucune raison de spécifier quatre couches uniquement parce que le produit est un instrument électronique. En revanche, si quatre couches permettent de réduire la taille de la carte, d'améliorer sa propreté et de simplifier sa fabrication, le surcoût lié à la carte nue peut se justifier économiquement. Les technologies HDI, les vias borgnes et les composants passifs ultra-compacts doivent être réservés aux contraintes mécaniques qui ne peuvent être résolues plus simplement.
Conception pour l'approvisionnement et l'assemblage automatisé
La consolidation des valeurs passives, le choix de composants à alimentation stable, l'évitement des variantes de connecteurs inutiles et la clarté visuelle de la polarité et de l'orientation permettent de réduire les coûts d'approvisionnement et les erreurs de fabrication. Si le module NDIR est onéreux, une fabrication en plusieurs étapes peut être envisagée : valider d'abord la carte PCBA de base, puis installer le capteur haute performance une fois les contrôles électriques de base effectués.
Raccourcir le cycle de test sans réduire la couverture
Du prototype à la production : conception pour la fabrication (DFM), fiabilité et gestion des modifications
Le premier prototype doit être considéré comme un outil d'apprentissage pour l'ingénierie, et non comme une version miniature destinée à la production en série. Les équipes en charge du matériel doivent vérifier le flux d'air des capteurs, la chaleur dégagée lors de la charge, la consommation en veille, les interférences avec l'écran, la compatibilité sans fil et l'ajustement mécanique, tout en conservant la possibilité de modifier le circuit imprimé et le boîtier. Ce premier prototype doit également confirmer que l'accès à la programmation, les points de test et l'orientation des connecteurs sont adaptés à une utilisation en usine.
La production pilote met l'accent sur la reproductibilité. La nomenclature doit être suffisamment figée pour permettre l'identification d'alternatives approuvées. L'empilage, la finition et la panélisation du circuit imprimé doivent être documentés. Les versions des outillages et des micrologiciels doivent être contrôlées. Si plusieurs variantes de produit partagent le même circuit imprimé, leurs différents modules de capteurs, écrans ou composants sans fil doivent être clairement référencés dans une matrice SKU, et non traités par des notes informelles.
À plus grande échelle, la variabilité des composants entrants et la dérive des processus prennent une importance accrue. Les exigences de traçabilité doivent être adaptées au risque commercial du produit : certaines équipes se contentent des enregistrements de lot et de révision, tandis que d’autres exigent une sérialisation unitaire et des identifiants de capteurs. Ces exigences influent sur le devis et le flux de production ; il est donc essentiel de les communiquer avant la production plutôt que de les ajouter après la configuration de la ligne.
Comment choisir un fabricant d'assemblages de circuits imprimés pour détecteurs de CO2 portables
Un fournisseur compétent n'a pas besoin de concevoir l'algorithme de CO2 pour apporter une valeur ajoutée. Il doit en revanche identifier les détails de fabrication susceptibles de perturber le système de mesure mis en service et déterminer quelles modifications nécessitent une validation technique. Cela implique d'examiner, dans le cadre d'un ensemble de processus de fabrication, le montage des capteurs, les zones d'exclusion liées au flux d'air, l'assemblage mixte CMS/THT, la dissipation thermique du chargeur, les zones RF, la mécanique des connecteurs, les substitutions de nomenclature et l'accès aux tests de production.
Pour Highleap Electronics, les prestations peuvent inclure la fabrication de circuits imprimés nus, l'approvisionnement en composants, l'assemblage CMS, l'assemblage traversant ou de connecteurs, le contrôle qualité, la programmation et les tests fonctionnels définis par le client. L'usine ne saurait être tenue responsable de l'étalonnage du produit fini, de son homologation ou de sa conformité environnementale finale, sauf si un processus qualifié distinct est explicitement défini.
Éléments à inclure pour une demande de devis précise
- Dessin Gerber/ODB++ et dessin de fabrication, y compris l'épaisseur des panneaux, l'empilement et les exigences de finition.
- Nomenclature avec références fabricant et toutes les pièces de rechange approuvées ou les composants à ne pas substituer.
- Données de prélèvement et de placement/centroïde et schémas d'assemblage, y compris la polarité et l'orientation du capteur.
- Fiche technique du capteur ou restrictions d'assemblage lorsque le module CO2 a des règles spéciales de refusion, de nettoyage ou de manipulation.
- package de programmation, exigences relatives à la version du firmware et à la sérialisation.
- Spécifications des tests fonctionnels avec les limites, les hypothèses de fixation et toute étape d'étalonnage indiquées séparément.
- Quantité requise et étape de construction: prototype, projet pilote, production en série à faible volume ou production en volume planifiée.
Un forfait complet permet au fabricant de chiffrer le travail réellement effectué. Il réduit également le risque qu'un prix initial bas augmente ultérieurement en raison de frais d'installation de capteurs, de temps de programmation, d'outillages spéciaux ou d'inspections manuelles non mentionnés dans la demande de devis initiale.
Lorsque la conception est prête, Highleap Electronics peut examiner la portée du circuit imprimé et de l'assemblage du circuit imprimé par rapport aux exigences publiées et soutenir la transition de la fabrication technique à la production en série contrôlée.
Questions fréquemment posées
De combien de couches de circuit imprimé un moniteur de CO2 portable a-t-il besoin ?
Il n'existe pas de nombre de couches fixe. Un simple moniteur modulaire peut se contenter de deux couches, tandis que les produits compacts sans fil, dotés de connecteurs denses ou nécessitant une référence de masse plus robuste, requièrent souvent quatre couches. Le choix doit tenir compte de la densité de routage, des chemins de retour, de la marge EMI et des contraintes liées au boîtier.
Un capteur de CO2 NDIR peut-il être monté directement sur le circuit imprimé ?
Oui, certains capteurs sont conçus pour un montage direct sur carte, tandis que d'autres utilisent des connecteurs à broches, des connecteurs externes ou des interfaces câblées. Les exigences du fabricant du capteur en matière de soudure, de refusion, de nettoyage et de mécanique doivent définir la méthode d'assemblage.
Comment la disposition des circuits imprimés affecte-t-elle la précision de la mesure du CO2 ?
L'agencement peut influencer l'environnement thermique et électrique autour du capteur. Les chargeurs, régulateurs, écrans et radios génèrent de la chaleur et du bruit ; un mauvais positionnement peut fausser la température locale ou créer des perturbations d'alimentation, même si le module de détection est calibré.
Comment améliorer l'autonomie de la batterie d'un moniteur de CO2 portable ?
L'autonomie de la batterie dépend du cycle de fonctionnement du capteur, du courant de crête et moyen du capteur, des modes veille du microcontrôleur, de l'activité sans fil, de l'utilisation de l'écran, du rendement du régulateur et de la conception du chargeur/circuit d'alimentation. Il est préférable d'optimiser le profil de fonctionnement complet plutôt qu'un seul composant isolément.
Un détecteur de CO2 doit-il utiliser un régulateur LDO ou un régulateur à découpage ?
Les deux options sont envisageables. Les régulateurs LDO sont généralement plus simples et offrent un faible bruit, mais leur rendement est fortement réduit en cas de chute de tension importante. Les convertisseurs à découpage améliorent le rendement, mais nécessitent une conception et un filtrage soignés. De nombreuses conceptions combinent ces deux technologies.
Les tests fonctionnels en usine sont-ils identiques à l'étalonnage CO2 ?
Non. Les tests fonctionnels vérifient que les composants électroniques assemblés fonctionnent conformément aux contrôles définis. L'étalonnage nécessite une référence de mesure, des conditions de gaz, une procédure et des critères d'acceptation définis et doit faire l'objet d'un devis séparé le cas échéant.
Quels fichiers sont nécessaires pour l'assemblage du circuit imprimé du moniteur de CO2 ?
Généralement, les données Gerber ou ODB++, le plan de fabrication, la nomenclature, les fichiers de centrage/de placement, les plans d'assemblage, les fichiers de programmation et le cahier des charges des tests fonctionnels sont fournis. Incluez les instructions de manipulation des capteurs et les exigences d'étalonnage si elles font partie du périmètre de production.
Les exigences de fabrication doivent être confirmées par rapport aux fichiers de conception publiés, aux spécifications des fabricants de composants et aux exigences de validation ou réglementaires applicables au produit final.

messages recommandés

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...

Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.