
Soudage traversant : bonnes pratiques et contrôle des défauts
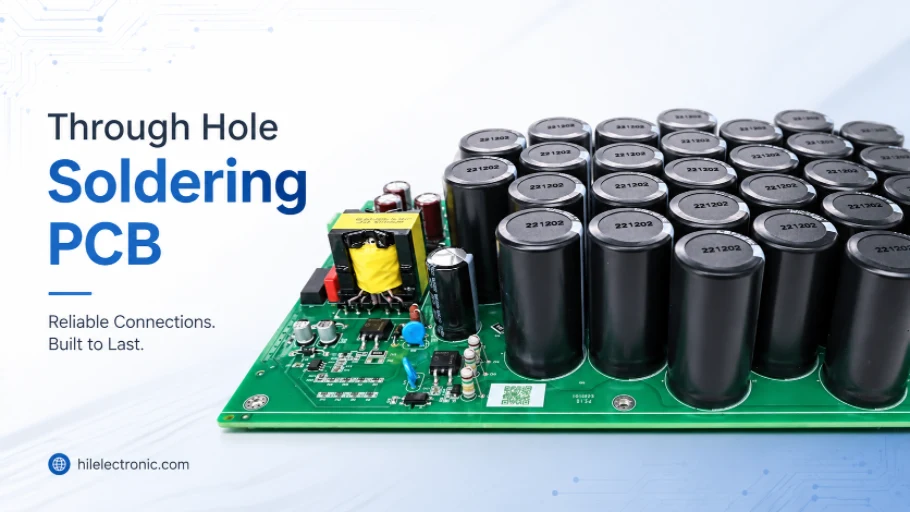
Figure 1. Le soudage traversant est utilisé pour les connecteurs, les bornes, les interrupteurs et autres composants nécessitant une résistance mécanique.
Le soudage traversant consiste à fixer des composants à fils conducteurs dans des trous métallisés d'un circuit imprimé, puis à les souder de l'autre côté. Il produit des liaisons solides et robustes, ce qui explique pourquoi il reste la norme pour les connecteurs, les pièces de grande taille et les composants soumis à des contraintes mécaniques.
- Le brasage traversant (THT) assemble les composants à broches à travers des trous métallisés pour des joints solides et durables.
- Il est privilégié pour les connecteurs, les transformateurs et les pièces soumises à des contraintes mécaniques ou thermiques.
- Le soudage manuel, à la vague et sélectif convient chacun à des volumes et des configurations de cartes différents.
- Les trous étroits ou ombragés, comme ceux situés près d'un grand circuit intégré, nécessitent davantage de chaleur et de technique.
Table des Matières
- Qu'est-ce que le soudage traversant ?
- Soudage traversant vs soudure en surface
- Soudage manuel des composants traversants étape par étape
- Soudage de petits trous ou de trous très rapprochés
- Soudage à la vague vs soudage sélectif
- Défauts courants de soudure traversante et solutions
- Assemblage traversant chez un fabricant
- Outils et matériaux pour le brasage traversant
- Questions fréquemment posées
Qu'est-ce que le soudage traversant ?
Dans la technologie traversante, les broches d'un composant passent par des trous métallisés reliant les couches du circuit imprimé. La soudure est appliquée de manière à imprégner à la fois la broche et le métal, formant ainsi une liaison mécaniquement et électriquement fiable. Grâce à l'ancrage de la broche à travers le circuit imprimé, la liaison résiste bien mieux aux tractions et aux vibrations qu'une pastille de montage en surface.
Caractéristiques principales du soudage traversant
- Force mécanique: Les fils conducteurs ancrés à travers la carte résistent aux contraintes et aux vibrations.
- Trous métallisés : Le revêtement du canon supporte la soudure et relie les couches.
- cordon de soudure : Un bon joint forme un congé lisse et concave côté soudure.
- Facile à retravailler : Les articulations plus importantes sont plus faciles à inspecter et à réparer à la main.
- Pièces soumises à de fortes contraintes : Idéal pour les connecteurs, les prises et les composants d'alimentation.
Cette durabilité explique la persistance des composants traversants même dans le monde du montage en surface. De nombreuses cartes combinent les deux technologies, et notre service d'assemblage mixte prend en charge la partie traversante et le montage en surface en une seule étape.
Soudage traversant vs soudure en surface
Les technologies traversantes et CMS sont complémentaires, et non concurrentes. Savoir où chacune s'applique explique pourquoi la plupart des cartes modernes utilisent les deux.
Différences clés
- Montage: Les fils THT passent par des trous ; les composants SMT reposent sur des pastilles de surface.
- Force: Les joints THT sont plus résistants ; les joints SMT sont plus petits et plus légers.
- Densité: La technologie SMT permet une densité de composants bien plus élevée.
- Automation: La technologie SMT est entièrement automatisée ; la technologie THT nécessite souvent davantage d'étapes manuelles ou sélectives.
- Meilleure utilisation: THT pour les composants soumis à des contraintes, SMT pour les circuits compacts à grand volume.
| Aspect | À travers le trou | Montage en surface |
|---|---|---|
| Force des articulations | Très élevé | Modérée |
| Densité | Coût en adjuvantation plus élevé. | Haute |
| Automatisation | Vague/sélectif/main | Entièrement automatisé |
| Pièces typiques | Connecteurs, alimentation | CI, passifs |
Un conseil d'administration bien conçu utilise chaque technologie là où elle est la plus performante, ce qui permet de maintenir un équilibre entre coût et fiabilité.
Soudage manuel des composants traversants étape par étape
Le soudage manuel est la méthode la plus accessible et la base pour comprendre les autres techniques. C'est une technique simple mais précise.
Étapes clés pour une articulation propre
- Insérer et asseoir : Insérez complètement le fil conducteur dans le trou et placez la pièce à plat.
- Chauffer les deux surfaces : Le fer à repasser touche la plaquette et le fil ensemble.
- Apporter de la soudure à la jonction : Appliquez la soudure sur la jonction chauffée, et non sur la pointe du fer à souder.
- Laissez couler : Laisser la soudure s'infiltrer dans le trou et former un cordon.
- Retirer et laisser refroidir : Retirez la soudure, puis le fer à souder, et maintenez le joint immobile pendant qu'il durcit.
- Réduisez le plomb : Coupez l'excédent juste au-dessus de l'articulation.
Une bonne soudure est brillante, lisse et concave. Les soudures ternes, irrégulières ou pointues indiquent un problème à corriger. Ces principes fondamentaux s'appliquent également aux méthodes de production, mais tout commence par la maîtrise de la chaleur et du temps de cuisson sur une seule soudure.
Soudage de petits trous ou de trous très rapprochés
Les soudures les plus délicates concernent de petits trous situés dans des endroits difficiles d'accès, comme derrière un gros microcontrôleur ou sous le boîtier d'un connecteur. Elles exigent une technique plus précise.
Tactiques clés pour les trous difficiles
- Utilisez une pointe fine : Une petite pointe conique ou coudée et propre permet d'atteindre les coussinets difficiles d'accès.
- Ajouter du flux : Le flux liquide ou en gel facilite l'écoulement de la soudure dans les cylindres étroits.
- Augmenter brièvement la chaleur : Une zone à forte dissipation thermique située à proximité d'un gros circuit intégré nécessite davantage d'énergie, appliquée rapidement.
- Approche du point de vue de l'accessibilité : Chauffer et alimenter par le côté ouvert.
- Utilisez une soudure plus fine : Un diamètre plus petit est plus facile à contrôler dans les espaces restreints.
- Pré-étamer si nécessaire : Étamer le plomb au préalable peut s'avérer utile lorsque l'accès est difficile.
Le risque à ces endroits est soit une soudure froide due à une chaleur insuffisante, soit des dommages collatéraux liés à une soudure trop prolongée sur un composant sensible voisin. Trouver le juste équilibre est une compétence essentielle, et c'est l'une des raisons d'être du brasage sélectif sur les cartes de production. Une carte comportant de nombreux emplacements de trous traversants difficiles d'accès est également un bon candidat pour une analyse de conception en vue de la fabrication, afin d'améliorer l'accessibilité avant l'assemblage.
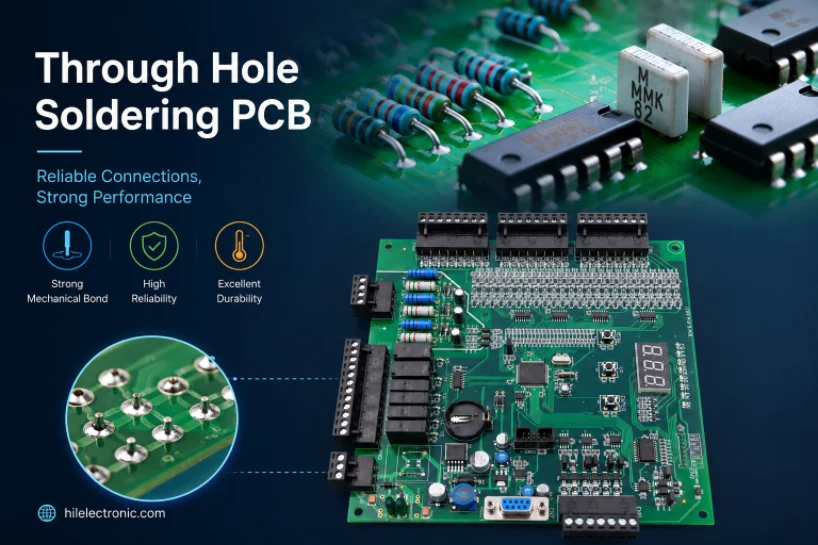
Figure 2. Les joints de soudure traversants doivent être vérifiés pour le mouillage, le remplissage du canon, les pontages, l'excès de soudure et les dommages liés à la chaleur.
Soudage à la vague vs soudage sélectif
Pour les productions en série, le soudage manuel est impraticable. Le soudage à la vague et le soudage sélectif automatisent les joints traversants de différentes manières.
Principales différences entre les méthodes
- Soudure à la vague : La carte entière passe au-dessus d'une vague de soudure en fusion.
- Soudure sélective : Une buse soude uniquement des joints spécifiques, préservant ainsi les composants CMS voisins.
- Débit: La propagation des ondes est plus rapide pour les cartes mères comportant de nombreux composants traversants.
- Précision: La protection sélective protège les composants sensibles ou situés à proximité.
- Masquage: L'onde nécessite souvent un masquage ; elle cible directement les articulations de manière sélective.
| Méthode | Idéal pour | Troquer |
|---|---|---|
| Soudure à la main | Prototypes, retravail | Lent, dépendant de l'opérateur |
| Soudage à la vague | Densité et volume élevés de THT | Nécessite un masquage, moins sélectif |
| Soudure sélective | Cartes mixtes, parties sensibles | Plus lent qu'une vague par planche |
Planifiez votre assemblage traversant avec nous
Le choix entre soudage par vagues ou sélectif dépend de la proportion de composants traversants et CMS, ainsi que de leur agencement. Notre ligne d'assemblage sélectionne la méthode la plus adaptée à chaque carte.
Défauts courants de soudure traversante et solutions
Les joints traversants présentent des défaillances facilement identifiables. La connaissance de ces signes permet d'accélérer l'inspection et la réparation.
Principaux défauts et solutions
- Joint froid : terne et granuleux à cause d'une chaleur insuffisante ; refusionner à la température appropriée.
- Remplissage insuffisant : La soudure n'a pas pénétré dans le canon ; ajoutez de la chaleur et du flux, remplissez à nouveau.
- Pont de soudure : L'excédent de soudure provoque des courts-circuits entre les pastilles adjacentes ; retirez-le avec une mèche ou un fer à souder.
- Coussinet soulevé : La surchauffe a déchiré la pastille ; réparez la piste et ressoudez soigneusement.
- Vides : gaz emprisonné dans le joint ; contrôler le flux et le profil de chauffage.
La plupart des défauts sont dus à une température trop basse, trop élevée ou appliquée pendant une durée inadéquate. Une technique rigoureuse et un flux de qualité permettent d'en éviter la majorité. Pour les applications industrielles exigeant une haute fiabilité, les défauts sont évalués selon une classe IPC définie, que nous prenons en charge sur des cartes telles que nos cartes de contrôle industrielles.
Assemblage traversant chez un fabricant
Lorsqu'une carte passe en production, l'assemblage des trous traversants devient un processus contrôlé avec des étapes documentées et une inspection.
Éléments clés de la production THT
- Sélection du processus : Main, vague ou choix sélectif adapté à la planche.
- Équipements et palettes : L'outillage maintient les cartes et masque les zones sensibles.
- Contrôle du profil : La température et le temps de maintien de la soudure sont réglés et surveillés.
- inspection: Les contrôles visuels et AOI confirment la qualité et le remplissage du congé.
- Documentation: Les résultats ont été enregistrés à des fins de traçabilité et de cohérence.
Cette rigueur garantit la fiabilité du soudage traversant en grande série, indépendamment de l'opérateur. Pour les applications exigeantes telles que les cartes électroniques de puissance ou de robotique , un soudage traversant contrôlé est essentiel. Notre équipe peut vous conseiller sur la méthode la plus adaptée, et nos services de fabrication complets couvrent à la fois la production et l'assemblage.
Outils et matériaux pour le brasage traversant
Pour réussir le brasage traversant, il faut un bon équipement. Un fer à souder à température contrôlée, la soudure et le flux appropriés, ainsi que quelques outils de nettoyage font toute la différence entre des soudures brillantes et durables et des retouches fastidieuses.
Outils et matériaux clés
- Fer à souder: un fer à repasser à température contrôlée avec une panne propre et étamée.
- Souder: Fil plombé ou sans plomb, dimensionné en fonction du raccord.
- Flux: Améliore le mouillage et facilite l'écoulement de la soudure dans le trou.
- Outils de dessoudage : une tresse et une pompe pour démonter ou réparer les joints.
- Aides à la prise en charge : Des mains secourables ou un étau pour stabiliser la planche.
- Conseils d'entretien : Un nettoyant et un étameur pour laiton prolongent la durée de vie de la pointe.
| Outil | Interet | Astuce |
|---|---|---|
| fer à repasser à température | Fait fondre la soudure proprement | Adapté à l'alliage |
| Flux | Mouillage du sida | Nettoyer les résidus ensuite |
| Mèche à souder | Enlève l'excédent de soudure | Utiliser avec du flux ajouté |
| Aider les mains | Détient l'œuvre | Empêche les articulations de bouger |
Pour les cartes multicouches avec trous métallisés, la qualité des joints dépend également de la carte elle-même, conçue pour répondre aux exigences thermiques au sein de notre construction rigide multicouche.
Questions fréquemment posées
Pourquoi utiliser des composants traversants plutôt que des composants CMS ?
Le montage traversant offre des liaisons mécaniques beaucoup plus robustes ; il est donc privilégié pour les connecteurs, les transformateurs et tout composant soumis à des contraintes physiques ou thermiques. Le montage en surface est plus adapté à la densité d'intégration et à l'automatisation, ce qui explique pourquoi de nombreuses cartes électroniques utilisent les deux technologies.
Comment souder un trou difficile d'accès derrière une grande puce ?
Utilisez une panne fine, ajoutez du flux et chauffez légèrement plus pendant un court instant, car la zone dissipe rapidement la chaleur. Approchez-vous du côté accessible, utilisez une soudure plus fine et évitez de vous attarder près de la pièce voisine sensible.
À quoi ressemble un bon joint traversant ?
Brillante, lisse et concave, la soudure a bien coulé dans le cylindre pour former un cordon net. Des joints ternes, irréguliers ou pointus indiquent des soudures froides ou un mouillage insuffisant ; il convient alors de les refondre.
Quelle est la différence entre le soudage à la vague et le soudage sélectif ?
Le brasage à la vague consiste à passer toute la carte au-dessus de la soudure fondue ; il est rapide pour les cartes comportant de nombreux composants traversants. Le brasage sélectif cible uniquement certaines soudures à l’aide d’une buse, protégeant ainsi les composants CMS voisins sur les cartes mixtes.
Qu'est-ce qui provoque une soudure froide ?
La chaleur était insuffisante, la soudure n'a donc pas complètement fondu et n'a pas imprégné les surfaces. Pour y remédier, il faut refondre le joint à la température adéquate, souvent avec ajout de flux, jusqu'à obtenir un cordon lisse et brillant.
Est-il possible de faire cohabiter des composants traversants et des composants CMS sur une même carte ?
Oui, et c'est très courant. Ces cartes sont d'abord assemblées avec des composants CMS, puis les composants traversants sont ajoutés manuellement, par soudage à la vague ou par soudage sélectif, selon la configuration et le volume.
Le soudage traversant est-il encore utilisé en électronique moderne ?
Absolument. Bien que le montage en surface domine en nombre de composants, le montage traversant reste la norme pour les connecteurs, les composants d'alimentation et tout composant nécessitant une liaison solide et résistante aux contraintes ; c'est pourquoi la plupart des produits l'utilisent encore.

messages recommandés

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.