
Service de fabrication et d'assemblage de circuits imprimés pour modules optiques 1.6T
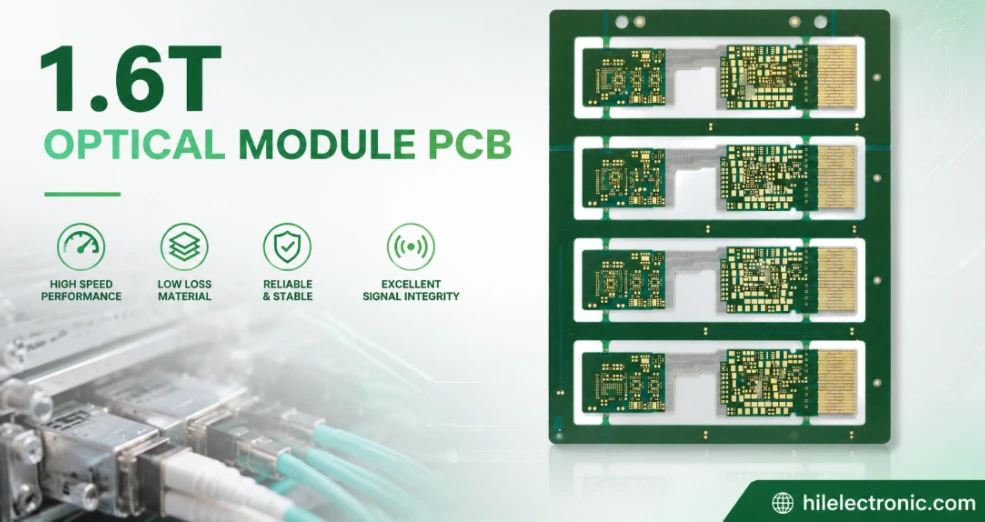
Un circuit imprimé pour module optique 1.6 Tbit/s doit intégrer des voies électriques haut débit de nouvelle génération dans un format très compact. L'OSFP supporte 1.6 Tbit/s avec huit voies électriques de classe 200G, tandis que l'OSFP-XD atteint 1.6 Tbit/s avec seize voies de classe 100G. L'architecture précise détermine les exigences relatives au circuit imprimé, au connecteur, aux canaux et à la dissipation thermique.
Highleap Electronics fabrique et assemble les cartes de circuits imprimés. Nous ne fabriquons pas de substrats, de moteurs optiques, de lasers, de processeurs de signal numérique (DSP) ni de connecteurs. Nous utilisons des matériaux vérifiés et des composants homologués pour créer le module final (PCBA).
Highleap peut-il fabriquer un circuit imprimé pour module optique 1.6T ? Oui, sous réserve de l’examen du canal de classe 224G, de l’échappement du boîtier, de la géométrie du connecteur, de l’empilement à faibles pertes, du HDI, de la conception thermique, de l’outillage d’assemblage et des exigences de test.
Architectures de modules 1.6T et impact sur les circuits imprimés
8 voies de classe 200G
Moins de voies électriques, mais une bande passante par voie beaucoup plus élevée, ce qui augmente la sensibilité aux pertes et au lancement.
16 voies de classe 100G
Plus de densité de routage, une meilleure gestion de la diaphonie et un plus grand nombre de broches de connecteur dans le module.
Optique resynchronisée
Les composants DSP ou de resynchronisation ajoutent de la puissance, de la chaleur et des fuites de BGA haute densité.
Optique linéaire
Une réduction du temps de resynchronisation peut diminuer la consommation d'énergie, mais impose des exigences plus strictes au canal électrique de bout en bout.
Les travaux actuels de l'OIF sur la norme 224G visent les applications optiques linéaires et enfichables de nouvelle génération. Le circuit imprimé doit être conforme aux documents d'interface et de format applicables, et non à une norme générique 1.6T.
En pratique, la décision est claire : utiliser la solution demandée lorsque les exigences de performance ou de conformité l’imposent ; choisir une construction approuvée plus simple dans le cas contraire. Ce jugement repose sur les données relatives à la carte et au produit, et non sur l’hypothèse que les spécifications les plus exigeantes produisent systématiquement le meilleur circuit imprimé.
Un module 1.6T ne doit pas être validé uniquement sur la base de sa bande passante totale. Le nombre de voies électriques et leur débit déterminent le brochage du connecteur, la sortie DSP, le nombre de paires de couches haute vitesse et les pertes de transition admissibles. Une conception basée sur un plus grand nombre de voies à un débit inférieur peut engendrer des contraintes de routage et de distribution d'énergie différentes de celles d'une conception basée sur un nombre réduit de voies plus rapides. C'est pourquoi Highleap examine l'architecture réelle dans les fichiers avant de confirmer l'empilement ou le routage HDI.
Défis liés aux circuits imprimés des modules optiques primaires 1.6T
- Perte de canal de classe 224G : Les pertes diélectriques, en cuivre, au niveau des connecteurs et des vias deviennent toutes critiques.
- Interruptions de lancement : Les transitions entre boîtiers et connecteurs nécessitent une analyse de terrain 3D et un contrôle strict de la fabrication.
- Évasion HDI dense : La géométrie des microvias, les plots de capture et les transitions de référence doivent être fiables.
- Concentration thermique : Les modules avancés peuvent dissiper une puissance considérable dans un petit boîtier.
- Déformation et coplanarité : affecter le soudage BGA, l'alignement optique et l'ajustement mécanique.
- Accès de test : La caractérisation à haute vitesse nécessite des coupons, des dispositifs de fixation et des plans de référence planifiés.
L’objectif de cette section est donc à la fois technique et commercial : expliquer pourquoi le problème est important, montrer comment Highleap le maîtrise et offrir à l’acheteur un moyen simple de commencer l’examen avec les fichiers déjà disponibles.
Ce sujet prend tout son sens lorsqu'il se traduit en décision de production. Highleap vérifie la densité thermique autour du DSP et du moteur optique, les voies électriques de classe 200G, les interconnexions très courtes mais sensibles aux discontinuités, ainsi que les structures d'échappement HDI et les vias intégrés aux pastilles. Le résultat validé est ensuite consigné dans le schéma d'empilement, le processus de fabrication et le plan d'inspection. Le service des achats reçoit ainsi une analyse de faisabilité et un devis précis, et non une simple explication théorique.
La difficulté réside dans l'interaction entre les contraintes. Réduire la longueur des pistes peut imposer un boîtier plus compact ; l'ajout de cuivre pour l'alimentation peut perturber l'impédance ou accroître la déformation ; l'évacuation de la chaleur du DSP peut interférer avec le placement du moteur optique. Il ne s'agit pas de problèmes de fabrication distincts. Notre ingénieur dédié coordonne les revues relatives à la haute vitesse, à l'interface HDI, à la dissipation thermique et à l'assemblage afin qu'une amélioration n'entraîne pas une nouvelle défaillance ailleurs dans le module.
Exigences relatives aux matériaux à faibles pertes, au cuivre et au verre
Le choix des matériaux doit être adapté à l'architecture réelle des voies 224G ou 112G. Des systèmes thermodurcissables à très faibles pertes , du cuivre extra-plat, du verre à faible perméabilité à l'oxygène (Dk) et une teneur en résine contrôlée peuvent être nécessaires. La structure choisie doit être disponible à l'achat et reproductible en production.
À ces débits de données, la rugosité du cuivre et les effets de tissage ne peuvent être considérés comme des détails secondaires. Highleap confirme les hypothèses relatives à la feuille, au type de verre et à l'empilement avec le client avant la livraison du fichier CAM.
Les valeurs génériques des fiches techniques ne suffisent pas lorsque les tests électriques classiques ne permettent pas de détecter les déformations autour des boîtiers à pas fin ni les défauts d'assemblage sous les BGA à via intégré. L'analyse doit s'appuyer sur les spécifications exactes du noyau ou du préimprégné, du profil de cuivre, de l'épaisseur finale et du tracé des vias. C'est là qu'un accompagnement technique personnalisé permet à l'acheteur de ne pas avoir à interpréter seul la documentation de plusieurs fournisseurs.
L'examen doit aboutir à un schéma d'empilement exploitable et à une liste restreinte de variables contrôlées. Highleap documente l'identité du matériau, la géométrie, le processus de fabrication et les critères d'inspection convenus, puis coordonne les détails restants en interne avec les services FAO, fabrication, qualité et assemblage.
Conception de l'empilement de modules et du HDI de 1.6 T
| Région | Objectif de conception | Contrôle de production |
|---|---|---|
| Échappement SerDes | Transitions courtes et symétriques | Enregistrement laser, remplissage du via dans le tampon et contrôle du tampon |
| région de connexion | Faible perte de retour et diaphonie | Géométrie anti-rembourrage, précision des coutures de référence et du profil |
| Lignes à grande vitesse | Faibles pertes, faible asymétrie et impédance constante | Contrôle des matériaux, du cuivre, du verre, de la gravure et de l'épaisseur |
| Avions motorisés | Faible impédance et dissipation de chaleur | Équilibre du cuivre, vias thermiques et intégrité du plan de masse |
| Moteur optique | alignement mécanique et électrique | Contrôle des données, du positionnement des composants et du dispositif de fixation |
La répétabilité est le principal critère de fabrication. Un prototype peut fonctionner même avec une large marge de tolérance, mais la production en série révèle des variations liées aux lots de matériaux, à la distribution du cuivre, à la charge des panneaux et au plaquage. Afin de garantir une comparaison fiable entre les lots, nous intégrons à la validation de la production la planification des coupons d'impédance et de pertes, la corrélation des empilements de production, le contrôle du perçage laser et des vias remplis, ainsi que l'inspection des références des connecteurs et des boîtiers.
Les variables techniques de cette section ne peuvent être évaluées indépendamment. Une variation de la densité thermique autour du processeur de signal numérique (DSP) et du moteur optique peut modifier l'effet des voies électriques de classe 200G, tandis que les interconnexions très courtes mais sensibles aux discontinuités, ainsi que les structures d'échappement HDI et les vias intégrés aux pastilles, influencent la géométrie et les résultats des tests observés sur la carte finale. Highleap examine la fabrication réelle afin que l'empilement et la compensation soient basés sur des matériaux disponibles dans le commerce et non sur des exemples nominaux.
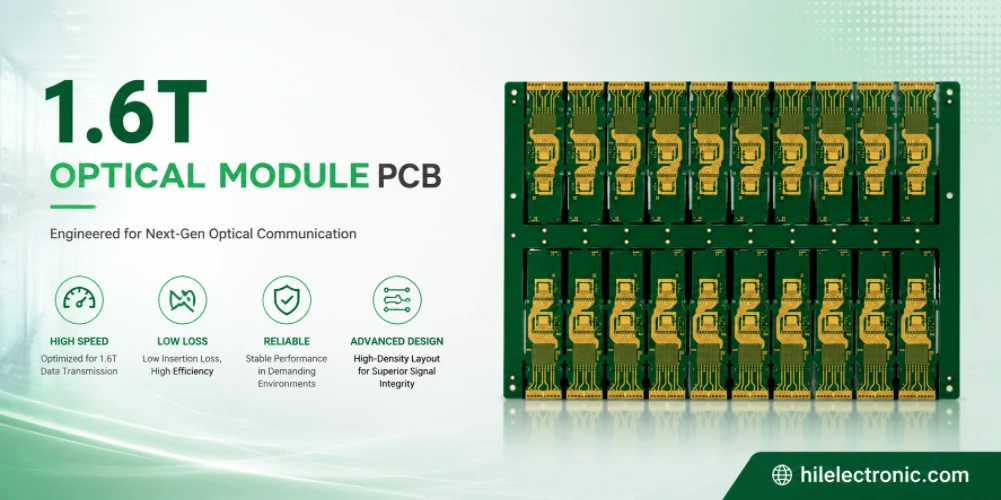
Que se passe-t-il lorsqu'une carte mère 1.6T est traitée comme une carte mère 800G avec des composants plus rapides ?
Le risque est d'ordre architectural, et non incrémental. Il concerne la bande passante par voie, la fréquence de Nyquist, le comportement des connecteurs, les fuites de composants et les variations de consommation thermique. Réutiliser une infrastructure 800G sans analyse de canal peut entraîner des pertes d'insertion, des pertes de retour, de la diaphonie, des problèmes d'intégrité de l'alimentation et des défaillances thermiques.
De même, le simple fait de passer à un matériau à facteur de qualité inférieur ne résout pas un lancement médiocre, un stub de via excessif ou une transition de référence faible.
Une approche globale, comme le resserrement de toutes les tolérances, est généralement contre-productive. La solution appropriée dépend de la cause principale : interconnexions très courtes mais sensibles aux discontinuités, fuites HDI, structures via-in-pad, densité thermique autour du DSP et du moteur optique, ou encore voies électriques de classe 200G. Des contrôles ciblés améliorent le rendement et permettent d'identifier la cause première sans transformer l'ensemble du dessin en un processus spécial inutilement coûteux.
Ces risques devraient faciliter la prise de contact avec l'usine, et non l'inverse. Dès réception des fichiers Gerber ou de conception, Highleap vérifie la cohérence de l'empilage de production, le contrôle du perçage laser et des vias remplis, l'inspection des références des connecteurs et du boîtier, ainsi que la planification des tests d'impédance et de pertes. Seules les décisions ayant un impact significatif sur la fonctionnalité, la conformité, le prix ou le délai de livraison sont communiquées au client.
Fabrication de circuits imprimés pour modules optiques Highleap 1.6T
Highleap prend en charge les multicouches à faibles et très faibles pertes, le HDI, la lamination séquentielle , le perçage laser , le remplissage des vias dans les pastilles, le perçage arrière, l'imagerie de lignes fines, l'impédance contrôlée, le contrôle de profil et les tests d'échantillons haute fréquence (en option). Le processus de fabrication n'est publié qu'après validation du boîtier, de l'empilement et des contraintes liées aux canaux.
Une revendication de capacité n'a de valeur que si elle est intégrée à un processus de fabrication contrôlé. Highleap relie la corrélation des couches de production, le contrôle du perçage laser et des vias remplis, l'inspection des références des connecteurs et des boîtiers, ainsi que la planification des coupons d'impédance et de pertes, à l'inspection à réception, la lamination, le perçage, le métallisation, l'imagerie et la vérification finale. La séquence exacte reste soumise aux matériaux et à la construction de la carte approuvés.
Chaque conception requiert des paramètres de fabrication spécifiques. L'épaisseur du circuit imprimé, la chimie des matériaux, l'équilibre du cuivre, l'architecture des trous et la taille du panneau peuvent influencer les conditions de préparation, de pressage et de métallisation. L'ingénieur référent coordonne la FAO, la production et le contrôle qualité afin que le client reçoive une réponse unique concernant la fabrication, au lieu de devoir poser des questions distinctes à chaque service.
Assemblage de précision pour modules 1.6T
Les services d'assemblage comprennent le placement SPI, le placement à pas fin, le refusion BGA/LGA , l'AOI, le contrôle par rayons X, l'installation de connecteurs et de blindages, les matériaux d'interface thermique, la programmation et les tests fonctionnels définis par le client. L'alignement optique spécialisé, la manipulation de lasers ou les tests optiques actifs nécessitent les dispositifs, les instructions de travail et les critères d'acceptation approuvés par le client.
planification thermique et de déformation
La conception du pochoir, le profil de refusion, le support de la carte, l'équilibre du cuivre, le placement des composants et l'installation du dissipateur thermique sont examinés conjointement. Les limites de retouche doivent être définies avant la mise sur le marché des nouveaux produits.
Les limites de retouche doivent être prises en compte avant la production. Une exposition thermique répétée peut endommager les pastilles, les stratifiés ou les composants sensibles à l'humidité, notamment au niveau des interconnexions très courtes mais sensibles aux discontinuités, des sorties HDI et des vias dans les pastilles. L'examen de l'assemblage porte donc sur le pochoir, le profil, la manipulation et l'inspection des composants avant de définir une procédure de réparation acceptable.
Les limites de retouche doivent être prises en compte avant la production. Une exposition thermique répétée peut endommager les pastilles, les stratifiés ou les composants sensibles à l'humidité, notamment autour des structures d'échappement HDI et des vias intégrés aux pastilles, ainsi qu'à proximité du processeur de signal numérique (DSP) et du moteur optique. L'examen de l'assemblage porte donc sur le pochoir, le profil, la manipulation et l'inspection des composants avant de définir une procédure de réparation acceptable.
Test et qualification des circuits imprimés 1.6T
L'acceptation des cartes nues peut inclure des tests électriques, d'impédance, d'examen microscopique, de contrôle dimensionnel et des échantillons représentatifs de paramètres S ou de pertes d'insertion. La conformité au niveau module requiert des instruments et des dispositifs spécialisés.
Highleap peut créer des cartes de conformité ou des coupons de test à partir des données client, mais ne peut pas déduire un masque de conformité du nom du produit. La plage de fréquences, l'impédance de référence, la définition des ports, le désencapsulage et les critères de réussite/échec doivent être fournis.
Un échantillon de test doit être représentatif de la caractéristique contrôlée. L'épaisseur des couches (paires, cuivre et diélectriques), la géométrie du routage et la position sur le panneau doivent correspondre au circuit critique. Nos ingénieurs vérifient si un échantillon d'impédance standard est suffisant ou s'il est nécessaire d'utiliser une structure de test spécifique (pertes, résonateur ou autre).
Le communiqué doit préciser la procédure d'investigation en cas de résultat hors limites. Les dossiers des matériaux, les dimensions, la section transversale, les données de placage et l'inspection de l'assemblage peuvent être nécessaires. Une procédure d'escalade définie permet d'exploiter le test, contrairement à la simple collecte de mesures sans réponse convenue pour la production.
Commencez l'analyse du circuit imprimé 1.6T avec les fichiers Gerber ou les fichiers de conception du circuit imprimé.
Un projet de 1.6 T est techniquement complexe, mais le premier contact devrait être simple. Envoyez les fichiers Gerber ou les fichiers de conception originaux du circuit imprimé . Si les notes de fabrication sont déjà incluses, aucun document de fabrication supplémentaire n'est requis à ce stade.
Votre ingénieur vous met en relation avec les spécialistes appropriés.
Highleap vous attribue un ingénieur dédié qui travaillera directement avec vous et coordonnera l'analyse avec nos équipes spécialisées dans les circuits imprimés haute vitesse, les interfaces HDI et l'assemblage. Nous examinerons l'architecture des voies, la zone des connecteurs, les matériaux, les vias, les contraintes thermiques et le périmètre de l'assemblage du circuit imprimé, puis nous vous demanderons uniquement les informations nécessaires à l'étude de faisabilité et à l'établissement du devis. Les fichiers d'assemblage et de test pourront être ajoutés au fur et à mesure de l'avancement de l'analyse du projet.
Le service des achats n'est pas tenu de remplir un questionnaire sur l'intégrité du signal, la radiofréquence ou la lamination avant de nous contacter. Après examen des fichiers de la carte, nous posons des questions ciblées sur la densité thermique autour du DSP et du moteur optique, les voies électriques de classe 200G, les interconnexions très courtes mais sensibles aux discontinuités ou les structures HDI (sortie de courant et via-dans-pastille) uniquement si ces éléments ont une incidence sur la faisabilité, le prix, le délai de livraison ou la réception.
Facteurs clés de coût et de calendrier des circuits imprimés du module 1.6T
Les matériaux à très faibles pertes, le cuivre à profil bas, les multiples cycles HDI, les microvias remplis, les tolérances de profil serrées, les échantillons haute vitesse, les connecteurs spéciaux, les BGA avancés et les équipements de test sont autant de facteurs qui influencent le coût. La disponibilité des matériaux et des composants peut avoir un impact déterminant sur les délais. Un devis ferme nécessite la validation de l'architecture.
Le rendement doit être pris en compte du prototype à la production en série. Les caractéristiques associées à des pertes de retour excessives lors des lancements ou à des déformations autour des boîtiers à pas fin peuvent augmenter les rebuts, les retouches et les pertes de composants. Une construction stable et documentée présente généralement un coût total inférieur à celui d'une conception complexe nécessitant des modifications répétées après assemblage.
Le devis tient compte de l'ensemble du processus nécessaire pour obtenir un rendement acceptable. Les principaux facteurs déterminants sont le choix d'un matériau à très faibles pertes, l'utilisation de cuivre à profil bas, la stratification séquentielle, le remplissage des microvias, une géométrie de précision, ainsi que la couverture des contrôles et des tests. Le prix du matériau n'est qu'un élément parmi d'autres ; la stratification supplémentaire, le perçage spécial, le repérage précis, le temps d'inspection et les éprouvettes de test peuvent avoir un impact équivalent, voire supérieur.
Un module de 1.6 T nécessite une co-ingénierie des circuits imprimés (PCB) et des cartes électroniques (PCBA).
La carte, le connecteur, le boîtier, le moteur optique, la conception thermique et le processus de fabrication sont étroitement liés. Highleap assure la fabrication et l'assemblage des circuits imprimés tout en respectant le rôle des fournisseurs de matériaux et de composants.
Les clients n'ont pas besoin de compléter le dossier technique avant de nous contacter. Les fichiers Gerber ou de conception de circuits imprimés suffisent pour commencer. L'ingénieur désigné organise la revue, explique les décisions nécessitant une approbation et coordonne la fabrication, l'approvisionnement en composants, l'assemblage et les tests.
La carte finie doit être livrée comme un système électrique, mécanique et de fabrication unique. Highleap relie les fichiers client aux données d'inspection des connecteurs et des boîtiers, à la planification des coupons d'impédance et de pertes, à la corrélation de l'empilage de production et à la méthode d'inspection convenue. Cette documentation permet de reproduire un prototype concluant en cas d'augmentation de volume ou de nouvelle commande.
Questions fréquemment posées
Chaque module optique de 1.6 T est-il basé sur huit voies électriques de 224 Gbit/s ?
Non. L'architecture dépend du format et de la mise en œuvre ; les puces OSFP et OSFP-XD peuvent atteindre 1.6 T avec un nombre de voies différent.
Highleap fabrique-t-elle des moteurs optiques ou des stratifiés à faibles pertes ?
Non. Nous fabriquons des PCB et des PCBA en utilisant des matériaux homologués et des composants provenant de sources externes ou sous-traitantes.
Pouvez-vous fabriquer des circuits imprimés pour modules compatibles 224G ?
Oui, sous réserve de la configuration du canal, de l'empilage, du connecteur, du HDI et des résultats des tests.
Les interfaces HDI et via-in-pad sont-elles nécessaires ?
Souvent, mais pas systématiquement. Le pas du boîtier et l'architecture d'échappement déterminent la structure.
Quels fichiers sont nécessaires pour commencer l'analyse d'un circuit imprimé de module optique 1.6T ?
Veuillez commencer par nous envoyer les fichiers Gerber ou les fichiers de conception natifs du circuit imprimé. Si des notes de fabrication sont incluses, cela suffit pour démarrer. Un ingénieur Highleap vous contactera pour toute information complémentaire concernant le circuit imprimé, l'assemblage ou les tests.
Quelles informations sont nécessaires avant de choisir les matériaux ?
Débit de voie, portée, bilan de pertes de canal, connecteur, boîtier, espace d'empilage, conception thermique et contraintes de qualification.
Note technique : Les propriétés des matériaux et les descriptions des interfaces doivent être vérifiées par rapport à la fiche technique du fabricant, aux spécifications du client et à la norme d’interface applicable pour la fabrication. Highleap Electronics assure la fabrication et l’assemblage des circuits imprimés ; les marques de composants et de stratifiés appartiennent à leurs fabricants respectifs.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.