
Conception de circuits imprimés HDI 10 couches pour microvias et échappement BGA
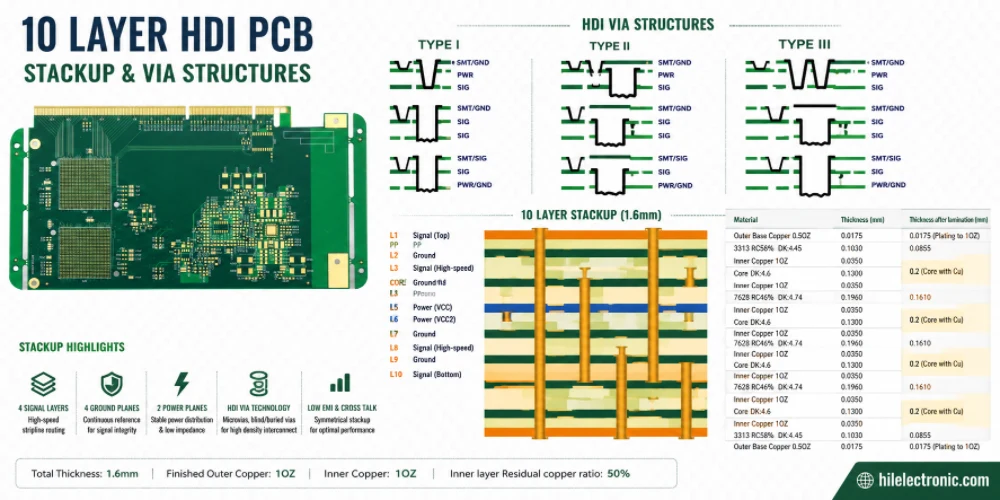
Figure 1. Ingénierie de PCB HDI 10 couches pour les microvias et l'échappement BGA.
Table des Matières
- Quand une carte à 10 couches a réellement besoin d'une interface HDI
- Comment lire et sélectionner 1+8+1, 2+6+2 et 3+4+3
- Géométrie des microvias, pastilles de capture et via dans la pastille
- Microvias empilées, décalées et espacées
- Processus de lamination séquentielle et de fabrication de panneaux HDI
- Planification d'évacuation BGA par emplacement et carte des points
- Matériaux, impédance et intégrité du signal
- Qualification, tests de fiabilité et inspection de production
- Coût, délais et offre de devis
- Liste de contrôle de la libération HDI avant fabrication
Une carte de circuit imprimé HDI à 10 couches ne se définit pas simplement par la présence de dix couches de cuivre ou d'un BGA à pas fin. Il s'agit d'une carte imprimée à dix couches qui utilise une ou plusieurs techniques d'interconnexion haute densité (généralement des microvias percés au laser, des interconnexions borgnes ou enterrées, des vias dans les pastilles, une interconnexion séquentielle, une géométrie de conducteurs fins, ou une combinaison de ces techniques) afin de créer des canaux de routage qu'une conception classique à trous métallisés ne peut pas offrir dans la surface disponible. Une conception HDI réussie repose donc avant tout sur la résolution des problèmes de routage et de fiabilité, et non sur une notation d'interconnexion à la mode.
Highleap Electronics fabrique des cartes multicouches conventionnelles et HDI et examine l'architecture d'interconnexion complète avant la validation de l'empilage. Cet examen doit intégrer quatre décisions souvent traitées séparément : la stratégie d'extraction des composants du boîtier, le nombre de niveaux d'empilage, la construction des matériaux et des diélectriques, et le plan de qualification. Une analyse DFM et un examen d'empilage spécifiques au projet constituent le moment opportun pour confirmer ces décisions. Des informations générales sur l'usine sont disponibles sur la page dédiée à la fabrication de PCB HDI , tandis que cet article se concentre sur les choix d'ingénierie des cartes à dix couches.
Quand une carte à 10 couches a réellement besoin d'une interface HDI
L'utilisation de l'interface HDI se justifie lorsqu'elle résout une contrainte mesurable de densité, d'ordre électrique, mécanique ou de fiabilité. Elle ne doit pas être ajoutée uniquement parce que le produit contient un boîtier BGA de 0.5 mm, utilise une interface rapide ou est présenté comme une conception haut de gamme. Certains boîtiers de 0.5 mm présentent des zones de dépopulation généreuses et peuvent être contournés avec un seul niveau de microvia. D'autres boîtiers au même pas possèdent des champs de billes complets, plusieurs domaines d'alimentation et de nombreuses paires à haut débit, et peuvent nécessiter deux niveaux d'empilement ou un nombre de couches différent. Le brochage du boîtier est au moins aussi important que le pas nominal.
Raisons typiques d'utiliser HDI sur une carte à dix couches
- Évasion du paquet : Les rangées internes d'un BGA ne sont pas accessibles avec la géométrie des pastilles traversantes et des antipastilles disponibles.
- Récupération du canal de routage : Les grands champs de traversée consomment trop d'espace sur plusieurs couches et bloquent les plans d'alimentation ou de référence.
- Transitions verticales plus courtes : Les microvias borgnes permettent de réduire la longueur inutile des vias et l'inductance parasite lorsque la couche de signal cible est proche du côté composant.
- Placement du coussinet Via : Une microvia remplie et planarisée est requise directement dans une zone de connexion du composant afin de préserver la densité de diffusion.
- Enveloppe mécanique compacte : Le contour de la carte ne peut pas s'agrandir et des couches de routage supplémentaires créeraient des contraintes inacceptables en termes d'épaisseur, de coût ou de rapport d'aspect.
- Interconnexion partitionnée : Certaines zones nécessitent un IDH tandis que les régions à plus faible densité peuvent rester conventionnelles, permettant une construction IDH partielle plutôt qu'une solution à couches multiples.
Cas où l'IDH n'est peut-être pas la meilleure première réponse
Si la congestion est due à une mauvaise orientation des composants, des changements de couche inutiles, des zones d'exclusion surdimensionnées, des zones de non-utilisation excessives ou une stratégie d'alimentation inefficace, l'ajout de microvias risque de masquer le problème d'implantation plutôt que de le résoudre. Augmenter légèrement le diamètre du circuit imprimé, modifier l'option de dépopulation des BGA, déplacer un groupe de signaux sur une autre face ou utiliser un circuit imprimé conventionnel à douze couches peut s'avérer moins risqué que d'imposer une architecture HDI complexe à dix couches. La revue de conception doit comparer ces alternatives avant de fixer la classe de fabrication.
| Contrainte observée | Première question d'ingénierie | Réponse possible |
|---|---|---|
| Les lignes BGA internes ne peuvent pas s'échapper | Le blocage est-il dû à la géométrie du terrain, via l'affectation des champs ou des couches ? | Via-in-pad, un ou plusieurs niveaux d'accumulation, fanout révisé ou une autre option de conditionnement |
| Les plans de référence sont fortement perforés | Les vias traversants peuvent-ils être limités aux couches qu'ils relient réellement ? | microvias borgnes, vias enterrés, transitions de couches modifiées ou couches de routage supplémentaires |
| La paire à haut débit présente un stub de via excessif | Le canal est-il mieux desservi par un via borgne, un perçage arrière ou sans changement de couche ? | Sélectionnez la transition présentant le moins de risques après la simulation du canal. |
| La carte atteint déjà sa limite d'épaisseur. | L'ajout de couches supplémentaires enfreindra-t-il les limites mécaniques ou les limites liées au rapport hauteur/largeur ? | Utilisez le HDI de manière sélective, réduisez l'épaisseur du diélectrique uniquement lorsque cela ne présente aucun risque, ou modifiez l'enceinte. |
| Une seule zone d'appareils est encombrée. | L'ensemble du plateau nécessite-t-il la même préparation ? | Envisagez un HDI partiel ou une distribution localisée plutôt qu'une construction multicouche. |
Comment lire et sélectionner 1+8+1, 2+6+2 et 3+4+3
Dans la notation symétrique courante A+B+A , chaque « A » représente le nombre de couches de cuivre supplémentaires ajoutées à l'extérieur d'un sous-ensemble central de couche « B ». La somme de ces nombres correspond au nombre total de couches de cuivre. Ainsi, les structures 1+8+1, 2+6+2 et 3+4+3 comportent toutes dix couches. Cette notation ne définit pas, à elle seule, chaque connexion par via, le nombre exact d'opérations de pressage, les fonctions des couches, ni la présence ou non de vias enterrés dans le sous-ensemble central. Ces détails doivent figurer sur le plan de fabrication et dans l'empilage approuvé.
| Construction | Microvias typiques de couches adjacentes | Séquence de presse majeure | Où ça s'intègre | Principal risque à examiner |
|---|---|---|---|---|
| 1 + + 8 1 | L1-L2 et L10-L9 | Sous-ensemble central à 8 couches, puis une presse de superposition externe ; une sous-lamination supplémentaire peut être nécessaire si le centre contient des vias enterrés. | Exigences de passage dans les pastilles à densité modérée, transitions peu profondes côté composants | La question de savoir si un niveau de microvia offre suffisamment de canaux de routage pour le brochage réel |
| 2 + + 6 2 | Connexions L1-L2, L2-L3 et connexions symétriques sur la face inférieure | Sous-ensemble central à 6 couches, première presse d'assemblage, puis deuxième presse d'assemblage | Boîtiers denses de classe 0.5 mm, transitions borgnes à deux niveaux, répartition contrôlée des deux côtés | Interfaces à vias empilés, enregistrement cumulatif et interactions cuivre-enveloppe |
| 3 + + 4 3 | Trois niveaux de construction adjacents de chaque côté | Sous-ensemble central à 4 couches plus trois presses d'empilement successives | Évasion très dense où trois profondeurs de routage sont manifestement nécessaires | Rendement, variation dimensionnelle, exposition thermique répétée et fiabilité des microvias empilées |
| IDH asymétrique ou partiel | Défini uniquement lorsque nécessaire | Spécifique au projet | Champs de composants haute densité à une seule face ou produits à contraintes mécaniques | Courbure, torsion et répartition déséquilibrée du cuivre et de la résine |
Ne sélectionnez pas uniquement l'enrobage à partir du brai BGA.
La décision concernant la configuration des pistes doit être prise à partir d'une étude d'évacuation complète. Cette étude doit au minimum indiquer le nombre de rangées de signaux sortant du boîtier, l'emplacement des vias d'alimentation et de masse, l'espacement entre paires, la continuité du plan de référence, le sens de distribution prévu sur chaque couche de signal et le nombre de chemins disponibles entre les pastilles ou les vias adjacents. Une carte 2+6+2 n'est pas systématiquement « meilleure » qu'une carte 1+8+1 ; elle se justifie uniquement lorsque le second niveau de configuration offre un accès au routage que le premier niveau ne peut pas fournir.
L'interconnexion de n'importe quelle couche est une décision distincte
L'interface HDI multicouche utilise généralement des microvias remplis pour connecter les paires de couches successives dans toute la structure. Elle offre une flexibilité maximale de routage vertical, mais génère également davantage d'interfaces remplies, de boucles de processus et de risques de défauts d'alignement ou d'interface. Elle ne doit pas être utilisée par défaut pour compléter l'architecture d'échappement. Lorsqu'une interface multicouche est requise, le schéma doit identifier les empilements de vias autorisés, les hauteurs d'empilement interdites, les règles relatives aux vias de saut et le dispositif de test de fiabilité.
Géométrie des microvias, pastilles de capture et via dans la pastille
Les règles relatives aux microvias doivent être définies en accord avec le fabricant, en tenant compte de l'épaisseur réelle du diélectrique, du système laser, du traitement de la feuille de cuivre, du procédé de remplissage en cuivre et des capacités d'alignement. Une règle universelle de « via de 75 µm avec une pastille de 225 µm » n'est pas adaptée à tous les stratifiés ni à tous les niveaux de superposition. Une même ouverture laser nominale peut engendrer des conditions d'entrée, de paroi et de pastille différentes selon le système de résine, le type de verre ou la feuille de cuivre utilisés.
Paramètres qui doivent figurer dans l'examen de conception HDI
- Ouverture laser et géométrie finale : Précisez si la dimension correspond à l'ouverture de l'œuvre d'art, au diamètre d'entrée nominal, au diamètre supérieur fini ou au diamètre cible minimal.
- Épaisseur diélectrique : Utilisez l'épaisseur du diélectrique pressé à l'emplacement du microvia, et non une valeur catalogue de préimprégné non pressé.
- Ratio d'aspect: Le fabricant doit confirmer le rapport profondeur/diamètre de la fenêtre de traitement. Une conception prudente évite généralement de réaliser la via plus profonde que son diamètre effectif.
- Capturer des terres : Dimensionnez-le à partir du diamètre du laser, de la surface annulaire requise, du budget d'enregistrement et de la capacité de traitement de la zone cible.
- Antipad : Il faut le déterminer à partir du dégagement électrique, de l'interaction du champ d'impédance et de l'enregistrement de fabrication ; il ne s'agit pas d'une extension fixe de la zone de capture.
- Remplissage en cuivre : définir la méthode de remplissage, la bosse ou le creux autorisé, l'exigence de planarisation et si le via supportera un autre microvia ou une pastille de composant.
- Cuivre en surface après remplissage : vérifier si le plaquage d'enrobage et le plaquage de remplissage augmentent la couche de cuivre extérieure ou accumulée au-delà de la fenêtre de gravure fine.
Une fenêtre de démarrage pratique, pas une règle de publication
De nombreuses conceptions HDI de production utilisent des microvias laser d'un diamètre d'environ 75 à 125 µm, avec des diélectriques déposés par compression d'environ 50 à 100 µm. Ces valeurs sont utiles pour les études de placement préliminaires, mais ne constituent pas une autorisation de fabrication. Une conception proche de la limite de cette plage peut devenir irréalisable une fois la structure du verre, la teneur en résine, la couche de cuivre cible et la couche de cuivre finale sélectionnées. L'empilement approuvé et la réponse DFM doivent prévaloir sur les valeurs génériques de la bibliothèque.
Les termes « via dans la pastille », « via rempli » et « via bouché » ne sont pas interchangeables.
Un via placé à l'intérieur d'une pastille de composant doit généralement être rempli et planarisé afin d'éviter que la soudure ne s'écoule dans le trou et de garantir la planéité de la pastille d'assemblage. Pour un microvia HDI, un remplissage en cuivre est couramment utilisé lorsque le via supporte une pastille BGA ou un autre microvia empilé. Un via mécanique rempli de résine et recouvert de cuivre présente une structure différente, avec des exigences de fabrication et de fiabilité spécifiques. Les notes de fabrication doivent préciser le type de via, le matériau de remplissage, les exigences de recouvrement, la dépression de surface admissible et la méthode d'inspection.
Les structures sans terrain ou de très petite taille nécessitent une qualification distincte
Les conceptions qui minimisent ou éliminent les zones de capture conventionnelles, utilisent des conducteurs additifs très fins ou fonctionnent dans une géométrie similaire à celle d'un substrat ne doivent pas être présentées comme une simple extension de la technologie HDI soustractive standard. Elles nécessitent une analyse de faisabilité spécifique au procédé, des règles graphiques dédiées, des critères d'inspection et un processus de production convenu. La présence de dix couches ne garantit pas la disponibilité automatique d'une structure SLP.

Figure 2. Microvia et structure de construction d'un circuit imprimé HDI à 10 couches.
Microvias empilées, décalées et espacées
Microvias échelonnés
Les microvias décalées sont espacées d'un niveau de construction à l'autre et reliées par un court segment conducteur sur la couche intermédiaire. Elles consomment plus d'espace de routage qu'une structure verticale, mais évitent d'aligner toutes les interfaces et simplifient généralement le remplissage en cuivre. Lorsque la géométrie du boîtier permet le décalage sans perturber la sortie du signal ni la continuité du plan de masse, les structures décalées constituent souvent le point de départ le moins risqué.
Microvias empilés
Les microvias empilées placent des vias remplis successifs sur le même axe. Elles permettent de minimiser l'encombrement des interconnexions verticales et peuvent s'avérer indispensables dans les boîtiers à grille complète haute densité. Leur fiabilité dépend de plusieurs facteurs, au-delà du simple diamètre des vias : la préparation des plots cibles, la qualité du remplissage en cuivre, la propreté des interfaces, la structure de métallisation, l'exposition répétée aux laminations et le nombre de niveaux empilés sont autant d'éléments importants. L'expérience industrielle a mis en évidence des défaillances interfaciales cachées dans certaines constructions empilées ; par conséquent, une microsection d'apparence acceptable ne doit pas constituer le seul critère de fiabilité.
Éviter les microvias
Une microvia de saut traverse plusieurs couches diélectriques pour atteindre une cible non adjacente. Il ne s'agit pas simplement d'une version plus profonde d'une microvia de couche adjacente. Le laser doit retirer plusieurs structures en résine/verre tout en préservant l'intégrité de la pastille cible, et la profondeur accrue peut réduire la plage de tolérance du procédé. Les microvias de saut ne doivent être utilisées que si le fabricant a qualifié la combinaison diélectrique exacte, la profondeur, l'ouverture et la structure cible. Le schéma doit indiquer clairement si les microvias de saut sont autorisées ; elles ne doivent pas être implicites.
Structures hybrides
Une carte peut utiliser des microvias décalées dans la plupart des emplacements, des paires empilées uniquement là où le routage l'exige, des vias mécaniques enterrées dans le sous-ensemble central et des trous traversants pour les connecteurs. Cette architecture mixte est souvent plus économique et plus robuste que l'utilisation d'un seul style de via pour l'ensemble du circuit. Elle nécessite toutefois un plan de vias identifiant clairement les couches de début et de fin et empêchant tout empilement accidentel sur des interfaces non qualifiées.
| Structure de via | Avantage en matière de densité | Charge procédurale | Conditions de libération |
|---|---|---|---|
| Microvia à un seul niveau | Crée une distribution peu profonde et libère des canaux de routage internes | Complexité HDI minimale | Confirmer la géométrie laser, les exigences de terrain et de remblai |
| Plusieurs niveaux décalés | Permet d'atteindre des couches plus profondes grâce au routage décalé | Plus de surface de superposition, mais sans pile verticale continue | Vérifier l'espace de décalage et le routage de la couche intermédiaire |
| Empilés à plusieurs niveaux | Densité maximale au niveau du site de passage | Remplissage en cuivre, planarisation et contrôle de l'interface à tous les niveaux | Plan de hauteur de pile, de coupon et de refusion/fiabilité qualifié |
| Passer à la microvia | Contourne une couche intermédiaire | fenêtre de processus laser et de placage étroite | La construction exacte doit être réalisée par un fabricant qualifié. |
Processus de lamination séquentielle et de fabrication de panneaux HDI
La fabrication séquentielle est un processus itératif, et non une simple stratification suivie d'un perçage laser. Chaque nouvelle paire diélectrique/cuivre ajoutée doit être stratifiée, alignée, imagée si nécessaire, percée au laser, nettoyée, métallisée et, lorsqu'une autre microvia est superposée, remplie et planarisée avant l'ajout de la couche suivante.
Flux représentatif 2+6+2
- Construisez le sous-ensemble central à six couches. Les couches internes sont imagées, gravées et inspectées. Si le centre comporte des vias enterrés, le perçage, la métallisation et une sous-lamination supplémentaire peuvent être nécessaires avant que le centre ne soit terminé.
- Ajoutez la première paire de construction. Les diélectriques et le cuivre des couches L2 et L9 sont laminés au centre. La compensation de repérage est basée sur le déplacement mesuré à partir du sous-ensemble central.
- Créer les microvias de premier niveau. Perçage laser L2-L3 et L9-L8, puis nettoyage, métallisation et placage ou remplissage selon l'architecture du niveau suivant.
- Ajoutez la deuxième paire de composants. Stratifier L1 et L10 sur les surfaces préparées.
- Créer les microvias externes. Perçage laser L1-L2 et L10-L9. Compléter par remplissage/planarisation aux endroits où les surfaces de contact du composant l'exigent.
- Formez les trous restants, traversants ou à profondeur contrôlée. Le perçage mécanique, le décapage et le traitement des trous métallisés sont effectués séquencés de manière à préserver la structure en cuivre approuvée.
- Opérations complètes de couche extérieure, de masquage, de finition, de profilage et de test.
Cet exemple comprend une presse centrale de sous-assemblage et deux presses d'assemblage. Parler de panneau « à deux cycles » ou « à trois cycles » sans préciser si la presse centrale est prise en compte engendre des confusions au niveau des achats et de l'ingénierie. Le devis et le bon de livraison doivent indiquer la séquence de processus réelle plutôt que de recourir à des raccourcis.
Quels changements de lamination répétés
- Le mouvement dimensionnel s'accumule. La mise à l'échelle des œuvres d'art et la compensation du perçage doivent être basées sur le système de matériaux, l'orientation du panneau et l'historique du processus mesuré.
- L'écoulement de la résine est davantage contraint. La présence de cuivre rempli, la densité du plan et le déséquilibre local du cuivre peuvent créer une carence en résine ou une épaisseur diélectrique inégale.
- Le cuivre peut s'accumuler en surface. Les opérations répétées d'enroulement, de remplissage et de placage de panneaux peuvent réduire la capacité à graver les conducteurs fins extérieurs ou d'accumulation.
- L'historique thermique augmente. Le choix des matériaux doit tenir compte de l'exposition à la presse qualifiée et à l'assemblage, mais la température de décomposition à elle seule ne détermine pas leur adéquation.
- Les budgets d'inscription se réduisent. L'empilement le plus profond repose sur plusieurs images, motifs laser et cibles enregistrés indépendamment.
La séquence de fabrication complète est expliquée dans le guide du processus de fabrication des circuits imprimés à 10 couches . Le schéma HDI a pour but de clarifier le processus : chaque via doit avoir une couche de début, une couche de fin, une condition de remplissage et une relation autorisée avec les vias situés au-dessus et en dessous.

Figure 3. Plan d'évacuation des GAB par carte de pente et de broche
Planification d'évacuation BGA par emplacement et carte des points
Le pas du boîtier est un paramètre de sélection utile, mais il ne permet pas à lui seul de prédire la taille requise. La taille finale dépend du diamètre des pastilles, de la stratégie de vernis épargne, du nombre de billes, du nombre de rangées, de la distribution de l'alimentation et de la masse, des exigences en matière de paires différentielles, du rétrécissement admissible, des couches de signal disponibles et de la possibilité pour les pistes de passer entre les pastilles ou les plots de capture des microvias.
Pas de 0.8 mm
De nombreux BGA de 0.8 mm peuvent être routés avec un système de répartition en éventail classique et des vias percés mécaniquement, notamment lorsque le boîtier n'est pas à grille complète. L'interface HDI peut s'avérer utile pour réduire l'obstruction des vias traversants, préserver les plans de référence ou raccourcir certaines transitions à haute vitesse, mais elle n'est pas systématiquement nécessaire.
Pas de 0.65 mm
À 0.65 mm, les solutions conventionnelles et HDI sont possibles. Une architecture 1+8+1 avec vias intégrés aux pastilles peut simplifier le câblage, mais le choix dépend de l'accessibilité des rangées internes sans enfreindre les exigences relatives à l'anneau annulaire, au masque de soudure ou aux canaux de routage. Le schéma des vias d'alimentation est souvent plus déterminant que le nombre de signaux.
Pas de 0.5 mm
Un BGA à grille complète de 0.5 mm bénéficie souvent de l'utilisation de microvias dans les pastilles. Une seule couche de superposition peut suffire pour un boîtier peu peuplé ou un nombre de rangées modeste ; une matrice complète dense peut nécessiter deux couches ou une réaffectation des couches. Il est imprudent d'affirmer que tous les boîtiers à 16 rangées peuvent être traités par une superposition 2+6+2 sans examiner le brochage, les classes de paires et la distribution de l'alimentation.
Pas de 0.4 mm
À un pas de 0.4 mm, la géométrie des zones de capture, la définition du masque de soudure, la réduction de la largeur des zones d'échappement et la planarisation du cuivre deviennent des paramètres critiques. L'interface HDI multiniveau est courante, mais la configuration 3+4+3 n'est pas systématiquement requise. Certains boîtiers peuvent être optimisés grâce à deux niveaux de superposition et un dépeuplement précis ; d'autres nécessitent une structure multicouche, des conducteurs plus fins ou un procédé similaire à celui d'un substrat. Le processus de fabrication doit être validé avant la finalisation du motif des zones de capture et de la bibliothèque de vias.
Pas inférieur à 0.4 mm
Les boîtiers de moins de 0.4 mm peuvent faire évoluer la conception de l'interface HDI soustractive conventionnelle vers une fabrication semi-additive modifiée ou de type substrat. Cette transition influe sur la forme des conducteurs, l'épaisseur du cuivre, l'inspection, le repérage du vernis épargne, le format du panneau et la qualification des fournisseurs. Elle doit être considérée comme une classe de procédés distincte et non présentée comme une simple option de « microvias plus petits ».
Ce que devrait apporter une étude sur l'évasion
- un schéma de répartition couche par couche pour le quadrant d'emballage le plus dense ;
- la bibliothèque de microvias et de zones de capture liée à l'empilement proposé ;
- le nombre de canaux de routage utilisables par couche ;
- alimentation et alimentation au sol via une allocation, y compris l'impact anti-tampon sur les avions ;
- identification du plan de référence pour chaque itinéraire à grande vitesse ;
- la connexion aveugle la plus profonde requise et toutes les piles de vias inévitables ;
- une liste d'hypothèses nécessitant l'approbation du fabricant.
Matériaux, impédance et intégrité du signal
Le choix du matériau HDI repose sur un processus complexe qui allie fiabilité et propriétés électriques. Un faible facteur de dissipation ne garantit pas automatiquement l'aptitude d'un stratifié à la fabrication séquentielle, et une température de décomposition élevée n'assure pas systématiquement la fiabilité des microvias. La conception précise du noyau et du préimprégné, le traitement de la feuille de cuivre, la fluidité de la résine, la stabilité dimensionnelle, la réponse laser et le choix d'une formule de pressage adaptée sont autant d'éléments essentiels.
Questions relatives aux matériaux pour un empilement HDI à dix couches
- Le préimprégné sélectionné est-il disponible dans un style de verre et une teneur en résine permettant d'obtenir l'épaisseur diélectrique pressée requise ?
- Le fabricant a-t-il caractérisé le mouvement dimensionnel à travers le nombre proposé de presses d'empilement ?
- Le système de résine permet-il un perçage laser et un décapage nets à la profondeur de microvia spécifiée ?
- Le procédé de remplissage en cuivre peut-il satisfaire aux exigences de planéité sans créer une surface de cuivre excessive ?
- Le stratifié est-il approuvé pour le profil de refusion d'assemblage prévu et pour toute exposition à des retouches ?
- Pour les canaux à haut débit, les valeurs de conception Dk, Df et de rugosité du cuivre sont-elles disponibles pour les constructions réelles, et non pas seulement un titre de fiche technique au niveau de la famille ?
Les gammes de matériaux hautes performances telles que Panasonic MEGTRON, Isola I-Tera ou Tachyon, ainsi que les matériaux laminés spéciaux à faibles pertes, répondent à différents besoins en matière d'électronique et de traitement. Il est impératif de ne pas les considérer comme interchangeables, même si leurs valeurs nominales de Dk ou Df semblent proches. Un remplacement peut modifier l'impédance, les pertes d'insertion, le comportement du tissage de verre, l'épaisseur pressée, la réponse au perçage et le mouvement des lamelles. Le choix des matériaux alternatifs doit être contrôlé par une liste approuvée ou une autorisation écrite du client après recalcul de l'empilement.
Impédance contrôlée dans une région HDI
Les conducteurs fins à proximité des microvias sont sensibles à la finition du cuivre, à l'épaisseur du diélectrique, au masque de soudure, aux ouvertures du plan de masse et à la forme de la gravure. Le modèle d'impédance doit utiliser la structure multicouche proposée et inclure le segment de rétrécissement étroit où il est électriquement significatif. Une valeur générique telle que « ligne de 3 mils = 50 ohms » n'est pas applicable à différents matériaux ou épaisseurs de cuivre.
Le dossier de fabrication doit identifier chaque classe d'impédance par couche, géométrie, plan de référence, cible et tolérance. Le fournisseur soumet ensuite la largeur de la ligne de production et la construction diélectrique pour approbation. La vérification par réflectométrie temporelle (TDR) doit être effectuée conformément à la documentation d'approvisionnement et à une conception de coupon appropriée ; le nombre et l'emplacement des coupons sont des exigences convenues, et non pas automatiquement « un par moitié de panneau » ou « un par quart de panneau ». Pour plus de détails, veuillez consulter le guide d'ingénierie du contrôle d'impédance.
Les microvias ne suppriment pas la nécessité d'une analyse de transition.
Un via borgne plus court présente généralement moins de longueur inutilisée qu'un via traversant, mais la transition inclut toujours la capacité du plot, la discontinuité de l'anti-plot, la géométrie du chemin de retour et éventuellement un changement de plan de référence. Les canaux haut débit doivent être évalués comme des interconnexions complètes. Dans certains cas, un via traversant percé à l'arrière est préférable à un empilement de microvias de grande hauteur ; dans d'autres, un microvia peu profond est la solution la plus propre. Le choix doit reposer sur l'analyse du canal et de la fiabilité, et non sur le principe que l'interconnexion haute définition (HDI) est toujours électriquement supérieure.

Figure 4. Empilement de PCB HDI à 10 couches
Qualification, tests de fiabilité et inspection de production
La norme IPC-6016 ne doit plus être considérée comme la norme d'acceptation actuelle pour les cartes HDI. Elle a été annulée et les exigences de conformité HDI pertinentes ont été intégrées aux spécifications produit applicables. Pour une carte HDI rigide à dix couches, la spécification de performance principale est généralement la norme IPC-6012, à la révision et à la classe indiquées dans les documents d'approvisionnement. Les constructions HDI flexibles et rigides-flexibles sont traitées par la norme IPC-6013 ; les cartes haute fréquence peuvent faire appel à la norme IPC-6018, le cas échéant. La norme IPC-A-600 fournit une interprétation visuelle des conditions d'acceptation, mais ne remplace pas la spécification de performance applicable.
Pourquoi les microvias empilées nécessitent plus qu'une microsection de routine
L'examen d'une section polie ne porte que sur une très petite portion d'une structure de via et peut ne pas révéler une interface fragile qui ne s'ouvre qu'après des cycles de refusion ou thermiques répétés. Pour les produits comportant plusieurs niveaux d'empilement, une forte exposition à l'assemblage ou des conditions de service sévères, le plan de qualification doit combiner une inspection structurelle avec un banc d'essai contrôlé électriquement. Les caractéristiques exactes de l'éprouvette, le préconditionnement, le nombre de cycles, la température et le seuil de défaillance doivent être définis par le client ou convenus avec le fabricant.
Outils utiles de qualification et d'acceptation
- Simulation d'assemblage par refusion par convection : utilisé pour exposer la carte ou l'échantillon à un profil de refusion défini avant une évaluation structurelle ou électrique.
- Cycles thermiques induits par courant continu : chauffe électriquement un échantillon de test en série et surveille la variation de résistance au fil de cycles répétés.
- Choc thermique ou cyclage en chambre : utilisé lorsque les spécifications du produit exigent des transitions environnementales représentatives des conditions de service.
- Analyse de microsections : évalue l'état de la pastille cible, la qualité du remplissage, la structure du placage, l'alignement, l'intégrité diélectrique et les signes de séparation ou de fissuration.
- Inspection AOI et perçage laser : vérifie les défauts de conception, l'alignement des cibles et la géométrie des trous aux étapes de fabrication appropriées.
- Test électrique : vérifie la continuité et l'isolation de la carte finie conformément aux spécifications d'achat.
- TDR : vérifie les coupons à impédance contrôlée lorsque le contrôle d'impédance est spécifié.
Les dossiers de qualification, d'acceptation des lots et d'expédition sont différents.
Une qualification des capacités du fournisseur peut être effectuée périodiquement sur une construction représentative. Des essais sur le premier article peuvent être requis lors de l'introduction d'une nouvelle structure, d'un nouveau matériau ou d'une nouvelle structure de vias. L'acceptation des lots de production peut s'appuyer sur des coupons ou des échantillons définis par le cahier des charges et les documents d'achat. Les rapports d'expédition sont ceux effectivement remis avec les cartes. Ces trois niveaux ne doivent pas être confondus avec l'affirmation que chaque carte ou chaque panneau subit tous les tests de fiabilité.
| Enregistrement ou test | Objectif typique | Quand l'exiger |
|---|---|---|
| Certificat d'empilement et de matériaux | Confirme la traçabilité des matériaux, des constructions et des lots approuvés. | Produits contrôlés, à grande vitesse, réglementés ou qualifiés par le client |
| Rapport de microsection | Documents via et couche intégrité structurelle sur un coupon représentatif | Premier article, lots de production définis, haute fiabilité ou structures de vias complexes |
| Données de refusion/cyclage thermique | Évalue la stabilité des interconnexions après une contrainte prescrite | Exigences de fiabilité spécifiques aux produits, notamment les microvias empilées, l'exposition sévère à l'assemblage ou les exigences spécifiques au produit |
| Rapport TDR | Vérifie l'impédance du coupon par rapport aux classes spécifiées | Commandes à impédance contrôlée |
| Certificat de contrôle électrique | Confirme les tests de continuité/isolation des cartes finies | Normalement requis pour la production multicouche |
Coût, délais et offre de devis
Le coût des circuits HDI est déterminé par les boucles de processus et le risque de rendement, et non par une surtaxe universelle liée à une appellation technique. Deux cartes 2+6+2 nominalement identiques peuvent présenter des prix très différents si l'une utilise des microvias décalés de 100 µm sur un panneau standard et l'autre des vias empilés dans les pastilles, des lignes ultrafines, des matériaux à faibles pertes, un repérage précis et une documentation de qualification exhaustive.
Les principaux facteurs de coûts et de délais
- nombre d'étapes de sous-lamination par accumulation et par enfouissement ;
- nombre de microvias empilés ou décalés et hauteur d'empilement maximale ;
- Remplissage en cuivre, planarisation et dépression de surface admissible ;
- largeur/espacement minimal du conducteur après la séquence de placage requise ;
- disponibilité des matériaux, dimensions des panneaux et historique de stabilité dimensionnelle ;
- épaisseur finie, rapport d'aspect des trous traversants et technologies de vias mixtes ;
- classes d'impédance et exigences relatives aux coupons ;
- classe de produit, qualification du premier article et rapports requis ;
- Taille de la carte, conception du réseau, utilisation des panneaux et rendement prévu ;
- quantité, répartition de la livraison et disponibilité technique d'un itinéraire express.
Étant donné l'interaction de ces éléments, l'article ne publie ni pourcentages fixes ni garanties de durée de prototypage. Le guide des coûts des circuits imprimés à 10 couches explique comment comparer les devis sans confondre le prix des matériaux, les coûts de développement non récurrents, l'outillage de test et la logistique.
Fichiers nécessaires pour un devis HDI de qualité ingénierie
- Données de fabrication Gerber X2, ODB++ ou IPC-2581 ;
- Données de perçage/fraisage CN avec un tableau de couches de début/fin pour chaque via borgne, enterré et laser ;
- dessin de fabrication avec épaisseur finie, cuivre, finition, classe et tolérances dimensionnelles ;
- empilement proposé ou autorisation donnée au fabricant d'en concevoir un ;
- tableau d'impédance répertoriant la couche, la géométrie, le plan de référence, la cible et la tolérance ;
- Données BGA ou image de répartition pour les boîtiers les plus denses ;
- restrictions matérielles et politique de substitution ;
- exigences relatives au remplissage des vias, au bouchage et à la planéité ;
- exigences en matière de qualification, de coupons, d'inspection et de rapports ;
- quantité, calendrier de livraison, préférence de panneau/matrice et profil d'assemblage lorsque la fiabilité dépend de l'exposition au refusion.
Soumettez un circuit imprimé HDI 10 couches pour analyse de fabricabilité (DFM) et obtenez un devis.
Liste de contrôle de la libération HDI avant fabrication
Un schéma HDI est prêt pour un devis uniquement lorsque la notation de construction, le plan des vias et l'intention de routage décrivent la même construction physique. Le dossier de validation doit indiquer chaque interconnexion borgne, enterrée et traversante ; identifier les microvias empilées, décalées, espacées ou intégrées aux pastilles ; et préciser les conditions de remplissage, de planarisation et de fermeture requises. L'étude de la conception du boîtier doit démontrer la nécessité de chaque niveau de construction, et non se baser uniquement sur le pas du boîtier.
- Figez le sous-ensemble central, l'ordre de construction et la séquence de stratification réelle.
- Confirmer le diamètre du via laser, l'épaisseur du diélectrique, la zone de capture, la zone cible et le rapport d'aspect comme une géométrie qualifiée.
- Identifier les empilements de microvias nécessitant une qualification de fiabilité spécifique à la structure.
- Veuillez renvoyer le schéma de production et la géométrie d'impédance pour approbation avant la publication des modifications graphiques.
- Définir les structures des coupons, la fréquence d'échantillonnage, les critères d'acceptation et les rapports livrés dans les documents d'achat.
- Qualification distincte des procédés des fournisseurs, qualification du premier article et acceptation de lots de routine ; il ne s’agit pas du même programme de test.
Le résultat le plus fiable est généralement la structure la moins complexe qui permet de dégager l'emballage, de préserver les plans de référence et de respecter le plan de qualification du produit. L'ajout d'un niveau de structure supplémentaire permet de récupérer de l'espace de routage, mais engendre également une accumulation de repérage, une exposition thermique accrue, des opérations de remplissage/planarisation et un risque de rendement plus élevé.

messages recommandés

Liste de contrôle de qualification des fournisseurs de circuits imprimés I-Tera MT40
Highleap Electronics fabrique des cartes de circuits imprimés...
Base de données des matériaux pour circuits imprimés : Qualités et propriétés des stratifiés
Comment obtenir un devis pour des circuits imprimés ? Effectuons une analyse DFM/DFA pour…

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.