
10 facteurs de coût des circuits imprimés multicouches : matériaux, HDI et tests
Figure 1. Facteurs de coût des PCB à 10 couches pour les matériaux HDI et les tests.
Table des Matières
- Pourquoi un prix universel par carte est trompeur
- Un modèle de coût pratique pour les cartes à dix couches
- Structures de coûts rigides, rigides-flexibles et flexibles
- Facteurs de coût liés aux matériaux, au cuivre et à la finition de surface
- Comment l'architecture HDI et les vias influencent les coûts
- Utilisation des panneaux, rendement du processus et dimensions des cartes
- Impédance, classe de produit, tests et documentation
- Prototype, quantité de production, NRE et commandes répétées
- Réduction des coûts sans créer de risque pour la fiabilité
- Comment comparer deux devis pour des circuits imprimés à 10 couches
- Forfait de devis et limites commerciales
- Gouvernance des devis et contrôle des révisions
- Comment les modifications techniques modifient le coût de référence
Le coût d'un circuit imprimé à dix couches ne dépend pas uniquement du nombre de couches. Une carte compacte avec microvias empilés dans les pastilles, conducteurs ultrafins et matériaux à faibles pertes contrôlées peut coûter plus cher qu'une carte conventionnelle à dix couches beaucoup plus grande. Inversement, une conception optimisée pour le grand volume, basée sur une architecture éprouvée, peut avoir un prix unitaire inférieur à celui d'un petit prototype dont les coûts de mise en place, d'ingénierie et de test sont répartis sur un nombre restreint d'exemplaires.
Pour établir un budget, la question la plus pertinente n'est pas « Quel est le coût d'une carte à dix couches ? » mais « Quels éléments de sa conception consomment des matériaux, ajoutent des boucles de traitement, réduisent le rendement des panneaux ou augmentent le niveau de vérification ? » Cet article répond à cette question et remplace les tableaux de prix fixes par un modèle de coûts qui reste valable malgré les variations de disponibilité du cuivre, de l'or et des stratifiés, ainsi que des taux de main-d'œuvre et des conditions de transport.
Highleap Electronics examine les prix une fois que le dossier de fabrication a été vérifié quant à sa faisabilité. La présentation de l'ingénierie des circuits imprimés à 10 couches explique les choix de construction et d'empilement, tandis que l' analyse de faisabilité (DFM) identifie les caractéristiques susceptibles d'influencer le prix avant l'émission d'un devis définitif.
Pourquoi un prix universel par carte est trompeur
Un prix publié sans spécifications de base complètes induit une fausse impression de précision. Même lorsque la taille et la quantité des cartes sont indiquées, le devis peut varier considérablement en fonction du cuivre fini, du nombre de trous, du diamètre minimal de perçage, du matériau, de la configuration des panneaux, des classes d'impédance, de l'état de surface, de la classe de produit et de la documentation. Un exemple indicatif comme « 100 mm x 100 mm, dix couches, ENIG » laisse encore trop d'incertitudes pour permettre d'établir un prix d'achat.
Des spécifications cachées derrière un prix simple
- La construction est-elle conventionnelle par trous traversants, par via borgne/enterré ou par HDI séquentiel ?
- L'épaisseur finale est-elle de 1.0 mm, 1.6 mm, 2.4 mm ou d'une autre valeur ?
- Les couches internes font-elles 0.5 oz et les couches externes 1 oz, ou faut-il du cuivre épais ?
- La carte utilise-t-elle du FR-4 à haute Tg, un stratifié numérique à faibles pertes, un hybride RF ou du polyimide ?
- Quelles sont les exigences minimales en matière d'espacement, de diamètre de perçage et d'anneau annulaire ?
- Combien existe-t-il de classes d'impédance, et quelles sont les tolérances et les exigences en matière de rapports ?
- Quelles sont les spécifications et la classe du produit qui régissent son acceptation ?
- La commande exige-t-elle des coupons, des microsections, des tests sur le premier article ou une traçabilité à long terme ?
- Le prix indiqué est-il pour des cartes individuelles, un réseau de cartes routées ou un panneau ?
- L'outillage, le transport, les droits de douane, les frais bancaires et l'assemblage sont-ils inclus ?
Lorsque deux fournisseurs proposent des prix différents, la première étape consiste à vérifier qu'ils ont interprété ces variables de la même manière. Un prix inférieur peut refléter un matériau différent, une tolérance plus large, un test omis, une panélisation différente ou des hypothèses provisoires plutôt qu'une usine plus performante.
Un modèle de coût pratique pour les cartes à dix couches
Un modèle conceptuel utile est :
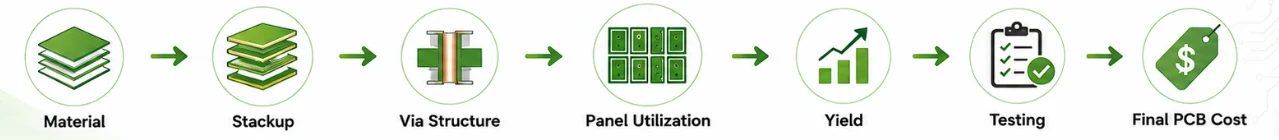
Prix unitaire ~ coût des matériaux et du processus par panneau de production / nombre de panneaux corrects attendus par panneau + ingénierie/outillage alloué + tests/documentation requis + emballage et logistique.
Chaque terme a son importance. Le coût des panneaux augmente avec l'utilisation de stratifiés onéreux, de cuivre, de lamination séquentielle, de perçage laser, de finitions spéciales et de longs procédés de fabrication. Le nombre de cartes conformes attendues diminue lorsque la carte est grande, s'adapte mal au panneau, utilise des coupons consommant des bords ou présente une marge de fabrication étroite. L'ingénierie et l'outillage sont prépondérants lors de la phase de prototypage, mais deviennent moins visibles lors de la production en série. Les tests, la documentation et la logistique dépendent du programme client et des délais de livraison.
Quatre catégories de coûts
| Catégorie de coût | Exemples | Comment le prix unitaire est atteint |
|---|---|---|
| Coût variable du panneau | Stratification, cuivre, chimie, temps de pressage, perçage, temps de découpe laser, placage, masquage et finition | Paiement pour chaque panneau fabriqué, y compris les panneaux ou pièces défectueux |
| Coût de rendement | Déchets liés à l'enregistrement, à la gravure, au plaquage, aux défauts cosmétiques ou électriques | Un nombre réduit de panneaux vendables doit absorber le coût de tous les matériaux transformés |
| Coût fixe ou semi-fixe | FAO, DFM, illustrations, programmes de perçage, dispositif d'essai, outillage spécial et premier article | Répartis sur la quantité commandée ou facturés séparément |
| Coûts commerciaux et de réalisation | Emballage, documentation, transport, assurance, frais de douane, conditions de crédit | Cela dépend de l'Incoterm, de la destination, de la taille de l'envoi et de l'accord de paiement. |
Pourquoi les interactions entre fonctionnalités sont importantes
Les facteurs de coût ne s'additionnent pas simplement. Une épaisseur de cuivre importante complique la gravure des lignes fines. Le remplissage des vias peut augmenter la surface de cuivre et réduire encore la tolérance entre les lignes et les espaces. Un matériau à faibles pertes peut n'être disponible que pour certaines configurations, ce qui impose une modification de l'empilement. Une tolérance d'impédance stricte peut réduire la variation acceptable de gravure et de diélectrique, augmentant ainsi le risque de rebut. Une grande carte amplifie tous ces effets, car moins de composants tiennent sur un panneau et un composant défectueux représente une surface traitée plus importante.
Structures de coûts rigides, rigides-flexibles et flexibles
Panneaux rigides à dix couches
Une structure rigide conventionnelle sert de référence car la manipulation des matériaux, la stratification et le profilage y sont des procédés bien établis. Le coût augmente lorsque la carte nécessite des vias borgnes/enterrés, une fabrication séquentielle, un perçage à fort rapport d'aspect, une forte épaisseur de cuivre, des matériaux à faibles pertes contrôlées, un perçage arrière, un métallisation des bords ou des vérifications de fiabilité spécifiques. Le terme « rigide » décrit la construction mécanique, et non la complexité du processus.
Panneaux rigides-flexibles à dix couches
Le coût d'un panneau rigide-flexible ne peut être exprimé par un simple coefficient multiplicateur par rapport à un panneau rigide. Son prix dépend de la répartition des dix couches de cuivre entre les zones rigides et flexibles, du nombre de zones flexibles, du type de matériau (adhésif ou sans colle), des ouvertures pour la couche de recouvrement, des raidisseurs, de la flexibilité à impédance contrôlée, des caractéristiques de reliure, de la géométrie des courbes et de l'imbrication des panneaux. Les chutes de matériau sont souvent plus importantes car les extrémités flexibles irrégulières et les zones de transition ne permettent pas un pavage optimal.
Des contrôles de processus supplémentaires peuvent inclure :
- Imagerie à noyau flexible et traitement de la couche de couverture séparés ;
- matériaux de collage à faible fluidité et contrôle du flux de résine aux transitions rigide-flexible ;
- Suppression ou protection sélective des zones flexibles ;
- outillage spécial pour contrôler le mouvement dimensionnel ;
- collage du raidisseur et polymérisation de l'adhésif ;
- Qualification en flexion ou en flexion dynamique lorsque les spécifications du produit l'exigent.
Panneaux entièrement flexibles à dix couches
Une carte flexible à dix couches est une construction spécialisée. Les exigences en matière de formage statique et de flexion dynamique diffèrent. Une conception destinée à subir des flexions répétées peut nécessiter du cuivre recuit laminé, une épaisseur de cuivre limitée, des conducteurs décalés, une planification de l'axe neutre et des règles strictes concernant la zone de pliage. L'impact sur le coût est déterminé par la conception flexible qualifiée et la durée de vie requise, et non par le simple remplacement du FR-4 par du polyimide.
Ne comparez pas les devis de toitures rigides, rigides-flexibles et flexibles en utilisant le même taux de surface.
Les comparaisons basées sur la surface ne tiennent pas compte des différences d'utilisation des panneaux, de la manutention des matériaux, des revêtements, du collage et des exigences de fiabilité. La comparaison pertinente repose sur des conceptions validées fonctionnellement équivalentes et des critères d'acceptation identiques.
Facteurs de coût liés aux matériaux, au cuivre et à la finition de surface
Famille de stratifiés
Le coût des matériaux ne se limite pas au prix unitaire. L'usine peut exiger des quantités minimales d'achat, des préimprégnés spécifiques, un stockage contrôlé, des cycles d'impression dédiés ou des délais d'approvisionnement plus longs. Une structure hybride, qui utilise un matériau à faibles pertes uniquement autour des couches de signal critiques, permet de réduire la consommation de matériaux, mais introduit également des liaisons entre matériaux mixtes et des variations dimensionnelles qui doivent être qualifiées.
Le choix du matériau doit tenir compte des exigences liées au canal, à la température, aux propriétés mécaniques et au processus de fabrication. Le FR-4 standard ou à haute température de transition vitreuse (Tg) n'est pas automatiquement limité à un seul débit de données, et une famille à faibles pertes n'est pas systématiquement requise pour une génération PCIe ou SerDes spécifique. La longueur du canal, le temps de montée, la rugosité du cuivre, les pertes des connecteurs, les transitions de vias et l'égalisation du récepteur déterminent si le budget de pertes peut être respecté.
Pourquoi des matériaux apparemment similaires affichent-ils des prix différents ?
- Tailles disponibles pour les feuilles et les préimprégnés ;
- styles de verre et teneurs en résine nécessaires à l'empilement ;
- Traitement à la feuille de cuivre et coût ;
- conditions minimales de commande ou d'allocation du fournisseur ;
- statut de qualification du fabricant et rendement historique ;
- certificats de matériaux requis et contrôle des lots ;
- Déchets générés par la stratification hybride ou l'orientation des panneaux.
Les produits Panasonic MEGTRON, Isola I-Tera ou Tachyon, ainsi que les stratifiés spéciaux à faibles pertes, ne doivent pas être considérés comme des éléments de coût interchangeables. Une alternative approuvée peut modifier l'épaisseur du film pressé, l'impédance, les pertes d'insertion et la compensation de fabrication. Le guide des matériaux stratifiés pour circuits imprimés explique les critères de sélection.
Poids du cuivre
L'utilisation d'un cuivre plus épais augmente le coût des matières premières et modifie le procédé. Elle requiert une compensation de gravure plus importante, davantage de résine pour le remplissage des éléments, un espacement plus grand pour un même rendement et potentiellement un temps de placage plus long. L'utilisation de cuivre de poids différents peut s'avérer efficace lorsque les couches de puissance nécessitent une capacité de courant supérieure à celle des couches de signal, à condition que l'empilement reste équilibré et industrialisable.
État de surface
Le coût de la finition dépend de la surface couverte, de la chimie, du contrôle du procédé, de l'épaisseur requise, du plaquage sélectif et de l'inspection. Les procédés ENIG, ENEPIG, argenture et étamage par immersion, OSP, HASL et dorure dure répondent à différentes fonctions d'assemblage ou de contact. Il est déconseillé de choisir une finition en fonction d'un pourcentage générique. Par exemple, le plaquage sélectif à l'or dur sur les contacts latéraux implique des opérations de masquage et de plaquage supplémentaires, même pour une petite surface.
Les fluctuations du cours de l'or influent sur les finitions aurifères, mais le coût de ces finitions n'est pas directement proportionnel au seul cours spot. L'entretien du bain, les couches de nickel ou de palladium, le rendement du procédé, les charges minimales et la surface plaquée sont également des facteurs importants.
Comment l'architecture HDI et les vias influencent les coûts
Le coût du HDI résulte de la répétition des processus et de la sensibilité du rendement des motifs fins. La notation 1+8+1, 2+6+2 ou 3+4+3 constitue un point de départ utile, mais elle ne renseigne pas sur la sous-lamination des vias enterrés, la hauteur d'empilement, le remplissage en cuivre, les vias de saut, le cuivre de surface ni le pourcentage de la surface du panneau occupée par les motifs denses.
Impact des coûts selon l'architecture
| Fonctionnalité HDI | Coût direct du processus | Rendement ou effet d'ingénierie |
|---|---|---|
| Un niveau de construction par côté | Pressage supplémentaire, perçage laser et métallisation | Introduit des exigences d'enregistrement et de remplissage des microvias, mais reste la voie HDI la moins complexe |
| deuxième ou troisième niveau d'accumulation | Répète les opérations de lamination, de laser et de placage | Accumule les mouvements dimensionnels, l'historique thermique et le risque d'enregistrement |
| Microvias empilés | Nécessite un remplissage en cuivre et une planarisation à des niveaux intermédiaires | Ajoute des préoccupations en matière de fiabilité et de qualification de l'interface |
| Microvias échelonnés | Nécessite toujours plusieurs opérations de préparation | Consomme plus d'espace de routage, mais peut réduire le besoin de piles alignées. |
| Via-in-pad | Remplissage, planarisation et inspection de surface plus rigoureuse | La planéité des surfaces d'assemblage fait partie de l'acceptation des panneaux nus |
| Interconnexion à n'importe quelle couche | Microvias remplis et opérations répétées sur de nombreuses paires de couches | Charge d'interaction et de qualification la plus élevée |
Le nombre de perforations au laser n'est pas le seul facteur déterminant.
Le temps de gravure laser augmente avec le nombre de trous, mais les opérations de pressage, le temps de métallisation de remplissage, le contrôle de la chimie et le rendement peuvent s'avérer prépondérants. Réduire légèrement le nombre de microvias peut avoir peu d'effet si le nombre de niveaux d'accumulation reste inchangé. Supprimer un niveau d'accumulation entier peut générer des économies plus importantes, à condition que l'échappement modifié reste électriquement et mécaniquement stable.
L'IDH partiel peut être rentable
Lorsqu'un composant dense nécessite une évacuation par microvias, contrairement au reste de la carte, une architecture HDI localisée ou de niveau inférieur peut éviter les structures empilées inutiles. Le gain réalisé doit être évalué en fonction du processus de fabrication du panneau ; l'usine traite toujours l'intégralité du panneau via la séquence d'assemblage, de sorte qu'une « petite zone HDI » ne supprime pas les opérations de pressage et de métallisation.
Pour la sélection de la couche d'assemblage et la fiabilité des microvias, reportez-vous au guide d'ingénierie des circuits imprimés HDI à 10 couches.

Utilisation des panneaux, rendement du processus et dimensions des cartes
Utilisation du panneau
La carte vendable n'occupe qu'une partie du panneau de fabrication. Les rails, les trous d'outillage, les coupons, les pertes de métallisation, le dégagement des bords et les espaces entre les cartes consomment de l'espace. Une carte qui semble tenir six fois sur une feuille peut n'en tenir que quatre une fois les marges de fabrication et les exigences relatives aux coupons prises en compte. La rotation peut augmenter le nombre de pièces, mais peut entrer en conflit avec le sens du verre, l'impédance contrôlée, l'orientation flexible ou les exigences du panneau client.
Un simple calcul de surface est donc insuffisant. Le panneau CAM doit indiquer :
- taille du panneau de production sélectionnée ;
- cartes ou matrices par panneau ;
- Allocation ferroviaire et de coupons ;
- méthode de routage ou de notation ;
- contraintes d'orientation des matériaux ;
- si le panneau peut mélanger les révisions ou les numéros de pièces ;
- nombre de pièces utilisables attendu après le traitement.
Nombre de cartes attendues par panneau
Le nombre de positions sur le panneau ne correspond pas au nombre de cartes commercialisables. Un processus à huit positions, avec un rendement attendu de 90 %, produit en moyenne 7.2 cartes conformes, et non huit. Pour les panneaux de grande taille, cet effet est plus marqué, car une seule position défectueuse représente une part plus importante du coût total.
La prévision du rendement repose sur l'historique du processus, la densité des composants, la surface de la carte et les contraintes de fabrication minimales. Elle ne doit pas être présentée comme un pourcentage garanti pour chaque produit à dix couches.
Caractéristiques de conception qui réduisent le rendement des panneaux
- Grand contour de planche ou forme irrégulière ;
- Alignement très précis entre le perçage et le cuivre, et entre les couches ;
- fines lignes sur du cuivre épais fini ;
- plusieurs niveaux de microvias empilés ;
- grandes constructions à faible débit ou rigides-flexibles ;
- placage de bord, cavités ou fraisage en profondeur complexe ;
- exigences cosmétiques strictes sur une grande surface ;
- courbure serrée/torsion sur un empilement déséquilibré ;
- de nombreuses classes d'impédance proches des limites de processus.
La taille du panneau influe sur bien plus que le matériau.
Une carte plus grande utilise davantage de stratifié, mais augmente également les risques liés à l'impression, au repérage, au perçage et à la manipulation. Elle peut nécessiter un banc de test plus imposant, un chemin de routage plus long et un emballage spécifique. Le coût au centimètre carré peut donc augmenter plutôt que diminuer pour les grandes dimensions.
Impédance, classe de produit, tests et documentation
Impédance contrôlée
Le contrôle d'impédance engendre des coûts supplémentaires d'ingénierie, de test et de mesure. Son impact sur les coûts dépend du nombre de classes, des tolérances, de la structure des couches, du contrôle des matériaux et de la proximité de la conception avec les limites de production de l'usine. Des tolérances plus strictes peuvent réduire la largeur de ligne admissible, la variation du diélectrique et du cuivre, et potentiellement diminuer le rendement.
Il n'existe pas de règle générale imposant une tolérance de +/-5 % ou +/-3 % à une interface nommée. Cette tolérance doit être déterminée par l'analyse de l'intégrité du signal et la marge du système. Spécifier +/-10 % lorsque cela est approprié est judicieux ; réduire la tolérance sans nécessité pour le canal engendre des coûts supplémentaires sans pour autant améliorer automatiquement le produit fini.
Classe de performances
Les classes 2 et 3 de l'IPC ne se limitent pas à des critères esthétiques. La classe choisie modifie les exigences d'acceptation et peut influencer l'échantillonnage, les critères structurels et les contrôles de processus. Cependant, l'affirmation générale « La classe 3 ajoute 20 à 40 % » n'est pas fiable. L'augmentation dépend de la marge de conception, des capacités du fournisseur, des tests et de la documentation. Une carte déjà conçue en deçà des exigences de la classe 3 peut présenter une variation moindre qu'une conception limite nécessitant des modifications de l'empilement, des pastilles ou du métallisation.
Qualification et acceptation des lots
Les analyses de microsections du premier article, la simulation de refusion, les cycles thermiques induits par courant, les essais environnementaux ou les échantillons spécifiques au client engendrent des coûts de test directs et peuvent occuper de l'espace sur le panneau. Elles allongent également le délai de validation, car des résultats peuvent être requis avant l'expédition. La demande doit préciser la méthode, le plan d'échantillonnage et les critères d'acceptation. Les formulations génériques telles que « IST 1 000 cycles » sont insuffisantes et ne doivent pas être considérées comme automatiques.
Documentation
Les certificats, la traçabilité des matériaux, les graphiques TDR, les données de finition, les microsections, la sérialisation et l'archivage à long terme nécessitent des ressources d'ingénierie et de contrôle qualité. Le coût est souvent modeste par rapport au prix de la carte, mais il n'est pas nul, notamment lorsque des formulaires clients, des chargements sur un portail ou des documents traduits sont requis. Le devis de la documentation doit être établi en même temps que celui de la fabrication.
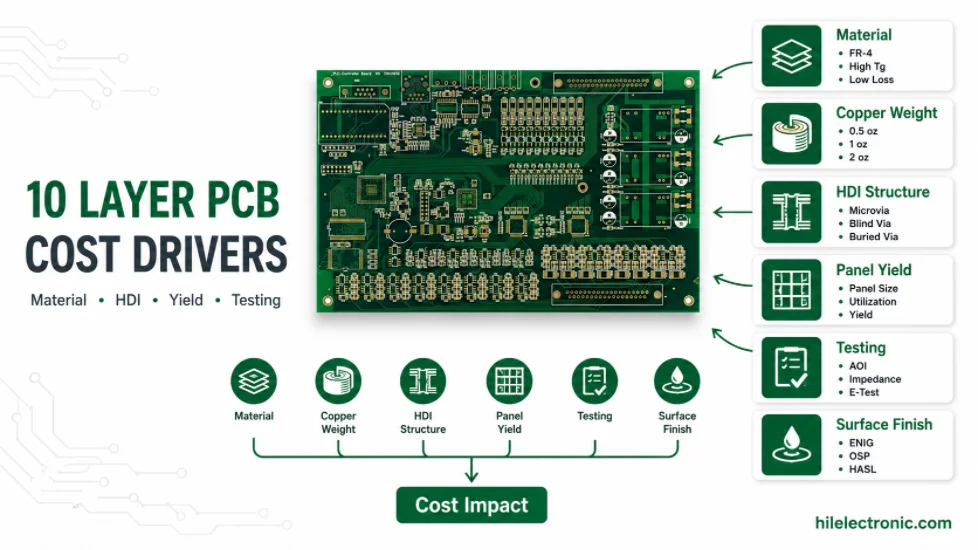
Figure 2. Analyse des coûts de fabrication et d'inspection d'un circuit imprimé à 10 couches.
Prototype, quantité de production, NRE et commandes répétées
Pourquoi les prototypes ont-ils un coût unitaire élevé ?
La préparation des fichiers FAO, la conception pour la fabrication (DFM), l'ingénierie d'empilage, les programmes de perçage, la configuration des panneaux, les coupons et le réglage des machines sont nécessaires, que la commande porte sur cinq ou cinq cents cartes. La production de panneaux prototypes peut également être réalisée indépendamment d'une production en série régulière. La répartition de ces coûts fixes et semi-fixes sur une petite quantité engendre un prix unitaire élevé.
Pourquoi la courbe des prix finit par s'aplatir
À mesure que la quantité augmente, le coût de préparation par carte diminue, mais les coûts des matériaux et du processus restent inchangés. Une fois la commande efficacement panélisée et l'utilisation des équipements stabilisée, les réductions de volume supplémentaires dépendent des achats de matériaux, du rendement du processus, de l'automatisation et des accords commerciaux. Affirmer que le prix baisse toujours d'un pourcentage fixe entre une quantité de cinq et une quantité de mille n'est pas crédible pour tous les modèles.
Outillage et NRE
Les frais de développement non récurrents (NRE) peuvent inclure la FAO, l'ingénierie d'impédance, les gabarits de perçage ou de fraisage spéciaux, les bancs d'essai électriques, l'outillage laser, les coupons personnalisés et la qualification du premier article. Certains fournisseurs intègrent ces éléments dans le prix unitaire ; d'autres les facturent séparément. Aucun de ces formats n'est intrinsèquement plus avantageux. Comparez le coût total rendu et la politique de réapprovisionnement.
Répéter les commandes
Une nouvelle commande peut réutiliser des données approuvées et certains outillages, à condition que la révision, le matériau, le panneau, les critères d'acceptation et l'état des outillages restent valides. Les dispositifs de test s'usent, les matériaux deviennent indisponibles et les normes ou les exigences client évoluent. La mention « Aucun frais de développement supplémentaire pour chaque nouvelle commande dans les douze mois » ne doit figurer que si elle constitue une politique commerciale officielle du devis.
Commandes globales et sorties programmées
Un engagement global peut faciliter l'achat des matières premières et la planification de la production, tout en permettant des livraisons échelonnées. Son intérêt commercial dépend des conditions d'annulation, de la durée de conservation des matières premières, de la fiabilité des prévisions et des responsabilités liées au stockage. Il ne s'agit pas d'une commande de la totalité de la quantité avec expédition immédiate.

Réduction des coûts sans créer de risque pour la fiabilité
Modifications de conception à forte valeur ajoutée
- Éliminer toute accumulation inutile. Réalisez l'étude d'échappement du BGA et utilisez l'architecture la moins profonde qui fonctionne réellement.
- Utilisez des microvias décalées lorsque l'espace le permet. Évitez les interfaces empilées qui n'offrent aucun avantage en matière de routage.
- Augmenter les surfaces de capture et les zones défrichées en dehors des zones denses. N’appliquez pas la géométrie la plus petite à l’ensemble du plateau.
- Conserver le cuivre fini en bon état de fonctionnement. N'utilisez le cuivre plus épais que sur les couches ou les régions qui en ont besoin.
- Choisir du contenu en fonction du budget de la chaîne. Utilisez une construction à faibles pertes là où elle influe sur les performances, et non comme une spécification générale dictée par la marque.
- Optimiser le contour du circuit imprimé pour le panneau de production. De petites modifications dimensionnelles peuvent améliorer le nombre de pièces par panneau, mais les exigences mécaniques et d'encapsulation restent déterminantes.
- Utilisez une tolérance d'impédance réaliste. Évitez de durcir systématiquement tous les niveaux pour atteindre le niveau le plus exigeant.
- Distinguer la qualification des enregistrements d'expédition courants. Ne répétez pas les tests de fiabilité coûteux sur chaque lot, sauf si le produit l'exige.
- Standardiser les configurations entre les familles de produits. La réutilisation d'une construction qualifiée peut réduire les variations en matière d'ingénierie et de matériaux.
- Figer les données avant l'outillage. Des modifications tardives peuvent invalider les panneaux, les dispositifs et les travaux de qualification.
fausses économies à éviter
- accepter un substitut de stratifié non approuvé uniquement pour réduire le prix du matériau ;
- réduire les terres captives en deçà du budget d'enregistrement ;
- utiliser un rapport d'aspect microvia plus élevé pour supprimer un cycle de presse sans qualification ;
- retirer les coupons de test nécessaires pour vérifier l'impédance ou la structure ;
- passage de vias remplis dans les pastilles à des vias ouverts sous les pastilles BGA ;
- choisir une finition incompatible avec le montage ou le stockage ;
- utiliser la classe 2 alors que les spécifications du produit ou le programme réglementé exigent la classe 3 ;
- Combiner des modèles sans lien apparent sur un même panneau sans examiner le rendement, la traçabilité et les risques liés à la livraison.
Le partage de panels n'est pas automatiquement gratuit.
La combinaison de plusieurs conceptions peut réduire le gaspillage de matériaux dans certains cas de prototypage, mais les différences de composition, de cuivre, de perçage, de finitions ou de quantités livrées empêchent leur partage. Les panneaux mixtes peuvent compliquer les tests électriques, la traçabilité et le calcul du rendement. L'équipe FAO doit vérifier si les pièces partagent réellement le même processus et si les économies réalisées compensent les coûts administratifs supplémentaires.

Comment comparer deux devis pour des circuits imprimés à 10 couches
Normalisez le périmètre technique avant de comparer les prix unitaires. Demandez à chaque fournisseur de confirmer par écrit les mêmes éléments.
| Champ de comparaison | Ce qui doit correspondre | Différence cachée commune |
|---|---|---|
| Source | Règle du fabricant, de la famille, de la construction ou équivalent approuvé | Une citation suppose un équivalent générique |
| Empiler | Ordre des couches, diélectrique, cuivre et épaisseur finale | Construction différente du noyau/préimprégné ou cuivre |
| Par l'architecture | Couches de début/fin, remplissage, empilement, perçage arrière et vias enterrés | Empilé par remplissage ou sous-lamination omis |
| Impédance | Objectifs, tolérance, coupons et rapport | Le prix comprend le calcul mais pas le rapport TDR |
| Acceptation | Spécifications, révisions, classes et écarts de la CIP | Classe ou addendum non inclus |
| Rapports | Données exactes fournies et fréquence des tests | Les données de qualification sont présentées comme s'il s'agissait de données de lot. |
| base quantitative | Bons morceaux, nombre de pièces, surplus et répartition de la livraison | Le prix est par tableau et non par carte. |
| Portée commerciale | Outillage, fret, droits de douane, taxes, assurances et Incoterms | Prix départ usine avantageux par rapport au prix livré |
| délai de livraison | Point de départ, état du matériel, délai d'approbation et méthode d'expédition | Comparaison des jours calendaires avec les jours ouvrables ou les jours de fabrication uniquement |
Demandez les hypothèses et les exclusions
Un devis professionnel doit préciser les conséquences d'une modification de la largeur de ligne, du diélectrique, du matériau ou de l'architecture des vias suite à l'analyse DFM. Une tarification provisoire est acceptable lorsque les données sources sont incomplètes, mais elle doit être clairement indiquée. Un devis qui ne mentionne pas les hypothèses sous-jacentes peut paraître ferme tout en laissant en suspens les principales décisions techniques.
Forfait de devis et limites commerciales
Données techniques pour la tarification ferme
- Données de fabrication complètes et fichiers de perçage/fraisage ;
- dessin de fabrication et dimensions finales ;
- empiler ou autoriser à en proposer un ;
- exigences en matière de matériel et de substitution ;
- cuivre fini et ligne/espacement minimum ;
- via un tableau avec des couches de début/fin, des exigences de remplissage et de finition ;
- tableau d'impédance contrôlée ;
- finition de surface et placage sélectif ;
- régissant les spécifications, la révision et la classe du produit ;
- qualifications requises, coupons, rapports et traçabilité ;
- quantité, gamme de livraison, demande annuelle et calendrier de livraison.
Domaines commerciaux qui doivent être explicites
- devise et période de validité du devis ;
- que l’outillage et les frais de développement non récurrents soient inclus ou séparés ;
- Incoterm et lieu nommé ;
- responsabilité en matière de fret, d'assurance, de droits de douane et de taxes ;
- modalités de paiement et conditions de crédit ;
- point de départ de la livraison - réception des données, approbation DFM, réception du matériel ou émission du bon de commande ;
- frais d'annulation et de révision ;
- politique de réapprovisionnement des outils et de conservation des données ;
- excédent ou insuffisance d'expédition autorisé ;
- Procédure de garantie et de non-conformité.
Les conditions de paiement, les frais de transport et les limites de crédit sont spécifiques à chaque client et à chaque commande. Ils ne doivent pas être intégrés de manière rigide dans un article de coût technique, sauf s'ils font partie de la politique interne en vigueur. De même, les réclamations relatives à la livraison doivent dissocier le délai de fabrication du transport international et du dédouanement.
Demander un devis détaillé pour un circuit imprimé à 10 couches
Gouvernance des devis et contrôle des révisions
Une comparaison des coûts n'est valable que si les spécifications techniques de base restent inchangées. Le contrôle des révisions doit donc relier le devis, la réponse DFM, l'empilage approuvé, le plan de fabrication, la définition du panneau ou de la matrice de livraison et la révision du plan qualité. Lorsqu'un fournisseur propose une construction de stratifié, une géométrie de conducteur, un remplissage de vias, un plan de coupon ou une orientation de panneau différents, l'impact commercial doit être examiné conjointement avec l'impact électrique et de fiabilité.
- Consignez les hypothèses provisoires lors de la cotation et clôturez-les avant la validation de l'achat.
- Dissocier le prix unitaire récurrent des frais de FAO, d'outillage, de montage d'essai, de quantité minimale de matériau, de qualification et de transport.
- Indiquez si la tarification est basée sur le nombre de pièces commandées, le rendement prévu, la marge de dépassement autorisée ou une quantité de livraison fixe.
- Définir la validité du devis, la devise, l'Incoterm, le traitement fiscal et douanier ainsi que les conditions déclenchant une réévaluation du prix.
- Pour les commandes répétées, veuillez vérifier si l'outillage, les programmes de test, les coupons conservés et les matériaux approuvés restent valides.
- Comparez les fournisseurs utilisant le même cuivre fini, la même politique en matière de matériaux, la même classe d'acceptation, le même plan d'échantillonnage et le même ensemble de rapports.
La réduction des coûts est plus sûre lorsqu'elle consiste à éliminer la complexité inutile des processus plutôt que de supprimer les vérifications. Une meilleure panélisation, une réduction du nombre de classes d'impédance, des listes de perçage arrière plus courtes, une architecture de vias simplifiée et un matériau en stock approuvé peuvent permettre de réduire le prix sans compromettre les performances requises.
Comment les modifications techniques modifient le coût de référence
Les variations de prix sont plus faciles à comprendre lorsque chaque modification de conception est liée à la ressource de processus qu'elle consomme. Une modification de la taille de la carte influe sur l'imbrication des panneaux et la surface de matériau ; une modification du cuivre influe sur la gravure, le placage et la stratification ; une modification des vias peut ajouter un cycle complet de perçage, de remplissage ou de stratification séquentielle. Traiter toutes les modifications comme un simple pourcentage masque la raison pour laquelle une modification a un faible impact tandis qu'une autre réinitialise le devis.
| Changement de conception | mécanisme de coût primaire | Questions à résoudre avant d'accepter le changement |
|---|---|---|
| Gamme de contour ou de livraison plus large | Moins de panneaux par unité de production, plus de matériau et éventuellement une orientation de panneau différente. | La nouvelle taille atteint-elle un seuil d'utilisation des panneaux ? Les rails, les coupons et les marges d'outillage sont-ils inclus ? |
| cuivre fini plus épais | Placage plus long, compensation de gravure plus large, capacité de lignes fines réduite et demande de remplissage de résine plus importante. | Faut-il une forte épaisseur de cuivre sur chaque couche ou seulement sur certains composants d'alimentation ? Un insert ou un conducteur externe permettrait-il d'acheminer le courant plus efficacement ? |
| Ligne/espace plus serré | Fenêtre de traitement plus étroite, inspections supplémentaires et rendement prévisionnel inférieur. | La géométrie fine est-elle locale ou globale ? Le placement, le fan-out ou le nombre de couches peuvent-ils éliminer le goulot d’étranglement ? |
| Trous à profondeur contrôlée ou à perçage arrière | Programmes supplémentaires, temps de forage, vérification de la profondeur et rebuts potentiels si la marge d'enregistrement est faible. | Quels réseaux nécessitent réellement la suppression des stubs ? Le routage par via aveugle ou une affectation de couche différente présente-t-il moins de risques ? |
| Microvias empilés | Remplissage en cuivre, planarisation, accumulation répétée et qualification de l'interface empilée. | L'empilement peut-il être échelonné ? L'échappement du paquet justifie-t-il chaque niveau d'empilement ? |
| Substitution de matériaux à faibles pertes ou RF | Prix des matériaux, quantité minimale d'achat, format des panneaux, traitement spécial et requalification. | Le modèle électrique est-il à jour ? Le produit de remplacement est-il homologué pour la structure exacte du noyau/préimprégné et du cuivre ? |
| Rapports ou coupons supplémentaires | Panneaux immobiliers, échantillons destructifs, main-d'œuvre pour les essais et examen technique. | Les preuves sont-elles nécessaires pour chaque lot, uniquement pour le premier article ou selon une qualification périodique ? |
Une révision de devis doit préciser la modification apportée à l'hypothèse technique plutôt que d'indiquer simplement un nouveau total. Cela permet de constituer un historique des coûts exploitable et aide l'équipe de conception à déterminer si une fonctionnalité est nécessaire, peut être localisée ou peut être reportée à la phase de qualification.
Données sur les coûts à conserver
Les équipes d'approvisionnement peuvent améliorer les comparaisons futures en conservant les données normalisées de chaque fabrication attribuée : dimensions des panneaux de production, nombre de cartes par panneau, famille de matériaux et construction, boucles de processus, nombre de perçages et de passages laser, classes d'impédance, surface des éprouvettes, méthode de test, rendement de livraison, frais uniques et coût du transport. Ces données ne révèlent pas les coûts de processus confidentiels du fournisseur, mais elles indiquent quelles variables de conception ont évolué d'une révision à l'autre.
La tarification des commandes répétées doit également tenir compte de la révision approuvée et de l'état des matériaux. Une commande portant sur la même référence peut nécessiter une réévaluation du prix si le stratifié est obsolète, si la feuille de cuivre change, si un banc d'essai doit être reconstruit ou si la quantité commandée ne correspond plus au plan de panneau précédent. Inversement, une conception stable avec un outillage réutilisable et des matériaux alternatifs approuvés ne doit pas être comparée à un devis pour un premier article comme si les coûts de mise en place étaient identiques.
réserve de risque et apprentissage du rendement
Les devis initiaux pour une nouvelle construction peuvent comporter des incertitudes qui ne figurent pas sur une ligne de code distincte. Le fournisseur peut disposer d'un historique de rendement limité pour la combinaison de dimensions de panneau, de microvias empilées, de cuivre, de finition et de tolérance. Une fois les données de production stabilisées, le prix d'une même pièce peut parfois être établi avec une marge de risque réduite. L'inverse est également vrai : un prototype validé une seule fois ne garantit pas la reproductibilité de la production. L'analyse des coûts doit se baser sur l'historique des lots, et non sur un seul panneau conforme.
Lors d'un transfert de conception, il convient de demander si le devis repose sur un processus éprouvé ou sur une nouvelle production de qualification. Un nouveau fournisseur peut exiger des coupons supplémentaires, des panneaux de premier article ou une densité de panneaux prudente jusqu'à ce que les résultats d'enregistrement, de métallisation et de tests soient validés. Ces coûts sont légitimes lorsqu'ils sont divulgués et doivent être dissociés du prix de production courant dans la mesure du possible.

messages recommandés

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...

Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...

Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...
Fabrication de circuits imprimés TMM10 pour conceptions RF compactes
Table des matières : Comment le TMM10 réduit la taille des structures RF ; TMM10 vs…
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.