
Fabrication de circuits imprimés pour commutateurs Ethernet destinés aux réseaux matériels haut débit
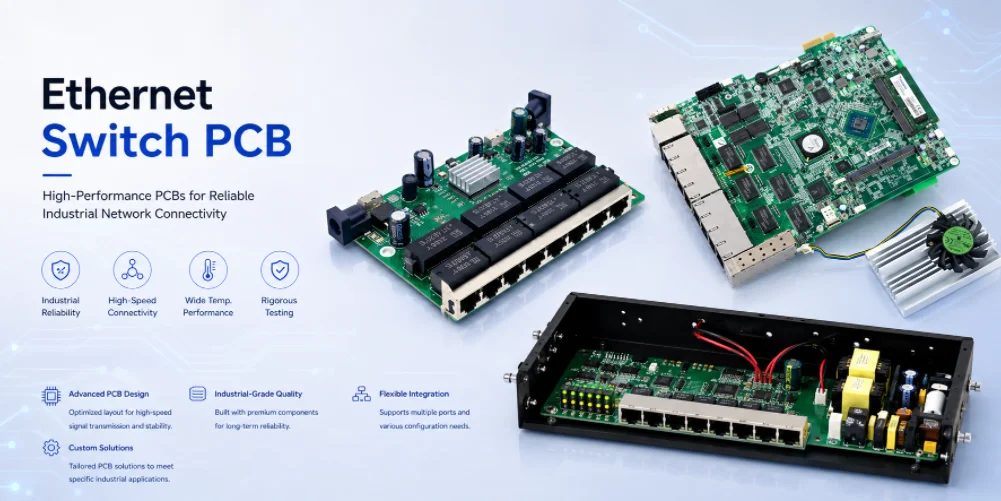
Table des Matières
- Commencez par l'architecture du commutateur, et non par une spécification générique de « circuit imprimé Ethernet ».
- Empilage de circuits imprimés et impédance contrôlée pour le routage côté commutateur et côté PHY
- Structures des vias, connecteurs et bilan des pertes dans le matériel de commutation Gigabit et multi-gigabit
- Distribution de l'alimentation, horloges et contrôle du chemin de retour sur les cartes de commutation Ethernet
- Assemblage de circuits imprimés pour ASIC de commutation, PHY, composants magnétiques, RJ45 et interfaces enfichables
- Stratégie d'inspection et de test fonctionnel des cartes de circuits imprimés pour commutateurs Ethernet
- Liste de contrôle du dossier d'ingénierie : du prototype de circuit imprimé de commutateur Ethernet à la production
Une carte PCB pour commutateur Ethernet est une plateforme de fabrication intégrant plusieurs domaines électriques : un dispositif de commutation ou un processeur, des interfaces physiques Ethernet (PHY), de la mémoire, un circuit d'horloge, un circuit de conversion de puissance, des circuits de gestion et des interfaces de ports cuivre ou optiques. La carte peut ne prendre en charge que quelques ports cuivre ou en combiner un grand nombre avec des interfaces SFP/SFP+ ou autres interfaces enfichables. Les exigences électriques variant selon l'architecture et le débit de données, un plan de fabrication efficace repose sur le schéma, l'empilage, les contraintes de canaux et la nomenclature d'assemblage, et non sur une spécification générique de « carte PCB pour commutateur réseau ». Highleap Electronics propose la fabrication de cartes PCB de communication haut débit et une assistance PCBA clé en main pour les équipements réseau, incluant des cartes multicouches à impédance contrôlée, l'assemblage haute densité et une revue technique orientée production.
1. Commencez par l'architecture du commutateur, et non par une spécification générique de « circuit imprimé Ethernet ».
Une même catégorie de produits peut présenter des défis très différents en matière de circuits imprimés. Un commutateur compact non administrable peut utiliser un dispositif de commutation/PHY hautement intégré et plusieurs modules magnétiques. Une plateforme administrable peut inclure un processeur dédié, de la mémoire DDR, de la mémoire flash, plusieurs PHY, des cages SFP, une alimentation redondante, des ports console et un ASIC de commutation de grande taille.
1.1 Identifier chaque interface haut débit avant la mise en production
L'équipe de conception doit identifier les interfaces dont le comportement électrique dépend d'une géométrie contrôlée. Il peut s'agir notamment des paires différentielles PHY-magnétiques, des interfaces série entre un ASIC de commutation et les PHY, des bus mémoire haut débit, des lignes d'horloge, des interfaces PCIe ou autres interfaces hôtes sur des plateformes plus complexes, et des connexions haut débit aux modules optiques.
Tous les réseaux ne nécessitent pas de contrôle d'impédance. Considérer chaque voie comme « haut débit » augmente les coûts sans améliorer les performances. Le plan de fabrication doit identifier les structures qui requièrent réellement un contrôle d'impédance et la tolérance attendue pour chacune.
1.2 Les ports cuivre et les ports optiques créent des contraintes d'agencement différentes
Les ports Ethernet cuivre acheminent les données via des composants magnétiques et des connecteurs externes. Les modules optiques/électriques enfichables peuvent comporter des canaux série haut débit, des mécanismes de châssis, une géométrie de connexion spécifique et des chemins plus longs et sensibles aux pertes. Si ces deux éléments sont présents, la carte peut nécessiter des règles de routage différentes selon les zones.
1.3 Le nombre de ports prime sur la taille de la carte mère
L'augmentation du nombre de ports peut nécessiter davantage de canaux PHY, de rails d'alimentation, de distribution d'horloge, de connecteurs d'E/S, de dissipateurs thermiques et d'un routage dense des sorties. Ceci peut impliquer un nombre de couches plus élevé ou l'utilisation de circuits imprimés HDI . L'objectif de fabrication est de n'ajouter de la complexité que lorsqu'elle répond à une contrainte de routage ou d'intégrité du signal.
| Interface/Fonctionnalité de commutation | Problème typique de circuit imprimé | Informations de fabrication à figer |
|---|---|---|
| Ports PHY vers magnétiques / cuivre | Géométrie de la paire, continuité de référence, zone d'isolation et dérivation du connecteur. | Cibles d'impédance, références des composants magnétiques/RJ45, zones d'exclusion et tolérances mécaniques. |
| Interface haut débit Switch-to-PHY | Perte, asymétrie, continuité du chemin de retour et transitions via. | Type d'interface, réseaux contrôlés, couches de référence, empilement et toutes limites de longueur/d'inclinaison. |
| Interfaces de la famille SFP/SFP+/QSFP | Lancement du connecteur, mécanismes de la cage et budgets de pertes potentiellement plus serrés. | Données approuvées pour le connecteur/la cage, la géométrie du bord de la carte et les contraintes du canal. |
| ASIC de commutation BGA / mémoire | Échappement de densité, via la structure, la déformation et les joints de soudure cachés. | Données d'emballage, exigences via-in-pad/HDI, plan de pochoir et critères de radiographie. |
| Rails d'alimentation / horloges | Bruit du réseau de distribution d'énergie (PDN), concentration thermique et sensibilité de l'horloge. | Architecture d'alimentation, horloges critiques, interface thermique et points de test. |
2. Empilage de circuits imprimés et impédance contrôlée pour le routage côté commutateur et côté PHY
L'empilement des composants est l'une des premières décisions de fabrication susceptibles d'influencer sensiblement les performances d'un commutateur Ethernet. L'épaisseur du diélectrique, l'épaisseur du cuivre, la teneur en résine, le type de verre, l'emplacement du plan de référence et la géométrie finale des pistes ont tous une incidence sur l'impédance et les pertes.
2.1 Construire l'empilement autour des plans de référence
Les couches à haute vitesse doivent comporter des plans de référence continus placés à des distances contrôlées. Cela garantit à l'équipe de conception une impédance prévisible et des chemins de retour de courant courts. Le placement des couches d'alimentation et de masse influe également sur l'impédance de distribution de puissance et la diaphonie entre les couches de routage.
Pour la fabrication, la spécification d'empilage de circuit imprimé approuvée doit identifier la famille de stratifiés, la structure du noyau/préimprégné, l'épaisseur du cuivre, l'épaisseur finale et les couches à impédance contrôlée. Si un fournisseur propose une construction diélectrique équivalente, la modification doit faire l'objet d'une vérification électrique avant la mise en production.
2.2 Chaque circuit imprimé de commutateur Ethernet a-t-il besoin de matériaux à faibles pertes ?
Non. Les systèmes FR-4 bien conçus conviennent à de nombreux canaux de commutation Ethernet lorsque les contraintes de pertes et la construction le permettent. Les stratifiés à faibles pertes s'avèrent utiles lorsque la vitesse de commutation, la longueur du canal, le nombre de connecteurs, le débit de données série ou la marge de pertes d'insertion rendent les matériaux standard inadaptés. Le choix optimal dépend des contraintes de pertes du canal ; notre guide de sélection des matériaux pour circuits imprimés haute vitesse explique les variables de fabrication à comparer plutôt que de considérer une marque de stratifié comme une garantie de performance.
Highleap est compatible avec les familles de matériaux standard et à faibles pertes utilisées dans la fabrication de circuits imprimés haute vitesse . Le choix d'un matériau de substitution doit être évalué en fonction de la constante diélectrique (Dk), de la permittivité relative (Df), de l'épaisseur disponible, du profil du cuivre, du comportement thermique et de la compatibilité avec la stratification.
2.3 Les coupons d'impédance vérifient la structure fabriquée
Lorsque l'impédance contrôlée est requise, des coupons de test peuvent être placés sur le panneau de production et mesurés après fabrication. Un coupon permet de vérifier l'empilement et la géométrie des composants fabriqués ; il ne remplace pas la validation complète des canaux sur le système assemblé. Les exigences de test, les objectifs, les tolérances, la couche de référence et la structure des coupons doivent figurer dans la documentation de commande.
3. Structures de vias, connecteurs et bilan de pertes dans le matériel de commutation Gigabit et multi-gigabit
Les discontinuités prennent une importance croissante à mesure que les débits de front de signal et les fréquences des canaux augmentent. Les vias, les lancements de connecteurs, les stubs, les transitions de couches et les changements de plan de référence ajoutent tous des effets parasites.
3.1 Une carte PCB de commutateur Ethernet a-t-elle toujours besoin d'un perçage arrière ?
Non. Un via métallisé standard est parfaitement acceptable lorsque le budget alloué au canal le permet. Le perçage arrière du circuit imprimé , les vias borgnes ou les microvias sont introduits lorsque le nombre de vias inutilisés ou la densité de routage deviennent suffisamment importants pour justifier le processus supplémentaire. Le fabricant devrait recevoir le tableau de perçage à profondeur contrôlée ou la séquence de fabrication HDI plutôt que de déduire l'intention à partir des fichiers Gerber.
3.2 La géométrie de lancement du connecteur doit rester cohérente
Les connecteurs magnétiques RJ45, les connecteurs carte à carte, les connecteurs mezzanine et les supports de modules enfichables assurent chacun une transition entre les structures. La taille des pastilles, la géométrie des antipastilles, l'emplacement des vias de référence et le routage des sorties peuvent avoir une incidence majeure sur l'impédance locale. Les modifications apportées aux fichiers FAO de fabrication à proximité de ces points de connexion doivent être minimisées et réexaminées uniquement lorsque cela s'avère nécessaire.
3.3 Ne négligez pas les tolérances mécaniques autour des cages et des connecteurs
Les cages SFP, les connecteurs RJ45 empilés, les LED, les guides de lumière et les découpes du boîtier imposent des contraintes mécaniques importantes. La tolérance du contour de la carte, la position des connecteurs, l'emplacement des trous de fixation et la qualité des joints de soudure peuvent influencer l'ajustement final. Un modèle 3D ou un dessin technique permet à l'assembleur d'identifier les interférences avant la production.
Highleap Electronics • Fabrication et assemblage de circuits imprimés
Examinez votre projet de circuit imprimé pour commutateur Ethernet
Veuillez envoyer la configuration des composants finalisée, les exigences relatives à l'interface haut débit, la nomenclature et les détails mécaniques pour examen en vue de la fabrication et de l'assemblage.
Demande de devis pour circuit imprimé → Discuter des exigences relatives aux assemblages de circuits imprimés (PCBA) →
4. Distribution de l'alimentation, horloges et contrôle du chemin de retour sur les cartes de commutation Ethernet
Le chemin du signal retient la plupart de l'attention, mais de nombreuses pannes de commutateurs commencent par des problèmes d'intégrité de l'alimentation, de qualité de l'horloge ou de chemin de retour.
4.1 Les dispositifs de commutation nécessitent souvent plusieurs rails basse tension
Les circuits intégrés spécifiques à la commutation (ASIC) et les processeurs peuvent utiliser des alimentations distinctes pour le cœur, les E/S, la mémoire, les circuits analogiques et les SerDes. La topologie et la séquence des régulateurs sont spécifiques à chaque composant. Sur le circuit imprimé, des plans de masse larges, un découplage local, un placement judicieux des vias et des connexions à faible impédance contribuent au bon fonctionnement du réseau de distribution d'énergie.
4.2 Le routage d'horloge doit être traité comme une interface électrique
Les oscillateurs et horloges de référence des interfaces physiques (PHY) ou des commutateurs peuvent être sensibles au bruit et aux discontinuités de retour. Le fabricant doit préserver les structures de protection et éviter de déplacer les vias de jonction ou le cuivre de référence autour de ces circuits, sauf autorisation.
4.3 Les discontinuités du chemin de retour peuvent être pires que les différences de longueur de trace
Une paire différentielle traversant un plan de séparation ou changeant de référence sans raccordement adéquat peut générer du bruit en mode commun et des interférences électromagnétiques. Ce problème ne peut être corrigé par la fabrication après la validation du schéma. Une analyse DFM (Design for Manufacturing) permet de détecter les ruptures de plan, les problèmes de fabricabilité et les contraintes liées aux vias, tandis que la validation finale de l'intégrité du signal reste une étape du processus de conception matérielle.
5. Assemblage de circuits imprimés pour les ASIC de commutation, les PHY, les composants magnétiques, les interfaces RJ45 et les interfaces enfichables
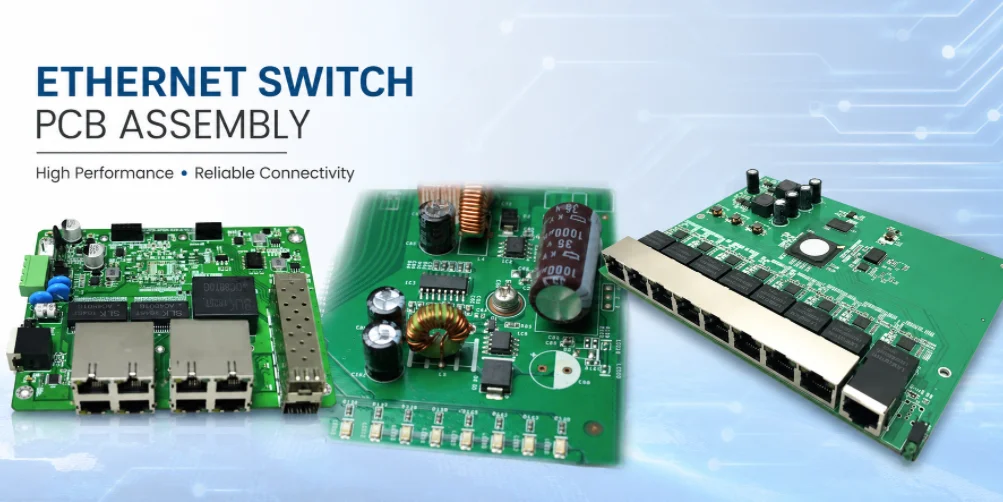
La carte PCBA d'un commutateur Ethernet est souvent composée de technologies mixtes. On y trouve des assemblages BGA à pas fin, des QFN, des cristaux, des inductances de puissance, de grands connecteurs RJ45, des composants à montage par pression ou traversants, et des cages métalliques.
5.1 L'assemblage des boîtiers BGA et QFN nécessite un contrôle de processus spécifique.
La conception du pochoir, le volume de pâte, le profil de refusion, le support de la carte et la gestion de l'humidité du boîtier influencent la qualité des joints. Les vias intégrés aux pastilles thermiques des BGA ou QFN doivent respecter les spécifications de remplissage/saturation, notamment là où les vias ouverts risquent de laisser passer la soudure. L'inspection par rayons X est utile pour les joints cachés et l'évaluation des défauts des pastilles thermiques, car ces caractéristiques ne peuvent être pleinement évaluées par AOI.
5.2 Les composants magnétiques et les connecteurs Ethernet nécessitent une substitution contrôlée
Deux connecteurs RJ45 d'apparence mécanique similaire peuvent présenter des différences au niveau des composants magnétiques intégrés, du brochage des LED, de la configuration de la prise centrale, du blindage ou de la compatibilité PoE. De même, les modules magnétiques discrets possèdent des spécifications électriques qui doivent correspondre à la conception. Toute substitution dans la nomenclature doit donc être approuvée par le service d'ingénierie et non basée uniquement sur l'encombrement.
5.3 Les connecteurs de grande taille influencent le chemin de soudure
Selon la conception du connecteur et la composition de la carte, les composants traversants peuvent être soudés à la vague, de manière sélective ou manuellement après le montage en surface (CMS). Les dispositifs de dissipation thermique, le diamètre des trous, les connexions en cuivre et les zones d'exclusion autour des composants voisins doivent être compatibles avec le procédé choisi. Le service d'assemblage de cartes électroniques CMS de Highleap peut être intégré à l'assemblage de composants traversants pour la réalisation de cartes électroniques complètes pour commutateurs.
6. Stratégie d'inspection et de test fonctionnel des cartes de circuits imprimés pour commutateurs Ethernet
Un bon plan de test permet de distinguer les défauts de fabrication des performances Ethernet au niveau du système.
6.1 Carte nue
Un test de continuité/isolation électrique à 100 % est généralement effectué en début de fabrication des cartes. Des échantillons d'impédance sont ajoutés lorsqu'une impédance contrôlée est requise. Le contrôle dimensionnel, l'inspection du vernis épargne, de la finition, du perçage et l'inspection visuelle confirment la conformité physique de la carte aux exigences de validation.
6.2 Inspection de l'assemblage
Le contrôle SPI vérifie le dépôt de pâte à braser avant la pose. L'inspection optique automatisée (AOI) contrôle la présence des composants, leur polarité, leur alignement et les joints de soudure visibles. Un contrôle par rayons X est ajouté pour les interfaces de soudure BGA, LGA, QFN ou autres interfaces de soudure cachées. Ces méthodes sont complémentaires ; aucune, prise isolément, ne garantit le bon fonctionnement d'un port Ethernet.
6.3 Que doivent couvrir les tests fonctionnels des cartes PCBA de commutateurs Ethernet ?
Les tests fonctionnels peuvent inclure l'alimentation, la consommation de courant, la séquence de démarrage, la programmation, l'interface de gestion, la liaison des ports, les tests de bouclage ou de trafic, le fonctionnement des LED et la reconnaissance du module optique, le cas échéant. La profondeur des tests dépend du dispositif et du logiciel fournis ou développés conjointement pour le projet. L'inspection des circuits imprimés (PCB/PCBA) ne remplace pas la qualification d'interopérabilité IEEE 802.3, la compatibilité électromagnétique (CEM), la sécurité ni la qualification réglementaire du commutateur final.
7. Liste de contrôle du dossier d'ingénierie : du prototype de carte de circuit imprimé du commutateur Ethernet à la production
Pour obtenir un devis précis et une mise en production maîtrisée, veuillez inclure :
- Fichiers de données et de perçage Gerber/ODB++
- Plan de fabrication avec dimensions de la carte, tolérances et procédés spéciaux
- Exigences en matière d'empilement et de matériaux approuvées
- Liste d'impédances contrôlées avec couche cible, tolérance et de référence
- Nomenclature avec références constructeur approuvées et politique alternative
- Données de prélèvement et de placement et schémas d'assemblage
- Détails mécaniques des connecteurs/cages pour les interfaces critiques
- Fichiers de programmation et instructions
- Procédure de test fonctionnel, logiciel, dispositifs de fixation et limites de réussite/échec
- Exigences en matière de prototypes, de pilotes et de quantités de production, ainsi que de traçabilité
La fabrication par étapes d' un prototype de circuit imprimé est utile pour valider l'empilement des composants, l'ajustement mécanique, le processus d'assemblage, le comportement thermique et la méthode de test avant la finalisation des données de production. Highleap Electronics propose des services de fabrication seule, d'assemblage sous-traité ou d'assemblage de circuits imprimés clés en main, selon les besoins et le périmètre de test définis par votre équipe. Pour plus d'informations sur l'architecture des commutateurs et les sujets de vérification associés, consultez notre présentation des circuits imprimés pour commutateurs et notre guide sur les tests de fiabilité des circuits imprimés pour commutateurs réseau.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.