
Fabrication et assemblage de circuits imprimés pour boîtiers SSD externes
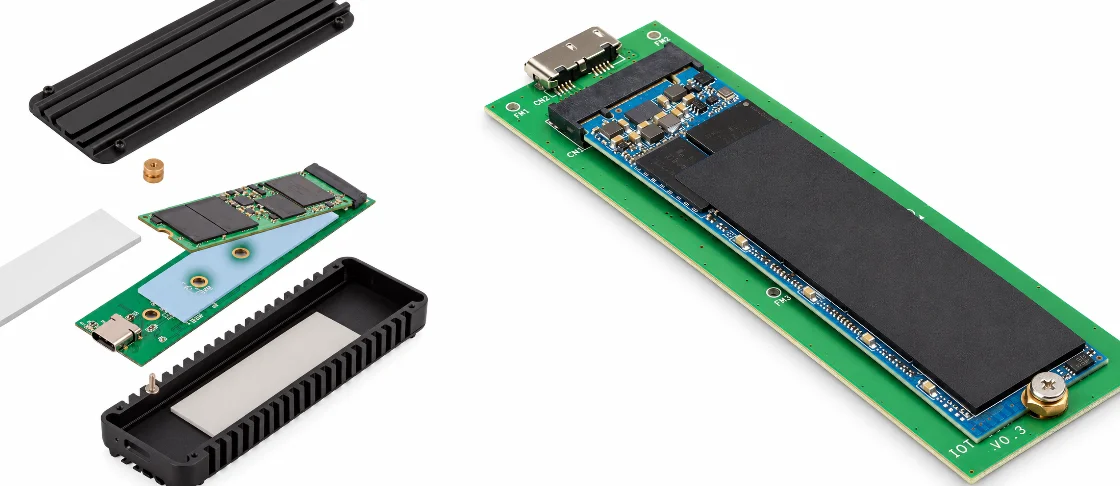

Highleap Electronics fabrique des cartes PCB et PCBA pour boîtiers SSD externes, destinées aux clients, pour les interfaces USB-PCIe compatibles NVMe, les interfaces USB-SATA et les architectures de stockage USB4/Thunderbolt de dernière génération. Nous proposons la fabrication de cartes PCB haute vitesse, l'approvisionnement en composants, l'assemblage SMT/THT, le contrôle qualité, la programmation et les tests de performance définis par le client. Le contrôle de production porte sur l'interface/contrôleur validé, les canaux côté hôte et stockage, la mécanique M.2, l'intégrité de l'alimentation et l'interface thermique du boîtier.
Types de boîtiers SSD externes distincts selon le format du disque et l'interface hôte
Avant de soumettre un devis pour un programme de fabrication de circuits imprimés de boîtier SSD externe , le fournisseur doit identifier l'interface hôte-stockage. Pour une demande de devis précise, il convient de distinguer trois éléments souvent confondus : le connecteur USB-C, le protocole de transport hôte assuré par le contrôleur d'interface et l'interface côté SSD. Un module M.2 PCIe/NVMe et un module M.2 SATA requièrent des architectures d'interface et un routage côté stockage différents.
Les boîtiers SSD externes ne se limitent pas à une seule carte pont NVMe. Cette catégorie inclut les boîtiers SSD SATA 2.5 pouces, les boîtiers M.2 SATA, les boîtiers M.2 NVMe USB, les produits de stockage USB 4 et Thunderbolt, ainsi que les systèmes multi-disques. Chaque catégorie se distingue par son contrôleur pont, ses connecteurs, son alimentation, sa conception et sa gestion thermique en charge soutenue.
Les gammes de boîtiers SSD utilisent des architectures de pont et thermiques différentes.
- Boîtier SSD SATA 2.5 pouces : Utilise un pont USB-SATA lorsque l'hôte est USB et un disque SATA 2.5 pouces côté périphérique. La carte offre généralement plus d'espace mécanique qu'un boîtier M.2, mais doit néanmoins gérer l'alignement des connecteurs SATA, l'alimentation du disque et le firmware du pont.
- Boîtier SSD M.2 SATA : Accepte un périphérique M.2 SATA, qui possède des caractéristiques physiques de type M.2 mais diffère électriquement d'un SSD NVMe/PCIe. Le détrompage, le type de disque pris en charge et le circuit intégré du pont doivent être clairement indiqués afin qu'un connecteur M.2 ne soit pas considéré comme une preuve de compatibilité NVMe.
- Boîtier USB M.2 NVMe : Utilise un pont USB-PCIe pour connecter un SSD NVMe. La carte de circuit imprimé doit préserver à la fois le canal USB côté hôte et le canal PCIe côté périphérique, tout en gérant la chaleur du pont et du SSD dans un boîtier compact.
- Boîtier NVMe USB4 : Utilise une architecture basée sur l'USB4 lorsque cela est spécifié et peut imposer des exigences plus strictes en matière de routage haut débit, de sélection du pont/routeur et de performances thermiques qu'un boîtier USB classique. L'implémentation USB4 exacte doit être fournie par le fabricant d'origine.
- Boîtier SSD Thunderbolt : Un produit de stockage Thunderbolt utilise un contrôleur Thunderbolt spécifique à sa génération et répond à des exigences de certification particulières, contrairement à la simple identification par connecteur USB-C. Les transferts de données continus rendent le couplage thermique entre le contrôleur et le SSD particulièrement important.
- Boîtier SSD à double disque : Peut prendre en charge deux disques pour une capacité accrue, un accès indépendant ou une fonction RAID, selon l'architecture du contrôleur. Cela implique une consommation d'énergie, une charge thermique, un nombre de connecteurs et des états de configuration/micrologiciel supplémentaires.
- Station d'accueil pour SSD externe : Utilise un format d'insertion de disque exposé/amovible au lieu d'un boîtier fermé. La durabilité du socket, le guidage d'insertion, la protection contre les décharges électrostatiques et le support mécanique sont des aspects plus importants que dans un boîtier assemblé de façon permanente.
- Boîtier SSD robuste ou industriel : Il est possible d'ajouter des connecteurs de verrouillage, une tolérance de puissance d'entrée plus large, un revêtement conforme ou des mécanismes renforcés si le fabricant d'origine le spécifie. Ces caractéristiques doivent être considérées comme des exigences produit et non comme des allégations génériques associées au terme « robuste ».
- Boîtier haute performance à refroidissement actif : Ajoute un ventilateur ou autre composant thermique actif selon les besoins du système. Le connecteur du ventilateur, le circuit d'air, le micrologiciel/la commande et les contraintes acoustiques/mécaniques sont ensuite intégrés à l'emballage final.
- Station d'accueil ou hub avec stockage M.2 intégré : Ce dispositif combine le stockage externe avec les fonctions de station d'accueil ou de concentrateur. La carte peut partager les ressources de type C, d'alimentation et de boîtier, mais doit séparer les circuits de test du stockage, de l'USB/affichage et de la charge en fonction de leur fonction.
| Classe de produit | accent architectural typique | Priorité à la fabrication/aux tests |
|---|---|---|
| Boîtier SSD SATA 2.5 pouces | Pont USB-SATA | Connecteur d'entraînement/alimentation et ajustement mécanique |
| Boîtier M.2 SATA | Pont USB-SATA avec périphérique M.2 SATA | Support de détrompage/d'entraînement correct et chemin thermique compact |
| Boîtier M.2 NVMe | Pont USB vers PCIe + SSD NVMe | Deux côtés de canal haute vitesse et dissipation thermique du pont/SSD |
| Stockage USB4/Thunderbolt | Architecture haute vitesse spécifique à la génération | Limites SI/matériaux/thermiques et de conformité plus strictes |
Cette classification plus large empêche la page de se concentrer uniquement sur « boîtier NVMe PCB » et englobe des termes d'approvisionnement réalistes tels que « boîtier M.2 SATA PCB », « boîtier SSD USB4 PCBA », « boîtier SSD Thunderbolt » et « assemblage de boîtier de stockage à double disque ».
Définir la topologie du pont de stockage
| Topologie publiée | Ce que cela veut dire | Focus sur la fabrication |
|---|---|---|
| Pont USB vers PCIe pour NVMe | Le chemin hôte USB est converti en PCIe par un contrôleur de pont pour un SSD NVMe. | Deux domaines à haute vitesse, ensemble pont-contrôleur, mécanique M.2 et charge thermique |
| Pont USB vers SATA | Le chemin hôte USB est converti en SATA pour un SSD/HDD SATA. | Routage USB et SATA, test de pont/alimentation ; ne pas décrire la partie stockage comme NVMe |
| Conception de stockage USB4 / Thunderbolt | Utilise une architecture de contrôleur haute vitesse spécifique à la génération, définie par le constructeur. | Contrôles des matériaux/canaux, micrologiciel du contrôleur, limite de conformité et densité thermique plus élevée |
| Format M.2 uniquement | Décrit le connecteur/mécanisme du module, et non le protocole. | Vérifiez si le module installé est de type PCIe/NVMe, SATA ou d'un autre type disponible. |
Cette architecture détermine le contrôleur, les horloges de référence, les rails d'alimentation, le détrompage M.2, le firmware, le système de test et les performances attendues. L'équipe d'approvisionnement doit donc inclure le circuit intégré de pontage et le type de SSD compatible dans la demande de devis, plutôt que de demander au fabricant de déduire les capacités à partir de la forme du boîtier.
Considérez le contrôleur de pont et le connecteur M.2 comme des éléments déterminants du produit.
- Le remplacement des contrôleurs de pont nécessite une approbation technique : Les contrôleurs peuvent différer en termes de capacité hôte, de prise en charge des voies PCIe, de micrologiciel, de comportement thermique, d'états d'alimentation et de types de SSD pris en charge. Approvisionnement en composants Il convient d'utiliser des pièces exactes ou homologuées.
- Le détrompage M.2 et la longueur du module doivent correspondre au déclencheur mécanique : Le connecteur, la position de l'entretoise et le boîtier doivent être compatibles avec le module prévu. Une simple mention « prise M.2 » ne suffit pas pour l'assemblage.
- La référence de la pièce USB-C doit être contrôlée : Le Connecteur USB-C Cela influe sur la géométrie des bords de la carte, la fixation du boîtier et l'insertion des câbles. Cela ne détermine pas si le produit est USB 3.2, USB 4 ou Thunderbolt.
- Le firmware correspond à la révision matérielle : Le firmware ou la configuration EEPROM du pont peuvent affecter la compatibilité SSD, la gestion de l'alimentation et les performances. La programmation doit être versionnée avec la nomenclature et le package de test.
Pour une carte PCBA SSD externe OEM , la topologie doit également servir de base aux tests de qualification et de production. Les interfaces NVMe, USB4, Thunderbolt et toute classe de débit de transfert ne doivent être attribuées que si ces fonctionnalités sont explicitement présentes dans la conception finale et validées avec la configuration hôte, pont, SSD, firmware et câbles définie.
Contrôler les deux voies rapides du pont
Un boîtier NVMe comprend généralement une liaison haut débit côté hôte et une liaison PCIe vers le SSD. Le contrôleur de pont assure la connexion logique entre ces deux interfaces, mais du point de vue de la fabrication du circuit imprimé, chaque interface présente ses propres exigences de routage et de référence. Le maintien d'une seule classe d'impédance est insuffisant.
Commandes de fabrication à grande vitesse
- Associez chaque classe de réseau contrôlée à la pile réelle : exigences d'impédance contrôlée Il convient d'identifier les paires côté hôte et côté stockage par couche/plan de référence. La géométrie des pistes doit être calculée à partir de la structure approuvée du cuivre et du diélectrique, et toute modification nécessaire doit être examinée avant la fabrication.
- Préserver les transitions différentielles et les vias : Routage différentiel Autour du pont, le connecteur USB-C et le connecteur M.2 peuvent être très denses. Les zones de contact, les points de repère et les changements de couche doivent respecter la disposition d'origine et non être normalisés par le logiciel de FAO.
- Utilisez une configuration adaptée au canal, et non au nom du produit : A empilement de PCB haute vitesse Il peut utiliser une construction multicouche classique ou des vias plus avancés, selon le pas du contrôleur, la taille de la carte et le budget de pertes. « Boîtier NVMe » ne signifie pas automatiquement HDI ou un nombre de couches fixe.
- Contrôler les substitutions de stratifiés contre les pertes et la construction : Sur les canaux à haute vitesse ou de grande longueur, les pertes diélectriques et le profil du cuivre peuvent avoir une incidence. La température de transition vitreuse (Tg) seule ne constitue pas un critère suffisant pour une conception sensible aux pertes.
- Protéger le bord de la carte et la zone des connecteurs par la panélisation : Les contraintes exercées lors du démontage à proximité des connecteurs USB-C ou M.2 peuvent endommager les joints ou modifier l'alignement. Les pattes de fixation des panneaux et l'outillage doivent être conçus en tenant compte du référentiel du boîtier.
Une qualification générique de circuit imprimé haute vitesse doit donc être suivie d'une revue de validation spécifique au produit. L'usine doit connaître les canaux haute vitesse existants, les spécifications des matériaux et de l'empilement approuvées par le fabricant d'équipement d'origine (OEM), ainsi que les tolérances de fabrication critiques. Elle ne doit pas garantir le débit de stockage uniquement à partir des données d'impédance du circuit imprimé nu.
Ne convertissez pas le débit de liaison en débit de transfert utilisateur
Les performances réelles d'un SSD externe dépendent du contrôleur hôte, de l'implémentation USB/USB4 ou Thunderbolt, du contrôleur de pont, de la liaison PCIe/NVMe, du support SSD, du firmware, de la limitation thermique, de la taille des fichiers et de la charge de travail. Les tests de production permettent de comparer un appareil aux limites définies par le client, mais un fournisseur de circuits imprimés ne devrait pas annoncer de débit fixe en Mo/s ou Go/s sans maîtriser la configuration complète du produit et la méthode de test.
Gestion des chemins thermiques des SSD, des ponts et de l'alimentation
Les boîtiers SSD externes peuvent engendrer d'importantes pertes thermiques, car le contrôleur SSD/mémoire NAND et le contrôleur de pont partagent un espace réduit. Un transfert thermique élevé et soutenu peut accroître la chaleur dans les deux composants, tandis que la conversion de puissance et la protection génèrent des pertes locales. La conception thermique est donc étroitement liée à l'emplacement des composants, à la répartition du cuivre et au contact mécanique avec le boîtier.
Commandes de puissance et thermiques
- Maintenez le réseau électrique local libéré : A intégrité de l'alimentation des circuits imprimés L'inspection doit porter sur les boucles de régulation, le découplage, les chemins de courant et les broches d'alimentation du connecteur. Le remplacement incorrect d'inductances, de condensateurs ou de transistors FET peut engendrer une instabilité ou des pertes accrues, même si la tension continue semble correcte.
- Utilisez les vias thermiques et le cuivre exactement comme indiqué dans la version originale : Ces structures contribuent à dissiper la chaleur vers la carte ou le châssis, mais peuvent également interagir avec la géométrie de référence haute vitesse. Le fabricant ne doit pas insérer de cuivre dans un canal sensible sans autorisation.
- Réglage de la hauteur du dissipateur thermique et du tampon thermique : Si le SSD ou le pont entre en contact avec le boîtier via un pad thermique, la hauteur de l'empilement des connecteurs, l'écartement, l'épaisseur du module et la compression du pad sont des données de production mécanique.
- Conservez les composants à fortes pertes et les blindages à l'emplacement approuvé : L'utilisation de composants de hauteur ou de dissipation différentes peut interrompre le contact thermique ou créer un point chaud. L'équivalence mécanique est aussi importante que l'équivalence électrique.
- Dissocier les commandes thermiques de la carte de la qualification du système : Gestion thermique des circuits imprimés Les caractéristiques peuvent être reproduites en usine, mais la température finale dépend du SSD installé, du matériau du boîtier, du flux d'air, de la température ambiante et de la charge de travail.
Pour un boîtier SSD USB 4 , la chaleur dégagée par le pont/contrôleur peut être importante et se superposer à celle du SSD. Il est donc essentiel d'évaluer un prototype dans le boîtier prévu, sous la charge de travail du client, et non pas seulement à l'état de carte ouverte. Si le produit réduit ses performances après quelques minutes, ce comportement du système doit être corrélé à la conception thermique validée avant toute modification de la production.
Les matériaux d'interface thermique nécessitent un contrôle des révisions
Le choix du fournisseur, de l'épaisseur, de la dureté ou de l'emplacement du pad thermique peut modifier le transfert de chaleur et les contraintes mécaniques exercées sur le module SSD. Ces matériaux doivent figurer dans la nomenclature de l'assemblage contrôlé ou du boîtier, lorsque Highleap est responsable de l'installation. Un pad thermique « similaire » peut influencer la courbure du SSD, la charge des connecteurs ou la force de fermeture du boîtier.
Assembler le pont, les interfaces Type-C et M.2
Le contrôleur de pont, le connecteur USB-C et le connecteur M.2 posent trois défis d'assemblage distincts sur une carte de petite taille : des joints de contrôleur à pas fin ou dissimulés, des E/S externes soumises à des contraintes mécaniques et un long module amovible maintenu par un connecteur/entretoise. Le processus de fabrication doit traiter chaque aspect séparément.
Commandes d'assemblage pour Bridge, USB-C et M.2
- Paquets de contrôleur de pont : Les boîtiers BGA/QFN à pas fin nécessitent un contrôle du pochoir/refusion et une inspection adaptée au boîtier. Lorsque les joints sont cachés et que le risque le justifie, Inspection aux rayons X peut soutenir l'acceptation du processus.
- Connecteur USB-C : Vérifiez les languettes du boîtier, la soudure des broches de signal, l'enclenchement des connecteurs et leur positionnement sur le bord de la carte. La force d'insertion du câble doit être supportée par la conception du boîtier et des mécanismes, et non uniquement par la qualité des soudures.
- Connecteur M.2 : Vérifiez la coplanarité, la hauteur du connecteur et l'alignement avec l'entretoise. Le module doit s'insérer sans forcer ni tordre le circuit imprimé.
- vis/entretoises : Si l'installation est effectuée par le fournisseur de la carte de circuit imprimé, le couple de serrage ou la méthode de fixation doivent être définis par le client. Un serrage excessif peut déformer le SSD ou la carte de circuit imprimé, tandis qu'un serrage insuffisant peut entraîner un mauvais contact thermique.
- Population à double face : Si des composants sont situés sous le SSD, la hauteur et le dégagement de l'isolation/des coussinets thermiques doivent être contrôlés afin que le module n'entre pas en contact avec des pièces ou ne les écrase pas lors de l'assemblage final.
Pour un fabricant de circuits imprimés pour boîtiers SSD M.2 , le premier article devrait, si possible, inclure le module SSD prévu et son boîtier. Un test électrique concluant sur un support nu ne garantit pas que le module installé soit correctement positionné par rapport aux autres composants, aligné avec l'entretoise ou assure un contact thermique optimal.
Le format M.2 désigne une famille de modules/connecteurs, mais n'identifie pas à lui seul le protocole de stockage. Avant de procéder au montage, vérifiez la détrompage exact, la longueur du module, l'emplacement des entretoises et assurez-vous que le produit commercialisé accepte les modules PCIe/NVMe, SATA ou tout autre type compatible.
Distinguer la limitation thermique de l'instabilité d'assemblage
Lors d'un transfert de données prolongé, un SSD de référence peut volontairement réduire ses performances lorsque son contrôleur atteint un seuil de gestion thermique. Ce comportement diffère de celui d'une carte électronique qui se réinitialise, se déconnecte ou corrompt des données en raison d'une instabilité de l'alimentation ou du signal. La méthode de test du fabricant doit donc définir les indicateurs pertinents : énumération stable, lecture/écriture sans erreur, comportement normal de l'alimentation et, éventuellement, un débit minimal soutenu sous une configuration de référence spécifiée. Une baisse des performances de référence ne permet pas, à elle seule, d'identifier la cause de la défaillance.
Pour les tests NPI, notez le modèle de SSD installé, le firmware, le boîtier, le pad thermique, les conditions ambiantes et la charge de travail. Ces détails permettent de comparer les performances thermiques. Sans eux, deux cartes PCBA identiques peuvent présenter des performances SSD différentes simplement parce que le contrôleur SSD, l'hôte ou les conditions de transfert thermique ont changé.
Fonctionnement de l'écran, performances et stabilité thermique
Un boîtier de stockage nécessite plus que des tests d'énumération. Les tests de production doivent détecter les erreurs de firmware du pont, les instabilités d'alimentation, les défauts de connecteurs et les défaillances majeures, tandis que la qualification du produit garantit une compatibilité hôte/SSD étendue et une fiabilité à long terme.
Test de production par couches
- Vérification de la configuration : Vérifier la révision du circuit imprimé/de la nomenclature, le firmware/la configuration du pont, le connecteur/l'entretoise M.2 et l'étiquette du produit.
- Mise sous tension : Avant d'installer un SSD coûteux, vérifiez, si la procédure le permet, les rails critiques et le comportement du courant/des défauts par rapport aux limites du client.
- Détection et énumération des SSD : Installez le SSD de référence approuvé et vérifiez que l'hôte détecte correctement le boîtier et le périphérique de stockage.
- Lire/écrire/vérifier : Exécutez le modèle de données et la durée définis par le client. Le critère doit être reproductible et dimensionné pour le contrôle qualité en production, et non pour un simple « test de vitesse ».
- Contrôle du transfert continu lorsque requis : Pour les produits sensibles à la limitation thermique, appliquez une charge de travail définie par le client suffisamment longue pour détecter toute instabilité thermique ou électrique importante. Enregistrez les conditions ambiantes et celles du boîtier si la température fait partie des limites.
- Ajustement mécanique : Vérifier l'alignement des connecteurs, l'installation du SSD, les vis/entretoises et le contact de l'interface thermique sur les unités pilotes.
Highleap peut exécuter des tests fonctionnels définis par le client lorsque l'hôte, le SSD, le câble, l'utilitaire, le firmware et les critères de réussite/échec sont définis. Un seuil de débit de transfert en production doit être associé à un SSD et un hôte de référence, car toute modification de l'un ou l'autre peut modifier le résultat, même si la carte PCBA est identique.
Test de qualification de compatibilité hors ligne
Le fabricant d'équipement d'origine (OEM) peut avoir besoin de qualifier plusieurs marques de SSD, capacités, combinaisons NAND/contrôleur, systèmes d'exploitation et plateformes hôtes. Cette matrice est plus large qu'un test en usine. La production doit utiliser un ensemble de référence contrôlé permettant de détecter les dérives d'assemblage ; l'ingénierie produit doit gérer la liste de compatibilité étendue et mettre à jour la production uniquement lorsqu'une modification validée est publiée.
Utiliser les défaillances NPI pour séparer les problèmes de signal, d'alimentation et thermiques
| Symptôme observé | Premiers contrôles de production |
|---|---|
| L'annexe ne contient pas d'énumération | Assemblage du firmware du pont, du connecteur hôte, des rails d'alimentation, du SSD de référence et du chemin haut débit |
| Connexion établie, mais réinitialisation pendant l'écriture | Intégrité de l'alimentation, échauffement du régulateur, résistance des connecteurs et charge de travail du pont/SSD |
| Les performances sont faibles mais stables. | Capacité hôte/câble, mode pont, liaison SSD, limitation thermique et configuration de référence |
| Fonctionne à vue d'œil mais échoue dans le logement | Interface thermique, contrainte des connecteurs, alignement module/entretoise et mise à la terre/contact du boîtier |
Cette séparation diagnostique empêche l'usine de « corriger les performances » en modifiant la géométrie du circuit imprimé avant que les conditions de base d'alimentation, de micrologiciel et de température ne soient vérifiées. Les défaillances des systèmes de stockage à haute vitesse sont souvent dues à des interactions système ; l'analyse de la production doit donc commencer par un matériel de référence contrôlé.
Le boîtier est fourni sous forme de carte PCBA haute vitesse contrôlée.
Pour un fabricant de circuits imprimés pour boîtiers SSD externes , un devis précis doit refléter l'architecture réelle, notamment en termes de vitesse et de dissipation thermique. La demande de devis doit préciser si le produit utilise un pont USB-PCIe pour NVMe, un pont USB-SATA, une architecture USB4/Thunderbolt spécifique à une génération ou une autre architecture existante, car ce choix influe sur les matériaux, le coût du contrôleur, les risques liés à l'assemblage, le firmware et les tests.
Ensemble de demande de prix
- Fabrication de PCB : Gerber/ODB++, dessin de fabrication, empilage, classes de réseau contrôlées, exigences en matière de matériaux et détails des vias spéciaux.
- Assemblée: Nomenclature, centroïde, schémas d'assemblage, schémas des connecteurs USB-C et M.2, alternatives approuvées et matériel thermique.
- Définition du stockage : Longueur de clé/module M.2 prise en charge, exigences PCIe/NVMe ou SATA, liste de SSD de référence et modules interdits.
- Programmation: Règles de version et de configuration du micrologiciel du pont, données de série ou d'identité.
- Tester: Hôte, câble, SSD de référence, utilitaire de lecture/écriture, durée de charge, limites de performance et contrôles thermiques/mécaniques.
Programmes associés aux PCB/PCBA
Highleap peut-il remplacer un connecteur M.2 ou un circuit intégré de pontage ?
Uniquement par le biais d'une procédure alternative ou de modification technique approuvée par le client. La hauteur et le détrompage des connecteurs, le micrologiciel du contrôleur de pont, la prise en charge des protocoles, le comportement thermique et les exigences d'implantation peuvent tous être modifiés. Il s'agit de composants essentiels au produit, et non de simples substituts génériques.
Que faut-il geler après l'approbation du projet pilote ?
Figez la structure et les matériaux du circuit imprimé, la nomenclature approuvée, le firmware du pont, les critères mécaniques USB-C/M.2, les matériaux d'interface thermique, le processus d'assemblage, la configuration de référence SSD/hôte et les limites des tests de production. C'est cet ensemble qui permet de garantir que les lots répétés correspondent au comportement attendu du boîtier.
Comment les modifications de compatibilité SSD doivent-elles être mises en production ?
Avant de remplacer le modèle de référence, un nouveau SSD doit être validé avec le firmware du pont, la conception de l'alimentation, la mécanique M.2 et le système de refroidissement mis à jour. La capacité ou la marque seules ne constituent pas un critère d'équivalence suffisant ; le comportement du contrôleur SSD, les états d'alimentation et les caractéristiques thermiques peuvent influencer le résultat d'un test réalisé dans un même boîtier.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...
Comment obtenir un devis pour des circuits imprimés
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.