
Processus de fabrication des circuits imprimés FR408HR et fiabilité multicouche

La fiabilité des multicouches FR408HR repose sur l'ensemble du processus de fabrication. L'identité des matériaux, les mouvements des couches internes, l'équilibre du cuivre, la quantité de résine nécessaire, la stratification, le perçage, la préparation des parois des trous, le dépôt de cuivre, les opérations à profondeur contrôlée, l'inspection et la gestion des modifications sont autant d'éléments qui interagissent. Un stratifié haute performance ne peut compenser un empilement mal défini ou un processus d'interconnexion non maîtrisé. Pour la fabrication et l'assemblage des multicouches FR408HR , l'approbation de l'empilement, les contrôles de stratification et l'exposition au refusion doivent être examinés en tenant compte des exigences de fiabilité du projet.
Ce guide décrit les étapes de production qui affectent la fiabilité multicouche du FR408HR, depuis la préparation des matériaux et le traitement des couches internes jusqu'à la stratification, le perçage, le placage, l'inspection et le contrôle de la production répétée.
Avant la mise en production, vérifiez que l'empilement approuvé, les exigences d'impédance, la désignation des matériaux, la structure des trous et le plan d'inspection correspondent tous à la voie de fabrication prévue.
Pourquoi le FR408HR nécessite un traitement contrôlé des circuits imprimés
Le FR408HR peut être traité selon les méthodes de fabrication de circuits imprimés multicouches classiques, mais le processus doit être adapté à la structure réelle. La fiabilité du circuit imprimé fini dépend du comportement thermique, de l'écoulement de la résine, de l'historique d'humidité, des variations dimensionnelles, de la distribution du cuivre, de l'architecture des trous et de l'exposition répétée à la chaleur.
Comportement des matériaux pertinent pour la fabrication
Le processus de fabrication est moins influencé par l'appellation commerciale « FR-4 haute performance » que par le comportement spécifique du matériau. Isola décrit le FR408HR comme compatible avec le processus FR-4, mais son guide de mise en œuvre précise également que les recommandations du fournisseur ne sont que des points de départ que chaque fabricant doit adapter et vérifier en fonction de ses propres équipements et de la conception de ses cartes.
Système thermique
Une Tg élevée et une Td de 360°C offrent une marge de matériau, tandis que le profil de presse doit tout de même permettre une polymérisation complète sans manque de résine, écoulement excessif, perte d'enregistrement ou composés volatils piégés.
Préparation des obligations
Le guide du fournisseur recommande un traitement alternatif à l'oxyde pour les constructions sans plomb et souligne l'importance de sécher les couches internes traitées avant la stratification.
Comportement de forage
Les outils à hélice haute ou à contre-dépouille, les charges de copeaux inférieures à celles des points de départ FR-4 conventionnels, le nombre de coups contrôlé et les réglages conservateurs pour les panneaux épais ou en cuivre lourd améliorent la qualité des trous.
Réponse au desmear
Le système de résine peut être nettoyé chimiquement ou traité au plasma, mais le temps de séjour, le transfert à travers le trou, les conditions chimiques, l'épaisseur du panneau et l'agitation déterminent le résultat.
Mouvement dimensionnel
La construction, la répartition du cuivre, le sens du grain, la conception des bords et le cycle de lamination influent sur la mise à l'échelle. L'historique du procédé doit être analysé en fonction de la construction plutôt que d'être réduit à un seul facteur de compensation universel.
Contrôle de l'humidité
Le stockage du préimprégné, le séchage du noyau traité, la cuisson de la carte finie si nécessaire, l'emballage barrière contre l'humidité, le dessiccant et la discipline de refermeture protègent la marge de soudure ultérieure.
Classer le bâtiment avant de choisir l'itinéraire
| Type de construction | Risques dominants | L'accent mis sur la révision |
|---|---|---|
| Carte conventionnelle à 6–10 couches | Impédance, équilibre du cuivre, épaisseur, fiabilité de base des trous métallisés et assemblage. | Assemblage des éléments de production, affectation des plans, cuivre fini, coupons et panélisation. |
| multicouches industrielles épaisses | Rapport d'aspect du perçage, répartition du placage, trous à ajustement serré, déformation et cyclage thermique. | Architecture des trous, trajectoire de perçage conservatrice, microsection, preuves de placage et masse thermique d'assemblage. |
| Carte de signalisation à grand nombre de couches | Accumulation d'enregistrements, diélectriques minces, lignes fines, pertes, perçage arrière et vias denses. | Caractérisation dimensionnelle, modèle d'impédance/perte, contrôle des stubs de via et rendement des panneaux. |
| HDI à lamination séquentielle | Humidité du sous-ensemble, cycles de presse multiples, capture des microvias, contrainte des vias empilés et alignement. | Construction cycle par cycle, contrôle de la cuisson, remplissage des vias, équilibrage du cuivre et tests de fiabilité. |
| multicouche de matériau hybride | CTE mixte, flux mixte, compatibilité de liaison, Dk/Df différents et approvisionnement. | Qualification de l'interface des matériaux, du processus de stratification, du modèle électrique et du contrôle des modifications. |
Cette classification permet d'éviter une complexité inutile. Une carte classique à 10 couches ne doit pas être transformée en HDI simplement parce que le fabricant le propose, tandis qu'une conception BGA dense ne doit pas être traitée comme un empilement traversant classique dans le seul but de réduire le prix indiqué.
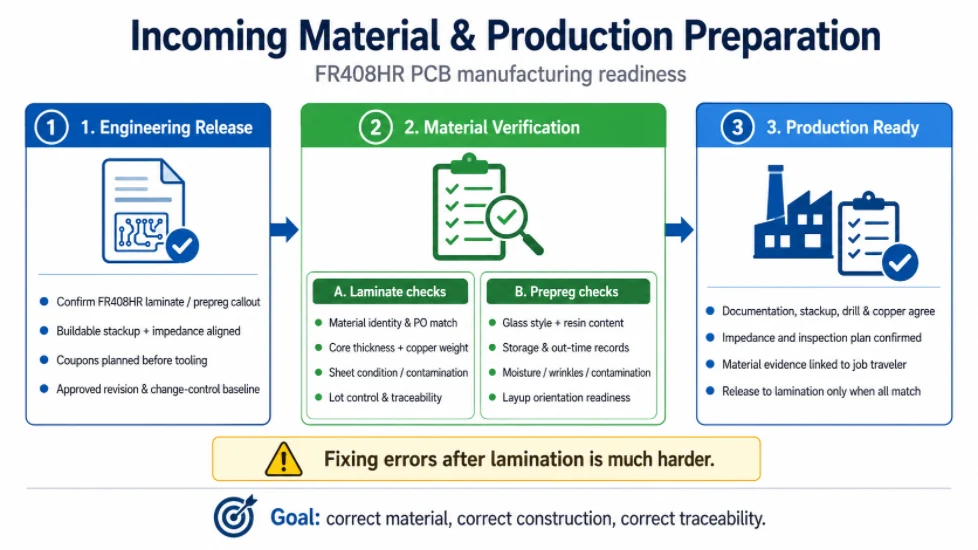
Matières premières entrantes et préparation de la production
La production ne doit pas commencer tant que la documentation publiée, la composition exacte des matériaux, les conditions de stockage, l'identification du lot, l'empilement, le cuivre, les données de perçage, les exigences d'impédance et le plan d'inspection ne sont pas validés. Les erreurs commises à ce stade sont de plus en plus difficiles à corriger après la lamination.
Autorisation d'ingénierie avant la découpe du matériau
Le processus débute avant même la mise en production du premier panneau. Les services de FAO et d'ingénierie des procédés doivent concilier les données client avec les constructions FR408HR disponibles et la voie de fabrication validée de l'usine.
Résoudre le problème de l'appel de matériau
Le dessin doit identifier le stratifié et le préimprégné Isola FR408HR, ou définir les équivalents approuvés. La documentation de fabrication publiée doit également préciser si l'exigence s'applique à chaque couche diélectrique, si une construction hybride est autorisée et si une documentation sur les matériaux est requise lors de l'expédition.
Convertir le schéma de conception en une construction réalisable
Les épaisseurs diélectriques nominales fournies par un outil de CAO ne permettent pas d'identifier directement le noyau et le préimprégné qui seront achetés. Le fabricant sélectionne les types de verre disponibles, les teneurs en résine, les grammages de cuivre et les constructions nominales, puis calcule l'épaisseur après pressage en tenant compte du motif de cuivre et de la quantité de résine nécessaire. La conception à impédance contrôlée ne doit pas être lancée tant que la structure de fabrication et le tableau d'impédance ne sont pas alignés.
Définir les coupons et les preuves lors de la planification du panel
Les coupons d'impédance, les coupons de microsection, les coupons de métallisation, les échantillons de soudabilité et les structures de test spécifiques au client occupent de l'espace sur les panneaux. Leur intégration doit être planifiée avant l'outillage. Les ajouter après l'optimisation des panneaux peut impacter le rendement, le coût ou les délais de livraison.
Établir la base de référence du contrôle des changements
La version révisée publiée doit identifier les données techniques approuvées, les matériaux, la composition et le plan d'inspection. Toute modification ultérieure de la construction, du cuivre, de l'état de surface ou du procédé de fabrication doit être évaluée par rapport à cette version de référence.
Vérification, stockage et traçabilité du matériau FR408HR
Le contrôle à réception empêche la fabrication d'un matériau non conforme au dessin. La vérification peut porter sur l'étiquette du fournisseur, la famille de matériaux, l'épaisseur du noyau, le poids du cuivre, le type de préimprégné de verre, la teneur en résine, l'état des feuilles ou des rouleaux, les conditions de stockage et les exigences de certification spécifiques au client.
Vérifications de stratifié
- Vérifier l'identité du matériel et sa concordance avec le bon de commande.
- Vérifier l'épaisseur du noyau et de la feuille de cuivre par rapport au guide d'empilement.
- Inspecter l'état de la feuille, les dommages sur les bords, la contamination, l'oxydation et les marques de manipulation.
- Maintenir les contrôles d'orientation ou de direction du grain lorsque le plan de processus l'exige.
- Séparer les stocks appartenant au client, les stocks contrôlés par lot ou les stocks spécifiques à une qualification.
Contrôles préimprégnés
- Vérifiez le type de verre et la teneur en résine plutôt que de vous fier uniquement à l'épaisseur nominale totale.
- Vérifier les enregistrements de stockage et de durée de conservation conformément aux exigences du fournisseur et de l'usine.
- Protéger le préimprégné de l'humidité, de la contamination, des plis et d'une exposition incontrôlée à la température ambiante.
- Déterminer si l'outillage ou la préparation des panneaux découpés affectera l'orientation de la stratification.
La réception des matériaux doit être documentée de manière à être exploitable par la production. Un certificat déposé auprès du service des achats est insuffisant si l'opérateur de la machine de stratification ne peut pas le relier au dossier de fabrication.
Imagerie de la couche interne, gravure et préparation de la liaison
La géométrie des couches internes doit tenir compte de la gravure, de la répartition du cuivre et des mouvements de la stratification. Le traitement AOI, le traitement de collage et l'élimination de l'humidité protègent le livre multicouche des défauts qui deviendront inaccessibles après pressage.
Imagerie, gravure et compensation dimensionnelle
Les couches internes en FR408HR sont généralement compatibles avec les techniques d'imagerie aqueuse courantes et les solutions de gravure du cuivre standard. La difficulté majeure réside dans le comportement dimensionnel. La finesse des âmes, le déséquilibre des motifs de cuivre, l'orientation du verre, les bords des panneaux et le cycle de stratification choisi peuvent engendrer des variations de déformation dans le sens du gauchissement et du remplissage.
Commencez par l'historique du processus, puis mesurez le panneau réel.
Les tableaux de compensation des fournisseurs peuvent servir de référence initiale, mais il appartient à l'usine de caractériser les mouvements sur ses propres équipements. Les mesures de première série sont particulièrement importantes lorsque la construction, l'épaisseur du noyau, le motif de cuivre ou le cycle de presse sont nouveaux. L'objectif est de positionner les trous percés et les images de la couche externe sur les pastilles de la couche interne après la lamination, et non pas simplement de faire correspondre les dimensions du visuel avant lamination.
L'équilibre du cuivre influe à la fois sur la gravure et sur la lamination ultérieure.
Les grandes surfaces planes, les îlots de cuivre isolés, les zones de signal denses et les larges fenêtres sans cuivre engendrent des contraintes et une demande en résine inégales. Le service CAM peut ajouter des zones de compensation, modifier les bordures des panneaux ou recommander des changements d'agencement en dehors des circuits fonctionnels. Toute modification affectant l'impédance contrôlée, l'espacement haute tension ou les zones d'exclusion définies par le client doit être approuvée.
L'AOI de couche interne est la première porte de confinement
L'inspection optique automatisée doit permettre de détecter les circuits ouverts, les courts-circuits, les entailles, les protubérances, les problèmes de dégagement et les défauts d'imagerie avant que les couches ne deviennent inaccessibles. Les règles de réparation doivent être définies par la classe applicable et les spécifications du client.
Renforcement des liaisons et élimination de l'humidité
La surface interne en cuivre nécessite une texture et une chimie contrôlées pour assurer l'adhérence intercouche. Les traitements alternatifs à l'oxyde sont couramment utilisés pour les applications multicouches sans plomb. Le procédé doit produire une surface uniforme, exempte d'humidité résiduelle qui pourrait nuire à la polymérisation du préimprégné.
Couches internes traitées à sec avant stratification
Le guide de traitement Isola insiste sur le séchage après le traitement de remplacement d'oxyde et recommande aux fournisseurs un séchage initial de 120 minutes à 110 °C ou plus pour les couches destinées à un usage sans plomb. L'usine doit valider le chargement de son séchoir, la disposition des supports, l'espacement des panneaux, l'uniformité de la température, le temps de transfert et le taux d'humidité. L'objectif principal est d'obtenir un noyau sec avant la stratification, et non de respecter aveuglément une valeur de référence.
Les noyaux humides peuvent nuire à la polymérisation et aux performances à long terme
L'humidité peut perturber le durcissement de la résine, réduire le comportement effectif de la transition vitreuse, favoriser la formation de vides ou le délaminage et diminuer la marge de tolérance lors de l'assemblage. Les couches doivent être protégées de la réabsorption entre le séchage et la stratification.
La compatibilité du traitement de collage doit être qualifiée
Les agents de réduction de l'oxyde noir, de substitution de l'oxyde et d'adhérence ne réagissent pas tous de la même manière avec tous les systèmes de résine. Le procédé doit être qualifié en termes de résistance au pelage, d'exposition thermique, de comportement au test de l'anneau rose et de conformité aux exigences de fiabilité du client.
Stratification et stratification multicouche FR408HR
La stratification multicouche transforme l'empilement approuvé en une structure unique. La symétrie, l'équilibre du cuivre, la quantité de résine nécessaire, l'orientation, la propreté, le chargement de la presse, le transfert de chaleur, la pression, le vide, la polymérisation et le refroidissement doivent être gérés comme une seule et même opération contrôlée.
Architecture, symétrie et équilibre du cuivre
Avant la fabrication du livre multicouche, les ingénieurs doivent comprendre le comportement du modèle final en tant que panneau composite. La symétrie, l'équilibre du cuivre, la consommation de résine et les variations dimensionnelles ne sont pas des aspects de conception distincts ; ils déterminent si le procédé de stratification choisi permet d'obtenir un alignement, une épaisseur et une planéité stables.
La symétrie commence par la masse diélectrique et de cuivre
La duplication des fonctions des couches est utile, mais la construction physique est primordiale. L'épaisseur du noyau, l'épaisseur du préimprégné, la masse de cuivre, le taux de recouvrement en cuivre, l'emplacement des plans et le cuivre de surface doivent être équilibrés autant que possible autour du centre de la carte.
Un déséquilibre local du cuivre peut être plus important qu'une couverture moyenne.
Une couche composée à 50 % de cuivre peut présenter une moitié presque pleine et une moitié presque vide. Lors de la stratification, la demande en résine, la pression locale et les contraintes varient d'une zone à l'autre du panneau. Lors de l'assemblage, la masse thermique du produit varie également. Le contrôle de la répartition du cuivre et l'ajustement de l'agencement doivent donc tenir compte de sa distribution, et non seulement de son pourcentage.
Une asymétrie côté composants apparaît après la fabrication du circuit imprimé
Une carte nue, même équilibrée mécaniquement, peut se déformer lors de l'assemblage si l'une de ses faces comporte des BGA de grande taille, des blindages, des transformateurs ou des composants d'alimentation à connexions cuivre, tandis que l'autre n'en comporte pas. La conception de la carte, le support du panneau, le profil de refusion et la stratégie de fixation doivent tenir compte de la masse une fois assemblée.
Les limites de courbure et de torsion doivent correspondre au produit.
Les critères d'acceptation génériques peuvent s'avérer insuffisants pour les connecteurs à insertion par pression, l'assemblage BGA à pas fin, les systèmes à bords de carte ou une carte insérée dans un boîtier rigide. Indiquez l'exigence de planéité au niveau du produit lorsqu'elle est plus restrictive que la norme par défaut.
Chaque interface cuivre supplémentaire engendre un nouveau problème d'écoulement de la résine. Le préimprégné doit combler les creux des conducteurs, le cuivre traité par voie humide, consolider l'empilement et maintenir les propriétés diélectriques cibles. L'épaisseur importante du cuivre et la densité des transitions entre les plans augmentent la difficulté.
Des zones riches en résine et des zones pauvres en résine peuvent coexister sur un même panneau.
Les zones ouvertes favorisent la circulation de la résine, tandis que le cuivre dense peut la restreindre. Il peut en résulter des variations d'épaisseur locales, des blocages de fibre de verre, des vides ou un manque de résine. Un fabricant peut choisir différentes constructions de préimprégné, ajouter des plis, ajuster la proportion de cuivre ou modifier les bords des panneaux pour optimiser la circulation de la résine.
L'épaisseur de la couche interne de cuivre épaisse varie plus que l'épaisseur finale.
Elle accroît la topographie, la difficulté de gravure, la consommation de résine et les contraintes locales. Elle peut également augmenter la diffusion de la chaleur et modifier le profil d'assemblage. La structure doit indiquer si le cuivre est en début ou en fin de couche et quelles couches sont les plus sollicitées.
Les grandes fenêtres sans cuivre nécessitent un traitement spécifique.
Les zones d'exclusion des connecteurs, les zones d'isolation, les antennes et les ouvertures mécaniques peuvent créer de vastes zones vides. L'ajout de cuivre non fonctionnel est interdit car il peut affecter l'impédance, l'isolation, les émissions ou la certification. Le schéma doit indiquer clairement les zones autorisées et interdites.
À mesure que le nombre de couches augmente, le problème d'alignement s'aggrave. Chaque noyau possède sa propre épaisseur, orientation du verre, motif de cuivre et historique de fabrication. L'imagerie, le traitement de collage, le séchage et la stratification contribuent aux variations de mouvement.
Caractériser le mouvement par la construction
La compensation obtenue pour une épaisseur de noyau et un motif de cuivre donnés peut ne pas convenir à d'autres. L'usine doit conserver un historique détaillé par famille de matériaux, épaisseur de noyau, type de couche, orientation, format de panneau et procédé de pressage. Les nouvelles fabrications peuvent nécessiter un contrôle par rayons X ou un test sur panneau avant la production en série.
La stratégie d'outillage doit être conforme aux exigences d'enregistrement
Le laminage par broches, le repérage optique sans broches, les systèmes de rivets, le perçage aux rayons X et l'outillage basé sur des cibles présentent chacun des avantages différents. La méthode choisie doit préserver l'alignement entre les couches et répondre aux exigences de finition de l'anneau annulaire.
L'anneau annulaire est le résultat de plusieurs tolérances.
La taille des pastilles, le déplacement des motifs, l'alignement des couches, la position des perçages, la dérive des trous, le métallisation et les critères de dérivation sont autant d'éléments qui contribuent à la qualité du circuit imprimé. Réduire la taille des pastilles pour créer de l'espace de routage peut supprimer la marge de fabrication nécessaire à la fabrication de cartes épaisses ou comportant un grand nombre de couches.
Les vias enterrés ajoutent une autre pile d'enregistrement
Un sous-ensemble de vias enterrés est percé et métallisé avant d'être laminé sur la carte finale. La fabrication suivante doit s'aligner sur les éléments qui se sont déjà déplacés et dont l'épaisseur a augmenté. Les pastilles de capture et les dégagements de routage doivent tenir compte de cette séquence.
Construction de livres multicouches et par stratification
L'étape de stratification transforme les noyaux gravés et les feuilles de préimprégné séparées en la séquence de couches souhaitée. Cette étape est sujette aux erreurs humaines et matérielles, car de nombreuses constructions se ressemblent sans être interchangeables électriquement ou mécaniquement.
Vérifier la séquence, l'orientation et le matériau au point d'utilisation
- Associez chaque couche intérieure au système de guidage et d'outillage.
- Vérifier la conformité des structures de noyau et de préimprégné avec la composition approuvée.
- Contrôlez la direction du verre lorsque le plan de processus ou le modèle dimensionnel l'exige.
- Manipulez les aliments avec précaution afin d'éviter les débris, les empreintes digitales et les corps étrangers.
- Identifier les feuilles spéciales, les films de démoulage, les plaques de séparation et les configurations de presse.
La demande de résine est déterminée par la topographie du cuivre.
Le préimprégné doit remplir les espaces autour des pistes et des plans tout en conservant la constante diélectrique cible. Une forte teneur en cuivre, de larges zones sans cuivre, des structures intégrées et une densité de cuivre irrégulière augmentent le risque de manque de résine, d'écoulement excessif de résine, de formation de bouchons de verre ou de variations locales d'épaisseur. La fabrication peut nécessiter différents préimprégnés ou plusieurs couches plutôt qu'une simple addition d'épaisseur nominale.
Les sous-ensembles de stratification séquentielle nécessitent un contrôle supplémentaire
Ces risques cumulés sont à nouveau abordés dans la section consacrée aux structures multicouches avancées et au contrôle CAF.
Chaleur, pression, écoulement et polymérisation de la résine
La stratification doit ramollir la résine préimprégnée, lui permettre de mouiller et de remplir la topographie du cuivre, éliminer l'air, consolider l'empilement et terminer le durcissement sans emprisonner de vides ni créer d'erreur d'épaisseur et d'alignement inacceptable.
Les fenêtres de fournisseur sont des points de départ, et non des points de consigne universels.
Le guide de traitement Isola indique une plage de températures de polymérisation générale d'environ 188 à 202 °C et une durée de polymérisation de 130 à 160 minutes à une température de polymérisation égale ou supérieure à 190 °C. Il décrit également le maintien sous vide, la montée en température contrôlée, l'application de la pression et les instructions de refroidissement. Le fabricant de cartes doit définir son programme de pressage en fonction de la température du produit (et non uniquement de la température du plateau) et valider le profil à l'aide de thermocouples ou d'une caractérisation de presse établie.
La rampe de chauffage modifie la fenêtre d'écoulement de la résine
Une montée en pression plus rapide diminue la viscosité minimale et peut améliorer le remplissage, mais elle réduit le temps disponible pour un écoulement contrôlé et peut augmenter le risque de blocage du verre ou de manque de résine. Une montée en pression plus lente offre une plage d'écoulement plus large, mais peut nécessiter un calage de pression différent. Les panneaux épais, le cuivre lourd, le cuivre dense et les livres à panneaux multiples chauffent différemment des constructions fines et simples.
La pression doit être appliquée au bon moment.
Une pression trop forte appliquée trop tôt peut expulser la résine du panneau ou déformer sa structure. Une pression insuffisante peut engendrer des vides, un remplissage inadéquat ou une consolidation insuffisante. La pression optimale dépend du type de presse, de l'assistance par le vide, de la surface du panneau, de la répartition du cuivre, du flux du préimprégné, des plaques de calage et de l'épaisseur finale souhaitée.
Le refroidissement préserve la planéité et la stabilité dimensionnelle
Retirer ou déplacer un panneau chaud avant qu'il n'ait refroidi sous une pression adéquate peut accroître les déformations et les contraintes résiduelles. Le refroidissement doit être une étape essentielle du processus de fabrication, et non un raccourci.
| Symptôme de lamination | Contributeurs potentiels | Parcours de révision |
|---|---|---|
| Évacuation locale | Air emprisonné, noyaux humides, débit insuffisant, contamination, vide insuffisant ou gélification rapide. | Séchage du matériau, propreté de la stratification, trace du vide, profil de température du produit et carte de la demande en résine. |
| Manque de résine | Topographie en cuivre élevée, résine préimprégnée insuffisante, pression excessive, débit excessif ou perte sur les bords des panneaux. | Construction en préimprégné, équilibrage du cuivre, calage de la pression, conception des bordures et sections diélectriques finies. |
| Épaisseur hors cible | Matériau incorrect, erreur de modèle d'épaisseur pressée, variation du flux de résine, erreur de poids du cuivre ou charge de la presse. | Fiche de suivi des matériaux entrants, fiche de suivi de la stratification, registre de presse, coupe transversale de l'éprouvette et plan de panneau. |
| décalage d'enregistrement des couches | Erreur de compensation du dessin, mouvement de l'outillage, construction asymétrique, glissement de la presse ou chauffage non uniforme. | Mesures avant/après stratification, état des broches/outillages, historique de compensation et symétrie du carnet de presse. |
| Délamination après exposition thermique | Humidité, durcissement incomplet, contamination, traitement de liaison insuffisant, vides ou paroi du trou endommagée. | Historique d'humidité, preuves DSC/TMA ou de durcissement le cas échéant, processus de collage, section transversale et profil d'assemblage. |

Préparation des parois des trous et forage
La fiabilité du perçage commence avant même le dépôt de cuivre. Le support d'entrée et de sortie du foret, l'état de l'outil, le nombre de coups, l'évacuation des copeaux, la chaleur, le rapport d'aspect, l'ébavurage, le dégraissage et le conditionnement des parois du trou influencent la capacité du cuivre à former une interconnexion continue et durable.
Contrôle du forage mécanique
Le perçage des circuits imprimés doit créer un trou cylindrique et exempt de débris, sans fracture excessive du verre, endommagement de la résine, écaillage, éclatement, bavures ni échauffement dû à l'outil. Le programme de perçage doit tenir compte des exigences de finition du trou et de la marge de métallisation.
La géométrie de l'outil et la charge de foret sont importantes
Le guide du fournisseur recommande l'utilisation de forets à gorge et d'outils à hélice rapide pour le perçage initial des petits trous. Il met également en garde contre les risques de trous rugueux et de rupture des fibres de verre liés à des vitesses de coupe et des charges de copeaux élevées. Le fabricant doit optimiser la vitesse de broche, l'avance, le retrait, le nombre de passes, la hauteur d'empilement, le matériau d'entrée, le matériau de support et les limites de changement d'outil en fonction de la qualité des trous mesurés.
Les cartes épaisses et le cuivre massif nécessitent des paramètres conservateurs
Un nombre élevé de couches, une construction globale épaisse, des intercalaires en cuivre épais, un verre grossier et une forte densité de perforations augmentent la production de chaleur et l'accumulation de débris. Le fabricant peut réduire la hauteur de l'empilement, diminuer la quantité de copeaux, augmenter la fréquence des changements d'outils ou percer les zones difficiles séparément.
Le perçage et le fraisage secondaires peuvent nécessiter un outillage différent.
Les trous de grand diamètre percés après métallisation, les fentes, les découpes, les finitions de bord et les lignes de rainurage peuvent présenter des craquelures ou une rupture du verre si les paramètres FR-4 standard sont utilisés sans vérification préalable. Le support d'entrée/de secours, la géométrie de plongée, la conception de la fraiseuse, l'épaisseur de l'âme et la profondeur de rainurage doivent être validés par rapport à la carte réelle.
Risque lié aux trous traversants dans les cartes multicouches épaisses
La fiabilité du métallisation traversante est l'une des principales raisons pour lesquelles les clients optent pour un système FR-4 haute performance. Le canon doit résister à la dilatation selon l'axe Z et aux variations de température répétées sans se fissurer au niveau du coude, du centre ou de la jonction entre les couches internes.
Le rapport d'aspect doit être calculé à partir du foret de production
Le rapport d'aspect est généralement lié à l'épaisseur du circuit imprimé et au diamètre des trous percés, et non uniquement au diamètre du trou fini. Il est important de prendre en compte la surépaisseur de métallisation et la compensation de perçage. Obtenir un rapport acceptable peut s'avérer complexe lorsque l'on considère la densité des trous, la tolérance d'épaisseur du circuit imprimé, le type de verre et la répartition de la métallisation.
La qualité du trou avant le placage détermine la base du placage.
Les murs rugueux, les fissures dans le verre, les craquelures dans la résine, les traces, les débris ou les têtes de clous internes ne peuvent être réparés par l'ajout de cuivre. Un forage prudent, un nombre de coups contrôlé, un matériau d'entrée/de soutien approprié et un nettoyage validé améliorent les fondations.
La distribution du cuivre à travers le canon doit être vérifiée
L'épaisseur du cuivre en surface ne permet pas de déterminer l'épaisseur au centre du canon. Les microsections représentatives doivent inclure les trous les plus petits ou les plus difficiles d'accès et être situées aux endroits où le plaquage des panneaux est le moins favorable.
Les preuves de contrainte thermique doivent correspondre au cas d'utilisation.
Des tests de brasage flottant, de simulation de refusion, de contrainte d'interconnexion , de choc thermique ou de cyclage spécifique au client peuvent être appropriés. La méthode de test, la conception de l'échantillon, les critères d'acceptation et les exigences relatives au rapport doivent être convenus avant la production.
Distinction importante
Les valeurs thermiques publiées du stratifié décrivent le matériau. La qualification PTH décrit l'interconnexion fabriquée dans une construction de carte spécifique. L'une ne peut se substituer à l'autre.
Ébavurage, dégraissage et conditionnement des trous
Le FR408HR est thermiquement stable et génère relativement peu de bavures lorsqu'il est correctement polymérisé et percé. Un ébavurage reste toutefois nécessaire pour éliminer les résidus et créer une surface propice à l'adhérence du cuivre autocatalytique. La qualité du trou avant ébavurage influence fortement le résultat final.
Le produit de décapage chimique doit être compatible avec le système de résine.
Le FR408HR peut présenter une meilleure résistance chimique que le FR-4 ordinaire. Les systèmes de gonflement agressifs peuvent endommager les interfaces verre-résine ou réduire la fiabilité après des contraintes thermiques sans plomb. Le guide du fournisseur déconseille l'utilisation de procédés de gonflement de type NMP et recommande de valider les systèmes alternatifs et les conditions de maintien avec le fournisseur de produits chimiques.
Le plasma est utile pour les structures complexes.
Le décapage plasma permet un enlèvement contrôlé de la résine et s'avère particulièrement utile pour les cartes épaisses, les trous à fort rapport d'aspect ou les systèmes de résine chimiquement résistants. Lors de l'utilisation combinée du plasma et du permanganate, il est impératif d'éviter un enlèvement excessif. Le mélange gazeux, la puissance, la durée, le chargement de la chambre et la géométrie du trou influent tous sur le résultat.
Le décapage en trois points n'est pas un dégraissage ordinaire.
Une véritable gravure chimique expose la couche de cuivre interne sur trois côtés. Le décapage chimique seul peut ne pas garantir ce résultat de manière fiable sur le FR408HR. Si le dessin exige une gravure chimique plutôt qu'un décapage, le procédé et les conditions de réception doivent être explicitement définis.
Vérifier l'état de la paroi avant le placage
Des éprouvettes ou des échantillons représentatifs de la production peuvent être examinés après perçage et après dégraissage. L'examen doit distinguer les dommages causés par le perçage de l'efficacité du dégraissage. Une résine lisse et exempte de débris, une exposition du verre contrôlée, des interfaces propres entre les couches internes et l'absence de fissures importantes sont des indicateurs plus pertinents que de supposer que le processus chimique a fonctionné simplement parce que le temps imparti s'est écoulé.
Cuivrage et formation d'interconnexions
Le dépôt de cuivre autocatalytique et électrolytique doit créer un chemin conducteur continu d'épaisseur, d'adhérence et de répartition suffisantes. Les vias borgnes, les vias enterrés, les structures via-dans-pastille et les trous percés à l'arrière ajoutent des contraintes spécifiques à la construction qui doivent être définies avant le lancement du processus de métallisation.
Cuivre autocatalytique, galvanoplastie et formation de motifs
Après conditionnement, une couche d'amorçage conductrice est déposée, puis les trous sont métallisés par électrolyse jusqu'à l'épaisseur de cuivre requise. Le métallisation doit atteindre le centre des trous à fort rapport d'aspect sans formation de surcouche ou de nodules.
Le rapport d'aspect est un problème de placage, et pas seulement un problème de perçage.
Un trou mécaniquement propre peut néanmoins présenter une répartition du cuivre insuffisante. L'épaisseur du circuit imprimé, le diamètre minimal de perçage, la densité des trous, la circulation de la solution, la densité de courant, le pouvoir de pénétration, l'orientation du panneau et la durée du placage déterminent le profil final du trou.
La finition du cuivre influe sur l'impédance et le rendement des lignes fines
Les pistes de la couche externe sont imagées avant le dépôt du motif, ce qui entraîne des variations d'épaisseur et de largeur dues à la croissance du cuivre. Le modèle d'impédance doit utiliser la géométrie finale et le logiciel de FAO doit prendre en compte la compensation de gravure et de dépôt.
Les preuves microscopiques doivent représenter les caractéristiques difficiles
Un échantillon plus facile à plaquer que la zone de production la plus dense peut donner une fausse impression de sécurité. La conception de l'échantillon, l'emplacement des panneaux, la taille des trous et le rapport d'aspect doivent être conformes aux exigences de réception.
Vias borgnes, vias enterrés, vias dans plots et perçage arrière
Les fonctionnalités d'interconnexion avancées ne peuvent être analysées comme de simples notes de schéma. Chaque fonctionnalité modifie la séquence de lamination, le parcours de perçage, le nettoyage, le métallisation, le remplissage, la planarisation, l'alignement, l'inspection et la stratégie de test électrique. Le guide de lamination des circuits imprimés à vias borgnes fournit des informations complémentaires sur les sous-ensembles enterrés et la construction séquentielle.
La fabricabilité des contrôles d'épaisseur diélectrique des vias borgnes
Le diamètre du via laser, la zone de capture, la zone cible, l'épaisseur du diélectrique, l'épaisseur du cuivre et le rapport d'aspect doivent être optimisés. Un via de petit diamètre traversant un diélectrique épais risque de ne pas garantir une ablation et un dépôt fiables.
Les vias enterrés modifient la stratification et la planification des tests
Les structures enterrées doivent être testées électriquement avant la stratification finale, lorsque le tracé le permet. Une fois encapsulées, les défauts sont difficiles à localiser. Les tests et inspections des sous-ensembles permettent de limiter les risques avant l'ajout de matériaux et la poursuite du traitement.
La via dans le pad nécessite une définition de finition complète
Pour une pastille de montage, le terme « remplissage » est insuffisant. Le schéma doit préciser le matériau de remplissage, la planéité, le revêtement en cuivre, l'état de surface, la tolérance aux vides et les éventuelles marges de creux. Un remplissage inadéquat peut entraîner des pertes de soudure, des vides, des joints irréguliers ou des problèmes de coplanarité des BGA.
Les chaînes de microvias doivent être minimisées.
Chaque transition par microvia augmente la résistance, la discontinuité, la dépendance à l'alignement et le risque de fiabilité. Utilisez la structure d'interconnexion la plus courte qui réponde aux exigences de routage et d'évacuation.
Les cartes multicouches utilisent souvent des vias traversants car ils sont robustes et économiques. La partie inutilisée du corps peut former un stub résonant dans les canaux haute vitesse. Le perçage arrière permet d'éliminer une grande partie de ce cuivre inutilisé après le métallisation.
Définir l'objectif électrique comme un stub résiduel
La profondeur de perçage dépend de l'épaisseur du panneau et de la couche, mais le problème principal réside dans le moignon restant. Le schéma doit préciser le côté du perçage, la couche cible, les trous concernés, la longueur maximale du moignon résiduel et les zones interdites au perçage.
L'enregistrement et la tolérance de profondeur absorbent la zone de non-débarquement
Le foret arrière est plus large que le trou métallisé d'origine et doit éviter les pistes et pastilles adjacentes. La tolérance de profondeur de couche, les variations d'épaisseur du circuit imprimé, la géométrie de la pointe de perçage et la précision de la machine déterminent le dégagement requis.
Une vérification devrait être planifiée.
Le fonctionnement peut être vérifié par des méthodes telles que la coupe transversale, la mesure de la profondeur, la radiographie ou d'autres techniques. Si un rapport est requis pour chaque lot, intégrez l'échantillon ou le coupon à la planification des panneaux.
Le forage en marche arrière n'est pas toujours la meilleure solution.
Des vias borgnes, une réaffectation des couches, un réalignement des broches de connecteurs ou des traversées plus courtes peuvent permettre d'obtenir un canal plus propre. Comparez les avantages électriques, le coût de fabrication et la charge d'inspection.
Structures multicouches avancées et contrôle CAF
La stratification séquentielle, l'empilement HDI, les champs de vias denses et les technologies d'interconnexion mixtes augmentent le nombre d'événements thermiques et de défauts d'alignement. Le risque de corrosion sous contrainte (CAF), l'espacement, l'humidité, l'état de la résine et la propreté du processus doivent être évalués conjointement avec le schéma électrique et l'environnement du produit.
Stratification séquentielle et accumulation HDI
Le FR408HR est décrit comme adapté à de multiples cycles de lamination, ce qui le rend pertinent pour les structures à vias enterrés et HDI. Cependant, ces cycles multiples augmentent la complexité du processus et l'historique thermique.
Le séchage des sous-ensembles est une étape clé du processus.
Les noyaux traités peuvent absorber l'humidité pendant le stockage et la manutention. Avant la stratification secondaire, le sous-ensemble peut nécessiter un séchage prolongé. La durée de séchage exacte dépend de l'épaisseur, des antécédents de stockage, de la construction et de la qualification du fabricant. Le panneau séché doit être protégé de toute exposition non contrôlée avant la stratification.
Chaque cycle modifie la référence dimensionnelle
Le premier cycle de pressage définit les dimensions du sous-ensemble. Le perçage et le plaquage ajoutent des caractéristiques. Le deuxième cycle introduit des mouvements supplémentaires. Le plan de processus doit identifier les cibles utilisées pour chaque étape de perçage et d'imagerie, ainsi que la manière dont l'erreur cumulative est contrôlée.
Les microvias empilées nécessitent des preuves de fiabilité
Les structures empilées concentrent les contraintes et leur comportement thermique dépend de la qualité du remplissage en cuivre, de la géométrie des plots de connexion, de l'alignement et du comportement thermique de l'ensemble. Les microvias décalées peuvent réduire certaines contraintes, mais consomment de l'espace de routage. Le choix doit reposer sur la densité et les performances, et non sur l'esthétique.
N’ajoutez pas de cycles de plastification à la légère.
Une structure de via pouvant être construite en un ou deux cycles ne devrait pas être divisée en plusieurs cycles sans raison valable. Chaque cycle engendre des coûts supplémentaires, des délais de réalisation plus longs, des difficultés de contrôle de l'humidité, des risques d'enregistrement accrus et des contraintes de qualification supplémentaires.
CAF, espacement et humidité dans les panneaux denses
Le risque de formation de filaments anodiques conducteurs dépend du matériau, de la tension, de l'espacement, de l'humidité, de la contamination, des interfaces verre-résine, des dommages liés au perçage et du temps. Le FR408HR est décrit comme résistant à la formation de filaments anodiques conducteurs, mais les champs de vias denses et les différences de tension élevées nécessitent toujours une conception et un contrôle du processus.
L'espacement entre vias et entre vias et plans doit inclure les tolérances.
L'espacement nominal CAO peut être réduit par les variations de perçage, le repérage, le placage, le retrait de résine et les défauts locaux. Utilisez la géométrie finale et les tolérances de fabrication pour l'évaluation de la fiabilité.
Des parois de puits propres réduisent une source de risque
Les fractures du verre, les dommages à la résine et la contamination peuvent créer des zones plus vulnérables en présence d'humidité et de contraintes. La qualité du perçage et du décapage contribue donc à la fiabilité du plaquage et de l'isolation.
La propreté de l'assemblage reste pertinente
Les résidus de flux et la contamination ionique en surface peuvent provoquer des fuites ou des cheminements, même si le stratifié présente de bonnes performances internes. Le choix du matériau de la carte nue ne dispense pas du nettoyage et du revêtement des cartes électroniques.
Traitement de la couche externe, masque de soudure et finition de surface
L'imagerie de la couche externe, le métallisation des motifs, la gravure, le vernis épargne, la finition de surface, le profilage et le nettoyage constituent les étapes finales de la fabrication de la carte. Chaque opération doit respecter l'anneau annulaire, la géométrie des conducteurs, les hypothèses d'impédance, la soudabilité, les exigences dimensionnelles et la propreté.
L'imagerie des masques de soudure bénéficie des caractéristiques de blocage des UV et de fluorescence laser du FR408HR, mais la qualité finale dépend toujours de la préparation de la surface, du type de masque, de l'exposition, du durcissement, de l'alignement et de la propreté.
Sélectionnez la finition de surface pour l'assemblage et le produit
Les finitions ENIG, OSP, argenture par immersion, HASL sans plomb, ENEPIG, or dur et autres présentent des différences en termes de planéité, de durée de conservation, de liaison par fil, de contact et de brasage. Le matériau n'est pas déterminant ; ce sont le type de composant, le stockage, l'assemblage, la fiabilité et les exigences du client qui le sont.
Contrôler le routage et le rainurage autour des matériaux à haut module
Il peut être nécessaire d'ajuster la géométrie de l'outil de défonceuse, l'avance, la vitesse de broche, le support de la carte et l'épaisseur de la bande rainurée afin d'éviter la rupture des bords. Les bords finis doivent être inspectés aux endroits où le produit repose sur un ajustement mécanique précis, des espaces exposés pour les conducteurs haute tension ou un détachement net.
La propreté fait partie de la fiabilité électrique
Les résidus de fabrication, les contaminations liées à la manipulation, les particules métalliques et les matières ioniques peuvent affecter l'isolation et l'assemblage. Les exigences de propreté et les méthodes d'essai doivent être spécifiées pour les produits haute tension, haute impédance, revêtus de protection ou utilisés en environnement difficile.
Points de contrôle et vérification de la fiabilité
Les points de contrôle empêchent un défaut en amont d'entraîner une perte de valeur supplémentaire en aval. Le plan de contrôle doit identifier le contrôle, le critère d'acceptation, l'enregistrement, l'autorité compétente et la condition de mise en service pour chaque opération irréversible.
Enregistrement post-lamination et vérification de l'épaisseur
Après pressage, les panneaux doivent être inspectés avant la poursuite des opérations en aval, plus coûteuses. Les contrôles peuvent porter sur l'épaisseur totale et locale, la planéité, le repérage radiographique, l'alignement des éprouvettes, l'état de surface, l'élimination des bavures et la présence de défauts ou d'endommagements des bords.
Le fraisage est généralement préféré au cisaillement agressif pour éliminer les bavures de polymérisation des panneaux à haut module, car les contraintes incontrôlées en bordure peuvent engendrer des fissures ou des craquelures. La méthode exacte dépend de la conception du panneau et des équipements de production.
Tests électriques, réflectométrie temporelle (TDR), inspection finale et emballage
Le test électrique vérifie la netlist fabriquée
Le test par sonde volante ou par montage doit comparer la carte finie avec la netlist validée et les limites de continuité/isolation convenues. La couverture de test doit prendre en compte les réseaux isolés, les résistances ou condensateurs intégrés (le cas échéant) et les exclusions définies par le client.
Le TDR vérifie le coupon d'impédance de production
Le rapport TDR doit identifier la tâche, l'échantillon, la cible, la tolérance, la couche ou la structure, le résultat mesuré et la méthode de test. Il valide l'échantillon (et non automatiquement chaque piste sur la carte), d'où l'importance de la représentation de l'échantillon et du contrôle du processus.
L'inspection finale permet de relier le tracé au plan.
L'inspection peut porter sur les dimensions, l'épaisseur, le diamètre des trous, la bague annulaire, le vernis épargne, les marquages, l'état de surface, la planéité, la propreté, les critères esthétiques, les certificats et les rapports spécifiques au client. Tout écart doit être examiné avant l'expédition et non pas être relégué dans une note d'inspection finale.
L'emballage doit protéger la marge d'assemblage
Le guide de traitement Isola recommande de sécher les panneaux finis avant l'emballage et décrit les sachets barrière anti-humidité, les indicateurs d'humidité et les dessiccants comme des solutions optimales pour une longue durée de conservation ou un assemblage exigeant sans plomb. L'emballage requis doit être convenu entre le client et le site d'assemblage. Les sachets ouverts doivent être refermés ou traités conformément aux règles de durée de vie convenues.
Points de contrôle tout au long du processus de fabrication
Un diagramme de flux de processus n'est utile que s'il définit précisément où s'arrête une production non conforme. Les points de contrôle suivants relient chaque opération à une décision de mise en conformité. L'échantillonnage exact, la classe, la conception des coupons, le format des rapports et les limites d'acceptation doivent être définis dans la documentation client.
Pour un cadre d'acceptation plus large, consultez l'inspection de la qualité des PCB ; le plan de contrôle FR408HR devrait ensuite ajouter des preuves spécifiques aux matériaux et à la construction.
| Porte d'inspection | Ce qui est vérifié | Preuves typiques | Risque maîtrisé avant la prochaine opération |
|---|---|---|---|
| Publication de matériel entrant | L'identité du FR408HR, l'épaisseur du noyau, le cuivre, la construction du préimprégné, le lot, l'état de stockage et les contrôles de durée de conservation. | Document de réception, étiquette du fournisseur, certificat ou document de traçabilité, le cas échéant. | Des matières premières non conformes ou non contrôlées entrent en production. |
| Libération de l'AOI de la couche interne | Circuits ouverts, courts-circuits, largeur de ligne, espacement, caractéristiques en cuivre, cibles, outillage et identité des couches. | Enregistrement AOI, disposition des défauts, données dimensionnelles du premier panneau. | Des défauts de circuit latents qui se retrouvent enfouis de façon permanente. |
| Vérification du placement | Séquence noyau/préimprégné, orientation du cuivre, sens du grain, répartition des lots, film de démoulage et disposition de la calotte. | Document de suivi de la mise en stock, scan de code-barres, validation indépendante pour les tâches contrôlées. | Empilement incorrect ou orientation des matériaux devenant irréversible. |
| Déblocage après lamination | Épaisseur du panneau, enregistrement de polymérisation/pressage, repérage, vides, délamination, courbure et torsion. | Graphique de pression, carte d'épaisseur, données d'enregistrement radiographique, inspection visuelle. | Panneaux défectueux consommant des capacités de perçage et de placage. |
| Déblocage des données de perçage et de préparation des trous | Taille du trou, position, écaillage, débris, élimination des bavures, gravure en arrière là où spécifié et état de la paroi du trou. | Inspection des forets, section des coupons, registres des bains de traitement. | Des défauts de formation de trous lors du dépôt de cuivre autocatalytique. |
| Libération du plaquage | Épaisseur et répartition du cuivre, vides, adhérence, enrobage le cas échéant, uniformité de surface. | Microsection, mesures coulométriques/XRF, tableau de placage. | Les interconnexions fragiles atteignent l'imagerie finale et la finition. |
| Libération de l'AOI de la couche externe | Géométrie finale du conducteur, anneau annulaire, courts-circuits, circuits ouverts, entailles et cuivre résiduel. | Dossier d'inspection et de réparation/mise au rebut de l'AOI. | Des défauts de circuit sont masqués par le vernis épargne. |
| Décharge électrique et d'impédance | Résultats des tests de continuité/isolation de la netlist et des coupons à impédance contrôlée. | Résultat de la sonde volante/du dispositif de test, trace TDR et résumé des tests. | Cartes non conformes sur le plan électrique arrivant à destination ou en cours d'assemblage. |
| Livraison finale | Dimensions, finition, masque de soudure, marquage, propreté, planéité, quantité, emballage et documentation requise. | Rapport d'inspection final, certificat, enregistrement de l'emballage barrière contre l'humidité. | Produit non conforme ou preuve incomplète à la sortie d'usine. |
Répétition de la production, des applications et examen des processus
Une première fabrication techniquement réussie n'a de valeur que si les matériaux, la composition, le processus de fabrication, le plan d'inspection, les écarts approuvés et les déclencheurs de changement peuvent être reproduits. Cette section regroupe l'adéquation à l'application, la planification du contrôle, le transfert du prototype à la production, les listes de contrôle, les questions récurrentes et les références bibliographiques.
Applications justifiant généralement la construction multicouche FR408HR
Les applications doivent être sélectionnées en fonction de la fonction de la carte plutôt que de sa catégorie marketing. Le FR408HR est généralement approprié lorsque la fiabilité thermique multicouche, l'impédance contrôlée et une production stable sont requises simultanément.
Cartes de commande de commutateurs, sections de commande de cartes de ligne, processeurs de communication et cartes d'interface avec impédance contrôlée, transitions de connecteurs et construction multicouche répétable.
Ordinateurs industriels, plateformes de commande de machines, systèmes de mouvement, matériels d'acquisition de données et contrôleurs embarqués longue durée exposés à des assemblages sans plomb répétés ou à des conditions de service exigeantes.
Instruments à signaux mixtes, équipements de test automatisés, cartes d'acquisition et fonds de panier où la cohérence des canaux, le nombre élevé de couches et la géométrie d'interconnexion contrôlée sont importants.
Équipements non implantables et plateformes de diagnostic nécessitant une documentation contrôlée, des versions stables et répétables et un plan d'acceptation adapté aux exigences produit en vigueur.
Cartes de contrôle et de surveillance où les cycles thermiques, la longue durée de vie et la fiabilité multicouche sont essentiels. L'isolation CTI, l'espacement des tensions et la qualification automobile restent des exigences distinctes.
Le FR408HR peut être utilisé pour les couches numériques ou de contrôle, tandis qu'un matériau RF spécialisé est employé ailleurs. La compatibilité avec les presses hybrides, le collage, le traitement du cuivre et le repérage nécessitent un examen approfondi.
Limites d'application : le FR408HR ne doit pas être considéré comme un substrat universel pour radar ou micro-ondes. Le canal RF peut nécessiter un stratifié à faibles pertes ou une structure hybride, même si le FR408HR convient à la partie commande numérique.
Plan de contrôle du processus de fabrication FR408HR
| Porte de processus | Document clé | Question typique sur la publication |
|---|---|---|
| Ingenierie | Configuration approuvée, DFM, tableau d'impédance, plan de coupons | La construction proposée est-elle réalisable et approuvée ? |
| Matériaux entrants | Identité du matériau, lot, construction noyau/préimprégné | Le matériel reçu correspond-il au voyageur ? |
| Couche intérieure | Enregistrement AOI, mesure dimensionnelle | Les circuits et la compensation respectent-ils les limites de diffusion ? |
| Laminage | Vérification de la mise en place, recette de presse, preuve de la température du produit | Le livre correct a-t-il été traité selon la procédure requise ? |
| Forage/dégraissage | Programme d'outil, nombre de coups, échantillon de paroi de trou | Le trou est-il propre et apte au plaquage ? |
| Placage | Enregistrement du bain/processus, mesure du cuivre, microsection | Le canon représentatif répond-il aux critères de cuivre et de qualité ? |
| Final | Tests électriques, réflectométrie temporelle (TDR), dimensions, certificats | Le lot fini est-il conforme aux exigences relatives aux plans et aux rapports publiés ? |
Contrôle du prototype à la production
Geler la construction validée
Après validation du prototype, documentez les caractéristiques réelles de la structure (noyau/préimprégné), du film de cuivre, de la géométrie d'impédance, de l'éprouvette, du parcours de pressage, du parcours de perçage et d'ébavurage, de l'état de surface et du plan d'inspection. Un schéma d'empilement générique ne suffit pas à garantir la reproductibilité.
Distinguer les modifications de conception des modifications de processus
Une modification technique (ECO) de conception affecte les données produit. Un changement de procédé peut survenir même si les fichiers Gerber restent inchangés. La disponibilité des matériaux, la taille des panneaux, le film, la chimie, l'outillage ou la méthode de test peuvent évoluer. Définissez les changements de procédé qui nécessitent une notification ou une requalification.
Réserver les matières premières pour la production prévisionnelle lorsque la continuité est essentielle.
Les noyaux spéciaux, les préimprégnés ou les feuilles de cuivre ne peuvent être stockés indéfiniment. Les prévisions de volume et de durée de qualification aident le fabricant à planifier ses stocks et à identifier les risques d'obsolescence ou de substitution avant la prochaine commande.
Utiliser la production pilote pour valider le processus de production
Un petit lot d'ingénierie peut être réalisé avec une manutention renforcée, des panneaux sélectionnés ou une attention manuelle particulière. Un lot pilote doit utiliser l'outillage de production, les panneaux, les procédures d'inspection, de test et d'assemblage prévus, ainsi que la documentation, afin d'identifier les risques liés à la mise à l'échelle.
Liste de contrôle pour la conception multicouche et l'examen des processus
- Les exigences en matière de matériaux et les règles de substitution sont explicites.
- Les fonctions des couches, les plans de référence et la distribution de puissance sont stables.
- Les constructions à âme/préimprégné sont disponibles et approuvées.
- Le poids et la répartition du cuivre sont analysés en fonction de la symétrie et de l'écoulement de la résine.
- L'épaisseur finale et les exigences de courbure/torsion correspondent à l'usage mécanique.
- Le rapport d'aspect des trous traversants et le chemin de placage présentent une marge de manœuvre.
- Les traversées aveugles/enfouies et les cycles de stratification sont minimisés.
- Les attentes en matière de remplissage/bouchage et d'assemblage des vias dans les coussinets sont entièrement définies.
- Le côté du forage arrière, la cible, le moignon résiduel et la zone d'exclusion sont spécifiés.
- Les coupons d'impédance et les rapports TDR représentent la structure du produit.
- Les analyses microscopiques et thermiques permettent d'étudier les aspects les plus complexes.
- Les prototypes, les pilotes et les constructions de production sont contrôlés par révision.
Questions fréquemment posées
Le FR408HR peut-il être utilisé sur une ligne de production FR-4 standard ?
Ce procédé peut être réalisé avec des équipements de fabrication de circuits imprimés multicouches classiques, mais l'usine doit impérativement définir les caractéristiques du matériau, le cycle de pressage, la compensation des mouvements, le parcours de perçage, le procédé de décapage, le placage et le plan d'inspection. L'expression « ligne standard » ne désigne pas des paramètres génériques.
Pourquoi parle-t-on de désfragmentation plasmatique pour le FR408HR ?
Le traitement plasma permet d'améliorer la préparation des parois des trous pour les systèmes de résine complexes, les vias de petite taille, les structures à fort rapport d'aspect ou les structures à stratification séquentielle. La méthode appropriée dépend de la géométrie du trou, de l'état et de la chimie de la résine, ainsi que du degré de gravure requis.
Le FR408HR élimine-t-il les fissures des trous traversants métallisés ?
Non. Une faible dilatation selon l'axe Z et de fortes propriétés thermiques créent une marge de matériau, mais la fiabilité des trous métallisés dépend toujours de la qualité du foret, de l'élimination des bavures, de l'épaisseur et de la distribution du cuivre, du rapport d'aspect du trou, de l'exposition thermique, de l'humidité et de la conception de la carte.
La lamination séquentielle est-elle automatiquement sûre avec le FR408HR ?
Non. Chaque cycle modifie les références dimensionnelles et ajoute un historique thermique. Le séchage des sous-ensembles, les données de mouvement, la structure des microvias, la distribution du cuivre et le nombre de cycles doivent être contrôlés et validés.
Quand faut-il utiliser le forage arrière ?
Utilisez le forage arrière lorsque l'analyse du canal montre que le stub de via résiduel crée une résonance ou une perte inacceptable et que la conception offre une tolérance de profondeur, une zone d'exclusion, une marge d'enregistrement et une méthode de vérification suffisantes.
Quels enregistrements sont les plus utiles pour la production répétée ?
La construction des matériaux approuvée, la révision de l'empilement, les facteurs de mouvement, la recette de presse, le parcours de perçage et de dégraissage, les preuves de placage, les résultats des coupons/tests, les rapports d'inspection et les écarts approuvés constituent la base de production la plus solide.
Références techniques
- Fiche technique Isola FR408HR — Propriétés thermiques/électriques typiques, attributs du produit et classification IPC.
- Guide de traitement Isola FR408HR — Instructions initiales du fournisseur concernant la manutention, le séchage, le laminage, le perçage et les traitements connexes.
- CIB-6012 — Exigences de qualification et de performance pour les cartes imprimées rigides, y compris les multicouches et les constructions à vias borgnes/enterrés.
- IPC-A-600 — Représentations visuelles des conditions d'acceptabilité des cartes imprimées.
- IPC-TM-650 — Bibliothèque de méthodes de test ; la méthode exacte et la révision doivent être précisées lorsqu’une mesure est contractuelle.
Le dessin du client, le bon de commande, le schéma d'empilage approuvé et la révision standard spécifiée restent les exigences de production déterminantes.
Demande d'examen des procédés de fabrication et multicouches
Veuillez envoyer la structure multicouche, la désignation des matériaux, le nombre de couches, la distribution du cuivre, l'architecture des trous, les exigences de profondeur contrôlée, le tableau d'impédance, l'épaisseur finale, la classe d'acceptation, les exigences d'inspection et le volume de production.
Highleap peut examiner le tracé proposé en fonction de la disponibilité des matériaux, du nombre de couches, du risque d'alignement, des capacités de perçage/placage, du perçage arrière, des coupons d'essai et du contrôle de la production répétée avant l'outillage.
Retour à la page du fabricant et du devis pour les circuits imprimés FR408HR.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.