
Point de fusion de la soudure : Guide des températures des alliages
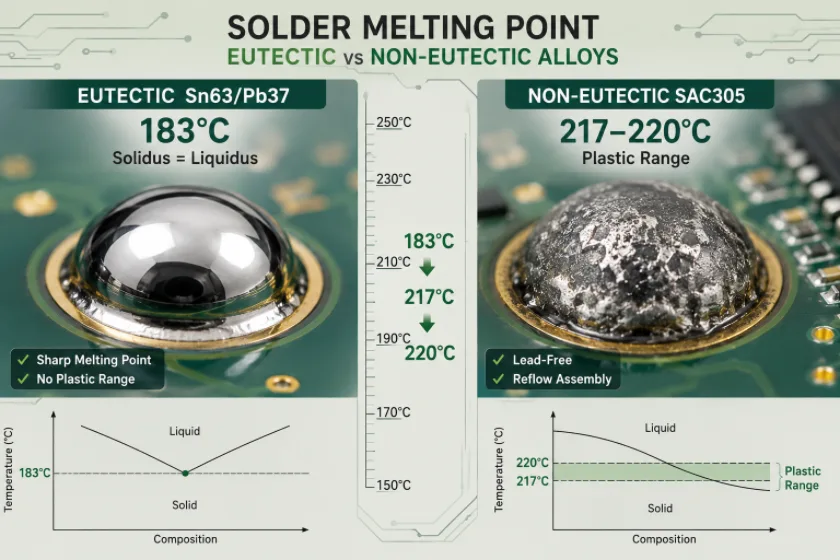
Figure 1. Point de fusion de la soudure
Le point de fusion de la soudure dépend entièrement de son alliage. La soudure eutectique étain-plomb (Sn63/Pb37) fond à une température précise de 183 °C (361 °F) , tandis que l'alliage sans plomb le plus courant, le SAC305, fond dans une plage d'environ 217 à 220 °C (423 à 428 °F) . Pour l'ensemble des alliages de soudure, les températures varient d'environ 138 °C pour les soudures étain-bismuth basse température jusqu'à 300 °C et plus pour les soudures à haute teneur en plomb. Ce guide fournit les valeurs exactes pour chaque alliage, explique la différence entre un point de fusion et une plage de fusion, et montre pourquoi quelques degrés de différence sont déterminants pour la qualité d'une soudure sur un circuit imprimé.
Quel est le point de fusion de la soudure ?
Le point de fusion est la température à laquelle un alliage de brasure passe de l'état solide à l'état liquide, lui permettant ainsi de mouiller les surfaces métalliques et de former un joint. La difficulté réside dans le fait que seuls les alliages eutectiques possèdent un point de fusion unique. Un mélange eutectique — Sn63/Pb37 en est l'exemple classique — fond et se solidifie à une température précise, sans état intermédiaire pâteux. Cette transition abrupte explique pourquoi la brasure eutectique produit des joints propres et est facile à travailler.
La plupart des alliages non eutectiques fondent en revanche dans une plage de températures délimitée par deux valeurs :
- Solidus — la température à laquelle l'alliage commence fondre. En dessous, il est entièrement solide.
- Liquide — la température à laquelle l'alliage est solution liquide. Au-dessus, il s'écoule librement.
Entre le solidus et le liquidus, la soudure est partiellement solide et partiellement liquide — une phase pâteuse ou plastique. Les joints manipulés dans cette phase ont tendance à être granuleux et fragiles (une cause classique de joint défectueux ou froid), ce qui explique pourquoi les alliages eutectiques sans phase plastique sont préférés pour le brasage manuel.
Point de fusion de la soudure au plomb (étain-plomb)
La soudure étain-plomb (SnPb) a dominé l'électronique pendant des décennies et est encore utilisée dans l'aérospatiale, la défense et le secteur médical, où sa fiabilité et l'absence de moustaches d'étain sont essentielles. Son comportement à la fusion dépend du rapport étain/plomb, et tous les alliages SnPb ont le même solidus (température eutectique) de 183 °C.
| Alliage étain-plomb | Point de fusion / plage de fusion | Remarques |
|---|---|---|
| Sn63 / Pb37 (eutectique) | 183 °C (361 °F) — point unique | La soudure électronique de référence ; gamme sans plastique |
| Sn60 / Pb40 | 183–190 °C (361–374 °F) | Très courant ; petite gamme en plastique |
| Sn50 / Pb50 | 183–216 °C (361–421 °F) | Gamme de plastiques plus étendue ; usage général |
| Sn40 / Pb60 | 183–238 °C (361–460 °F) | Teneur en plomb plus élevée; plomberie/industrie |
En pratique, l'avantage principal est que l'alliage Sn63/Pb37 est celui à choisir si l'on souhaite des joints aussi propres que possible, car il évite la phase pâteuse que traversent les autres proportions.
Point de fusion de la soudure sans plomb
La directive RoHS et les réglementations similaires ont imposé à la plupart des composants électroniques commerciaux l'utilisation de soudures sans plomb, composées principalement d'étain auquel on ajoute de l'argent, du cuivre et parfois du bismuth ou du nickel. Les alliages sans plomb fondent à une température de 30 à 45 °C supérieure à celle de l'étain-plomb, ce qui constitue la principale conséquence pratique de ce changement : les températures de refusion maximales et les contraintes thermiques sur les cartes et les composants s'en trouvent accrues.
| Alliage sans plomb | Point de fusion / plage de fusion | Remarques |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | L'alliage sans plomb par défaut pour les composants CMS |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Variante SAC quasi-eutectique |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 ° C (430 ° F) | Étain-argent eutectique, sans cuivre |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 ° C (441 ° F) | Peu coûteux, courant dans le soudage à la vague |
L'alliage SAC305 est celui utilisé pour la plupart des circuits imprimés sans plomb. Il existe des variantes à plus faible teneur en argent et dopées pour réduire les coûts ou améliorer la résistance aux chocs et aux cycles thermiques, mais leurs points de fusion restent proches de 217 °C, comme pour le SAC.
Soudures à basse et haute température
Au-delà des alliages courants, deux groupes spéciaux se situent aux extrémités de l'échelle de température.
Soudures à basse température
L'alliage étain-bismuth (Sn42/Bi58) fond à seulement 138 °C (281 °F) , et l'alliage indium-étain (In52/Sn48) à environ 118 °C (244 °F) . On les utilise lorsque des composants ou des substrats ne supportent pas la chaleur de refusion classique : LED thermosensibles, certains capteurs, substrats flexibles et brasage par étapes, lorsqu'une seconde jonction doit être réalisée sans refusion de la première. En contrepartie, les alliages de bismuth sont généralement plus fragiles.
Soudures à haute température
Les alliages à haute teneur en plomb, tels que Sn10/Pb88/Ag2 (environ 268–290 °C) et Sn5/Pb95 (environ 308–312 °C), restent solides à des températures qui feraient fondre la soudure ordinaire. Ils sont utilisés pour la fixation des puces des semi-conducteurs de puissance, dans l'électronique de fond des puits de pétrole et de gaz, et dans d'autres environnements à haute température. À titre de comparaison, l'étain pur fond à 232 °C et le plomb pur à 327 °C.
Tableau comparatif des points de fusion de la soudure
Ce tableau récapitulatif présente les alliages courants côte à côte, du point de fusion le plus bas au plus élevé.
| Aluminium | Composition | Point de fusion (°C) | Fonte (°F) | Type / utilisation |
|---|---|---|---|---|
| In52/Sn48 | 52 % In, 48 % Sn | 118 | 244 | Pièces sensibles à basse température |
| Sn42/Bi58 | 42 % Sn, 58 % Bi | 138 | 281 | Sans plomb à basse température |
| Sn63 / Pb37 | 63 % Sn, 37 % Pb | 183 | 361 | Eutectique plombé (référence) |
| Sn60 / Pb40 | 60 % Sn, 40 % Pb | 183-190 | 361-374 | Dirigé, général |
| SAC305 | 96.5 % Sn, 3 % Ag, 0.5 % Cu | 217-220 | 423-428 | CMS sans plomb (par défaut) |
| Sn96.5/Ag3.5 | 96.5 % Sn, 3.5 % Ag | 221 | 430 | Étain-argent sans plomb |
| Sn99.3/Cu0.7 | 99.3 % Sn, 0.7 % Cu | 227 | 441 | Soudage à la vague sans plomb |
| Étain pur (Sn) | 100 % Sn | 232 | 450 | Métal de référence |
| Sn10/Pb88/Ag2 | 10 % Sn, 88 % Pb, 2 % Ag | 268-290 | 514-554 | Haute température (fixation de la matrice) |
| Plomb pur (Pb) | 100 % Pb | 327 | 621 | Métal de référence |
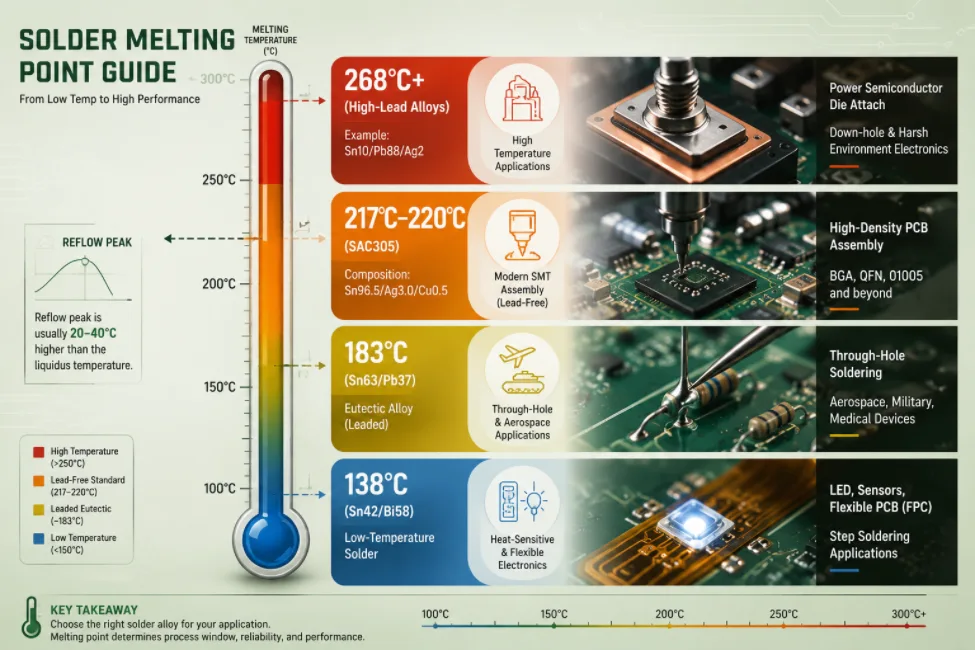
Figure 2. Détails du point de fusion de la soudure
Point de fusion en fonction de la température de soudage et de refusion
Une source fréquente de confusion consiste à assimiler le point de fusion à la température réglée sur le fer à souder ou le four. Ce n'est pas le cas. Le point de fusion indique à quelle température la soudure devient liquide ; pour bien mouiller les pastilles et assurer une bonne fluidité, il faut travailler à une température nettement supérieure au point de fusion.
- température de la pointe du fer à souder La température est réglée bien au-dessus du point de fusion afin de chauffer rapidement la soudure avant que l'extrémité ne refroidisse. Les réglages typiques sont approximativement les suivants : 315–370 °C (600–700 °F) pour la soudure au plomb et 350–400 °C (660–750 °F) pour sans plomb, ajusté en fonction de la taille de l'embout et de la masse de l'articulation.
- température maximale de refusion est fixé à environ 20–40 °C au-dessus du liquidus de l'alliage. Pour le SAC305 (liquidus ~220 °C), un pic typique est 235–250 °C; pour le Sn63/Pb37 plombé, un pic autour de 210–225 °C Est normal.
L'écart entre le point de fusion et la température de travail est délibéré : une marge trop faible et la soudure coule à peine (joints froids, mauvais mouillage) ; une marge trop importante et vous risquez de soulever les pastilles, d'endommager les composants sensibles à la chaleur ou de dépasser la température de transition vitreuse d'une carte.
Pourquoi le point de fusion de la soudure est important dans l'assemblage des circuits imprimés
En production, le point de fusion est la donnée fondamentale de tout procédé thermique. Une erreur de réglage entraîne une baisse du rendement. Les domaines où il est le plus crucial :
- Profilage du reflow. Le profil de refusion en quatre zones (préchauffage, maintien, refusion, refroidissement) est défini à partir du solidus et du liquidus de l'alliage en pâte. La température maximale doit dépasser le liquidus d'une marge de sécurité afin d'éviter la surchauffe des pièces ; c'est pourquoi un profil optimisé pour le SAC305 diffère de celui d'un procédé avec plomb.
- Matériau du panneau (Tg). Les températures plus élevées des matériaux sans plomb se rapprochent de la température de transition vitreuse d'un stratifié, donc une Tg élevée FR-4 Elle est souvent spécifiée pour les constructions sans plomb afin d'éviter le délaminage et le gauchissement.
- Alliages mixtes. L'utilisation de billes plombées dans un profilé sans plomb (ou inversement) crée des joints peu fiables. La compatibilité des alliages doit être contrôlée sur l'ensemble de la nomenclature, en particulier avec BGA.
- Pâte à souder et pochoirs. La pâte est adaptée à l'alliage et le volume de dépôt approprié est obtenu à partir d'un pochoir découpé au laser garantit que le joint comporte suffisamment de métal une fois que le flux a brûlé.
- Options basse température. Lorsqu'une carte comporte des composants qui ne peuvent pas résister à une température maximale de 245 °C, on choisit plutôt un alliage basse température ou un procédé sélectif.
Highleap Electronics , fabricant chinois de circuits imprimés et d'assemblages de circuits imprimés (PCBA), propose des procédés de brasage avec et sans plomb, avec des profils de refusion adaptés à l'alliage de pâte à braser et à l'inertie thermique du circuit imprimé. Ces profils sont vérifiés par inspection optique automatisée (AOI) et par rayons X sur les composants CMS. En cas de doute sur l'alliage ou la finition le plus adapté à votre conception, une analyse de fabricabilité (DFM) est réalisée avant la fabrication du circuit imprimé. Cette analyse porte sur l'alliage de brasage, la finition de surface et les aspects thermiques. Elle fait partie intégrante des prestations standard d'assemblage de circuits imprimés et de montage en surface (SMT).
FAQ sur le point de fusion de la soudure
Quel est le point de fusion de la soudure en degrés Celsius et Fahrenheit ?
Cela dépend de l'alliage. La soudure au plomb la plus courante, Sn63/Pb37, fond à 183 °C (361 °F). La soudure sans plomb la plus courante, SAC305, fond à environ 217–220 °C (423–428 °F).
Quel est le point de fusion de la soudure sans plomb ?
La plupart des soudures électroniques sans plomb fondent entre environ 217 °C et 227 °C. La SAC305 fond à 217–220 °C, l'étain-argent eutectique à 221 °C et l'étain-cuivre (Sn99.3/Cu0.7) à 227 °C, soit environ 30 à 45 °C de plus que la soudure étain-plomb.
Pourquoi la soudure eutectique possède-t-elle un seul point de fusion ?
Un alliage eutectique comme le Sn63/Pb37 est une composition spécifique qui fond et se solidifie à une température précise, sans transition pâteuse. Cette transition nette permet d'obtenir des joints propres et facilite le brasage manuel.
À quelle température dois-je régler mon fer à souder ?
Au-dessus du point de fusion de la soudure pour une transmission thermique rapide : environ 315–370 °C (600–700 °F) pour la soudure au plomb et 350–400 °C (660–750 °F) pour la soudure sans plomb, en fonction de la taille de la panne et de la masse du joint. La valeur indiquée correspond à la température de travail, et non au point de fusion.
La température de soudage est-elle la même que le point de fusion ?
Non. Le point de fusion correspond à la température à laquelle la soudure devient liquide ; la température de brasage ou de refusion est fixée au-dessus de ce point. Les pics de refusion se situent généralement entre 20 et 40 °C au-dessus du point de fusion de l'alliage afin d'assurer une bonne adhérence de la soudure.
Puis-je mélanger de la soudure avec et sans plomb ?
Il est préférable de l'éviter. Le mélange d'alliages — par exemple, l'utilisation de billes BGA sans plomb dans un profilé plombé — crée des intermétalliques et des différences de points de fusion qui entraînent des soudures peu fiables. En production, la compatibilité des alliages est contrôlée pour l'ensemble de l'assemblage.
Quelle est la soudure ayant le point de fusion le plus bas ?
Parmi les alliages courants, l'indium-étain (In52/Sn48) fond à environ 118 °C et l'étain-bismuth (Sn42/Bi58) à 138 °C. Ces brasures à basse température sont utilisées pour les composants thermosensibles et le brasage par étapes, bien que les alliages de bismuth soient plus fragiles.

messages recommandés

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.