
Méthodes de test des cartes de circuits imprimés : AOI, ICT, test par sonde volante et test fonctionnel
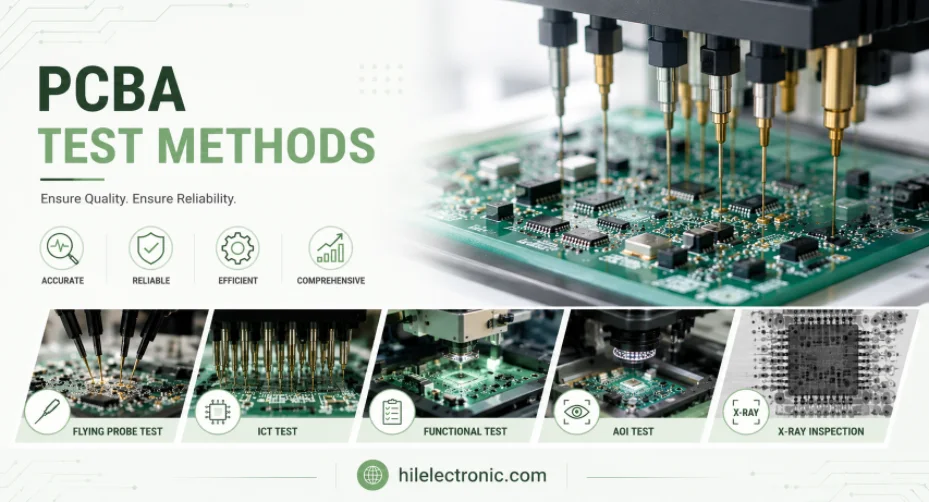
Figure 1. Image des méthodes de test PCBA pour la revue de fabrication et d'assemblage de PCB de Highleap Electronics.
Les tests PCBA permettent à un sous-traitant de vérifier qu'une carte assemblée est conforme et fonctionnelle. Aucun test unique ne permet de détecter tous les défauts. En production, plusieurs méthodes sont combinées : inspection optique pour le placement des composants, tests électriques pour la vérification des composants et de la connectivité, et tests fonctionnels pour évaluer le comportement de la carte. Choisir la combinaison optimale en fonction de la quantité de cartes et du volume de production permet d'équilibrer le coût et la couverture des défauts. Ce guide explique les principales méthodes de test PCBA, les défauts qu'elles détectent, leur complémentarité et leur mise en œuvre par Highleap Electronics.
1. Quelles sont les principales méthodes de test des PCBA ?
Les principales méthodes de test des cartes PCBA sont l'inspection optique automatisée (AOI), l'inspection par rayons X, le test en circuit (ICT), le test par sonde volante et le test fonctionnel, auquel s'ajoute un test de rodage pour les produits à haute fiabilité. Elles se répartissent en trois groupes selon ce qu'elles vérifient : les méthodes d'inspection contrôlent la présence et le bon positionnement des composants, les méthodes électriques vérifient la connectivité et les valeurs des composants, et les méthodes fonctionnelles vérifient le bon fonctionnement de la carte.
| Méthode | Captures | Type |
|---|---|---|
| AOI | Pièces manquantes/mal placées, défauts de soudure | Inspection optique |
| Radiographie | Joints cachés sous les BGA, vides | Inspection optique |
| TIC | Positions ouvertes, positions courtes, valeurs erronées/manquantes | Test électrique |
| Sonde volante | Ouvertures, ventes à découvert, valeurs (pas de calendrier) | Test électrique |
| Fonctionnel | Comportement en conditions réelles, micrologiciel, E/S | Test fonctionnel |
Aucune méthode n'est suffisante à elle seule : l'inspection optique automatisée (AOI) détecte une soudure mais ne peut confirmer la valeur d'une résistance ; l'inspection par circuit intégré (ICT) mesure la valeur mais ne peut confirmer le démarrage de la carte ; et le test fonctionnel confirme le démarrage mais peut ne pas localiser une soudure défectueuse. C'est pourquoi la production combine ces méthodes, selon une approche fondée sur un plan de conception axé sur la testabilité . L'ensemble de ces méthodes constitue le résultat d'un test de cartes électroniques de qualité.
2. AOI et radiographie : contrôle du positionnement et des joints cachés
L'inspection optique automatisée (AOI) utilise des caméras pour vérifier la présence, le positionnement et la soudure des composants sur les joints visibles, tandis que les rayons X inspectent les joints invisibles à l'œil nu, notamment sous les BGA et autres boîtiers à terminaison inférieure. Ensemble, ces techniques permettent de détecter les défauts de positionnement et de soudure, responsables d'une grande partie des erreurs d'assemblage, avant tout test électrique.
L'inspection optique automatisée compare chaque carte à une référence de qualité, signalant rapidement et avec une grande précision les composants manquants, mal alignés ou endommagés, les inversions de polarité et les défauts de soudure visibles – bien plus efficacement qu'une inspection manuelle. Pour les connexions cachées, l'inspection par rayons X examine le boîtier afin de vérifier les joints à billes et de détecter les vides sous les BGA ; c'est le seul moyen de confirmer ces connexions sans recourir à des tests destructifs. L'inspection optique automatisée et l'inspection par rayons X étant sans contact, elles ne nécessitent aucun dispositif de fixation et s'appliquent du prototype à la production en série, ce qui en fait la première ligne de défense du contrôle qualité basé sur l'inspection optique automatisée .
3. ICT vs sonde volante : test électrique de connectivité
Le test en circuit (ICT) utilise un banc de test à pointes spécifique pour vérifier électriquement et très rapidement les circuits ouverts, les courts-circuits et les valeurs des composants, tandis que le test par sondes volantes effectue les mêmes vérifications avec des sondes mobiles et sans banc de test — privilégiant la rapidité au détriment du coût d'outillage. Les deux méthodes permettent de vérifier que la carte est correctement assemblée électriquement ; le choix de la méthode appropriée dépend du volume de production.
- Test en circuit L'appareil appuie des broches sur chaque réseau sondé grâce à un dispositif dédié, mesurant chaque composant et connexion en quelques secondes — idéal pour la production une fois le coût du dispositif amorti, comme indiqué dans cet aperçu. test en circuit.
- Sonde volante Déplace quelques sondes sur la carte pour effectuer les mêmes mesures sans dispositif de fixation, ce qui est plus lent par carte mais idéal pour les prototypes et les petites séries où la conception peut évoluer ; voir comment essai de sonde volante œuvres.
Cette décision reflète les impératifs économiques liés aux bancs de test : le test par sonde volante est privilégié dès les premières phases, lorsque les quantités sont faibles et que la conception est encore en évolution ; le test par circuit intégré (ICT) intervient plus tard, lorsque le volume justifie l’investissement et que le débit est nécessaire. Dans les deux cas, l’accès aux tests doit être suffisant sur la carte ; c’est pourquoi la planification des tests électriques doit être intégrée à la phase de conception, et non effectuée après l’assemblage.
4. Tests fonctionnels et de rodage : vérification du bon fonctionnement de la carte
Le test fonctionnel met sous tension la carte assemblée et la soumet aux conditions d'utilisation du produit final : il vérifie son démarrage, l'exécution de son firmware et la production des entrées/sorties attendues. Le test de rodage, quant à lui, soumet la carte à une alimentation et à des contraintes importantes pendant une période prolongée afin de détecter les défaillances précoces. Ces méthodes permettent de confirmer que la carte remplit sa fonction, et pas seulement qu'elle est correctement assemblée.
Les tests fonctionnels sont ce qui se rapproche le plus des conditions réelles d'utilisation : ils permettent de vérifier les interfaces de communication, les relevés des capteurs, l'alimentation sous charge et le comportement programmé, souvent grâce à une configuration de test personnalisée qui simule l'environnement de la carte. Ils complètent naturellement l'inspection et les tests en circuit : ces derniers confirment la conformité de la carte, tandis que les tests fonctionnels vérifient son bon fonctionnement. Pour les produits où les défaillances sur le terrain sont coûteuses, les tests de rodage ajoutent une période de contrainte et de maintien en température qui élimine les composants sujets à des défaillances prématurées. Ainsi, les unités livrées ont subi leurs conditions les plus critiques en production plutôt que sur le terrain.
Figure 2. Les détails de fabrication des méthodes de test des PCBA doivent être vérifiés avant le devis et la production.
5. De quel niveau de couverture de test votre carte a-t-elle réellement besoin ?
Le niveau de couverture de test optimal correspond au minimum nécessaire pour détecter de manière fiable les défauts inacceptables lors de la livraison d'un produit. Ce niveau est déterminé par les exigences de fiabilité, le volume de production, la complexité de la carte et le coût d'une défaillance sur le terrain, et non par une recherche du maximum de tests. Tester excessivement une carte simple et peu critique représente un gaspillage d'argent ; ne pas tester suffisamment une carte critique risque d'entraîner des retours coûteux sur le terrain. La méthode la plus judicieuse pour définir ce niveau de couverture consiste à appliquer différentes méthodes de test en répondant à trois questions :
- Quels défauts ne doivent jamais passer inaperçus ? Cartographiez vos risques de défaillance réels (mauvaises articulations, valeurs incorrectes, défauts de micrologiciel, performances marginales) et les associez aux méthodes permettant de les détecter, afin que la couverture soit délibérée plutôt qu'habituelle.
- Quel est le coût d'une panne sur le terrain ? Un appareil électronique grand public et un dispositif médical ou automobile justifient des investissements en tests très différents, car un retour sur investissement ou un rappel concernant ce dernier produit éclipse le coût de tests plus approfondis.
- Quel est le volume ? Les prototypes et les petites séries s'appuient sur une sonde volante et une inspection sans dispositif de fixation ; un volume plus important justifie un dispositif ICT et un test fonctionnel automatisé pour le débit.
Une stratégie de test par couches typique se présente ainsi : contrôle AOI et radiographie à chaque étape de fabrication pour détecter les défauts de placement et les défauts de soudure cachés ; tests électriques (tests par sonde volante en début de production, tests ICT en production de masse) pour détecter les circuits ouverts, les courts-circuits et les valeurs incorrectes ; et tests fonctionnels pour confirmer le bon fonctionnement de la carte – le rodage étant ajouté uniquement pour les produits à haute fiabilité. Cette approche permet d’adapter les tests au risque et aux contraintes économiques, un compromis rigoureux similaire à celui qui sous-tend le choix entre la production en petite et en grande série. Point crucial, chaque méthode dépend de l’accessibilité de la carte ; la couverture des tests est donc définie dès la conception grâce à un plan de conception robuste pour la testabilité – et non ajoutée après l’assemblage, lorsque les options les plus économiques sont déjà épuisées.
6. Comment Highleap élabore votre stratégie de test PCBA
Highleap conçoit une stratégie de test multicouche adaptée à votre carte et à votre volume de production : inspection optique automatisée (AOI) et radiographie sur chaque lot, test électrique par ICT ou sonde mobile par lot, et tests fonctionnels ou de rodage selon les besoins du produit. L’objectif est d’obtenir une couverture optimale des défauts au juste prix, sans surtester une carte simple ni sous-tester une carte critique.
Ce service est proposé dans le cadre d' un assemblage clé en main , où l'inspection et les tests font partie intégrante de la fabrication et non une simple formalité a posteriori. Il débute par une analyse de testabilité afin de garantir que la carte offre l'accès nécessaire à chaque méthode. L'accès aux tests ne pouvant être ajouté après la conception, la détection précoce des lacunes grâce à une analyse de fabricabilité assure une couverture de test optimale. Lors de votre demande de devis, veuillez préciser les défauts que les tests doivent détecter, votre volume cible et si des tests fonctionnels ou de rodage sont requis, afin que le plan de test soit correctement défini.
7. FAQ sur les tests de cartes électroniques
Que signifie PCBA ?
PCBA signifie « Printed Circuit Board Assembly » (carte de circuit imprimé assemblée) : il s’agit d’une carte de circuit imprimé nue sur laquelle les composants sont soudés. Les tests PCBA vérifient donc la carte assemblée et équipée, contrairement aux tests électriques effectués sur la carte nue avant assemblage.
Qu'est-ce qu'une carte de référence dans les tests de cartes de circuits imprimés (PCBA) ?
Une carte de référence (ou carte de contrôle) est un assemblage parfaitement fonctionnel et vérifié, utilisé comme référence pour les tests AOI et fonctionnels. La mise en place d'un échantillon de référence fiable est une étape essentielle de la programmation des tests pour un nouveau produit.
Chaque carte est-elle testée, ou seulement un échantillon ?
Cela dépend du plan convenu : l’inspection optique automatisée (AOI) est généralement effectuée sur chaque carte, tandis que les tests plus longs peuvent être réalisés sur 100 % ou par échantillonnage en fonction des exigences de fiabilité et du volume. Les produits critiques sont généralement testés à 100 %, y compris les tests fonctionnels.
Quelle est la différence entre les tests en ligne et les tests hors ligne ?
Les tests en ligne sont automatisés au fur et à mesure que les cartes avancent sur la chaîne de production, optimisant ainsi le débit ; les tests hors ligne sont effectués sur un poste distinct, offrant une plus grande flexibilité pour les tests fonctionnels complexes et les faibles volumes. De nombreuses lignes combinent les deux méthodes.
Qui développe le test fonctionnel pour ma carte ?
Le développement des tests fonctionnels est généralement un travail collaboratif : le client définit les critères de réussite/échec et le comportement attendu, tandis que le fabricant conçoit le banc d’essai et les dispositifs de test. Des spécifications de test claires dès le départ permettent d’accélérer et de réduire les coûts.
Les tests de cartes de circuits imprimés peuvent-ils détecter un composant défectueux qui mesure encore conformément aux spécifications ?
Les tests en circuit détectent les valeurs incorrectes ou hors tolérance, mais une pièce marginale qui réussit électriquement peut passer inaperçue — c'est pourquoi des tests fonctionnels (et un rodage pour les produits critiques) sont ajoutés pour détecter les comportements et les défaillances précoces que les mesures seules ne permettent pas de déceler.

messages recommandés

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.