
Circuit imprimé Shengyi S1000-2M pour une fiabilité multicouche épaisse
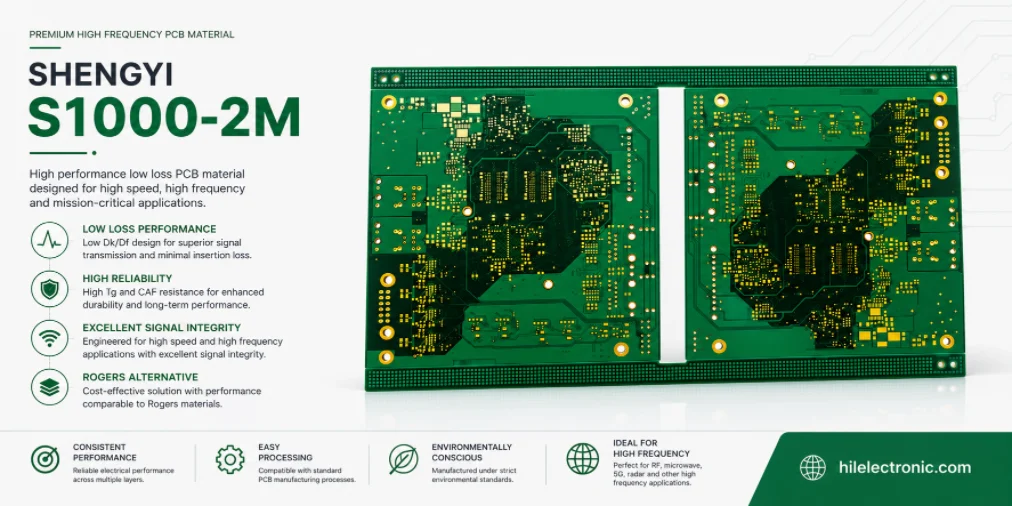
Shengyi S1000-2M est un stratifié FR-4.0 à haute température de transition vitreuse (Tg) et faible coefficient de dilatation thermique (CTE), conçu pour les cartes multicouches. Ce stratifié doit résister aux procédés sans plomb et garantir la fiabilité des trous métallisés et de l'isolation. Shengyi met en avant une Tg de 180 °C (DSC), 185 °C (DMA), une température de transition vitreuse (Td) de 355 °C, un CTE selon l'axe z de 41 ppm/°C en dessous de la Tg et de 208 ppm/°C au-dessus de la Tg, une dilatation thermique totale de 2.4 % selon l'axe z entre 50 et 260 °C, un temps de relaxation des contraintes (T260) supérieur à 60 minutes, un T288 de 30 minutes, une résistance à la corrosion sous contrainte (CAF), une faible absorption d'eau et convient aux applications informatiques, de communication, automobiles et aux produits multicouches.
Ce matériau ne doit pas être considéré comme un stratifié à très faibles pertes. Les données publiques de Shengyi indiquent une constante diélectrique (Dk) typique de 4.6 et une tangente de perte de 0.018 à 1 GHz pour l'échantillon de référence spécifié. La fiabilité thermomécanique des multicouches épaisses est primordiale. Une carte S1000-2M fiable nécessite une géométrie de perçage prudente, un perçage et un ébavurage contrôlés, un plaquage uniforme, un équilibrage du cuivre, un alignement précis, une gestion de l'humidité et un historique d'assemblage défini.
Pourquoi un nombre élevé de couches amplifie chaque risque thermomécanique
Chaque couche supplémentaire ajoute des interfaces, une distribution de cuivre, des possibilités d'alignement, des tolérances d'épaisseur diélectrique et un historique de lamination. Les cartes multicouches sont souvent plus grandes et plus épaisses, avec davantage de connecteurs et de trous traversants. Par conséquent, une même variation des propriétés des matériaux engendre un impact absolu plus important.
| Effet de couche supérieure | Risque créé | Stratégie de contrôle |
|---|---|---|
| Épaisseur finie plus importante | Canons PTH plus longs et expansion z totale plus importante. | Utiliser des dimensions de trous/rapports d'aspect conservateurs, un matériau à faible coefficient de dilatation thermique, un placage robuste et une qualification thermique. |
| Plus d'interfaces de couche interne | Davantage de risques de carence en résine, de vides, d'échec du traitement ou d'erreur d'enregistrement. | Analyse de la demande en résine, bilan du cuivre, recette de pressage, coupes transversales de la position des panneaux. |
| Déséquilibre accru du cuivre | Déformation, variations locales d'épaisseur, pression et chauffage inégaux. | Empilement symétrique, équilibrage/récupération du cuivre, conception de panneau contrôlé. |
| Plus d'informations via les champs/connecteurs | Les trous denses augmentent les trajets de CAF et la demande de placage. | Règles d'espacement/de tension, contrôle du perçage/dégraissage, répartition du placage, qualification anti-CAF. |
| Plusieurs couches de routage | Davantage de modifications de couches et de structures de contre-forage. | Par le biais de la planification topologique, du contrôle des tronçons résiduels, de l'enregistrement et de l'inspection. |
| masse thermique plus importante | Chauffage et refroidissement d'assemblage plus longs ou irréguliers. | Profilage de la température de la carte dans les zones à forte concentration de cuivre et de connecteurs. |
Le S1000-2M réduit plusieurs risques liés aux matériaux, notamment la dilatation et la résistance thermique. Il ne simplifie pas la géométrie. Le démoulage des couches supérieures doit commencer par les structures les plus critiques de la carte : le plus petit trou fini, la couche de cuivre la plus épaisse localement, le perçage arrière le plus profond, la zone de vias la plus dense, la transition de densité de cuivre la plus importante et l’exposition la plus sévère lors de l’assemblage.
Pourquoi la fiabilité des trous peut être plus importante que les pertes électriques
Sur de nombreuses cartes électroniques pour les télécommunications, l'industrie, le contrôle automobile et l'informatique, les trajets de signaux sont suffisamment modérés pour que la perte de charge (Df) ne soit pas le facteur limitant. Les risques sur le terrain sont un trou métallisé ouvert , un connecteur défectueux, une fuite de CAF ou un délaminage après des cycles thermiques. Choisir une résine à faibles pertes tout en conservant un système de trous de grande dimension peut engendrer des coûts supplémentaires sans réduire la probabilité de défaillance principale.
| Priorité du conseil d'administration | Réponse du matériau/processus |
|---|---|
| De nombreux connecteurs traversants | Protéger contre la fatigue du canon, la géométrie d'ajustement serré, la bague annulaire, le cuivre de la paroi et les contraintes d'assemblage. |
| Carte mère/de contrôle épaisse | Utilisez une expansion à faible Z, un rapport d'aspect conservateur, un équilibre du cuivre et un alignement à l'échelle du panneau. |
| Refusions multiples sans plomb | Qualifier l'historique thermique complet et inspecter les trous après préconditionnement. |
| Service biaisé par l'humidité | Utiliser un matériau anti-CAF avec des contrôles d'espacement, de propreté, de revêtement et de biais d'humidité. |
| Canal de fond de panier haute vitesse long | Le S1000-2M peut ne pas atteindre les pertes ; comparez une famille dédiée à faibles pertes après analyse topologique. |
Les indicateurs de fiabilité nécessitent la géométrie de la carte.
La valeur T288 d'un échantillon de stratifié de référence n'indique pas le comportement d'une carte de 4 mm avec un trou fini de 0.25 mm après trois refusions et retouches. Il s'agit d'une référence de sélection des matériaux. La décision finale doit prendre en compte la dilatation totale selon l'axe Z, les contraintes liées au trou, le placage, l'état de la résine, l'humidité et le profil thermique réel.
Carte épaisse, petits trous et refusion multiple : le risque combiné
L'épaisseur, la taille des perforations et les cycles de chauffage répétés sont plus importants que tout autre facteur pris isolément. Lors du refusion, la résine se dilate selon l'axe z tandis que le cylindre en cuivre se dilate moins. Ce dernier subit des contraintes cycliques, souvent concentrées près de la jonction ou du coude de la couche interne. Des diamètres plus petits et des couches de cuivre plus minces réduisent la section de fatigue admissible.
| Combinaison de risques | Pourquoi est-ce grave | Réponse de conception |
|---|---|---|
| planche épaisse + petit trou fini | Un rapport d'aspect élevé complique le placage et crée un canon long et tendu. | Augmenter le diamètre des trous lorsque cela est possible, réduire l'épaisseur localement/systémiquement, vérifier la présence et la distribution du cuivre dans la paroi. |
| Carte épaisse + nombreux refusions | Chaque cycle accumule des contraintes et peut engendrer un défaut initial. | Définir le nombre maximal de cycles d'assemblage/reprise et qualifier après la séquence complète. |
| Petit trou + poids de cuivre élevé | Les procédés de perçage/gravure/placage deviennent moins uniformes ; la demande en résine augmente. | Utiliser des paramètres de forage spécifiques au trou, un anneau annulaire robuste, un examen du remplissage en résine et un échantillonnage de panneaux. |
| Dense via champ + humidité/biais | De nombreuses interfaces verre/résine et des champs électriques locaux élevés augmentent les possibilités de CAF. | Augmentez l'espacement lorsque cela est possible, contrôlez la propreté et le revêtement, effectuez un test de biais d'humidité. |
| Perçage profond + variation d'enregistrement | Des résidus de connexion ou des dommages aux coussinets peuvent nuire à la fois à l'intégrité du signal et à la fiabilité. | Spécifiez les limites de profondeur/dérive et utilisez la vérification par rayons X/section transversale/électrique. |
Le dessin technique doit indiquer le diamètre du trou fini, et non seulement le diamètre de perçage. Il doit préciser le plaquage et les tolérances de finition, car la compatibilité des connecteurs à emmanchement forcé ou à braser dépend du diamètre final, tandis que la fiabilité du plaquage dépend du procédé de fabrication.
Planification de l'équilibre, de l'enregistrement et du remplissage en résine
Une structure multicouche S1000-2M doit être conçue pour être équilibrée. La symétrie de la construction diélectrique et de la distribution du cuivre réduit la déformation et uniformise la pression et la chaleur de la stratification. Les contraintes électriques peuvent empêcher une symétrie parfaite, mais les écarts doivent être intentionnels et faire l'objet d'un examen.
- Disposez, si possible, des poids en cuivre en miroir ou en équilibre autour du centre de la planche.
- Utiliser le vol de cuivre dans les régions clairsemées pour réduire les fortes variations locales de densité de cuivre.
- Adapter le volume de résine préimprégnée à la topographie réelle du cuivre et aux jeux plans.
- Examinez les champs de connecteurs denses et de vias séparément des régions de routage ouvertes.
- Utiliser l'outillage des panneaux et la compensation des illustrations en fonction du mouvement dimensionnel mesuré par le fabricant.
- Placez les coupons d'enregistrement et d'épaisseur aux endroits du panneau qui exposent la variation entre le centre et le bord.
- Contrôler l'historique thermique et le mouvement cumulatif de la stratification séquentielle lorsque des vias enterrés ou borgnes sont utilisés.
Carence en résine et dérive d'épaisseur
Une quantité insuffisante de résine peut entraîner des vides, une mauvaise adhérence ou des interfaces riches en verre. À l'inverse, une quantité excessive peut accentuer les variations d'épaisseur et les déformations. Le fabricant doit estimer la quantité de résine nécessaire en fonction du pourcentage de cuivre, de son épaisseur, du type de verre et du diélectrique cible. Les coupes transversales du premier article doivent comparer des zones à forte et faible densité de cuivre, et non se limiter à un simple échantillon.
L'enregistrement est lié à la fiabilité du trou
Un mauvais alignement peut réduire l'anneau annulaire et modifier la fixation du cuivre dans une couche interne, engendrant des risques électriques et mécaniques. La précision d'alignement doit être évaluée en fonction de la taille réelle du panneau et du nombre de couches ; un petit panneau de test peut ne pas être représentatif des variations de production.
Contrôles de perçage, de dégraissage et de plaquage
Le perçage et le métallisation des circuits imprimés permettent de transformer les propriétés du matériau en une interconnexion fiable. Une haute résistance à la chaleur ne peut réparer une paroi de trou bavée ou endommagée. Le procédé doit créer une interface propre et bien activée, ainsi qu'un noyau de cuivre uniforme.
| Marche à suivre | Risque d'échec | Preuve de contrôle |
|---|---|---|
| Forage Horizontaux | Taches, éclats de verre, mur rugueux, clous apparents, chaleur excessive, usure des outils. | Paramètres spécifiques à la taille du trou, contrôle de la durée de vie de l'outil/du nombre de coups, entrée/sauvegarde, microsections représentatives. |
| Dessaler | Une résine insuffisamment nettoyée bloque le contact entre les couches internes ; un surtraitement attaque le verre/résine. | Chimie/plasma qualifié, perte de poids ou contrôle de processus, inspection des parois des trous. |
| cuivre autocatalytique | Les vides ou une activation défectueuse créent des points faibles. | Contrôle du bain, inspection de la couverture, coupon/microsection. |
| Placage électrolytique | Une couche de cuivre centrale mince ou une répartition inégale du cuivre réduisent la durée de vie en fatigue. | Distribution du courant, charge des panneaux, données sur le pouvoir de projection, cuivre mural minimum/moyen. |
| Planarisation/finition | Les dimensions finales des trous et des pastilles peuvent varier. | Mesurer le diamètre final, l'épaisseur du cuivre de la paroi, l'anneau annulaire et l'état de la surface. |
| Back-forage | Erreur de profondeur, dérive, bavure, dommage au tampon, résidu. | Mesure de profondeur, radiographie/section transversale, éprouvette électrique, contrôle d'outils. |
La teneur minimale en cuivre doit être une exigence pour les cartes finies
Spécifiez la norme IPC/client minimale applicable ainsi que toute exigence supérieure spécifique au produit. Le premier article doit être mesuré à plusieurs endroits et pour plusieurs diamètres de perçage, car la répartition du placage dépend de la position et de la géométrie du panneau. Une valeur moyenne unique peut masquer une zone mince qui influe directement sur la durée de vie en fatigue.
Conception anti-CAF pour les cartes électroniques denses destinées aux télécommunications et à l'industrie
Le S1000-2M est commercialisé avec d'excellentes performances anti-CAF , un atout majeur pour les cartes électroniques haute densité utilisées en télécommunications et dans l'industrie. Ce matériau réduit la susceptibilité aux défauts, mais ne peut compenser un espacement insuffisant, des interfaces verre/résine endommagées, la contamination ou la condensation.
| couche de contrôle CAF | Action d'ingénierie |
|---|---|
| Mise En Page | Définir l'espacement des conducteurs en fonction de la tension, de l'humidité, du revêtement, de la classe de contamination et de la durée de vie ; inclure les bords des plans et les chemins entre vias. |
| Source | Constructions à âme/préimprégné et en verre Freeze S1000-2M utilisées dans la qualification. |
| Forage/dégraissage | Prévenir les dommages interfacials et les résidus qui forment des voies de migration. |
| propreté de la fabrication | Contrôler le rinçage, les résidus ioniques, la manipulation et le stockage. |
| Propreté de l'assemblage | Gérer les flux et les résidus de traitement ; qualifier les hypothèses de non-nettoyage pour l'environnement réel. |
| Protection | Utiliser un revêtement conforme, un système d'étanchéité ou une conception environnementale lorsque cela est nécessaire ; vérifier la couverture et le durcissement. |
| Test | Exécuter une qualification de polarisation d'humidité/CAF représentative de la tension, de l'espacement, de la température, de l'humidité et de la durée. |
Lorsqu'un réseau dense de connecteurs partage plusieurs zones de tension, il est préférable d'établir une cartographie des tensions plutôt que d'appliquer un espacement unique. Les nœuds haute tension et haute impédance peuvent nécessiter un espacement plus important ou une protection environnementale renforcée, même si le reste de la carte fonctionne en basse tension.
Les points de contrôle du processus les plus susceptibles d'échouer
Les défaillances de production les plus fréquentes surviennent aux points de transition : passage d’une couche de cuivre dense à une couche clairsemée, du centre du panneau à son bord, d’un petit trou à un grand trou, d’un trou traversant à un perçage arrière, du premier au dernier cycle de lamination, et de la carte nue à l’assemblage. Des points de contrôle doivent être placés à ces transitions.
| Point de contrôle | Pourquoi sa valeur est élevée |
|---|---|
| Vérification du matériel entrant | Empêche l'introduction de matériaux de qualité incorrecte, de préimprégné, de verre, de cuivre ou périmés dans une construction complexe. |
| Audit de pré-stratification | Détecte les erreurs de pli, d'orientation, de séparateur, d'outillage et de séquence avant l'ajout de valeur. |
| Carte d'épaisseur pressée | Révèle des problèmes d'écoulement de résine et d'uniformité des panneaux qui affectent l'alignement et les trous. |
| Avis sur le coupon d'inscription | Détecte les mouvements de couches accumulées avant le perçage/placage. |
| Surveillance des forages de petits trous | Détecte l'usure des outils et les dommages causés par la chaleur avant qu'ils ne deviennent un défaut de placage. |
| Microsection post-plaque | Confirme le contact de la couche interne et la distribution du cuivre dans la paroi. |
| Preuves post-forage | Confirme la présence de résidus et prévient les dommages cachés à la plaquette. |
| Section des conditions préalables après assemblage | Indique si l'historique thermique complet provoque des fissures ou un délaminage. |
Un plan de contrôle doit préciser qui est responsable de chaque étape et ce qui se passe en cas de dépassement de limite. Les données du premier article sont perdues si la production est autorisée à modifier le type de verre, le cuivre, la hauteur de l'empilement de forets, la charge de placage ou la recette de la presse sans déclencher de contrôle.
Plan de qualification pour les multicouches épaisses
Les tests de contrainte des interconnexions doivent utiliser la géométrie réelle la plus défavorable. Un échantillon standard de 1.6 mm ne représente pas une carte multicouche épaisse. L'échantillon doit inclure le plus petit trou, le plus grand diamètre de perçage, la plus grande quantité de cuivre, le perçage arrière le plus profond, le champ de vias polarisés le plus dense et l'exposition prévue lors de l'assemblage.
- Validation des matériaux et de la construction. Confirmer la composition exacte du stratifié/préimprégné S1000-2M, le lot, la teneur en verre et en résine, en cuivre et le TDS contrôlé.
- Composition des piles à combustible telles que construites. Mesurer l'épaisseur du diélectrique/cuivre, l'épaisseur totale de la carte, le repérage et le gauchissement sur l'ensemble des positions du panneau.
- Microsections PTH. Inspecter le perçage, le décapage, les jonctions de la couche interne, le cuivre de la paroi, l'anneau annulaire et le contre-perçage.
- Préconditionnement thermique. Appliquer l'historique de refusion/vagues/sélectif/reprise prévu avant l'inspection finale du trou.
- Fiabilité des interconnexions. Utilisez le test IST, le cyclage thermique, le test de brasage flottant ou le test requis par le client sur une géométrie représentative.
- CAF/environnement. Effectuez des tests de biais d'humidité là où la tension, l'espacement et les conditions de service créent des risques.
- Commande électrique. Vérifiez l'impédance et les performances du tracé à l'aide de données spécifiques à la construction ; ne prétendez pas à des pertes ultra-faibles.
- Ligne de base de production. Archiver les mesures brutes, les images, les lots de matériaux, les enregistrements de presse/perçage/placage et les limites d'acceptation.
L'échec du test doit être localisé.
En cas de défaillance d'un échantillon, il convient de déterminer si la fissure se situe au niveau du coude, de la jonction entre les couches internes, du centre du canon, de l'interface des microvias ou de la transition de perçage arrière. La localisation de la fissure peut indiquer des causes différentes : géométrie, placage, perçage/nettoyage, alignement ou contraintes thermiques. Une conclusion générique de « défaillance du matériau » est rarement suffisante.
Sélectionnez le S1000-2M en fonction du risque de défaillance, et non uniquement de la température de transition vitreuse (Tg).
| Question de sélection | Réponse S1000-2M |
|---|---|
| Avons-nous besoin d'une fiabilité élevée, sans plomb, à faible coefficient de dilatation thermique (CTE) et à faible hauteur de paroi (PTH) ? | Oui, c'est le positionnement principal du matériau. |
| La route la plus longue est-elle limitée par les pertes à 56G/112G PAM4 ? | Le S1000-2M peut s'avérer insuffisant ; comparez-le à un système à pertes plus faibles. |
| La valeur élevée de Tg est-elle la seule raison indiquée sur le schéma ? | Insuffisant. Définir les exigences en matière de coefficient de dilatation thermique/dilatation, de trous, de CAF, de propriétés thermiques et de processus. |
| Peut-on le remplacer par n'importe quel FR-4 Tg 180°C ? | Non. Comparer l'expansion, T260/T288, CAF, l'humidité, le comportement du préimprégné, la construction et la qualification. |
| Cela garantira-t-il la survie d'une planche épaisse percée de petits trous ? | Non. La géométrie, le placage, le perçage, le décapage et l'historique thermique restent déterminants. |
| Est-ce adapté au secteur automobile ou aux télécommunications ? | Éventuellement, dans le cadre de la qualification du profil client et de la mission spécifiques au produit. |
Demande de prix et ensemble de données de production
| Catégorie de demande de prix | Contenu requis |
|---|---|
| Source | Stratifié Shengyi S1000-2M et préimprégné correspondant, construction exacte, verre, teneur en résine, cuivre, TDS/CoC actuel. |
| Extrêmes du tableau | Nombre de couches, épaisseur, taille du circuit imprimé/panneau, poids du cuivre, plus petit trou de perçage/trou fini, rapport d'aspect, perçage arrière, densité des vias. |
| Histoire thermique | Nombre et profil des refusions, brasage à la vague/sélectif, limite de retouche, cycles de cuisson/stockage et cycles sur le terrain. |
| Fiabilité | Test PTH/interconnexion, épaisseur minimale de cuivre dans la paroi, critères de microsection, CAF/biais d'humidité, propreté, IPC/classe client. |
| Empilement/processus | Équilibre du cuivre, contrôle du remplissage en résine, cycle de stratification, enregistrement, durée de vie de l'outil de perçage, dégraissage, placage et courbure/torsion. |
| Électricité | Objectifs d'impédance et Dk/Df spécifiques à la construction ; limites de tracé en présence de liaisons à vitesse modérée. |
| Preuve | Certificat de matériau, empilage tel que construit, cartes de panneaux, enregistrement de presse, microsections, données de placage, résultats de préconditionnement et de fiabilité. |
| Le contrôle des changements | Approbation requise pour les modifications de matériaux/préimprégnés/verre/cuivre, de pressage, de perçage, de décapage, de placage, de panneaux ou de profils d'assemblage. |
La demande de devis doit exiger du fabricant qu'il précise le perçage le plus critique et la marge de production proposée. Ceci encourage une offre technique plutôt qu'une déclaration générique selon laquelle la carte est « dans les limites de ses capacités ». Le fournisseur doit expliquer comment la conception, le perçage, le métallisation et le plan de test choisis pour la carte S1000-2M permettent de gérer ce cas extrême.
Références du fabricant et notes de version
La page produit Shengyi ci-dessous constitue la source publique des informations relatives à la fiabilité du S1000-2M et des propriétés de référence typiques utilisées dans cet article. Le devis du fabricant doit inclure la fiche technique à jour et préciser la composition exacte du noyau et du préimprégné, car la fiabilité de la carte finie ne peut être déduite des seules valeurs de la famille de composants.

messages recommandés
Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...

Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...

Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.