
1.6T Leiterplattenfertigung und Montageservice für optische Module
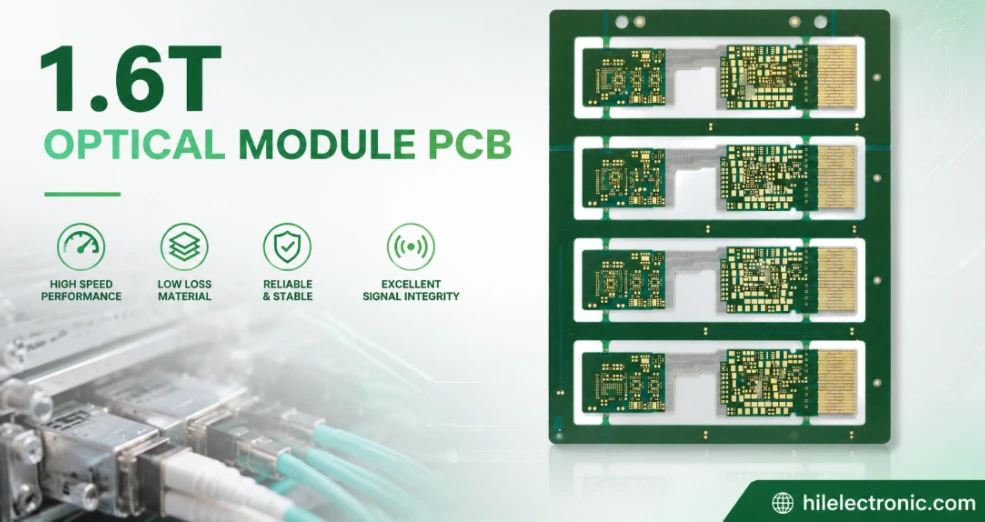
Eine Leiterplatte für ein optisches 1.6-Tbit/s-Modul muss Hochgeschwindigkeits-Leitungen der nächsten Generation in einem kompakten Modul realisieren. OSFP unterstützt 1.6 Tbit/s mit acht elektrischen Leitungen der 200G-Klasse, während OSFP-XD mit sechzehn Leitungen der 100G-Klasse 1.6 Tbit/s erreicht. Die genaue Architektur bestimmt die Anforderungen an Leiterplatte, Steckverbinder, Kanäle und Wärmeableitung.
Highleap Electronics fertigt und bestückt die Leiterplatte. Wir stellen keine Laminate, optischen Module, Laser, DSPs oder Steckverbinder her. Wir verarbeiten geprüfte Materialien und zugelassene Komponenten zur fertigen Modul-PCBA.
Kann Highleap eine Leiterplatte für ein optisches 1.6T-Modul herstellen? Ja, vorbehaltlich der Überprüfung der 224G-Klasse-Kanäle, des Gehäuseaustritts, der Steckergeometrie, des verlustarmen Schichtaufbaus, des HDI, des thermischen Designs, der Montagewerkzeuge und der Testanforderungen.
1.6T Modularchitekturen und Auswirkungen auf Leiterplatten
8 × 200G-Klasse-Spuren
Weniger elektrische Leitungen, aber deutlich höhere Bandbreite pro Leitung, was zu höheren Verlusten und einer höheren Empfindlichkeit beim Start führt.
16 × 100G-Klasse-Spuren
Höhere Leiterbahndichte, verbessertes Übersprechmanagement und mehr Anschlussstifte im Modul.
Optik neu eingestellt
DSP- oder Retimer-Komponenten erhöhen den Stromverbrauch, die Wärmeentwicklung und den Platzbedarf für BGA-Gehäuse mit hoher Dichte.
Lineare Optik
Durch die Reduzierung des Retimings kann der Stromverbrauch gesenkt werden, allerdings werden dadurch höhere Anforderungen an den gesamten elektrischen Übertragungskanal gestellt.
Die aktuellen Arbeiten von OIF im Rahmen des 224G-Projekts zielen auf steckbare und lineare optische Anwendungen der nächsten Generation ab. Die Leiterplatte muss gemäß den entsprechenden Schnittstellen- und Formfaktordokumenten freigegeben werden, nicht mit einem generischen 1.6T-Etikett.
Das praktische Ergebnis ist eine klare Entscheidung: Die geforderte Lösung wird verwendet, wenn die Leistungs- oder Konformitätsanforderungen dies erfordern; andernfalls wird eine einfachere, zugelassene Konstruktion gewählt. Diese Entscheidung basiert auf den Leiterplatten- und Produktdaten und nicht auf der Annahme, dass die höchste Spezifikation immer die beste Leiterplatte ergibt.
Ein 1.6-T-Modul sollte nicht allein anhand der Gesamtbandbreite freigegeben werden. Die Anzahl der elektrischen Lanes und die Datenrate pro Lane bestimmen die Pinbelegung des Steckverbinders, den DSP-Escape, die Anzahl der Hochgeschwindigkeits-Layer-Paare und die zulässigen Übergangsverluste. Ein Design mit mehr Lanes bei niedrigerer Datenrate kann andere Routing- und Stromverteilungsanforderungen stellen als ein Design mit weniger, aber schnelleren Lanes. Highleap prüft daher die tatsächliche Architektur in den Dateien, bevor der Stackup oder das HDI-Routing bestätigt wird.
Herausforderungen bei der Leiterplatte des primären optischen 1.6T-Moduls
- Kanalverlust der Klasse 224G: Dielektrikum, Kupfer, Steckverbinder und Durchkontaktierungsverluste werden allesamt kritisch.
- Startunterbrechungen: Gehäuse- und Steckerübergänge erfordern eine 3D-Feldanalyse und eine strenge Fertigungskontrolle.
- Dichte HDI-Flucht: Die Geometrie der Mikrovia-Durchkontaktierungen, die Kontaktflächen und die Referenzübergänge müssen zuverlässig sein.
- Thermische Konzentration: Hochentwickelte Module können in einem kleinen Gehäuse erhebliche Mengen an Energie abgeben.
- Verformung und Koplanarität: beeinflussen das BGA-Löten, die optische Ausrichtung und die mechanische Passform.
- Testzugriff: Für die Hochgeschwindigkeitscharakterisierung werden geplante Prüfkörper, Vorrichtungen und Referenzebenen benötigt.
Der Zweck dieses Abschnitts ist daher sowohl technischer als auch kommerzieller Natur: Es soll erläutert werden, warum das Problem von Bedeutung ist, gezeigt werden, wie Highleap es kontrolliert, und dem Käufer soll ein einfacher Weg aufgezeigt werden, mit den bereits verfügbaren Dateien mit der Überprüfung zu beginnen.
Dieses Thema gewinnt an Relevanz, sobald es in eine Produktionsentscheidung einfließt. Highleap prüft die Wärmedichte um den DSP und die optische Einheit, elektrische Leiterbahnen der 200G-Klasse, sehr kurze, aber diskontinuierlich reagierende Verbindungen sowie HDI-Escape- und Via-in-Pad-Strukturen und dokumentiert das vereinbarte Ergebnis im Stackup, im Prozessablauf und im Prüfplan. Der Einkauf erhält so eine klare Machbarkeits- und Angebotsantwort anstelle einer rein theoretischen Erklärung.
Die Schwierigkeit liegt im Zusammenspiel der verschiedenen Einschränkungen. Eine Reduzierung der Leiterbahnlänge kann zu einer engeren Gehäuseaustrittsöffnung führen; zusätzliches Kupfer für die Stromversorgung kann die Impedanz beeinträchtigen oder den Verzug erhöhen; die Ableitung der Wärme vom DSP kann mit der Platzierung des optischen Moduls kollidieren. Dies sind keine voneinander unabhängigen Fertigungsfragen. Unser zuständiger Ingenieur koordiniert die Überprüfungen von Hochgeschwindigkeit, HDI, Wärmeableitung und Montage, um sicherzustellen, dass eine Verbesserung nicht zu einem neuen Fehler an anderer Stelle im Modul führt.
Anforderungen an verlustarme Materialien, Kupfer und Glas
Die Materialauswahl sollte sich an der tatsächlichen 224G- oder 112G-Lane-Architektur orientieren. Unter Umständen sind verlustarme Duroplastsysteme , flache Kupferleiter, Low-Dk-Glas und ein kontrollierter Harzanteil erforderlich. Die gewählte Konstruktion muss marktgängig und reproduzierbar sein.
Bei diesen Datenraten können Kupferrauheit und Gewebeeffekte nicht als sekundäre Details behandelt werden. Highleap bestätigt die Annahmen zu Folie, Glasart und Schichtaufbau vor der CAM-Freigabe mit dem Kunden.
Generische Datenblattwerte reichen nicht aus, wenn herkömmliche elektrische Prüfungen Verformungen um Fine-Pitch-Gehäuse oder Montagefehler unter Via-in-Pad-BGAs nicht erkennen können. Die Prüfung muss den exakten Kern bzw. das Prepreg, das Kupferprofil, die Enddicke und die Via-Route berücksichtigen. Hier erspart die individuelle technische Unterstützung dem Käufer die eigenständige Interpretation mehrerer Lieferantendokumente.
Das Ergebnis der Überprüfung sollte ein realisierbarer Schichtaufbau und eine kurze Liste der kontrollierbaren Variablen sein. Highleap dokumentiert die vereinbarte Materialidentität, Geometrie, den Prozessablauf und die Prüfgrundlagen und koordiniert anschließend die verbleibenden Details intern mit den Bereichen CAM, Fertigung, Qualitätssicherung und Montage.
1.6T Modulaufbau und HDI-Design
| Gebiet | Designziel | Produktionskontrolle |
|---|---|---|
| SerDes-Flucht | Kurze, symmetrische Übergänge | Laser-Via-Registrierung, gefüllte Via-in-Pad- und Pad-Steuerung |
| Anschlussbereich | Geringe Rückflussdämpfung und geringes Übersprechen | Geometrie des Anti-Pads, Referenznaht und Profilgenauigkeit |
| Hochgeschwindigkeitsstrecken | Geringe Verluste, geringe Verzerrung und konstante Impedanz | Material-, Kupfer-, Glas-, Ätz- und Dickenkontrolle |
| Motorflugzeuge | Niedrige Impedanz und gute Wärmeverteilung | Kupferbilanz, thermische Durchkontaktierungen und Flächenintegrität |
| Optischer Prozessor | Mechanische und elektrische Ausrichtung | Bezugspunkt, Bauteilplatzierung und Vorrichtungssteuerung |
Die Wiederholbarkeit ist der wichtigste Fertigungstest. Ein Prototyp funktioniert auch bei einem breiten Prozessfenster, doch die Serienproduktion deckt Schwankungen in Materialchargen, Kupferverteilung, Leiterplattenbestückung und Beschichtung auf. Um einen stabilen Vergleich zwischen den Chargen zu gewährleisten, integrieren wir Impedanz- und Verlustratenmessungen, die Korrelation des Produktionsaufbaus, die Kontrolle von Laserbohrungen und Durchkontaktierungen sowie die Prüfung von Steckverbindern und Gehäusen in die Produktionsfreigabe.
Die technischen Variablen in diesem Abschnitt können nicht unabhängig voneinander bewertet werden. Eine Änderung der Wärmedichte um den DSP und die optische Einheit kann die Wirkung von 200G-Leiterbahnen beeinflussen, während sehr kurze, aber diskontinuitätsempfindliche Verbindungen sowie HDI-Escape- und Via-in-Pad-Strukturen die Geometrie und das Testergebnis der fertigen Leiterplatte beeinflussen. Highleap überprüft die tatsächliche Fertigung, sodass der Schichtaufbau und die Kompensation auf handelbaren Materialien und nicht auf Nominalbeispielen basieren.
Was passiert, wenn eine 1.6T-Platine wie eine 800G-Platine mit schnelleren Bauteilen behandelt wird?
Das Risiko ist architektonischer, nicht inkrementeller Natur. Bandbreite pro Lane, Nyquist-Frequenz, Steckerverhalten, Gehäuseaustritt und thermische Leistungsänderung. Die Wiederverwendung eines 800G-Stackups ohne erneute Kanalanalyse kann zu Einfügungsdämpfung, Rückflussdämpfung, Übersprechen, Unterbrechungen der Stromversorgung und thermischen Ausfällen führen.
Ebenso wenig behebt ein bloßer Wechsel zu einem Material mit niedrigerem Df-Wert einen schlechten Start, übermäßige Stummel oder einen schwachen Referenzübergang.
Eine pauschale Reaktion, wie die Verschärfung aller Toleranzen, ist in der Regel ineffizient. Die richtige Vorgehensweise hängt davon ab, ob die Hauptursache sehr kurze, aber diskontinuierlich reagierende Verbindungen, HDI-Escape- und Via-in-Pad-Strukturen, die Wärmedichte um den DSP und die optische Einheit oder elektrische Leiterbahnen der 200G-Klasse sind. Gezielte Kontrollen verbessern die Ausbeute und ermöglichen die Rückverfolgbarkeit der Ursache, ohne die gesamte Zeichnung in einen unnötig teuren Sonderprozess zu verwandeln.
Diese Risiken sollten den Aufwand für die Kontaktaufnahme mit dem Werk verringern, nicht erhöhen. Sobald Highleap die Gerber- oder Designdateien erhält, prüfen wir die Produktionsstapelkorrelation, die Kontrolle von Laserbohrungen und Durchkontaktierungen, die Prüfung der Steckverbinder- und Gehäusebezugswerte sowie die Planung von Impedanz- und Verlustmessungen. Nur Entscheidungen, die Funktion, Konformität, Preis oder Lieferzeit wesentlich beeinflussen, werden dem Kunden mitgeteilt.
Highleap 1.6T Optisches Modul Leiterplattenfertigung
Highleap unterstützt verlustarme und ultra-verlustarme Multilayer-Technologie, HDI, sequentielle Laminierung , Laserbohren , gefüllte Via-in-Pads, Rückseitenbohrung, Feinlinien-Bildgebung, Impedanzkontrolle, Profilsteuerung und optionale Hochfrequenz-Coupon-Tests. Der Prozessablauf wird erst nach Prüfung der Gehäuse-, Stackup- und Kanalbeschränkungen freigegeben.
Eine Leistungsbeschreibung ist nur dann aussagekräftig, wenn sie mit einem kontrollierten Fertigungsprozess verknüpft ist. Highleap verbindet die Korrelation von Produktionsaufbau, Laserbohren und Durchkontaktierungskontrolle, Prüfung von Steckverbindern und Gehäusebezugspunkten sowie die Planung von Impedanz- und Verlustmessungen mit der Wareneingangsprüfung, dem Laminieren, Bohren, Galvanisieren, der Bildgebung und der Endkontrolle. Die genaue Reihenfolge hängt vom verwendeten Material und der Leiterplattenkonstruktion ab.
Unterschiedliche Designs erfordern unterschiedliche Prozessfenster. Platinendicke, Materialzusammensetzung, Kupferanteil, Locharchitektur und Panelgröße beeinflussen die Vorbereitungs-, Press- und Beschichtungsbedingungen. Der zuständige Ingenieur koordiniert CAM, Produktion und Qualitätssicherung, sodass der Kunde eine zentrale Antwort erhält und nicht von jeder Abteilung separate Anfragen gestellt bekommt.
Präzisionsmontage für 1.6-T-Module
Unsere Montageleistungen umfassen SPI-Bestückung, Feinstrukturierung, BGA/LGA-Reflow , AOI, Röntgenprüfung, Steckverbinder- und Schirmungsmontage, Wärmeleitmaterialien, Programmierung und kundenspezifische Funktionstests. Spezielle optische Ausrichtung, Laserhandhabung oder aktive optische Tests erfordern die vom Kunden freigegebenen Vorrichtungen, Arbeitsanweisungen und Abnahmekriterien.
Thermische und Verzugsplanung
Schablonendesign, Reflow-Profil, Leiterplattenunterstützung, Kupferverteilung, Bauteilplatzierung und Wärmeverteilerinstallation werden gemeinsam geprüft. Nacharbeitsgrenzen sollten vor der Produkteinführung (NPI) definiert werden.
Vor Produktionsbeginn müssen die Grenzen für Nacharbeiten festgelegt werden. Wiederholte thermische Belastung kann Pads, Laminate oder feuchtigkeitsempfindliche Bauteile beschädigen, insbesondere im Bereich sehr kurzer, aber unterbrechungsempfindlicher Verbindungen sowie HDI-Escape- und Via-in-Pad-Strukturen. Die Montageprüfung umfasst daher Schablonen, Profile, Bauteilhandhabung und Inspektion, bevor ein akzeptabler Reparaturweg definiert wird.
Vor Produktionsbeginn müssen die Grenzen für Nacharbeiten festgelegt werden. Wiederholte thermische Belastung kann Pads, Laminate oder feuchtigkeitsempfindliche Bauteile beschädigen, insbesondere im Bereich von HDI-Escape- und Via-in-Pad-Strukturen sowie der Wärmedichte um den DSP und die optische Einheit. Die Montageprüfung umfasst daher Schablonen, Profile, Bauteilhandhabung und Inspektion, bevor ein akzeptabler Reparaturweg definiert wird.
1.6T Leiterplattenprüfung und -qualifizierung
Die Abnahme von unbestückten Leiterplatten kann elektrische Prüfungen, Impedanzmessungen, Mikroschnitte, Maßkontrollen sowie die Bestimmung repräsentativer S-Parameter oder Einfügungsdämpfungs-Coupons umfassen. Für die Konformitätsprüfung auf Modulebene sind spezielle Messgeräte und Vorrichtungen erforderlich.
Highleap kann Konformitätsboards oder Testcoupons anhand von Kundendaten erstellen, jedoch keine Konformitätsmaske aus dem Produktnamen ableiten. Frequenzbereich, Referenzimpedanz, Portdefinition, De-Embedding und Kriterien für Bestanden/Nicht bestanden müssen angegeben werden.
Ein Testcoupon muss das zu prüfende Merkmal repräsentieren. Lagenpaare, Kupfer- und Dielektrikumsdicke, Leiterbahngeometrie und Position auf der Platine müssen dem kritischen Schaltkreis entsprechen. Unsere Ingenieure prüfen, ob ein Standard-Impedanz-Coupon ausreicht oder ob eine spezielle Dämpfungs-, Resonator- oder kundenspezifische Teststruktur erforderlich ist.
Die Freigabe sollte beschreiben, wie ein außerhalb der Grenzwerte liegender Messwert untersucht wird. Materialaufzeichnungen, Abmessungen, Querschnittsdaten, Daten zur Beschichtung und Montageprüfung können erforderlich sein. Ein definierter Eskalationsprozess ermöglicht es, aus dem Test konkrete Maßnahmen abzuleiten, anstatt lediglich Messwerte zu sammeln, ohne eine vereinbarte Produktionsreaktion festzulegen.
Beginnen Sie die 1.6T-Leiterplattenprüfung mit Gerber- oder Leiterplatten-Designdateien.
Ein 1.6-T-Projekt ist technisch anspruchsvoll, die erste Kontaktaufnahme sollte jedoch unkompliziert sein. Senden Sie die Gerber-Dateien oder die Original-PCB-Designdateien . Falls die Fertigungshinweise bereits enthalten sind, werden in dieser Phase keine weiteren Fertigungsdokumente benötigt.
Ihr Ingenieur vermittelt Ihnen die passenden Spezialisten.
Highleap stellt Ihnen einen Ingenieur zur Seite, der direkt mit Ihnen zusammenarbeitet und die Prüfung mit unseren Teams für Hochgeschwindigkeits-Leiterplatten, HDI und Bestückung koordiniert. Wir prüfen die Leiterbahnarchitektur, den Steckverbinderbereich, das Material, die Durchkontaktierungen, die thermischen Randbedingungen und den Umfang der Leiterplattenbestückung (PCBA) und fordern anschließend nur die für die Machbarkeitsstudie und das Angebot erforderlichen Informationen an. Bestückungs- und Testdateien können im Laufe der Projektprüfung hinzugefügt werden.
Der Einkauf muss vor der Kontaktaufnahme keinen Fragebogen zu Signalintegrität, HF oder Laminierung ausfüllen. Nach Prüfung der Leiterplattendateien stellen wir gezielte Fragen zur Wärmedichte im Bereich des DSP und der optischen Einheit, zu elektrischen Leiterbahnen der 200G-Klasse, zu sehr kurzen, aber diskontinuierlich reagierenden Verbindungen oder zu HDI-Escape- und Via-in-Pad-Strukturen nur dann, wenn diese die Machbarkeit, den Preis, die Lieferzeit oder die Abnahme beeinflussen.
Kosten- und Terminplanungsfaktoren für 1.6-Tonnen-Modul-Leiterplatten
Materialien mit extrem geringen Verlusten, flache Kupferleiterbahnen, mehrfache HDI-Zyklen, gefüllte Mikro-Vias, enge Profiltoleranzen, Hochgeschwindigkeits-Coupons, Spezialsteckverbinder, moderne BGAs und Testgeräte treiben die Kosten in die Höhe. Die Verfügbarkeit von Material und Komponenten kann den Zeitplan maßgeblich beeinflussen. Für ein verbindliches Angebot ist eine freigegebene Architektur erforderlich.
Die Ausbeute muss vom Prototyp bis zur Serienfertigung berücksichtigt werden. Merkmale wie erhöhte Rückflussdämpfung bei Produkteinführungen oder Verzug bei Bauteilen mit feiner Rasterteilung können Ausschuss, Nacharbeit und Bauteilverluste erhöhen. Eine stabile, dokumentierte Konstruktion ist in der Regel kostengünstiger als ein aggressives Design, das nach der Montage wiederholte Änderungen erfordert.
Das Angebot umfasst den gesamten Prozess, der für eine akzeptable Ausbeute erforderlich ist. Zu den wichtigsten Einflussfaktoren zählen verlustarmes Material, flaches Kupfer, sequentielle Laminierung, gefüllte Mikro-Vias, präzise Geometrie sowie umfassende Inspektions- und Testabdeckung. Der Materialpreis ist nur ein Faktor; zusätzliche Laminierung, Spezialbohrungen, enge Passgenauigkeit, Inspektionszeit und Testcoupons können einen ebenso großen oder sogar größeren Einfluss haben.
Ein 1.6T-Modul erfordert gemeinsame Entwicklung von Leiterplatte und Leiterplattenbestückung.
Leiterplatte, Steckverbinder, Gehäuse, optische Einheit, Wärmedesign und Fertigungsprozess sind eng miteinander verknüpft. Highleap übernimmt die Leiterplattenfertigung und -bestückung und berücksichtigt dabei die Rolle der Material- und Komponentenlieferanten.
Kunden müssen das Engineering-Paket nicht vollständig ausfüllen, bevor sie Kontakt aufnehmen. Gerber- oder PCB-Designdateien genügen für den Anfang. Der zuständige Ingenieur organisiert die Prüfung, erläutert die zu genehmigenden Entscheidungen und koordiniert Fertigung, Bauteilbeschaffung, Montage und Prüfung.
Die fertige Leiterplatte muss als einheitliches elektrisches, mechanisches und fertigungstechnisches System freigegeben werden. Highleap verknüpft die Kundendateien mit der Prüfung von Steckverbindern und Gehäusedaten, der Impedanz- und Verlustmessung, der Produktionsstapelkorrelation und der vereinbarten Prüfmethode. Diese Dokumentation ermöglicht die Wiederholung eines erfolgreichen Prototyps bei steigender Stückzahl oder späteren Auftragsrückgaben.
Häufig gestellte Fragen
Basieren alle 1.6T-Optikmodule auf acht elektrischen 224G-Leitungen?
Nein. Die Architektur hängt vom Formfaktor und der Implementierung ab; OSFP und OSFP-XD können mit unterschiedlicher Anzahl von Kanälen 1.6 T erreichen.
Stellt Highleap optische Module oder verlustarme Laminate her?
Nein. Wir fertigen Leiterplatten und bestückte Leiterplatten unter Verwendung zugelassener Materialien und zugekaufter oder in Kommission genommener Bauteile.
Können Sie Modul-Leiterplatten für 224G herstellen?
Ja, vorbehaltlich der Überprüfung von Kanal, Konfiguration, Steckverbinder, HDI und Testergebnissen.
Sind HDI und Via-in-Pad erforderlich?
Oft, aber nicht immer. Die Architektur des Pakets und der Ausgabekanäle bestimmt die Struktur.
Welche Dateien werden für den Beginn einer Leiterplattenprüfung eines 1.6T-Optikmoduls benötigt?
Senden Sie uns bitte zuerst die Gerber-Dateien oder die nativen PCB-Designdateien. Falls Fertigungshinweise enthalten sind, genügt dies für den Anfang. Ein Highleap-Ingenieur wird alle weiteren Informationen zu Leiterplatte, Bestückung oder Tests mit Ihnen abstimmen.
Welche Informationen werden vor der Materialauswahl benötigt?
Datenrate pro Spur, Reichweite, Dämpfungsbudget, Steckverbinder, Gehäuse, Stapelplatz, thermische Auslegung und Qualifizierungsbeschränkungen.
Technischer Hinweis: Materialeigenschaften und Schnittstellenbeschreibungen müssen anhand des aktuellen Herstellerdatenblatts, der Kundenspezifikation und der geltenden Schnittstellennorm für die jeweilige Fertigungsausführung überprüft werden. Highleap Electronics ist der Anbieter für Leiterplattenfertigung und -bestückung; Laminat- und Bauteilmarken gehören den jeweiligen Herstellern.

Empfohlen Beiträge

TMM Leiterplattenfertigung
Inhaltsverzeichnis TMM Leiterplattenfertigungsumfang für HF und...

RT duroid 6002 PCB-Angebot und Stackup
Diese Seite ist für die Aufgabe der Angebots- und Stapeldefinition zuständig...

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.