
60/40 vs. 63/37 Lötzinn: Schmelzpunkte, eutektisches Verhalten und welches Lötzinn man verwenden sollte
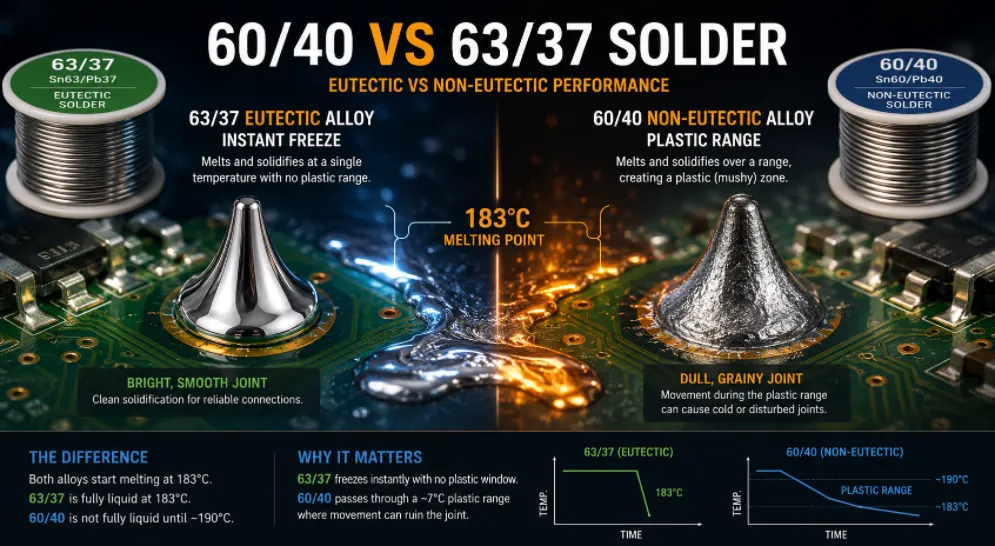
Abbildung 1. 60/40 vs. 63/37 Lötverbindung
Letzte Aktualisierung: Mai 2026 · Ein praktischer Vergleich für Handlöten, Nacharbeiten und Montage
Die Wahl zwischen 60/40- und 63/37-Lot beruht auf einer einzigen metallurgischen Tatsache: Das eine ist eutektisch, das andere nicht. Diese Tatsache beeinflusst das Schmelz- und Erstarrungsverhalten sowie die Lötstellenbildung der jeweiligen Legierung. Beide sind Zinn-Blei-Lote, die seit Jahrzehnten in der Elektronikfertigung Anwendung finden und trotz des zunehmenden Einsatzes bleifreier Lote auch 2026 noch relevant sein werden. Dieser Leitfaden erklärt die Unterschiede verständlich, vergleicht die Schmelzpunkte, zeigt die Auswirkungen auf die Lötstellenqualität bis hin zu den sichtbaren Merkmalen einer schlechten Lötstelle und gibt abschließend klare Hinweise, wann welche Legierung verwendet werden sollte und wie sie für einen Montageauftrag spezifiziert wird.
- Was die Zahlen 60/40 und 63/37 tatsächlich bedeuten
- Der eutektische Punkt und warum 63/37 etwas Besonderes ist
- Schmelzpunkte und der Kunststoffbereich, Seite an Seite
- Wie die Kunststoffverarbeitung kalte und unruhige Verbindungen verursacht
- Wahlmöglichkeit zwischen 60/40 und 63/37 per Antrag
- RoHS, bleifrei und wo bleihaltiges Lötzinn noch lebt
- Formen, Lagerung und sichere Handhabung beider Legierungen
- Angabe Ihrer Lötlegierung bei einer Montagebestellung
- Häufig gestellte Fragen
Was die Zahlen 60/40 und 63/37 tatsächlich bedeuten
Die Zahlen geben lediglich das Gewichtsverhältnis von Zinn zu Blei an. 60/40-Lot besteht aus 60 % Zinn und 40 % Blei. 63/37-Lot besteht aus 63 % Zinn und 37 % Blei. Eine Abweichung von drei Prozent beim Zinnanteil klingt unbedeutend, doch dadurch liegt die eine Legierung genau an einem bestimmten Punkt im Zinn-Blei-System, während die andere knapp daneben liegt – und dieser kleine Unterschied verändert ihr Schmelzverhalten spürbar.
Warum Zinn und Blei überhaupt zusammen vorkommen
Zinn sorgt für Benetzung und Haftung; Blei senkt den Schmelzpunkt und verbessert die Verarbeitbarkeit und den Fluss des Lötmittels. Keines der Metalle allein eignet sich gut zum Löten von Elektronikbauteilen – Zinn schmilzt höher und ist spröder, Blei benetzt schlecht. In Kombination dominierte diese Metallpaarung über Generationen das Löten von Elektronikbauteilen, gerade weil sie fehlertolerant ist, gut fließt und zuverlässige Verbindungen bei moderaten Temperaturen bildet, ohne benachbarte Bauteile zu beschädigen.
Warum ein Unterschied von 3 % wichtig ist
In den meisten Legierungssystemen ist eine Zusammensetzungsänderung von 3 % vernachlässigbar. Im Zinn-Blei-System hingegen entscheidet sie darüber, ob die Legierung am eutektischen Punkt liegt oder daneben – und genau diese Unterscheidung bestimmt, ob die Legierung bei einer bestimmten Temperatur oder in einem bestimmten Temperaturbereich schmilzt. Die verbleibende Diskussion um die beiden Verhältnisse dreht sich im Grunde darum, wie die jeweilige Legierung den Übergang zwischen festem und flüssigem Zustand vollzieht, und nicht darum, welche Metalle enthalten sind.
Der eutektische Punkt und warum 63/37 etwas Besonderes ist
Eine eutektische Legierung besitzt eine spezifische Zusammensetzung, die bei einer einzigen, scharf definierten Temperatur schmilzt und erstarrt – sie verhält sich also wie ein reines Metall und nicht wie ein Gemisch. Im Zinn-Blei-System beträgt dieses optimale Verhältnis 63 % Zinn zu 37 % Blei. Am eutektischen Punkt geht die Legierung 63/37 ohne Zwischenstufe direkt vom festen in den flüssigen Zustand über (und wieder zurück).
Was „eutektisch“ in der Praxis bedeutet
Die meisten Mischungen schmelzen allmählich: Beim Erhitzen beginnen sie bei einer bestimmten Temperatur zu erweichen und werden erst bei einer höheren Temperatur vollständig flüssig. Eine eutektische Zusammensetzung überspringt diesen Zwischenschritt. Erhitzt man 63/37 auf 183 °C, ist die Mischung bis zu diesem Punkt fest und wird dann vollständig flüssig; kühlt man sie wieder unter 183 °C ab, ist sie bis zu diesem Punkt flüssig und wird dann vollständig fest. Der Phasenübergang erfolgt praktisch augenblicklich, was von Immobilienfachleuten sehr geschätzt wird.
Nicht-eutektisches 60/40 und sein breiiges Mittelteil
60/40 liegt knapp unterhalb des eutektischen Punktes und ist daher nicht eutektisch . Anstelle einer einzigen Schmelztemperatur weist es einen Schmelzbereich auf . Beim Erhitzen beginnt es bei einer bestimmten Temperatur zu erweichen und ist erst bei einer höheren Temperatur vollständig flüssig; beim Abkühlen durchläuft es denselben Bereich erneut. Innerhalb dieses Bereichs ist die Legierung teils fest und teils flüssig – ein pastöser, halbfester, „plastischer“ Zustand, der die Besonderheiten von 60/40 bedingt und der Grund dafür ist, dass beim Abkühlen besondere Vorsicht geboten ist.
Schmelzpunkte und der Kunststoffbereich, Seite an Seite
Die beiden Legierungen beginnen am selben Punkt zu schmelzen; was knapp darüber geschieht, unterscheidet sich. Die Tabelle verdeutlicht diesen Kontrast.
| Eigenschaft | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Typ | Eutektikum | Nicht-eutektisch |
| Schmilzt bei | 183 °C (361 °F), Einzelpunkt | ~183–190 °C, ein Bereich |
| Kunststoffsortiment | Keine Präsentation | Fenster von ca. 7 °C |
| Friert ein | Sofort und sauber | Allmählich durch das Spektrum |
| Risiko für Gelenkerschöpfung | Senken | Höher bei Störungen |
| Relative Kosten | Etwas höher (mehr Zinn) | Senken |
| Typische Präferenz | Feinraster, SMT, Vorteile | Durchsteckmontage, Hobby, Budget |
Gleicher Start, anderes Ziel
Beide Legierungen beginnen bei 183 °C zu schmelzen. Der Unterschied liegt im Verhalten oberhalb dieser Temperatur: 63/37 ist bei 183 °C vollständig flüssig, während 60/40 erst bei etwa 190 °C vollständig flüssig ist. In der Praxis liegt ein Lötkolben mit einer Temperatur von etwa 300–350 °C deutlich über beiden Werten, sodass sich das Löten ähnlich anfühlt – der Unterschied zeigt sich erst beim kritischen Abkühlen, nicht beim Erhitzen der Lötstelle.
Warum der Abkühlungsmoment der entscheidende ist
Die Lötqualität entscheidet sich in den ein bis zwei Sekunden nach dem Abziehen des Lötkolbens. Dann erst erstarrt die Lötstelle und fixiert ihre innere Struktur. Eine Legierung, die sofort erstarrt, lässt keine Bewegung zu, die die Verbindung beeinträchtigen könnte; eine Legierung, die im halbfesten Zustand verbleibt, bietet hingegen ein Zeitfenster, in dem schon eine kleine Berührung die Verbindung zerstören kann. Das ist der gesamte praktische Vorteil von eutektischem Lot in einem Satz zusammengefasst.
Wie die Kunststoffverarbeitung kalte und unruhige Verbindungen verursacht
Das ist der Hauptgrund, warum Profis 63/37 bevorzugen. Wenn 60/40 aus dem plastischen Bereich abkühlt, gibt es einen Bereich, in dem die Verbindung zwar fest aussieht, aber im Inneren noch halbflüssig ist. Bewegt sich das Bauteil oder der Draht in diesem Bereich – sei es durch einen Stoß, eine Vibration oder eine kleine Handbewegung –, wird die sich bildende Kristallstruktur gestört, bevor sie richtig aushärten kann.
So sieht ein gestörtes Gelenk aus
Das Ergebnis ist eine unruhige oder kalte Lötstelle : matt, körnig und klumpig statt glänzend und glatt. Solche Lötstellen können mechanisch schwach und elektrisch unzuverlässig sein und müssen oft nachbearbeitet werden. Da 63/37 keinen plastischen Bereich aufweist, erstarrt es sofort, wenn es unter 183 °C abkühlt, wodurch kaum Spielraum für Bewegungen bleibt, die die Lötstelle beeinträchtigen könnten. Diese eine Eigenschaft – ein sauberes, sofortiges Erstarren – ist der praktische Vorteil, der eutektisches Lot zum Standard für Feinlöt- und professionelle Handlötarbeiten macht.
Warum geschädigte Gelenke nicht nur unansehnlich, sondern auch gefährlich sind.
Eine matte Schweißnaht ist nicht nur ein kosmetisches Problem. Die gestörte Kristallstruktur kann mikroskopisch kleine Hohlräume und eine mangelhafte metallurgische Verbindung verursachen. Daher kann die Verbindung zwar einen Schnelltest bestehen, aber später unter Vibrationen oder Temperaturwechseln versagen. Intermittierende Fehler, die auf kalte Schweißnähte zurückzuführen sind, gehören zu den schwierigsten Fehlern in der Diagnose, da die Verbindung manchmal funktioniert. Sie von vornherein zu vermeiden – mit einer toleranten Legierung und einer gleichmäßigen Abkühlung – ist deutlich kostengünstiger als die spätere Fehlerbehebung.
Die verzeihende Seite der 60/40-Regel
Die Verwendung von Kunststoffloten ist nicht nur ein Nachteil. Manche Techniker schätzen sie für Aufgaben wie das Verwischen von Lötstellen, das Anfertigen von Kehlnähten oder das Formen von Lötstellen an größeren Verbindungen, wo ein kurzes Bearbeitungsfenster tatsächlich hilfreich ist. Für ungestörte Durchgangslochverbindungen ist 60/40-Lot völlig ausreichend und etwas günstiger – weshalb es für allgemeine Hobby- und Reparaturarbeiten nach wie vor eine sinnvolle Standardwahl darstellt.
Wahlmöglichkeit zwischen 60/40 und 63/37 per Antrag
Keine der beiden Legierungen ist generell „besser“; jede eignet sich für unterschiedliche Anwendungen. Wählen Sie die Legierung passend zum jeweiligen Anwendungsfall.
Nach Aufgabentyp
- Feinraster-SMT und professionelles Handlöten: 63/37. Das saubere, sofortige Einfrieren reduziert Brückenbildung und kalte Fugen dort, wo es auf Präzision ankommt.
- Wellenlöten und Galvanisieren: 63/37 ist die gängige Wahl, da es ein gleichmäßiges und vorhersehbares Verhalten an vielen Gelenken gleichzeitig gewährleistet.
- Allgemeine Hobbyarbeiten, Durchsteckmontage und Reparaturen: 60/40 ist völlig ausreichend und in der Regel günstiger.
- Gelenkmodellierung und -reinigung: Das Kunststofffenster der 60/40-Aufteilung bietet eine kurze, aber effektive Arbeitsphase, die von einigen Technikern bevorzugt wird.
Speziell für Anfänger
Beide Legierungen eignen sich zum Üben, aber die 63/37-Legierung ist weniger fehleranfällig, da es kein Sichtfenster gibt, das durch zittrige Hände beschädigt werden könnte. Viele Anfänger finden, dass man mit dieser Legierung leichter gleichmäßige Ergebnisse erzielt, weshalb sie trotz des etwas höheren Preises häufig für die erste Lötrolle empfohlen wird.
Eine einfache Entscheidungsregel
Bei kleinen, dichten oder zuverlässigen Bauteilen empfiehlt sich 63/37. Bei großen, durchkontaktierten, ungestörten und budgetsensiblen Bauteilen ist 60/40 ausreichend. Im Zweifelsfall ist 63/37 aufgrund seiner größeren Toleranz die sicherere Wahl – der geringe Aufpreis sorgt für gleichbleibende Ergebnisse.
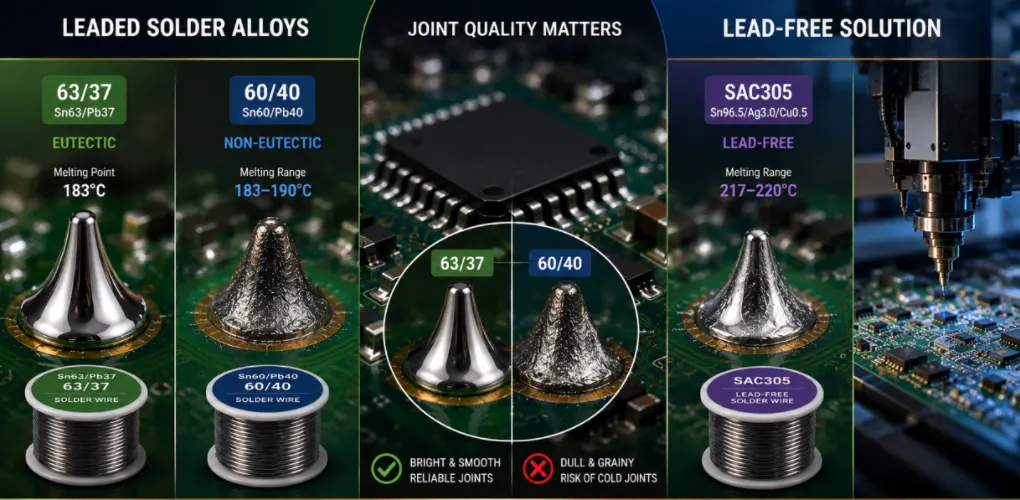
Abbildung 2. Vergleich der Lötstellen 60/40 und 63/37
RoHS, bleifrei und wo bleihaltiges Lötzinn noch lebt
Sowohl 60/40 als auch 63/37 enthalten Blei und entsprechen daher nicht der RoHS-Richtlinie. Sie dürfen nicht in kommerziellen Produkten verwendet werden, die in der EU und vielen anderen Märkten verkauft werden, die Beschränkungen für gefährliche Stoffe vorschreiben.
Die bleifreie Alternative
Für die normkonforme Produktion verwenden Hersteller bleifreie Legierungen, am häufigsten SAC305 (96.5 % Zinn, 3 % Silber, 0.5 % Kupfer). SAC305 schmilzt höher – etwa bei 217–220 °C – und verhält sich anders als bleihaltiges Lot: Es benetzt weniger gut, wirkt selbst bei korrekter Verarbeitung matter und erfordert heißere Lötkolben sowie eine präzisere Prozesssteuerung. Die Umstellung von bleihaltigem auf bleifreies Lot ist eine Prozessänderung, nicht nur ein Materialwechsel.
Wo bleihaltiges Lot noch zulässig und bevorzugt ist
Bleihaltiges Lötzinn wird weiterhin häufig für Prototypenbau, Nachbearbeitung, Reparaturen, Hobbyarbeiten und bestimmte, von der RoHS-Richtlinie ausgenommene Anwendungen mit hohen Zuverlässigkeitsanforderungen – Luft- und Raumfahrt, Verteidigung und einige medizinische Bereiche – verwendet, wo Blei aufgrund seiner bewährten Zuverlässigkeit und des Fehlens eines Zinnwhisker-Risikos weiterhin zulässig ist. Für alltägliche Lern- und Laborarbeiten, bei denen die RoHS-Richtlinie nicht gilt, sind 63/37 und 60/40 nach wie vor ausgezeichnete und einfach zu handhabende Alternativen.
Vermischung von bleihaltigen und bleifreien Produkten
Vermeiden Sie es, die beiden Lötmittel an derselben Stelle zu mischen. Die Kombination von SAC305 mit bleihaltigem Lot führt zu einer Legierung mit unvorhersehbarem Schmelzverhalten und kann die Lötstelle schwächen. Wurde eine Platine bleifrei gefertigt, muss sie bleifrei nachbearbeitet werden; wurde sie bleihaltig gefertigt, muss sie bleihaltig nachbearbeitet werden. Verwenden Sie für jedes Lötmittel separate Lote und idealerweise auch separate Lötspitzen.
Formen, Lagerung und sichere Handhabung beider Legierungen
Sowohl 60/40 als auch 63/37 gibt es in den gleichen physikalischen Formen, und beide erfordern die gleichen bleisicheren Gewohnheiten.
Verfügbare Formulare
Gängige Lötdrahtarten sind Lötdraht mit Flussmittelkern (Standard für das Handlöten, da das Flussmittel im Kern integriert ist), Massivdraht (zur Verwendung mit separatem Flussmittel), Lötstäbe (für Wellen- und Tauchlöten) und Lötpaste (für Schablonendruck und Reflow-Löten). Übliche Drahtdurchmesser von 0.6–0.8 mm eignen sich für die meisten Leiterplattenarbeiten; feinere Drähte sind für SMD-Feinraster geeignet, dickere Drähte für größere Lötstellen und Leiterbahnen.
Lagerung
Lötdraht sollte kühl und trocken gelagert werden; viele Produkte beziehen sich hinsichtlich ihrer Zusammensetzung auf Materialnormen wie ASTM B32. Lötdraht ist jahrelang haltbar. Lötpaste hingegen muss gekühlt und lange aufbewahrt werden, was bei Lötdraht nicht der Fall ist. Sie muss vor Gebrauch auf Raumtemperatur gebracht werden und zersetzt sich nach dem Öffnen. Daher wird sie bedarfsgerecht für eine Produktionscharge und nicht auf Vorrat gekauft.
Sicherheit
Blei stellt ein ernstzunehmendes Gesundheitsrisiko dar. Arbeiten Sie in gut belüfteten Räumen, vermeiden Sie das Einatmen von Flussmitteldämpfen, essen und trinken Sie nicht an Ihrem Arbeitsplatz und waschen Sie sich nach dem Umgang mit bleihaltigem Lot die Hände. Halten Sie Lot und Lebensmittel strikt getrennt. Diese Vorsichtsmaßnahmen sind einfach und unabdingbar und gelten gleichermaßen für die Legierungen 60/40 und 63/37 – sie unterscheiden sich im Schmelzverhalten, nicht in ihrer Toxizität.
Angabe Ihrer Lötlegierung bei einer Montagebestellung
Wenn Sie die Montage auslagern, ist die Wahl der Legierung nicht nur eine Frage der persönlichen Präferenz – sie beeinflusst den Prozess, das Wärmeprofil und die Märkte, in denen Sie legal verkaufen dürfen. Legen Sie die Legierung daher im Vorfeld fest.
Was man sagen sollte
- Bleihaltig vs. bleifrei — Dies ist die erste und wichtigste Entscheidung, die von den Compliance-Vorschriften Ihres Zielmarktes abhängt.
- Spezifische Legierung, falls bleihaltig — 63/37 für Arbeiten mit feiner Teilung und hoher Zuverlässigkeit, 60/40, wenn es auf die Kosten ankommt und die Verbindungen nicht beeinträchtigt werden.
- Erforderliche Konformitätsdokumentation — RoHS/REACH-Erklärungen, wenn Sie in regulierten Märkten verkaufen.
Warum es den Prozess verändert
Eine bleifreie Reflow-Anlage arbeitet mit einem heißeren Reflow-Profil, höherer Spitzentemperatur und präziserer Temperaturregelung als eine bleihaltige Anlage; die beiden Anlagentypen sind während der Produktion nicht austauschbar. Wenn Sie Ihrem Bestücker vor Produktionsbeginn die Legierung und die Konformitätsvorgaben mitteilen, kann er das korrekte Temperaturprofil festlegen, die passende Wärmeleitpaste auswählen und sicherstellen, dass Leiterplatte und Bauteile die erforderlichen Temperaturen überstehen.
Von der Spezifikation bis zur fertigen Platine
Highleap Electronics betreibt sowohl bleihaltige als auch RoHS-konforme bleifreie Montagelinien und stellt sicher, dass die richtige Legierung, das richtige Reflow-Profil und die richtige Dokumentation für Ihre Platine und Ihren Zielmarkt vorliegen, bevor die Produktion beginnt – und weist im Rahmen einer kostenlosen DFM-Prüfung auf etwaige Probleme hinsichtlich Konformität oder Wärmeentwicklung hin.
Angebot für Leiterplattenbestückung anfordern →
Häufig gestellte Fragen
Ist 63/37- oder 60/40-Lötzinn besser?
Für die meisten Elektronikarbeiten ist 63/37 ideal – sein eutektisches Verhalten sorgt für eine saubere, sofortige Erstarrung und verhindert kalte Lötstellen, was insbesondere bei Feinraster- und professionellen Lötverbindungen wichtig ist. 60/40 ist günstiger und für allgemeine Hobbyarbeiten und Durchsteckmontagen völlig ausreichend.
Schmelzen 60/40 und 63/37 bei der gleichen Temperatur?
Sie beginnen bei der gleichen Temperatur, 183 °C, zu schmelzen. 63/37 ist dort vollständig flüssig; 60/40 ist erst bei etwa 190 °C vollständig flüssig, wodurch es einen plastischen Bereich aufweist, den 63/37 nicht besitzt.
Was ist ein eutektisches Lot?
Eine Legierung, deren Zusammensetzung wie ein reines Metall bei einer einzigen, scharf definierten Temperatur schmilzt und erstarrt. 63/37 ist die eutektische Zinn-Blei-Legierung; 60/40 liegt knapp außerhalb des eutektischen Punktes und ist es nicht.
Kann ich diese Lötmittel in Produkten verwenden, die in Europa verkauft werden?
Nein. Beide enthalten Blei und entsprechen nicht den RoHS-Richtlinien. Verwenden Sie für konforme Handelsprodukte, die in der EU und ähnlichen Märkten verkauft werden, eine bleifreie Legierung wie SAC305.
Warum sieht meine 60/40-Verbindung stumpf und körnig aus?
Vermutlich ist die Lötstelle beschädigt – das Bauteil hat sich bewegt, als das Lot noch plastisch war. Erhitzen Sie es mit Flussmittel, bis es einen glänzenden, glatten Kegel bildet, und halten Sie es dann beim Abkühlen absolut ruhig.
Ist eine Legierung stärker als die andere?
63/37 ist geringfügig stärker und gleichmäßiger, aber für die meisten Gelenke ist der Unterschied gering. Die Gleichmäßigkeit, nicht die reine Kraft, ist der eigentliche Grund, warum Profis es bevorzugen.
Kann ich 60/40 und 63/37 mischen?
Das ist zwar möglich und führt zu einer nahezu eutektischen Mischung, aber es gibt kaum einen Grund, dies absichtlich zu tun. Vermeiden Sie es jedoch, bleihaltiges Lot mit bleifreiem zu mischen – diese Kombination schmilzt unvorhersehbar und kann Lötstellen schwächen.

Empfohlen Beiträge

TMM Leiterplattenfertigung
Inhaltsverzeichnis TMM Leiterplattenfertigungsumfang für HF und...

RT duroid 6002 PCB-Angebot und Stackup
Diese Seite ist für die Aufgabe der Angebots- und Stapeldefinition zuständig...

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden
So erhalten Sie ein Angebot für Leiterplatten
Wir führen eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für ein Angebot benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.