
Überlegungen zum BMS-Leiterplattendesign für Montage und Fertigung
Inhaltsverzeichnis
- BMS-Leiterplatten-Designziele für zuverlässige Bestückung
- Strompfad-, Messleitungs- und Erdungslayout
- Planung von Kriech-, Räumungs- und Isolationsmaßnahmen
- Thermische Auslegung von Leistungskomponenten
- Steckverbinder-, Kabelbaum- und mechanische Schnittstellenkonstruktion
- DFM- und DFA-Prüfungen für BMS-Boards
- Testpunkt- und Programmierschnittstellenplanung
Bei der Entwicklung von BMS-Leiterplatten für Montage und Fertigung liegt der Fokus darauf, ein Batteriemanagement-Schaltbild in eine Leiterplatte umzusetzen, die gefertigt, bestückt, geprüft und für die Serienproduktion geeignet ist. Highleap Electronics ist ein Unternehmen für Leiterplattenfertigung und -bestückung. Wir fertigen und bestücken Leiterplatten anhand von kundenseitig freigegebenen Dateien; wir besitzen jedoch nicht das vollständige Batteriesystemdesign, die Firmware, die Sicherheitsstrategie oder die Produktzertifizierung.
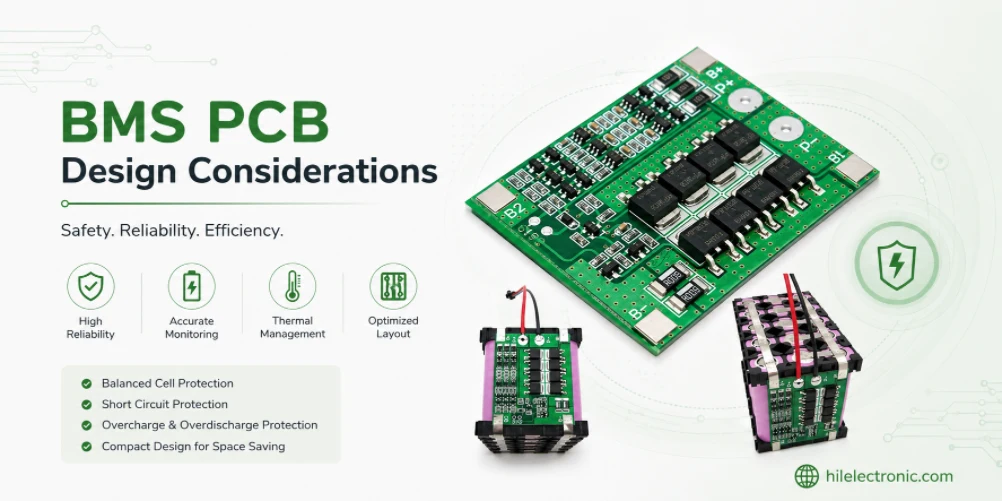
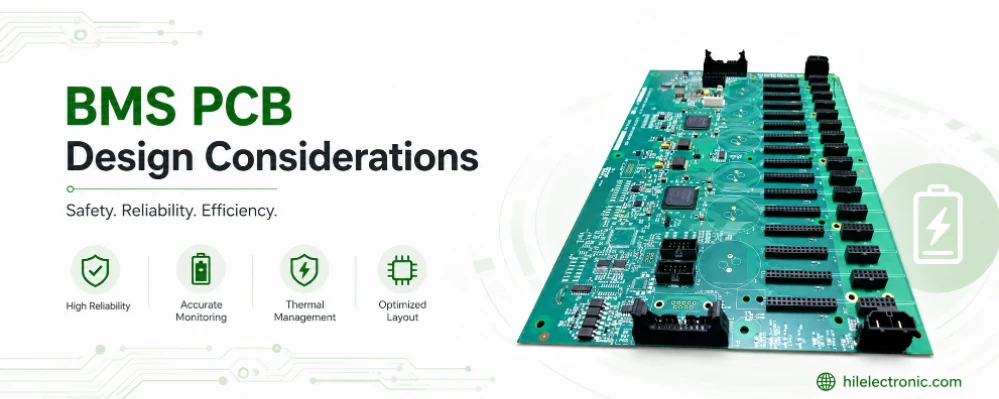
Eine BMS-Platine vereint häufig Sensoren für niedrige Pegel, Hochspannungstrennung, Schutzschaltungen, Kommunikationsschnittstellen, Temperaturüberwachung, Steckverbinder und mitunter Hochstrompfade. Designentscheidungen vor der Fertigung können die Ausbeute, den Testzugriff, die Langzeitstabilität und die Produktionskosten erheblich beeinflussen. Diese Seite bietet fertigungsorientierte Hinweise für Ingenieure, die BMS-Leiterplatten- und PCBA-Dateien für Angebotserstellung und Produktion vorbereiten.
Informationen zu Bestückungsdienstleistungen finden Sie unter BMS-Leiterplattenbestückung . Informationen zu hochstromfähigen Kupfer- und Wärmeleitsystemen finden Sie unter Leiterplattenbestückung mit dickem Kupferanteil.
BMS-Leiterplatten-Designziele für zuverlässige Bestückung
Fertigungsgerechtes Layout ab der ersten Überarbeitung
Eine BMS-Leiterplatte sollte so konstruiert sein, dass Fertigung, Montage, Inspektion und Test problemlos möglich sind. Dies erfordert ausreichend Abstand zwischen den Bauteilen, eine stabile Ausrichtung der Steckverbinder, eine kontrollierte Kupferverteilung, definierte Testpunkte, gut sichtbare Polaritätsmarkierungen und realistische Lötbarkeit. Eine frühzeitige DFM-Prüfung kann Probleme wie unzugängliche Lötpads, unklare Pin-1-Markierungen, nicht realisierbare Schutzbereiche für die Beschichtung oder eine Steckverbinderplatzierung, die mit dem Gehäuse kollidiert, verhindern.
Designverantwortung und Fertigungsunterstützung
Der Produktverantwortliche definiert das Verhalten des Batteriesystems, Sicherheitsgrenzwerte, Firmware, funktionale Anforderungen und die Konformitätsstrategie. Highleap unterstützt die Fertigungs- und Montageprüfung. Der effizienteste Workflow besteht darin, Highleap vor der ersten Fertigung die Konstruktionsdateien, den Schichtaufbau, die Stückliste, die Montagezeichnung und bekannte Risikobereiche bereitzustellen. So können Fertigungsprobleme identifiziert werden, bevor Material bestellt wird.
Grundsatz für die Designfreigabe: Eine BMS-Leiterplatte darf nicht in die Produktion gegeben werden, wenn Annahmen bezüglich Abständen, Steckerbelegung, Strompfad, Beschichtung, Firmware-Zugriff oder Testmethode nicht geklärt sind. Diese Punkte müssen in der Zeichnung ersichtlich sein.
Strompfad-, Messleitungs- und Erdungslayout
Aktuelle Pfadklarheit
Hochstrompfade sollten in den Leiterplattendateien und Fertigungshinweisen leicht erkennbar sein. Kupferbreite, Kupfergewicht, Durchkontaktierungen, Anschlüsse, Shunts und Wärmeableitungsflächen müssen dem vorgesehenen Strom und Temperaturanstieg entsprechen. Die Strombelastbarkeit hängt von mehr als nur der Leiterbahnbreite ab; Kupferdicke, Lagenposition, Kupferebenen, Luftzirkulation, Leiterplattenmaterial und Umgebungsbedingungen spielen ebenfalls eine Rolle. Der Kunde sollte die Strom- und Wärmeleistung auf Produktebene überprüfen.
Schutz der Sense-Leitung
Spannungsmessleitungen und Strommesspfade sollten unnötige Störkopplungen, ungenaue Steckverbinder und unklare Erdung vermeiden. Aus Fertigungssicht muss die Stückliste Präzisionsbauteile eindeutig ausweisen und den Austausch von Teilen ausschließen. Testpads sollten so platziert werden, dass Inspektion und Fehlersuche ohne Beschädigung der Baugruppe möglich sind. Bei Verwendung von Kelvin-Sensoren muss die vorgesehene Messverbindung erhalten bleiben.
Erdung und Rückkehrwegdisziplin
BMS-Platinen können analoge Masse, Versorgungsmasse, Kommunikationsmasse sowie Gehäuse- oder Schirmungsreferenzen enthalten. Dies sind Designentscheidungen, die Fertigungsunterlagen sollten jedoch alle massebezogenen Merkmale ausweisen. Montageflächen, durchkontaktierte Löcher, Schirmungskontaktflächen und Gehäuseanschlusspunkte müssen definiert sein. Soll eine Schraubenbohrung als funktionale Masse dienen, sind Oberflächenbeschaffenheit, Abstand, Unterlegscheibenfläche und Montageanforderungen anzugeben.
Planung von Kriech-, Räumungs- und Isolationsmaßnahmen
Abstandsregeln basierend auf Produktanforderungen
BMS-Platinen für Hochvolt-Batteriesysteme benötigen definierte Kriech- und Luftstrecken. Die erforderlichen Werte hängen von Spannung, Umgebungsbedingungen, Verschmutzungsgrad, Materialgruppe, Beschichtung, Normen und Produktarchitektur ab. Highleap fertigt Nuten, Sperrbereiche und Kupferstrecken gemäß Zeichnung, die Werte müssen jedoch vom Kunden oder der Entwicklungsabteilung festgelegt werden.
| Designartikel | Herstellungshinweis | Dateianforderungen |
|---|---|---|
| Kupferfreigabe | Erfordert klare Abstandsmaße und eine Überprüfung der einzelnen Schichten. | Ausgabe von Zeichnungsnotizen und Konstruktionsregeln. |
| Creepage-Slot | Schlitzbreite, -länge, Toleranz und Beschichtungszustand sind von Bedeutung. | Fräsebene, Schlitzdatei und Fertigungszeichnung. |
| Beschichtungsgrenze | Die Beschichtung beeinflusst die Planung von Inspektion, Nacharbeit und Sperrmaßnahmen. | Montagezeichnung und Hinweise zur Beschichtungsmaske. |
Auswahl von Isolationskomponenten und Gehäusen
Optokoppler, digitale Trennschalter, isolierte DC/DC-Wandler und Trennverstärker müssen die geforderten Isolationseigenschaften und Gehäuseabstände erfüllen. Änderungen am Gehäuse können Kriechstrecken und Platzbedarf beeinflussen. Zugelassene Alternativen sollten sorgfältig geprüft werden. Ein Ersatzteil mit ähnlicher elektrischer Funktion, aber abweichender Gehäusegeometrie, ist möglicherweise nicht für das Endprodukt geeignet.
Schlitze und Aussparungen für den Montagezugang
Schlitze und Sperrbereiche müssen mit der Montage und Prüfung kompatibel sein. Vermeiden Sie es, Kleinteile zu nah an gefräste Schlitze zu platzieren, da dies die Kantenqualität oder die Lötstopplackdefinition beeinträchtigen kann. Testpunkte und Programmierpads sollten außerhalb der Beschichtungs- oder Isolationssperrbereiche liegen, wenn sie nach der Montage zugänglich bleiben müssen.
Thermische Auslegung von Leistungskomponenten
Wärmequellen auf BMS-Platinen
Ausgleichswiderstände, MOSFETs, Regler, Shunts, Vorladeschaltungen, Relais und Steckverbinder erzeugen Wärme. Das Layout sollte ausreichend Kupferfläche, Durchkontaktierungen und Abstände für den vorgesehenen Betrieb gewährleisten. Bauteile sollten nicht in Bereichen zusammengepfercht werden, in denen Löten, Inspektion oder Wärmeableitung unzuverlässig werden. Für Hochleistungsschaltungen können thermische Simulationen oder Produkttests erforderlich sein.
Einfluss der Baugruppe auf die thermische Leistung
Die Lötpastenabdeckung, Lufteinschlüsse, der Bauteilsitz und das Reflow-Profil können den Wärmepfad beeinflussen. Freiliegende Wärmeleitpads erfordern ein Schablonendesign und eine Durchkontaktierungsstrategie, die übermäßige Lufteinschlüsse oder Lötmittelablagerungen vermeiden. Wenn ein Bauteil mit einem Kühlkörper oder einer Metallplatte verbunden wird, sollte die mechanische Schnittstelle in der Montagezeichnung definiert sein.
Hochstrom-Kupferplanung
Wenn die BMS-Platine mit hohen Strömen betrieben wird, können dicke oder breite Kupferflächen erforderlich sein. Dicke Kupferflächen erhöhen die Fertigungskomplexität und können die Feinrasterung benachbarter Bauteile beeinträchtigen. Entwickler sollten vermeiden, sehr dicke Kupferflächen und empfindliche analoge Schaltungen ohne Prüfung der Löt- und Abstandsverhältnisse zu kombinieren. Informationen zu Optionen für die Hochstromfertigung finden Sie unter „ Leiterplattenbestückung mit dicken Kupferflächen“.
Steckverbinder-, Kabelbaum- und mechanische Schnittstellenkonstruktion
Ausrichtung und Wartungsfreundlichkeit der Steckverbinder
Batteriemanagementplatinen benötigen häufig Steckverbinder für Zellanschlüsse, Kommunikation, Temperatursensoren, Stromversorgung, Programmierung und Diagnose. Die Konstruktion sollte die Ausrichtung der Steckverbinder, die Verriegelungsrichtung, Pin 1, die Kodierung und Details zum zugehörigen Kabelbaum aufzeigen. Wird die Platine in ein Gehäuse oder ein Batteriemodul eingebaut, muss die Positionierung der Steckverbinder einen Zugang ermöglichen, ohne den Kabelbaum zu biegen oder die Lötstellen zu belasten.
Konsistenz der Pinbelegung des Kabelbaums
Die Pinbelegung der Leiterplattenstecker und die Kabelbaumzeichnung müssen übereinstimmen. Abweichungen in der Pinbelegung können kostspielig sein, da Leiterplatte und Kabelbaum zwar die interne Prüfung bestehen, aber bei der Systemintegration durchfallen können. Verwenden Sie daher eindeutige Beschriftungen, Steckerbezeichnungen und eine Versionskontrolle für beide Zeichnungen.
Mechanische Montage- und Erdungsmerkmale
In der technischen Zeichnung sind Befestigungslöcher, durchkontaktierte Löcher, Erdungsflächen, Metallabstandshalter und Gehäusekontakte zu definieren. Nicht durchkontaktierte Befestigungslöcher sind entsprechend zu kennzeichnen. Wird ein Loch zur Erdung verwendet, sind die Kupferfläche, die Oberflächenbeschaffenheit, die Unterlegscheibenfläche sowie das Anzugsmoment bzw. die erforderlichen Befestigungselemente anzugeben. Mechanische Belastungen dürfen nicht auf empfindliche Lötstellen oder feine Leiterbahnen übertragen werden.
DFM- und DFA-Prüfungen für BMS-Boards
Fertigungs-DFM-Punkte
- Lagenaufbau, Kupfergewicht, Platinendicke und Oberflächenbeschaffenheit entsprechen der Zeichnung.
- Hochspannungsabstände, Schlitze und Sperrbereiche werden mit messbaren Abmessungen definiert.
- Dicke Kupferschichten, Durchkontaktierungsarrays und Wärmeleitpads sind herstellbar.
- Testpunkte, Programmierpads und Anschlusspads werden durch Beschichtungshinweise nicht blockiert.
- Platinenkontur und Befestigungslöcher entsprechen den Gehäuseanforderungen.
Versammlungs-DFA-Punkte
- Die Polaritätskennzeichnungen sind für Dioden, ICs, Kondensatoren, Optokoppler und Steckverbinder eindeutig.
- Die großen Bauteile bieten ausreichend Platz und gute Lötmöglichkeiten.
- Feinrasterbauteile sollten nicht zu nah an hohen Steckverbindern oder mechanischen Kanten angebracht werden.
- Beschichtungssperrbereiche, Etiketten und Inspektionsbereiche sind in der Zeichnung sichtbar.
- Die zur Verfügung gestellten kritischen Teile werden etikettiert und für den Produktionseinsatz verpackt.
Häufige Probleme bei der Veröffentlichung
Probleme, die häufig den Aufbau von BMS verzögern:
- Die Stücklisten-Herstellernummer stimmt nicht mit der Fußabdruckposition überein.
- Die Ausrichtung des Steckers ist in der Montagezeichnung nicht dargestellt.
- Hochspannungssperrzone ist als Hinweis vermerkt, aber nicht eingezeichnet.
- Die Beschichtungsanforderung wird nach Genehmigung des Montageangebots hinzugefügt.
- Es fehlt die Programmierprozedur.
Testpunkt- und Programmierschnittstellenplanung
Zugängliche Testpunkte
Testpunkte sollten so platziert werden, dass sie nach der Bestückung mit Prüfspitzen erreichbar sind. Vermeiden Sie es, kritische Testpads unter Steckverbindern, unter hohen Bauteilen, innerhalb von Beschichtungszonen oder zu nah an Platinenrändern zu platzieren. Testpunkte sollten einheitlich beschriftet und mit dem Testverfahren des Kunden verknüpft sein. Bei geplanter automatisierter Prüfung sollten Padgröße, Abstand und Zugänglichkeit der Prüfvorrichtung frühzeitig überprüft werden.
Design der Programmierschnittstelle
Programmieranschlüsse müssen zugänglich und vor Kurzschlüssen geschützt sein. Das Design sollte Programmierspannung, Schnittstellentyp, Ausrichtung, Firmware-Versionskontrolle und Bestätigungsmethode definieren. Falls die Programmierung nicht von Highleap durchgeführt wird, muss auf der Verpackung vermerkt sein, dass die Platinen unprogrammiert geliefert werden.
Dokumentation der Produktionstests
Testgrenzen und -protokolle sollten vor Produktionsbeginn festgelegt werden. Für Prototypen kann informelles Feedback der Entwicklungsabteilung ausreichend sein. Für die Serienproduktion ist ein klares Testverfahren mit Kriterien für Bestanden/Nicht bestanden, Firmware-Version, Seriennummernetikett und Protokollformat zuverlässiger. Highleap kann kundenseitig vorgegebene Verfahren anwenden, sofern diese im vereinbarten Leistungsumfang enthalten sind.
Hinweise und FAQs zur Angebotsanfrage für den gesamten Design-to-Assembly-Prozess
RFQ-Notizen für die BMS-Designfreigabe
- Leiterplattendateien, Lagenaufbau, Kupfergewicht und Oberflächenbeschaffenheit.
- Stückliste mit genauen MPNs und zugelassenen Alternativen.
- Montagezeichnung mit Hinweisen zu Polarität, Steckerausrichtung und Beschichtung.
- Anforderungen an Hochspannungsabstände, Schlitze und Sperrzonen.
- Strompfad, thermische Durchkontaktierungen und hoher Kupferbedarf.
- Zeichnungen von Steckverbindern, Kabelbäumen und mechanischen Schnittstellen.
- Programmierverfahren und gegebenenfalls Anforderungen an Funktionstests.
- Anforderungen an Verpackung, Rückverfolgbarkeit und Produktionsdokumentation.
Interne Links für die Produktionsplanung
Informationen zur Leiterplattenbestückung finden Sie unter BMS PCB-Bestückung . Informationen zur NPI-Prüfung vor der Markteinführung finden Sie unter NPI DFM-Prüfung. Informationen zur Prototypenübertragung finden Sie unter Prototyp zu Produktions-PCBA.

Empfohlen Beiträge

TMM4 Filter-Leiterplattenfertigung
Die Herstellung der Leiterplatten für den TMM4-Filter wird gesteuert durch...

TMM3 Leiterplattenfertigung für HF-Module
Die Fertigung von TMM3-Leiterplatten ist am sinnvollsten dort, wo das HF-Modul...

TMM6 Leiterplattenfertigung
TMM6-Fertigung ist die Prozesssteuerungsseite für eine mittlere Dk...

TMM10 Leiterplattenfertigung für kompakte HF-Designs
Inhaltsverzeichnis: Wie TMM10 HF-Strukturen verkleinert – TMM10 vs. ...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.