
Herstellung von Leiterplatten mit Keramikbasis und SMT-Bestückungsdienste

Inhaltsverzeichnis
Eine Leiterplatte mit Keramikbasis verwendet Aluminiumoxid (Al₂O₃), Aluminiumnitrid (AlN) oder Siliziumnitrid (Si₃N₄) sowohl als mechanische Basis als auch als elektrischen Isolator – es befindet sich keine dielektrische Schicht zwischen dem Kupferleiter und der Montagefläche. Der Wärmewiderstand liegt zwischen 0.3 °C/W (AlN-DBC) und 0.8 °C/W (Aluminiumoxid-DBC), verglichen mit 3 °C/W für Aluminium-MCPCB und 15 °C/W für FR4.
Dieser Leitfaden konzentriert sich auf die Schritte nach der Materialauswahl: Integration des Wärmeleitstapels, Substratdicke, Oberflächenbeschaffenheit, Ausfallarten, Montage und Spezifikationserstellung.
Wichtige Erkenntnisse
- Die Keramikbasis ist eine Schicht im thermischen Aufbau – Substrat, Wärmeleitmaterial und Kühlplatte müssen gemeinsam optimiert werden.
- 0.635 mm ist der Produktionsstandard; dünnere Substrate verbessern die Wärmeleistung, verringern aber die Handhabungstoleranz.
- Die Oberflächenbeschaffenheit beeinflusst die SMT-Ausbeute und die Drahtbondfähigkeit – ENIG für SMT, Hartgold, wenn Drahtbonden erforderlich ist
- Die meisten Feldausfälle lassen sich auf drei Hauptursachen zurückführen: durch die Montage verursachte Rissbildung, DBC-Delamination und Kantenabsplitterung.
- Eine vollständige Spezifikation erfordert 12 Parameter – die beiden am häufigsten ausgelassenen sind die Oberflächenbeschaffenheit der Unterseite und die Isolationsprüfspannung.
1) Keramikbasierte Leiterplatte im Wärmeleitstapel
Das Keramiksubstrat stellt keine eigenständige Wärmelösung dar. Es ist eine Schicht in einem Schichtaufbau, der vom pn-Übergang des Bauelements bis zum Kühlmittel reicht – und die darüber und darunter liegenden Schichten beeinflussen den Wärmewiderstand des Systems direkt.
Eine 50 µm dicke Silikon-TIM-Schicht mit einer Wärmeleitfähigkeit von 3 W/m·K erhöht die Temperatur auf einer AlN-DBC-Platine mit einer Wärmeleitfähigkeit von 0.3 °C/W um 0.5–1.0 °C/W und verdoppelt damit nahezu die Gesamtimpedanz. In vielen Systemen lässt sich die Sperrschichttemperatur durch den Wechsel von Silikon-TIM zu einem Phasenwechselmaterial besser senken als durch die Aufrüstung von Aluminiumoxid auf AlN.
Drei Spezifikationsentscheidungen, die den gesamten Stack beeinflussen:
- Kupferabdeckung unten: Eine vollflächige Kupferbeschichtung der Unterseite minimiert den Ausbreitungswiderstand an der Grenzfläche zwischen Keramik und Wärmeleitpaste. Eine partielle Beschichtung erzeugt unabhängig vom Substratmaterial thermische Totzonen.
- Planheit der Kupferunterseite: Eine Totalreflexionsschicht (TIR) von ≤25 µm ermöglicht dünne, hochleitfähige Wärmeleitmaterialien (Phasenwechselmaterial, Lötmaterial, Silbersintermaterial). Diese einzelne Spezifikation kann die Leitfähigkeit von Wärmeleitmaterialien von 3 W/m·K auf über 150 W/m·K steigern.
- Substratdicke: Dünnere Leiterbahnen verringern zwar den vertikalen Leitungswiderstand, reduzieren aber auch die seitliche Ausbreitung. Bei großen Chips ist eine dünnere Leiterbahn stets vorteilhafter. Bei kleinen Chips auf großen Substraten sollte vor der Entscheidung ein Modell erstellt werden.
2) Auswahl der Substratdicke
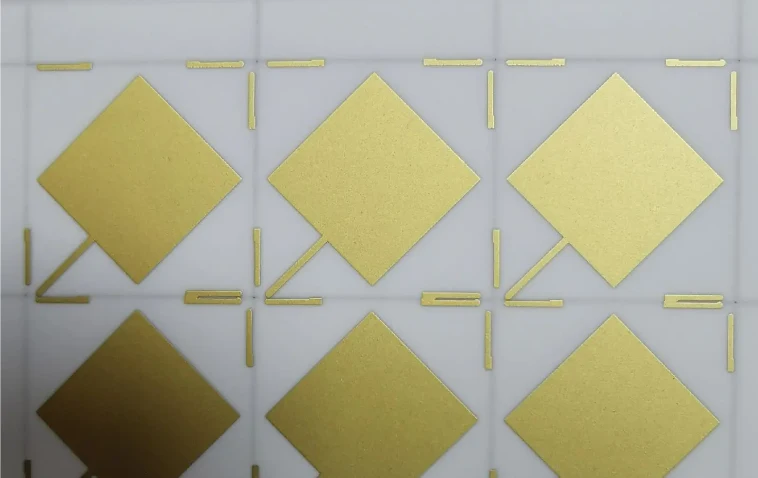
Die Dicke beeinflusst zwei Eigenschaften gleichzeitig: Wärmebeständigkeit (dünner = besser) und mechanische Belastbarkeit (dicker = stabiler). Der Standardwert von 0.635 mm ist für die meisten Anwendungen geeignet – aber nicht für alle.
| Materialstärke | Verwenden, wenn | Vermeiden Sie, wenn |
|---|---|---|
| 0.25 – 0.32 mm | Kleinformat (<15×15 mm), fest mit einem Metallträger verbunden; Laserdioden-Submontagen | Alle Anwendungen, die manuelle Handhabung, Schraubmontage oder ungestützte Platinen >20 mm erfordern |
| 0.38mm | Mittelformatige Module (15–40 mm) auf Grundplatten geklebt; enge thermische Budgets mit kontrollierter Handhabung | Klemm- oder Presspassbefestigung; Umgebungen mit starken Vibrationen ohne starre Verbindung |
| 0.635mm | Fertigungsstandard für DBC-Leistungsmodule; Schraubmontage mit Metallbuchsen; allgemeine Montagehandhabung | Bei dauerhaft verklebten Anwendungen, bei denen eine 0.38 mm einen sinnvollen thermischen Abstand wiederherstellen würde, ist dies besonders wichtig. |
| 1.0mm+ | Großformat (>60 mm); häufige Handhabung während der Produktion; schwere, freitragende Bauteile | Bei thermisch kritischen Anwendungen ist ein zusätzlicher Wärmeleitwiderstand selten allein aus thermischen Gründen gerechtfertigt. |
Eine Einschränkung hat Vorrang vor der thermischen Optimierung: die Isolationsspannung. Bei einer Durchschlagsfestigkeit von 17 kV/mm bietet ein 0.635 mm dickes Aluminiumoxidsubstrat eine Arbeitsisolation von ca. 10 kV. Anwendungen, die Spannungen über 10 kV erfordern, können unabhängig vom thermischen Budget keine dünneren Substrate verwenden.
3) Optionen für die Oberflächenveredelung
Die Oberflächenbeschaffenheit bestimmt die Lötbarkeit, die Drahtbondierbarkeit und die Lagerfähigkeit. Sie muss für Ober- und Unterseite separat spezifiziert werden und dem gesamten Montageablauf entsprechen, nicht nur dem ersten Arbeitsgang.
| Farbe | Struktur | Am besten geeignet für | Nicht geeignet für |
|---|---|---|---|
| ENIG | 3–6 µm Ni / 0.05–0.1 µm Au | SMT-Bestückung; bleifreies Lot; die meisten serienmäßigen Leiterplatten mit Keramikbasis | Drahtbonden – dünne Au-Schicht verursacht Bondablösung |
| Hartes Gold | 3–5 µm Ni / 0.5–2.0 µm Au (galvanisch abgeschieden) | Drahtbonden (Al-Keil, Au-Kugel); Steckverbinderkontakte; Hybridgehäuse | Eine Golddicke von >1.5 µm kann zu Lötmittelablösung führen – dies sollte im Montageprozess überprüft werden. |
| Blankes Kupfer / OSP | Im Originalzustand oder als organisches Konservierungsmittel | Löten oder Silbersintern an der Kühlplatte befestigen; kostengünstige Sofortmontage | Drahtbonden; mehrfache Reflow-Zyklen; lange Haltbarkeit ohne hermetische Verpackung |
| Immersionssilber | 0.1–0.3 µm Ag | HF-/Mikrowellenschaltungen, bei denen die Oberflächenleitfähigkeit die Einfügungsdämpfung oberhalb von 1 GHz reduziert. | Unkontrollierte Lagerbedingungen – Schwefelablagerungen beeinträchtigen die Lötbarkeit |
Wenn sowohl SMD- als auch Drahtbondierung auf derselben Leiterplatte erforderlich sind, sollte eine Hartvergoldung aller Pads spezifiziert werden. Die zonale Oberflächenveredelung (ENIG auf SMD-Pads, Hartvergoldung auf Bondpads) ist aufgrund des höheren Aufwands im Prozess teurer, als die Einsparungen beim Goldverbrauch rechtfertigen.
4) Feldausfallarten
Fehler bei Leiterplatten mit Keramikbasis sind mechanischer und grenzflächenbedingter Natur – nicht chemisch oder feuchtigkeitsbedingt wie bei FR4. Alle drei Hauptfehlerarten sind durch Konstruktionsmaßnahmen vermeidbar.
Durch die Montage verursachte Rissbildung ist die häufigste Ausfallursache im praktischen Einsatz. Die Montage mit blanken Schrauben ohne Metallbuchsen erzeugt Punktlasten, denen Aluminiumoxid (Bruchzähigkeit 3–4 MPa·m½) nicht standhalten kann. Abhilfe schaffen: Verlötete oder epoxidverklebte Metallbuchsen an allen Schraubenpositionen; Drehmomentbegrenzung 0.3–0.5 Nm für M3-Schrauben mit Aluminiumbuchsen in 0.635 mm dickem Aluminiumoxid. Die Verklebung mit der Kühlplatte eliminiert die Punktlasten der Montage vollständig.
DBC-Delaminationen unter thermischer Belastung treten auf, wenn die Verbindungsqualität grenzwertig ist oder die Kupfergeometrie Spannungskonzentrationen verursacht. Große, isolierte Kupferinseln mit abrupten Kanten bergen ein höheres Risiko. Abhilfe: Seitenverhältnisse der Kupferflächen > 5:1 vermeiden; Mindest-Schälfestigkeit der Verbindung ≥ 20 N/cm² festlegen; Thermoschockprüfung gemäß JEDEC JESD22-A104 bei der Erstmusterprüfung vorschreiben.
Kantenabsplitterungen und Rissausbreitung beginnen mit Beschädigungen durch unsachgemäße Handhabung – einem Mikroriss, der beim Vereinzeln oder Fallenlassen der Platine entsteht. Der Riss ist bei der Inspektion nicht sichtbar, breitet sich aber unter thermischer Belastung zu einem offenen Stromkreis aus. Abhilfe: Abgeschrägte Ecken (Radius ≥ 0.3 mm); Kupfer-Rand-Abstand ≥ 0.5 mm; fluoreszierende Risserkennung für besonders zuverlässige Chargen.
Lötstellenermüdung betrifft Siliziumchips, die auf Aluminiumoxid gelötet sind – eine CTE-Fehlanpassung von ca. 3.5 ppm/°C erzeugt Scherspannungen, die SAC305-Lötstellen innerhalb von 1,000–3,000 thermischen Zyklen im Automobilbereich ermüden. Abhilfe: Verwendung von AlN-Substraten für GaN/SiC-Bauelemente (CTE-Fehlanpassung ca. 1.1 ppm/°C); Spezifizierung von Silbersintern für die Chipbefestigung im Automobilbereich – gesintertes Silber übersteht mehr als 10,000 Zyklen bei ΔT = 150 °C; Anforderung eines Porenanteils von ≤ 5 %, röntgenographisch geprüft.
5) Montage und Integration
Standardmäßige FR4-Montageparameter beschädigen Keramiksubstrate. Die Unterschiede sind keine optionalen Anpassungen – sie verhindern Risse und Verbindungsfehler, die im Nachhinein schwer zu diagnostizieren sind.
Reflow-Profil: Die Aufheizrate auf 1–2 °C/s reduzieren (gegenüber 3 °C/s bei FR4). Die Haltezeit bei 150–180 °C auf 90–120 Sekunden verlängern, um vor dem Reflow einen Temperaturausgleich im gesamten Keramikmaterial zu gewährleisten. Spitzentemperatur und Zeit oberhalb der Liquidustemperatur bleiben unverändert.
Optionen für die Chipbefestigung nach Zuverlässigkeitsanforderung:
- SAC305 Lötzinn: Standard für Anwendungen außerhalb des Automobilbereichs; ≤10 % Porenanteil (Röntgenprüfung); geeignet für <3,000 Zyklen bei ΔT ≤ 100 °C
- AuSn / AuGe-Eutektikum: Hermetische Gehäuse und Hochtemperaturanwendungen; erfordert goldbeschichtete Kontaktflächen; höhere Verbindungssteifigkeit als Silbersintern
- Silbersintern: Ideal für die Automobil- und Luftfahrtindustrie; 150–250 W/m·K Wärmeleitfähigkeit der Verbindung; kein Risiko des Wiederaufschmelzens bei nachfolgenden Arbeitsgängen; erfordert blankes Kupfer oder eine Silberoberfläche auf den Chipbefestigungsflächen.
Elektrische Verbindung – Press-Fit-Steckverbinder sind für Keramik nicht geeignet. Standardoptionen: gelötete Stiftleisten; Kantensteckverbinder mit Federkontakten; Flachbandkabel-/Flexkabelverklebung; direkte Oberflächenmontage auf der Systemplatine (das Keramikmodul ist als Bauteil zu behandeln; Wärmeleitpad und Lötvolumen sind entsprechend der Keramikmasse und des Wärmeausdehnungskoeffizienten zu dimensionieren).
Befestigung der Kühlplatte, von niedrigstem zu höchstem Wärmewiderstand: Löten/Hartlöten → Silbersintern → Phasenwechsel-Wärmeleitpaste mit Klemme → Wärmeleitpaste mit Schraubklemme.
6) Wie man eine vollständige Spezifikation verfasst
Unvollständige Spezifikationen sind die Hauptursache für Angebotsverzögerungen und Fehler bei Erstmustern – nicht etwa mangelnde Fertigungskapazitäten. Eine Angebotsanfrage für Leiterplatten mit Keramikbasis erfordert diese 12 Parameter, und zwar alle:
- Substratmaterial und Reinheit — Al₂O₃ 96 %, Al₂O₃ 99.6 %, AlN oder Si₃N₄
- Substratdicke ± Toleranz — z. B. 0.635 mm ± 0.05 mm
- Metallisierungsprozess — DBC, Dickschicht, Dünnschicht oder AMB
- Kupferdicke, oben und unten — unabhängig spezifiziert; z. B. 0.3 mm / 0.3 mm für DBC
- Oberflächenbeschaffenheit, Ober- und Unterseite — wird am häufigsten weggelassen; die Oberflächenbeschaffenheit der Unterseite muss mit der Befestigungsmethode der Kühlplatte übereinstimmen.
- Platinenabmessungen und Toleranzen — gegebenenfalls Eckfase oder Radius einbeziehen
- Minimale Leiterbahnbreite und minimaler Abstand — Vor der endgültigen Layout-Abstimmung die Herstellerkapazitäten prüfen.
- Über Anforderungen — Durchmesser, Füllmaterial, Oberfläche
- Anforderungen an elektrische Prüfungen — Durchgangs-/Isolationsspannung; Hochspannungsprüfung, falls erforderlich; zweithäufigst vernachlässigtes Feld
- Qualifikationsvoraussetzungen — Temperaturwechselbereich und -zyklen; Haftfestigkeit; anwendbare Normen (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Mengenaufschlüsselung — Prototypenentwicklung und Serienproduktion können auf unterschiedlichen Linien mit unterschiedlichen Preisen und Lieferzeiten erfolgen.
- Schichtaufbau (mehrschichtige Designs) — Keramik- und Leiterschichtfolge; Via-Füllung und -Abdeckung für LTCC oder Co-Firing
DFM-Prüfung vor der Einreichung
Eine vollständige Spezifikation auf Papier kann dennoch inkompatible Parameterkombinationen enthalten – beispielsweise 100 µm Leiterbahnbreite/Abstand auf einem 0.25 mm dicken DBC-Substrat. Highleap Electronics bietet im Rahmen des Angebotsprozesses eine DFM-Prüfung an. Unser Team prüft die Gerber-Daten und die vollständige Spezifikation vor der Angebotserstellung, um die Prozessfähigkeit zu bestätigen und potenzielle Probleme zu identifizieren, bevor Material bestellt wird.
7) Verwandte Produkte
- DBC-Substrat: Die gängigste Leiterplattenkonstruktion für Leistungselektronik besteht aus Kupfer, das bei ca. 1,065 °C mit Keramik verbunden wird. Wenn Ingenieure von einer „Leiterplatte mit Keramikbasis“ für Leistungsmodule sprechen, meinen sie in der Regel ein strukturiertes DBC-Substrat.
- Dickschicht-Keramik-Leiterplatte: Siebgedruckte Leiterbahnen (5–20 µm), gebrannt bei 850–1,000 °C. Kostengünstiger als DBC für Anwendungen mit mittleren Strömen; ermöglicht die Integration von Widerständen und Kondensatoren in die Keramikbasis.
- AMB-Substrat: Beim Aktivmetalllöten wird Ag-Cu-Ti-Lot bei 800–900 °C verwendet. Es ergibt eine stärkere Kupfer-Keramik-Verbindung als DBC und wird daher bevorzugt für Si₃N₄-Basissubstrate und Automobilmodule mit einer erforderlichen Lebensdauer von über 10,000 Temperaturzyklen eingesetzt.
- LTCC: Mehrschichtige Keramik mit eingebetteten Leitern und Durchkontaktierungen, die bei 850–900 °C gesintert werden. Wird für HF-Module und Multi-Chip-Gehäuse verwendet, bei denen die Keramikbasis die dreidimensionale Verbindungsstruktur bildet und nicht nur ein thermisches Substrat ist.
- IMS / Metallkern-Leiterplatte: Kostengünstigere Alternative, wenn die thermische Belastung durch Keramik nicht erforderlich ist. Wärmewiderstand 3–5-mal höher als bei Aluminiumoxid-DBC. Die richtige Wahl, wenn die thermische Belastung der Anwendung dies zulässt.
- Leiterplattenbestückung mit Keramikbasis: Die Chipmontage, Drahtbonden und Hochtemperatur-Reflow-Löten werden zusammen mit der Substratherstellung durchgeführt, wodurch das Handhabungsrisiko reduziert und die Prozesskompatibilität sichergestellt wird.

Häufig gestellte Fragen
Worin besteht der Unterschied zwischen einer Leiterplatte mit Keramikbasis und einem DBC-Substrat?
DBC (Direct Bonded Copper) ist ein Metallisierungsverfahren, bei dem Kupferfolie bei ca. 1,065 °C auf Keramik aufgebracht wird. Alle DBC-Substrate sind Leiterplatten mit Keramikbasis, wobei es auch Dickschicht- und Dünnschichtkonstruktionen gibt. In der Leistungselektronik werden die beiden Begriffe oft synonym verwendet; in HF-Anwendungen ist die Dünnschicht auf Keramikbasis gebräuchlicher als DBC.
Kann eine Leiterplatte mit Keramikkern eine Leiterplatte mit Metallkern direkt ersetzen?
Nicht ohne Neukonstruktion. Keramik erfordert Metallbuchsen an den Befestigungslöchern, langsamere Aufheizraten beim Reflow-Löten (1–2 °C/s), keine Presspassverbinder und andere Vereinzelungsregeln. Der Wärmegewinn ist real – 0.3–0.8 °C/W gegenüber 3 °C/W bei Aluminium-MCPCB –, aber der Wechsel erfordert explizite Änderungen an Montage, Verbindungen und Fertigungsprozess.
Welche Oberflächenbeschaffenheit ist für SMT- und Drahtbonden erforderlich?
Hartgold (3–5 µm Ni / 0.5–2.0 µm Au galvanisch abgeschieden) ist erforderlich. Die ca. 0.05 µm dicke Goldschicht von ENIG ist für das Drahtbonden zu dünn und führt zu Bondablösefehlern. Verwenden Sie Hartgold auf allen Pads, wenn sowohl SMD als auch Drahtbonden im Montageprozess vorgesehen sind.
Warum reißen Leiterplatten mit Keramikbasis nach der Wareneingangskontrolle?
Die meisten Risse nach der Inspektion entstehen durch Montageprozesse und nicht durch Substratfehler: blanke Schraubenbefestigungen, zu fest angezogene Befestigungselemente oder unebene Kühlplattenoberflächen. Auch subkritische Mikrorisse durch Vereinzelung – bei Standardinspektionen unsichtbar – breiten sich unter thermischer Belastung zu Unterbrechungen in Stromkreisen aus. Die fluoreszierende Risserkennung bei der Wareneingangs- und Metallbuchsenmontage verhindert beide Ausfallarten.
Wie lange ist die Lieferzeit für Prototypen von Leiterplatten mit Keramikbasis?
Aluminiumoxid-DBC: 2–4 Wochen. AlN-DBC: 3–5 Wochen. Dickschicht: 3–4 Wochen. Dünnschicht: 4–6 Wochen. Kundenspezifische Abmessungen verlängern die Lieferzeit um 1–2 Wochen. Die Angabe aller 12 Spezifikationsparameter bei der Angebotsanfrage beseitigt die häufigste Verzögerungsursache.
Ist eine Leiterplatte mit Keramikbasis dasselbe wie eine Hochtemperatur-Leiterplatte?
Nein. Hochtemperatur-Leiterplatten umfassen Keramik-, PTFE/Glas-, Polyimid- und Metallkernsubstrate – alle Leiterplatten, deren Betriebstemperatur über der von FR4 (130–150 °C) liegt. Keramiksubstrate bieten die höchste Leistung: Betriebstemperaturen über 300 °C und eine 60- bis 600-fach höhere Wärmeleitfähigkeit als Polymerdielektrika. PTFE ist zwar hochtemperaturbeständig, bietet aber keine Vorteile hinsichtlich der Wärmeleitfähigkeit.
Angebot für Ihre Leiterplatte mit Keramiksockel

Empfohlen Beiträge

Leiterplattenbestückung mit Schutzlackierung
Highleap Electronics bietet Leiterplattenbestückung mit konformer...

Bestückung von Leiterplatten für industrielle Elektronik
Die Montage von Leiterplatten in der industriellen Elektronik umfasst...

Leiterplattenbestückung für Unterhaltungselektronik
Highleap Electronics bietet Leiterplatten für Unterhaltungselektronik an...

Leiterplattenbestückung mit Firmware-Programmierung
Highleap Electronics bietet Leiterplattenbestückung mit Firmware an...
So erhalten Sie ein Angebot für Leiterplatten
Lassen Sie uns die DFM/DFA-Analyse für Sie durchführen und uns mit einem Bericht bei Ihnen melden.
Sie können Ihre Dateien sicher über unsere Website hochladen.
Um Ihnen ein Angebot erstellen zu können, benötigen wir folgende Angaben:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit