
EVT, DVT und PVT für die Leiterplattenbestückung und Produktvalidierung
Inhaltsverzeichnis
- EVT, DVT und PVT als Fertigungsphasen-Gates
- EVT-Bauten: Der Nachweis der technischen Architektur
- DVT-Builds: Validierung des freigegebenen Produktdesigns
- PVT Builds: Validierung des Produktionssystems
- EVT vs. DVT vs. PVT: Ergebnisse und Abbruchkriterien
- Planen Sie ein EVT-, DVT- oder PVT-Projekt mit Highleap
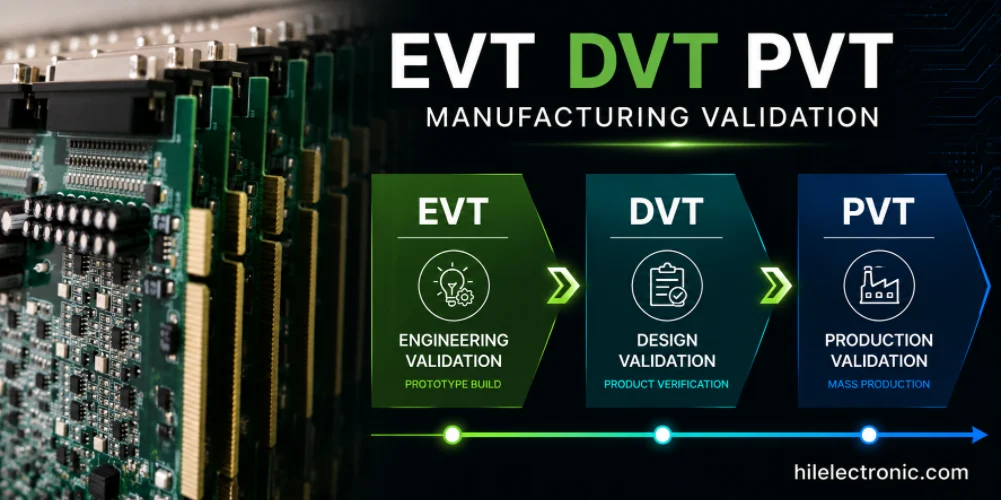
EVT, DVT und PVT – Engineering Validation Test, Design Validation Test und Production Validation Test – sind die drei gängigsten Phasen in Hardwareentwicklungen zwischen Prototyp und Serienfertigung. Jede Phase beantwortet eine andere Fragestellung, liefert unterschiedliche Fertigungsnachweise und erfordert einen angepassten Betrieb der Leiterplattenfertigung. Dieser Artikel beschreibt, was die einzelnen Fertigungsprozesse validieren, wie sich die Montagebedingungen unterscheiden und wie Highleap Electronics Beschaffung, SMT, Tests und Dokumentation an die jeweilige Phase anpasst, anstatt alle Fertigungsprozesse gleich zu behandeln.
1. EVT, DVT und PVT als Fertigungsphasen-Gates
Die drei Phasen sind notwendig, weil der Übergang vom Prototyp zur Serienproduktion kein einheitlicher Schritt ist. Jede Phase fokussiert sich auf eine spezifische Risikoklasse:
- Technischer Validierungstest (EVT) bestätigt, dass die technische Architektur funktioniert. Die Platine schaltet sich ein, die Firmware startet, die wichtigsten Schnittstellen kommunizieren und die grundlegenden Designannahmen sind korrekt.
- Designvalidierungstest (DVT) bestätigt, dass das freigegebene Produktdesign alle Anforderungen – elektrische, mechanische, thermische, regulatorische und Zuverlässigkeitsanforderungen – unter Bedingungen, die der Serienproduktion nahekommen, erfüllt.
- Produktionsvalidierungstest (PVT) bestätigt, dass das Produktionssystem selbst – Linie, Beschaffung, Werkzeuge, Test, Dokumentation – das validierte Design wiederholbar liefern kann.
Unternehmen benennen diese Phasen unterschiedlich. Manche fügen EP (Engineering Prototype), MP (Mass Production) oder Zwischenschritte hinzu. Die Anzahl der Phasen, die Anzahl der Stichproben und die Überprüfung der Meilensteine hängen vom Produktentwicklungsprozess des Kunden ab und folgen keiner allgemeingültigen Regel. Highleap prüft jede Phase anhand der kundenindividuellen Definition und verwendet keine feste Vorlage.
2. EVT-Bauten: Nachweis der technischen Architektur
EVT ist die erste formale Entwicklungsphase nach dem Aufbau auf dem Steckbrett und ersten Prototypen. Das Design befindet sich noch in der Entwicklung. Die Stückliste kann Platzhalterteile enthalten. Nacharbeiten, blaue Drähte und durchtrennte Leiterbahnen auf EVT-Platinen sind normal – so klärt das Entwicklungsteam die letzten architektonischen Fragen, bevor das Design freigegeben wird.
Aus fertigungstechnischer Sicht zeichnet sich die EVT-Leiterplattenbestückung durch Folgendes aus:
- Hohe Rate an Designänderungen. Mehrere Revisionen können in schneller Folge erstellt werden. Die Dateiverwaltung muss diese Revisionswechsel verarbeiten können und gleichzeitig verhindern, dass die falsche Revision in die Zeile gelangt.
- Akzeptable technische Nachbearbeitung. Manuelle Änderungen nach der Montage (Überbrückungsdrähte, Änderungen an der Widerstandsbestückung, Korrekturen an der Verbindungsstelle) sind zu erwarten und sollten in einem Nacharbeitsprotokoll erfasst und nicht verschwiegen werden.
- Unvollständige Stücklistenreife. Einige Komponenten können weiterhin generisch oder bevorzugt sein und nicht die endgültige MPN-Nummer aufweisen. Highleap kennzeichnet dies, anstatt es stillschweigend zu ersetzen.
- Begrenzter Testumfang. Der Fokus liegt auf Einschalten, Bootvorgang und primären Schnittstellen. Vollständige Funktionstests sind in der Regel noch nicht definiert. Siehe Prototyp-Leiterplatte Abwicklung des umgebenden Arbeitsablaufs.
- Kleine Mengen. Es werden genügend Einheiten bereitgestellt, um dem Entwicklungsteam Debug-Platinen zur Verfügung zu stellen und eine kleine Fehlertoleranz für defekte Einheiten zu gewährleisten. Bei EVT stehen Absatzstatistiken nicht im Vordergrund.
- Der Prozess ist beispielhaft, aber nicht endgültig. Es wird Standard-SMT verwendet, aber Schablonendesign, Reflow-Profil und Vorrichtungsdesign sind möglicherweise noch nicht optimiert.
Was EVT tolerieren kann: temporäre Alternativen für Teile mit langer Lieferzeit, manuelle Nachbearbeitung, DNP-Bestückung inline mit nachträglichen Änderungen und einfache Sichtprüfung anstelle eines vollständigen Prüfprotokolls. Was EVT nicht an DVT delegieren sollte: Footprint-Fehler, die die Platzierung beeinträchtigen, offensichtliche DFM-Verstöße und ungelöste mechanische Interferenzen – da deren Übertragung an DVT einen weiteren Fertigungszyklus verursacht.
Highleap benötigt für EVT dasselbe Kerndateipaket wie für spätere Phasen, akzeptiert und toleriert jedoch Revisionsänderungen. Während EVT wird Feedback zur Dateiqualität, Footprint-Genauigkeit und zum Layoutrisiko zurückgegeben, sodass das Designteam vor der DVT-Freigabe Maßnahmen ergreifen kann.
3. DVT-Builds: Validierung des freigegebenen Produktdesigns
Die DVT-Phase markiert den Punkt, an dem die Designentwicklung abgeschlossen ist. Leiterplattenstruktur, Stückliste und Firmware entsprechen nahezu der finalen Serienversion. Die mechanische Montage, Steckverbinder und Schnittstellen sind bereits für die Auslieferung vorgesehen. DVT-Baugruppen sind in der Regel die ersten Einheiten, die an Prüflabore, Zuverlässigkeitstests, Kunden im Feldversuch und die Zulassungsbehörden weitergeleitet werden können.
Zu den Herstellungsmerkmalen von DVT gehören:
- Leiterplatte in produktionsnaher Konfiguration. Gleicher Hersteller, gleicher Schichtaufbau, kontrollierte Impedanz und gleiche Oberflächenbeschaffenheit sind für die Serienproduktion vorgesehen – siehe die zugrundeliegende Leiterplattenherstellung Ansatz.
- Schlüsselkomponenten eingefroren. Kritische Bauteile (Hauptprozessor, Leistungsstufe, Anschlüsse, HF-Frontend) stammen von zugelassenen Lieferanten gemäß der vorgesehenen MPN.
- Mechanische und Schnittstellenvalidierung. Die Platinen passen in die vorgesehenen Gehäuse, die passenden Steckverbinder sind ausgerichtet und die Kabelführung wurde überprüft.
- Firmware steht kurz vor der Veröffentlichung. Auf DVT-Geräten läuft eine funktionsreiche Firmware, daher sind Funktionstests und Interoperabilitätstests sinnvoll.
- Vorbereitung auf Konformität und Zuverlässigkeit. Es werden Proben für EMV-, Sicherheits-, Umwelt-, mechanische Schock- und Temperaturwechseltests entnommen – diese Probenentnahmen sollten in die DVT-Menge eingeplant und nicht erst im Nachhinein entschieden werden.
- Der Testumfang wurde erweitert. AOI und Röntgenabdeckung entsprechen der Volumenabsicht. Funktionstestskripte sind vollständig oder nahezu vollständig. Die ICT- oder Flying-Probe-Strategie ist definiert.
Eine praktische Checkliste für tiefe Venenthrombose umfasst:
- PCB-Revision bei geplanter Volumenrevision
- Stückliste im gefrorenen Zustand mit aufgeführten zugelassenen Alternativen
- Mechanische Passung im tatsächlichen Gehäuse geprüft
- Firmware in der vorgesehenen DVT-Version
- Testvorrichtungen – ICT, FCT und Programmierung – verfügbar oder in der Endversion
- Zuverlässigkeitsstichprobenanzahl, die aus dem DVT-Lauf herausgelöst wurde
- Anzahl der Konformitätsproben ermittelt und reserviert
Die DVT ist die letzte praktikable Stufe, um einen Konstruktionsfehler zu erkennen, bevor er teuer wird. Jeder in der DVT erkannte Fehler führt zu einer Konstruktionsüberarbeitung; derselbe Fehler, der in der PVT erkannt wird, ist ein Produktionsproblem und erfordert zusätzlich eine Konstruktionsüberarbeitung.
4. PVT-Builds: Validierung des Produktionssystems
PVT mag auf den ersten Blick wie eine Kleinserienfertigung wirken, verfolgt aber einen anderen Ansatz. PVT ist nicht „eine größere DVT“. Es handelt sich vielmehr um eine Generalprobe für das Serienfertigungssystem – Linie, Materialien, Werkzeuge, Personal, Dokumentation und Tests – anhand eines Designs, das bereits in der DVT validiert wurde.
Was PVT tatsächlich validiert:
- Die Konfiguration der Produktionslinie. Die gleiche SMT-Linie, die gleichen Zuführungen, der gleiche Reflow-Ofen und die gleichen Inspektionsstationen, die für die Serienfertigung eingesetzt werden, können auch für die PVT-Fertigung verwendet werden.
- Arbeitsanweisungen freigegeben. Die schriftlichen Verfahrensanweisungen, die die Bediener in großem Umfang befolgen werden, werden im PVT-Verfahren geübt – einschließlich THT-Sequenzen, Handlötschritten, Schutzlackierung und Verpackung.
- Produktionsschablonen und Vorrichtungen. Die endgültige Schablonenrevision, die ICT-Vorrichtung, die Funktionsprüfvorrichtung und der Programmieraufbau sind installiert. Die Werkzeuge für den Prototypenbau wurden ausgemustert.
- Produktionsbeschaffung. Die Teile werden im Rahmen des Mengenbeschaffungsplans von AVL bezogen, mit tatsächlicher Mindestbestellmenge und Lieferzeit. Früher verwendete Ersatzprodukte werden nicht mehr verwendet.
- Produktionstestprogramme. ICT-, FCT- und Programmierskripte werden in der finalen Version ausgeführt. Die Testabdeckung wird gemessen, nicht angenommen.
- Verpackung wie geliefert. Kartons, Etiketten und versandsichere Verpackungen werden genau so verwendet, wie sie in großen Mengen versendet werden.
- Zykluszeit und Takt. Die Produktionsrate wird mit dem Zielvolumenrhythmus verglichen. Engpässe werden vor dem Anstieg identifiziert.
- Bedienerschulung und -einweisung. Die Bediener führen die PVT-Arbeiten gemäß den Arbeitsanweisungen durch. Lücken in der Schulung oder Dokumentation treten hier zutage, nicht erst während der Anlaufphase.
- Rückverfolgbarkeit und Serialisierung. Die Seriennummern werden im Rahmen des Volumenrückverfolgbarkeitssystems vergeben und erfasst.
- Ertrags- und Fehlererkennung. Die Erstausbeute (FPY) wird gemessen. Ein Defekt-Pareto-Test wird durchgeführt und vor der Volumenfreigabe abgeschlossen.
PVT sollte mit einer Menge durchgeführt werden, die aussagekräftige Ausbeutedaten liefert. Die Stückzahl allein definiert jedoch nicht den PVT, sondern die Validierung im Produktionssystem. Ein Build derselben Größe, der mit Soft-Tooling in einer Prototypenzelle getestet wird, ist ein umfangreicher DVT, kein PVT.
5. EVT vs. DVT vs. PVT: Ergebnisse und Abbruchkriterien
Eine vergleichende Ansicht hilft dabei, zu verdeutlichen, was jede Phase hervorbringen soll und wann das Tor tatsächlich geschlossen ist.
| Praktikum | Hauptziel | Typischer Bauzustand | Erforderliche Ausgabe | Ausstiegsentscheidung |
|---|---|---|---|---|
| EVT | Beweisen Sie die technische Architektur | Flexibles Design, Nachbearbeitung akzeptiert, temporäre Alternativen möglich | Funktionierende Debug-Einheiten, Liste der Designänderungen, DFM-Feedback | Architektur bestätigt; Umstellung auf DVT-Release |
| DVT | Überprüfen Sie das freigegebene Design anhand der Anforderungen. | Seriennahe Leiterplatte, eingefrorene Schlüsselkomponenten, funktionsreiche Firmware | Konformitätsmuster, Zuverlässigkeitsmuster, Prüfbericht zur mechanischen Passung, erweiterter Prüfumfang | Das Design entspricht den Spezifikationen; bereit für die Probe des Produktionssystems. |
| PVT | Produktionssystem validieren | Volumenlinie, Endbearbeitung der Werkzeuge, Volumenbeschaffung, freigegebene Arbeitsanweisungen | Ausbeutedaten, Zykluszeitaufzeichnungen, Fehler-Pareto-Analyse, Rückverfolgbarkeitsaufzeichnungen, Verpackungsversuche | Produktionssystem bereit für die Massenproduktion |
Wo verschiedene Probleme gelöst werden sollten:
- Designprobleme sollte bei EVT oder DVT geschlossen werden. Alles, was designbedingt in PVT übersteht, löst eine kostspielige Nachbearbeitungsschleife aus.
- Probleme im Herstellungsprozess Kann bei einer tiefen Venenthrombose auftreten, muss sich aber bis zum Ende der Pfortaderthrombose wieder schließen.
- Probleme mit der Lieferkette — MPN-Verfügbarkeit, Mindestbestellmenge, Lieferzeit — sollten von DVT ermittelt und vor PVT festgelegt werden, damit eine realistische Produktionsplanung möglich ist.
- Testprobleme — Probleme mit der Spielfeldgestaltung, Fehlrufquoten, Deckungslücken — sollten während der DVT behoben und in der PVT bestätigt werden.
Die Anzahl der Proben wird pro Projekt auf Basis des statistischen Bedarfs, des Verbrauchs zerstörender Prüfverfahren und der Konformitätsanforderungen festgelegt – Highleap veröffentlicht keine feste Zahl, die für jedes Produkt gilt.
6. Planen Sie einen EVT-, DVT- oder PVT-Bau mit Highleap
Highleap Electronics führt EVT-, DVT- und PVT-Fertigungsprozesse im selben integrierten Prozess durch wie die Serienproduktion und passt dabei Dateikontrolle, Beschaffungskriterien und Testabdeckung an die jeweilige Phase an. Da Fertigung , Beschaffung , Montage, Programmierung und Test in einem Fertigungsablauf integriert sind, fließt das Feedback einer Phase direkt in die nächste ein, ohne dass eine Übergabe an einen Lieferanten erforderlich ist. Highleap ist in diesem Prozess Fertigungspartner, jedoch nicht die zuständige Konformitäts- oder Zertifizierungsstelle. Die behördlichen Prüfungen werden von akkreditierten Drittlaboren an während der DVT- und PVT-Phasen hergestellten Mustern durchgeführt.
Um den Umfang eines Stage-Builds festzulegen, geben Sie Folgendes an:
- Aktuelles Stadium (EVT, DVT, PVT) und die Definition dieses Stadiums durch den Kunden.
- Reifegrad des Designs – ob Schema und Layout noch in der Entwicklung sind oder bereits freigegeben wurden
- Aktuelle Leiterplattenrevision und alle ausstehenden Änderungen
- Stücklistenstatus – Platzhalterteile, Alternativrichtlinien und eingefrorene Artikel
- Erwartete Stückzahl und Zählweise für Validierungs- und Zerstörungsmuster
- Validierungsziele – Konformitätsmuster, Zuverlässigkeitsmuster, Feldversuchseinheiten
- Testanforderungen – ICT, Flying Probe, FCT, Programmierung, Boundary Scan
- Zielproduktionsdatum und geschätzte jährliche Nachfrage
- Ob eine vollständige schlüsselfertige Beschaffung erforderlich ist oder eine Teillieferung gilt
- Goldenes Muster oder, falls verfügbar, ein Muster der vorherigen Revision als Referenz

Empfohlen Beiträge

RT duroid 6002 PCB-Angebot und Stackup
Diese Seite ist für die Aufgabe der Angebots- und Stapeldefinition zuständig...

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...

TMM4 Filter-Leiterplattenfertigung
Die Herstellung der Leiterplatten für den TMM4-Filter wird gesteuert durch...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.