
Elektronik löten: Eine Schritt-für-Schritt-Anleitung von der ersten Lötstelle bis zur SMT-Bestückung

Abbildung 1. Wie man Elektronik lötet
Letzte Aktualisierung: Mai 2026 · Eine vollständige, praktische Anleitung für Anfänger
Elektroniklöten lernt man im Wesentlichen durch eine einfache Gewohnheit: das Erhitzen der Lötstelle, bis das Lot schmilzt. Dazu kommt eine klare Abfolge, die man so lange wiederholt, bis sie zur Gewohnheit wird. Diese Anleitung beschreibt die praktische Vorgehensweise: Wie man den Arbeitsplatz einrichtet, den Lötkolben erhitzt und verzinnt, Schritt für Schritt eine saubere Durchsteckverbindung herstellt, diese prüft und gegebenenfalls nachbearbeitet, die fünf häufigsten Fehler behebt, eine fehlerhafte Verbindung wieder auflöst und schließlich zur Oberflächenmontage übergeht. Der Fokus liegt dabei stets auf der Ausführung – den exakten Handgriffen in der exakten Reihenfolge, die zuverlässige Verbindungen gewährleisten.
- Ausrüstung und Arbeitsplatzkonfiguration
- Erhitzen und Verzinnen des Eisens
- Die Kernlötsequenz, Schritt für Schritt
- Die Verbindung prüfen und gegebenenfalls nachschneiden
- Die fünf häufigsten Fehler und schnelle Lösungen
- Wie man eine Lötstelle löst: Grundlagen des Entlötens
- Übergang zum Oberflächenlöten
- Wann sollte man es einer Maschine überlassen?
- Häufig gestellte Fragen
Ausrüstung und Arbeitsplatzkonfiguration
Gutes Löten beginnt schon, bevor der Lötkolben heiß ist. Bereiten Sie sich richtig vor, dann wird der Rest viel einfacher.
Der Arbeitsbereich
Arbeiten Sie auf einer hitzebeständigen Unterlage mit guter Belüftung – ein offenes Fenster oder eine Absauganlage sind unerlässlich. Verwenden Sie einen Schraubstock oder eine Löthilfe, damit Sie beide Hände frei haben: eine für den Lötkolben, die andere für das Lötzinn. Halten Sie Messingwolle oder einen feuchten Schwamm griffbereit, um die Lötspitze zwischen den Lötstellen zu reinigen. Achten Sie darauf, dass keine herumliegenden Gegenstände mit dem heißen Lötkolben in Berührung kommen.
Die Werkzeuge, die Sie brauchen
- Temperaturkontrolliertes Eisen — für bleihaltiges Lot auf ca. 300–350 °C einstellen; eine konstante Temperatur sorgt für gleichmäßige Lötverbindungen.
- Lötdraht mit Kolophoniumkern — 0.6–0.8 mm bleihaltig 63/37 oder 60/40 für Lernzwecke; bleifrei, wo RoHS anwendbar ist.
- Fluss — Zusätzlicher Fluss über den Drahtkern hinaus verbessert die Ergebnisse merklich, insbesondere bei Nacharbeiten.
- Seitenschneider — zum Kürzen der Drähte nach dem Löten.
- Augenschutz — abgeschnittene Drähte fliegen und Flussmittel können spritzen.
Eine Gewohnheit, die Frustration verhindert
Bevor Sie die erste Lötstelle löten, achten Sie darauf, dass die Platine ruhig liegt und das Lötzinn mit der anderen Hand gut erreichbar ist. Anfänger machen die meisten Fehler, weil sie versuchen, Platine, Lötkolben und Lötzinn gleichzeitig festzuhalten. Sobald Sie beide Hände frei haben, wird die folgende Technik ganz einfach.
Erhitzen und Verzinnen des Eisens
Das Erste, was du in jeder Trainingseinheit und immer wieder währenddessen tust, ist, die Spitze zu reinigen. Dies auszulassen ist die häufigste Ursache für Schwierigkeiten bei Anfängern.
Wie man die Spitze verzinnt
Erhitzen Sie den Lötkolben auf Temperatur, geben Sie dann etwas Lötzinn direkt auf die Spitze und wischen Sie den Überschuss mit Messingwolle (oder einem feuchten Schwamm) ab. Dadurch wird die Spitze glänzend silbern. Eine saubere, verzinnte Spitze leitet die Wärme effizient in die Lötstelle; eine stumpfe, oxidierte Spitze leitet kaum Wärme, weshalb Anfänger mit einer schwarzen Spitze fälschlicherweise annehmen, ihr Lötzinn würde nicht schmelzen.
Die Spitze in der Dose halten
Verzinnen Sie die Lötspitze immer dann neu, wenn sie während des Lötens stumpf oder verfärbt aussieht, nicht nur zu Beginn. Ein kurzes Abwischen und ein frischer Tropfen Lötzinn dauern nur zwei Sekunden und sorgen für gleichmäßige Lötstellen. Lassen Sie nach dem Löten einen kleinen Lötzinntropfen auf der Spitze, um sie während des Abkühlens vor Oxidation zu schützen – entfernen Sie ihn beim nächsten Gebrauch.
Die Kernlötsequenz, Schritt für Schritt
Diese vierstufige Abfolge ist das Herzstück des Durchstecklötens. Wiederholen Sie sie, bis sie automatisch abläuft.
Schritt 1 – Bauteil platzieren
Führen Sie die Anschlussdrähte des bedrahteten Bauteils von oben durch die Löcher der Platine. Biegen Sie die Drähte auf der Rückseite leicht nach außen, etwa um 45 Grad, damit das Bauteil beim Umdrehen der Platine zum Löten nicht herausfällt. Dadurch wird das Bauteil fixiert und Sie haben beide Hände frei für Lötkolben und Lötzinn.
Schritt 2 – Erhitzen Sie die Lötstelle, nicht das Lot.
Dies ist der wichtigste Schritt beim Löten. Berühren Sie mit dem Lötkolben gleichzeitig die Lötstelle und den Bauteilanschluss. Halten Sie die Lötstelle ein bis zwei Sekunden lang, damit beides gleichzeitig die richtige Temperatur erreicht. Sie erhitzen die Lötstelle, damit das Lot schmelzen kann – niemals umgekehrt. Wenn Sie das Lot auf dem Lötkolben schmelzen und auf die Lötstelle tupfen, erhalten Sie eine kalte Lötstelle.
Schritt 3 – Das Lötzinn in die Lötstelle einführen.
Halten Sie den Lötkolben noch an die Lötstelle und berühren Sie die Lötstelle selbst – die Seite, die der Lötspitze abgewandt ist – nicht die Spitze. Die Hitze im Lötpad und im Anschlussdraht sollte das Lot schmelzen. Dieses fließt dann um den Anschlussdraht und über das Lötpad und bildet einen glatten Kegel. Eine kleine Menge genügt – etwa so viel wie ein Reiskorn. Das Zuführen des Lots an die Lötstelle (nicht an die Spitze) stellt sicher, dass das Metall heiß genug ist, um eine Verbindung herzustellen.
Schritt 4 – Lötzinn entfernen, dann löten, dann warten
Ziehen Sie zuerst den Lötdraht ab, dann heben Sie den Lötkolben von der Lötstelle. Jetzt kommt der entscheidende Schritt: Bewegen Sie die Lötstelle nicht, während das Lötzinn aushärtet. Jede Bewegung während des Abkühlens führt zu einer stumpfen, schwachen Lötstelle. Das Lötzinn härtet in ein bis zwei Sekunden aus – halten Sie alles ruhig, bis es soweit ist. Dann fahren Sie mit der nächsten Lötstelle fort.
Die Verbindung prüfen und gegebenenfalls nachschneiden
Bevor Sie mit der nächsten Verbindung fortfahren, sollte jede einzelne überprüft werden. Der visuelle Standard ist einfach.
Was es zu sehen
Eine gute Lötstelle ist glänzend, glatt und konkav , bedeckt die Lötstelle vollständig und umschließt den Leiter wie ein kleiner Vulkan. Ist sie matt, klumpig oder kugelförmig, handelt es sich um eine kalte Lötstelle. Geben Sie etwas Flussmittel hinzu und erhitzen Sie die Lötstelle erneut, bis das Lot zu einem hellen, glatten Kegel verflüssigt ist. Lassen Sie sie anschließend ungestört abkühlen. Eine schlechte Lötstelle jetzt zu erkennen, ist wesentlich einfacher, als später einen sporadischen Fehler zu finden.
Kürzen des Bleis
Sobald Sie mit der Lötstelle zufrieden sind, kürzen Sie das überstehende Kabel direkt über dem Lötpunkt mit einem Seitenschneider. Tragen Sie dabei unbedingt eine Schutzbrille – abgeschnittene Kabelenden fliegen mit überraschender Geschwindigkeit weg. Schneiden Sie nah an der Lötstelle, aber nicht hinein. Ein sauber gekürztes Kabel sorgt für eine saubere, professionelle Lötstelle und verhindert Kurzschlüsse zwischen den langen Kabelenden und benachbarten Bauteilen.
Die fünf häufigsten Fehler und schnelle Lösungen
Fast alle Anfängerprobleme lassen sich in eine von fünf Kategorien einordnen. Die Tabelle zeigt das Symptom und die Lösung.
| Aufgabenstellung: | Fixieren |
|---|---|
| Das Lötzinn schmilzt nicht / bildet keine Tropfen | Spitze verzinnen; Flussmittel hinzufügen; Lötstelle länger erhitzen, bevor Lötzinn zugeführt wird. |
| Stumpfe, unebene Gelenke | Kaltverbindung – mit Flussmittel erhitzen, bis es glänzend fließt, dann stillhalten |
| Zwei Pads überbrückt | Überschüssiges Lötzinn mit Entlötlitze entfernen. |
| Das Pad löste sich von der Platine. | Zu viel Hitze – schneller arbeiten und die Temperatur senken |
| Verbrannte, braune Fuge oder Brett | Wenn das Bügeleisen zu heiß ist oder zu lange gehalten wird, verkürzen Sie die Bügelzeit an der Gelenkstelle. |
Das Muster hinter den Korrekturen
Beachten Sie, dass die meisten Reparaturen auf zwei Dinge zurückzuführen sind: ausreichend Hitze und Flussmittel, aber nicht zu lange. Zu wenig Hitze oder Flussmittel führen zu ungleichmäßiger Lötung und kalten Lötstellen; zu viel Hitze oder zu lange Einwirkzeit verbrennt die Platine und löst die Lötpads ab. Gutes Löten liegt im optimalen Bereich dazwischen, und das Erreichen dieses Ziels ist hauptsächlich eine Frage der Übung mit einer korrekt verzinnten Lötspitze.
Auswahl des Lötmittels und der Temperatur für die jeweilige Aufgabe
Die Wahl des Lötmittels und der Löttemperatur beeinflusst maßgeblich, wie fehlertolerant der gesamte Prozess ist. Für Anfänger und die meisten Handarbeiten ist bleihaltiges 63/37-Kolophoniumdraht die einfachste Wahl: Er ist eutektisch, erstarrt also sofort und sauber, ohne dass ein „Plastikfenster“ entsteht, in dem eine leichte Berührung die Lötstelle ruinieren könnte. Ein Lötkolben mit 300–350 °C liegt deutlich über seinem Schmelzpunkt von 183 °C. Bleifreies SAC305, das in RoHS-konformen Bereichen vorgeschrieben ist, schmilzt höher (ca. 217–220 °C) und benötigt in der Regel einen 20–30 °C heißeren Lötkolben sowie eine etwas längere Haltezeit. Es wirkt zudem oft etwas matter, selbst wenn die Lötstelle intakt ist – verwechseln Sie also eine gute bleifreie Lötstelle nicht mit einer kalten. Auch der Drahtdurchmesser ist wichtig: 0.6–0.8 mm eignen sich für allgemeine Platinenarbeiten, während ein feinerer 0.4-mm-Draht mehr Kontrolle bei kleinen SMD-Lötpads ermöglicht. Passen Sie das Lötmittel an Ihren Markt und den Durchmesser an Ihre Bauteile an, und viele „technische“ Probleme lösen sich von selbst in Luft auf.
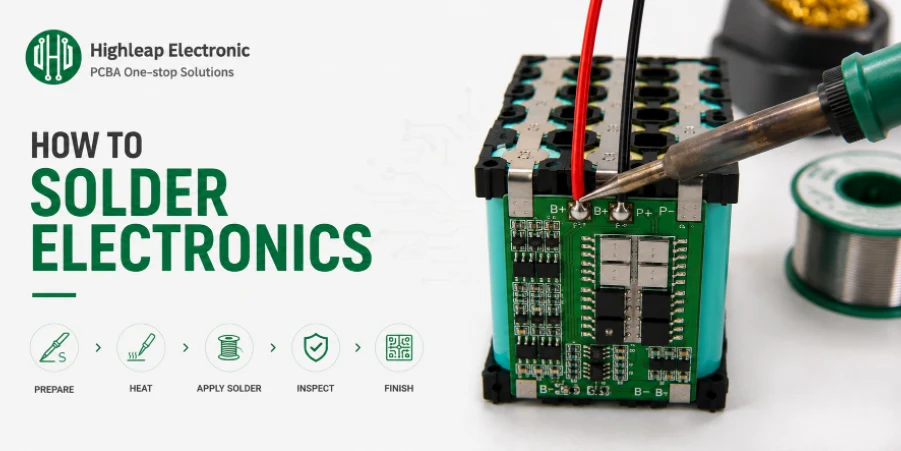
Abbildung 2. Elektroniklöten und SMT-Arbeiten
Wie man eine Lötstelle löst: Grundlagen des Entlötens
Fehler passieren, deshalb sollte man lernen, sie wiedergutzumachen. Zwei Werkzeuge decken fast alles ab.
Die beiden Werkzeuge
Eine Entlötpumpe (Lötsauger) entfernt Lötstellen und größere Mengen Lötzinn: Die Lötstelle wird angeschmolzen, die Düse über das flüssige Lötzinn gehalten und der Unterdruck aktiviert, um es abzusaugen. Ein Entlötlitze (Kupfergeflecht) reinigt ebene Lötpads und entfernt Lötbrücken: Die Geflechte wird auf die Lötstelle gelegt, der Lötkolben daraufgesetzt, und die Kapillarwirkung saugt das flüssige Lötzinn in die Geflechte, wodurch ein sauberes, ebenes Lötpad entsteht.
Die Technik, die das Board schützt
Bei beiden Werkzeugen gilt: Frisches Flussmittel auftragen, das Lot vollständig schmelzen lassen, bevor man versucht, es zu entfernen, und nicht zu fest drücken oder zu lange verweilen. Der häufigste Fehler beim Entlöten ist ein abgelöstes Lötpad, das durch zu viel Hitze und Druck auf ein bereits einmal verlötetes Pad verursacht wird. Arbeiten Sie in kurzen Intervallen und entfernen Sie die Wärmequelle, sobald sich das Lot übertragen hat.
Übergang zum Oberflächenlöten
Sobald man sich mit der Durchsteckmontage vertraut gemacht hat, ist die Oberflächenmontage der nächste Schritt. Die Bauteile sind kleiner, aber die Technik ist mit der richtigen Herangehensweise erlernbar.
Die Tack-One-Pad-Methode
Verwenden Sie eine feinere Lötspitze und reichlich Flussmittel. Die bewährte Methode für kleine SMD-Bauteile: Fixieren Sie zunächst einen Lötpunkt – geben Sie etwas Lötzinn auf einen Lötpunkt, halten Sie das Bauteil fest und schmelzen Sie das Lötzinn erneut, um es zu fixieren. Überprüfen Sie die Ausrichtung des Bauteils bei gutem Licht, korrigieren Sie es gegebenenfalls und verlöten Sie dann die restlichen Pins, da sich das Bauteil nun nicht mehr bewegen kann. Dadurch umgehen Sie die größte Schwierigkeit bei SMD-Bauteilen, ein winziges Bauteil während des Lötens ruhig zu halten.
Schlepplöten für ICs mit feiner Rasterteilung
Bei Chips mit vielen eng beieinander liegenden Pins eignet sich das sogenannte Schlepplöten gut: Die Pins großzügig mit Flussmittel bestreichen und dann mit dem Lötkolben eine Lötperle entlang der Reihe ziehen. Die Oberflächenspannung zieht das Lot an jeden Pin. Falls sich Lötbrücken bilden, Entlötlitze darüberlegen, um überschüssiges Lot zu entfernen. Günstige SMT-Übungssets vermitteln die nötige Ruhe und Sicherheit, bevor man eine echte Platine bearbeitet – die geringen Kosten lohnen sich.
Ausgehend von den richtigen Teilegrößen
SMD-Bauteile gibt es in standardisierten Größen, und die Größe, mit der Sie beginnen, beeinflusst den Erfolg maßgeblich. Größere passive Bauteile wie 0805 (ca. 2.0 × 1.25 mm) und 0603 lassen sich sehr gut von Hand löten und sind ein sinnvoller Ausgangspunkt. 0402 ist mit einer feinen Lötspitze und ruhiger Hand machbar. 0201 und die winzigen 01005 sind hingegen von Hand sehr schwierig zu löten und sollten besser im Reflow-Verfahren verarbeitet werden. Dasselbe gilt für integrierte Schaltungen (ICs): Ein SOIC oder ein Chip mit größerem Rastermaß ist weniger fehlerverzeihend, während ein QFP mit kleinem Rastermaß oder ein gehäuseloser QFN Ihre Technik auf die Probe stellt. Wenn Sie eine Platine entwerfen, die Sie von Hand bestücken möchten, erleichtert die Wahl der größeren Bauteile jeder Bauformfamilie die gesamte Arbeit und erhöht die Zuverlässigkeit.
Wann sollte man es einer Maschine überlassen?
Handlöten eignet sich hervorragend für Prototypen, Reparaturen und zum Lernen – und die oben genannten Fertigkeiten machen Sie dazu absolut kompetent. Es gibt jedoch einen Punkt, an dem Handarbeit das falsche Werkzeug ist.
Die Anzeichen für eine Vergrößerung
Für große Stückzahlen und dichte Leiterplatten mit feinem Rastermaß eignen sich Reflow-Lötanlagen, wo Bestückung und Lötung automatisiert und an jeder Lötstelle konsistent erfolgen. Verdeckte Lötstellen, wie z. B. für BGAs, lassen sich nicht zuverlässig von Hand löten – die Lötstellen unter dem Gehäuse sind nicht zugänglich. In solchen Fällen ist die maschinelle Bestückung schneller, präziser und letztendlich kostengünstiger als die manuelle Bearbeitung.
Der nächste Schritt
Highleap Electronics bietet SMT- und Durchsteckmontage mit automatisierter Inspektion – der logische nächste Schritt , sobald Ihr handgefertigter Prototyp sich bewährt hat und Sie Serienfertigung benötigen. Wir prüfen Ihr Design zunächst mit einem kostenlosen DFM-Check.
Häufig gestellte Fragen
Wie lange muss ich das Bügeleisen auf einer Lötstelle halten?
Normalerweise dauert es ein bis zwei Sekunden, die Lötstelle zu erhitzen, und dann noch einen Moment, bis das Lot fließt. Nach etwa fünf Sekunden besteht die Gefahr, dass sich das Lötpad ablöst oder das Bauteil beschädigt wird.
Berühre ich mit dem Lötkolben oder mit der Lötstelle das Lötzinn?
Zur Lötstelle. Die Heizplatte und der Anschlussdraht sollten das Lot schmelzen; schmilzt es stattdessen an der Spitze, entstehen kalte Lötstellen, die keine Verbindung herstellen.
Wie repariere ich eine kalte Gelenkverbindung?
Etwas Flussmittel hinzufügen und erneut erhitzen, bis das Lot zu einem glänzenden, glatten Kegel zurückfließt. Anschließend ungestört abkühlen lassen, ohne das Werkstück zu bewegen.
Was passiert, wenn ich zu viel Lötzinn verwende?
Überschüssiges Lötzinn mit Entlötlitze entfernen. Für eine gute Lötstelle genügt eine geringe Menge – etwa ein Reiskorn für einen typischen Durchgangslochstift.
Kann ich SMD-Bauteile von Hand löten?
Ja – verwenden Sie eine feine Lötspitze, zusätzliches Flussmittel und die Methode „zuerst ein Pad fixieren“. Sehr kleine Bauteile (0201) und BGAs eignen sich besser für das Reflow-Löten.
Warum verfärbt sich meine Bügeleisenspitze schwarz und funktioniert nicht mehr?
Sie ist oxidiert. Halten Sie sie verzinnt, reinigen Sie sie mit Messingwolle und lassen Sie sie niemals lange heiß und ungeschützt liegen. Verzinnen Sie eine stumpfe Spitze sofort neu.
Welche Gewohnheit ist für einen Anfänger am wichtigsten?
Erhitzen Sie die Lötstelle, nicht das Lot. Diese einfache Gewohnheit, kombiniert mit einer gut verzinnten Lötspitze, verhindert die meisten Anfängerfehler.

Empfohlen Beiträge

TMM4 Filter-Leiterplattenfertigung
Die Herstellung der Leiterplatten für den TMM4-Filter wird gesteuert durch...

TMM3 Leiterplattenfertigung für HF-Module
Die Fertigung von TMM3-Leiterplatten ist am sinnvollsten dort, wo das HF-Modul...

TMM6 Leiterplattenfertigung
TMM6-Fertigung ist die Prozesssteuerungsseite für eine mittlere Dk...

TMM10 Leiterplattenfertigung für kompakte HF-Designs
Inhaltsverzeichnis: Wie TMM10 HF-Strukturen verkleinert – TMM10 vs. ...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für ein Angebot benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.