
Einhaltung der IoT-Leiterplattenbestückungskosten und HF-Integration

Abbildung 1. IoT-Leiterplattenbestückung
Inhaltsverzeichnis
- Anforderungen an die IoT-Leiterplattenbestückung: Was unterscheidet die Fertigung vernetzter Geräte?
- Kostenaufschlüsselung der IoT-Leiterplattenbestückung nach Produktionsvolumen
- Beschaffung von IoT-Komponenten und Stücklisten-Risikomanagement
- FCC, CE und RoHS: Wie sich regulatorische Anforderungen auf Ihren Montageprozess auswirken
- HF- und Antennenbaugruppe für drahtlose IoT-Leiterplatten
- Skalierung der IoT-Leiterplattenproduktion vom Prototyp bis zur Serienfertigung
- Funktionstests für batteriebetriebene IoT-Geräte
Die Bestückung von IoT-Leiterplatten umfasst alles von einem 20 × 20 mm großen BLE-Sensor-Tag mit einem Stromverbrauch von 3 µA im Schlafmodus bis hin zu einem industriellen Multi-Board-Gateway mit Mobilfunkmodem, Ethernet-Switch und Edge-Computing. Diese Produkte stehen vor einer Kombination von Herausforderungen, die in den meisten anderen Leiterplattenkategorien nicht auftreten: Die drahtlose HF-Leistung ist stark von den Entscheidungen in der Bestückung abhängig, die angestrebte Akkulaufzeit hängt von der Prozessreinheit im µA-Bereich ab, behördliche Zertifizierungen sind an spezifische Produktionskonfigurationen geknüpft und die Produktionsmengen steigen innerhalb von 12 Monaten von 200 Pilotprojekten auf 50,000 Einheiten. Ingenieure aus der Unterhaltungselektronik oder der industriellen Steuerungstechnik unterschätzen regelmäßig mindestens zwei dieser Faktoren – die Folge sind Verzögerungen bei der Zertifizierung, Ausfälle im Feld durch Leckströme im Schlafmodus oder Kostenüberschreitungen durch ungeplante Nachbearbeitungen. Dieser Leitfaden behandelt die IoT-spezifischen Entscheidungen in der Bestückung, die darüber entscheiden, ob das Produkt termingerecht auf den Markt kommt und im Feld wie geplant funktioniert.
Angebot für IoT-Montage anfordern
Anforderungen an die IoT-Leiterplattenbestückung: Was unterscheidet die Fertigung vernetzter Geräte?
Die drei Montagebeschränkungen, die für IoT einzigartig sind
1. Die HF-Leistung ist montageabhängig
Drahtlose Geräte weisen HF-Leistungsspezifikationen (Sendeleistung, Empfangsempfindlichkeit, Antennenrückflussdämpfung) auf, die im Rahmen der behördlichen Zertifizierung geprüft und in der Produktion reproduziert werden müssen. Montagevariablen, die die meisten Ingenieure nicht als HF-Probleme betrachten – wie z. B. dielektrische Belastung durch Flussmittelrückstände in Antennennähe, Schwankungen der Lötstopplackdicke im Antennenbereich oder Dicke der Schutzlackierung – verändern die Resonanzfrequenz der Antenne und damit die HF-Leistung messbar. Ein Gerät, das die Labortests und die Vorabprüfung besteht, kann die behördliche Zertifizierung nicht bestehen, wenn die Produktionsmontage auch nur geringfügige Änderungen der HF-Umgebung verursacht.
2. Die Zielwerte für die Batterielebensdauer sind µA-empfindlich.
Ein für eine zweijährige CR2032-Batterielebensdauer ausgelegter BLE-Sensor verbraucht durchschnittlich etwa 4 µA. Ionische Verunreinigungen durch Flussmittelrückstände erzeugen Oberflächenleckströme von 0.5–3 µA pro kontaminiertem hochohmigen Knoten. Drei kontaminierte Knoten verbrauchen 1.5–9 µA – was den Ruhestrom um 37–225 % erhöht und die Batterielebensdauer um 27–70 % verkürzt. Dieser Fehlermodus ist bei Standard-Elektrotests und AOI nicht sichtbar; er wird erst durch Strommessungen mit µA-Auflösung im Funktionstest erkennbar.
3. Die Produktionskonfiguration ist an die behördliche Zertifizierung gebunden.
FCC-, CE- und andere behördliche Zertifizierungen prüfen das fertige Produkt in seiner Serienkonfiguration – mit spezifischer Leiterplattenrevision, Firmware-Version, Abschirmung und Gehäuse. Jede Änderung der Montage nach der Zertifizierung (z. B. andere Schutzlackierung, anderer Abschirmungshersteller, Firmware-Update mit verändertem HF-Tastverhältnis) kann eine erneute Prüfung erforderlich machen. Das bedeutet, dass Montageentscheidungen in der Prototypenphase Auswirkungen auf die Zertifizierung in der Serienproduktion haben können.
IoT-Baugruppen: Formfaktor und Komplexitätskategorien
| IoT-Gerätetyp | Typische Stücklistenkosten | Herausforderung bei der Primärmontage | Kritische Testanforderung |
|---|---|---|---|
| BLE/Zigbee-Sensor-Tag | $ $ 3 8- | Ruhestromverlust, Antennensperrverfahren | Schlafstrom auf ≤ 150 % des Zielwerts |
| LoRaWAN / NB-IoT-Knoten | $ $ 8 25- | Modulplatzierung, Wärmeprofil für Modem-IC | HF-Registrierung, Schlafstrom |
| Wi-Fi + BLE-Kombination | $ $ 6 18- | Koexistenz – Schutzwirkung | HF-Leistung beider Bänder, Koexistenz |
| Mobilfunk-Gateway / Hub | $ $ 25 80- | Gemischte THT+SMT-Technologie, Wärmemanagement für Mobilfunkmodem | Funktionstest über alle Schnittstellen hinweg |
Kostenaufschlüsselung der IoT-Leiterplattenbestückung nach Produktionsvolumen
Die versteckten Kostenschichten, die die meisten Ingenieure übersehen
Die Business Cases für IoT-Produkte im Engineering modellieren typischerweise Stückliste + SMT-Arbeitskosten + Tests. Die tatsächlichen Stückkosten umfassen jedoch mehrere zusätzliche Kostenfaktoren:
- Amortisation der behördlichen Zertifizierung: Die Kosten für FCC-ID, CE-Kennzeichnung und IC-Zertifizierung in Kanada für ein neues Funkprodukt liegen zwischen 15,000 und 60,000 US-Dollar. Bei 5,000 Einheiten entspricht das 3 bis 12 US-Dollar pro Stück. Bei 100,000 Einheiten sind es 0.15 bis 0.60 US-Dollar pro Stück. Die Annahmen zur Stückzahl verändern die Wirtschaftlichkeit erheblich.
- Schutzlack: Erforderlich für IoT-Anwendungen im Außenbereich, in der Industrie und im medizinischen Bereich. Selektive Sprühbeschichtung mit UV-Inspektion verursacht zusätzliche Kosten von 0.40 bis 1.20 US-Dollar pro Platine – oft nicht in frühen Angebotskalkulationen für die Montage enthalten.
- Firmware-Laden und Serialisieren pro Gerät: Jedes mit der Cloud verbundene Gerät benötigt eine eindeutige Geräte-ID (MAC-Adresse, UUID oder Seriennummer), die bei der Produktion programmiert wird. Die Inline-Programmierung über SWD/JTAG/UART kostet zusätzlich 0.20–0.80 US-Dollar pro Einheit und ist für vernetzte Produkte obligatorisch.
- Kosten der Bauteil-Sicherheitsbestände: Für BLE-SoCs oder Mobilfunkmodule mit langen Lieferzeiten von 12–20 Wochen ist ein Sicherheitsbestand für drei Monate erforderlich. Bei 3.50 $ pro Modul entsprechen 10,000 Einheiten Sicherheitsbestand einem gebundenen Kapital von 35,000 $ – dies sind Betriebskapital und keine Herstellungskosten, aber dennoch real.
Montagekosten nach Volumenstufe
| Volumen | Montagekosten / Platine | Primärer Kostentreiber | Effektivster Kostenhebel |
|---|---|---|---|
| 50–200 (Prototyp) | $ $ 25 80- | NRE, Mindestbestellmengen | Vermeiden Sie erneute Spins – führen Sie DFM gleich beim ersten Mal richtig aus |
| 500–2,000 (Pilotprojekt) | $ $ 6 18- | Testvorrichtungsaufbau, Zertifizierung | Investieren Sie jetzt in eine funktionale Testvorrichtung – es zahlt sich sofort aus. |
| 5,000-20,000 | $ $ 2.50 6- | Komponentenpreise, Ertragsverlust | Stücklistenoptimierung, genehmigte Alternativen |
| 50,000+ | $ $ 0.80 2.50- | Komponentenkosten, Linieneffizienz | Langfristige Komponentenverträge, dedizierte Leitung |
Beschaffung von IoT-Komponenten und Stücklisten-Risikomanagement
Warum die Verfügbarkeit von IoT-SoCs ein strukturelles Risiko darstellt
Drahtlose IoT-SoCs (z. B. Nordic nRF52/53-Serie, Silicon Labs EFR32, Semtech SX1276, Quectel-Module) sind Spezialhalbleiter mit geringeren Produktionsmengen als herkömmliche Chips für Endverbraucher. Sie werden bei Angebotsengpässen als erste zugeteilt und erholen sich am langsamsten. Der im Prototypenstadium entwickelte BLE-Chip könnte in der Serienproduktion eine Lieferzeit von 26 Wochen haben.
Empfohlene Vorgehensweise:
- Für jede kritische aktive Komponente zwei zugelassene Quellen einplanen — Alternativen bereits im Schaltplanstadium identifizieren, Pin-Kompatibilität prüfen, Firmware-Kompatibilität testen und alle zugelassenen Bezugsquellen in der Stückliste auflisten, bevor die Produktion freigegeben wird.
- Modul- vs. diskrete Funkentscheidung: Vorzertifizierte Module (u-blox ANNA-B, Nordic nRF9160-DK, Quectel EC21) verfügen über modulare FCC/CE-Zertifizierungen, die auf Ihr Endprodukt übertragbar sind. Diskrete Chipsätze benötigen eine vollständige Endproduktzertifizierung. Die Gewinnschwelle für diskrete Chipsätze liegt typischerweise bei 50,000–100,000 Einheiten pro Jahr. Unterhalb dieser Schwelle sind Module hinsichtlich der Gesamtkosten, einschließlich der Zertifizierung, günstiger.
- Vor dem Designabschluss auf Komponenten mit langen Lieferzeiten prüfen: Kundenspezifische Quarzfrequenzen, spezielle MEMS-Sensoren von Einzelanbietern, spezielle PMICs mit geringem Stromverbrauch – kennzeichnen Sie alle Komponenten mit einer Lieferzeit von mehr als 12 Wochen und prüfen Sie Alternativen, bevor Sie sich auf ein Produktionsvolumen festlegen.
Alternative Qualifizierung für passive Komponenten
MLCCs, Widerstände und Induktivitäten sind Standardbauteile. Alternativen von Zweitlieferanten sind für IoT-Anwendungen unter 3 GHz fast immer funktional gleichwertig. Erstellen Sie eine schriftliche Liste mit Alternativen und prüfen Sie diese vor der ersten Produktionsserie. Der Montagebetrieb darf keine Änderungen an der Stückliste ohne dokumentierte Genehmigung vornehmen – unautorisierte Änderungen führen zum Verlust der Zertifizierung und zum Erlöschen der Gewährleistungsansprüche.
Ein in das Montagewerk integrierter Komponentenbeschaffungsservice ermöglicht die Überwachung der Lieferzeiten für alle Stücklistenpositionen und kann bei Engpässen autorisierte Alternativen beschaffen – wodurch das Terminrisiko im Vergleich zum unabhängigen Kauf von Komponenten deutlich reduziert wird.
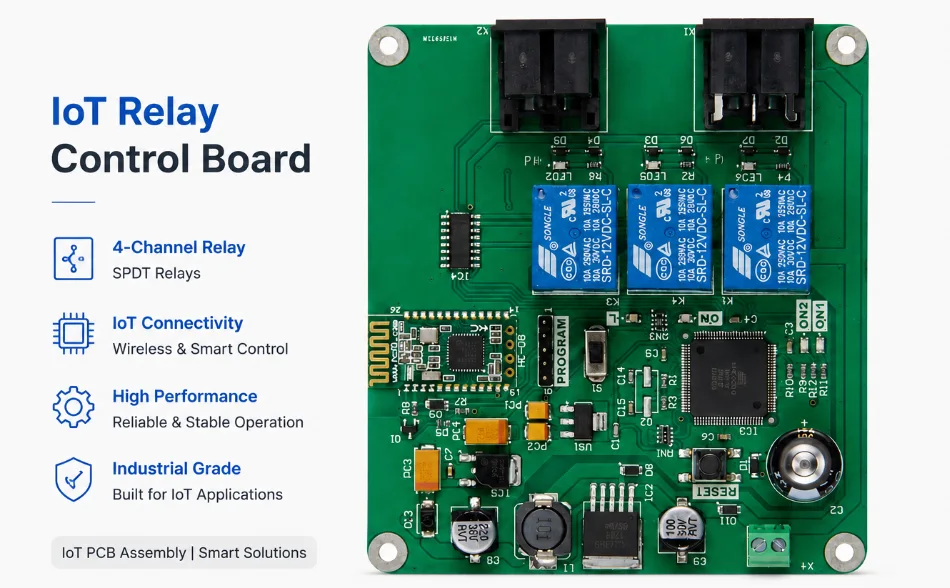
Abbildung 2. IoT-Leiterplattenbestückung
FCC, CE und RoHS: Wie sich regulatorische Anforderungen auf Ihren Montageprozess auswirken
Was eine Zertifizierung tatsächlich prüft – und was sie ungültig machen kann
Die FCC- und CE-Prüfung bewertet das fertig montierte Produkt in seiner Produktionskonfiguration: die tatsächliche Leiterplattenrevision, die tatsächliche Firmware, die tatsächliche Antenne, das tatsächliche Gehäuse und die tatsächliche Kabelführung. Änderungen an der Montage nach der Zertifizierung können eine erneute Prüfung erforderlich machen.
- Änderung der Art oder Dicke der Schutzbeschichtung: Die Beschichtung erhöht die dielektrische Belastung in der Nähe der Antenne und verschiebt dadurch die Resonanzfrequenz. Die zertifizierte Konfiguration legt das Beschichtungsmaterial und die Zieldicke fest – Abweichungen erfordern eine erneute HF-Prüfung.
- Die Abschirmung kann sich ändern: Unterschiedliche Hersteller, Installationsmethoden oder Lücken in der Lötverbindung am Rand können die EMV-Eigenschaften beeinflussen. Die Zertifizierung gilt nur für die getestete Konfiguration.
- Änderung der Firmware-Version: Einige FCC-Zulassungen sind firmwarespezifisch, insbesondere für Geräte mit Frequenzsprungverfahren oder adaptiver Leistungsregelung. Die Versionskontrolle der Produktionsfirmware muss aufrechterhalten werden.
- Kabelführung im Gehäuse: Ein 40 mm langes, parallel zur Leiterplattenantenne verlegtes USB-Kabel kann ausreichend HF-Signale einkoppeln, um die Grenzwerte für leitungsgebundene Störaussendungen einzuhalten. Dies ist ein Montageproblem des Gehäuses, kein Problem der Leiterplatte selbst – es zeigt sich jedoch bei der EMV-Prüfung.
RoHS-konforme bleifreie Reflow-Profile und wärmeempfindliche IoT-Komponenten
Für die RoHS-konforme bleifreie Montage wird SnAgCu-Lot mit maximalen Reflow-Temperaturen von 245–260 °C benötigt. Viele IoT-Komponenten weisen eine begrenzte thermische Toleranz auf:
- MEMS-Sensoren (Beschleunigungsmesser, Gyroskope, Barometer): viele bis maximal 250 °C ausgelegt, einige bis 245 °C.
- Quarzoszillatoren: typischerweise maximal 260 °C, aber die Zeit oberhalb der Liquidustemperatur muss kontrolliert werden
- Knopfzellenhalter: Mechanische Teile mit Kunststoffgehäuse, temperaturbeständig bis 230 °C (von einigen Anbietern)
- Vorzertifizierte Funkmodule mit internen Komponenten: Beachten Sie das Moduldatenblatt für die maximale Reflow-Temperatur.
Lösung: Profilierung mit Thermoelementen auf den Leiterplatten vor dem ersten Produktionslauf. Ein Standard-Reflow-Profil aus Lehrbüchern dient als Ausgangspunkt; das Produktionsprofil muss spezifisch für Ihre Bauteilmischung, Leiterplattenmasse und Ofencharakteristik validiert werden.
IPC-Klasse für IoT-Produkte
Die meisten kommerziellen IoT-Geräte werden nach IPC-Klasse 2 gefertigt. Medizinische IoT-Geräte mit klinischen Anwendungen (z. B. tragbare EKG-Geräte, kontinuierliche Glukosemessgeräte, Sturzerkennung mit Alarmfunktion) erfordern Klasse 3 – strengere Lötstellenprüfung, Mindestdicke der Kupferplattierung in Durchkontaktierungen und eine formale Dokumentation der Erstmusterprüfung für die FDA-Zulassung. Klasse 3 erhöht die Montagekosten um 20–40 %, ist aber für die FDA-510(k)-Zulassung und ähnliche Anträge zwingend erforderlich.
HF- und Antennenbaugruppe für drahtlose IoT-Leiterplatten
Durchsetzung der Sperrzone für PCB-Antennen
Leiterbahnantennen auf Leiterplatten (invertierte F-Antenne, Mäanderantenne, Chipantenne mit Anpassungsnetzwerk) reagieren sehr empfindlich auf benachbartes Kupfer, Bauteile und dielektrische Belastung. Montagevariablen, die die Antennenleistung beeinflussen:
- Variation der Lötstopplackdicke im Antennenabstandsbereich – Lötstopplack hat eine Dielektrizitätskonstante von ca. 3.5, und Dickenvariationen verändern die effektive Permittivität.
- Eine konforme Beschichtung wird über dem Antennenbereich aufgebracht – dies führt zu einer dielektrischen Belastung, die die Resonanzfrequenz nach unten verschiebt, typischerweise um 3–8 % bei Standard-Acrylbeschichtungen.
- Die Abschirmung kann den Abstand zur Antennengrundebene verringern.
- Toleranzen bei der Bauteilplatzierung in der Nähe der Antennenzuleitung
Verstöße gegen die Sperrzone sollten im Rahmen der DFM-Prüfung vor der Fertigung erkannt werden. Jeder Montageprozess, der die HF-Umgebung verändert (z. B. Schutzlackierung, Installation von Abschirmgehäusen), sollte am ersten Serienprodukt auf seine HF-Leistung hin überprüft werden.
Qualität der Abschirmung Doseninstallation
Die Wirksamkeit der Abschirmung hängt von einer durchgehenden Erdung am gesamten Gehäuseumfang ab. Eine einzelne Lücke in der Lötstelle erzeugt eine Schlitzantenne, die die Emissionen bei der Resonanzfrequenz der Lücke sogar verschlimmern kann. Prüfanforderungen:
- Sichtprüfung unter Vergrößerung (10×) auf Lötstellenkontinuität entlang des gesamten Umfangs
- Querschnittsprüfung am ersten Werkstück zur Bestätigung der intermetallischen Bindungsbildung (nicht nur der Oberflächenbenetzung).
- HF-Tests vor und nach der Installation der Abschirmung an der ersten Produktionscharge, um zu bestätigen, dass die Dämpfung den Erwartungen entspricht.
Flussrest und HF-Leistung
Rückstände des No-Clean-Flussmittels verändern die HF-Umgebung in der Nähe von Leiterbahnen und unter Abschirmgehäusen. Für IoT-Produkte, die oberhalb von 2.4 GHz arbeiten, ist eine Reinigung mit Wasser nach dem Reflow-Löten erforderlich. Die Mehrkosten belaufen sich auf 0.08–0.25 US-Dollar pro Platine. Vergleichen Sie dies mit den Kosten für eine erneute EMV-Prüfung (5,000–15,000 US-Dollar) oder Reklamationen bezüglich der HF-Leistung im Feld.
Skalierung der IoT-Leiterplattenproduktion vom Prototyp bis zur Serienfertigung
Die Lücke zwischen Prototyp und Serienproduktion
IoT-Designvalidierungsprototypen werden häufig von Hand oder auf halbmanuellen Fertigungslinien montiert. Die Serienproduktion nutzt die automatisierte SMT-Bestückung mit Schablonendruck und Reflow-Verfahren. Diese Prozesse sind nicht identisch, und Funktionen, die den Prototypentest bestehen, können in der Serienproduktion versagen.
- Bei handgelöteten QFN-Wärmeleitpads von Prototypen ist die Lufteinschlüsse minimal. Schablonenbedruckte und im Reflow-Verfahren verlötete QFN-Wärmeleitpads weisen hingegen häufig 20–40 % Lufteinschlüsse auf, wenn die Schablonenöffnung nicht mit einem Sichtfenster versehen ist. Dies führt unter Last zu einem 2- bis 3-fach höheren Wärmewiderstand als erwartet.
- Manuell platzierte 0201-Passivbauteile weisen keine Tombstone-Effekte auf. Bei schablonenartig aufgetragener Paste treten asymmetrische Tombstone-Effekte mit einer Rate von 1–5 % auf, wenn die thermische Balance der Pads nicht berücksichtigt wird.
- Antennen-Sperrzonen werden bei der manuellen Montage eingehalten, aber bei der automatisierten Platzierung verletzt, wenn das Platzierungsprogramm einen Koordinatenversatzfehler aufweist.
Erstmuster-Qualifizierungsprotokoll
Um die Vertrauenslücke zwischen Prototyp und Serienproduktion zu schließen, ist ein strukturiertes Qualifizierungsprogramm vor der Festlegung der Stückzahl erforderlich:
- Fertigen Sie 10–20 Einheiten mit dem kompletten Produktionswerkzeug – Schablonen-, Bestückungs-, Reflow-Profil- und selektive Waschanlage.
- Führen Sie einen vollständigen Funktionstest durch, einschließlich Messung des Ruhestroms und der HF-Leistung.
- Querschnitt 2–3 Leiterplatten: Hohlräume in den QFN-Wärmeleitpads, Kupferdicke der Mikrovia-Zylinder, intermetallische Phasenbildung an Lötstellen
- Führen Sie an 5 Platinen einen 50-Zyklen-Temperaturwechseltest (−40 °C bis +85 °C) durch, um latente Lötstellenermüdung zu erkennen.
- Alle Ergebnisse als Produktionsgrundlage dokumentieren; vor Produktionsausweitung freigeben.
Dies verlängert die Produktionszeit um 2–3 Wochen und kostet 3,000–8,000 US-Dollar. Dadurch werden jedoch Rücksendekosten in Höhe von 50,000–500,000 US-Dollar aufgrund eines Produktionsfehlers vermieden, der beim Prototyp nicht sichtbar war.
Funktionstests für batteriebetriebene IoT-Geräte
Schlafstromprüfung: Warum es ein Produktionstest sein muss
Der Ruhestrom ist die wichtigste Leistungskennzahl für batteriebetriebene IoT-Geräte. Er wird durch die Verarbeitungsqualität auf eine Weise beeinflusst, die mit Standard-Elektrotests und AOI nicht erfasst wird:
- Ionische Verunreinigung: Flussmittelrückstände zwischen hochohmigen MCU-Pins verursachen Leckströme von 0.5–3 µA pro kontaminiertem Knoten. Ein Gerät, das für einen Ruhestrom von 4 µA ausgelegt ist, verbraucht bei drei kontaminierten Knoten 5.5–13 µA – die Batterielebensdauer sinkt von 2 Jahren auf 8 Monate.
- Komponentenaustausch: Ein alternativer MOSFET oder LDO mit höherem Gate-/Ruhestrom als das entworfene Bauteil fügt µA hinzu, die nur bei Messungen im Schlafzustand auftreten.
- ESD- oder thermische Schäden: Beschädigungen an der Mikrocontroller-Baugruppe können die Schlafmodus-Abschaltung deaktivieren – der Peripherietakt läuft weiter und verbraucht im „Schlafmodus“ 500 µA anstatt 4 µA. Dies ist weder durch Sichtprüfung noch durch Durchgangsprüfung feststellbar.
Jede IoT-Platine sollte an der Funktionsprüfstation auf ihren Ruhestrom geprüft werden. Die Messung erfordert Folgendes:
- Amperemeter mit einer Auflösung von 100 nA in Reihe mit der Stromversorgung (minimale Auflösung 1 µA; 100 nA für Anwendungen mit extrem niedrigem Stromverbrauch bevorzugt)
- Firmware-Testsequenz, die die Zustände Aufwachen/Betrieb/Schlaf durchläuft und 5 Sekunden lang im Schlafmodus verharrt.
- Grenzwert für Bestanden/Nicht bestanden: ≤ 150 % des Soll-Schlafstroms (z. B. bei einer Auslegung auf 4 µA gilt alles über 6 µA als nicht bestanden)
Der Test verlängert die Testdauer um 8–15 Sekunden pro Platine. Bei Kosten von 0.15 US-Dollar pro Sekunde für den Funktionstest entspricht das 1.20–2.25 US-Dollar pro Platine – ein vernachlässigbarer Betrag im Vergleich zu den Kosten einer Rücksendung aufgrund vorzeitigen Batterieausfalls.
Firmware-Programmierung und Serialisierung in der Produktion
Jedes IoT-Gerät muss mit Produktionsfirmware und einer eindeutigen Geräte-ID ausgeliefert werden. Die Inline-ISP-Programmierung an der Funktionsteststation programmiert die Firmware und speichert gleichzeitig mit der Funktionsprüfung die Seriennummer, die MAC-Adresse oder die Cloud-Zugangsdaten des Geräts. Dies ist zwingend erforderlich – Geräte ohne eindeutige ID können weder bereitgestellt, verwaltet noch drahtlos aktualisiert werden.
Highleaps IoT-Montageplattform
Highleap Electronics bietet umfassende Unterstützung bei der IoT-Montage, vom Prototyp bis zur Serienproduktion:
- RF-fähige Prozesse: Die DFM-Prüfung umfasst die Überprüfung der Antennensperrzone, den HF-Erstmustertest mit Rückflussdämpfungsmessung sowie die Perimeterinspektion der Abschirmung.
- Schlafstromtest: Strommessung mit einer Auflösung von 100 nA beim Funktionstest; Standard bei allen batteriebetriebenen IoT-Bestellungen
- Firmware-Programmierung: Inline-SWD/JTAG/UART-ISP mit individueller Seriennummernbereitstellung und Cloud-Rückverfolgbarkeit
- Schutzlack: Selektives Sprühen mit UV-Fluoreszenzprüfung; Acryl-, Urethan- und Silikonmaterialien verfügbar
- Beschaffung der Komponenten: Durchlaufzeitprüfung für jede Stückliste; Unterstützung bei der Qualifizierung autorisierter Alternativen; Datenbank mit über 500,000 Teilen auf den Plattformen von Nordic, Silicon Labs, Quectel, u-blox und Semtech
- Lautstärkebereich: Von 50 Prototypen bis hin zur jährlichen Produktion von 100,000 Einheiten – kein Partnerwechsel bei der Skalierung erforderlich

Empfohlen Beiträge

Hersteller von 14-lagigen HDI-Leiterplatten in China für kundenspezifische Microvia-Platinen
HIGHLEAP ELECTRONICS / MICROVIAS / SEQUENTIAL...

Hersteller von 14-lagigen Leiterplatten in China
Kundenspezifische, starre Mehrschicht-Leiterplatte von Highleap Electronics...

14-lagige Leiterplattenbestückung und Leiterplattenfertigung aus einer Hand
Leiterplattenfertigung + PCBAHighleap Electronics bietet 14...

14-lagiger Leiterplattenaufbau für Hochgeschwindigkeits- und Mehrlagenfertigung
TECHNISCHE UND STACKUP-ÜBERSICHT: Ein 14-lagiger PCB-Stackup besteht aus...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für ein Angebot benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.