
Panelisierung kleiner Leiterplatten: Array-Design und Depanelisierung
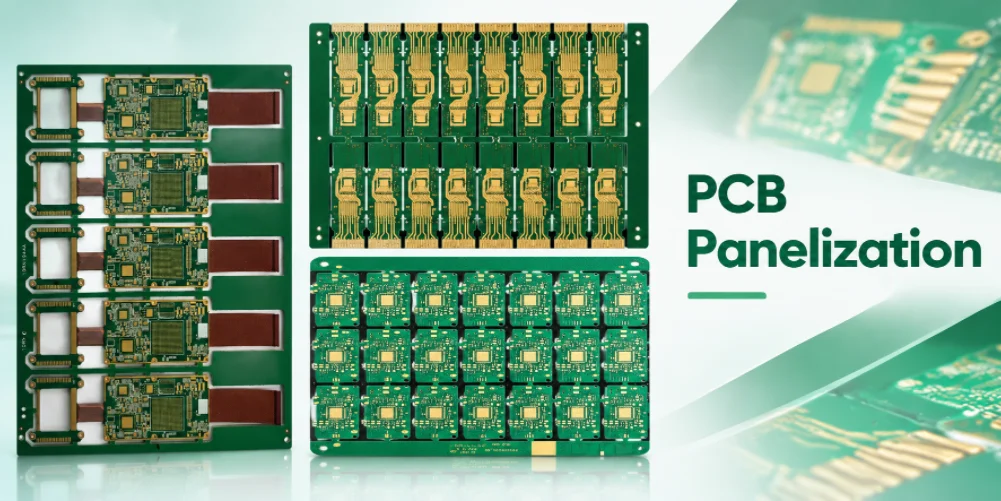
Stellen Sie sich eine 26 × 18 mm große Schaltung vor, die vor der Trennung in einzelne Platinen Schablonendruck und Bestückung durchlaufen muss. Eine dichtere Anordnung mag in der CAD-Planung günstiger erscheinen, kann aber die Unterstützung, Inspektion oder das Auseinandernehmen erschweren. Genau darin liegt die praktische Herausforderung der Panelisierung kleiner Leiterplatten.
Hier konstruieren wir zwei Anordnungen aus derselben hypothetischen Platine: eine 12er- und eine 16er-Anordnung. Die Berechnung ist einfach; die technische Entscheidung hingegen nicht. Die Oberflächenbeschaffenheit, die Werkzeugführungen, die Montageunterstützung und das Versandformat können einen geringen Gewinn an geometrischer Ausnutzung zunichtemachen.
Die Abmessungen im Beispiel dienen der Veranschaulichung und entsprechen nicht den Standardprozessgrenzen von Highleap . Eine Einführung in die Terminologie finden Sie in unserer Übersicht zur Leiterplatten-Panelisierung . Der untenstehende Entwurf dient der Überprüfung durch den Leiterplattenhersteller und den SMT-Bestücker.
Inhaltsverzeichnis
- Definiere die Aufgabe des Panels, bevor du das Array zeichnest.
- Beispielrechnung: Vergleich eines 12-Up- und eines 16-Up-Arrays
- V-Scoring oder Tab-Routing nach Kantenrisiko auswählen
- Gemeinsam Werkzeugschienen und SMT-Unterstützung entwerfen
- Das Array sollte erst nach einem praktischen Vergleich freigegeben werden.
- Fordern Sie eine Überprüfung der Panelisierung kleiner Leiterplatten an.
KLEINE LEITERPLATTENPANELISIERUNG
Planung eines kleinen Leiterplattenarrays für SMT?
Teilen Sie uns den Leiterplattenentwurf, den Montageprozess, die bevorzugte Trennung, die Stückzahl und die Handhabungsbeschränkungen für eine Panelisierungsprüfung mit.
Angebot für die Panelisierung anfordern →Definiere die Aufgabe des Panels, bevor du das Array zeichnest.
Bevor Sie ein Array entwerfen, legen Sie fest, wo die Platinen als Einheit gehandhabt werden. Wird das Panel nur in der Leiterplattenfertigung, beim SMT-Reflow-Löten, bei der Qualitätskontrolle oder gar beim Versand verwendet? Die Anforderungen sind unterschiedlich. Ein Hersteller von unbestückten Platinen bevorzugt möglicherweise ein einheitliches Layout für ein Arbeitspanel, während ein Bestücker kleinere, transportfähige Arrays mit Schienen, Passmarken und Werkzeugbohrungen benötigt. Der Endkunde benötigt unter Umständen einzelne Platinen mit sauberen, maßgenauen Kanten.
Der Leiterplattenaufbau bestimmt, wo temporäre Brücken angebracht werden können. Eine winzige Leiterplatte für ein optisches Modul kann beispielsweise eine Kontaktkante für einen Steckverbinder, Befestigungslöcher, Bauteile nahe am Rand und ein ungewöhnlich dünnes Substrat aufweisen. An keiner dieser Kanten sollte automatisch eine Sollbruchstelle angebracht werden. Eine zugelassene Zone ohne Sollbruchstelle kann überall dort erforderlich sein, wo ein Rest der Sollbruchstelle das Gehäuse oder den Gegenstecker beeinträchtigen könnte. Der zugrundeliegende Kontaktierungsprozess wird in der Leiterplattenfertigung mit Hartgoldfingern erläutert.
Sammeln Sie sechs Eingaben, bevor Sie das Layout versuchen.
| Eingang | Entscheidung ermöglicht es |
|---|---|
| Fertige Leiterplattenkontur (X/Y) und Toleranz | Wie viele Einheiten passen hinein und welche Kanten vertragen keine Lasche? |
| Platinendicke, Material, Kupferverteilung | Ob eine gerillte Linie oder ein geroutetes Web realisierbar ist und wie sich das verbundene Array mechanisch verhält |
| Bauteile und Steckverbinderüberstand | Mindestabstand zu Nachbarn und verbotene Bahnsteige |
| Einschränkungen der SMT-Ausrüstung | Paneeltransportrichtung, Kantenabstützung, erforderliche Passmarken und Werkzeuge |
| Trennverfahren und zulässiger Randzustand | Lage der Lasche, Richtung der V-Linie und Inspektion nach der Trennung |
| Lieferzustand und Chargenkennzeichnung | Ob Schienen verbleiben, wie viele einwandfreie Schaltkreise als Lieferung gelten und wie mit Ausschuss umgegangen wird |
In der Produktionsfreigabe sollte auch vermerkt sein, wer die endgültige Baugruppe freigibt. Wenn der Designverantwortliche die Panel-Schienen ohne die Prüfung durch den Bestücker festlegt, kann das resultierende Panel zwar für die Fertigung geeignet sein, aber ungeeignet für das Bedrucken mit Lötpaste oder das Auseinandernehmen.
Beispielrechnung: Vergleich eines 12-Up- und eines 16-Up-Arrays
Alle unten aufgeführten Maße sind Annahmen für die Berechnungserläuterung – keine garantierten Highleap-Leiterbahngrenzen oder Standard-Schienenbreiten. Stellen Sie sich eine 26 mm × 18 mm große Steuerplatine vor. Angenommen, der Bestücker akzeptiert vorläufig eine 8 mm breite Handhabungsschiene auf jeder Seite eines rechteckigen Arrays, und das vorgeschlagene Routing-Laschen-Schema erfordert einen nominalen Abstand von 2 mm zwischen benachbarten Platinenrändern. Ein Goldkontakt an einer 26 mm langen Kante ist als Kante ohne Lasche/Ritzung definiert. Der Einfachheit halber wird für jeden Vorschlag eine Platinenausrichtung angenommen.
Bei einem regelmäßigen Array mit N Spalten und M Zeilen ist die äußere Hülle:
Arraybreite = N × Plattenbreite + (N − 1) × Zwischenplattenabstand + zwei Seitenleisten.
Arrayhöhe = M × Plattenhöhe + (M − 1) × Plattenabstand + zwei Endschienen.
Der geometrische Flächenanteil der Leiterplatte berechnet sich wie folgt: (N × M × Fläche einer einzelnen Leiterplatte) ÷ Gesamtfläche des Arrays. Dies ist lediglich ein Layoutindikator und gibt nicht die tatsächliche Laminatausnutzung im Werk an, da Produktionsplatten, Testmuster, Werkzeugmargen und Prozessausschuss nicht berücksichtigt werden.
Kandidat A: 3 Spalten × 4 Zeilen, 12 Schaltkreise
- Breite: 3 × 26 + 2 × 2 + 2 × 8 = 98mm.
- Höhe: 4 × 18 + 3 × 2 + 2 × 8 = 94mm.
- Gesamtrechteck: 98 × 94 = 9,212 mm².
- Zwölf fertige Plattenflächen: 12 × (26 × 18) = 5,616 mm².
- Geometrischer Flächenanteil: 5,616 ÷ 9,212 ≈ 61.0%.
Kandidat B: 4 Spalten × 4 Zeilen, 16 Schaltkreise
- Breite: 4 × 26 + 3 × 2 + 16 = 126mm.
- Höhe: 4 × 18 + 3 × 2 + 16 = 94mm.
- Gesamtrechteck: 126 × 94 = 11,844 mm².
- Sechzehn fertige Plattenflächen: 16 × 468 = 7,488 mm².
- Geometrischer Flächenanteil: 7,488 ÷ 11,844 ≈ 63.2%.
| Entscheidungsmaßstab | 3 × 4-Array | 4 × 4-Array | Was es uns tatsächlich sagt |
|---|---|---|---|
| Anzahl der Bretter | 12 | 16 | Mehr Schaltkreise pro Array bedeuten nicht automatisch mehr gute Schaltkreise. |
| Gesamtumschlag | 98 × 94 mm | 126 × 94 mm | Muss in die tatsächliche Förderband- und Vorrichtungskonstruktion passen |
| geometrischer Flächenanteil | 61.0% | 63.2% | Etwas dichtere Belegung; kein Kostenangebot |
| Strategie für kritische Kanten | Wird noch geprüft | Wird noch geprüft | Die Kontaktkante muss außerhalb von Ausbrüchen oder Leitungsbeschädigungen bleiben. |
| Steifigkeit der Paneele während der Handhabung | Erfordert Validierung | Erfordert Validierung | Längere Gitter können sich je nach Laschen- und Schienenstruktur biegen. |
| Geschätzter Arbeitsaufwand oder SMT-Durchsatz | Nicht etabliert | Nicht etabliert | Benötigt Ausrüstung, Zykluszeit und Testdaten |
Technisches Fazit: Kandidat B nutzt das angenommene Rechteck etwas effizienter, dies reicht jedoch nicht für eine Freigabe aus. Prüfen Sie, ob 126 mm zum zugelassenen Förderband und zur Schablonenhalterung passen, ob die Schienensteifigkeit beim Reflow-Löten ausreichend ist und ob das Trennwerkzeug alle Trennstellen erreichen kann. Kandidat A kann pro akzeptierter Baugruppe weiterhin günstiger sein, wenn das breitere Paneel zu mehr Fehlern oder längeren Bearbeitungszeiten führt. Diese Unterscheidung ist entscheidend für die Optimierung der Paneele in der Serienproduktion.
V-Scoring oder Tab-Routing nach Kantenrisiko auswählen
Es gibt keine allgemeingültige Trennmethode für alle kleinen Leiterplatten. Sie hängt von der Geometrie des Leiterplattenlayouts, dem Abstand zwischen Kupferflächen und Bauteilen, dem Material/der Dicke und der verwendeten Trennmaschine ab. Dies ist besonders wichtig, wenn Module in eng begrenzte Gehäuse eingesetzt werden.
V-Scoring: Nur dort effizient, wo die Geometrie es zulässt.
V-förmige Rilllinien begünstigen gerade Trennwege, die durch den Rillprozess des Herstellers unterstützt werden können. Sie können den Verschnitt und die Handhabungsschritte bei geeigneten rechteckigen Leiterplatten reduzieren. Allerdings verbleibt nach dem Rillen ein kontrollierter Reststeg, der ein geeignetes Trennverfahren erfordert. Biegungen können benachbarte Lötstellen oder empfindliche Bauteile belasten. Daher ist bei Baugruppen mit randmontierten Keramikkondensatoren oder Bauteilen mit feiner Rasterteilung eine explizite Spannungsprüfung erforderlich. Rillrichtung, Linienkontinuität, Leiterplattenaufbau und die Akzeptanz der fertigen Kante müssen geprüft werden – und dürfen nicht anhand einer nominellen Rilltiefe, die von einem anderen Produkt übernommen wurde, angenommen werden.
Tab-Routing: Mehr Freiheit an den Rändern, mehr lokale Entscheidungen
Eine gefräste Kontur mit Sollbruchstellen schützt unregelmäßige oder präzise Kanten. Der Konstrukteur muss jedoch festlegen, wo die Sollbruchstellen positioniert sind, wie breit sie sind, welches Lochmuster (falls vorhanden) verwendet wird und wie mit dem verbleibenden Restmaterial umgegangen wird. Eine Sollbruchstelle neben einer Kartenkante kann nach dem Trennen einen unzulässigen Überstand erzeugen. Zu viele gefräste Öffnungen können die Leiterplatte vor der SMD-Bestückung schwächen. Eine Anleitung zur Depanelisierung mit Mousebite bietet Hintergrundinformationen zu perforierten Sollbruchstellen; die endgültigen Abmessungen müssen anhand der tatsächlichen Fertigungs- und Montagekapazitäten geprüft und freigegeben werden.
Hybridlösungen: möglich, aber nicht automatisch einfacher
Manche Konstruktionen kombinieren gerade Rillen auf einer Achse mit Fräsungen für spezielle Kanten. Eine Hybridplatte kann zwar praktisch sein, erhöht aber den Bedarf an eindeutigen Zeichnungen und kompatiblen Werkzeugen. Eine solche Kombination sollte nicht nur aus Gründen der besseren Ausnutzung spezifiziert werden; sie muss ein nachgewiesenes Problem hinsichtlich Handhabung oder Kantenqualität lösen.
Benötigen Sie eine Überprüfung Ihres Small-PCB-Arrays? Teilen Sie uns den PCB-Umriss, das geplante Array, die Anforderungen an die Montageschienen und die Einschränkungen beim Auseinanderbau mit.
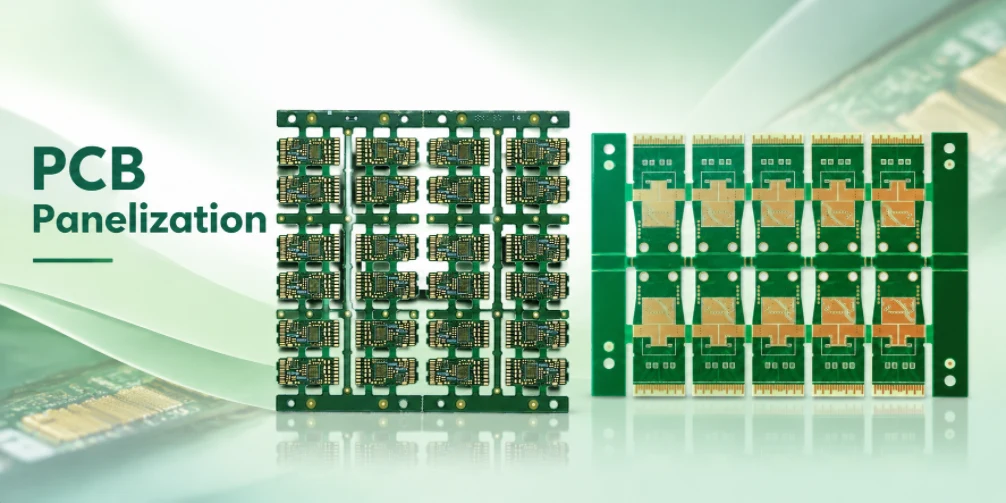
Kleine Leiterplatten für die Bauteilmontage und -trennung
Gemeinsam Werkzeugschienen und SMT-Unterstützung entwerfen
Eine Schiene ist nicht einfach nur verschwendetes Laminat. Sie kann für die Förderbandunterstützung, die Fixierung und die Kennzeichnung erforderlich sein. Ihre Position und Abmessungen müssen jedoch mit den Anlagen übereinstimmen, die die Paste bedrucken, die Teile platzieren und die Baugruppe prüfen. Schienen können Passmarken, Werkzeugbohrungen, Barcode-/Chargenkennzeichnungen oder Prüfreferenzen tragen; diese Merkmale sind nicht austauschbar.
Globale Passmarken helfen dem Bestückungssystem, Position und Rotation des Arrays zu bestimmen. Lokale Passmarken verbessern bei Bedarf die Erkennung bei Feinrasterungsprozessen. Werkzeugbohrungen positionieren ein Panel mechanisch in einer Vorrichtung. Der Bestücker muss die Anzahl, Koordinaten und Sperrbereiche angeben – es gibt keine sinnvolle universelle Schienen-/Passmarkenvorlage für jede SMT-Linie.
Die Steifigkeit der Leiterplatte sollte direkt überprüft werden. Die Leiterplatte mag klein sein, aber ein perforiertes, größtenteils geroutetes 16-up-Array kann sich anders verhalten als eine massive rechteckige Leiterplatte. Es ist zu berücksichtigen, wo die Unterseite während des Druckvorgangs abgestützt werden kann, wo Hitze vorübergehende Verformungen verursachen kann und wie schwere Steckverbinder oder mehrere Reflow-Durchgänge die Handhabung beeinflussen. Der Artikel von Highleap zu den Anforderungen an die SMT-Panelisierung behandelt diese allgemeinen Aspekte der Bestückung; hier geht es darum, sie auf die spezifische Zeichnung der kleinen Leiterplatte anzuwenden.
Schützen Sie kritische Kanten nach dem Auseinandernehmen der Paneele.
Bei einem steckbaren optischen Modul kann selbst ein kleiner Kantenfehler erhebliche Auswirkungen haben. Der Kontaktfingerbereich erfordert möglicherweise eine präzise Ausrichtung und eine abschließende Fase; ein unkontrollierter Bruch oder eine mangelhafte Packung können diese Geometrie beschädigen. Eine sinnvolle Abnahmeprozedur ist: Prüfung des Panels auf Verarbeitungsfehler; Demontage gemäß der zugelassenen Methode; Prüfung der kritischen Kante auf Grate, Faserbruch und Bruchreste; Überprüfung aller als kritisch identifizierten Maße; anschließend Packung so, dass Kontaktabrieb verhindert wird.
Die Abnahmezeichnung sollte den zu messenden Endzustand angeben. „Keine rauen Kanten“ ist subjektiv. „Keine Laschenreste an Bezugskante E1; prüfen Sie das fertige Steckerprofil gemäß Zeichnung MC-02“ ist eine praktikablere Anforderung, vorausgesetzt, die referenzierte Zeichnung definiert die Geometrie und das Messverfahren. Es darf nicht behauptet werden, dass die V-Score-Messung für jede Leiterplatte eines Hochgeschwindigkeitsmoduls verboten ist; akzeptabel ist der Prozess, der anhand der Struktur und des Steckergehäuses validiert wurde.
Checkliste für die Panelzeichnung: Freigabe des Arrays als eigenständiges kontrolliertes Element
- Teilenummer, Revision und Übersicht für Einzelstromkreise.
- Array-ID und Revision, X-mal-Y-Karte, Ausrichtungen und gesamte fertige Array-Hülle.
- Genehmigte Abstände, Schienen, Ausschnitte, Werkzeuglöcher und Passmarken.
- Vorgeschlagene Abbruchmethode, Tabulatorkoordinaten, Kanten ohne Tabulator/ohne Score und endgültige Kantenbedingungen.
- Annahmen zur SMT-Halterung/Vorrichtung und ob die bestückten Platinen zur Inspektion oder Programmierung im Schaltschrank verbleiben.
- Umgang mit defekten Positionen, Identifizierung und zulässiger Lieferzustand.
- Wer ist befugt, Änderungen an der Array-Konfiguration zu genehmigen, sobald die Produktion qualifiziert ist?
Die letzten beiden Punkte gehen zwischen Fertigung und Einkauf häufig verloren. Eine technische Zeichnung mag „12-up“ angeben, aber ein Käufer bestellt möglicherweise 1,000 einzelne Platinen und erwartet vollständige 12-up-Arrays. Die arithmetischen und akzessorischen Auswirkungen werden im Abschnitt „PCB-SET-Lieferung und Panelisierung“ erläutert.
Das Array sollte erst nach einem praktischen Vergleich freigegeben werden.
Bevor Sie sich für das 12-up- oder 16-up-Beispiel entscheiden, fordern Sie eine Montageprüfung an, die Transport, Druck-/Schablonenunterstützung, Bauteilüberstand, AOI und Depanelisierungsanlagen umfasst. Fordern Sie eine DFM-Prüfung der Fertigung hinsichtlich Routing-Abständen, Schienen, Kupferregistrierung und allen Beschichtungs-/Kontaktkanten an. Vergleichen Sie anschließend die tatsächlichen Zykluszeitschätzungen, die erwarteten Ausbeuten an abgenommenen Leiterplatten, die Array-Kosten und die Fehlerszenarien.
Ein hilfreicher Schlusshinweis lautet: „Das Array-Layout ist für den angegebenen Fertigungs- und Montageprozess freigegeben; Änderungen an Ausrichtung, Sollbruchstellen, Schienen, kritischen Kanten oder Anzahl pro Array bedürfen einer dokumentierten Überprüfung.“ Dadurch wird vermieden, dass ein Panel-Layout als unbedeutendes Einkaufsdetail behandelt wird.
Häufig gestellte Fragen zur Panelisierung kleiner Leiterplatten
Führt die Verwendung mehrerer kleinerer Platten in einem Panel immer zu Kosteneinsparungen?
Nein. Es mag zwar den Aufwand pro Schaltung oder den Ausschuss reduzieren, aber es kann den Routing-Aufwand, Steifigkeitsprobleme, Beschädigungen beim Auseinandernehmen oder die Ausschussquote erhöhen. Vergleichen Sie die einwandfreien Einheiten und die Produktionskosten, nicht nur die Anzahl der Arrays.
Soll der Leiterplattenhersteller oder der SMT-Bestücker das Panel entwerfen?
Beide Seiten sollten die Anforderungen prüfen. Der Hersteller kennt die Produktions- und Fertigungsbeschränkungen; der Monteur kennt die Bedingungen für Förderband, Schablonen, Reflow-Löten, Inspektion und Demontage. Der Verantwortliche für die endgültige Freigabe der Anlage sollte in den Kaufunterlagen vermerkt sein.
Können Standard-Schienenabmessungen oder Rilltiefen bedenkenlos kopiert werden?
Diese Beispiele sind lediglich vorläufig. Die Platinendicke, das Material, die Werkzeuge, die Bauteilplatzierung und die Anforderungen an die Ausrüstung bestimmen, was akzeptabel ist.
Lassen sich Goldfingerkontakte entlang einer V-förmigen Kerbe trennen?
Nur wenn die gesamte Kontaktkante und die Steckverbindermechanik durch ein zugelassenes Verfahren erhalten bleiben. Eine Kerbe durch einen Präzisionssteckbereich sollte niemals ohne Überprüfung der Schnittstelle und der Fertigung als akzeptabel angesehen werden.
Fordern Sie eine Überprüfung der Panelisierung kleiner Leiterplatten an.
Bitte senden Sie die einzelnen Leiterplattendaten, das Layout und die Montagevorgaben, gegebenenfalls einen bestehenden Panelvorschlag, den geplanten Trennprozess und die Liefermenge. So kann ein projektspezifisches Angebot für die Leiterplattenfertigung fehlende Informationen zur Panelfreigabe ermitteln, anstatt stillschweigend von einem generischen 4×4-Layout auszugehen.

Empfohlen Beiträge

Hersteller von 14-lagigen Leiterplatten in China
Kundenspezifische, starre Mehrschicht-Leiterplatte von Highleap Electronics...

14-lagige Leiterplattenbestückung und Leiterplattenfertigung aus einer Hand
Leiterplattenfertigung + PCBAHighleap Electronics bietet 14...

14-lagiger Leiterplattenaufbau für Hochgeschwindigkeits- und Mehrlagenfertigung
TECHNISCHE UND STACKUP-ÜBERSICHT: Ein 14-lagiger PCB-Stackup besteht aus...
Kosten für 14-lagige Leiterplatten: Fertigung, Prototypen und Serienpreise
Leiterplattenkosten & Angebot: Kosten für eine 14-lagige Leiterplatte bei Highleap...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für ein Angebot benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Neben der Leiterplattenfertigung bieten wir umfassende Elektronikdienstleistungen an, darunter Leiterplattendesign, PCBA und schlüsselfertige Lösungen. Ob Sie Unterstützung beim Prototyping, der Designverifizierung, der Komponentenbeschaffung oder der Massenproduktion benötigen – wir bieten Ihnen umfassende Unterstützung für den Erfolg Ihres Projekts.
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.