
Matériaux pour circuits imprimés à 10 couches : FR-4, à faibles pertes et RF
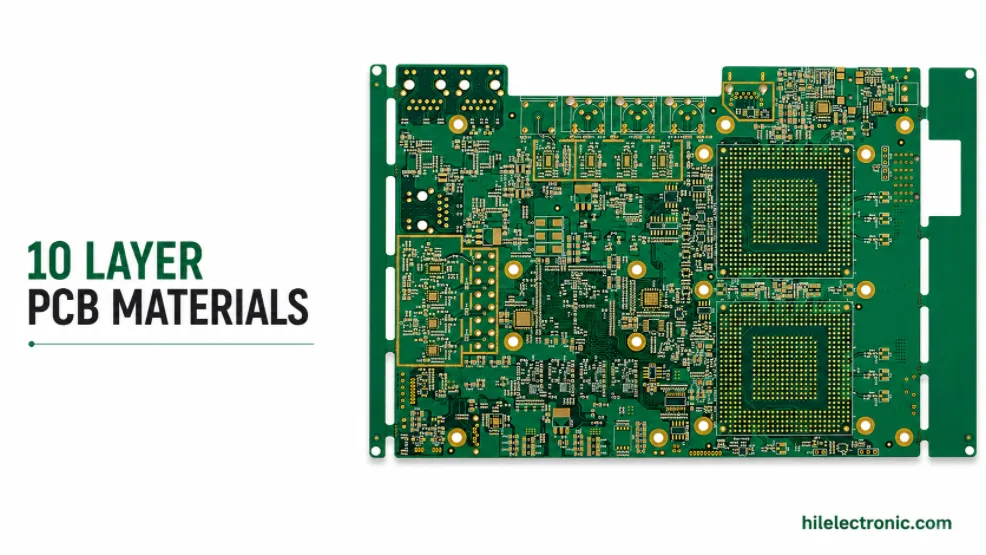
Figure 1. Matériaux de circuits imprimés à 10 couches pour cartes FR-4 à faibles pertes et RF.
Table des Matières
- Commencez par les exigences en matière d'électricité et de fiabilité.
- Comment lire une fiche technique de stratifié sans mélanger les méthodes d'essai
- Familles de matériaux utilisées dans les panneaux à 10 couches
- Feuille de cuivre, tissage de verre et résine
- Empilements de matériaux hybrides et contrôle de substitution
- Fiabilité thermique, HDI et exposition à l'assemblage
- Que faut-il indiquer sur le plan de fabrication et le bon de commande ?
- Coût des matériaux sans majorations de pourcentage trompeuses
- Disponibilité, statut réglementaire et approvisionnement à long terme
- Validation de la sélection des matériaux
- Dossier de qualification des matériaux pour la production répétée
Le choix du matériau pour un circuit imprimé à 10 couches ne se résume pas à une simple correspondance entre le nom d'une interface et la marque du stratifié. Une carte intégrant de la mémoire DDR5, PCI Express ou un SerDes haut débit peut être fabriquée sur différents systèmes de résine, selon la longueur des canaux, le profil du cuivre, la géométrie des pistes, les pertes des connecteurs, les transitions de vias, l'exposition aux températures et les capacités d'égalisation du récepteur. À l'inverse, un chemin court peut présenter des défaillances sur un stratifié coûteux si le chemin de retour, le champ de vias ou la transition du plan de référence sont de mauvaise qualité.
Ce guide considère le choix des matériaux comme une décision d'ingénierie et non comme un simple critère marketing. Il explique la signification des propriétés publiées, indique où comparer les données des fiches techniques, l'influence du cuivre et du verre sur le canal final, et précise les points à maîtriser lors de l'association de deux matériaux dans une même structure. Les choix spécifiques au projet doivent être examinés conjointement avec la structure multicouche (10 couches) et le plan du canal haute vitesse avant la finalisation de la conception.
Commencez par les exigences en matière d'électricité et de fiabilité.
Le choix judicieux des matériaux repose sur les conditions auxquelles la carte finie doit résister et les performances électriques requises pour le canal routé. Les paramètres minimaux à prendre en compte sont le spectre de signalisation ou le masque de conformité, la longueur maximale de routage, les pertes d'insertion admissibles, le nombre et le type de vias attendus, l'agencement du plan de référence, le profil d'assemblage, la plage de températures du produit et la classe de fiabilité requise. Le matériau est ensuite sélectionné en fonction du budget total de pertes et de fiabilité.
| Questionne toi | Pourquoi cela compte | Preuves à demander |
|---|---|---|
| Quelle plage de fréquences doit être modélisée ? | Dk et Df dépendent de la fréquence et de la méthode. La plage pertinente est déterminée par le spectre de bord et la modulation, et non uniquement par le débit binaire nominal. | Données Dk/Df spécifiques à la construction, méthode de test, fréquence et profil de cuivre. |
| Quelle perte de plateau est disponible ? | Les pertes liées au boîtier, aux connecteurs, aux vias et aux pistes partagent un budget de canal. Le choix d'un stratifié ne peut se faire uniquement en fonction de la longueur des pistes. | Un budget de canal ou une simulation montrant l'allocation au circuit imprimé. |
| Combien d'excursions thermiques se produisent ? | La stratification séquentielle, le remplissage des vias, la finition de surface, le refusion et la reprise d'assemblage contribuent tous à l'exposition à la chaleur. | Profil d'assemblage, accumulation HDI, données thermiques T260/T288 ou équivalentes, dilatation sur l'axe Z et résultats de qualification. |
| La planche est-elle rigide, flexible ou rigide-flexible ? | Les zones flexibles nécessitent un matériau et un système de cuivre choisis pour leur comportement en flexion, et non pas simplement pour leur faible coefficient de dilatation (Df). | Nombre de couches flexibles, rayon de courbure, service statique ou dynamique, type de cuivre et construction de la couche de recouvrement. |
| Le fabricant peut-il substituer une qualité supérieure ? | Deux produits appartenant à la même catégorie de perte peuvent présenter des Dk, des écoulements de résine, des comportements de durcissement, une adhérence au cuivre et des styles de verre disponibles différents. | Liste des matériaux approuvés et procédure de requalification écrite pour les substitutions. |
Les termes « haute Tg », « faibles pertes » et « matériau RF » sont des catégories et non des spécifications complètes. La qualité du matériau sélectionné, la teneur en résine, le type de verre, l’épaisseur du noyau, la construction du préimprégné et la feuille de cuivre doivent tous être identifiés avant que la géométrie d’impédance finale ou la simulation du canal ne soit considérée comme validée.
Comment lire une fiche technique de stratifié sans mélanger les méthodes d'essai
Les valeurs publiées sont souvent mesurées par différentes méthodes. Une valeur de ligne striée bloquée, une valeur de résonateur et une valeur de conception dérivée de l'impédance ne sont pas interchangeables, même si elles sont rapportées à la même fréquence. Les données peuvent également décrire un système de résine nominal plutôt que la construction exacte en verre et résine utilisée dans l'empilement. C'est pourquoi un seul nombre Dk copié dans un solveur de champ peut produire une largeur de piste plausible, mais inexacte.
| Propriétés | Ce que cela indique au concepteur | erreur d'interprétation courante |
|---|---|---|
| Dk ou constante diélectrique | Il contrôle la vitesse de phase et contribue à l'impédance. La valeur effective vue par une piste dépend également de la distribution du champ, de la teneur en résine et du verre. | Comparer des valeurs mesurées par différentes méthodes comme si elles étaient directement équivalentes. |
| Df ou facteur de dissipation | Ce document décrit les pertes diélectriques selon la méthode et la fréquence indiquées. Elles ne représentent qu'une partie des pertes d'insertion. | Transformer une valeur Df en un nombre universel de dB par pouce sans données géométriques ni de cuivre. |
| Tg | Marque une transition dans le comportement mécanique du système de résine durcie. | Supposer qu'une Tg plus élevée garantit à elle seule une meilleure fiabilité des trous métallisés ou du refusion. |
| Td, T260 et T288 | Décrire le comportement en matière de décomposition ou de temps avant délamination lors des tests spécifiés. | Utiliser Td seul pour déterminer si un matériau convient à la stratification séquentielle. |
| CTE sur l'axe Z | Permet d'estimer la contrainte imposée aux trous métallisés lorsque le diélectrique se dilate à travers son épaisseur. | En ignorant la région au-dessus de Tg et l'historique thermique total du produit. |
| Absorption d'humidité et résistance au CAF | Affecte la stabilité électrique et la fiabilité électrochimique en milieu humide. | Considérer une faible valeur d'humidité affichée comme un substitut à la qualification du produit. |
| Force de pelage | Indique l'adhérence cuivre-diélectrique sous la feuille et le traitement spécifiés. | En supposant que la valeur reste inchangée après une exposition à un oxyde alternatif, à du cuivre à profil bas ou à une chaleur répétée. |
Pour l'impédance, le fabricant utilise généralement un coefficient de diffusion (Dk) calibré pour le procédé ou un modèle empirique associé à la structure du matériau. Pour la simulation des pertes d'insertion, le modèle doit également identifier la rugosité du cuivre et, aux hautes fréquences, le type de verre réel ou une représentation anisotrope équivalente. Le modèle utilisé pour la conception et le matériau livré doivent correspondre à la même structure.
Familles de matériaux utilisées dans les panneaux à 10 couches
Systèmes FR-4 conventionnels et à haute température
Le FR-4 désigne une large gamme de stratifiés thermodurcissables renforcés de fibres de verre tissées. Il convient à de nombreuses cartes électroniques industrielles, de contrôle, de puissance et numériques à vitesse modérée, mais la nuance exacte reste cruciale. Une carte à dix couches avec plusieurs cycles de refusion, des trous métallisés à rapport d'aspect élevé ou une stratification séquentielle peut nécessiter une dilatation sur l'axe Z plus faible, un temps de délamination plus long et de meilleures performances CAF qu'un simple produit à deux couches. La conformité à la directive RoHS ne signifie pas automatiquement que chaque nuance de FR-4 est adaptée à tous les profils d'assemblage sans plomb.
Le FR-4 à haute Tg est souvent choisi pour ses marges thermiques et dimensionnelles, et non parce que sa Tg détermine directement la vitesse du signal. Un canal haut débit court et bien routé peut fonctionner sur un système FR-4 performant ; un canal plus long peut nécessiter des pertes diélectriques et conductrices plus faibles. Le choix doit reposer sur une analyse des pertes et des exigences de fiabilité, et non sur une simple adéquation protocole-matériau.
Stratifiés numériques à faible perte
Les familles de composants telles que Panasonic MEGTRON, Isola I-Tera et les systèmes haute vitesse comparables réduisent les pertes diélectriques et sont généralement proposées avec des options de cuivre plus lisses. Elles ne sont pas automatiquement interchangeables. Chaque famille comprend plusieurs qualités, et les valeurs exactes de Dk/Df dépendent de la variante du produit, de la méthode de test, de la teneur en résine et de la construction du verre. Par exemple, la documentation actuelle de l'I-Tera MT40 présente des valeurs nominales d'environ Dk 3.45 et Df 0.0031, tandis que les tableaux de construction montrent que les noyaux et les préimprégnés individuels varient. C'est précisément cette variation au niveau de la construction qui explique pourquoi une configuration approuvée doit identifier plus que le nom de la famille.
MEGTRON 6, MEGTRON 7 et MEGTRON 8 représentent différentes familles de produits et niveaux de performance. Un concepteur doit spécifier les caractéristiques électriques et de processus requises, ou une nuance précise ; il ne faut pas se contenter d’écrire « M6 ou équivalent » et risquer un remplacement incontrôlé. Aux débits de données les plus élevés, le choix du cuivre et l’architecture des vias peuvent être déterminants pour la différence entre deux diélectriques à faibles pertes nominales.
Systèmes à très faibles pertes et à très haute vitesse
L'Isola Tachyon 100G est un exemple de système à très faibles pertes. Sa fiche technique actuelle affiche des valeurs indicatives proches de Dk 3.02 et Df 0.0021, mais ses tableaux de construction détaillés révèlent des variations en fonction de la teneur en verre et en résine. Ces matériaux sont choisis lorsque l'analyse du canal le justifie ; ils ne doivent pas être considérés comme une option par défaut obligatoire pour toute conception 112G ou PCIe.
Stratifiés RF à base d'hydrocarbures/céramique et de PTFE
Les stratifiés spéciaux à faibles pertes sont des stratifiés thermodurcissables à base d'hydrocarbures/céramique renforcés de fibres de verre tissées, et non des stratifiés en PTFE. Un stratifié spécial à faibles pertes présente un coefficient de dilatation thermique (Dk) d'environ 3.38 et un facteur de dilatation (Df) de 0.0027 à 10 GHz. Il existe également une alternative compatible avec d'autres procédés de fabrication, offrant des caractéristiques électriques et d'inflammabilité différentes. Des gammes de stratifiés spéciaux à faibles pertes, notamment à base de PTFE, sont également disponibles. Le choix de la gamme appropriée dépend de la fréquence, des pertes, de la tolérance au Dk, de la dilatation thermique, des exigences relatives aux trous métallisés, de l'inflammabilité et du procédé de fabrication.
L'intégration d'un noyau RF dans un multicouche FR-4 peut s'avérer efficace, mais le matériau de liaison, le traitement du cuivre, le perçage et la finition de surface doivent être soigneusement sélectionnés pour l'ensemble de la structure. Une marque reconnue ne garantit pas à elle seule la faisabilité d'un hybride.
Systèmes de polyimide pour applications flexibles et rigides-flexibles
Les circuits flexibles utilisent des films de polyimide, des systèmes adhésifs ou des stratifiés cuivrés sans adhésif, des couches de recouvrement et des feuilles de cuivre sélectionnées. DuPont Pyralux AP est une famille de stratifiés flexibles sans adhésif ; Pyralux TK est destiné aux applications flexibles à faibles pertes. Le choix approprié dépend de la capacité de flexion, du nombre de couches, de l'impédance, de la température et du procédé de stratification rigide-flexible. Les courbures statiques lors de l'installation et les flexions dynamiques continues constituent des problèmes de conception différents et ne peuvent faire l'objet d'une seule affirmation concernant le rayon de courbure.
Feuille de cuivre, tissage de verre et résine
La rugosité du cuivre fait partie du modèle de perte
À haute fréquence, le courant se concentre à la surface du conducteur. Une surface de liaison rugueuse allonge le trajet effectif du courant et augmente les pertes dans le conducteur. Les films électrodéposés standard, les films traités par retournement, les produits à profil très bas et les produits à profil ultra-bas peuvent donc présenter des pertes d'insertion différentes sur un même diélectrique. Le compromis ne se résume pas à « plus lisse est mieux » : l'adhérence, le traitement d'oxydation, la chimie de la résine, la manipulation et le coût doivent rester compatibles avec le procédé de fabrication.
Le plan de fabrication doit préciser soit la classe de film approuvée, soit le modèle de rugosité maximale utilisé dans la simulation. Les appellations commerciales telles que VLP et HVLP ne sont pas parfaitement standardisées entre les fournisseurs ; un projet peut donc nécessiter une désignation de film spécifique au fournisseur ou une exigence de rugosité mesurable.
Le tissage du verre modifie localement le Dk et l'inclinaison.
Le verre tissé et la résine présentent des propriétés diélectriques différentes. Une piste étroite ou l'un des éléments d'une paire différentielle peut circuler principalement au-dessus de faisceaux de verre, tandis que la piste adjacente circule au-dessus de zones riches en résine, créant ainsi un décalage de délai local. L'utilisation de structures à verre étalé, le routage en diagonale par rapport au tissage, des pistes plus larges, un espacement plus important entre les paires lorsque cela est possible et une orientation aléatoire des éléments graphiques sont autant de solutions pour atténuer ce problème. Le choix optimal dépend du type de verre utilisé et de la marge de distorsion.
La teneur en résine influe également sur l'épaisseur après pressage et sur le coefficient de diffusion effectif (Dk). Le préimprégné n'est pas une feuille de plastique d'épaisseur fixe : son épaisseur finale dépend du type de verre, de la teneur en résine, de la densité du cuivre, du cycle de pressage et de l'écoulement local de la résine. Les calculs d'empilement doivent donc utiliser le modèle de pressage du fabricant plutôt que la seule épaisseur nominale indiquée dans le catalogue.
Empilements de matériaux hybrides et contrôle de substitution
Une structure hybride intègre un matériau à faibles pertes ou RF uniquement là où il apporte une valeur ajoutée mesurable, par exemple autour de canaux de lignes de transmission spécifiques ou d'une couche superficielle RF. Cette approche permet de réduire la consommation de matériau, mais complexifie la conception. Le fabricant doit qualifier la couche de liaison ou le préimprégné, le cycle de polymérisation, la fluidité de la résine, le traitement des couches internes, la compensation dimensionnelle, le perçage, le décapage et la fiabilité des trous métallisés pour le système intégré.
| Élément de contrôle | Pourquoi un accord préalable à la publication est indispensable |
|---|---|
| Matériaux et construction exacts | Une même gamme peut comprendre plusieurs systèmes de résine, styles de verre et options en cuivre. |
| Couche de liaison approuvée | L'adhérence et l'écoulement doivent être adaptés aux deux matériaux et à la densité locale du cuivre. |
| Compensation du cycle de presse et des dimensions | Les différents matériaux réagissent différemment à la chaleur et à la pression ; la mise à l'échelle des œuvres d'art peut dépendre de la construction. |
| Préparation du trou | Les systèmes PTFE, hydrocarbures/céramique, résine chargée et époxy conventionnels peuvent nécessiter un traitement différent. |
| recalcul de l'impédance | Une substitution modifie le Dk, l'épaisseur pressée et souvent le profil du cuivre. |
| Preuves de fiabilité | Le système mixte doit être représenté par des coupons ou une qualification préalable pertinente en ce qui concerne le via et l'exposition thermique. |
Le remplacement de matériaux doit être géré de trois manières : aucun remplacement sans autorisation écrite ; remplacement uniquement par des composants figurant sur une liste approuvée ; ou remplacement contrôlé après que le fournisseur a fourni une nouvelle configuration, un calcul d’impédance et les preuves de qualification requises. La mention « classe de performance équivalente » ne constitue pas une autorisation suffisante.
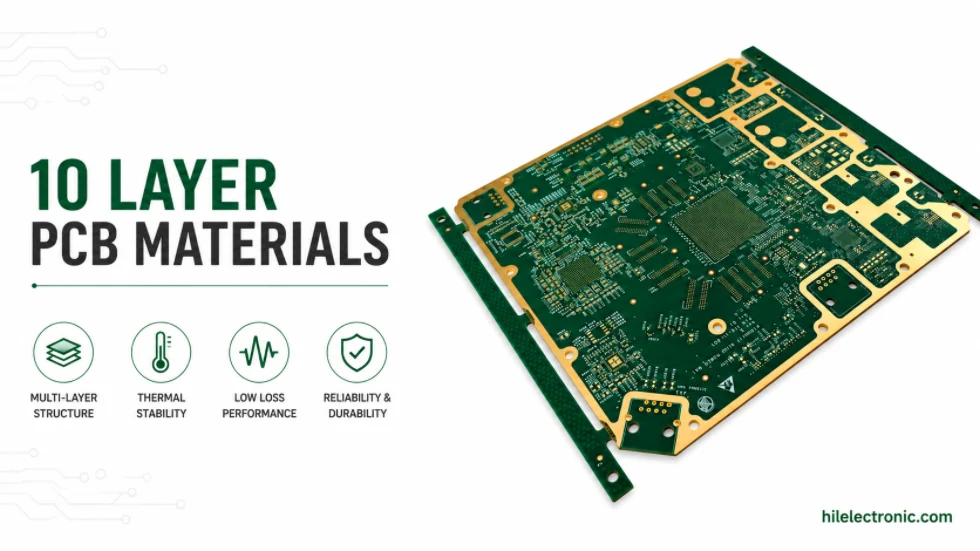
Figure 2. Sélection des matériaux et empilement des stratifiés pour PCB 10 couches.
Fiabilité thermique, HDI et exposition à l'assemblage
La fiabilité des structures à dix couches est influencée par leur historique thermique complet. Une structure multicouche classique peut subir un cycle de lamination primaire, tandis qu'une construction HDI ajoute des cycles de superposition séquentiels et peut inclure le remplissage en cuivre, la planarisation et des opérations de polymérisation supplémentaires. La finition de surface, l'assemblage des composants et les retouches augmentent ensuite l'exposition aux contraintes thermiques. Le système de matériaux doit supporter l'intégralité du processus, et non un seul pic de refusion.
Les preuves pertinentes peuvent inclure le comportement T260/T288, le coefficient de dilatation thermique selon l'axe Z, le conditionnement à l'humidité, la simulation de refusion, les microsections de contraintes thermiques et les tests d'interconnexion. Les tests applicables et la fréquence d'échantillonnage doivent être définis par les spécifications du produit et les risques. Il est inexact d'affirmer qu'une valeur Td particulière rend automatiquement un matériau « requis » pour un nombre donné de couches superposées. La géométrie des vias, le système de résine, le plaquage de cuivre, l'humidité, le cycle de pressage et la conception des éprouvettes sont autant d'éléments qui contribuent à ce comportement.
Pour les interfaces HDI, l'épaisseur du diélectrique sous une microvia est choisie conjointement avec le diamètre du laser et la zone de capture. L'empilement répété de microvias exige un procédé dont le remplissage et la fiabilité interfaciale sont éprouvés. La fiche technique des matériaux doit étayer cette décision, tandis que le plan de fabrication et de réception proprement dit relève des spécifications techniques HDI 10 couches.
Que faut-il indiquer sur le plan de fabrication et le bon de commande ?
Un bon de commande mentionnant seulement « FR-4 à haute Tg » ou « équivalent MEGTRON » est trop vague. Une fiche technique de matériau prête pour la production doit préciser la nuance ou la spécification de performance approuvée, la règle de substitution, les exigences relatives au cuivre, les exigences en matière d'inflammabilité ou de réglementation, le niveau de traçabilité du matériau et toutes les données électriques spécifiques à la construction utilisées dans la conception.
| Entrée requise | Exemple d'instruction utile |
|---|---|
| Approbation du matériel | Utilisez la qualité et la construction spécifiées, ou obtenez une autorisation écrite avant toute substitution. |
| Modèle électrique | Utilisez la valeur Dk approuvée par le fabricant pour l'impédance ; fournissez le modèle Dk/Df et le modèle de feuille spécifiques à la construction pour la simulation du canal. |
| Feuille de cuivre | Identifier le fournisseur agréé/la classe de feuille ou l'enveloppe de rugosité supposée dans la simulation. |
| Style de verre | Identifier les constructions à vitrage diffusant obligatoires ou interdites lorsque l'inclinaison est critique. |
| Traçabilité | Indiquez si des certificats de conformité, d'identification de lot ou des certificats de laminage sont requis. |
| qualification thermique | Indiquez le profil d'assemblage et tout coupon, simulation de refusion ou test d'interconnexion requis. |
| Approbation hybride | Exiger un processus d'empilement et de lamination validé pour la paire de matériaux exacte. |
Veuillez soumettre ces notes accompagnées du tableau d'impédance et du schéma d'empilement. Le guide d'impédance contrôlée explique les éléments dont le fabricant a besoin pour calculer et vérifier la géométrie finale.
Coût des matériaux sans majorations de pourcentage trompeuses
Le coût des matériaux dépend du prix des feuilles, de la quantité minimale d'achat, de la taille utile des panneaux, de la durée de conservation, du type de cuivre requis, de la disponibilité des préimprégnés et du rendement de l'empilement complet. Une construction hybride permet de réduire la surface diélectrique coûteuse, mais peut complexifier l'approvisionnement, la stratification et la qualification. À l'inverse, une construction entièrement à faibles pertes peut parfois simplifier l'achat et la stratification, même si la matière première est plus onéreuse.
Pour l'établissement du budget, demandez au fournisseur de dissocier l'impact du système de matériaux des cycles HDI, de la finition, des tests et de la documentation. Ne considérez pas un pourcentage fixe affiché sur une page web comme un devis. Le guide des coûts des circuits imprimés à 10 couches propose un modèle de facteurs de coûts permettant de comparer différentes options sans avoir recours à des coefficients multiplicateurs universels.
Demande d'analyse des matériaux et de la composition
Disponibilité, statut réglementaire et approvisionnement à long terme
La disponibilité des matériaux constitue une contrainte de conception majeure lorsqu'une carte est destinée à une production de plusieurs années. Une qualité de matériau peut être techniquement adaptée, mais disponible uniquement dans certaines épaisseurs, avec certaines feuilles de cuivre ou pour certaines dimensions de panneaux. Les quantités minimales d'achat, les contraintes liées à la durée de conservation et les stocks régionaux peuvent impacter fortement les délais de prototypage. Avant de finaliser une conception spécifique, il est essentiel de vérifier que les combinaisons de noyau et de préimprégné requises font partie de l'offre actuelle du fabricant et que ce dernier dispose d'un procédé validé pour leur mise en œuvre.
L'inflammabilité, les allégations sans halogènes, les déclarations RoHS/REACH et la certification UL sont des questions distinctes. Un stratifié peut être conforme à la norme RoHS sans pour autant satisfaire aux exigences de résistance au feu du produit final ; une construction particulière peut se situer en dehors de la plage d'épaisseur requise pour une certification. Le cahier des charges d'achat doit préciser les justificatifs réglementaires requis et le site de fabrication concerné. Ne présumez pas d'une certification à partir d'un nom de famille ou de la qualification d'une autre usine.
Pour les programmes à longue durée de vie, il convient de maintenir une liste de matériaux approuvés et contrôlés, incluant, dans la mesure du possible, au moins une solution de remplacement ayant fait l'objet d'un examen technique. Cette solution de remplacement doit être évaluée avant toute interruption d'approvisionnement et ne doit pas être introduite en période de pénurie sans avoir préalablement examiné son impédance, sa stratification et sa fiabilité. Les responsabilités liées à l'achat de dernière minute, à la notification des changements et à la requalification doivent être stipulées dans le contrat fournisseur.
Validation de la sélection des matériaux
Une décision concernant les matériaux est prête à être validée lorsque les spécifications techniques, la structure de l'empilement et les caractéristiques électriques désignent la même qualité et la même construction. Les descriptions génériques telles que « Tg élevée », « faibles pertes » ou « équivalent » sont insuffisantes lorsque l'impédance, les pertes d'insertion ou l'exposition thermique répétée sont des facteurs importants.
- Indiquez la note ou la liste des matériaux approuvés, ainsi que la procédure de substitution écrite.
- Identifier la structure du noyau et du préimprégné, la teneur en résine, le style de verre et le profil en cuivre utilisés par les modèles.
- Consignez la méthode de test Dk/Df, la fréquence et précisez si la valeur provient d'une fiche technique du stratifié ou d'un modèle de conception.
- Vérifier l'historique thermique depuis la stratification séquentielle, en passant par le remplissage, la finition, le refusion d'assemblage et les retouches prévues.
- Vérifier la disponibilité, la quantité minimale d'achat, le risque lié aux délais de livraison, le statut réglementaire et les besoins d'approvisionnement à long terme.
- Exiger une révision du calcul d'empilement et d'impédance chaque fois qu'une substitution approuvée modifie la construction.
Le meilleur matériau est le système qualifié le moins coûteux qui réponde à l'ensemble des exigences électriques, mécaniques, thermiques et d'alimentation. Un système à résine haut de gamme ne peut compenser un mauvais chemin de retour, une résonance due à un stub ou une substitution incontrôlée.
Dossier de qualification des matériaux pour la production répétée
Les programmes qui dépendent des pertes électriques, d'une exposition thermique répétée ou d'une longue durée de vie doivent conserver un dossier technique des matériaux plutôt que de se contenter du nom commercial du fournisseur. Ce dossier permet de rendre les commandes ultérieures, les évaluations des fournisseurs alternatifs et l'analyse des défaillances plus fiables.
- fabricant, nuance exacte, révision et statut réglementaire ;
- constructions à âme/préimprégné approuvées et styles de verre disponibles ;
- type et traitement de la feuille de cuivre utilisée sur chaque couche de signal contrôlée ;
- Source de données Dk/Df, méthode de test, hypothèses de fréquence et de modèle de conception ;
- données thermiques pertinentes pour la séquence de processus réelle, y compris l'exposition à la stratification et à l'assemblage ;
- qualification de procédé ou preuve de premier article pour les trous métallisés, les microvias et les liaisons hybrides ;
- instructions de stockage, de durée de conservation, de cuisson et de gestion de l'humidité, le cas échéant ;
- solutions de rechange approuvées et conditions déclenchant une requalification électrique ou de fiabilité.
Le vieillissement et la disponibilité des matériaux sont également des facteurs importants. Un stratifié peut rester techniquement adapté tout en devenant commercialement non viable si l'épaisseur de son âme, le type de verre ou l'option cuivre qu'il propose ne sont plus disponibles. Il convient donc de procéder à un examen périodique du cycle de vie avant que la dernière construction approuvée ne devienne indisponible. Lors de l'introduction d'une nouvelle version d'une famille de matériaux, il est essentiel de comparer les données de mise en œuvre et de construction plutôt que de se fier uniquement à la dénomination commerciale pour garantir l'interchangeabilité.
Pour les structures hybrides, il convient de conserver les hypothèses relatives à la couche de liaison, au traitement d'oxyde ou autre traitement alternatif et à la stratification, ainsi qu'au matériau de la couche de signal. Le diélectrique transportant le signal peut faire l'objet d'une attention particulière, mais l'interface entre les systèmes de matériaux influence souvent le comportement dimensionnel et la fiabilité à long terme.

messages recommandés

Fabrication de circuits imprimés pour filtres TMM4
La fabrication des circuits imprimés pour filtres TMM4 est contrôlée par...

Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...

Fabrication de circuits imprimés TMM3 pour modules RF
La fabrication de circuits imprimés TMM3 est particulièrement utile lorsque le module RF...
Fabrication de circuits imprimés TMM10 pour conceptions RF compactes
Table des matières : Comment le TMM10 réduit la taille des structures RF ; TMM10 vs…
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.