
Pâte à braser pour assemblage CMS : types, stockage et défauts d’impression
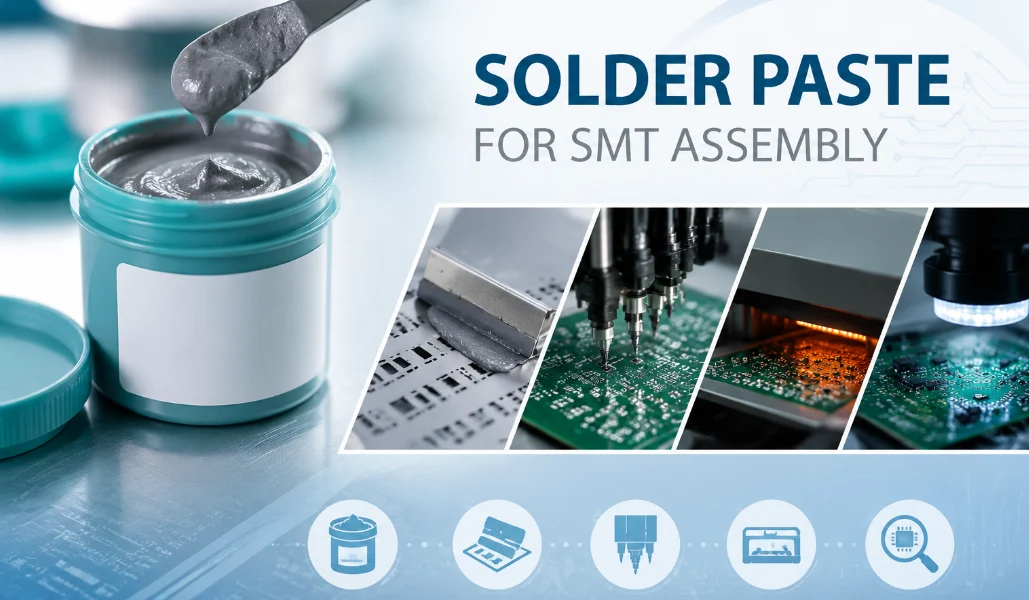
Figure 1. Le choix de la pâte à braser affecte la qualité d'impression SMT, le rendement de refusion et la fiabilité à long terme des joints de soudure.
La pâte à braser est le matériau gris indispensable à l'assemblage de composants en surface, mais la qualité de la production dépend de l'alliage, de la chimie du flux, des conditions de stockage et de la précision du pochoir. Ce guide explique l'influence de la pâte à braser sur le rendement CMS, les différences entre les pâtes avec et sans plomb, les bonnes pratiques de stockage et les défauts à éviter avant la refusion.
1. De quoi est composée la pâte à souder ?
La pâte à braser est composée de deux ingrédients : une poudre microscopique d'alliage de brasure et un flux qui la lie en pâte. La poudre forme les joints lors de la refusion, tandis que le flux élimine l'oxyde du métal, facilite le mouillage des pastilles par la brasure fondue et maintient temporairement les composants en place avant la cuisson. La pâte est principalement constituée de poudre en poids ; le flux représente une fraction significative en volume, ce qui explique le rétrécissement visible d'un dépôt imprimé une fois le flux brûlé au four.
La poudre est classée selon la granulométrie, désignée par un numéro de « type » : le type 3 convient à l’assemblage général, tandis que les types 4, 5 et plus fins sont nécessaires pour les composants de très petite taille et à pas serré, où la pâte doit s’infiltrer à travers de petites ouvertures de pochoir. Les poudres plus fines coûtent plus cher et sont plus délicates à manipuler ; leur qualité est donc adaptée à la plus petite dimension du composant sur la carte. Si la différence entre la pâte à braser et le flux de brasage n’est pas claire, ce comparatif vous permettra de la comprendre.
2. Pâte à braser sans plomb vs pâte à braser avec plomb (SAC305 vs Sn63/Pb37)
La pâte à braser sans plomb (généralement SAC305) fond à environ 217-227 °C, tandis que la pâte à braser au plomb (Sn63/Pb37) fond à une température plus basse, environ 183 °C, et est plus fluide. Le choix est généralement dicté par la conformité : les produits destinés aux marchés soumis à la directive RoHS doivent être brasés sans plomb, sauf exemption, tandis que la pâte à braser au plomb reste utilisée dans certaines applications spécialisées et anciennes.
| Plombé (Sn63/Pb37) | Sans plomb (SAC305) | |
|---|---|---|
| Point de fusion | ~ 183 ° C | ~217-227°C |
| Mouillage / facilité d'utilisation | Fluide et indulgent. | Profil plus serré et moins tolérant |
| Conformité | Restreint par RoHS | conforme RoHS |
| Aspect commun | Shiny | Plus terne, plus granuleux |
Le point de fusion plus élevé des matériaux sans plomb induit des contraintes thermiques plus importantes sur les composants et un profil de refusion plus précis ; le contrôle du processus est donc primordial. Pour la plupart des produits commerciaux actuels, l’utilisation de matériaux sans plomb est la norme et constitue le point de départ idéal, sauf raison particulière.
3. Flux sans nettoyage, soluble dans l'eau ou à base de colophane : lequel choisir ?
Choisissez un flux sans nettoyage pour la plupart des assemblages, un flux hydrosoluble lorsque vous avez besoin d'un mouillage maximal et que vous prévoyez de laver la carte, et un flux à base de colophane pour le brasage manuel et les retouches. Le flux sans nettoyage laisse un léger résidu non toxique qui ne nécessite généralement pas de lavage et est le choix par défaut pour de nombreuses productions modernes. Le flux hydrosoluble offre un excellent mouillage, mais laisse un résidu corrosif qui doit être complètement éliminé. Le flux à base de colophane (RMA) est la solution classique ; il existe en versions avec et sans plomb, et son résidu est généralement nettoyé pour une finition impeccable.
Le choix du flux approprié dépend du nettoyage de la carte, de la sensibilité du circuit aux résidus et de sa classe de fiabilité. En cas de doute, le flux sans nettoyage est généralement le choix le plus sûr, le nettoyage étant ajouté uniquement lorsque l'esthétique ou une fiabilité élevée l'exigent.
4. Utilisation de la pâte à braser avec un pochoir et refusion
Pour utiliser de la pâte à braser, appliquez-la sur les pastilles à l'aide d'un pochoir, placez les composants dans la pâte encore humide, puis chauffez la carte entière dans un four de refusion afin que toutes les soudures se forment simultanément : appliquez et placez d'abord, chauffez en dernier. C'est l'inverse du brasage à l'aiguille, où chaque soudure est chauffée individuellement. En production, cette séquence se déroule sur une ligne d'assemblage CMS coordonnée.
- Impression au pochoir. Un acier découpé au laser Pochoir SMT Le pochoir est placé sur la carte et une raclette force la pâte à travers des ouvertures sur chaque pastille. La taille des ouvertures et l'épaisseur du pochoir déterminent le volume de soudure – l'une des variables les plus importantes – contrôlé avec précision. conception d'ouverture de pochoir.
- Placement. Une machine de placement place chaque pièce sur ses coussinets recouverts de pâte ; la pâte collante les maintient en place jusqu'au refusion.
- Refusion. La carte passe par un profil contrôlé : préchauffage, maintien au chaud, pic au-dessus du point de fusion de l'alliage, puis refroidissement. profil de soudage par refusion permet au flux de s'activer et à la tension superficielle d'aligner chaque pièce.
- Inspection. L'AOI vérifie les joints et leur positionnement après refusion, et les rayons X inspectent les joints cachés sous les BGA.
Pour les prototypes, les fabricants utilisent un pochoir manuel avec une plaque chauffante ou une station à air chaud ; les principes sont identiques, à l’échelle réduite. L’erreur la plus fréquente chez les débutants est un excès de pâte, ce qui provoque des ponts ; il faut donc viser un dépôt fin et uniforme, épousant parfaitement la forme du support.
Le contrôle de l'impression des pochoirs est l'un des premiers contrôles de production pour un assemblage CMS fiable.
5. Comment conserver la pâte à souder et sa durée de conservation
Conservez la pâte à braser dans un pot fermé au réfrigérateur, entre 2 et 10 °C environ. Sa durée de conservation est généralement de 6 à 12 mois. À température ambiante, la pâte non ouverte ne se conserve que quelques semaines. Avant d'ouvrir un pot fermé, laissez-le revenir à température ambiante (souvent pendant 4 à 6 heures) afin d'éviter que la condensation ne contamine la pâte et ne provoque des projections ou des défauts.
Quelques règles supplémentaires permettent de préserver sa qualité : respectez les temps d’ouverture et de repos, car la pâte à braser a une durée de vie limitée sur le pochoir avant de sécher ; ne la recongelez jamais ; ne mélangez jamais de pâte neuve et ancienne ; et jetez la pâte périmée plutôt que de prendre des risques. La pâte à braser est un produit périssable, et une mauvaise manipulation est une cause souvent insoupçonnée de défauts ; traitez-la donc comme un consommable.
6. Défauts de la pâte à braser : ponts, affaissements et vides
La plupart des défauts de pâte à braser (pontages, affaissements, vides, insuffisance de soudure et billes de soudure) sont liés au volume de pâte, à l'alignement ou au profil de refusion. Connaître la cause permet d'éviter les retouches plutôt que de les subir.
| Défaut | Cause typique | Prévention |
|---|---|---|
| Pontage (shorts) | Trop de pâte ou des ouvertures trop grandes | Réduisez la taille de l'ouverture ; vérifiez la pression du pochoir et d'impression |
| Pierre tombale | Une pâte irrégulière ou un chauffage insuffisant peuvent redresser la puce. | Équilibrez le tampon et appliquez de la pâte aux deux extrémités ; ajustez le profil |
| Annulation | Gaz de flux piégés, humidité ou profil médiocre | Manipulation appropriée ; profil optimisé ; radiographie pour vérification |
| Soudure insuffisante | Quantité de pâte insuffisante, orifices obstrués, pâte sèche | Vérifier la propreté du pochoir et la fraîcheur de la pâte. |
| Billes de soudure / projections | Humidité dans la pâte ou préchauffage trop rapide | Pâte chaude scellée avant utilisation ; ralentir la vitesse de montée en température |
Le point commun est la maîtrise des processus. Comprendre les causes profondes des défauts d'assemblage CMS courants permet de concevoir des cartes qui s'impriment correctement ; le phénomène de « tombstoning », en particulier, présente des causes et des solutions bien connues qu'il est utile d'étudier.
7. Pâte à braser dans l'assemblage CMS en production
Au-delà de quelques prototypes – et notamment pour les composants à pas fin ou BGA – la pâte à braser doit être gérée comme un processus contrôlé. Sur une ligne de production professionnelle, le pochoir est conçu en fonction de la géométrie des pastilles et du pas le plus fin de la carte, la pâte est choisie selon les exigences RoHS et de fiabilité, et le profil est défini pour l'alliage sélectionné. Ce processus est validé par une inspection de la pâte, un contrôle AOI et une radiographie pour les joints cachés.
De nombreux défauts liés à la pâte à braser sont en réalité des problèmes de conception : dimensions, espacement et orientation des pastilles peuvent compliquer l’impression. Un contrôle de fabricabilité préalable permet donc d’optimiser les chances d’obtenir des joints propres dès le premier essai. Highleap assure ce processus complet, de l’assemblage SMT des circuits imprimés à l’assemblage BGA spécialisé, avec vérification par rayons X lorsque cela s’avère nécessaire . Lors de votre demande de devis d’assemblage, veuillez préciser si le produit doit être sans plomb, les exigences de nettoyage et la taille minimale des composants ou le pas de la puce.
Obtenez un devis pour un assemblage CMS
8. FAQ sur la pâte à souder
De quoi est composée la pâte à souder ?
Suspension de poudre fine d'alliage de soudure dans un flux. La poudre forme les joints lors de la refusion ; le flux nettoie le métal, facilite le mouillage et maintient les pièces en place.
Quelle est la différence entre la pâte à souder sans plomb et la pâte à souder au plomb ?
La pâte sans plomb (SAC305) fond à environ 217-227°C et est conforme à la directive RoHS ; la pâte plombée (Sn63/Pb37) fond à une température plus basse, à environ 183°C, coule plus facilement, mais est soumise aux restrictions de la directive RoHS.
Comment utilise-t-on la pâte à souder ?
Imprimez le motif sur les pastilles (à l'aide d'un pochoir pour un résultat optimal), placez les composants dans la pâte encore humide, puis chauffez l'ensemble de la carte dans un four de refusion afin que toutes les soudures se forment simultanément. Appliquez et placez d'abord, chauffez en dernier.
La pâte à souder doit-elle être réfrigérée, et quelle est sa durée de conservation ?
Oui – conservez-le fermé hermétiquement entre 2 et 10 °C environ, sa durée de conservation étant généralement de 6 à 12 mois. Avant ouverture, laissez-le revenir à température ambiante tout en le gardant fermé afin d'éviter la condensation.
Pourquoi mes joints de montage en surface forment-ils des ponts ?
Le problème provient généralement d'une quantité excessive de pâte ou d'ouvertures de pochoir trop grandes, parfois mal alignées. Réduire la taille des ouvertures, vérifier le pochoir et contrôler la pression d'impression résout généralement le problème.
Highleap peut-il gérer l'assemblage à pas fin et BGA ?
Oui. Highleap utilise des pâtes de haute qualité, des pochoirs conçus pour un pas serré, des profils de refusion contrôlés et une inspection aux rayons X pour les joints cachés, avec un examen de faisabilité préalable.

messages recommandés

Fabrication de circuits imprimés TMM
Table des matières : Portée de la fabrication de circuits imprimés TMM pour les applications RF et…

RT duroid 6002 PCB Devis et empilement
Cette page gère la tâche de définition de la citation et de l'empilement...

Fabrication de circuits imprimés pour filtres TMM6
Table des matières Pourquoi les concepteurs de filtres micro-ondes utilisent...

Taconic RF 35 vs RO4350B PCB
Table des matières : RF-35 vs RO4350B : Approvisionnement et…
Comment obtenir un devis pour les PCB
Nous réalisons une analyse DFM/DFA et vous fournissons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité sur notre site web. Pour vous établir un devis, nous avons besoin des informations suivantes :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.