
Що таке паяльна маска? Його переваги, види, процес

Паяльна маска
У світі виробництва електроніки друковані плати ( ПХД ) є основою практично всіх електронних пристроїв. Надійність, продуктивність та довговічність цих пристроїв значною мірою залежать від якості та цілісності використовуваних ПХД. Одним із критично важливих елементів у процесі виробництва ПХД , який безпосередньо впливає на ці фактори, є паяльна маска. Незважаючи на її вирішальну роль, значення паяльної маски часто ігнорується або недооцінюється багатьма фахівцями поза межами сфери виробництва ПХД. Ця стаття має на меті глибоко зануритися в тему паяльних масок, обговорити їх типи, переваги, процеси застосування та конструктивні особливості, з акцентом на найновіші галузеві стандарти та практики.
Що таке маска для припою?
Паяльна маска — це захисний шар, нанесений на поверхню друкованої плати, який служить для багатьох цілей у процесі виробництва та протягом терміну експлуатації друкованої плати. Його основною функцією є ізоляція мідних слідів від окислення та інших факторів навколишнього середовища, які можуть призвести до корозії або електричного замикання. Крім того, паяльна маска запобігає утворенню паяних містків між близько розташованими контактними площадками, що може призвести до ненавмисних електричних з’єднань і несправності електронного пристрою.
Паяльна маска зазвичай є матеріалом на основі полімеру, який розпилюється у вигляді рідини або наноситься у вигляді сухої плівки. Потім він твердне, утворюючи міцний захисний шар. Цей шар необхідний не тільки для захисту цілісності друкованої плати під час складання та експлуатації, але й для забезпечення відповідності друкованої плати суворим стандартам, необхідним для високонадійних застосувань у таких галузях, як авіакосмічна промисловість, медичне обладнання та телекомунікації.
Highleap Electronics підтримує виготовлення друкованих плат на замовлення з варіантами паяльних масок, що відповідають вашим вимогам до дизайну та застосування. Колір паяльної маски, отвори, зазори, обробка переходних отворів, оздоблення поверхні та інші деталі виготовлення можна переглянути перед початком виробництва.
Кольори паяльних масок на замовлення • Огляд DFM • Прототип та виробництво друкованих плат • Різноманітні варіанти обробки поверхні
Роль паяльної маски у виробництві друкованих плат
Важливість паяльної маски у виробництві друкованих плат неможливо переоцінити. Він відіграє ключову роль у забезпеченні довговічності, надійності та функціональності кінцевого продукту. Нижче наведено деякі основні переваги паяльної маски:
- Захист від окислення: Однією з основних функцій паяльної маски є захист відкритої міді на друкованій платі від окислення. Окислення може погіршити провідні властивості міді, що призведе до поганої роботи або виходу з ладу схеми.
- Профілактика паяних містків: Під час процесу паяння, особливо в автоматизованих процесах, таких як пайка хвилею або оплавленням, існує ризик утворення перемичок між сусідніми контактними площадками. Паяльні маски допомагають зменшити цей ризик, створюючи фізичний бар’єр, який запобігає з’єднанню припою між контактними площадками.
- Покращена електроізоляція: Паяльна маска діє як ізоляційний шар, запобігаючи ненавмисним електричним з’єднанням між близько розташованими слідами та компонентами. Це особливо важливо для друкованих плат високої щільності, де сліди розташовані дуже близько одна до одної.
- Зменшення утворення кульок припою: Під час паяння оплавленням іноді можуть утворюватися маленькі кульки припою, що спричиняє коротке замикання. Паяльні маски допомагають звести до мінімуму утворення кульок припою, тим самим зменшуючи ризик короткого замикання.
- Покращений візуальний огляд і естетика: добре нанесена паяльна маска не тільки покращує візуальну чіткість друкованої плати, полегшуючи перевірку на наявність дефектів, але й покращує загальний естетичний вигляд плати. Це особливо важливо для побутова електроніка де зовнішній вигляд друкованої плати може бути перевагою.

Види паяльних масок
Вибір правильного типу паяльної маски має вирішальне значення для загальної продуктивності та надійності друкованої плати. Вибір залежить від різних факторів, включаючи застосування друкованої плати, необхідну довговічність і процес виробництва. Нижче ми досліджуємо найпоширеніші типи паяльних масок, які використовуються в промисловості:
1. Рідка епоксидна паяльна маска
Маски для рідкого епоксидного припою є одними з найбільш економічних доступних варіантів. Зазвичай вони наносяться на друковану плату за допомогою процесу шовкотрафаретного друку. Рідка епоксидна смола — це полімер, який після нанесення проходить термічне затвердіння, щоб затвердіти та прилипнути до поверхні друкованої плати. Хоча цей тип паяльної маски є економічно ефективним, він має деякі обмеження щодо роздільної здатності та точності, що робить його менш придатним для друкованих плат високої щільності з дуже тонкими характеристиками.
Переваги :
- Економічний і широкодоступний.
- Підходить для друкованих плат низької та середньої складності.
Обмеження :
- Нижча роздільна здатність порівняно з масками для паяння, які можна використовувати для фотозображення.
- Не ідеально підходить для додатків із високою щільністю чи високою надійністю.
2. Рідка фотоілюстрована паяльна маска (LPSM)
Рідка фотомаска для паяння (LPSM) — це більш вдосконалений тип паяльної маски, який наноситься методом шовкографії або розпиленням. Він використовує фотолітографію для визначення областей, де паяльна маска повинна залишитися, а де її слід видалити. Процес схожий на той, який використовується у виробництві напівпровідників, де фотошаблон використовується для експонування бажаного малюнка.
LPSM пропонує вищу роздільну здатність і підходить для складних друкованих плат високої щільності , де точність є критично важливою. Використання LPSM широко поширене в електронній промисловості завдяки балансу економічної ефективності, точності та надійності.
Переваги :
- Висока роздільна здатність, підходить для тонких компонентів.
- Універсальні способи нанесення (шовкографія або напилення).
- Надійний для друкованих плат високої щільності та високої надійності.
Обмеження :
- Дорожче, ніж маски для рідкого епоксидного припою.
- Вимагає більш точних умов обробки.
3. Суха плівкова паяльна маска (DFSM)
Суха плівкова паяльна маска (DFSM) — ще одна паяльна маска з високою роздільною здатністю, яка зазвичай наноситься за допомогою вакуумного ламінування. Цей тип паяльної маски випускається у формі сухої плівки, яка наклеюється на друковану плату під вакуумом, щоб уникнути бульбашок і забезпечити рівномірне покриття. Після ламінування плівка піддається впливу ультрафіолетового світла через фотомаску, подібну до процесу LPSM, для визначення візерунка маски припою. Потім невідкриті ділянки видаляються, а залишилася маска термічно затверджується.
Метод DFSM особливо добре підходить для друкованих плат з дуже тонкими характеристиками та часто використовується в тих сферах, де потрібен найвищий рівень точності та надійності, наприклад, у військовій та аерокосмічній електроніці.
Переваги :
- Висока роздільна здатність, ідеальна для дуже дрібних деталей.
- Відмінна адгезія і покриття.
- Підходить для додатків з високою надійністю.
Обмеження :
- Більш дорогий і складний у застосуванні, ніж інші типи паяльних масок.
- Потрібне спеціальне обладнання для нанесення та обробки.
Процес застосування паяльної маски
Процес нанесення паяльної маски на друковану плату – це багатоетапна процедура, яка вимагає ретельної уваги до деталей, щоб гарантувати, що кінцевий продукт відповідає необхідним специфікаціям. Нижче наведено огляд процесу застосування паяльної маски:
1. Очищення дошки
Перед нанесенням паяльної маски друковану плату необхідно ретельно очистити, щоб видалити будь-які забруднення, такі як пил, жир або окислення, які можуть заважати адгезії паяльної маски. Процес очищення зазвичай включає поєднання хімічного очищення та механічного чищення з подальшим промиванням і сушінням.
2. Нанесення паяльної маски
Залежно від типу паяльної маски, яка використовується, процес нанесення може відрізнятися:
- Для рідкої епоксидної смоли: рідка епоксидна смола наноситься на друковану плату за допомогою шовкографії. Потім маска розподіляється по дошці, щоб покрити всі області, крім колодок і отворів.
- Для LPSM: рідка припойна маска або наноситься шовкографією, або розпилюється на друковану плату. Потім за допомогою фотошаблона виставляється потрібний малюнок, після чого неекспоновані ділянки змиваються.
- Для DFSM: суха плівка ламінується на друковану плату за допомогою вакуумного ламінування. Потім плату піддають ультрафіолетовому випромінюванню через фотошаблон, а непросвітлені ділянки плівки видаляють.
3. Попереднє загартування
Після нанесення паяльної маски вона проходить процес попереднього затвердіння, де вона частково затвердіє. Цей крок допомагає стабілізувати маску та полегшує видалення небажаних частин на етапі розробки.
4. Зображення та експозиція
На цьому етапі друкована плата з нанесеною паяльною маскою вирівнюється з фотошаблоном, який містить потрібний малюнок паяльної маски. Потім вузол піддається впливу ультрафіолетового світла, яке зміцнює паяльну маску на відкритих ділянках, залишаючи неекспоновані ділянки м’якими та знімними.
5. Розвиваюча
Потім друковану плату поміщають у розчин для проявлення, який видаляє м’який, невідкритий матеріал паяльної маски, відкриваючи підкладні мідні контакти та сліди, які потрібно залишити непокритими. Залишок паяльної маски повністю затвердів, щоб забезпечити надійне з’єднання з друкованою платою.
6. Остаточне загартування та очищення
Останнім етапом процесу є повне затвердіння паяльної маски, часто з використанням термічного процесу, щоб забезпечити максимальну довговічність і адгезію. Після затвердіння друковану плату очищають від будь-яких залишків або забруднень, залишаючи гладку чисту поверхню, готову до складання.

Товщина паяльної маски: важливий фактор
Одним із найважливіших факторів при розробці та застосуванні паяльної маски є її товщина. Товщина паяльної маски безпосередньо впливає на ефективність маски для захисту друкованої плати та забезпечення надійної пайки. Якщо товщина паяльної маски завелика, вона може покривати ділянки, які необхідно відкрити для пайки, наприклад контактні площадки та отвори. І навпаки, якщо товщина паяльної маски недостатня, вона може не забезпечити належний захист від окислення або механічних пошкоджень.
Типова товщина паяльної маски:
- Для більшості друкованих плат рекомендована паяльна маска товщиною приблизно 0.5 мілі (12.7 мікрон) поверх мідних слідів. Однак це може змінюватись залежно від конкретних вимог друкованої плати.
- Області без компонентів можуть мати товщину паяльної маски до 1.2 мілі (30.48 мікрона), тоді як більш складні ділянки, наприклад ті, що мають щільні характеристики схеми, можуть вимагати тоншого нанесення, лише 0.3 мил (7.62 мікрона).
Контроль товщини паяльної маски:
- Маски для рідкого припою: Товщина масок для рідкого припою може змінюватися залежно від методу нанесення. Розпилення має тенденцію забезпечити більш рівномірну товщину, тоді як шовкография може призвести до варіацій по всій дошці.
- Сухі плівкові паяльні маски: DFSM пропонують більше контролю над товщиною завдяки процесу ламінування, який може забезпечити послідовний шар на друкованій платі.
Забезпечення належної товщини паяльної маски є життєво важливим для досягнення бажаного балансу між захистом і функціональністю. Це також важливо для відповідності галузевим стандартам, особливо у високонадійних додатках, де потрібен точний контроль над усіма аспектами процесу виробництва друкованих плат.
Конструкція паяльної маски
Вибір та визначення шару паяльної маски – це не лише косметичний вибір, він безпосередньо впливає на паяльність, відстань між ізоляцією, чіткість контролю та загальну технологічність. Нижче наведено ключові правила проектування та параметри паяльної маски, які зазвичай перевіряються під час виготовлення друкованих плат та DFM (використання технологічної здатності).
1. Товщина паяльної маски
Товщину паяльної маски слід контролювати, щоб забезпечити захист без впливу на оголення контактних майданчиків або змочування припою. Цільова товщина залежить від типу паяльної маски (наприклад, рідка фотозображена чи суха плівка), методу нанесення та щільності елементів макета. Для конструкцій з дрібним кроком узгодженість має таке ж значення, як і номінальна товщина.
2. Отвори, зазори та греблі паяльної маски
Отвори паяльної маски (зони зазору) – це навмисно визначені області, які відкривають мідні елементи, такі як контактні площадки, перехідні отвори та контрольні точки. Решта «павукової» маски між сусідніми отворами – це гребля паяльної маски, яка допомагає зменшити ризик утворення припійних містків на компонентах з щільним кроком.
Для друкованих плат високої щільності та з дрібним кроком, здатність до встановлення греблі залежить від виробництва. Загальноприйнятим правилом є підтримка ширини греблі паяльної маски ≥4 міл (≈0.1 мм), де це можливо, але досяжне значення залежить від типу паяльної маски, процесу формування зображення та допуску суміщення. Для отримання практичних рекомендацій щодо проектування та поширених обмежень дивіться наші рекомендації щодо проектування гребель паяльної маски.
3. Колір паяльної маски
Колір паяльної маски може впливати на контрастність контролю, читабельність шовкографії та досяжну роздільну здатність, особливо для дрібних деталей. Зелений широко використовується завдяки стабільній обробці та хорошим характеристикам контролю, тоді як чорний/білий/синій можуть вносити різні зміни в видимість та технологічні особливості. Щоб дізнатися про фактори вибору та компроміси, зверніться до нашого посібника з вибору кольору паяльної маски для друкованих плат.
4. Розширення паяльної маски (зазор)
Розширення паяльної маски (часто розглядається як зазор паяльної маски навколо контактних площадок) компенсує допуск суміщення, тому контактні площадки залишаються повністю відкритими для паяння. Значення часто встановлюються приблизно на 2–3 міл як початкова точка, але остаточне налаштування слід підтверджувати на основі розміру контактних площадок, відстані між ними, кільцевого кільця та можливостей виробника щодо вирівнювання. Надмірне розширення може зменшити ширину греблі або оголити сусідні мідні провідники, збільшуючи ризик утворення припою або ненавмисних коротких замикань. Зазвичай це остаточно визначається під час перевірок DFM.
5. Галузеві стандарти та відповідність
Для регульованих або високонадійних продуктів вимоги до паяльної маски часто визначаються з посиланням на галузеві стандарти, такі як IPC-SM-840. Узгодження креслень, приміток до виготовлення та критеріїв приймання з відповідними документами IPC допомагає зменшити неоднозначність та забезпечує стабільну якість. Для ширшого огляду документів IPC, що використовуються під час проектування, виготовлення, перевірки та складання друкованих плат, див. наші стандарти IPC для друкованих плат.
Як інженери CAM створюють файли паяльних масок у виробництві друкованих плат
У виробництві друкованих плат інженери CAM відповідають за перетворення файлів проекту в інженерні файли, необхідні для виробництва, включаючи створення файлів паяльної маски (паяльного резисту). Спочатку інженер повинен імпортувати файли Gerber, надані дизайнером, у програмне забезпечення CAM та ретельно перевірити шари контактних площадок та паяльної маски, щоб переконатися в безпомилковості проекту. Під час створення шару паяльної маски інженер встановлює розширення паяльної маски, зазвичай від 2 до 3 міл (від 50.8 до 76.2 мікронів), щоб забезпечити достатній простір навколо контактних площадок для запобігання коротким замиканням. Крім того, параметр товщини паяльної маски має бути записаний у систему планування ресурсів підприємства (ERP), а оператори виробництва будуть дотримуватися даних про товщину паяльної маски з ERP, щоб забезпечити відповідність шару паяльної маски необхідній товщині.
Далі інженер CAM оптимізує паяльну маску, особливо для друкованих плат високої щільності. Інженер оптимізує ширину перегородки паяльної маски, зазвичай 2 міли (50.8 мікрон), щоб запобігти утворенню паяних перемичок під час процесу пайки. Інженер також повинен переконатися, що отвори шару паяльної маски точно вирівняні з майданчиками, трасами, отворами та іншими шарами, щоб запобігти електричним проблемам, спричиненим неточностями конструкції. У місцях з високою щільністю розташування паяльної маски має бути дуже точним, щоб уникнути коротких замикань або інших несправностей.
Нарешті, інженер перевірить весь проект, щоб переконатися, що всі шари правильно підібрані та скоординовані. Після перевірки інженер збереже шар паяльної маски як файл Gerber і згенерує допоміжні файли, необхідні для виробництва, наприклад файли свердління та списки мереж. Ці файли будуть запаковані та передані до виробничого відділу для виробництва друкованих плат. Завдяки точному дизайну паяльної маски та перевірці інженери CAM можуть переконатися, що друкована плата є високонадійною та довговічною як у виробництві, так і при фактичному використанні, підвищуючи продуктивність кінцевого продукту.
Надішліть Highleap Electronics ваші файли Gerber, специфікацію матеріалів, кількість та вимоги до виготовлення. Ми підтримуємо виготовлення паяльних масок на замовлення, виготовлення друкованих плат, пошук компонентів, поверхневе та наскрізне складання, перевірку, тестування та повне виробництво "під ключ".
Від прототипів та невеликих партій до виробництва друкованих плат та друкованих плат з великим обсягом виробництва, ми можемо підтримувати повторні замовлення та доставку по всьому світу для міжнародних клієнтів.
Висновок
Паяльна маска є основним компонентом у процесі виробництва друкованої плати, відіграючи вирішальну роль у захисті друкованої плати від факторів навколишнього середовища, запобігаючи електричним замиканням і забезпечуючи надійність і довговічність кінцевого продукту. Розуміння різних типів паяльних масок, процесів їх застосування та ключових міркувань дизайну може допомогти вам приймати зважені рішення під час проектування та виробництва ваших друкованих плат.
Ретельно вибираючи відповідний тип паяльної маски, контролюючи процес нанесення та дотримуючись галузевих стандартів, ви можете підвищити продуктивність і надійність своїх друкованих плат, гарантуючи, що вони відповідають вимогам навіть найсуворіших застосувань.
Якщо у вас виникли запитання або вам потрібна додаткова допомога з проектуванням і виготовленням друкованої плати, зверніться до нашої команди експертів. Ми тут, щоб допомогти вам зорієнтуватися у складнощах виробництва друкованих плат і досягти результатів найвищої якості для ваших проектів.
Рекомендовані повідомлення
Виробництво друкованих плат з високим співвідношенням сторін для наскрізних отворів з покриттям
Highleap Electronics постачає друковані плати з високим співвідношенням сторін...
Виробництво вбудованих пасивних друкованих плат для інтегрованих конструкцій
Highleap Electronics постачає вбудовані пасивні друковані плати...
Виготовлення друкованих плат з порожнинами для прецизійних конструкцій плат
Порожниста друкована плата - це спеціально розроблена плата з утопленим або...
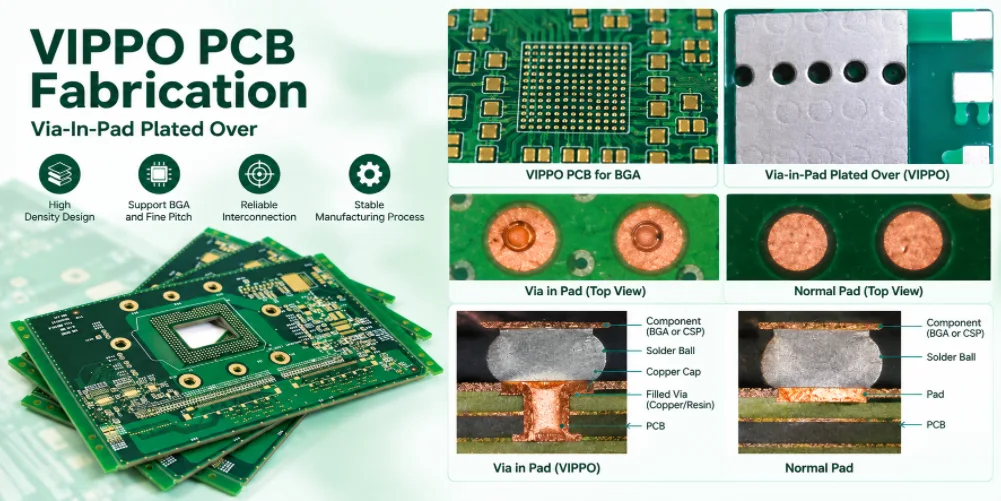
Виготовлення друкованих плат VIPPO для BGA-конструкцій та термопрокладок
Highleap Electronics виготовляє друковані плати VIPPO для...
Дізнайтеся, як наш досвід може допомогти у вашому наступному проекті PCB.