10-lagige HDI-Leiterplattenentwicklung für Mikrovias und BGA-Escape
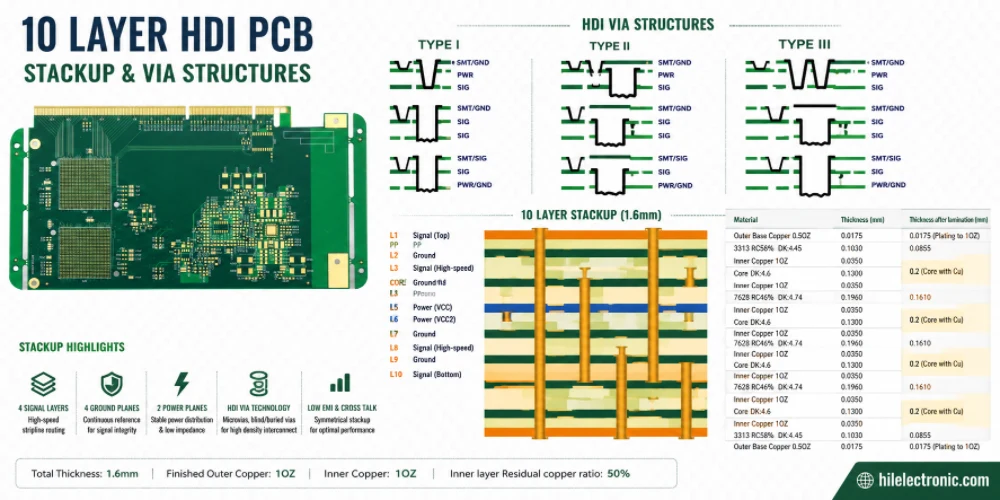
Abbildung 1. 10-lagige HDI-Leiterplattenkonstruktion für Mikrovias und BGA-Escape.
Inhaltsverzeichnis
- Wann eine 10-lagige Leiterplatte tatsächlich HDI benötigt
- Wie man 1+8+1, 2+6+2 und 3+4+3 liest und auswählt
- Mikrovia-Geometrie, Capture Pads und Via-in-Pad
- Gestapelte, versetzte und übersprungene Mikrovias
- Prozessablauf für sequentielle Laminierung und HDI
- BGA-Fluchtplanung nach Pitch- und Pin-Karte
- Materialien, Impedanz und Signalintegrität
- Qualifizierung, Zuverlässigkeitsprüfung und Produktionsinspektion
- Kosten, Lieferzeiten und Angebotspaket
- Checkliste für die HDI-Freigabe vor der Fertigung
Eine 10-lagige HDI-Leiterplatte definiert sich nicht allein durch zehn Kupferlagen oder eine BGA-Struktur mit feiner Rasterteilung. Es handelt sich um eine zehnlagige Leiterplatte, die eine oder mehrere hochdichte Verbindungstechniken nutzt – üblicherweise lasergebohrte Mikro-Vias, Blind- oder vergrabene Verbindungen, Via-in-Pad, sequenzieller Leiteraufbau, feine Leitergeometrie oder eine Kombination dieser Verfahren –, um Leiterbahnen zu erzeugen, die mit einer herkömmlichen Durchkontaktierung auf der verfügbaren Leiterplattenfläche nicht realisierbar wären. Ein solides HDI-Design beginnt daher mit einem Problem der Leiterbahnführung und Zuverlässigkeit, nicht mit einer modischen Leiterbahntechnik.
Highleap Electronics fertigt konventionelle und HDI-Mehrlagenleiterplatten und prüft die gesamte Verbindungsarchitektur, bevor der Lagenaufbau freigegeben wird. Diese Prüfung verknüpft vier Entscheidungen, die oft getrennt voneinander getroffen werden: die Strategie für den Gehäuseausstieg, die Anzahl der Lagen, die Material- und Dielektrikumskonstruktion sowie den Qualifizierungsplan. Eine projektspezifische DFM- und Lagenaufbauprüfung ist der geeignete Zeitpunkt, um diese Entscheidungen zu bestätigen. Allgemeine Informationen zur Fertigung finden Sie auf der Seite zur HDI-Leiterplattenfertigung . Dieser Artikel konzentriert sich auf die technischen Entscheidungen für Zehnlagenleiterplatten.
Wann eine 10-lagige Leiterplatte tatsächlich HDI benötigt
HDI ist gerechtfertigt, wenn dadurch eine messbare Dichte-, elektrische, mechanische oder Zuverlässigkeitsanforderung erfüllt wird. Es sollte nicht allein deshalb hinzugefügt werden, weil das Produkt ein 0.5-mm-BGA-Gehäuse enthält, eine schnelle Schnittstelle verwendet oder als Premium-Design beschrieben wird. Manche 0.5-mm-Gehäuse verfügen über großzügige Entbelegungsmuster und können mit einer einzigen Mikrovia-Ebene realisiert werden. Andere Gehäuse mit demselben Rastermaß haben vollständige Ball-Fields, mehrere Leistungsdomänen und viele Hochgeschwindigkeitspaare und benötigen möglicherweise zwei Aufbauebenen oder eine andere Lagenanzahl. Die Pinbelegung des Gehäuses ist mindestens genauso wichtig wie das nominale Rastermaß.
Typische Gründe für die Verwendung von HDI auf einer zehnlagigen Leiterplatte
- Paket-Escape: Die inneren Reihen eines BGA können mit der verfügbaren Durchkontaktierungs- und Antipad-Geometrie nicht erreicht werden.
- Wiederherstellung des Routing-Kanals: Große Durchkontaktierungsfelder verbrauchen zu viel Platz auf mehreren Lagen und blockieren Stromversorgungs- oder Referenzebenen.
- Kürzere vertikale Übergänge: Blind-Mikrovias können unnötige Via-Längen und parasitäre Induktivitäten reduzieren, wenn sich die Zielsignalschicht in der Nähe der Bauteilseite befindet.
- Via-in-Pad-Platzierung: Um die Fächerdichte zu erhalten, ist eine gefüllte und planare Mikrovia direkt in einem Bauteilanschluss erforderlich.
- Kompakte mechanische Bauform: Die Leiterplattenkontur kann nicht vergrößert werden, und zusätzliche Routing-Ebenen würden zu inakzeptablen Einschränkungen hinsichtlich Dicke, Kosten oder Seitenverhältnis führen.
- Partitionierte Verbindung: In ausgewählten Gebieten ist eine HDI-Bebauung erforderlich, während Regionen mit geringerer Bevölkerungsdichte konventionell bleiben können, wodurch eine teilweise HDI-Bebauung anstelle einer durchgängigen Lösung möglich ist.
Fälle, in denen der HDI möglicherweise nicht die beste erste Antwort ist
Wenn die Engpässe durch eine ungünstige Bauteilausrichtung, unnötige Lagenwechsel, überdimensionierte Antipads, zu viele Sperrflächen oder eine ineffiziente Stromversorgungsstrategie verursacht werden, kann das Hinzufügen von Mikro-Vias das Layoutproblem eher kaschieren als lösen. Eine leichte Vergrößerung des Platinenumrisses, eine Änderung der BGA-Depopulationsoption, das Verschieben einer Signalgruppe auf die andere Seite oder die Verwendung einer herkömmlichen zwölflagigen Platine können ein geringeres Risiko darstellen als der erzwungene Aufbau einer komplexen zehnlagigen HDI-Leiterplatte. Die Designprüfung sollte diese Alternativen vergleichen, bevor die Fertigungsklasse festgelegt wird.
| Beobachtete Einschränkung | Erste Ingenieurfrage | Mögliche Reaktion |
|---|---|---|
| Innere BGA-Zeilen können nicht entkommen | Wird die Blockade durch die Landgeometrie, also durch die Feld- oder Schichtzuordnung, verursacht? | Via-in-Pad, eine oder mehrere Aufbauebenen, geänderte Fächerung oder eine andere Gehäuseoption |
| Referenzebenen sind stark perforiert | Können Durchkontaktierungen auf die tatsächlich verbundenen Schichten beschränkt werden? | Blind-Mikrovias, vergrabene Vias, überarbeitete Schichtübergänge oder zusätzliche Routing-Schichten |
| Das Hochgeschwindigkeitspaar hat einen übermäßigen Durchgangsstutzen | Ist für den Kanal eine Blinddurchführung, eine Rückbohrung oder der Verzicht auf einen Layerwechsel besser geeignet? | Wählen Sie nach der Kanalsimulation den Übergang mit dem geringsten Risiko aus. |
| Die Platte hat bereits die maximale Dicke erreicht. | Werden durch das Hinzufügen von Lagen mechanische oder zeitliche Beschränkungen des Seitenverhältnisses verletzt? | HDI sollte gezielt eingesetzt, die dielektrische Dicke nur dort reduziert werden, wo dies unbedenklich ist, oder das Gehäuse überarbeitet werden. |
| Nur ein Gerätebereich ist überlastet. | Muss die gesamte Platine den gleichen Aufbau haben? | Erwägen Sie eine partielle HDI- oder lokale Fanout-Lösung anstelle einer beliebigen Schichtkonstruktion. |
Wie man 1+8+1, 2+6+2 und 3+4+3 liest und auswählt
In der üblichen symmetrischen Notation A+B+A steht jedes „A“ für die Anzahl der zusätzlich aufgebrachten Kupferlagen außerhalb einer zentralen „B“-Lagen-Baugruppe. Die Zahlen addieren sich zur Gesamtzahl der Kupferlagen. Daher sind 1+8+1, 2+6+2 und 3+4+3 jeweils zehnlagige Konstruktionen. Die Notation allein definiert weder jede einzelne Durchkontaktierung noch die genaue Anzahl der Pressvorgänge, die Funktion der Lagen oder ob die zentrale Baugruppe vergrabene Durchkontaktierungen enthält. Diese Details gehören in die Fertigungszeichnung und den freigegebenen Lagenaufbau.
| Bauwesen | Typische Mikrovia-Durchkontaktierungen in benachbarten Schichten | Wichtige Pressesequenz | Wo es passt | Hauptrisiko zu überprüfen |
|---|---|---|---|---|
| + 1 8 1 + | L1-L2 und L10-L9 | Zentrale 8-lagige Unterbaugruppe, anschließend ein äußerer Pressvorgang; zusätzliche Unterlaminierung kann erforderlich sein, wenn das Zentrum vergrabene Durchkontaktierungen enthält. | Mittlere Dichte bei Leiterbahnaustritt, flache Übergänge auf der Bauteilseite, begrenzte Anforderungen an Durchkontaktierungen in Pads | Ob eine einzelne Mikrovia-Ebene genügend Routing-Kanäle für die tatsächliche Pin-Belegung bietet |
| + 2 6 2 + | L1-L2-, L2-L3- und spiegelbildliche Verbindungen an der Unterseite | Zentrale 6-lagige Unterbaugruppe, erster Aufbaupressvorgang, dann zweiter Aufbaupressvorgang | Dichte 0.5-mm-Gehäuse, zweistufige Blindübergänge, kontrollierter Fanout auf beiden Seiten | Gestapelte Via-Schnittstellen, kumulative Registrierung und Kupferwickelinteraktionen |
| + 3 4 3 + | Drei angrenzende Bebauungsebenen auf jeder Seite | Zentrale 4-lagige Vormontage plus drei aufeinanderfolgende Aufbaupressen | Sehr dichte Fluchtwege, bei denen nachweislich drei Routing-Tiefen erforderlich sind | Ausbeute, Dimensionsänderung, wiederholte thermische Belastung und Zuverlässigkeit von gestapelten Mikrovia-Verbindungen |
| Asymmetrische oder partielle HDI | Nur dort definiert, wo es nötig ist | Projektspezifisch | Einseitige, hochdichte Bauteilfelder oder mechanisch eingeschränkte Produkte | Verbiegung, Verdrehung und unausgewogene Kupfer/Harz-Verteilung |
Wählen Sie den Aufbau nicht ausschließlich anhand der BGA-Pitch-Markierung aus.
Die Entscheidung über den Leiterbahnaufbau muss auf Basis einer abgeschlossenen Escape-Studie getroffen werden. Diese Studie sollte mindestens die Anzahl der Signalzeilen, die das Gehäuse verlassen müssen, die Platzierung der Stromversorgungs- und Masse-Vias, den Paarabstand, die Kontinuität der Referenzebene, die geplante Fanout-Richtung auf jeder Signalebene sowie die Anzahl der verfügbaren Verbindungen zwischen benachbarten Pads oder Via-Lands aufzeigen. Eine 2+6+2-Leiterplatte ist nicht automatisch „besser“ als eine 1+8+1-Leiterplatte; sie ist nur dann gerechtfertigt, wenn die zweite Aufbauebene Routing-Zugriffe ermöglicht, die die erste Ebene nicht bieten kann.
Die Verbindung über beliebige Schichten ist eine separate Entscheidung.
Any-Layer-HDI verwendet üblicherweise gefüllte Mikrovias, um aufeinanderfolgende Lagenpaare innerhalb der Struktur zu verbinden. Dies bietet maximale Flexibilität beim vertikalen Routing, führt aber auch zu mehr gefüllten Schnittstellen, mehr Prozessschleifen und einem höheren Risiko für Registrierungs- oder Grenzflächenfehler. Es sollte nicht als Standardersatz für die vollständige Escape-Architektur verwendet werden. Wenn Any-Layer erforderlich ist, muss die Zeichnung zulässige Via-Stacks, unzulässige Stack-Höhen, Skip-Via-Regeln und das Zuverlässigkeitstest-Vehicle ausweisen.
Mikrovia-Geometrie, Capture Pads und Via-in-Pad
Die Regeln für Microvias müssen in Abstimmung mit dem Hersteller unter Berücksichtigung der tatsächlichen dielektrischen Dicke, des Lasersystems, der Folienbehandlung, des Kupferfüllprozesses und der Passgenauigkeit festgelegt werden. Eine universelle Regel wie „75 µm Via mit 225 µm Pad“ ist nicht für jedes Laminat oder jede Aufbauebene geeignet. Dieselbe nominelle Laseröffnung kann unterschiedliche Bedingungen für den Durchkontaktierungseingang, die Wandmitte und das Zielpad erzeugen, wenn sich das Harzsystem, die Glasart oder die Kupferfolie ändert.
Parameter, die in die HDI-Designprüfung gehören
- Laseröffnung und fertige Geometrie: Geben Sie an, ob es sich bei der Abmessung um die Öffnung für das Kunstwerk, den nominalen Eingangsdurchmesser, den fertigen oberen Durchmesser oder den minimalen Zieldurchmesser handelt.
- Dicke des Dielektrikums: Verwenden Sie die Dicke des gepressten Dielektrikums an der Stelle der Mikrovia, nicht einen Katalogwert für das ungepresste Prepreg.
- Seitenverhältnis: Der Hersteller sollte das zulässige Verhältnis von Tiefe zu Durchmesser bestätigen. Eine konservative Konstruktion vermeidet es im Allgemeinen, die Durchkontaktierung tiefer als ihren effektiven Durchmesser auszuführen.
- Land erobern: Die Dimensionierung erfolgt anhand des Laserdurchmessers, der erforderlichen ringförmigen Fläche, des Registrierungsbudgets und der Prozessfähigkeit des Target-Pads.
- Antipad: Sie wird anhand des elektrischen Abstands, der Impedanzfeldwechselwirkung und der Fertigungsregistrierung bestimmt; es handelt sich nicht um eine feste Erweiterung des Erfassungspads.
- Kupferfüllung: Füllmethode, zulässige Vertiefungen oder Erhebungen, Planarisierungsanforderungen und die Frage, ob die Durchkontaktierung eine weitere Mikro-Durchkontaktierung oder eine Bauteilanschlussfläche aufnehmen soll, definieren.
- Oberflächenkupfer nach dem Füllen: Prüfen Sie, ob die Umhüllungs- und Füllplattierung die äußere Kupferschicht oder die Kupferansammlung über das Feinlinien-Ätzfenster hinaus erhöht.
Ein praktisches Startfenster – keine Freigaberegel
Viele HDI-Designs für die Serienfertigung verwenden lasergefertigte Mikrovias mit Durchmessern von ca. 75–125 µm und gepresste Aufbaudielektrika von etwa 50–100 µm. Diese Werte sind für frühe Platzierungsstudien hilfreich, stellen aber keine Fertigungsfreigabe dar. Ein Design, das sich am Rande dieses Bereichs befindet, kann nach Auswahl des tatsächlichen Glasaufbaus, des Harzanteils, des Zielkupfers und des fertigen Kupfers nicht mehr herstellbar sein. Der genehmigte Lagenaufbau und die DFM-Antwort haben Vorrang vor generischen Bibliothekswerten.
Via-in-Pad, gefüllte Via und gekappente Via sind keine austauschbaren Begriffe.
Eine in einer Bauteilfläche platzierte Durchkontaktierung muss üblicherweise verfüllt und planiert werden, damit kein Lot in die Öffnung läuft und die Montagefläche eben bleibt. Bei einer HDI-Mikrodurchkontaktierung wird häufig Kupfer verwendet, wenn die Durchkontaktierung eine BGA-Pad oder eine weitere gestapelte Mikrodurchkontaktierung trägt. Eine mit Harz verfüllte und mit Kupferkappe versehene mechanische Durchkontaktierung stellt eine andere Struktur dar, die andere Verarbeitungs- und Zuverlässigkeitsanforderungen mit sich bringt. Die Fertigungsdokumentation sollte den Durchkontaktierungstyp, das Füllmaterial, die Anforderungen an die Kappe, die zulässige Oberflächenvertiefung und das Prüfverfahren dokumentieren.
Landlose oder ultrakleine Bauwerke benötigen eine separate Qualifikation
Designs, die herkömmliche Kontaktflächen minimieren oder eliminieren, sehr feine additive Leiterbahnen verwenden oder in substratähnlicher Geometrie arbeiten, sollten nicht als routinemäßige Erweiterung des Standard-Subtraktions-HDI-Verfahrens betrachtet werden. Sie erfordern eine prozessspezifische Leistungsanalyse, spezielle Layoutregeln, Prüfkriterien und einen abgestimmten Produktionsablauf. Zehn Lagen allein ermöglichen keine automatische SLP-Strukturierung.

Abbildung 2. 10-lagige HDI-Leiterplatten-Mikrovia- und Aufbaustruktur.
Gestapelte, versetzte und übersprungene Mikrovias
Versetzte Microvias
Versetzte Mikrovias sind auf aufeinanderfolgenden Aufbauebenen versetzt und durch ein kurzes Leitersegment auf der Zwischenlage verbunden. Sie benötigen zwar mehr Leiterbahnfläche als ein vertikaler Stapel, vermeiden aber, dass alle Schnittstellen auf derselben Achse liegen, und vereinfachen in der Regel die Kupferbestückung. Sofern die Gehäusegeometrie den Versatz zulässt, ohne die Signalübertragung oder die Flächenkontinuität zu beeinträchtigen, stellen versetzte Strukturen oft den risikoärmeren Ausgangspunkt dar.
Gestapelte Mikrovias
Gestapelte Mikro-Vias platzieren aufeinanderfolgende, gefüllte Vias auf derselben Achse. Sie ermöglichen eine minimale vertikale Verbindungsfläche und können bei dichten Full-Grid-Gehäusen erforderlich sein. Ihre Zuverlässigkeit hängt von mehr als nur dem Via-Durchmesser ab: Auch die Vorbereitung der Target-Pads, die Qualität der Kupferfüllung, die Reinheit der Grenzfläche, die Beschichtungsstruktur, wiederholte Laminierungsbelichtung und die Anzahl der gestapelten Ebenen spielen eine Rolle. Die Erfahrung in der Industrie hat versteckte Grenzflächenfehler in einigen gestapelten Konstruktionen aufgedeckt. Daher sollte ein Design ein optisch akzeptabler Mikroschnitt nicht als alleinigen Zuverlässigkeitsnachweis betrachten.
Mikrovias überspringen
Eine Skip-Mikrodurchkontaktierung durchdringt mehrere dielektrische Schichten, um ein nicht benachbartes Ziel zu erreichen. Sie ist nicht einfach eine tiefere Version einer benachbarten Durchkontaktierung. Der Laser muss mehrere Harz-/Glasstrukturen entfernen und dabei die Integrität des Zielpads erhalten. Die größere Tiefe kann das qualifizierte Prozessfenster verkleinern. Skip-Durchkontaktierungen sollten nur dann verwendet werden, wenn der Hersteller die genaue dielektrische Kombination, Tiefe, Öffnung und Zielstruktur qualifiziert hat. Die Zeichnung muss angeben, ob Skip-Durchkontaktierungen zulässig sind; sie dürfen nicht implizit enthalten sein.
Hybridstrukturen
Eine Leiterplatte kann an den meisten Stellen versetzte Mikro-Vias, gestapelte Paare nur dort verwenden, wo die Leiterbahnführung dies erfordert, vergrabene mechanische Vias in der zentralen Baugruppe und Durchgangslöcher für Steckverbinder. Diese gemischte Architektur ist oft wirtschaftlicher und robuster als die Verwendung eines einheitlichen Via-Typs für das gesamte Design. Sie erfordert jedoch eine Via-Karte, die Start- und Endlagen eindeutig kennzeichnet und versehentliches Stapeln an nicht geeigneten Schnittstellen verhindert.
| Über die Struktur | Dichtevorteil | Prozessaufwand | Freigabebedingung |
|---|---|---|---|
| Einstufige Mikro-Via | Erzeugt eine flache Fächerung und gibt innere Routing-Kanäle frei | Niedrigste HDI-Komplexität | Lasergeometrie, Land- und Auffüllanforderungen bestätigen |
| Gestaffelte Mehrebenen | Erreicht tiefere Schichten durch versetztes Routing | Größere Schichtfläche, aber Vermeidung eines durchgehenden vertikalen Stapels | Überprüfen Sie den Offset-Bereich und das Routing der Zwischenschicht. |
| Mehrgeschossig gestapelt | Maximale Dichte am Via-Standort | Kupferfüllung, Planarisierung und Grenzflächenkontrolle auf jeder Ebene | Qualifizierte Stapelhöhe, Coupon- und Reflow-/Zuverlässigkeitsplan |
| Mikrovia überspringen | Umgeht eine Zwischenschicht | Schmale Laser- und Beschichtungsprozessfenster | Die genaue Konstruktion muss vom Hersteller qualifiziert sein. |
Prozessablauf für sequentielle Laminierung und HDI
Der sequentielle Aufbau ist ein wiederholter Fertigungszyklus, keine einmalige Laminierung mit anschließendem Laserbohren. Jedes neu hinzugefügte Dielektrikum/Kupfer-Paar muss laminiert, ausgerichtet, gegebenenfalls belichtet, lasergebohrt, gereinigt, metallisiert und – wenn eine weitere Mikrovia darüber angeordnet werden soll – gefüllt und planiert werden, bevor die nächste Aufbauebene hinzugefügt wird.
Repräsentativer 2+6+2-Durchfluss
- Bauen Sie die sechslagige Mittelbaugruppe. Die inneren Schichten werden abgebildet, geätzt und geprüft. Falls das Zentrum vergrabene Durchkontaktierungen enthält, können Bohren, Metallisieren und eine zusätzliche Sublaminierung erforderlich sein, bevor das Zentrum fertiggestellt ist.
- Füge das erste Aufbaupaar hinzu. Die Dielektrika und das Kupfer für L2 und L9 sind mittig laminiert. Die Passerkompensation basiert auf der gemessenen Bewegung der zentralen Baugruppe.
- Erstellen Sie die Mikro-Vias der ersten Ebene. Laserbohren Sie L2-L3 und L9-L8, reinigen, metallisieren und beschichten oder füllen Sie diese entsprechend der Architektur der nächsten Ebene.
- Füge das zweite Aufbaupaar hinzu. Laminieren Sie L1 und L10 auf die vorbereiteten Oberflächen.
- Erstellen Sie die äußeren Mikrovias. Laserbohren L1-L2 und L10-L9. Anschließend durch Füllen/Planarisieren, wo dies für die Bauteilanschlüsse erforderlich ist.
- Die verbleibenden Durchgangslöcher oder Löcher mit kontrollierter Tiefe bilden. Mechanisches Bohren, Entschmieren und Durchkontaktierungsbearbeitung werden nacheinander durchgeführt, um die genehmigte Kupferstruktur zu erhalten.
- Vollständige Ausführung der Arbeiten: Außenschicht, Maske, Endbearbeitung, Profilierung und Test.
Dieses Beispiel umfasst eine zentrale Vormontagepresse und zwei Aufbaupressen. Die Bezeichnung „Zwei-Takt-“ oder „Drei-Takt-Platine“ ohne Angabe, ob die zentrale Presse mitgezählt wird, führt zu Verwirrung im Einkauf und in der Entwicklung. Angebot und Fertigungsbegleitpapier sollten die tatsächliche Prozessfolge angeben und nicht auf Kurzformen zurückgreifen.
Welche Veränderungen ergeben sich durch wiederholte Laminierung?
- Dimensionsbewegung akkumuliert sich. Die Skalierung des Artworks und die Kompensation von Bohrungen müssen auf dem Materialsystem, der Plattenausrichtung und der gemessenen Prozesshistorie basieren.
- Der Harzfluss wird stärker eingeschränkt. Gefüllte Kupferstrukturen, Flächendichte und lokale Kupferungleichgewichte können zu Harzmangel oder ungleichmäßiger dielektrischer Dicke führen.
- Oberflächenkupfer kann sich bilden. Wiederholtes Umwickeln, Füllen und Plattenplattieren kann die Fähigkeit zum Ätzen feiner Außen- oder Aufbauleiter verringern.
- Die thermische Vorgeschichte nimmt zu. Bei der Materialauswahl müssen die Eignung für Press- und Montageprozesse berücksichtigt werden, die Zersetzungstemperatur allein reicht jedoch nicht aus, um die Eignung zu bestimmen.
- Die Budgets für die Registrierung werden knapper. Der tiefste Stapel basiert auf mehreren unabhängig voneinander registrierten Bildern, Lasermustern und Zielflächen.
Der vollständige Fertigungsablauf ist im Fertigungsleitfaden für 10-lagige Leiterplatten erläutert . Die HDI-Zeichnung dient der eindeutigen Darstellung des Prozesses: Jede Durchkontaktierung muss eine Start- und eine Stopplage, einen Füllzustand sowie eine zulässige Beziehung zu den darüber und darunter liegenden Durchkontaktierungen aufweisen.

Abbildung 3. BGA-Fluchtplanung nach Pitch- und Pin-Map
BGA-Fluchtplanung nach Pitch- und Pin-Karte
Die Bauteilteilung ist ein nützlicher Screening-Parameter, kann aber allein nicht den erforderlichen Aufbau vorhersagen. Die endgültige Lösung hängt vom Leiterbahndurchmesser, der Lötstopplackstrategie, der Reduzierung der Lötperlenanzahl, der Reihenanzahl, der Strom-/Masseverteilung, den Anforderungen an Differenzialpaare, der zulässigen Verjüngung, den verfügbaren Signalebenen und davon ab, ob Leiterbahnen zwischen Leiterbahnen oder Mikrovia-Kontaktflächen verlaufen können.
0.8 mm Rastermaß
Viele 0.8-mm-BGAs lassen sich mit herkömmlichem Dogbone-Fanout und mechanisch gebohrten Vias routen, insbesondere wenn das Gehäuse kein vollständiges Grid ist. HDI kann weiterhin nützlich sein, um die Blockierung von Durchkontaktierungen zu reduzieren, Referenzebenen zu erhalten oder ausgewählte Hochgeschwindigkeitsübergänge zu verkürzen, sollte aber nicht als zwingend erforderlich angesehen werden.
0.65 mm Rastermaß
Bei 0.65 mm sind sowohl konventionelle als auch HDI-Lösungen möglich. Eine 1+8+1-Architektur mit Via-in-Pad kann das Fanout vereinfachen, die Wahl hängt jedoch davon ab, ob die inneren Reihen erreichbar sind, ohne die Anforderungen an Ringkontakte, Lötstopplack oder Routing-Kanäle zu verletzen. Das Power-Via-Muster ist oft ausschlaggebender als die Anzahl der Signale.
0.5 mm Rastermaß
Ein 0.5 mm großes Vollraster-BGA profitiert oft von Microvia-in-Pad. Eine Aufbauebene kann für ein Gehäuse mit geringer Bestückung oder einer moderaten Zeilenanzahl ausreichen; eine dichte Vollmatrix erfordert möglicherweise zwei Ebenen oder eine angepasste Lagenzuordnung. Es ist nicht ratsam, ohne Überprüfung der Pinbelegung, der Paarklassen und der Stromverteilung zu garantieren, dass jedes 16-zeilige Gehäuse mit 2+6+2 realisiert werden kann.
0.4 mm Rastermaß
Bei einem Rastermaß von 0.4 mm werden die Geometrie der Kontaktflächen, die Definition der Lötstoppmaske, die Verjüngung der Austrittsöffnungen und die Planarisierung der Kupferfüllung entscheidend. Mehrstufige HDI-Technologie ist üblich, jedoch nicht zwingend erforderlich. Einige Gehäuse können mit zwei Aufbauebenen und sorgfältiger Entbelegung auskommen; andere erfordern beliebige Lagen, feinere Leiterbahnen oder ein substratähnliches Verfahren. Der Fertigungsweg muss bestätigt werden, bevor das Landmuster und die Via-Bibliothek endgültig festgelegt werden.
Unterhalb von 0.4 mm Steigung
Gehäuse unter 0.4 mm können den Designprozess von konventioneller subtraktiver HDI-Fertigung hin zu modifizierten semi-additiven oder substratähnlichen Fertigungsverfahren verändern. Dieser Übergang beeinflusst Leiterform, Kupferdicke, Inspektion, Lötstopplackregistrierung, Panelformat und Lieferantenqualifizierung. Es sollte als eigenständiger Prozess betrachtet und nicht als routinemäßige Option für „kleinere Mikrovias“ beworben werden.
Was eine Fluchtstudie liefern sollte
- eine schichtweise Fächerzeichnung für den Quadranten mit der höchsten Packungsdichte;
- die Microvia- und Capture-Land-Bibliothek, die mit dem vorgeschlagenen Stackup verbunden ist;
- die Anzahl der nutzbaren Routing-Kanäle pro Schicht;
- Strom- und Erdungszuweisung, einschließlich Anti-Pad-Aufprall auf Flugzeuge;
- Referenzebenenidentifizierung für jede Hochgeschwindigkeitsstrecke;
- die tiefste erforderliche Blindverbindung und alle unvermeidbaren Via-Stacks;
- eine Liste von Annahmen, die der Zustimmung des Herstellers bedürfen.
Materialien, Impedanz und Signalintegrität
Die Materialauswahl für HDI erfordert die Berücksichtigung von Prozess-, Zuverlässigkeits- und elektrischen Eigenschaften. Ein niedriger Verlustfaktor macht ein Laminat nicht automatisch für den sequenziellen Aufbau geeignet, und eine hohe Zersetzungstemperatur garantiert nicht automatisch die Zuverlässigkeit von Mikrovia-Verbindungen. Die genaue Kern- und Prepreg-Konstruktion, die Kupferfolienbehandlung, der Harzfluss, die Dimensionsstabilität, das Laserverhalten und die qualifizierte Pressrezeptur sind allesamt entscheidend.
Materialfragen für einen zehnschichtigen HDI-Stackup
- Ist das ausgewählte Prepreg in einer Glasart und mit einem Harzanteil erhältlich, der die erforderliche Dicke des gepressten Dielektrikums ergibt?
- Hat der Hersteller die Dimensionsänderung während der vorgeschlagenen Anzahl von Aufbaupressvorgängen charakterisiert?
- Lässt sich mit dem Harzsystem per Laser sauber bohren und entschmieren in der vorgegebenen Mikrovia-Tiefe?
- Kann das Kupferfüllverfahren die Planaritätsanforderungen erfüllen, ohne überschüssiges Oberflächenkupfer zu erzeugen?
- Ist das Laminat für das vorgesehene Reflow-Profil der Montage und eventuelle Nacharbeiten zugelassen?
- Sind für Hochgeschwindigkeitskanäle die Design-Parameter Dk, Df und Kupferrauheit für die tatsächlichen Konstruktionen verfügbar – und nicht nur eine Überschrift im Datenblatt auf Produktfamilienebene?
Hochleistungsfähige Produktfamilien wie Panasonic MEGTRON, Isola I-Tera oder Tachyon sowie spezielle verlustarme Laminatmaterialien decken unterschiedliche elektrische und verarbeitungstechnische Anforderungen ab. Sie sollten nicht allein aufgrund ähnlicher Nennwerte für Dk oder Df als austauschbar bezeichnet werden. Ein Materialwechsel kann Impedanz, Einfügedämpfung, Faserverhalten, Pressdicke, Bohrverhalten und Laminierungsbewegung verändern. Materialalternativen sollten nach Neuberechnung des Schichtaufbaus über eine genehmigte Liste oder eine schriftliche Kundenfreigabe kontrolliert werden.
Kontrollierte Impedanz in einem HDI-Bereich
Feine Leiter in der Nähe von Mikrovia-Feldern reagieren empfindlich auf die Kupferoberfläche, die Dicke des Dielektrikums, die Lötstoppmaske, lokale Öffnungen in den Leiterbahnen und die Ätzform. Das Impedanzmodell sollte den tatsächlichen Leiteraufbau berücksichtigen und den schmalen Verjüngungsbereich einbeziehen, sofern dieser elektrisch relevant ist. Ein allgemeiner Bibliothekswert wie „3 mil Leiterbahn entsprechen 50 Ohm“ ist nicht auf andere Materialsysteme oder Kupferstärken übertragbar.
Die Fertigungsdokumentation sollte jede Impedanzklasse nach Schicht, Geometrie, Referenzebene, Zielwert und Toleranz ausweisen. Der Lieferant übermittelt anschließend die Linienbreite und den dielektrischen Aufbau zur Genehmigung. Die TDR-Verifizierung sollte gemäß der Beschaffungsdokumentation und einem geeigneten Coupon-Design erfolgen; Anzahl und Platzierung der Coupons sind vereinbarte Anforderungen und nicht automatisch „einer pro Panelhälfte“ oder „einer pro Panelviertel“. Weitere Details finden Sie im Leitfaden zur Impedanzregelung.
Mikrovias beseitigen nicht die Notwendigkeit einer Übergangsanalyse
Eine kürzere Blinddurchkontaktierung weist üblicherweise weniger ungenutzten Stichleitungsabschnitt auf als eine Durchgangsdurchkontaktierung. Der Übergang beinhaltet jedoch weiterhin Pad-Kapazität, Antipad-Diskontinuität, Rückleitungsgeometrie und möglicherweise eine Änderung der Referenzebene. Hochgeschwindigkeitskanäle sollten als vollständige Verbindungen betrachtet werden. In manchen Fällen ist eine rückseitig gebohrte Durchgangsdurchkontaktierung einem hohen Mikrovia-Stack vorzuziehen; in anderen Fällen ist eine flache Mikrovia die sauberere Lösung. Die Wahl sollte auf der Kanal- und Zuverlässigkeitsanalyse basieren und nicht auf der Regel, dass HDI elektrisch immer überlegen ist.

Abbildung 4. 10-lagiger HDI-Leiterplattenaufbau
Qualifizierung, Zuverlässigkeitsprüfung und Produktionsinspektion
IPC-6016 sollte nicht mehr als aktueller Abnahmestandard für HDI-Leiterplatten verwendet werden. Er wurde zurückgezogen, und die relevanten HDI-Konformitätsanforderungen wurden in die jeweiligen Produktspezifikationen übernommen. Für starre zehnlagige HDI-Leiterplatten ist die primäre Leistungsspezifikation in der Regel IPC-6012 in der in den Beschaffungsunterlagen angegebenen Revision und Klasse. Flexible und starr-flexible HDI-Konstruktionen werden durch IPC-6013 abgedeckt; für Hochfrequenz-Leiterplatten kann gegebenenfalls IPC-6018 gelten. IPC-A-600 bietet eine visuelle Interpretation der Abnahmebedingungen, ersetzt jedoch nicht die maßgebliche Leistungsspezifikation.
Warum gestapelte Mikrovias mehr als eine routinemäßige Mikroschnittanalyse benötigen
Eine polierte Querschnittsanalyse untersucht nur einen sehr kleinen Bereich einer Durchkontaktierungsstruktur und deckt möglicherweise keine Schwachstellen auf, die sich erst nach wiederholtem Reflow-Löten oder Temperaturwechseln öffnen. Bei Produkten mit mehreren Lagen, hoher Montagebelastung oder unter anspruchsvollen Betriebsbedingungen sollte der Qualifizierungsplan eine Strukturprüfung mit einem elektrisch überwachten Testaufbau kombinieren. Die genauen Parameter für Prüfkörper, Vorbehandlung, Zyklenzahl, Temperatur und Ausfallschwelle sollten in der Kundenspezifikation festgelegt oder mit dem Hersteller vereinbart werden.
Nützliche Qualifizierungs- und Abnahmeinstrumente
- Simulation einer Konvektionsreflow-Baugruppe: wird verwendet, um die Platine oder den Coupon vor der strukturellen oder elektrischen Prüfung einem definierten Reflow-Profil auszusetzen.
- Durch Gleichstrom induzierte thermische Zyklen: Erhitzt einen in Reihe geschalteten Testcoupon elektrisch und überwacht die Widerstandsänderung über wiederholte Zyklen hinweg.
- Thermischer Schock oder Kammerzyklus: Wird verwendet, wenn die Produktspezifikation Umgebungsübergänge erfordert, die den Betriebsbedingungen entsprechen.
- Mikroschnittanalyse: Bewertet den Zustand des Target-Pads, die Füllqualität, die Beschichtungsstruktur, die Ausrichtung, die dielektrische Integrität und Anzeichen von Ablösungen oder Rissen.
- AOI- und Laserbohrinspektion: überprüft in den entsprechenden Fertigungsphasen Mängel in der Grafik, die Zielausrichtung und die Lochgeometrie.
- Elektrische Prüfung: prüft die Durchgängigkeit und Isolation der fertigen Platine gemäß der Kaufspezifikation.
- TDR: prüft Impedanzkontrollproben, wenn eine Impedanzkontrolle vorgegeben ist.
Qualifizierungs-, Chargenannahme- und Versanddokumente sind unterschiedlich.
Die Qualifizierung der Lieferantenfähigkeit kann regelmäßig an einer repräsentativen Konstruktion durchgeführt werden. Erstmusterprüfungen können erforderlich sein, wenn ein neuer Lagenaufbau, ein neues Material oder ein neuer Durchkontaktierungsaufbau eingeführt wird. Die Abnahme von Produktionslosen kann anhand von Coupons oder Mustern erfolgen, die in den maßgeblichen Spezifikationen und der Einkaufsdokumentation definiert sind. Versanddokumente sind die Berichte, die tatsächlich mit den Leiterplatten geliefert werden. Diese drei Ebenen sollten nicht zu der Behauptung zusammengefasst werden, dass jede Leiterplatte oder jedes Panel jeden Zuverlässigkeitstest durchläuft.
| Aufzeichnung oder Test | Typischer Zweck | Wann sollte es vorgeschrieben werden? |
|---|---|---|
| Stapel- und Materialzertifikat | Bestätigt die Rückverfolgbarkeit von zugelassenen Materialien, Konstruktionen und Chargen | Kontrolliertes Material, Hochgeschwindigkeitsprodukte, regulierte oder kundenspezifische Produkte |
| Mikroschnittbericht | Dokumente über und Schichtstrukturintegrität auf einem repräsentativen Coupon | Erstmuster, definierte Produktionslose, hochzuverlässige oder komplexe Via-Strukturen |
| Reflow-/Thermocycling-Daten | Bewertet die Stabilität der Verbindungsleitungen nach vorgegebener Belastung | Gestapelte Mikro-Vias, starke Montagebelastung oder produktspezifische Zuverlässigkeitsanforderungen |
| TDR-Bericht | Überprüft die Coupon-Impedanz anhand der angegebenen Klassen | Impedanzkontrollaufträge |
| Elektrisches Prüfzertifikat | Bestätigt die Durchgangs-/Isolationsprüfung von fertigen Platinen | Normalerweise erforderlich für die Mehrschichtproduktion |
Kosten, Lieferzeiten und Angebotspaket
Die Kosten für HDI-Leiterplatten werden durch Prozessschleifen und das Ausbeuterisiko bestimmt, nicht durch einen pauschalen Aufschlag für eine bestimmte Leiterplattenbezeichnung. Zwei nominell identische 2+6+2-Leiterplatten können sehr unterschiedliche Preise erzielen, wenn die eine gestaffelte 100-µm-Mikro-Vias auf einem Standardpanel verwendet und die andere gestapelte Via-in-Pads, ultrafeine Leiterbahnen, verlustarmes Material, präzise Passergenauigkeit und umfangreiche Qualifizierungsdokumentation.
Die größten Kosten- und Terminfaktoren
- Anzahl der Aufbau- und Vergrabene-Via-Sublaminierungsschritte;
- Anzahl der Mikrovia-Durchkontaktierungen gestapelt versus versetzt und maximale Stapelhöhe;
- Kupferfüllung, Planarisierung und zulässige Oberflächenvertiefung;
- Mindestleiterbreite/-abstand nach der erforderlichen Plattierungssequenz;
- Materialverfügbarkeit, Plattengröße und Historie der Dimensionsstabilität;
- Enddicke, Durchgangsloch-Seitenverhältnis und gemischte Via-Technologien;
- Impedanzklassen und Couponanforderungen;
- Produktklasse, Erstmusterprüfung und erforderliche Berichte;
- Platinengröße, Array-Design, Panelausnutzung und prognostizierter Ertrag;
- Menge, Aufteilung der Lieferung und ob eine beschleunigte Route technisch möglich ist.
Da diese Faktoren miteinander interagieren, werden in diesem Artikel keine festen Prozentsätze oder garantierte Prototypentage angegeben. Der Kostenleitfaden für 10-lagige Leiterplatten erklärt, wie man Angebote vergleicht, ohne Materialpreise, Entwicklungskosten, Testwerkzeuge und Logistik zu verwechseln.
Für ein Angebot für technische HDI-Systeme werden folgende Dateien benötigt:
- Gerber X2-, ODB++- oder IPC-2581-Fertigungsdaten;
- NC-Bohr-/Routingdaten mit einer Start/Stopp-Layer-Tabelle für jede Blind-, Buried- und Laser-Via;
- Fertigungszeichnung mit Angabe der fertigen Dicke, des Kupfergehalts, der Oberflächenbeschaffenheit, der Güteklasse und der Maßtoleranzen;
- vorgeschlagene Stapelanordnung oder Genehmigung für den Hersteller, eine solche zu entwerfen;
- Impedanztabelle mit Angabe von Schicht, Geometrie, Referenzebene, Zielwert und Toleranz;
- BGA-Daten oder ein Fanout-Bild für die dichtesten Gehäuse;
- Materialbeschränkungen und Substitutionspolitik;
- Anforderungen an Durchkontaktierung, Kappe und Planarität;
- Anforderungen an Qualifikation, Gutschein, Inspektion und Berichterstattung;
- Menge, Liefertermin, Panel-/Array-Präferenz und Montageprofil, wenn die Zuverlässigkeit von der Reflow-Belastung abhängt.
Reichen Sie eine 10-lagige HDI-Leiterplatte für DFM ein und erstellen Sie ein Angebot.
Checkliste für die HDI-Freigabe vor der Fertigung
Ein HDI-Design ist erst dann zur Angebotserstellung bereit, wenn die Aufbaunotation, die Via-Map und die Routing-Intention dieselbe physikalische Konstruktion beschreiben. Das Freigabepaket sollte alle Blind-, Buried- und Through-Vias aufzeigen, die gestapelten, gestaffelten, übersprungenen oder Via-in-Pad-Mikrovias identifizieren und die erforderliche Füllung, Planarisierung und Kappenbeschaffenheit angeben. Die Package-Escape-Studie sollte die Notwendigkeit jeder Aufbauebene begründen und nicht allein die Package-Pitch als Entscheidungskriterium heranziehen.
- Die zentrale Unterbaugruppe, die Aufbaureihenfolge und die tatsächliche Laminierungssequenz einfrieren.
- Bestätigen Sie, dass der Durchmesser der Laserdurchführung, die Dicke des Dielektrikums, die Kontaktfläche, die Zielfläche und das Aspektverhältnis eine qualifizierte Geometrie ergeben.
- Identifizieren Sie Mikrovia-Stacks, die eine strukturspezifische Zuverlässigkeitsqualifizierung erfordern.
- Bitte senden Sie den Produktionsaufbau und die Impedanzgeometrie zur Genehmigung zurück, bevor Änderungen am Artwork freigegeben werden.
- In den Einkaufsdokumenten werden Couponstrukturen, Stichprobenhäufigkeit, Annahmekriterien und Lieferberichte definiert.
- Separate Lieferantenprozessqualifizierung, Erstmusterprüfung und routinemäßige Losabnahme; es handelt sich nicht um dasselbe Testprogramm.
Das zuverlässigste Ergebnis ist in der Regel der einfachste Aufbau, der das Gehäuse freigibt, Referenzebenen erhält und den Produktqualifizierungsplan erfüllt. Eine zusätzliche Aufbauebene kann zwar Routing-Platz gewinnen, führt aber auch zu mehr Registrierungsaufwand, thermischer Belastung, Füll-/Planarisierungsvorgängen und einem höheren Ausbeuterisiko.

Empfohlen Beiträge
TMM4 Filter-Leiterplattenfertigung
Die Herstellung der Leiterplatten für den TMM4-Filter wird gesteuert durch...
TMM6 Leiterplattenfertigung
TMM6-Fertigung ist die Prozesssteuerungsseite für eine mittlere Dk...
TMM3 Leiterplattenfertigung für HF-Module
Die Fertigung von TMM3-Leiterplatten ist am sinnvollsten dort, wo das HF-Modul...
TMM10 Leiterplattenfertigung für kompakte HF-Designs
Inhaltsverzeichnis: Wie TMM10 HF-Strukturen verkleinert – TMM10 vs. ...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.