
Kostentreiber für Materialien, HDI und Tests bei 10-lagigen Leiterplatten
Abbildung 1. Kostentreiber für 10-lagige Leiterplatten hinsichtlich Material, HDI und Prüfung.
Inhaltsverzeichnis
- Warum ein einheitlicher Preis pro Platine irreführend ist
- Ein praktisches Kostenmodell für zehnlagige Leiterplatten
- Starre, Starr-Flexible und Flexible Kostenstrukturen
- Material-, Kupfer- und Oberflächenkostentreiber
- Wie sich der HDI-Aufbau und die Via-Architektur auf die Kosten auswirken
- Panelauslastung, Prozessausbeute und Platinengröße
- Impedanz, Produktklasse, Test und Dokumentation
- Prototypen, Produktionsmenge, Entwicklungskosten und Folgeaufträge
- Kostenreduzierung ohne Schaffung von Zuverlässigkeitsrisiken
- Wie man zwei Angebote für 10-lagige Leiterplatten vergleicht
- Angebotspaket und Gewerbegrenzen
- Angebotsverwaltung und Revisionskontrolle
- Wie technische Änderungen die Kostenbasis verändern
Die Kosten einer zehnlagigen Leiterplatte hängen nicht allein von der Lagenanzahl ab. Eine kompakte Leiterplatte mit gestapelten Mikrovia-in-Pads, ultrafeinen Leiterbahnen und kontrolliert verlustarmen Materialien kann teurer sein als eine deutlich größere, herkömmliche zehnlagige Leiterplatte. Umgekehrt kann ein gut auf Panels ausgelegtes Design für die Serienfertigung auf Basis eines etablierten Lagenaufbaus einen niedrigeren Stückpreis aufweisen als ein kleiner Prototyp, dessen Einrichtungs-, Entwicklungs- und Testkosten sich auf nur wenige Exemplare verteilen.
Für die Budgetplanung ist die wichtigste Frage nicht „Was kostet eine zehnlagige Leiterplatte?“, sondern „Welche Elemente dieses Designs verbrauchen Material, fügen Prozessschleifen hinzu, verringern die Panelausbeute oder erhöhen den Verifizierungsaufwand?“ Dieser Artikel beantwortet diese Frage und ersetzt Festpreistabellen durch ein Kostenmodell, das auch bei Änderungen der Verfügbarkeit von Kupfer, Gold und Laminaten sowie der Lohnkosten und Frachtbedingungen gültig bleibt.
Highleap Electronics prüft die Preisgestaltung, nachdem die Fertigungsunterlagen auf ihre Herstellbarkeit hin untersucht wurden. Die Übersicht zur 10-lagigen Leiterplattenentwicklung erläutert Konstruktions- und Lagenaufbauoptionen, während die DFM-Prüfung Merkmale identifiziert, die den Preis vor der Erstellung eines verbindlichen Angebots beeinflussen können.
Warum ein einheitlicher Preis pro Platine irreführend ist
Ein veröffentlichter Preis ohne vollständige Basisspezifikation erzeugt eine falsche Genauigkeit. Selbst wenn Platinengröße und -menge angegeben sind, kann der Preis je nach Kupferoberfläche, Lochanzahl, kleinstem Bohrloch, Materialfamilie, Panelanordnung, Impedanzklassen, Oberflächenbeschaffenheit, Produktklasse und Dokumentation erheblich variieren. Ein Beispiel wie „100 mm x 100 mm, zehnlagig, ENIG“ lässt noch zu viele Variablen unberücksichtigt, um einen Kaufpreis darzustellen.
Spezifikationen sind in einem einfachen Preis versteckt
- Handelt es sich um eine konventionelle Durchsteckmontage, eine Blind-/Vergrabendurchführung oder eine sequentielle HDI-Montage?
- Beträgt die fertige Dicke 1.0 mm, 1.6 mm, 2.4 mm oder einen anderen Wert?
- Besteht das Gewicht der inneren Schichten aus 0.5 Unzen und der äußeren Schichten aus 1 Unze, oder ist schweres Kupfer erforderlich?
- Verwendet die Platine hochtemperaturbeständiges FR-4, ein verlustarmes digitales Laminat, einen HF-Hybrid oder Polyimid?
- Welche Mindestanforderungen gelten für Leitungs-/Abstandsmaße, Bohrlochgröße und Ringringdichtung?
- Wie viele Impedanzklassen gibt es und welche Toleranzen und Berichtspflichten gelten?
- Welche Produktspezifikation und -klasse regeln die Abnahme?
- Benötigt die Bestellung Gutscheine, Mikroschnitte, Erstmusterprüfungen oder langfristige Rückverfolgbarkeit?
- Gilt der Preis für einzelne Platinen, ein geroutetes Array oder ein Panel?
- Sind Werkzeuge, Fracht, Zölle, Bankgebühren und Montage inklusive?
Wenn zwei Lieferanten unterschiedliche Preise anbieten, muss zunächst geprüft werden, ob sie die genannten Variablen gleich interpretiert haben. Ein niedrigerer Preis kann auf ein anderes Material, geringere Toleranzen, ausgelassene Tests, alternative Paneelbauweise oder vorläufige Annahmen hindeuten und muss nicht zwangsläufig auf eine effizientere Produktion schließen lassen.
Ein praktisches Kostenmodell für zehnlagige Leiterplatten
Ein nützliches konzeptionelles Modell ist:
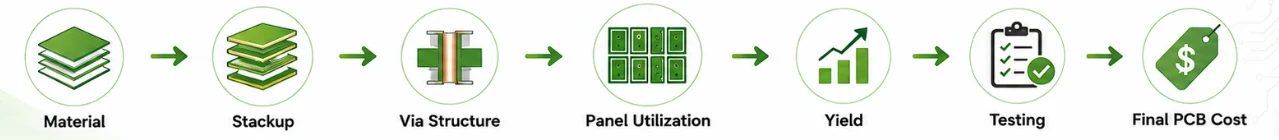
Stückpreis ~ Material- und Prozesskosten pro Produktionspanel / erwartete Anzahl guter Boards pro Panel + zugeordnete Engineering-/Werkzeugkosten + erforderliche Tests/Dokumentation + Verpackung und Logistik.
Jeder einzelne Faktor zählt. Die Kosten der Leiterplatten steigen mit teuren Laminaten, Kupfer, sequenzieller Laminierung, Laserbohrungen, Spezialoberflächen und langen Prozesswegen. Die Anzahl der zu erwartenden fehlerfreien Leiterplatten sinkt, wenn die Leiterplatte groß ist, schlecht auf das Panel passt, randintensive Coupons verwendet werden oder das Prozessfenster eng ist. Entwicklung und Werkzeugbau dominieren Prototypen, treten aber bei der Serienproduktion in den Hintergrund. Test, Dokumentation und Logistik hängen vom Kundenprogramm und den Lieferbedingungen ab.
Vier Kostenkategorien
| Kostenkategorie | Beispiele | Wie der Stückpreis zustande kommt |
|---|---|---|
| Variable Panelkosten | Laminat, Kupfer, Chemie, Presszeit, Bohrvorgänge, Laserzeit, Galvanisierung, Maske und Oberflächenbehandlung | Die Bezahlung erfolgt für jedes hergestellte Paneel, einschließlich Paneelen oder Teile, die ausfallen. |
| Ertragskosten | Ausschuss aufgrund von Registrierungs-, Ätz-, Beschichtungs-, kosmetischen oder elektrischen Fehlern | Weniger verkaufsfähige Platten müssen die Kosten des gesamten verarbeiteten Materials auffangen. |
| Fixe oder halbfixe Kosten | CAM, DFM, Artwork, Bohrprogramme, Prüfvorrichtung, Spezialwerkzeuge und Erstmuster | Auf die bestellte Menge verteilt oder separat berechnet |
| Kommerzielle und Abwicklungskosten | Verpackung, Dokumentation, Fracht, Versicherung, Zollabwicklung, Zahlungsbedingungen | Abhängig von Incoterm, Bestimmungsort, Sendungsgröße und Zahlungsvereinbarung |
Warum die Interaktion von Funktionen wichtig ist
Kostentreiber addieren sich nicht einfach. Dickes Kupfer erschwert das Ätzen feiner Linien. Das Füllen von Durchkontaktierungen kann die Kupferoberfläche vergrößern und das Linien-/Abstandsfenster weiter verkleinern. Ein verlustarmes Material ist möglicherweise nur in bestimmten Konstruktionen verfügbar, was eine Änderung des Lagenaufbaus erforderlich macht. Enge Impedanztoleranzen können die zulässige Ätz- und Dielektrizitätsabweichung reduzieren und das Ausfallrisiko erhöhen. Eine große Leiterplatte verstärkt all diese Effekte, da weniger Bauteile auf ein Panel passen und ein fehlerhaftes Bauteil eine größere bearbeitete Fläche bedeutet.
Starre, Starr-Flexible und Flexible Kostenstrukturen
Starre zehnlagige Platten
Ein konventioneller starrer Leiterbahnstapel dient als Referenzfall, da Materialhandhabung, Laminierung und Profilierung weitgehend etabliert sind. Die Kosten steigen, wenn die Leiterplatte Blind-/Buried Vias, sequenziellen Aufbau, Bohrungen mit hohem Aspektverhältnis, viel Kupfer, verlustarme Materialien, Rückbohrungen, Randplattierung oder spezielle Zuverlässigkeitsprüfungen erfordert. „Starr“ beschreibt die mechanische Konstruktion, nicht die Komplexität des Herstellungsprozesses.
Starrflex-Zehnschichtplatten
Die Kosten für starr-flexible Leiterplatten lassen sich nicht einfach durch einen Multiplikator gegenüber starren Leiterplatten darstellen. Der Preis hängt von der Verteilung der zehn Kupferschichten auf starre und flexible Bereiche, der Anzahl der flexiblen Bereiche, dem verwendeten Klebstoff (leimfrei oder klebend), den Deckschichtöffnungen, den Verstärkungen, der Impedanzkontrolle der Flexibilität, den Buchbindereigenschaften, der Biegegeometrie und der Plattenanordnung ab. Der Materialverschnitt ist oft höher, da unregelmäßige flexible Enden und Übergangszonen eine effiziente Plattenanordnung erschweren.
Zusätzliche Prozesskontrollen können Folgendes umfassen:
- separate Flex-Core-Bildgebung und Deckschichtverarbeitung;
- Niedrigfließende Bindemittel und Harzflusskontrolle bei Übergängen zwischen starren und flexiblen Bereichen;
- Selektives Entfernen oder Schützen von flexiblen Bereichen;
- Spezialwerkzeuge zur Steuerung der Dimensionsbewegung;
- Verbindung der Versteifungselemente und Aushärtung des Klebstoffs;
- Biege- oder dynamische Biegeprüfung, sofern dies in der Produktspezifikation erforderlich ist.
Vollflexible zehnlagige Platten
Eine zehnlagige flexible Leiterplatte ist eine Spezialkonstruktion. Die Anforderungen an statisches Biegen und dynamisches Biegen unterscheiden sich. Eine Leiterplatte, die wiederholt gebogen werden soll, benötigt möglicherweise gewalztes, geglühtes Kupfer, begrenzte Kupferdicke, versetzte Leiterbahnen, eine Ausrichtung der neutralen Achse und strenge Biegebereichsregeln. Die Kosten hängen von der qualifizierten Biegekonstruktion und der erforderlichen Lebensdauer ab, nicht allein vom Austausch von FR-4 durch Polyimid.
Vergleichen Sie keine Angebote für starre, starr-flexible und flexible Produkte, die denselben Flächennutzungssatz verwenden.
Flächenbasierte Vergleiche vernachlässigen die unterschiedliche Plattennutzung, Materialhandhabung, Deckschicht, Verklebung und Zuverlässigkeitsanforderungen. Ein korrekter Vergleich erfolgt anhand funktional gleichwertiger, freigegebener Konstruktionen mit identischen Abnahmekriterien.
Material-, Kupfer- und Oberflächenkostentreiber
Laminatfamilie
Die Materialkosten umfassen mehr als nur den Preis pro Platte. Die Fabrik benötigt möglicherweise Mindestabnahmemengen, spezielle Prepreg-Konstruktionen, kontrollierte Lagerung, dedizierte Druckzyklen oder längere Lieferzeiten. Ein Hybrid-Stack, bei dem ein verlustarmes Material nur um kritische Signalschichten herum platziert wird, kann den Materialverbrauch reduzieren, führt aber auch zu Mischmaterialverbindungen und Dimensionsabweichungen, die qualifiziert werden müssen.
Das Material sollte anhand der Kanal-, Wärme-, mechanischen und Prozessanforderungen ausgewählt werden. Standard- oder High-Tg-FR-4 ist nicht automatisch auf eine bestimmte Datenrate beschränkt, und eine verlustarme Produktfamilie ist nicht automatisch für eine bestimmte PCIe- oder SerDes-Generation erforderlich. Kanallänge, Anstiegszeit, Kupferrauheit, Anschlussverluste, Via-Übergänge und Empfängerentzerrung entscheiden darüber, ob das Verlustbudget eingehalten werden kann.
Warum werden scheinbar ähnliche Materialien unterschiedlich angeboten?
- Verfügbare Platten- und Prepreg-Größen;
- Für den Schichtaufbau werden verschiedene Glasarten und Harzanteile benötigt;
- Kupferfolienbehandlung und Kosten;
- Mindestbestellmengen oder Zuteilungsbedingungen des Lieferanten;
- Qualifizierungsstatus des Herstellers und historische Ausbeute;
- Erforderliche Materialzertifikate und Chargenkontrolle;
- Ausschuss, der durch Hybrid-Laminierung oder Plattenausrichtung entsteht.
Panasonic MEGTRON, Isola I-Tera oder Tachyon und spezielle verlustarme Laminatprodukte sollten nicht als frei austauschbare Kostenpositionen betrachtet werden. Eine zugelassene Alternative kann die Pressdicke, Impedanz, Einfügungsdämpfung und Fertigungskompensation verändern. Die Auswahlkriterien werden im Leitfaden für Leiterplattenlaminate erläutert.
Kupfergewicht
Schwereres Kupfer erhöht die Rohmaterialkosten und verändert den Prozess. Es erfordert mehr Ätzkompensation, mehr Harz zum Füllen der Strukturen, größere Abstände bei gleicher Ausbeute und potenziell längere Galvanisierungszeiten. Gemischte Kupfergewichte können effizient sein, wenn Leistungsschichten eine höhere Strombelastbarkeit als Signalschichten benötigen, der Schichtaufbau muss jedoch ausgewogen und herstellbar bleiben.
Oberflächengüte
Die Kosten der Oberflächenveredelung hängen von der beschichteten Fläche, der chemischen Zusammensetzung, der Prozesssteuerung, der erforderlichen Schichtdicke, der selektiven Beschichtung und der Qualitätskontrolle ab. ENIG, ENEPIG, Immersionssilber, Immersionszinn, OSP, HASL und Hartgold werden für unterschiedliche Montage- oder Kontaktierungsfunktionen verwendet. Die Oberflächenveredelung sollte nicht anhand eines allgemeinen Prozentsatzes ausgewählt werden. Beispielsweise erfordert die selektive Hartgoldbeschichtung von Kantenkontakten zusätzliche Maskierungs- und Beschichtungsvorgänge, selbst bei kleinen Beschichtungsflächen.
Die Entwicklung des Goldmarktes beeinflusst goldhaltige Oberflächenveredelungen, doch die Kosten der Veredelung sind nicht direkt proportional zum Spotpreis allein. Auch die Badpflege, Nickel- oder Palladiumschichten, die Prozessausbeute, Mindestbeladungen und die plattierte Fläche spielen eine Rolle.
Wie sich der HDI-Aufbau und die Via-Architektur auf die Kosten auswirken
Die Kosten für HDI entstehen durch wiederholte Prozesszyklen und die Ausbeuteabhängigkeit feiner Strukturen. Die Notation 1+8+1, 2+6+2 oder 3+4+3 ist ein nützlicher Ausgangspunkt, gibt aber keine Auskunft über die Sublaminierung vergrabener Durchkontaktierungen, die Stapelhöhe, die Kupferfüllung, Skip-Vias, die Oberflächenkupferbelegung oder den prozentualen Anteil der Fläche, der von dichten Strukturen belegt wird.
Kostenauswirkungen der Architektur
| HDI-Funktion | Direkte Prozesskosten | Ertrag oder technischer Effekt |
|---|---|---|
| Eine Aufbauebene pro Seite | Zusätzliche Pressung, Laserbohren und Metallisierung | Führt Registrierungs- und Füllanforderungen für Microvia ein, bleibt aber der am wenigsten komplexe HDI-Weg. |
| Zweite oder dritte Aufbauebene | Wiederholte Laminierungs-, Laser- und Galvanisierungsvorgänge | Erfasst Dimensionsänderungen, thermische Vorgeschichte und Registrierungsrisiken |
| Gestapelte Mikrovias | Erfordert Kupferfüllung und Planarisierung auf mittleren Ebenen | Fügt Bedenken hinsichtlich Schnittstellenzuverlässigkeit und Qualifizierung hinzu. |
| Versetzte Microvias | Erfordert weiterhin mehrere Aufbauvorgänge | Benötigt mehr Routing-Fläche, kann aber den Bedarf an ausgerichteten Stacks reduzieren. |
| Via-in-Pad | Füllen, Planieren und genauere Oberflächenprüfung | Die Planarität des Montagegrundes wird Teil der Abnahmeprüfung für Rohbretter. |
| Verbindungen auf beliebiger Schicht | Gefüllte Mikrovias und wiederholte Operationen über viele Schichtpaare hinweg | Höchste Belastung durch Prozessinteraktion und Qualifizierung |
Die Anzahl der Laserlöcher ist nicht der einzige Faktor.
Die Laserzeit steigt mit der Anzahl der Bohrungen, jedoch können Pressvorgänge, Füll- und Galvanisierungszeit, chemische Steuerung und Ausbeute entscheidend sein. Eine geringfügige Reduzierung der Mikrovia-Anzahl hat möglicherweise wenig Einfluss, solange die Anzahl der Aufbauschichten gleich bleibt. Die Eliminierung einer kompletten Aufbauschicht kann eine größere Einsparung ermöglichen – vorausgesetzt, die überarbeitete Lösung ist weiterhin elektrisch und mechanisch einwandfrei.
Teilweiser HDI kann kosteneffektiv sein
Wenn eine dichte Komponente Mikrovia-Durchkontaktierungen benötigt, der Rest der Leiterplatte jedoch nicht, kann eine lokalisierte oder niedrigere HDI-Architektur unnötige gestapelte Strukturen vermeiden. Die Einsparungen müssen jedoch im Hinblick auf den tatsächlichen Leiterplattenprozess bewertet werden; die Fabrik verarbeitet die gesamte Leiterplatte weiterhin im Rahmen der Aufbausequenz, sodass „nur eine kleine HDI-Fläche“ die Press- und Galvanisierungsvorgänge nicht überflüssig macht.
Informationen zur Auswahl des Aufbaus und zur Zuverlässigkeit von Mikrovia-Leiterplatten finden Sie im Engineering-Leitfaden für 10-lagige HDI-Leiterplatten.

Panelauslastung, Prozessausbeute und Platinengröße
Panelauslastung
Die verkaufsfähige Leiterplatte belegt nur einen Teil der Fertigungsfläche. Schienen, Werkzeugbohrungen, Coupons, Beschichtungsabtrag, Randabstand und Durchkontaktierungen zwischen den Leiterplatten beanspruchen zusätzliche Fläche. Eine Leiterplatte, die scheinbar sechsmal auf ein Blech passt, kann nach Berücksichtigung von Prozessmargen und Coupon-Anforderungen nur noch viermal Platz finden. Durch Drehen der Leiterplatte lässt sich die Stückzahl zwar erhöhen, es kann jedoch zu Konflikten mit der Glasausrichtung, der Impedanzkontrolle, der Biegeorientierung oder den Kundenvorgaben für die Fertigungsfläche kommen.
Eine einfache Flächenberechnung ist daher unzureichend. Die CAM-Panelisierung sollte Folgendes ausweisen:
- ausgewählte Produktionspanelgröße;
- Platinen oder Arrays pro Panel;
- Schienen- und Couponzuteilung;
- Routing- oder Scoring-Methode;
- Materialorientierungsbeschränkungen;
- ob das Panel Revisionen oder Teilenummern mischen kann;
- Erwartete Ausbeute an brauchbaren Teilen nach dem Prozess.
Erwartete Anzahl guter Platinen pro Panel
Die Anzahl der Positionen auf der Leiterplatte entspricht nicht der Anzahl der verkaufsfähigen Leiterplatten. Ein Prozess mit acht Positionen und einer erwarteten Ausbeute von 90 % liefert durchschnittlich 7.2 einwandfreie Leiterplatten, nicht acht. Bei großen Leiterplatten verstärkt sich dieser Effekt, da eine einzelne fehlerhafte Position einen größeren Anteil der Leiterplattenkosten ausmacht.
Die Ausbeuteprognose basiert auf der Prozesshistorie, der Strukturdichte, der Leiterplattenfläche und den engsten Fertigungsfenstern. Sie sollte nicht als garantierte, öffentlich zugängliche Prozentzahl für jedes zehnlagige Produkt dargestellt werden.
Konstruktionsmerkmale, die die Paneelausbeute verringern
- große Brettkontur oder unregelmäßige Form;
- sehr enge Bohr-zu-Kupfer- und Schichtregistrierung;
- feine Linien auf dickem, poliertem Kupfer;
- mehrere übereinanderliegende Mikrovia-Ebenen;
- große Niedrigdurchfluss- oder Starrflex-Konstruktionen;
- Kantenbeschichtung, Hohlräume oder komplexe Tiefenfräsungen;
- strenge kosmetische Anforderungen auf einer großen Fläche;
- enge Biegung/Verdrehung bei unausgewogenem Stapel;
- viele Impedanzklassen nahe den Prozessgrenzen.
Die Größe der Platine beeinflusst mehr als nur das Material.
Größere Leiterplatten benötigen mehr Laminat, erhöhen aber auch das Risiko bei der Bildgebung, der Passergenauigkeit, dem Bohren und der Handhabung. Sie erfordern möglicherweise eine größere Testvorrichtung, längere Fräswege und spezielle Verpackungen. Die Kosten pro Quadratzentimeter können daher bei größeren Formaten eher steigen als sinken.
Impedanz, Produktklasse, Test und Dokumentation
Kontrollierte Impedanz
Die Impedanzkontrolle erfordert zusätzlichen Aufwand in den Bereichen Engineering, Coupon-Erstellung und Messung. Die Kosten hängen von der Anzahl der Impedanzklassen, den Toleranzen, dem Schichtaufbau, der Materialkontrolle und der Nähe des Designs zu den Fertigungsgrenzen ab. Engere Toleranzen können die zulässige Linienbreite sowie die dielektrischen und Kupferabweichungen verringern und dadurch potenziell die Ausbeute mindern.
Es gibt keine allgemeine Regel, dass eine benannte Schnittstelle eine Toleranz von +/-5 % oder +/-3 % erfordert. Die Toleranz sollte sich aus der Signalintegritätsanalyse und der Systemreserve ergeben. Die Angabe von +/-10 % ist sinnvoll, wo dies angemessen ist; eine Verschärfung der Toleranz ohne Kanalbedarf verursacht zwar Kosten, verbessert aber nicht automatisch das Endprodukt.
Leistungsklasse
Die IPC-Klassen 2 und 3 sind keine rein kosmetischen Klassifizierungen. Die gewählte Klasse ändert die Akzeptanzkriterien und kann sich auf Stichproben, Strukturkriterien und Prozesskontrollen auswirken. Eine pauschale Aussage wie „Klasse 3 bedeutet 20–40 % mehr Leistung“ ist jedoch nicht verlässlich. Die tatsächliche Leistungssteigerung hängt von der Designtoleranz, der Kompetenz des Lieferanten, den Tests und der Dokumentation ab. Eine Leiterplatte, die bereits deutlich unter den Anforderungen der Klasse 3 liegt, kann geringere Änderungen erfahren als eine grenzwertige Leiterplatte, die Anpassungen am Lagenaufbau, den Kontaktflächen oder der Beschichtung erfordert.
Qualifizierung und Losannahme
Mikroschnitte des ersten Artikels, Reflow-Simulationen, strominduzierte Temperaturwechseltests, Umwelttests oder kundenspezifische Coupons verursachen zusätzliche Testkosten und können Panelfläche beanspruchen. Sie verlängern außerdem den Freigabeprozess, da die Ergebnisse möglicherweise vor dem Versand benötigt werden. Die Anfrage muss die Methode, den Musterplan und die Abnahmekriterien benennen. Allgemeine Formulierungen wie „IST 1,000 Zyklen“ sind nicht ausreichend und sollten nicht als automatisch enthalten betrachtet werden.
Dokumentation
Zertifikate, Materialrückverfolgbarkeit, TDR-Diagramme, Oberflächendaten, Mikroschnitte, Serialisierung und langfristige Datenspeicherung erfordern Ressourcen aus den Bereichen Entwicklung und Qualitätssicherung. Die Kosten sind im Verhältnis zur Leiterplatte oft gering, aber nicht null – insbesondere wenn Kundenformulare, Portal-Uploads oder übersetzte Dokumente benötigt werden. Die Dokumentation sollte gleichzeitig mit der Fertigung angeboten werden.
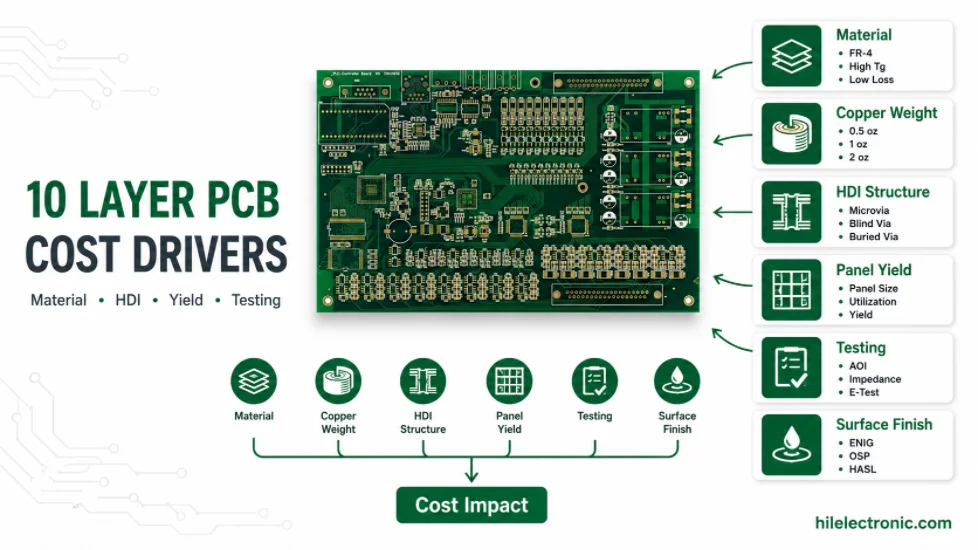
Abbildung 2. Kostenübersicht für die Fertigung und Prüfung einer 10-lagigen Leiterplatte.
Prototypen, Produktionsmenge, Entwicklungskosten und Folgeaufträge
Warum Prototypen hohe Stückkosten haben
CAM-Vorbereitung, DFM, Stapelberechnung, Bohrprogramme, Panel-Einrichtung, Coupons und Maschineneinrichtung sind erforderlich, unabhängig davon, ob die Bestellung fünf oder fünfhundert Platinen umfasst. Prototypenpanels können auch einzeln anstatt in einem stabilen, wiederkehrenden Produktionsablauf gefertigt werden. Die Verteilung dieser fixen und halbfixen Kosten auf eine kleine Menge führt zu einem hohen Stückpreis.
Warum sich die Preiskurve schließlich abflacht
Mit steigender Stückzahl sinkt der Rüstaufwand pro Platine, die Material- und Prozesskosten bleiben jedoch gleich. Sobald die Produktion effizient auf die Platinen abgewickelt und die Anlagenauslastung stabil ist, hängen weitere Mengenreduzierungen vom Materialeinkauf, der Prozessausbeute, der Automatisierung und kommerziellen Vereinbarungen ab. Die Behauptung, der Preis sinke zwischen fünf und tausend Stück immer um einen festen Prozentsatz, ist nicht für alle Designs zutreffend.
Werkzeuge und NRE
NRE kann CAM, Impedanzoptimierung, spezielle Bohr- oder Fräsvorrichtungen, elektrische Prüfvorrichtungen, Laserwerkzeuge, kundenspezifische Gutscheine und die Erstmusterprüfung umfassen. Einige Lieferanten rechnen diese Posten im Stückpreis aus, andere weisen sie separat aus. Beide Darstellungsformen sind nicht grundsätzlich günstiger. Vergleichen Sie die gesamten Kosten inklusive aller Nebenkosten und die Konditionen für Folgeaufträge.
Nachbestellungen
Bei einem Nachauftrag können genehmigte Daten und bestimmte Werkzeuge wiederverwendet werden, jedoch nur, wenn Revision, Material, Panel, Abnahmekriterien und Werkzeugzustand weiterhin gültig sind. Prüfvorrichtungen verschleißen, Materialkonstruktionen sind nicht mehr verfügbar und Normen oder Kundenanforderungen ändern sich. Die Aussage „Keine Neuentwicklungskosten für jeden Nachauftrag innerhalb von zwölf Monaten“ sollte nur dann erfolgen, wenn sie als tatsächliche Geschäftspolitik im Angebot enthalten ist.
Rahmenaufträge und geplante Freigaben
Eine Rahmenzusage kann den Materialeinkauf und die Produktionsplanung unterstützen und gleichzeitig gestaffelte Lieferungen ermöglichen. Der wirtschaftliche Nutzen hängt von den Stornierungsbedingungen, der Haltbarkeit des Materials, der Prognosestabilität und der Lagerverantwortung ab. Sie ist nicht gleichzusetzen mit der Bestellung der vollen Menge und sofortiger Lieferung.

Kostenreduzierung ohne Schaffung von Zuverlässigkeitsrisiken
Hochwertige Designänderungen
- Entfernen Sie eine unnötige Ablagerungsebene. Führen Sie die BGA-Fluchtstudie durch und verwenden Sie die flachste Architektur, die tatsächlich funktioniert.
- Nutzen Sie versetzte Mikro-Vias, sofern der Platz es zulässt. Vermeiden Sie gestapelte Schnittstellen, die keinen Routing-Vorteil bieten.
- Vergrößerung der Fangflächen und Rodungen abseits dicht besiedelter Gebiete. Wenden Sie die kleinste Geometrie nicht auf die gesamte Tafel an.
- Die Kupferoberflächen müssen für ihre Funktion geeignet sein. Verwenden Sie dickere Kupferschichten nur dort, wo sie benötigt werden.
- Wählen Sie Material aus einem Kanalbudget aus. Verwenden Sie verlustarme Bauweisen dort, wo sie die Leistung verändern, und nicht als markengetriebene Pauschalvorgabe.
- Optimieren Sie das Platinenlayout für die Serienfertigung. Geringfügige Maßänderungen können die Stückzahl pro Platte erhöhen, die Anforderungen an die Mechanik und die Gehäusekonstruktion bleiben jedoch maßgebend.
- Realistische Impedanztoleranz verwenden. Vermeiden Sie es, jede Klasse an das anspruchsvollste Netz anzupassen.
- Die Qualifizierung ist von den routinemäßigen Versandaufzeichnungen zu trennen. Teure Zuverlässigkeitsprüfungen sollten nicht bei jeder Charge wiederholt werden, es sei denn, das Produkt erfordert dies.
- Standardisierung der Stackups über alle Produktfamilien hinweg. Die Wiederverwendung einer qualifizierten Konstruktion kann Abweichungen bei der Konstruktion und den Materialien reduzieren.
- Daten vor der Werkzeugbearbeitung einfrieren. Nachträgliche Änderungen können die Gültigkeit von Paneelen, Vorrichtungen und Qualifikationsarbeiten zunichtemachen.
Falsche Sparmaßnahmen zu vermeiden
- die Annahme eines nicht zugelassenen Laminatersatzes allein zum Zweck der Reduzierung des Materialpreises;
- Reduzierung der beschlagnahmten Flächen unter das Registrierungsbudget;
- durch Verwendung eines höheren Mikrovia-Seitenverhältnisses, um einen Presszyklus ohne Qualifizierung zu eliminieren;
- Entfernen von Testcoupons, die zur Überprüfung der Impedanz oder Struktur erforderlich sind;
- Umstellung von gefüllten Via-in-Pads auf offene Vias unter BGA-Lands;
- Wahl einer Oberflächenbehandlung, die mit der Montage oder Lagerung unvereinbar ist;
- Verwendung der Klasse 2, wenn die Produktspezifikation oder das regulierte Programm die Klasse 3 erfordert;
- Zusammenführen von nicht zusammenhängenden Designs auf einem Panel ohne Berücksichtigung von Ertrag, Rückverfolgbarkeit und Lieferrisiko.
Panel-Sharing ist nicht automatisch kostenlos
Die Kombination mehrerer Designs kann in manchen Prototypensituationen Materialverschwendung reduzieren. Unterschiedliche Schichtaufbauten, Kupferarten, Bohrsätze, Oberflächen oder Liefermengen verhindern jedoch eine gemeinsame Nutzung. Gemischte Paneele können elektrische Prüfungen, Rückverfolgbarkeit und die Ertragsrechnung erschweren. Das CAM-Team muss prüfen, ob die Teile tatsächlich einen gemeinsamen Fertigungsprozess nutzen und ob die Einsparungen den zusätzlichen Verwaltungsaufwand überwiegen.

Wie man zwei Angebote für 10-lagige Leiterplatten vergleicht
Vereinheitlichen Sie den technischen Umfang, bevor Sie die Stückpreise vergleichen. Bitten Sie jeden Lieferanten, dieselben Punkte schriftlich zu bestätigen.
| Vergleichsfeld | Was muss zusammenpassen? | Gemeinsamer versteckter Unterschied |
|---|---|---|
| Material | Hersteller-, Familien-, Bau- oder zugelassene gleichwertige Regel | Ein Zitat setzt ein generisches Äquivalent voraus. |
| Aufstapeln | Schichtfolge, Dielektrikum, Kupfer und fertige Dicke | Unterschiedliche Kern-/Prepreg-Konstruktion oder Kupfer |
| Über Architektur | Start-/Stopp-Schichten, Füllen, Stapeln, Rückbohren und vergrabene Durchkontaktierungen | Gestapelt durch Weglassen von Füllmaterial oder Unterlaminierung |
| Impedanz | Ziele, Toleranz, Gutscheine und Bericht | Der Preis beinhaltet die Berechnung, jedoch nicht den TDR-Bericht. |
| Annahme der Datenschutzbestimmungen | IPC-Spezifikation, Revision, Klasse und Abweichungen | Klasse oder Nachtrag nicht enthalten |
| Reports | Genaue Datensätze geliefert und Testfrequenz | Qualifikationsdaten werden so dargestellt, als wären es Chargendaten. |
| Mengenbasis | Gute Stücke, Anzahl der Arrays, Überschuss und Lieferaufteilung | Der Preis gilt pro Array, nicht pro Board. |
| Kommerzieller Umfang | Werkzeuge, Fracht, Zölle, Steuern, Versicherung und Incoterms | Niedriger Ab-Werk-Preis im Vergleich zum Lieferpreis |
| Vorlaufzeit | Ausgangspunkt, Materialstatus, Genehmigungszeit und Versandmethode | Kalendertage im Vergleich zu Arbeitstagen oder reinen Fertigungstagen |
Fragen Sie nach Annahmen und Ausschlüssen.
Ein professionelles Angebot sollte darlegen, welche Konsequenzen sich bei Änderungen der Leiterbahnbreite, des Dielektrikums, des Materials oder der Via-Architektur im Rahmen der DFM-Überprüfung ergeben. Vorläufige Preisangaben sind bei unvollständigen Quelldaten angemessen, sollten aber entsprechend gekennzeichnet werden. Ein Angebot, das Annahmen nicht offenlegt, mag zwar verbindlich erscheinen, lässt aber die wichtigsten technischen Entscheidungen ungeklärt.
Angebotspaket und Gewerbegrenzen
Technische Daten für die Festpreisbildung
- vollständige Fertigungsdaten und Bohr-/Fräsdateien;
- Fertigungszeichnung und Endabmessungen;
- Stapelung oder Erlaubnis, eine solche vorzuschlagen;
- Material- und Ersatzstoffanforderungen;
- fertiges Kupfer und minimaler Leitungs-/Abstand;
- über eine Tabelle mit Start-/Stoppschichten, Füll- und Deckschichtanforderungen;
- Tabelle der kontrollierten Impedanzen;
- Oberflächenveredelung und selektive Beschichtung;
- regelnde Produktspezifikation, Revision und Klassifizierung;
- Erforderliche Qualifikationen, Gutscheine, Berichte und Rückverfolgbarkeit;
- Menge, Liefermuster, Jahresbedarf und Lieferplan.
Geschäftsfelder, die explizit angegeben werden müssen
- Währung und Gültigkeitsdauer des Angebots;
- ob Werkzeugkosten und Entwicklungskosten enthalten oder separat sind;
- Incoterm und benannter Ort;
- Fracht-, Versicherungs-, Zoll- und Steuerverantwortung;
- Zahlungsmethode und Kreditbedingungen;
- Lieferbeginn - Datenempfang, DFM-Genehmigung, Materialeingang oder Freigabe der Bestellung;
- Stornierungs- und Änderungsgebühren;
- Werkzeuge für wiederkehrende Aufträge und Richtlinien zur Datenaufbewahrung;
- Zulässige Über- oder Unterlieferung;
- Garantie- und Abweichungsverfahren.
Zahlungsbedingungen, Frachtkosten und Kreditlimits sind kunden- und auftragsspezifisch. Sie sollten nicht fest in einen Kostenartikel aufgenommen werden, es sei denn, sie entsprechen den aktuellen Unternehmensrichtlinien. Ebenso sollten Lieferansprüche die Fertigungszeit von der internationalen Transport- und Zollabfertigungszeit trennen.
Fordern Sie ein detailliertes Angebot für eine 10-lagige Leiterplatte an.
Angebotsverwaltung und Revisionskontrolle
Ein Kostenvergleich ist nur dann aussagekräftig, solange die technischen Grundlagen unverändert bleiben. Die Revisionskontrolle sollte daher Angebot, DFM-Antwort, genehmigten Lagenaufbau, Fertigungszeichnung, Panel- oder Lieferanordnungsdefinition und Qualitätsplanrevision miteinander verknüpfen. Schlägt ein Lieferant eine andere Laminatkonstruktion, Leitergeometrie, Via-Füllung, Coupon-Planung oder Panelausrichtung vor, sind die wirtschaftlichen Auswirkungen zusammen mit den Auswirkungen auf die elektrischen Eigenschaften und die Zuverlässigkeit zu prüfen.
- Erfassen Sie Annahmen, die zum Zeitpunkt der Angebotserstellung vorläufig sind, und schließen Sie diese vor der Freigabe des Kaufvertrags ab.
- Trennen Sie den wiederkehrenden Stückpreis von den Kosten für CAM, Werkzeuge, Testvorrichtungen, Mindestmaterial, Qualifizierung und Fracht.
- Geben Sie an, ob die Preisgestaltung auf der bestellten Stückzahl, der erwarteten Ausbeute, einem zulässigen Mehrbedarf oder einer festen Liefermenge basiert.
- Definieren Sie die Gültigkeit des Angebots, die Währung, die Incoterms, die steuerliche/zollbezogene Behandlung und die Bedingungen, die eine Preisanpassung auslösen.
- Bei Nachbestellungen ist zu prüfen, ob Werkzeuge, Testprogramme, einbehaltene Coupons und genehmigte Materialien weiterhin gültig sind.
- Vergleichen Sie Lieferanten, die dasselbe fertige Kupfer, dieselbe Materialpolitik, dieselbe Abnahmeklasse, denselben Musterplan und dasselbe Berichtspaket verwenden.
Kostensenkungen sind am sichersten, wenn unnötige Prozesskomplexität reduziert wird, anstatt auf Verifizierung zu verzichten. Eine optimierte Panelisierung, weniger Impedanzklassen, kürzere Bohrlisten, eine einfachere Via-Architektur und ein zugelassenes Lagermaterial können den Preis senken, ohne die Leistungsanforderungen zu beeinträchtigen.
Wie technische Änderungen die Kostenbasis verändern
Preisänderungen lassen sich am besten nachvollziehen, wenn jede Designänderung mit dem entsprechenden Ressourcenverbrauch verknüpft wird. Eine Änderung der Leiterplattengröße beeinflusst die Anordnung der Panels und die Materialfläche; eine Änderung der Kupferbeschichtung wirkt sich auf Ätzen, Galvanisieren und Laminieren aus; eine Änderung der Durchkontaktierung kann einen kompletten Bohr-, Füll- oder Laminierprozess erforderlich machen. Würde man alle Änderungen als prozentualen Aufschlag behandeln, bliebe verborgen, warum eine Änderung nur geringe Auswirkungen hat, während eine andere das Angebot komplett neu berechnet.
| Designänderung | Primärer Kostenmechanismus | Zu klärende Fragen vor der Annahme der Änderung |
|---|---|---|
| Größerer Umriss oder Lieferanordnung | Weniger Platten pro Produktionsplatte, mehr Material und möglicherweise eine andere Plattenausrichtung. | Überschreitet die neue Größe eine bestimmte Auslastungsschwelle der Paneele? Sind Schienen, Coupons und Werkzeugmargen berücksichtigt? |
| Schwereres, fertiges Kupfer | Längere Galvanisierung, breitere Ätzkompensation, geringere Feinlinienfähigkeit und höherer Harzfüllbedarf. | Ist dickes Kupfer auf jeder Schicht erforderlich oder nur auf ausgewählten Leistungsmerkmalen? Lässt sich der Strompfad durch eine Einlage oder einen externen Leiter effizienter gestalten? |
| Engere Linie/Abstand | Engeres Prozessfenster, zusätzlicher Inspektionsaufwand und geringere prognostizierte Ausbeute. | Ist die Feingeometrie lokal oder panelweit? Lässt sich der Engpass durch Platzierung, Fächerung oder Schichtanzahl beseitigen? |
| Rückbohren oder Löcher mit kontrollierter Tiefe | Zusätzliche Programme, Bohrzeit, Tiefenprüfung und potenzieller Ausschuss bei geringer Registrierungsgenauigkeit. | Bei welchen Netzen muss tatsächlich die Stub-Entfernung erfolgen? Ist Blind-Via-Routing oder eine andere Layer-Zuordnung risikoärmer? |
| Gestapelte Mikrovias | Kupferfüllung, Planarisierung, wiederholter Schichtaufbau und Qualifizierung der gestapelten Grenzfläche. | Lässt sich der Stapel staffeln? Rechtfertigt der Paketausstieg jede Aufbauebene? |
| Materialersatz mit geringen Verlusten oder HF-Materialien | Materialpreis, Mindestabnahmemenge, Plattenformat, Sonderbearbeitung und Requalifizierung. | Ist das elektrische Modell aktualisiert? Ist der Ersatz für die exakte Kern-/Prepreg- und Kupferkonstruktion zugelassen? |
| Zusätzliche Berichte oder Gutscheine | Panel-Immobilien, zerstörende Proben, Testarbeit und technische Überprüfung. | Sind Nachweise für jede Charge, nur für das erste Exemplar oder auch für die regelmäßige Qualifizierung erforderlich? |
Eine Angebotsänderung sollte die geänderte technische Annahme benennen, anstatt lediglich den neuen Gesamtbetrag anzugeben. Dadurch entsteht eine nachvollziehbare Kostenhistorie, die dem Entwicklungsteam hilft zu entscheiden, ob eine Funktion erforderlich ist, lokalisiert werden kann oder bis zur Qualifizierung verschoben werden kann.
Daten, deren Aufbewahrung sich lohnen sollte
Einkaufsteams können zukünftige Vergleiche verbessern, indem sie standardisierte Daten aus jedem Auftrag speichern: Größe der Produktionspanels, Anzahl der Platinen pro Panel, Materialfamilie und Konstruktion, Prozessabläufe, Anzahl der Bohr- und Laserstiche, Impedanzklassen, Couponfläche, Testmethode, Liefermenge, einmalige Kosten und Frachtkosten. Diese Daten geben zwar nicht die vertraulichen Prozesskosten des Lieferanten preis, zeigen aber, welche Designvariablen sich zwischen den Revisionen geändert haben.
Bei Nachbestellungen sollte die Preisgestaltung die genehmigte Revision und den Materialstatus berücksichtigen. Auch bei Bestellungen mit gleicher Teilenummer kann eine Neuberechnung erforderlich sein, wenn das Laminat veraltet ist, die Kupferfolie geändert wird, eine Testvorrichtung neu gebaut werden muss oder die Menge den vorherigen Panelplan nicht mehr zulässt. Umgekehrt sollte ein stabiles Design mit wiederverwendbaren Werkzeugen und genehmigten Alternativmaterialien nicht mit einem Angebot für ein Erstmuster verglichen werden, als wäre der Rüstaufwand identisch.
Risikoreserve- und Ertragslernen
Frühe Angebote für eine neue Konstruktion können Unsicherheiten beinhalten, die nicht als separate Position ausgewiesen werden. Der Lieferant verfügt möglicherweise nur über begrenzte Produktionsdaten für die Kombination aus Panelgröße, gestapelten Mikro-Vias, Kupfer, Oberflächenbeschaffenheit und Toleranz. Sobald stabile Produktionsdaten vorliegen, kann dasselbe Bauteil mitunter mit einer geringeren Risikoreserve kalkuliert werden. Umgekehrt gilt: Ein Prototyp, der einmal erfolgreich ist, beweist nicht, dass die Produktion wiederholbar ist. Die Kostenprüfung sollte auf der Chargenhistorie basieren, nicht auf einem einzelnen erfolgreichen Panel.
Bei der Übertragung eines Designs sollte geklärt werden, ob das Angebot auf einer ausgereiften Prozesshistorie oder einer neuen Qualifizierungsfertigung basiert. Ein neuer Lieferant benötigt möglicherweise zusätzliche Coupons, Erstmusterplatten oder eine konservative Plattendichte, bis Registrierung, Beschichtung und Testergebnisse korreliert sind. Diese Kosten sind, sofern offengelegt, gerechtfertigt und sollten, wo immer möglich, von den laufenden Produktionskosten getrennt ausgewiesen werden.

Empfohlen Beiträge

TMM Leiterplattenfertigung
Inhaltsverzeichnis TMM Leiterplattenfertigungsumfang für HF und...

RT duroid 6002 PCB-Angebot und Stackup
Diese Seite ist für die Aufgabe der Angebots- und Stapeldefinition zuständig...

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.