
Vermeidung von Blind-Vias-Leiterplattenlaminierungsfehlern
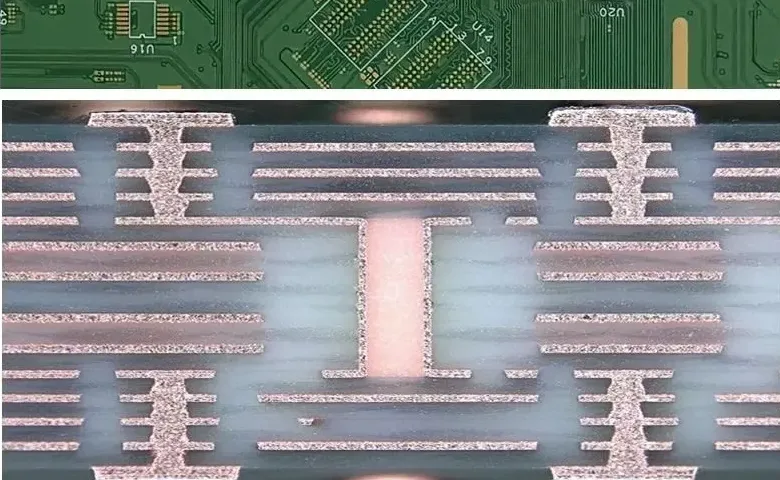
Inhaltsverzeichnis
- Blind-Via-Leiterplattenlaminierung: Sequenzieller Aufbau vs. Einzelzyklusprozess
- Anforderungen an den Laminierungszyklus nach HDI-Typ
- Vorbereitung vor der Laminierung: Anforderungen an die innere Schicht und das Material
- Laminierpresszyklus: Parameter, Phasen und Prozesssteuerung
- Zwischenzyklusbearbeitung: Inspektion, Bohren und Beschichten zwischen den Zyklen
- Häufige Laminierungsfehler, ihre Ursachen und Prävention
- Highleaps kontrolliertes Laminierungsverfahren für HDI-Leiterplatten
Sequenzielle Blind-Via-PCB-Laminierung – Wichtige Prozessfakten
- Standardplatine: 1 Laminierungszyklus (alle Schichten gleichzeitig gepresst)
- Typ I HDI: 2 Laminierungszyklen – zuerst der Kern, dann die äußeren Aufbauschichten
- Typ II HDI: 3 Laminierungszyklen – fügt pro Seite eine Aufbauschicht hinzu.
- Typ III HDI: 4–6 Zyklen – werden durch Kernprozesse vor äußeren Aufbauten vergraben
- Mindestens pro Zyklus: 8–12 Stunden (Aushärtungszeit + Abkühlzeit) — physikalisch nicht komprimierbar
- Anmeldevoraussetzung: ±0.075 mm von Lage zu Lage (gegenüber ±0.15 mm bei Standard-Leiterplatten)
Der Laminierungsprozess für Blind-Vias auf Leiterplatten ist der entscheidende Unterschied zwischen der HDI-Fertigung und der Standard-Leiterplattenherstellung. Während Standard-Leiterplatten in einem einzigen Laminierungszyklus laminiert werden – alle Lagen werden gleichzeitig gepresst und anschließend mechanisch gebohrt –, erfordern Blind-Vias-Leiterplatten eine sequentielle Laminierung: Jede Aufbaulage wird laminiert, geprüft, lasergebohrt und beschichtet, bevor die nächste Lage aufgebracht werden kann. Typ I HDI benötigt zwei Laminierungszyklen, Typ II drei und Typ III mit vergrabenen Vias vier bis sechs. Jeder Zyklus verursacht eine nicht komprimierbare Prozesszeit von 8 bis 12 Stunden. Daher sind die Lieferzeiten für HDI-Leiterplatten zwei- bis dreimal länger als für Standard-Leiterplatten, und die Kosten für die Herstellung von Blind-Vias-Leiterplatten steigen nichtlinear mit der Komplexität. Dieser Leitfaden beschreibt jeden Schritt des sequentiellen Laminierungsprozesses sowie die Prozessparameter und Verfahren zur Fehlervermeidung, die die Ausbeute und Zuverlässigkeit bestimmen.
Anfrage zur HDI-Fertigung mit kontrollierter Laminierung
1. Blind-Via-Leiterplattenlaminierung: Sequenzieller Aufbau vs. Einzelzyklusprozess
1.1 Warum Standardlaminierung keine Blinddurchkontaktierungen erzeugen kann
Bei der Standardfertigung von mehrlagigen Leiterplatten werden alle Lagen in einem einzigen Laminiervorgang zusammengepresst. Nach dem Laminieren werden die Durchkontaktierungen mechanisch von oben nach unten durch alle Lagen gebohrt. Dies funktioniert, da die Durchkontaktierungen von beiden Seiten der Leiterplatte zugänglich sind.
Blinddurchkontaktierungen enden definitionsgemäß an einer bestimmten inneren Lage und durchdringen nicht die gesamte Leiterplattendicke. Sie können nicht mehr hergestellt werden, nachdem alle Lagen laminiert wurden, da:
- Mechanisches Bohren kann nicht zuverlässig bei der exakten dielektrischen Dicke, die einer bestimmten inneren Schicht entspricht, gestoppt werden, ohne die Gefahr des Überbohrens zu vermeiden.
- Laserbohren (mit dem eine kontrollierte Tiefe erreicht werden kann) verfügt über nicht genügend Energie, um mehr als 1–2 Schichten FR-4 zu durchdringen. Prepreg in einem einzigen Durchgang
- Die innere Kupferkontaktfläche, auf der die Blinddurchkontaktierung aufliegen muss, ist nur zugänglich, bevor die darüber liegenden Schichten laminiert werden.
Die sequentielle Laminierung löst dieses Problem, indem die Leiterplatte Schicht für Schicht aufgebaut wird: Zuerst wird der innere Kern laminiert, dann werden Blind-Vias in die erste Aufbauschicht gebohrt und aufplattiert, bevor die nächste Schicht hinzugefügt wird.
1.2 Sequenzieller Aufbau vs. Einzellaminierung: Prozessvergleich
| Attribut | Standard-Leiterplatte (Einzelzyklus) | Typ I HDI (Sequenziell, 2 Zyklen) | Typ III HDI (Sequenziell, 4–6 Zyklen) |
|---|---|---|---|
| Über Typ erreichbar | Durchgangsloch | Blind L1–L2, L(n-1)–Ln | Äußere Blindheit + vergrabene innere |
| Minimaler Via-Durchmesser | 0.20 mm (mechanisch) | 0.10 mm (Laser) | 0.10 mm (Laser) |
| Laminierzyklen | 1 | 2 | 4-6 |
| Lieferzeit vs. Standard | Baseline | 1.4–1.8× | 2.0–3.0× |
| Kosten vs. Standard | Baseline | 2.3–3.2× | 5.8–9.5× |
| Registrierungspflicht | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Warum jeder zusätzliche Laminierungszyklus Kosten und Risiken erhöht
Jeder Laminierungszyklus fügt Folgendes hinzu:
- Direkte Kosten: Presszeit, Prepreg-Material, Galvanisierungsbadzeit – ca. 18–45 $/Platine bei Prototypenmengen
- Anhäufung von Registrierungsfehlern: Jeder Zyklus führt zu einer Registrierungsunsicherheit von ±0.025–0.075 mm. Nach 4 Zyklen kann die kumulative Unsicherheit ±0.10–0.15 mm erreichen – und nähert sich damit der Spezifikation für einen Ringabstand bei hochdichtem HDI an.
- Ertragsrisiko: Bei jedem Zyklus besteht eine Wahrscheinlichkeit von 1–3 %, dass ein Prozessfehler (Delamination, Lunker, Passungsfehler) auftritt, der das Aussortieren des betreffenden Panels erforderlich macht. Über 4 Zyklen hinweg erreicht die Wahrscheinlichkeit für mindestens einen Zyklusfehler 4–12 %.
- Thermische Belastung: Jeder Laminierungszyklus setzt die bereits fertigen Schichten einer weiteren Temperaturerhöhung von 170–190 °C aus. Bei Tg-empfindlichen Materialien kann es zu einer Verschiebung der Dk-Temperatur kommen. PTFE-basierte Materialien erfordern ein besonders sorgfältiges Temperaturmanagement.
Dieser kumulative Effekt ist der Grund, warum HDI vom Typ III trotz des nur 1.5- bis 2-fachen Materialanteils 5.8- bis 9.5-mal so viel kostet wie eine Standard-Leiterplatte – die Komplexität des Prozesses, nicht das Material, treibt die Kosten an.
2. Anforderungen an den Laminierzyklus nach HDI-Typ
2.1 Laminierungssequenz für HDI Typ I
Typ I (1+N+1): Eine Aufbauschicht auf jeder Seite des Kerns, Blinddurchkontaktierungen verbinden L1–L2 und L(n-1)–Ln.
Zyklus 1 — Kernlaminierung:
- Eingabe: Belichtete und geätzte innere Schichtkerne (L2 bis L(n-1)), Prepreg zwischen den Kernen, dünn Kupferfolie auf Außenflächen
- Ergebnis: Vollständig laminierter Innenkern mit massiven Kupferaußenflächen (diese werden nach der äußeren Bearbeitung zu L2 und L(n-1))
- Inspektion: Dickenmessung, Röntgenmarkierung, visuelle Delaminationsprüfung
Zyklus 2 — Äußere Schichtaufbaulaminierung:
- Input: Kern aus Zyklus 1 (mit Blindbohrungen, Entschmieren und stromloser Kupferabscheidung zwischen den Zyklen), laserbohrbares Prepreg, dünne äußere Kupferfolie (typischerweise 12–18µm Folie)
- Ergebnis: Vollständiger Mehrschichtstapel mit allen verbundenen Lagen
- Nach Zyklus 2: Abbildung der äußeren Schicht, Ätzen, Lötstopplack, Oberflächenbearbeitung, Test
2.2 Laminierungssequenz für HDI Typ II
Typ II (2+N+2): Zwei Aufbauschichten pro Seite, wodurch durch Stapeln eine zweistufige Blindkonstruktion möglich ist (L1–L2 und L2–L3).
Zyklus 1 — Kernlaminierung: Gleiches wie Typ I Zyklus 1.
Zyklus 2 — Erster äußerer Aufbau:
- Laserbohrbares Prepreg, das auf den Kern laminiert ist
- Nach diesem Zyklus: Erster Laserbohrdurchgang (Blindbohrungen von L2 in den Kern), Entschmieren, stromloses Verkupfen, Galvanisieren
- Bei gestapelten Vias: Harzfüllung + Planarisierung vor Zyklus 3
- Bei versetzten Durchkontaktierungen: direkt zu Zyklus 3 ohne Füllung
Zyklus 3 — Zweiter äußerer Aufbau:
- Zweites laserbohrbares Prepreg, das auf die Struktur von Zyklus 2 laminiert ist.
- Nach diesem Zyklus: Zweiter Laserbohrdurchgang (Blindbohrungen von L1 zu L2-Pad), Entschmieren, stromloses Abscheiden, Galvanisieren
- Dann beginnt die Verarbeitung der äußeren Schicht.
2.3 Typ III HDI: Core Buried Via Processing
Typ III beinhaltet die Bearbeitung von vergrabenen Durchkontaktierungen vor dem Aufbringen der äußeren Aufbauschichten. Für eine 10-lagige Typ-III-Struktur mit vergrabenen Durchkontaktierungen L4–L5:
Kern-Subzyklus 1 — L4–L5 durch Bildung vergraben:
- Das Kernlaminat (nur die Lagen L4–L5) wird mechanisch gebohrt und für vergrabene Durchkontaktierungen beschichtet.
- L4 und L5 sind mit vergrabenen Durchkontaktierungsflächen und Verbindungsleitern abgebildet.
- Kernbaugruppe geprüft und oxidiert
Kern-Teilzyklus 2 — Vollständige Kernlaminierung:
- Die Unterbaugruppe L4–L5, die verbleibenden inneren Schichtkerne und das Prepreg werden zusammen laminiert.
- Die vergrabenen Durchkontaktierungen sind nun dauerhaft im Kern eingeschlossen.
Äußere Aufbauzyklen (gleich Typ I oder II): Werden auf den gesamten Kern aufgebracht.
Jedes zusätzliche vergrabene Via-Schichtpaar im Kern fügt einen kompletten mechanischen Bohr-Platten-Laminierungszyklus hinzu, bevor die äußeren Aufbauten beginnen.
3. Vorbereitung vor der Laminierung: Anforderungen an die innere Schicht und das Material
3.1 Qualitätsanforderungen an die Innenschicht
Das Ergebnis jedes Laminierungszyklus hängt von der Qualität der vorhergehenden Herstellung der inneren Schicht ab:
Oberflächenreinheit von Kupfer: Organische Verunreinigungen (Öl, Fingerabdrücke, Fotolackreste) auf dem inneren Kupfer verhindern die Harzhaftung. Die Reinigung der Kupferoberflächen erfolgt in einem mehrstufigen Verfahren: alkalische Reinigung, Mikroätzung (Abtrag von 1–2 µm Kupfer), Säurespülung und Spülung mit deionisiertem Wasser. Die Reinheit wird mittels Wasserabperltest überprüft: Eine ordnungsgemäß gereinigte Oberfläche zeigt gleichmäßige Benetzung; Verunreinigungen führen zu Abperleffekt.
Oxidbehandlung: Blankes Kupfer besitzt eine geringe Oberflächenenergie und haftet schlecht an Epoxidharz. Durch eine Braun- oder Schwarzoxidbehandlung wird die Kupferoberfläche von 0.3–0.5 µm (im Ätzzustand) auf 1.5–3.0 µm aufgeraut, wodurch die Schälfestigkeit deutlich verbessert wird. Moderne Mikroätz- oder organische Haftvermittlersysteme (z. B. MacDermid MultiBond, Atotech Universal Etch) können die Oxidbehandlung bei bestimmten Harzsystemen ersetzen, müssen jedoch für die jeweilige Prepreg-Chemie geeignet sein.
Registrierungsgenauigkeit: Die Zielpunkte der inneren Lagen (typischerweise kreuzförmige Kupferstrukturen) müssen innerhalb von ±0.075 mm ihrer Sollpositionen liegen, damit die nachfolgenden Bohrprogramme den Ringschluss gewährleisten. Lagen außerhalb dieser Toleranz werden vor der Laminierung – nicht danach – verworfen.
3.2 Prepreg-Vorbereitung und -Stufenplanung
Prepreg (Glasfasergewebe, das mit teilgehärtetem Epoxidharz der B-Phase vorimprägniert ist) dient als Bindemittel zwischen den Kupferschichten. Anforderungen an die Vorlaminierung:
Feuchtigkeitsregulierung: Prepreg absorbiert Feuchtigkeit aus der Umgebungsluft. Ein Feuchtigkeitsgehalt über 0.2 % führt zu folgenden Problemen:
- Dampfbildung beim Laminieren, wodurch Hohlräume und Blasen entstehen
- Reduzierte Glasübergangstemperatur des ausgehärteten Laminats
- Delamination an der Kupfer-Harz-Grenzfläche während der nachfolgenden Wärmebehandlung
Prepreg muss unter 21 °C und 50 % relativer Luftfeuchtigkeit gelagert werden. Platten, die länger als 24 Stunden in unkontrollierten Umgebungen gelagert wurden, sollten vor der Verwendung 2 Stunden lang bei 120 °C getrocknet werden.
Auswahl von Prepregs für laserbohrbare Aufbauschichten: Äußere Aufbau-Prepregs für die Herstellung von Blind-Vias müssen laserbohrbar sein, ohne dass es zu einer Verkohlung kommt, die die Via-Wände verunreinigen würde. Standardmäßige gewebte Glasfaser-Prepregs lassen sich nur schwer sauber laserbohren; daher werden für Aufbauschichten, bei denen das Laserbohren von Blind-Vias geplant ist, Vlies- oder modifizierte Glasfaser-Prepregs mit reduziertem Glasfaseranteil (z. B. Panasonic R-1661W, Isola I-Tera MT40 Prepreg, spezielle verlustarme Laminate) spezifiziert (siehe Laserbohren für die Herstellung von Mikro-Vias ).
3.3 Auswahl der Kupferfolie für Aufbauschichten
Die äußeren Aufbauschichten verwenden typischerweise dünnere Kupferfolie (9–18 µm) als die inneren Kerne (17–35 µm). Dünnere Folie:
- Ermöglicht eine feinere Bildauflösung (2/2 mil Leiterbahn/Abstand gegenüber mindestens 3/3 mil bei dicker Folie)
- Verringert die Menge an Kupfer, die der Laser abtragen muss, bevor er das Prepreg erreicht, und verbessert so die Qualität der Durchkontaktierungswände.
- Erfordert eine sorgfältigere Handhabung, um Faltenbildung beim Laminieren zu vermeiden.
Bei Designs mit LP- (Low Profile) oder VLP-Kupfer (Very Low Profile) zur Reduzierung der Einfügungsdämpfung im Hochfrequenzbereich werden diese Folien ausschließlich auf den äußeren Signalschichten verwendet, sofern die Signalfrequenz den höheren Kostenaufwand rechtfertigt. Für die inneren Kernschichten kann Standard-ED-Kupfer verwendet werden.
4. Laminierpressenzyklus: Parameter, Phasen und Prozesssteuerung
Die inneren Lagen, das Prepreg und die Kupferfolie wurden in die Presskammer eingelegt. Vor dem Erhitzen wurde ein Anpressdruck (50–100 PSI) aufgebracht, um ein Verrutschen der Lagen während des Aufheizens zu verhindern.
Die Temperatur in der Presse steigt mit 2–4 °C/min auf 175–185 °C. Durch den langsamen Temperaturanstieg kann Feuchtigkeit verdunsten und das Harz gleichmäßig fließen, bevor die Gelierung einsetzt.
Es wird der volle Laminierdruck (300–400 PSI) angewendet. Das Harz fließt, füllt Hohlräume und vernetzt sich. Die Dauer ist durch die Harzchemie bestimmt und kann nicht verkürzt werden.
Die Temperatur wurde mit 2–4 °C/min gesenkt. Schnelle Abkühlung führt zu Verformungen aufgrund von Wärmeausdehnungsunterschieden und latenter Delamination. Dieser Prozess lässt sich nicht beschleunigen.
Dickenmessung, Sichtprüfung, Röntgen-Schichtregistrierungskontrolle (innere Passmarken müssen innerhalb von ±0.075 mm der Bohrziele liegen).
4.1 Presszyklusphasen im Detail
Phase 1 — Belastung und Anfangsdruck:
Der Stapel wird zwischen Trennfolien und Spiegelplatten in die Presskammer eingelegt. Vor Beginn der Erwärmung wird ein Anfangsdruck (50–100 PSI) aufgebracht, um ein Verrutschen der Schichten während des anfänglichen Temperaturanstiegs zu verhindern.
Phase 2 — Temperaturanstieg (60–90 Minuten):
Die Temperatur steigt von Umgebungstemperatur auf den Aushärtungs-Sollwert (typischerweise 175–185 °C für Standard-FR-4, bis zu 195 °C für Hochtemperatur-FR-4-Typen). Die Aufheizrate wird auf 2–4 °C/Minute geregelt. Zweck des langsamen Temperaturanstiegs:
- Verdampft jegliche Restfeuchtigkeit, bevor das Harz fließt.
- Ermöglicht es dem Harz, seine Fließtemperatur (130–150 °C) gleichmäßig über die gesamte Platte zu erreichen, bevor die vollständige Gelierung beginnt.
- Minimiert den Temperaturgradienten über das Panel – besonders wichtig bei großen Panels, bei denen ein Temperaturunterschied zwischen Rand und Mitte bei zu schnellem Temperaturanstieg zu ungleichmäßiger Aushärtung führen kann.
Phase 3 — Voller Druck und Aushärtungszeit (90–180 Minuten):
Der volle Laminierdruck (300–400 PSI für Standard-FR-4) wird angelegt, sobald das Harz die Fließtemperatur erreicht hat. Das Harz fließt, füllt Lücken und Hohlräume und beginnt zu vernetzen (Gelierung). Die Aushärtung wird fortgesetzt, bis das Harz die vollständige Glasübergangstemperatur (Tg) erreicht hat – gemessen mittels DSC (Differenzkalorimetrie) an Prozessproben. Eine unzureichende Aushärtung führt zu Leiterplatten mit einer zu niedrigen Tg, reduzierter Schälfestigkeit und erhöhtem Wärmeausdehnungskoeffizienten (CTE) in z-Richtung – all dies verursacht Zuverlässigkeitsprobleme im Betrieb.
Phase 4 — Kontrollierte Abkühlung (3–5 Stunden):
Nach der Aushärtungsphase wird die Presstemperatur kontrolliert um 2–4 °C/Minute gesenkt. Diese Abkühlrate wird durch den Unterschied im Wärmeausdehnungskoeffizienten (CTE) zwischen den Kupferschichten (17 ppm/°C in der Ebene) und dem Laminat (14–18 ppm/°C in der Ebene, 50–70 ppm/°C in z-Richtung) bestimmt. Eine schnellere Abkühlung führt zu Eigenspannungen, die Folgendes bewirken:
- Sofortige Verformung (sichtbare Biegung und Verdrehung übersteigend) IPC-6012 ±0.75%-Grenzen)
- Interne Spannungen, die sich bei nachfolgenden Temperaturzyklen als latente Delamination manifestieren.
- Mikrorissbildung an den Eintrittspunkten der Bohrlöcher während nachfolgender Bohrarbeiten
Die Abkühlphase ist der am häufigsten verkürzte Prozessschritt bei der kostengünstigen HDI-Fertigung – und die häufigste Ursache für Verzug und Zuverlässigkeitsausfälle bei unter Kostendruck hergestellten Leiterplatten.
4.2 Mehrfachöffnungs- vs. Einzelöffnungspresse
Mehrfachöffnungspressen verarbeiten mehrere Plattenstapel gleichzeitig (typischerweise 8–12 Öffnungen), wobei jede Öffnung eine oder mehrere durch Spiegelplatten getrennte Platten aufnimmt. Dies erhöht den Durchsatz, ohne die Zykluszeit zu verändern.
Vakuumpressen mit einer Öffnung werden verwendet für:
- Hochkomplexe HDI mit asymmetrischen Stapeln, bei denen eine gleichmäßige Druckverteilung von entscheidender Bedeutung ist
- Dünne Prepreg-Aufbaukonstruktionen (unter 60 µm), bei denen ein Vakuum erforderlich ist, um die Bildung von Hohlräumen zu verhindern
- Bei PTFE-basierten Werkstoffen, deren Temperatur- und Druckprofile sich von FR-4 unterscheiden und bei denen eine Kreuzkontamination zwischen den Pressladungen ein Problem darstellt, besteht die Sorge.
Bei allen PTFE- oder keramikgefüllten Hochfrequenzlaminaten müssen die Presslinien zwischen den Produktionsläufen für FR-4- und HF-Materialien entweder separat betrieben oder gründlich gereinigt werden. Eine Kreuzkontamination von PTFE-Materialien mit FR-4-Harz verändert die Dielektrizitätskonstante und ist ohne zerstörende Analyse schwer nachzuweisen.
4.3 Prozesssteuerung und -überwachung
Die Produktionslaminierung in qualifizierten HDI-Werken umfasst:
Thermoelementüberwachung: Mehrere Thermoelemente sind in der Pressbucht an den Paneelecken und in der Mitte platziert. Die Temperaturverläufe werden für jeden Zyklus protokolliert und mit dem validierten Pressprofilfenster verglichen. Paneele, bei denen ein Thermoelement außerhalb des Profilfensters liegt, werden zur Maß- und Querschnittsprüfung markiert.
Harzflussproben: Kleine Testproben, die an den Plattenrändern angebracht werden, erfassen den Harzfluss während der Laminierung. Ein Harzfluss außerhalb des zulässigen Bereichs (zu geringer Harzfluss = Lufteinschlüsse, zu hoher Harzfluss = Ablösung an den Kanten) veranlasst die Untersuchung des Feuchtigkeitsgehalts der Prepreg-Charge und die Kalibrierung der Pressentemperatur.
Plattendickenmessung: Die Dicke nach der Laminierung wird an mindestens neun Punkten pro Platte gemessen. Abweichungen von mehr als ±10 % des Nennwerts veranlassen eine Überprüfung auf ungleichmäßige Druckverteilung oder Chargenschwankungen des Prepregs.

5. Zwischenzyklusbearbeitung: Inspektion, Bohren und Beschichten zwischen den Zyklen
5.1 Nachlaminierungsprüfung vor dem nächsten Zyklus
Jeder Produktionszyklus muss eine Qualitätskontrolle bestehen, bevor der Auftrag in den nächsten Zyklus übergeht. Die Freigabe eines fehlerhaften Panels für den nächsten Zyklus ist der teuerste Qualitätsfehler in der HDI-Fertigung – der Defekt wird kaschiert, zusätzliche Prozessschritte werden auf ein grundlegend fehlerhaftes Substrat angewendet, und das Panel wird schließlich bei der Endkontrolle aussortiert.
Inspektionscheckliste zwischen den Zyklen:
- Röntgenschichtregistrierung: Die Markierungen der inneren Schicht müssen innerhalb von ±0.075 mm der Bohrziele ausgerichtet sein.
- Maßprüfung der Paneele: Länge, Breite und Dicke entsprechen den Vorgaben
- Sichtprüfung auf Delaminationsblasen, Kantendelaminationen und Oberflächenhohlräume
- Querschnittprobe (zerstörend, am Prozesscoupon): Prüfung auf Harzporen, Integrität der Kupfer-Harz-Grenzfläche, Abschätzung der Schälfestigkeit
5.2 Laserbohren nach jedem Aufbauzyklus
Nach jeder äußeren Laminierung erfolgt das Laserbohren. Wichtige Prozessparameter:
CO₂-Laser für Standard-FR-4-Aufbau:
- Wellenlänge: 10.6 µm – wird von organischem Harz gut, von Kupfer schlecht absorbiert.
- Kupferablationsschritt: Ein kurzer erster Impuls trägt ein „Fenster“ in der äußeren Kupferfolie ab.
- Dielektrische Ablation: Durch aufeinanderfolgende Impulse wird das Prepreg-Material bis zum Fangpad auf der inneren Schicht abgetragen.
- Mindestdurchmesser der Durchkontaktierung: 0.10 mm fertig bearbeitet (0.12 mm vor dem Beschichten gebohrt)
- Maximales Seitenverhältnis: 1:1 (Tiefe gleich oder kleiner als Durchmesser)
UV-Laser (Nd:YAG) für Dünnschichten und PTFE:
- Wellenlänge: 355 nm – Kaltablation ohne Verkohlung
- Anwendungsgebiete: Prepreg unter 40 µm, flexible Polyimidmaterialien, PTFE-basierte Aufbaufolien
- Höhere Kosten pro Via (0.015–0.040 $) im Vergleich zu CO₂ (~0.008–0.025 $/Via, Referenzwert)
- Bessere Wandqualität – weniger Rückstände, sauberere Ablation
Konforme Maskentechnik: Ein gängiges Verfahren für CO₂-Laser, bei dem die äußere Kupferfolie vor dem Laserbohren an den Stellen der Sackgassen mit Fenstern versehen wird. Der CO₂-Laser bohrt dann durch das Dielektrikum im vorgebohrten Fenster, ohne das Kupfer durchdringen zu müssen. Dies reduziert die Anzahl der Laserpulse pro Durchkontaktierung und verbessert die Wandgenauigkeit der Durchkontaktierungen.
5.3 Entschmieren und stromloses Kupfer: Vorbereitung der Durchkontaktierungswand
Nach dem Laserbohren enthalten die Wände der Durchgangsbohrungen Rückstände des Ablationsprozesses:
- Verkohltes Harz (Bohrrückstand) aus der CO₂-Laserablation
- Glasfaserreste aus dem Prepreg-Substrat
- Oxidiertes Kupfer auf der Auffangplatte
Permanganat-Entschmierverfahren:
- Quellmittel: Lässt den Bohrschlamm aufquellen, um den Zugang der Chemikalien zu verbessern.
- Permanganatätzung: oxidiert und entfernt verkohltes Harz und Schmierstoffe.
- Reduktionsmittel: neutralisiert restliches Permanganat und entfernt jegliche Oxidation vom Kupfer des Auffangpads.
Bei PTFE-Laminaten ersetzt CF₄/O₂-Plasma das Permanganat. Das Plasma entfernt karbonisierte Rückstände, ohne die PTFE-Matrix anzugreifen. Spezielle Plasmakammern sind erforderlich, da PTFE-Verunreinigungen in herkömmlichen Permanganatanlagen zu Haftungsproblemen führen.
Nach dem Entschmieren wird auf alle Oberflächen, einschließlich der Durchkontaktierungswände, ein Palladiumkatalysator aufgebracht und stromlos Kupfer (0.5–1.5µm) abgeschieden, um eine leitfähige Keimschicht für die Galvanisierung zu erzeugen.
ℹ Versetzt vs. gestapelt: Die Designwahl, die die Füllkosten bestimmt
Gestapelte Mikro-Vias (direkt übereinander in verschiedenen Lagen) erfordern zwischen den Laminierzyklen eine Harzfüllung und Planarisierung – dies verursacht zusätzliche Kosten von 0.05–0.15 $ pro Via für die Füllung und 1.50–5.00 $ pro Panel für die Planarisierung. Versetzte Mikro-Vias (Versatz ≥ 0.25 mm) machen beide Schritte überflüssig. Bei einem Design mit 600 Vias beträgt der Unterschied allein bei den Via-Verarbeitungskosten etwa 68 $ pro Platine (gestapelt) gegenüber 10.80 $ pro Platine (versetzt). Diese Zahlen dienen der Veranschaulichung und beziehen sich auf ein Design mit 600 Vias; die tatsächlichen Kosten können abweichen.
5.4 Durchkontaktierung und Planarisierung für gestapelte Konstruktionen
Bei Konstruktionen mit gestapelten Durchkontaktierungen (wobei die Durchkontaktierung L1–L2 direkt über der Durchkontaktierung L2–L3 liegt) muss die Durchkontaktierung L2–L3 gefüllt und planarisiert werden, bevor die Laminierung der Aufbauschicht L1–L2 fortgesetzt wird:
Harzfüllung:
- Epoxid- oder Polymerharztinte wird unter Vakuum oder mittels Rakelauftrag in den Zylinder eingespritzt.
- Die Füllung muss zu mindestens 95 % vollständig sein und darf keine Lufteinschlüsse aufweisen – Lufteinschlüsse verursachen Ausgasungen beim nachfolgenden Reflow-Löten der Montage.
- Aushärtung bei 150–175 °C für 60–90 Minuten
Planarisierung:
- Die gefüllte Durchkontaktierungsfläche kann leicht gewölbt (Überfüllung) oder vertieft (Unterfüllung) sein.
- Durch mechanisches Planarisieren (Bandschleifen oder Rotationsschleifen) wird Material abgetragen, bis die Oberfläche der Durchkontaktierung innerhalb von ±15µm mit dem umgebenden Kupfer bündig ist.
- Diese Planheit ist entscheidend für die nachfolgende Schichtlaminierung, um einen gleichmäßigen Druck und eine gleichmäßige Klebefugendicke zu erzielen.
Kostenauswirkungen: Das Füllen der Durchkontaktierungen kostet 0.05–0.15 $ pro Durchkontaktierung, die Planarisierung 1.50–5.00 $ pro Leiterplatte. Bei einem Design mit 600 Durchkontaktierungen können die Kosten für Füllen und Planarisierung zusammen etwa 31.50–95.00 $ pro Leiterplatte betragen (Richtwert – die tatsächlichen Kosten hängen von der Anzahl der Durchkontaktierungen, dem Material und dem Lieferanten ab). Daher hat das Design mit versetzten Durchkontaktierungen, bei dem beide Arbeitsschritte entfallen, einen so erheblichen Kostenvorteil. Einen vollständigen Kostenvergleich der Durchkontaktierungsarchitekturen finden Sie im Kostenleitfaden für Leiterplatten mit verdeckten Durchkontaktierungen .
6. Häufige Laminierungsfehler, Ursachen und Vorbeugung
⚠ Der häufigste Fehlermodus bei HDI-Laminierung
Eine unzureichende Oxidbehandlung der inneren Schicht ist für 40–60 % der Delaminierungsfehler verantwortlich. Eine Kupferoberflächenrauheit unter 1.5 µm (geätztes Kupfer: 0.3–0.5 µm) bietet keine ausreichende Schälfestigkeit für die Epoxidharzhaftung. Die Behandlung mit braunem Oxid oder modernen organischen Haftvermittlern ist ein notwendiger Prozessschritt – keine optionale Qualitätsverbesserung.
6.1 Delamination
Definition: Ablösung zwischen einer Kupferschicht und dem angrenzenden Harz-/Glaslaminat. Kann als Blase oder Trichter auf der Leiterplattenoberfläche sichtbar sein oder verborgen und nur im Querschnitt erkennbar sein.
Ursachen:
- Unzureichende Oxidbehandlung: Kupfer-Harz-Schälfestigkeit unter mindestens 4 N/cm
- Bei einer Prepreg-Restfeuchte über 0.2 % entstehen durch die Dampfentwicklung während der Aushärtung Hohlräume, die sich zu Delaminierungszonen ausweiten.
- Unzureichende Aushärtungszeit: Teilweise vernetztes Harz weist reduzierte Kohäsionsfestigkeit auf
- Verunreinigungen auf der Kupferoberfläche vor der Laminierung
Prävention: Qualifizierung der Kupferoberflächenbehandlung (monatliche Schälfestigkeitsprüfung an Produktionscoupons), Überwachung der Prepreg-Feuchtigkeit mit obligatorischem Ausheizen für nicht konformes Material, Probenahme des Prozesscoupon-Querschnitts nach jeder Laminiercharge.
6.2 Registrierungsfehler
Definition: Die Bohrziele und die inneren Lagenpads sind nicht ausgerichtet, was zu einem reduzierten oder gar keinem Ringring an den Blindvia-Aufnahmepads führt.
Ursachen:
- Dimensionsänderung der Platten während der Laminierung: FR-4 dehnt sich während der Aushärtung geringfügig in XY-Richtung aus (typischerweise 0.02–0.05 %). Diese vorhersehbare Ausdehnung muss bei den Bohrprogrammen berücksichtigt werden.
- Dimensionsinstabilität der inneren Schichten: Innere Schichten, die nicht symmetrisch geätzt wurden (unterschiedliche Kupferdichte oben vs. unten), wölben sich während der Laminierung, wodurch Strukturen von ihren Sollpositionen verschoben werden.
- Fehlausrichtung des Druckstapels: Die Registerstifte müssen korrekt sitzen; falsch sitzende Stifte ermöglichen eine Verschiebung der Drucklagen.
Prävention: Röntgenprüfung der Bohrlochregistrierung an jedem Panel vor dem Bohren (nicht stichprobenartig). Kompensation der Skalierung der Grafiken auf Basis der gemessenen Materialausdehnungseigenschaften für jede Schicht. Analyse der Kupferverteilung während der DFM-Phase der inneren Lage, um asymmetrische Designs vor der Produktion zu erkennen.
6.3 Hohlräume und Lufteinschlüsse
Definition: Luft- oder Gaseinschlüsse im ausgehärteten Harz, die im Querschnitt als delaminationsartige Einschlüsse oder punktförmige Hohlräume erscheinen.
Ursachen:
- Prepreg mit unzureichendem Harzgehalt für das gegebene Paneldesign (hohes Kupfer-zu-Dielektrikum-Flächenverhältnis erfordert einen höheren Harzfluss)
- Unzureichendes Vakuum in Vakuum-unterstützten Presszyklen
- Zu schneller anfänglicher Anstieg verhindert ordnungsgemäßen Harzfluss und Ausgasung vor der Gelierung
Prävention: Die Harzzusammensetzung ist auf die Kupferdichte der Paneele abgestimmt. Vakuumkaschierung wird für Designs mit hoher innerer Kupferdichte eingesetzt. Validierte Aufheiz- und Abkühlprotokolle gewährleisten die vollständige Gasentfernung vor dem Gelieren des Harzes.
6.4 Verzug und Wölbung
Definition: Abweichung der Paneelform, die die Grenzwerte von IPC-6012 überschreitet (Biegung und Verdrehung ≤0.75 % der Paneeldiagonale für HDI Klasse 3, ≤1.5 % für Klasse 2).
Ursachen:
- Asymmetrische Kupferverteilung: Wenn die obere Hälfte des Schichtaufbaus deutlich mehr Kupfer enthält als die untere Hälfte, führt der unterschiedliche Wärmeausdehnungskoeffizient während der Abkühlung zu einer Wölbung hin zur kupferreichen Seite.
- Schnelle Abkühlung: Der thermische Gradient von der Oberfläche zum Kern dicker Paneele während der schnellen Abkühlung erzeugt Biegemomente
- Unterschiedliche Wärmeausdehnungskoeffizienten von Prepreg und Kern: Unterschiedliche Materialien im Schichtaufbau mit unterschiedlichen Wärmeausdehnungskoeffizienten erzeugen innere Spannungen.
Prävention: Kupferbilanzanalyse während der DFM-Fertigung – die Kupferdichte in der oberen und unteren Hälfte des Lagenaufbaus sollte bei symmetrischen Designs innerhalb von ±10 % voneinander abweichen. Überwachung der kontrollierten Abkühlrate. Bei asymmetrischen Designs (in manchen Anwendungen unvermeidbar) können auf der Rückseite Kupferstrukturen hinzugefügt werden, um den Lagenaufbau auszugleichen.
6.5 Dickenvariation
Definition: Eine nach der Laminierung auftretende dielektrische Dicke außerhalb der Spezifikation von ±10 %, die dazu führt, dass die Abmessungen der kontrollierten Impedanzleiterbahn ihre Zielvorgaben verfehlen.
Ursachen:
- Ungleichmäßiger Harzfluss: zu viel Fluss an den Plattenrändern (dünne Mitte), zu wenig (dicke Ränder) – verursacht durch eine unpassende Harzzusammensetzung des Prepregs.
- Ungleichmäßiger Anpressdruck auf großen Paneelen
- Chargenschwankungen des Prepregs im Harzgehalt
Prävention: Dickenmessung an neun Punkten nach jedem Laminierzyklus. Messung des Harzgehalts des eingehenden Prepregs (nicht nur Dk und Df). Überprüfung der Planheit der Spiegelplatten (Spiegelplatten, die sich nach dem Verschleiß verformen, führen zu Druckungleichmäßigkeiten).
7. Highleaps kontrolliertes Laminierungsverfahren für HDI-Leiterplatten
7.1 Ausrüstung und Prozessinfrastruktur
Die HDI-Laminierungstechnologie von Highleap umfasst:
- Vakuumunterstützte hydraulische Mehrfachöffnungspressen mit einer Temperaturhomogenität von ±1°C über die gesamte Pressplatte
- Spezielle Presslinien für PTFE/Speziallaminate mit geringem Materialverlust – keine Kreuzkontamination mit FR-4-Presslinien
- Klimatisierte Lagerung der Prepregs bei ≤21 °C und ≤45 % relativer Luftfeuchtigkeit mit Feuchtigkeitsüberwachung pro Charge
- Inline-Thermoelementprotokollierung für jeden Produktionslaminierungszyklus
- Röntgen-Schichtregistrierungsmessung an 100 % der Paneele (nicht stichprobenartig) vor und nach dem Laserbohren
7.2 Zwischenzyklus-Inspektionsprotokoll
Zwischen jedem Laminierungszyklus führt Highleap Folgendes durch:
- 100%ige Röntgenregistrierungsprüfung: Alle Markierungen der inneren Schicht wurden gemessen, nicht abgetastet.
- Plattendickenmessung an 9 Punkten: Platten, deren Abweichung außerhalb von ±10 % liegt, werden aus der Produktion entfernt.
- Sichtprüfung auf Delaminationsblasen und Kantentrennung
- Prozesscoupon-Querschnitt (ein Coupon pro Produktionslos): Messung der Schälfestigkeit, Prüfung auf Harzporen, Bewertung der Qualität der Kupfer-Harz-Grenzfläche
Diese Zwischenzyklusprüfung erkennt 85–90 % der Laminierfehler, bevor zusätzliche Prozesskosten für ein fehlerhaftes Panel anfallen. Die Kosten für die Fehlererkennung bei der Zwischenzyklusprüfung im Vergleich zur finalen elektrischen Prüfung betragen etwa 15 $ gegenüber 85 $ an unnötigen Prozesskosten (siehe Abbildungen). Informationen zu den Kostenauswirkungen der Ausbeute und der Anzahl der Laminierzyklen finden Sie in der Kostenanalyse für blind vergrabene Leiterplatten . Informationen zu den Auswirkungen der einzelnen Laminierzyklen auf die Lieferzeiten finden Sie im HDI-Leiterplatten-Lieferzeitleitfaden.
7.3 Materialhandhabung und Chargenrückverfolgbarkeit
Jede Produktionscharge umfasst die vollständige Rückverfolgbarkeit der Materialien: Chargennummer des Prepregs, Charge der Kupferfolie und Charge des Laminatkerns – alle verknüpft mit dem Produktionsbegleitpapier und den Prüfprotokollen. Bei Programmen mit kontrollierter Impedanz wird die Diffusionskoeffizienten (Dk) des Prepregs an eingehenden Chargenproben gemessen. Der Messwert dient zur Berechnung der endgültigen Impedanz (nicht der Nennwert aus dem Datenblatt), um die Reproduzierbarkeit der TDR-Probenmessungen von Charge zu Charge sicherzustellen (siehe Anforderungen an Leiterplatten mit kontrollierter Impedanz ).
7.4 Qualitätskennzahlen für HDI-Laminierung bei Highleap
- Ausbeute der HDI-Laminierung Typ I (Panels, die alle Zwischenzyklusprüfungen bestehen): durchschnittlich 97.8 %
- Ausbeute der HDI-Laminierung Typ II: durchschnittlich 95.2 %
- Ausbeute der HDI-Laminierung Typ III: durchschnittlich 91.6 %
- Delaminierungsrate bei der Endkontrolle: unter 0.3 % der ausgelieferten Paneele
- Kontrollierte Impedanz-Erstpass-Ausbeute (innerhalb ±10 %): 98.1 % der Chargen
- Verformungskonformität (Biegung und Verdrehung innerhalb der Spezifikation): 99.2 % der HDI-Panels
Diese Kennzahlen sind auf Anfrage für die Lieferantenqualifizierung erhältlich.

Empfohlen Beiträge

TMM3 Leiterplattenfertigung für HF-Module
Die Fertigung von TMM3-Leiterplatten ist am sinnvollsten dort, wo das HF-Modul...

TMM6 Leiterplattenfertigung
TMM6-Fertigung ist die Prozesssteuerungsseite für eine mittlere Dk...
TMM10 Leiterplattenfertigung für kompakte HF-Designs
Inhaltsverzeichnis: Wie TMM10 HF-Strukturen verkleinert – TMM10 vs. ...

TMM10i Leiterplattenfertigung und DFM
Die Leiterplattenfertigung des TMM10i legt einen stärkeren Fokus auf DFM, weil...
So erhalten Sie ein Angebot für Leiterplatten
Lassen Sie uns die DFM/DFA-Analyse für Sie durchführen und uns mit einem Bericht bei Ihnen melden.
Sie können Ihre Dateien sicher über unsere Website hochladen.
Um Ihnen ein Angebot erstellen zu können, benötigen wir folgende Angaben:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit