
Herstellung und Montage von medizinischen Keramik-Leiterplatten

Abbildung 1. Medizinische Keramik-Leiterplatte
Inhaltsverzeichnis
- Warum medizinische Geräte Keramik-Leiterplatten verwenden
- Regulatorische Anforderungen, die das Design von Keramik-Leiterplatten für medizinische Zwecke prägen
- Materialauswahl für medizinische Keramik-Leiterplatten
- Anwendungsspezifische Designbeispiele
- Montage- und Prüfanforderungen für Platinen in medizinischer Qualität
- Qualifizierungs- und Validierungsprozess
- Highleaps Dienstleistungen für medizinische Keramik-Leiterplatten
Medizinische Keramik-Leiterplatten müssen Anforderungen erfüllen, die weit über die üblichen Industrienormen hinausgehen. Medizinische Geräte werden im oder am menschlichen Körper, in Sterilisationsumgebungen und in Diagnosesystemen eingesetzt, wo die Messgenauigkeit direkten Einfluss auf den Behandlungserfolg hat. Das Substrat muss über Jahre – mitunter Jahrzehnte – unter Bedingungen zuverlässig funktionieren, die organische Leiterplattenmaterialien schädigen.
Keramische Substrate erfüllen diese Anforderungen durch ihre inhärenten Materialeigenschaften: chemische Inertheit, die die Sterilisation im Autoklaven übersteht, Dimensionsstabilität, die die Kalibrierung über Tausende von Temperaturzyklen hinweg gewährleistet, und dielektrische Eigenschaften, die hochfrequente Ultraschall- und Bildgebungssignale driftfrei übertragen. Dieser Leitfaden erläutert, warum keramische Leiterplatten für medizinische Anwendungen unerlässlich sind und worauf Ingenieure und Beschaffungsteams bei der korrekten Spezifikation achten müssen.
1. Warum in Medizinprodukten Keramik-Leiterplatten verwendet werden
1.1 Eigenschaften, die in medizinischen Anwendungen von Bedeutung sind
| Anforderung | FR4-Beschränkung | Keramikvorteil |
|---|---|---|
| Sterilisationskompatibilität | FR4 absorbiert Feuchtigkeit während der Autoklavierung (121 °C Dampf); verschlechtert sich bei wiederholten Zyklen. | Nahezu keine Feuchtigkeitsaufnahme; formstabil auch bei unbegrenzten Autoklavierzyklen |
| Biokompatibilität | Organische Harze können Verbindungen freisetzen; sie sind nicht von Natur aus biokompatibel. | Aluminiumoxid und AlN sind inert, ungiftig und werden in implantierbaren Geräten verwendet. |
| Langzeitstabilität | Dk/Df-Verschiebung mit dem Alter, der Feuchtigkeit und Temperaturschwankungen | Stabile dielektrische Eigenschaften über eine Lebensdauer des Bauelements von mehr als 20 Jahren |
| Wärmemanagement | 0.3 W/m·K – unzureichend für Lasertreiber und Ultraschall-Leistungsstufen | 24–230 W/m·K je nach Material – geeignet für Hochleistungs-Medizinelektronik |
| Signalintegrität bei hohen Frequenzen | Die dielektrischen Verluste steigen oberhalb von 1 GHz deutlich an. | Verlustfaktor <0.001; unterstützt Ultraschall (1–20 MHz) und HF-Bildgebung ohne Qualitätsverlust |
| Hermetische Abdichtung | Kann keine hermetischen Abdichtungen bilden | Keramische Substrate können für implantierbare Geräte mit Gehäusen aus Titan oder Kovar verlötet werden. |
1.2 Kategorien medizinischer Geräte, die Keramik-Leiterplatten verwenden
- Implantierbare Geräte: Herzschrittmacher, Cochlea-Implantate, Neurostimulatoren – benötigen hermetisch dichte Keramiksubstrate mit jahrzehntelanger Zuverlässigkeit.
- Bildgebung: Ultraschallwandler-Arrays, Röntgendetektormodule, MRT-Gradientenspulentreiber – sie alle erfordern ein Wärmemanagement und eine Signalintegrität, die Keramik bietet.
- Chirurgische Instrumente: Elektrochirurgische Generatoren, Laserskalpelltreiber – Hochleistungs-HF-Stufen, bei denen Keramik die thermischen und Spannungsanforderungen bewältigt.
- Patientenüberwachung: Präzisionssensormodule für Temperatur-, Druck- und biochemische Messungen – wobei die langfristige dielektrische Stabilität der Keramik die Kalibriergenauigkeit gewährleistet.
2. Regulatorische Anforderungen, die das Design von Keramik-Leiterplatten für medizinische Zwecke prägen
2.1 Qualitätssystem
Medizinische Keramik-Leiterplatten müssen gemäß einem nach ISO 13485 zertifizierten Qualitätsmanagementsystem hergestellt werden. Dies ist keine Option, sondern Voraussetzung für den Verkauf von Medizinprodukten in den USA (FDA), der EU (CE/MDR) und den meisten anderen regulierten Märkten.
ISO 13485 erfordert:
- Dokumentierte Prozesskontrollen für jeden Fertigungsschritt
- Vollständige Materialrückverfolgbarkeit (Keramiksubstrat-Charge → Fertigungs-Charge → Montage-Charge → fertiges Bauteil)
- Validierte Prozesse – das bedeutet, dass der Herstellungsprozess nachweislich konstant konforme Produkte erzeugt und nicht erst im Nachhinein überprüft wird.
- CAPA-System (Korrektur- und Vorbeugungsmaßnahmen) für Abweichungen
- Änderungsmanagement – keine Prozess- oder Materialänderungen ohne formale Bewertung und Genehmigung
2.2 Biokompatibilität
Bei Medizinprodukten mit Patientenkontakt (insbesondere Implantaten) müssen das Keramiksubstrat und alle Oberflächenmaterialien gemäß ISO 10993 (Biologische Beurteilung von Medizinprodukten) bewertet werden. Aluminiumoxid gilt allgemein als biokompatibel; Oberflächenveredelungen und Lötmaterialien erfordern eine separate Bewertung.
2.3 IEC 60601-Konformität
Medizinische elektrische Geräte müssen aus Sicherheitsgründen der Norm IEC 60601-1 entsprechen. Das Design der Keramik-Leiterplatte beeinflusst Kriech- und Luftstrecken, Isolationswiderstand und Spannungsfestigkeit – all diese Parameter müssen während der Entwicklung überprüft und in der Produktion getestet werden.
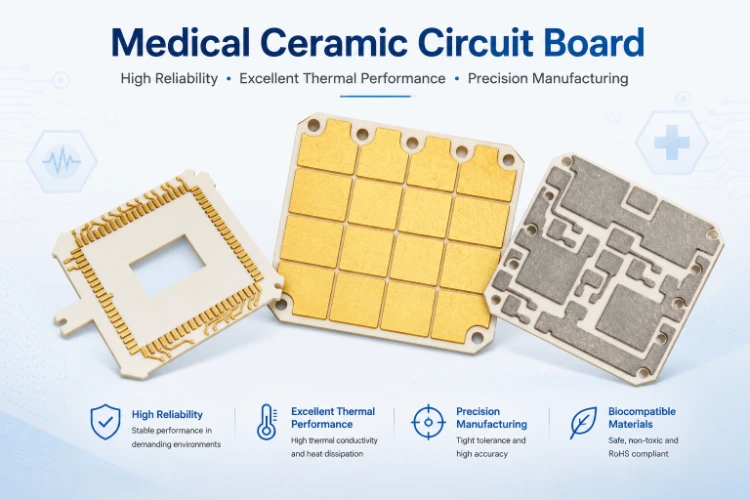
Abbildung 2. Medizinische Keramik-Leiterplatte
3. Materialauswahl für medizinische Keramik-Leiterplatten
- 99.6 % Aluminiumoxid: Standard für die meisten medizinischen Keramik-Leiterplatten. Höhere Reinheit als industrietaugliches 96%iges Aluminiumoxid; geringere Oberflächenporosität sorgt für bessere Metallisierungshaftung und sauberere Oberflächen für Biokompatibilität. Verwendung in Substraten für die diagnostische Bildgebung, Sensormodulen und wiederverwendbaren sterilisierbaren Instrumenten
- Aluminiumnitrid (AlN): Ausgewählt, wenn das Wärmemanagement die größte Herausforderung darstellt – chirurgische Laserdiodentreiber, Hochleistungs-Ultraschall-Sendestufen und Leistungsverstärker in MRT-Systemen, bei denen eine Wärmeleitfähigkeit von über 170 W/m·K erforderlich ist.
- Siliziumnitrid (Si₃N₄): Ausgewählt für implantierbare Leistungsmodule, bei denen extreme Zuverlässigkeit bei Temperaturwechselbeanspruchung (>10,000 Zyklen) und mechanische Stoßfestigkeit entscheidend sind. Seine Biegefestigkeit von ca. 800 MPa verhindert Risse im Substrat während der Montage und des Geräteeinsatzes.
4. Anwendungsspezifische Designbeispiele
4.1 Ultraschallwandler-Array
- Substrat: 99.6 % Al₂O₃ (0.38 mm dick)
- Metallisierung: Dünnschicht (gesputtertes Au) für Feinraster-Wandlerelementverbindungen (50 µm Linien-/Abstandsbreite)
- Wichtigste Anforderung: Geringe dielektrische Verluste (<0.001 Df) im Bereich von 1–15 MHz; Maßstabilität ±0.02 mm für die Elementteilungsgenauigkeit
4.2 Leistungsstufe des implantierbaren Neurostimulators
- Substrat: AlN (0.635 mm dick)
- Metallisierung: DBC (0.3 mm Cu) zur Stromzufuhr zu den Stimulationselektroden
- Wichtigste Anforderung: Kompatibilität mit hermetischer Abdichtung (Substratebenheit ≤ 5 µm für Lötverbindungen mit Titangehäuse); Wärmemanagement für die Ladungspumpenschaltung
4.3 Hochfrequenz-Leistungsstufe des elektrochirurgischen Generators
- Substrat: Al₂O₃ 96% (1.0 mm dick)
- Metallisierung: Dickschicht (Ag-Pd-Leiter mit integrierten Dickschichtwiderständen)
- Wichtigste Anforderung: Spannungsisolation >5 kV gemäß IEC 60601-1; thermische Belastbarkeit für 200–400 W HF-Ausgangsleistung bei 300–500 kHz
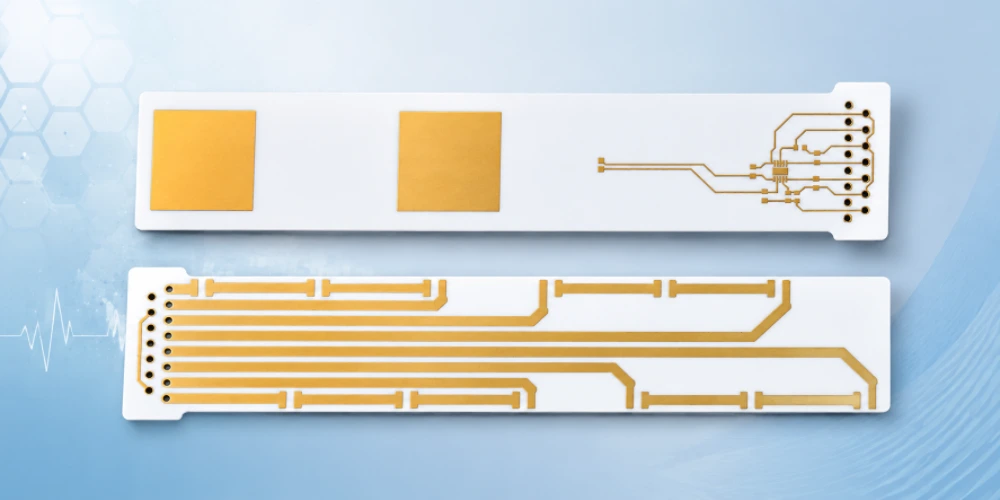
Abbildung 3. Medizinische Keramik-Leiterplatte
5. Montage- und Prüfanforderungen für Platinen in medizinischer Qualität
- Montageumgebung: Kontrollierte Reinheit (Reinraum der ISO-Klasse 7/8 oder besser für implantierbare Medizinprodukte); dokumentierte Reinigungsprozesse zwischen den Montageschritten
- Rückverfolgbarkeit von Komponenten: Jede Komponente ist bis zur Herstellercharge rückverfolgbar; Beschaffung über autorisierte Vertriebspartner Erforderlich – keine Broker-Marktkomponenten
- Prozessvalidierung: Lötreflow-Profile, Chipmontageprozesse und Drahtbondparameter müssen vor der Produktion formal validiert werden (IQ/OQ/PQ-Protokoll).
- Testing: 100% elektrische Prüfung; Röntgeninspektion für die Analyse von BGA- und Die-Attach-Lücken; Funktionstests unter simulierten Betriebsbedingungen
- Zuverlässigkeit: Beschleunigte Lebensdauertests gemäß IEC 60068 – Temperaturschock, Vibration, Feuchtigkeit – mit dokumentierten Akzeptanzkriterien
6. Qualifizierungs- und Validierungsprozess
Die Qualifizierung eines Lieferanten von Keramik-Leiterplatten für Medizinprodukte umfasst Folgendes:
- Lieferantenaudit: Vor-Ort-Bewertung der ISO 13485-Konformität, der keramikspezifischen Prozesskontrollen und der Reinraumeinrichtungen
- Prozessqualifizierung: Qualifizierungslose herstellen (typischerweise 3 aufeinanderfolgende Lose); überprüfen, ob die Ergebnisse hinsichtlich Abmessungen, elektrischer Eigenschaften und Zuverlässigkeit den Spezifikationen entsprechen.
- Designvalidierung: Die montierten Module werden unter ungünstigsten Betriebsbedingungen getestet; die Einhaltung der IEC 60601, der Biokompatibilität (ISO 10993) und produktspezifischer Normen wird bestätigt.
- Dokumentationspaket: Vollständige DHF-Unterstützung (Design History File) – Materialzertifikate, Prozessvalidierungsberichte, Prüfprotokolle, Rückverfolgbarkeitsmatrizen
Dieser Prozess dauert in der Regel 6–12 Monate. Die Zusammenarbeit mit einem Lieferanten, der bereits nach ISO 13485 zertifiziert ist und über dokumentierte Erfahrung mit medizinischen Keramik-Leiterplatten verfügt, verkürzt diese Zeitspanne erheblich.
7. Dienstleistungen von Highleap im Bereich medizinischer Keramik-Leiterplatten
Highleap Electronics liefert Keramik-Leiterplatten für medizinische Geräteanwendungen im Rahmen unseres nach ISO 13485 zertifizierten Qualitätssystems:
- Materialien: Al₂O₃ (96 %, 99.6 %), AlN, Si₃N₄ – mit Wareneingangsprüfung und vollständiger Chargenrückverfolgbarkeit
- Metallisierung: DBC, Dickschicht, Dünnschicht – ausgewählt je nach Ihren Anwendungsanforderungen
- Montage: SMT-BestückungChipmontage, Drahtbonden in Anlagen mit kontrollierter Umgebung
- Zertifizierungen: ISO 9001, ISO 13485 (Medizin)IATF 16949, ISO 14001
- Dokumentation: Konformitätsbescheinigung, Materialrückverfolgbarkeit, Inspektionsberichte, Zuverlässigkeitsprüfdaten – formatiert für die behördliche Einreichung
- Technische Unterstützung: DFM-Prüfung, thermische Simulation und Konstruktionsrichtlinien zur Einhaltung der IEC 60601
Wir unterstützen Medizinproduktehersteller von der frühen Prototypenphase bis zur Serienproduktion und bieten die von den Aufsichtsbehörden geforderte Prozessstabilität und Dokumentationsgenauigkeit.

Empfohlen Beiträge

RT duroid 6002 PCB-Angebot und Stackup
Diese Seite ist für die Aufgabe der Angebots- und Stapeldefinition zuständig...

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...

TMM4 Filter-Leiterplattenfertigung
Die Herstellung der Leiterplatten für den TMM4-Filter wird gesteuert durch...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für ein Angebot benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.