
Medizinische Roboter-Leiterplatte für IEC 60601, Rückverfolgbarkeit, Sterilisation und Langzeitunterstützung
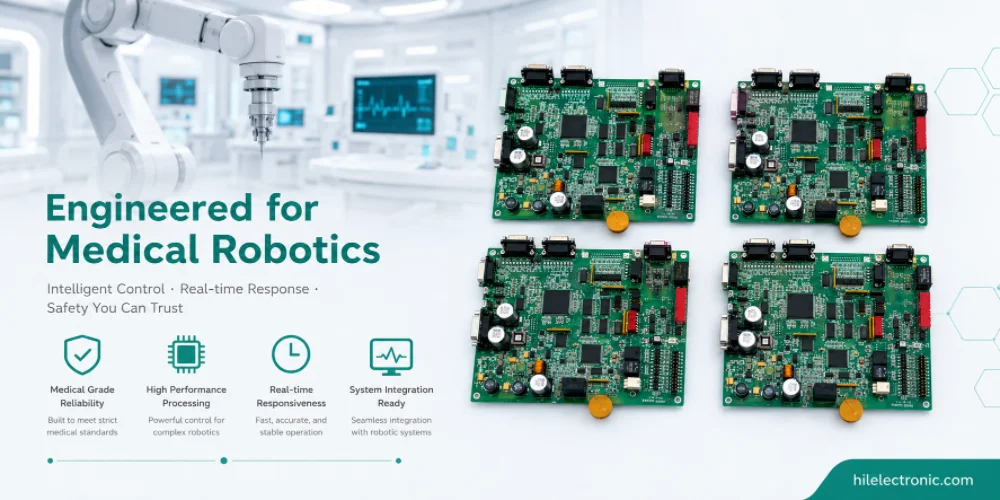
Medizinische Roboter-Leiterplatten unterstützen chirurgische Roboter, Rehabilitationssysteme, Bildgebungsroboter, Laborautomatisierung, Apothekenautomatisierung und andere Plattformen für medizinische Geräte. Diese Leiterplatten müssen im Vergleich zu herkömmlicher Roboterelektronik strengere Anforderungen an Sicherheit, Dokumentation, Rückverfolgbarkeit, Fertigungskontrolle, Änderungsmanagement und Langzeitstabilität erfüllen.
Dieser Leitfaden erläutert Leiterplatten für medizinische Roboter auf Branchenebene: Sicherheitsaspekte gemäß IEC 60601, Qualitätsmanagement nach ISO 13485, Sterilisationskompatibilität, regulatorische Dokumentation, langfristige Produktunterstützung, Produktionstests und kontrollierte Änderungen. Die FAQs wurden gekürzt und als branchenspezifische Fragen neu formuliert, anstatt ausschließlich Lieferantenqualifizierungsfragen zu beantworten.
Was zeichnet Elektronik für medizinische Roboter aus?
Rolle im Robotersystem
Medizinische Roboter – Operationsroboter, Bildgebungsroboter, Rehabilitationsroboter, Laborautomatisierungsroboter – unterliegen den höchsten regulatorischen und Zuverlässigkeitsanforderungen aller Roboterarten. Ihre Elektronik muss den Standards für Medizinprodukte entsprechen, umfangreiche Dokumentationen ermöglichen, Sterilisationsverfahren standhalten und die in medizinischen Umgebungen erwartete Qualität liefern. Was zeichnet die Elektronik medizinischer Roboter aus?
- Behördliche Zertifizierung: FDA-Zulassung (USA), CE- und MDR-Zulassung (Europa) sowie marktspezifische Zulassungen für Medizinprodukte. Nachweise über Design und Herstellung erforderlich.
- IEC60601: Sicherheitsnorm für medizinische elektrische Geräte. Legt Isolation, Ableitstrom und Sicherheitsarchitektur fest.
- IEC62304: Lebenszyklus von Medizinprodukte-Software. Herstellungsnachweise für eingebettete Software.
- Sterilisationsverträglichkeit: Manche medizinische Roboter werden zwischen den Eingriffen sterilisiert. Materialien, Beschichtungen und Konstruktion beeinflussen die Kompatibilität.
- Rückverfolgbarkeit pro Einheit: Komponentenchargendaten, Testdaten und die Fertigungshistorie werden pro Einheit über die gesamte Produktlebensdauer hinweg aufbewahrt.
- Qualitätsmanagementsystem: Die Fertigung erfolgt gemäß ISO 13485. Dokumentation und Prozesskontrolle entsprechen den Anforderungen des Qualitätsmanagementsystems.
Zu kontrollierende Designrisiken
Bei Leiterplatten für medizinische Roboter sollte die Herstellbarkeit berücksichtigt werden, bevor die Platzierung von Steckverbindern, die Gehäusepassung, der Zugang zu Prüfvorrichtungen, die Wärmeleitwege und die Kabelführung endgültig festgelegt werden. Nachträgliche Änderungen an diesen Details führen in der Regel zu Nacharbeiten an der Mechanik, einer Neukonstruktion der Prüfvorrichtungen oder Kompromissen bei der Zuverlässigkeit, die durch eine frühzeitige DFM-Prüfung hätten vermieden werden können.
Bei der Bauteilauswahl sollten Lebenszyklusstatus, zugelassene Alternativen, Gehäuseverfügbarkeit, Temperaturbereich und gegebenenfalls Sicherheits- oder Isolationswerte berücksichtigt werden. Leiterplatten für medizinische Roboter verbleiben oft länger in Produktion oder Betrieb als Unterhaltungselektronik, sodass ungelöste Beschaffungsrisiken nicht nur den Einkauf, sondern auch den Kundendienst betreffen.
Auf Systemebene sollte die Leiterplatte anhand ihrer Funktion, Umgebungsbedingungen, Lebensdauer und Testabdeckung spezifiziert werden, nicht nur anhand des Schaltplans. Dadurch wird der häufige Fehler vermieden, eine technisch korrekte Leiterplatte zu fertigen, die sich jedoch nur schwer montieren, warten oder nach dem Einbau in den Roboter nicht ausreichend robust ist.
Die Sicherheitsplanung für medizinische Robotik sollte auf die allgemeineren Anforderungen an Leiterplatten medizinischer Geräte und die Sicherheitsschnittstellenelektronik des Roboters abgestimmt sein.
Sicherheitsarchitektur gemäß IEC 60601
Architekturoptionen für Sicherheitsarchitektur gemäß IEC 60601
Die Sicherheitsarchitektur von Medizinrobotern erfüllt die Anforderungen der IEC 60601. Die wichtigsten Sicherheitsaspekte sind:
- Patientenisolierung: Galvanische Trennung zwischen patientennahen Stromkreisen und anderer Elektronik. Verstärkte Isolation an patientennahen Bauteilen.
- Leckstrom: Patientenhilfsstrom und Patientenableitstrom sind gemäß IEC 60601 begrenzt. Design und Test verifizieren.
- Redundante Sicherheit: Sicherheitskritische Funktionen werden über redundante Hardwarepfade implementiert.
- Ausfallsichere Standardeinstellungen: Alle Fehlermodi führen zu einem sicheren Ergebnis für den Patienten. Analysiert und verifiziert durch FMEA.
- Not-Halt: Klinikerseitig zugänglicher Stopp mit definierter Reaktionszeit. Redundante Aktivierungspfade.
- Fehlererkennung: Kontinuierliche Überwachung sicherheitskritischer Parameter. Im Fehlerfall wird sofort ein sicherer Zustand herbeigeführt.
Validierungsanforderungen für Sicherheitsarchitekturen gemäß IEC 60601
Die Zuverlässigkeit hängt von der Einhaltung der in die Leiterplatte integrierten Toleranzen ab: Kupferbreite, Isolationsabstand, Wärmeableitung, Steckverbinderbefestigung, Bauteilreduzierung und Inspektionsabdeckung. Die Fertigung sollte diese Merkmale überprüfen, anstatt die Leiterplatte als generische Baugruppe mit einem allgemeinen Gut/Schlecht-Test zu behandeln.
Die Wartungsfreundlichkeit sollte durch beschriftete Anschlüsse, leicht zugängliche Testpunkte, eindeutige Platinenvarianten und die Nachverfolgung der Seriennummern gewährleistet werden. Wenn ein Roboter im Einsatz ausfällt, ermöglicht eine gute Diagnose auf Platinenebene dem Serviceteam, das Problem schnell zu isolieren, anstatt große Baugruppen auszutauschen oder den gesamten Roboter zurückzusenden.
Grundsätzlich gilt: Wählen Sie die einfachste Konstruktion, die dennoch die Anforderungen an Signalgebung, Sicherheit, Wärmeentwicklung und Mechanik erfüllt. Eine Überdimensionierung erhöht die Kosten, während eine Unterdimensionierung Nacharbeiten bei Tests oder im Feldeinsatz verursacht.
Fertigung unter Qualitätsmanagementsystem
Wichtige Designentscheidungen für die Fertigung unter einem Qualitätsmanagementsystem
Die Fertigung unter einem Qualitätsmanagementsystem bringt spezifische Prozessanforderungen mit sich. Die wichtigsten QMS-bezogenen Fertigungspraktiken sind:
- Dokumentierte Prozesse: Jeder Fertigungsschritt folgt dokumentierten Verfahren. Die Verfahren werden versioniert und kontrolliert.
- Änderungskontrolle: Prozessänderungen durchlaufen ein formelles Änderungskontrollverfahren. Eine Folgenabschätzung und eine erneute Überprüfung sind erforderlich.
- Rückverfolgbarkeit von Komponenten: Die Bauteilchargen wurden vom Wareneingang über die Montage bis hin zu den jeweiligen Platinenseriennummern zurückverfolgt.
- Aufbewahrung von Testdaten: Die pro Einheit erhobenen Testdaten werden für die gesamte Produktlebensdauer zuzüglich der gesetzlichen Aufbewahrungsfrist gespeichert.
- Umgang mit Abweichungen: Fertigungsfehler werden durch einen formalen Prozess erfasst, analysiert und bearbeitet.
- CAPA: Korrektur- und Vorbeugungsmaßnahmen bei Qualitätsproblemen. Dokumentierte Untersuchung und Abschluss.
Fertigungs- und Zuverlässigkeitsaspekte
Der Umfang der Tests skaliert mit den Zuverlässigkeitsanforderungen. Anwendungen für Endverbraucher benötigen einen geringeren Umfang als industrielle Anwendungen, industrielle Anwendungen einen geringeren als medizinische Anwendungen und medizinische Anwendungen einen geringeren als sicherheitskritische Anwendungen. Die Anpassung des Testumfangs an die tatsächlichen Anforderungen schont das Kostenbudget und gewährleistet gleichzeitig die für die Anwendung notwendige Zuverlässigkeit.
Die Fertigungsdokumentation wird in der Designphase oft vernachlässigt und ist nachträglich teuer zu erstellen. Einzelstückprüfprotokolle, die während der Produktion erfasst werden, unterstützen Felduntersuchungen Jahre später; die Chargenrückverfolgbarkeit von Komponenten ermöglicht die Analyse von Retouren aus dem Feld. Programme, die die Dokumentation frühzeitig planen, verfügen über die benötigten Aufzeichnungen; Programme, die die Dokumentation später hinzufügen, verlieren oft die gewünschten Daten.
Überlegungen zur Sterilisationskompatibilität
Wichtige Designentscheidungen im Hinblick auf die Sterilisationskompatibilität
Die Sterilisationsverträglichkeit beeinflusst die Bauteilauswahl und die Konstruktion. Die wichtigsten Sterilisationsverfahren und ihre Auswirkungen sind:
- Dampfautoklav: Hochtemperaturdampf. Standard für wiederverwendbare Geräte. Die Komponenten und Materialien müssen feuchter Hitze von 121–134 °C standhalten.
- Ethylenoxid: Chemische Sterilisation. Kompatibel mit den meisten Elektronikgeräten; Belüftung erforderlich.
- Gammastrahlung: Hochenergetische Strahlung. Beschädigt viele elektronische Bauteile; wird hauptsächlich bei verpackten Einweggeräten verwendet.
- Wasserstoffperoxid: Chemische Sterilisation bei niedrigen Temperaturen. Üblich bei modernen Geräten.
- Manuelle Desinfektion: Zwischen den Anwendungen abwischen. Gehäuse und Anschluss müssen so konstruiert sein, dass eine gründliche Desinfektion möglich ist.
- Nicht sterilisierbar: Einige medizinische Elektronikgeräte sind vor Patientenkontakt geschützt und benötigen keine Sterilisation.
Fertigungs- und Zuverlässigkeitsaspekte
Die Transparenz der Lieferkette während der Produktion beeinflusst sowohl Kosten als auch Zuverlässigkeit. Hersteller mit aktiver Beschaffungskompetenz können Engpässe abfangen, die andernfalls zu Produktionsausfällen führen würden; Hersteller ohne aktive Beschaffungskompetenz geben Lieferengpässe an ihre Kunden weiter. Der Nutzen aktiver Beschaffung ist bei branchenweiten Engpässen am höchsten und bei stabiler Versorgungslage am niedrigsten.
Iterationszyklen im Designprozess profitieren von einem engen Feedback zwischen Design und Fertigung. Ein Fertigungspartner, der zeitnahes DFM-Feedback liefert, ermöglicht schnelle Iterationen; ein Partner mit langsamem oder oberflächlichem Feedback verlangsamt den Iterationsprozess entsprechend. Projekte, die Fertigungspartner unter anderem nach der Qualität des Feedbacks auswählen, durchlaufen die Prototypenphase in der Regel schneller als Projekte, die sich ausschließlich am günstigsten Angebot orientieren.
Die regulatorische Dokumentation wird aussagekräftiger, wenn die Rückverfolgbarkeitsdaten mit dem Produktionsprüfablauf und der für die Rückkopplungsregelung verwendeten Präzisionssensor-Leiterplattenbaugruppe verknüpft sind.
Dokumentation für behördliche Einreichungen
Sicherheitsfunktionsanforderungen
Die Dokumentation zur Unterstützung von Zulassungsanträgen für Medizinprodukte erfordert spezifische Herstellungsnachweise. Die wichtigsten Dokumentationskategorien sind:
- Designhistorie-Datei: Beitrag der Fertigung zum Kunden-DHF. Dokumentation des Fertigungsprozesses.
- Gerätestammdatensatz: Fertigungsverfahren und Spezifikationen für das Gerät. Versionskontrolle.
- Geräteverlauf: Fertigungsaufzeichnungen pro Einheit. Aufbewahrungsfrist gemäß den gesetzlichen Bestimmungen.
- Erststückprüfung: Die ersten Serieneinheiten wurden anhand der Konstruktionsspezifikation geprüft. Formeller Bericht.
- Prozessvalidierung: Der Fertigungsprozess wurde validiert, um konforme Produkte herzustellen. IQ/OQ/PQ-Dokumentation.
- Komponentenzertifikate: Materialzertifikate und Bauteilqualifizierungsnachweise. Rückverfolgbar zu spezifischen Produktionschargen.
Nachweise, Diagnostik und Rückverfolgbarkeit
Die Wirtschaftlichkeit verschiedener Produktionsvolumina beeinflusst die Wahl der richtigen Prozesse in unterschiedlichen Produktionsgrößen. Verfahren, die sich bei 100,000 Einheiten pro Jahr amortisieren, sind selten schon bei 500 Einheiten rentabel; Verfahren, die bei Prototypen sinnvoll sind, erweisen sich bei hohen Stückzahlen selten als sinnvoll. Die Anpassung des Fertigungsansatzes an das tatsächliche Produktionsvolumen ist entscheidend für die wirtschaftliche Rentabilität jedes Produktionsvolumens.
Die Anforderungen an die behördliche Zertifizierung variieren je nach Anwendung und Markt erheblich. Die von Kunden einzureichenden Nachweise aus der Fertigung können von minimal (Konsumgüter in unregulierten Märkten) bis umfangreich (Medizinprodukte mit kurzen Aufbewahrungsfristen) reichen. Programme, die Zertifizierungsanforderungen bereits bei der Angebotserstellung festlegen, gewährleisten eine korrekte Einrichtung der Fertigung; Programme, die Zertifizierungsanforderungen später hinzufügen, erfordern mitunter Prozessanpassungen.
Bei der Lebenszyklusplanung sollten auch kontrollierte Komponentenalternativen durch die Beschaffung elektronischer Komponenten berücksichtigt werden , insbesondere bei medizinischen Programmen, die über viele Jahre hinweg wiederholte Produktionen erfordern.
Verpflichtungen zur langfristigen Produktunterstützung
Wichtige Designentscheidungen für langfristige Produktunterstützungsverpflichtungen
Die Verpflichtungen zur langfristigen Produktunterstützung unterscheiden sich bei Medizinprodukten. Programme müssen in der Regel Produktion, Service und die Planung des letzten Nachkaufs über regulatorisch festgelegte Zeiträume hinweg unterstützen. Die wichtigsten Aspekte sind:
- Komponentenveralterungsmanagement: Bestimmte Komponenten, deren Produktion während des Produktlebenszyklus eingestellt wird, werden durch Last-Time-Buy-Verfahren, alternative Qualifizierung oder Designänderungen gesteuert.
- Produktionskontinuität: Die Fähigkeit, dasselbe Gerät über Jahre hinweg nach denselben Spezifikationen herzustellen. Erfordert stabile Prozesse und eine stabile Lieferkette.
- Außendienstunterstützung: Verfügbarkeit von Ersatzteilen, Reparaturmöglichkeiten und Untersuchung von Feldausfällen während der gesamten Produktlebensdauer.
- Aufbewahrung von behördlichen Unterlagen: Die Herstellungsunterlagen werden gemäß den gesetzlichen Bestimmungen aufbewahrt. In der Regel mindestens 10 Jahre nach der Produkteinstellung.
- Produktänderungsmanagement: Formale Änderungskontrolle einschließlich behördlicher Benachrichtigung, wenn Änderungen das Design eines zugelassenen Geräts betreffen.
Fertigungs- und Zuverlässigkeitsaspekte
Die gebündelte Produktion bei einem einzigen Fertigungspartner sichert das über Produktgenerationen hinweg angesammelte institutionelle Wissen. Ein Partner, der bereits mehrere Generationen ähnlicher Produkte hergestellt hat, kennt die spezifischen Probleme, die auftreten, die Prozessoptimierungen zur Ertragssteigerung und die bewährten Konstruktionsmuster. Dieses Wissen lässt sich nicht ohne Kosten auf neue Partner übertragen.
Der kontinuierliche Dialog zwischen Entwicklung und Fertigung verbessert langfristig sowohl die Produkte als auch die Lieferantenbeziehung. Die an die Entwicklung zurückgemeldeten Ausbeutedaten tragen zur Designoptimierung bei; die aus dem Feld zurückgemeldeten Daten ermöglichen Verbesserungen in Design und Fertigung. Programme, in denen dieser Dialog aktiv gepflegt wird, verbessern sich über Produktgenerationen hinweg.
Für angrenzende Designentscheidungen siehe die Dokumentation zur Robotersensor-Leiterplattenbestückung für medizinische Messungen und den Leitfaden zur Roboter-I/O- und Sicherheitsschnittstellen-Leiterplattendokumentation.
Herstellung von Leiterplatten für medizinische Roboter bei Highleap
DFM-Prüfung vor der Produktion
Highleap fertigt Elektronik für medizinische Roboter, die speziell auf die Bedürfnisse medizinischer Geräte zugeschnitten ist. Zu den spezifischen Kompetenzen gehören:
- ISO 13485 QMS: Die Fertigung erfolgt unter einem Qualitätsmanagementsystem für Medizinprodukte.
- Herstellung von Isolationsmaterialien: Verstärkte Isolationskonstruktion gemäß den Anforderungen der IEC 60601.
- Rückverfolgbarkeit pro Einheit: Komponentenchargenaufzeichnungen und Testdaten werden pro Einheit für den vorgeschriebenen Zeitraum aufbewahrt.
- Prozessvalidierung: IQ/OQ/PQ-Dokumentation für Fertigungsprozesse.
- Erststückprüfung: Offizieller FAI-Bericht für die Einreichung bei den Aufsichtsbehörden.
- Langfristige Unterstützung: Komponentenveralterungsmanagement und Sicherstellung der Fertigungskontinuität über den gesamten Produktlebenszyklus.
Test, Rückverfolgbarkeit und Build-Übergabe
Die Fertigungsprozesse in der Robotik vereinen Methoden aus verschiedenen traditionellen Elektronikbereichen: Kostendisziplin und Serienfertigung aus der Unterhaltungselektronik, Zuverlässigkeitstechnik und lange Lebensdauer aus der Industrieelektronik, Vibrations- und Umweltverträglichkeit aus der Automobilelektronik sowie Dokumentation und Rückverfolgbarkeit aus der Medizintechnik. Die Robotik profitiert von dieser Kombination.
Programme, die die Fertigung als strategische Komponente betrachten – Investitionen in Lieferantenbeziehungen, Austausch von Prognoseinformationen, Kapazitätskoordination – erzielen in der Regel bessere Ergebnisse als Programme, die die Fertigung transaktionsorientiert angehen. Der transaktionsorientierte Ansatz spart zwar Verhandlungszeit, verzichtet aber auf die langfristigen Vorteile einer partnerschaftlichen Zusammenarbeit mit Lieferanten.
Häufig gestellte Fragen zu Leiterplatten für medizinische Roboter
Was ist eine Leiterplatte für medizinische Roboter?
Eine Leiterplatte für medizinische Roboter ist eine elektronische Baugruppe, die in robotischen Medizingeräten wie Operationsrobotern, Rehabilitationsrobotern, Bildgebungsrobotern, Laborautomatisierungssystemen oder Apothekenautomatisierungsplattformen eingesetzt wird. Sie kann Steuerungs-, Sensor-, Bewegungs-, Energie-, Kommunikations- oder Sicherheitsfunktionen gemäß den Qualitäts- und Dokumentationsanforderungen für Medizinprodukte übernehmen.
Welche Auswirkungen hat IEC 60601 auf das Design von Leiterplatten für medizinische Roboter?
IEC 60601 beeinflusst Isolation, Ableitstrom, Kriech- und Luftstrecken, Schutzerdung, patientennahe Bauteile, Risikomanagement und Sicherheitsprüfungen. Die Leiterplatte ist nur ein Teil der Konformität; Layout, Bauteilauswahl, Stromversorgungsarchitektur und Dokumentation müssen die vollständige Sicherheit medizinischer elektrischer Geräte gewährleisten.
Warum ist ISO 13485 für Leiterplatten in medizinischen Robotern relevant?
ISO 13485 definiert die Anforderungen an das Qualitätsmanagement in der Medizinprodukteherstellung. Für Leiterplatten betrifft dies dokumentierte Prozesse, Lieferantenkontrolle, Rückverfolgbarkeit, Änderungsmanagement, Umgang mit Abweichungen, Validierung und Aufbewahrung von Aufzeichnungen. Selbst wenn der Leiterplattenhersteller nicht der rechtliche Hersteller des Medizinprodukts ist, können seine Aufzeichnungen die regulatorischen Unterlagen des Kunden unterstützen.
Was bedeutet Sterilisationskompatibilität für Leiterplatten?
Sterilisationsverträglichkeit bedeutet, dass Platine, Beschichtung, Steckverbinder, Etiketten, Klebstoffe und Gehäuseschnittstellen die vorgesehene Sterilisations- oder Reinigungsmethode vertragen. Autoklav, Wasserstoffperoxidplasma, Ethylenoxid, Alkoholreinigung und andere Verfahren beanspruchen die Materialien unterschiedlich. Nicht jede Platine für medizinische Roboter wird sterilisiert, wiederverwendbare, patientennahe Baugruppen jedoch schon.
Welche Rückverfolgbarkeit ist für die Elektronik medizinischer Roboter erforderlich?
Die Rückverfolgbarkeit umfasst typischerweise Chargendaten von Bauteilen, Seriennummern von Leiterplatten, Produktionsablauf, Prüfergebnisse, Testprotokolle, Firmware-Version, Nacharbeitshistorie und Änderungsdokumentation. Der erforderliche Detaillierungsgrad hängt von der Risikoklasse des Bauteils und dem Qualitätsplan des Kunden ab. Die Rückverfolgbarkeit sollte vor der ersten regulierten Fertigung in die Produktion integriert werden.
Wie lange sollten die Aufzeichnungen zu Leiterplatten von medizinischen Robotern aufbewahrt werden?
Die Aufbewahrungsfristen für Dokumentationen hängen vom Markt, der Geräteklasse, den Kundenanforderungen und der Qualitätsvereinbarung ab. Bei medizinischen Roboterprogrammen ist es oft erforderlich, Dokumentationen über viele Jahre aufzubewahren, manchmal sogar über die gesamte Lebensdauer des Geräts zuzüglich einer weiteren regulatorischen Frist. Die Erwartungen an die Aufbewahrung sollten vor Produktionsbeginn vereinbart werden, da die spätere Rekonstruktion fehlender Fertigungsnachweise schwierig ist.
Wie werden Leiterplatten für medizinische Roboter während der Produktion geprüft?
Die Prüfungen können AOI, Röntgenprüfung, elektrische Prüfungen, Firmware-Programmierung, Funktionstests, gegebenenfalls Isolations- oder Hochspannungstests, Leckageprüfungen auf Systemebene, Kalibrierung und Endabnahme umfassen. Die Prüfgrenzen sind zu dokumentieren und den Seriennummern zuzuordnen. Nacharbeiten sind gemäß festgelegten Verfahren durchzuführen und zu protokollieren.
Was sollte vor der Auswahl eines Herstellers von Leiterplatten für medizinische Roboter geprüft werden?
Prüfen Sie die Erfahrung mit kontrollierter Dokumentation, Rückverfolgbarkeit, Änderungsmanagement, regulierten Kundenaudits, IPC-Qualitätsstandards, Funktionstests, langfristiger Beschaffung und Qualitätsvereinbarungen. Der Lieferant sollte verstehen, dass die Dokumentation der Herstellung von Medizinrobotern nicht nur ein Versanddokument, sondern auch Teil der Produktkonformität und des Lebenszyklus-Supports ist.

Empfohlen Beiträge

TMM6 Filter-Leiterplattenfertigung
Inhaltsverzeichnis: Warum Mikrowellenfilter-Designer ... verwenden

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...

TMM4 Filter-Leiterplattenfertigung
Die Herstellung der Leiterplatten für den TMM4-Filter wird gesteuert durch...

TMM3 Leiterplattenfertigung für HF-Module
Die Fertigung von TMM3-Leiterplatten ist am sinnvollsten dort, wo das HF-Modul...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.