
Arten von Leiterplattenlötmaschinen: Reflow-, Wellen- und Selektivlötgeräte
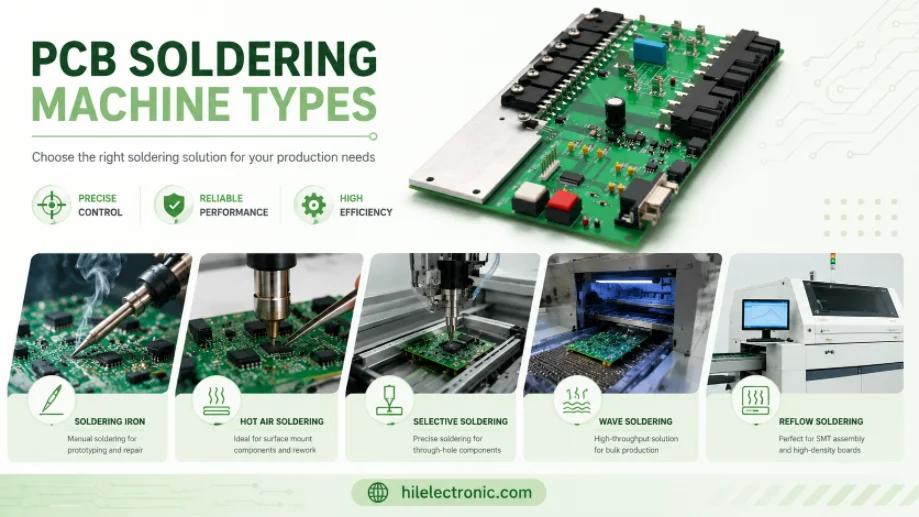
Abbildung 1. Bild der verschiedenen Arten von Leiterplattenlötmaschinen für die Leiterplattenfertigung und -montage bei Highleap Electronics.
Eine Leiterplattenlötmaschine ist die Produktionsanlage, die zum Zusammenfügen von Bauteilen zu einer Baugruppe in großem Umfang eingesetzt wird. Meist handelt es sich dabei um einen Reflow-Ofen für SMT-Leiterplatten, ein Wellenlötsystem für Durchsteckmontage oder eine Selektivlötmaschine für Leiterplatten mit gemischten Technologien. Jede Maschine löst ein anderes Fertigungsproblem, daher hängt die richtige Wahl von der Leiterplattenmischung, dem Durchsatz, der thermischen Empfindlichkeit und dem Fehlerrisiko ab. Dieser Leitfaden vergleicht die wichtigsten Leiterplattenlötmaschinentypen, erklärt, wann welches Verfahren geeignet ist, und zeigt, wie Highleap Electronics diese in der SMT- und Durchsteckmontage einsetzt.
1. Was sind die wichtigsten Arten von Lötmaschinen?
Die drei wichtigsten Lötmaschinen für die Produktion sind Reflow-Öfen (für SMD-Bauteile), Wellenlötmaschinen (für THT-Bauteile) und Selektivlötmaschinen (für THT-Bauteile auf Leiterplatten, die auch SMD-Bauteile enthalten). Jede dieser Maschinen führt das flüssige Lot auf unterschiedliche Weise zu. Daher ist die Art der Bauteile auf Ihrer Leiterplatte ausschlaggebend für die Wahl der Maschine.
| Maschinen und Technologie | Lote | So funktioniert’s |
|---|---|---|
| Reflow-Ofen | Oberflächenmontage (SMT) | Schmelzt voraufgetragene Lötpaste mit einem Heißluftprofil |
| Wellenlöten | Durchsteckmontage (THT) | Die Platine wird über eine Welle aus geschmolzenem Lötzinn geführt. |
| Selektives Löten | Durchgangsloch auf gemischten Platinen | Lötet gezielt Verbindungen mit einer Düse |
Moderne Leiterplatten sind meist oberflächenmontiert, daher ist das Reflow-Löten das Standardverfahren. Wellen- oder Selektivlöten kommt zum Einsatz, wenn Durchsteckverbinder, große Kondensatoren oder mechanische Bauteile vorhanden sind. Die Vor- und Nachteile der Durchstecklötverfahren werden in diesem Vergleich von Reflow- und Wellenlöten näher erläutert.
2. Reflow-Löten: Wie SMT-Platinen gelötet werden
Beim Reflow-Löten werden SMD-Bauteile auf Leiterplatten verlötet, indem Lötpaste auf die Lötpads aufgetragen, die Bauteile platziert und die Leiterplatte durch einen Reflow-Ofen geführt wird. Dessen kontrolliertes Temperaturprofil schmilzt die Paste, sodass alle Lötstellen gleichzeitig entstehen. Es ist das dominierende Verfahren in der modernen Elektronik, da fast alle aktuellen Bauteile SMD-Bauteile sind und eine ganze Leiterplatte in einem einzigen, wiederholbaren Durchgang verlötet wird.
Die Qualität des Reflow-Lötens hängt vom Temperaturprofil ab – Vorheizen, Halten, Erreichen einer Temperaturspitze oberhalb des Schmelzpunktes der Legierung, gefolgt von kontrollierter Abkühlung. Dieses Profil wird im Reflow-Ofen in mehreren Heizzonen konstant gehalten, sodass große und kleine Bauteile die richtige Temperatur erreichen, ohne zu überhitzen. Diese gleichmäßige, beidseitige Erwärmung ist mit einer herkömmlichen Heizplatte nicht zu erreichen und sorgt dafür, dass beim Reflow-Löten in der Serienfertigung konsistente Lötstellen auf Tausenden von Leiterplatten entstehen. Nach dem Reflow-Löten werden die Lötstellen mittels AOI und Röntgenprüfung überprüft, auch die unter BGAs verborgenen.
3. Wellenlöten vs. Selektivlöten für Durchsteckmontage
Verwenden Sie Wellenlöten, wenn eine Platine viele Durchsteckverbindungen gleichzeitig löten muss, und selektives Löten, wenn nur wenige Durchsteckbauteile zwischen SMD-Bauteilen liegen, die nicht beschädigt werden dürfen. Beide Verfahren löten die Durchsteckanschlüsse, aber die Löttechnik ist sehr unterschiedlich, und dieser Unterschied entscheidet darüber, welches Verfahren für Ihre Platine geeignet ist.
Beim Wellenlöten wird die gesamte Unterseite der Leiterplatte über eine stehende Welle aus geschmolzenem Lot geführt, wodurch alle freiliegenden Durchkontaktierungen in einem Arbeitsgang verlötet werden – schnell und effizient bei vielen Durchkontaktierungen. Selektives Löten hingegen richtet eine kleine, präzise Lötdüse auf einzelne Lötstellen. Dieses Verfahren eignet sich besonders für Leiterplatten mit überwiegend SMD-Bauteilen und nur wenigen Durchkontaktierungen, die beim Wellenlöten zu starker Hitze oder Kurzschlüssen führen könnten. In der Praxis ist eine Leiterplatte mit dichter SMD-Bestückung und wenigen Steckverbindern ein typischer Fall für selektives Löten, während bei Leiterplatten mit Reihen von Durchkontaktierungen das Wellenlöten vorteilhafter ist.
4. Maschinenlöten vs. Handlöten: Wann welches Verfahren anwenden?
Für gleichbleibende Qualität und größere Stückzahlen empfiehlt sich maschinelles Löten, Handlöten hingegen nur für Prototypen, Nacharbeiten, Reparaturen und wenige knifflige Lötstellen. Der Unterschied liegt in der Konsistenz und Skalierbarkeit: Eine Maschine wendet einen kontrollierten, dokumentierten Prozess auf jede Lötstelle identisch an, während Handlöten vom Geschick des Bedieners abhängt und diese Wiederholgenauigkeit nicht über viele Platinen hinweg erreichen kann.
Das manuelle Löten hat nach wie vor seine Berechtigung – etwa beim Bau eines Prototypen, beim Nachbearbeiten fehlerhafter Lötstellen, beim Anbringen von Bauteilen, die sich nicht für automatisierte Prozesse eignen, und bei den grundlegenden Lötarbeiten an Leiterplatten, die jeder Ingenieur beherrschen sollte. In der Serienproduktion ist maschinelles Löten jedoch hinsichtlich Ausbeute, Geschwindigkeit und Rückverfolgbarkeit überlegen und die einzig praktikable Methode, um Bauteile mit feiner Rasterteilung und BGA-Bauteile zuverlässig zu verarbeiten. Setzt man nach der Prototypenphase weiterhin auf manuelles Löten, leiden Qualität und Durchsatz gleichermaßen. Dies ist die gleiche Erkenntnis, die sich generell für die Fertigung zeigt : Labormethoden sind nicht skalierbar.

Abbildung 2. Die Fertigungsdetails für die verschiedenen Arten von Leiterplattenlötmaschinen sollten vor Angebotserstellung und Produktion überprüft werden.
5. Lötfehler nach Prozess und wie man sie vermeiden kann
Jede Lötmaschine weist charakteristische Defekte auf: Reflow-Löten führt häufig zu Tombstoning, Brückenbildung und Lunkerbildung; Wellenlöten erzeugt Brücken, Eiszapfen und unvollständige Lochfüllung; und selektives Löten kann zu unzureichender Füllung oder Problemen mit der Verweilzeit führen. Die Kenntnis, welcher Defekt zu welchem Prozess gehört, ermöglicht es dem Hersteller, die Maschine optimal einzustellen, anstatt nur Symptome zu bekämpfen. Dies erklärt, warum die Prozessauswahl und die Parameterkontrolle so wichtig sind.
| Prozess | Typischer Defekt | Prävention |
|---|---|---|
| Reflow | Grabsteine, Brücken, Leerräume | Ausgewogenes Pad-Design, korrekte Pastenmenge, abgestimmtes Profil |
| Wave | Brücken, Eiszapfen, schlechte Lochfüllung | Korrekte Vorwärmung, Förderbandgeschwindigkeit und Lötstopplackdämme |
| Ausgewähltes Personal | Unzureichende Füllung, Verweilprobleme | Düsenwahl, Verweilzeit und Anstellwinkel |
| Jeder Prozess | Kalte/stumpfe Verbindungen | Ausreichende Temperatur, saubere Oberflächen, frisches Flussmittel |
Der gemeinsame Nenner ist, dass die meisten Fehler durch Pad- und Footprint-Design sowie korrekte Maschinenparameter vermeidbar sind – nicht durch Pech. Tombstoning beim Reflow-Löten entsteht beispielsweise durch ungleichmäßige Erwärmung oder unausgewogene Pads, die einen kleinen Chip aufrichten. Wellenbrücken lassen sich oft auf ein Layout zurückführen, das die Richtung, in der die Platine über die Welle läuft, nicht berücksichtigt. Deshalb liefert ein für den vorgesehenen Lötprozess geprüftes Layout deutlich bessere Ergebnisse als ein ungenau erstelltes – dieselbe Logik steckt hinter jeder Vorabprüfung gängiger Fertigungsprobleme . Nach dem Löten werden die für die Zuverlässigkeit entscheidenden Lötstellen mittels AOI und, bei verdeckten Lötstellen, mittels Röntgenprüfung überprüft, anstatt sie als einwandfrei anzunehmen. Dies ist die Grundlage einer zuverlässigen Leiterplattenqualitätsprüfung.
6. Wie Highleap Ihre Platinen im großen Maßstab lötet
Highleap verlötet Leiterplatten mit der jeweils passenden Maschine – Profilreflow für SMD-Bauteile und Wellen- oder Selektivlöten für Durchsteckbauteile – in einem einzigen Montageprozess, unterstützt durch AOI- und Röntgenprüfung. Bei der SMD-Leiterplattenbestückung werden SMD-Bauteile platziert und in einem kontrollierten Profil reflowgelötet, während Durchsteckbauteile je nach Leiterplattenbestückung per Wellen- oder Selektivlöten verarbeitet werden.
Da die Lötmaschine nur ein Teil des Ganzen ist, liefert Highleap sie im Rahmen einer schlüsselfertigen Montage , die auch die Bauteilbeschaffung, -prüfung und -tests umfasst – so erhalten Sie eine verlötete, geprüfte und sofort einsatzbereite Platine. Eine Vorabprüfung der Fertigungstauglichkeit bestätigt, dass das Layout für die vorgesehenen Lötprozesse geeignet ist. Geben Sie bei Ihrer Angebotsanfrage bitte an, ob es sich um eine SMT-Platine oder eine Mischtechnologie handelt, den Anteil der Durchsteckbauteile und Ihre Produktionsmenge, damit das passende Lötverfahren angewendet werden kann.
7. Häufig gestellte Fragen zu Lötmaschinen
Auf welche Temperatur sollte ein Lötkolben eingestellt werden?
Für die meisten Elektronikarbeiten wird der Lötkolben auf etwa 315–370 °C (600–700 °F) eingestellt, wobei die Temperatur bei bleifreiem Lot höher sein sollte als bei bleihaltigem und bei Lötstellen mit größerer Wärmekapazität. Zu niedrige Temperaturen führen zu kalten Lötstellen, zu hohe Temperaturen beschädigen Lötpads und Bauteile.
Was ist eine Roboter- oder automatische Lötmaschine?
Es handelt sich um ein programmierbares System, das eine Lötspitze oder einen Laser zu jeder Lötstelle bewegt und automatisch Lötdraht zuführt. Dadurch wird das Punkt-zu-Punkt-Löten von Durchgangslöchern und Steckverbindern automatisiert. Es schließt die Lücke zwischen manuellem Löten und Vollwellen- oder Selektivlötmaschinen.
Funktionieren Lötmaschinen auch mit bleifreiem Lot?
Ja – Reflow-Öfen, Wellenschmelzöfen und selektive Schmelzanlagen arbeiten alle mit bleifreien Verfahren und nutzen dabei höhere Temperaturen und Profile, die für bleifreie Legierungen geeignet sind. Die RoHS-konforme Produktion erfolgt standardmäßig bleifrei auf denselben Anlagen, sofern diese korrekt eingerichtet sind.
Worin besteht der Unterschied zwischen Handlöten und maschinellem Löten in der Serienfertigung?
Beim maschinellen Löten wird ein kontrollierter, dokumentierter Prozess auf jede Lötstelle identisch angewendet, was eine gleichbleibende Ausbeute bei großen Stückzahlen und die Verarbeitung von Bauteilen mit feiner Rasterteilung und BGA-Bauteilen ermöglicht; beim Handlöten kommt es auf das Geschick des Bedieners an und es eignet sich für Prototypen, Nacharbeiten und Sonderteile.
Wie werden Leiterplatten in der Massenproduktion gelötet?
Nach dem Pastendruck und der Platzierung werden SMD-Bauteile im Reflow-Verfahren gelötet. Anschließend werden Durchsteckbauteile per Wellen- oder Selektivlöten hinzugefügt. Die Lötstellen werden durch automatisierte Inspektion (AOI und Röntgen) geprüft, wodurch der gesamte Prozess schnell und reproduzierbar ist.
Kann eine Maschine sowohl SMD- als auch Durchstecklöten durchführen?
Keine einzelne Maschine kann beides – Reflow-Löten ist für Oberflächenmontage und Wellenlöten geeignet, selektives Löten für Durchsteckmontage – aber eine Produktionslinie kombiniert sie nacheinander, sodass eine Leiterplatte mit gemischter Technologie in einem einzigen Lötvorgang vollständig verlötet wird.

Empfohlen Beiträge

Taconic RF 35 vs RO4350B Leiterplatte
Inhaltsverzeichnis RF-35 vs RO4350B Beschaffung und...

TMM4 Filter-Leiterplattenfertigung
Die Herstellung der Leiterplatten für den TMM4-Filter wird gesteuert durch...

TMM6 Leiterplattenfertigung
TMM6-Fertigung ist die Prozesssteuerungsseite für eine mittlere Dk...

TMM3 Leiterplattenfertigung für HF-Module
Die Fertigung von TMM3-Leiterplatten ist am sinnvollsten dort, wo das HF-Modul...
So erhalten Sie ein Angebot für Leiterplatten
Wir führen gerne eine DFM/DFA-Analyse für Sie durch und senden Ihnen anschließend einen Bericht zu. Sie können Ihre Dateien sicher über unsere Website hochladen. Für die Erstellung eines Angebots benötigen wir folgende Informationen:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Für PCBA-Dienstleistungen geben Sie bitte Ihre Stückliste (BOM) und alle spezifischen Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess zu gewährleisten.